PRECISION THROUGH EVERY PROFILE
ลวดรูปร่างพิเศษแบบความแม่นยำสูง
ทำให้วัสดุเข้าใกล้ชิ้นส่วนมากขึ้น
การออกแบบแม่พิมพ์คือหัวใจของการพัฒนาลวดรูปร่างพิเศษ โดยรอบรูปร่างเป้าหมาย จะเชื่อมโยงวัสดุ รอบการดึง และเรขาคณิตของรูแม่พิมพ์เข้าด้วยกัน เพื่อให้การออกแบบหน้าตัดนำไปสู่กระบวนการขึ้นรูปได้อย่างแท้จริง
16ตัวอย่างกลุ่มกรณีศึกษา
10รหัสระบุวัสดุชนิดต่างๆ
65ถ่ายภาพผลจริง
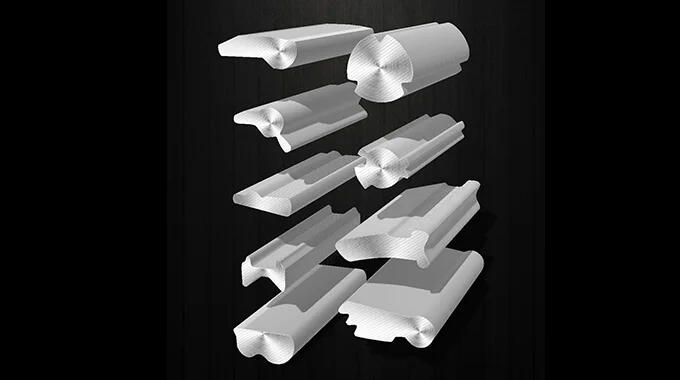
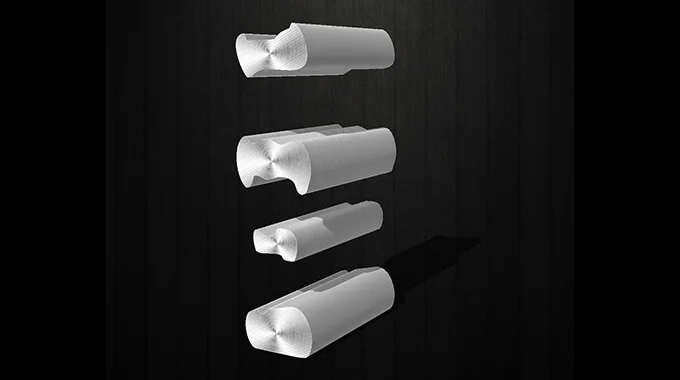
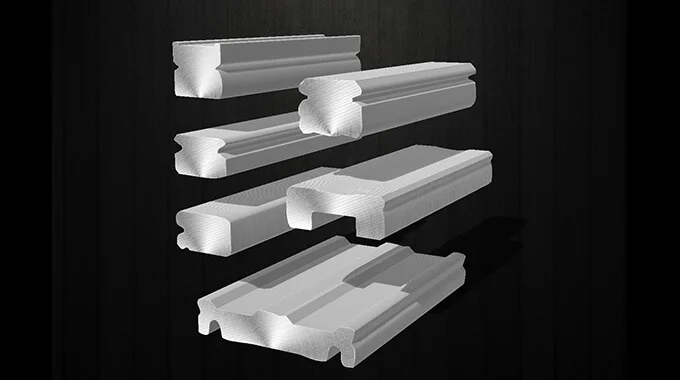
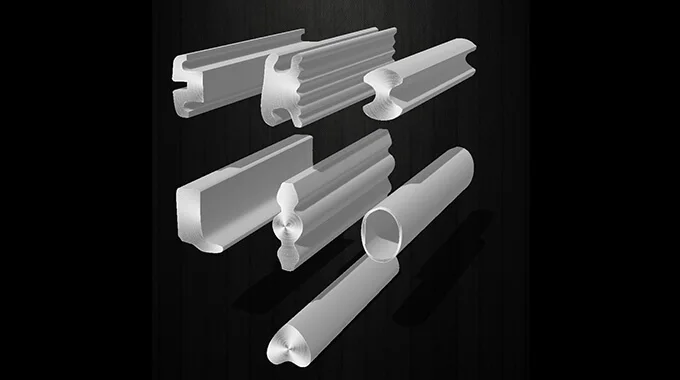
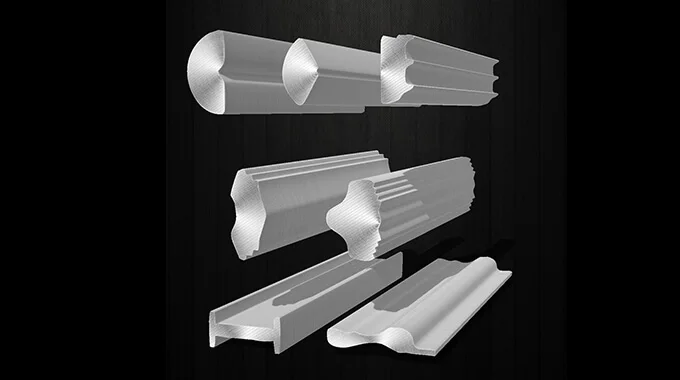
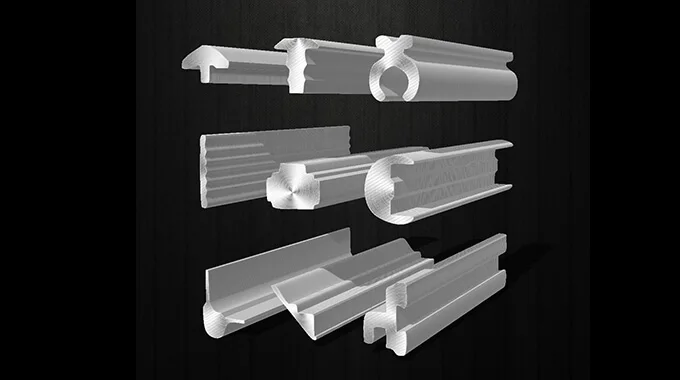
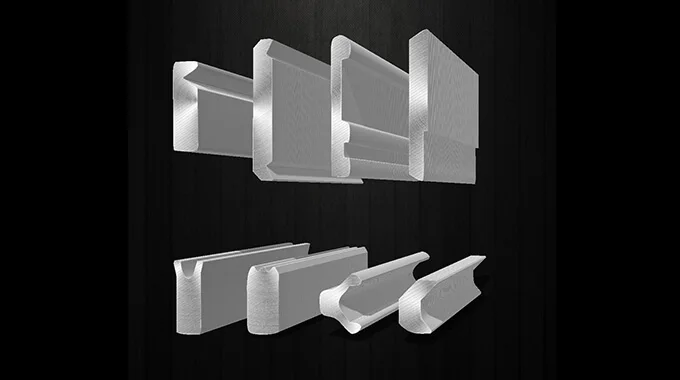
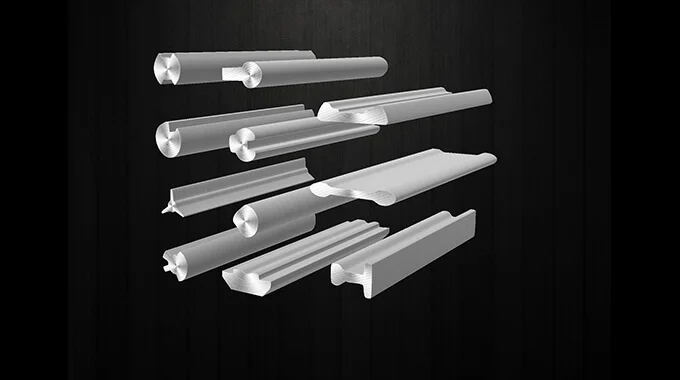
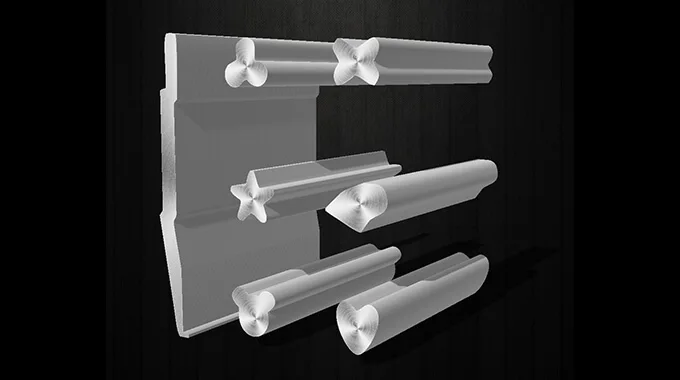
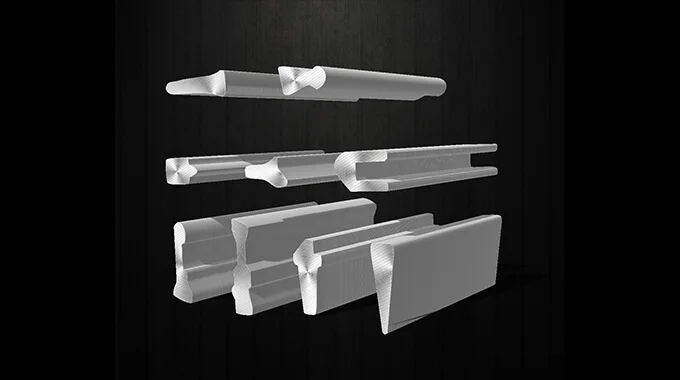
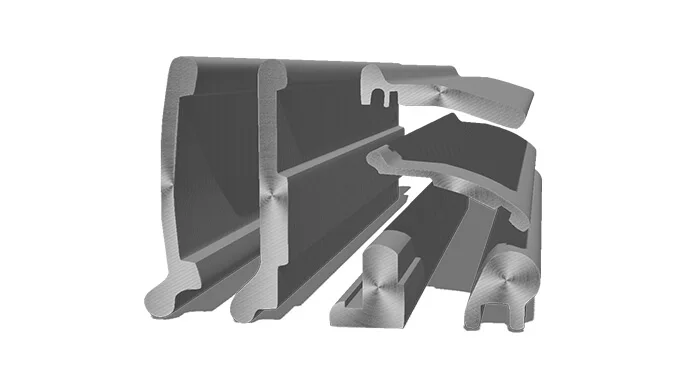
PROFILE ENGINEERING / 360°บล็อกล็อก · โมเดลอ้างอิงสามมิติแบบโต้ตอบ
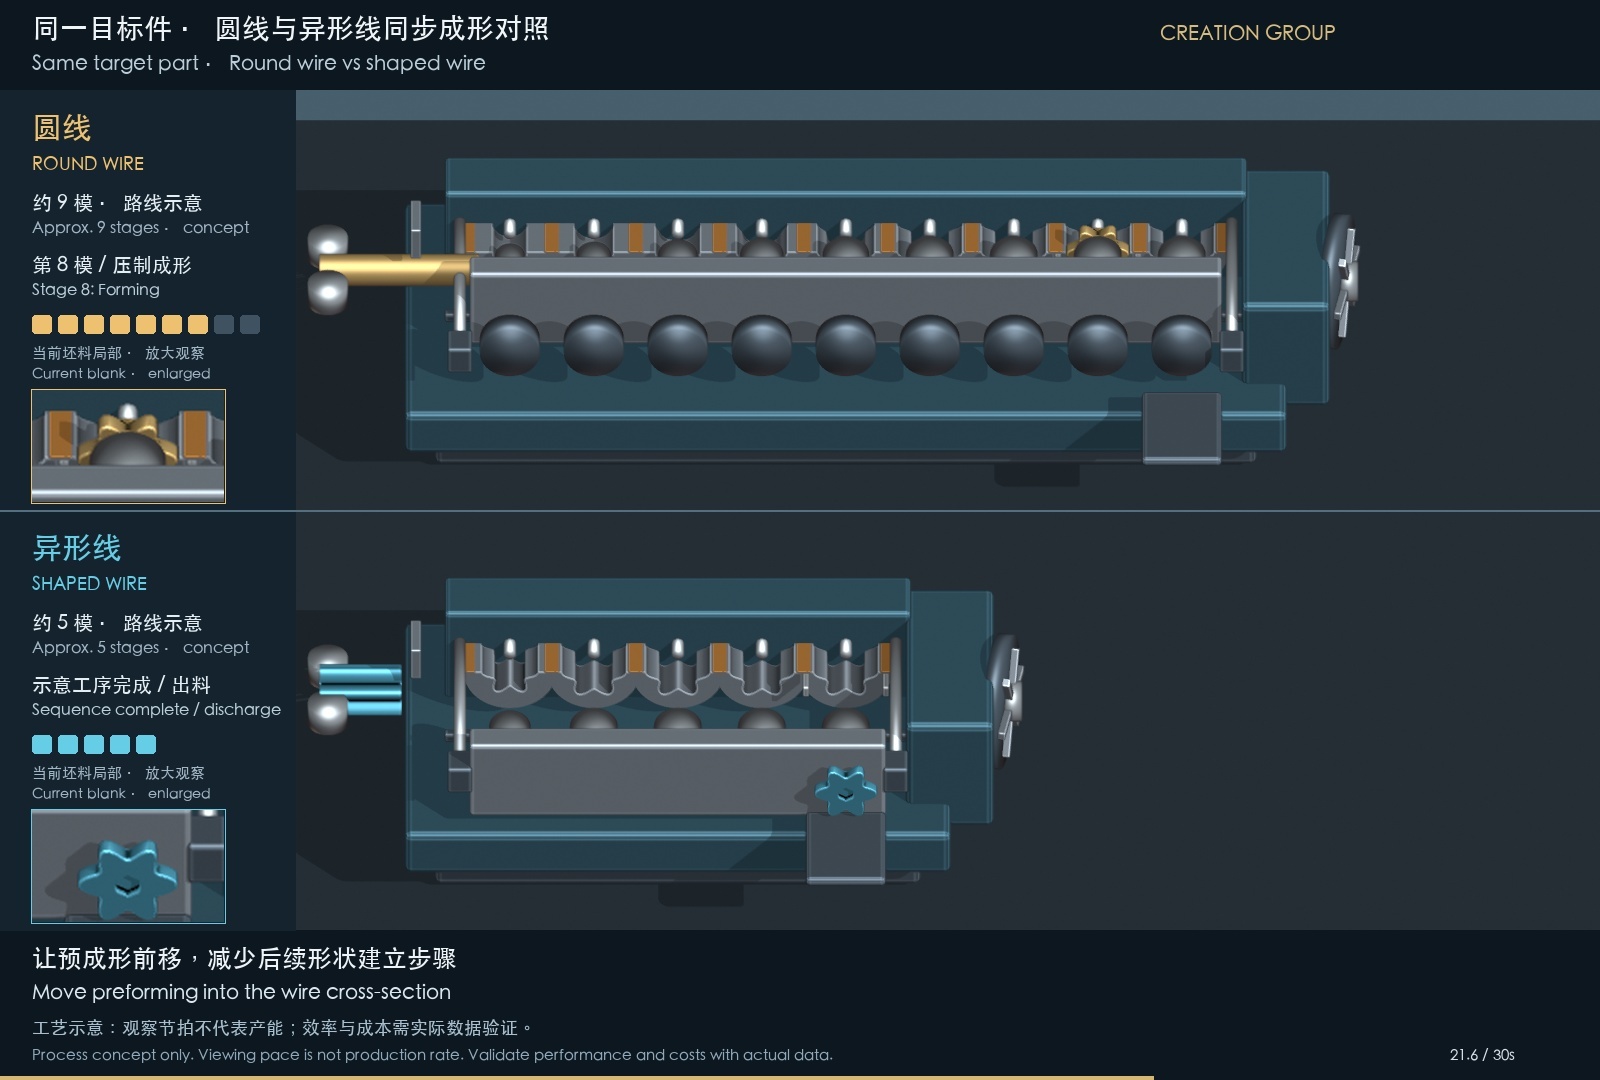
โมเดลอ้างอิงสำหรับการสร้างภาพสองมิติ · แสดงความยาวที่หดสั้นลง 50% · รูปทรงหน้าตัดคงรูปเดิม
01 / ค้นหาผลิตภัณฑ์ตามหน้าตัด02 / ดูผลการพัฒนาจริง03 / เลือกวัสดุตามขั้นตอนการผลิตขั้นต่อไป04 / ประสานความต้องการในการพัฒนาตามแบบแปลน
WHY SHAPED WIRE
ให้รูปแบบหน้าตัดเกิดขึ้นก่อน เพื่อให้การประมวลผลขั้นตอนต่อไปดำเนินได้อย่างคล่องตัว
เมื่อรูปร่างลวดใกล้เคียงกับชิ้นส่วนเป้าหมายมากขึ้น จะสามารถลดภาระงานการตัดแต่ง (stock removal) และการขึ้นรูปบางส่วนได้ คุณค่าที่ได้ขึ้นอยู่กับรูปร่างหน้าตัดเฉพาะ วัสดุ เส้นทางการแปรรูป และปริมาณการผลิต
เส้นทางวัตถุดิบแบบทั่วไป / แสดงภาพประกอบ
วัตถุดิบต้นแบบทรงกลม→การตัดวัสดุ / การขึ้นรูป→ชิ้นส่วนเป้าหมาย เมื่อมีความแตกต่างอย่างมากในรูปร่างภายนอก จะต้องใช้กระบวนการแปรรูปเพิ่มเติมเพื่อให้ได้รูปทรงที่ต้องการ
เส้นทางสายไฟรูปร่างพิเศษ / แสดงแนวคิด
หน้าตัดก่อนขึ้นรูป→การแปรรูปที่จำเป็น→ชิ้นส่วนเป้าหมาย สร้างเส้นโครงร่างที่เหมาะสมล่วงหน้า เพื่อสร้างเงื่อนไขที่เอื้อต่อการลดปริมาณเศษโลหะที่เหลือจากการกลึง (machining allowance) และจำนวนขั้นตอนการผลิต
01วัสดุ ใช้ในตำแหน่งที่จำเป็น
เมื่อหน้าตัดใกล้เคียงกับรูปร่างชิ้นส่วนมากขึ้น จะมีโอกาสลดโลหะส่วนเกินและเศษโลหะ (swarf) ควรคำนวณอัตราการใช้วัสดุ (material utilization) จากมวลต่อชิ้นจริง ปริมาณเผื่อ (allowance) และของเสียจริง
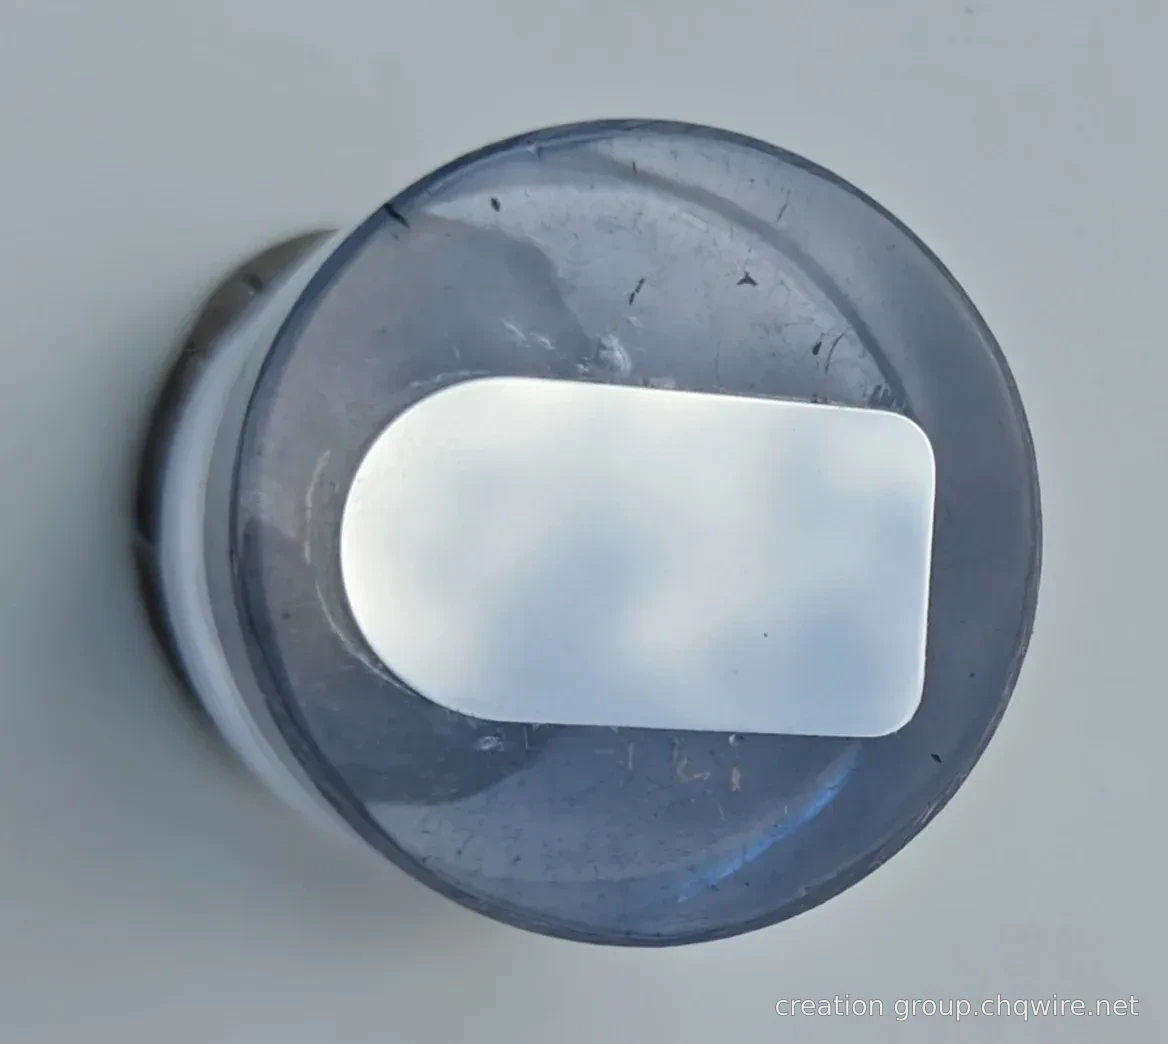
ดูหน้าตัดรูปร่างพิเศษของบล็อกล็อก ↗02ลดการกัดแต่งเส้นโครงร่างซ้ำซ้อน
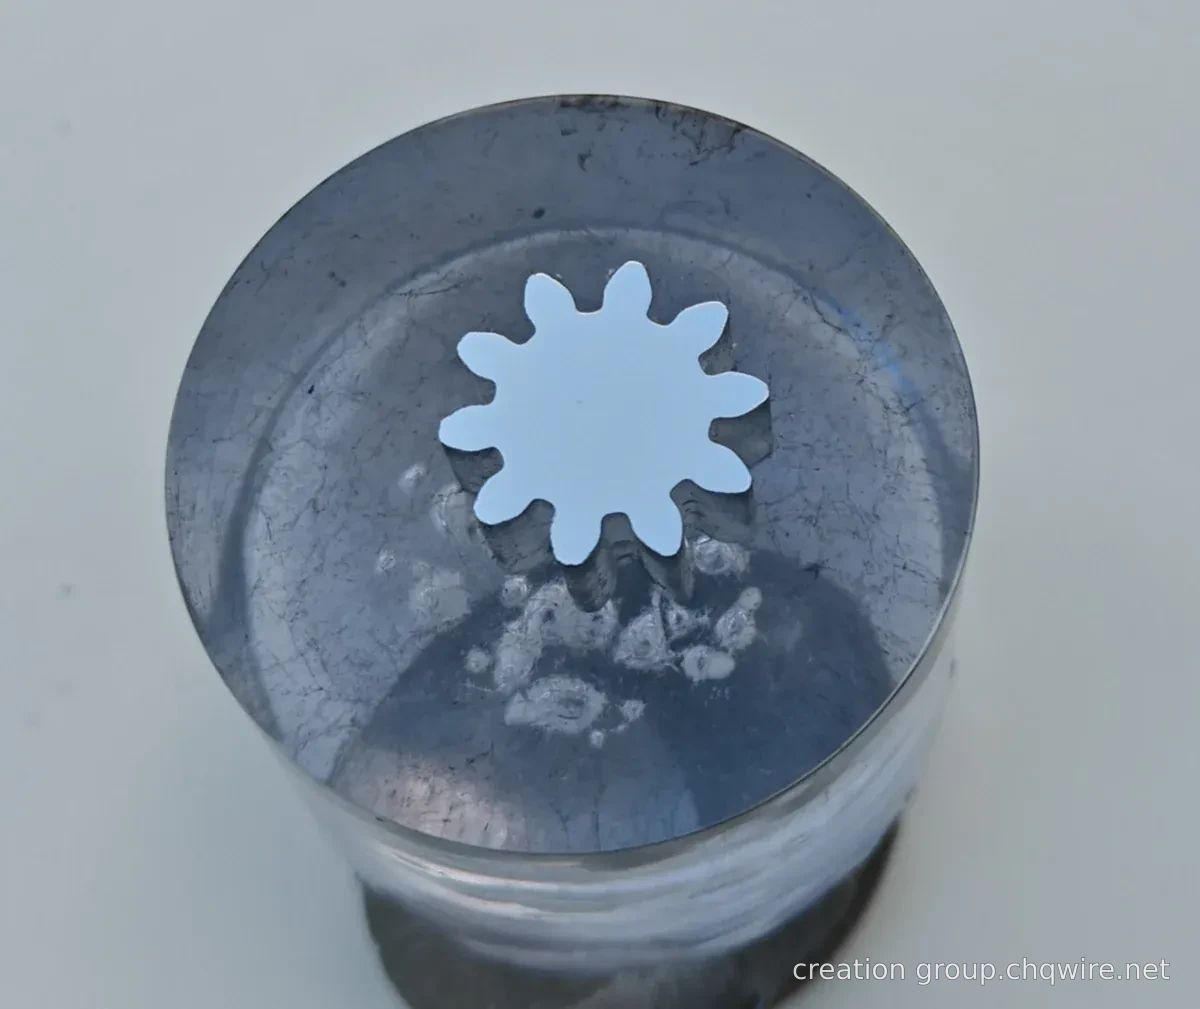
การสร้างหน้าตัดซ้ำล่วงหน้าตลอดความยาวของลวดจะมีโอกาสลดขั้นตอนการกัดแต่ละชิ้น (individual milling), การเจาะร่อง (slotting) หรือขั้นตอนการตัดแต่งอื่นๆ พร้อมคงไว้ซึ่งการตกแต่งผิวขั้นสุดท้าย (final finishing) ที่จำเป็น
ดูหน้าตัดลวดรูปฟันเฟือง ↗03ออกแบบรูปร่างร่วมกับขั้นตอนการผลิตต่อเนื่อง
ประเมินร่วมกันทั้งการกระจายความหนา มุมโค้ง (fillet radius) และทิศทางของหน้าตัด พร้อมกับความต้องการด้านการตอก (stamping), การดัด (bending), การขึ้นรูปเย็น (cold heading) หรือการประกอบ (assembly) ต่อเนื่อง เพื่อให้วัตถุดิบสอดคล้องกับข้อกำหนดการแปรรูปมากที่สุด
ดูหน้าตัดรูปตัวยู ↗04ประเมินต้นทุนรวมจากชิ้นส่วนที่ผ่านเกณฑ์คุณภาพ
เปรียบเทียบวัสดุ อัตราการผลิต (takt time) แม่พิมพ์ เครื่องมือตัด ของเสีย และการตรวจสอบร่วมกัน การใช้วัสดุที่ลดลงและการประหยัดขั้นตอนการผลิตจะชัดเจนยิ่งขึ้นเมื่อสามารถครอบคลุมค่าใช้จ่ายในการพัฒนาได้
เตรียมข้อมูลประเมินโครงการของคุณ ↗ แผนผังเส้นทาง (roadmap) ใช้เพื่อแสดงหลักการเท่านั้น ไม่แสดงสัดส่วนการประหยัดวัสดุจริง ลิงก์กรณีศึกษาแสดงตัวอย่างตัวอย่างที่สอดคล้องกับหน้าตัดนั้น แต่ยังไม่ถือว่าเป็นหลักฐานยืนยันว่ากรณีศึกษานั้นได้บรรลุการลดต้นทุนหรือการทดแทนขั้นตอนการผลิตแล้ว
PROFILE EXPLORER
หน้าตัดคือจุดเริ่มต้น ฟังก์ชันคือเป้าหมาย
เรียกดูตัวอย่างที่เกี่ยวข้องตามหน้าตัดอย่างรวดเร็ว สำหรับรูปร่างที่ซับซ้อน จำเป็นต้องประเมินเพิ่มเติมโดยอ้างอิงแบบแปลน เพื่อกำหนดขนาด มุมโค้ง (fillet) และสถานะของวัสดุ
รวมผลงานพัฒนาและผลิตภัณฑ์ตามการใช้งานเดิมไว้ด้วยกัน แต่ละรายการยังคงข้อมูลวัสดุ ขนาด และแหล่งที่มาของตนเอง การเลือกใช้งานต้องผ่านการทบทวนทางเทคนิค
ค้นหาผลิตภัณฑ์ กรณีศึกษา วัสดุ หรือการใช้งาน
DEVELOPMENT PORTFOLIO
หน้าตัดกับผลิตภัณฑ์ · ผลการพัฒนาจริง
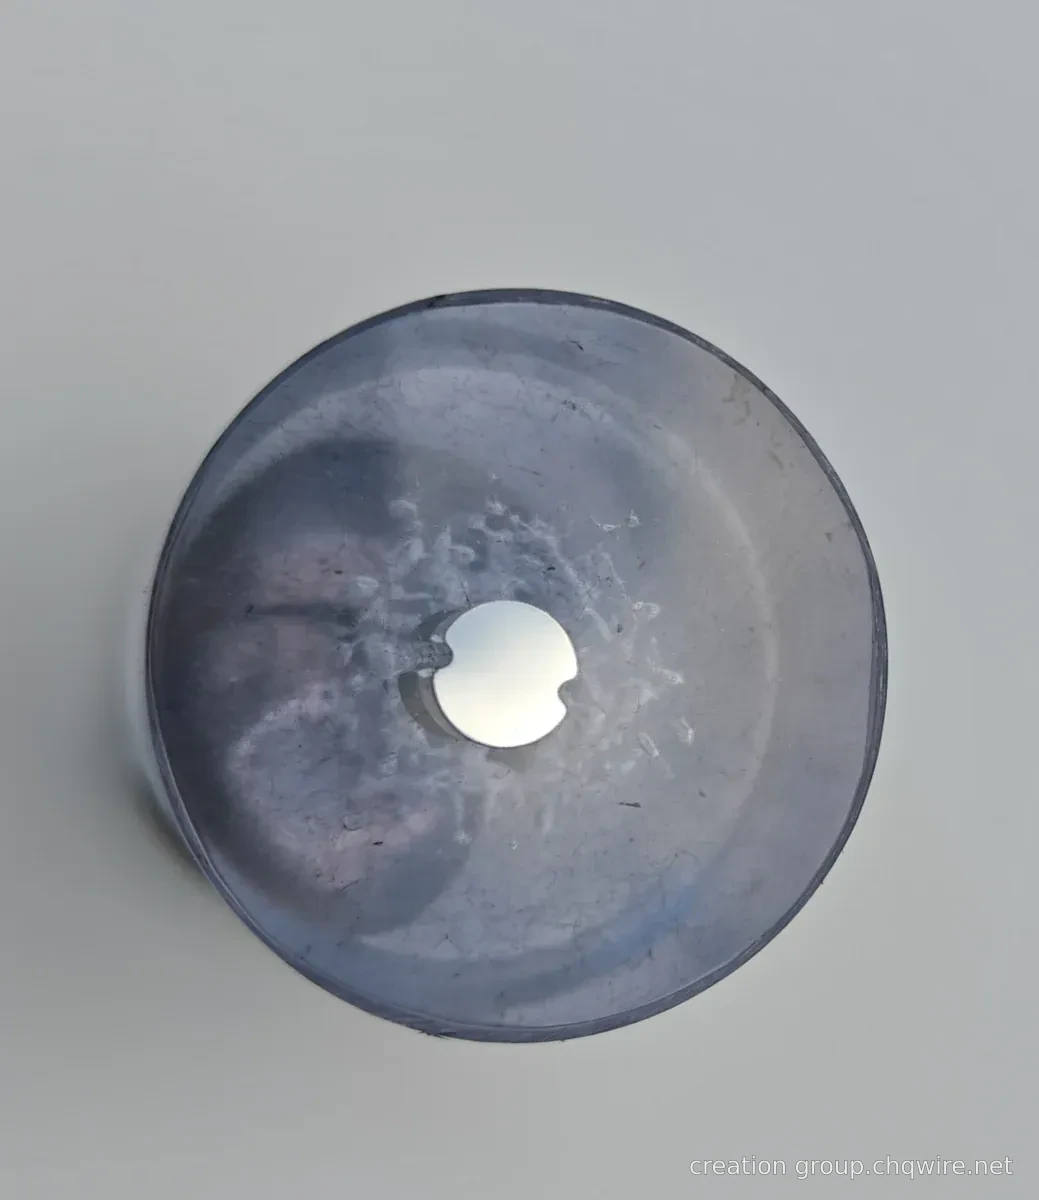
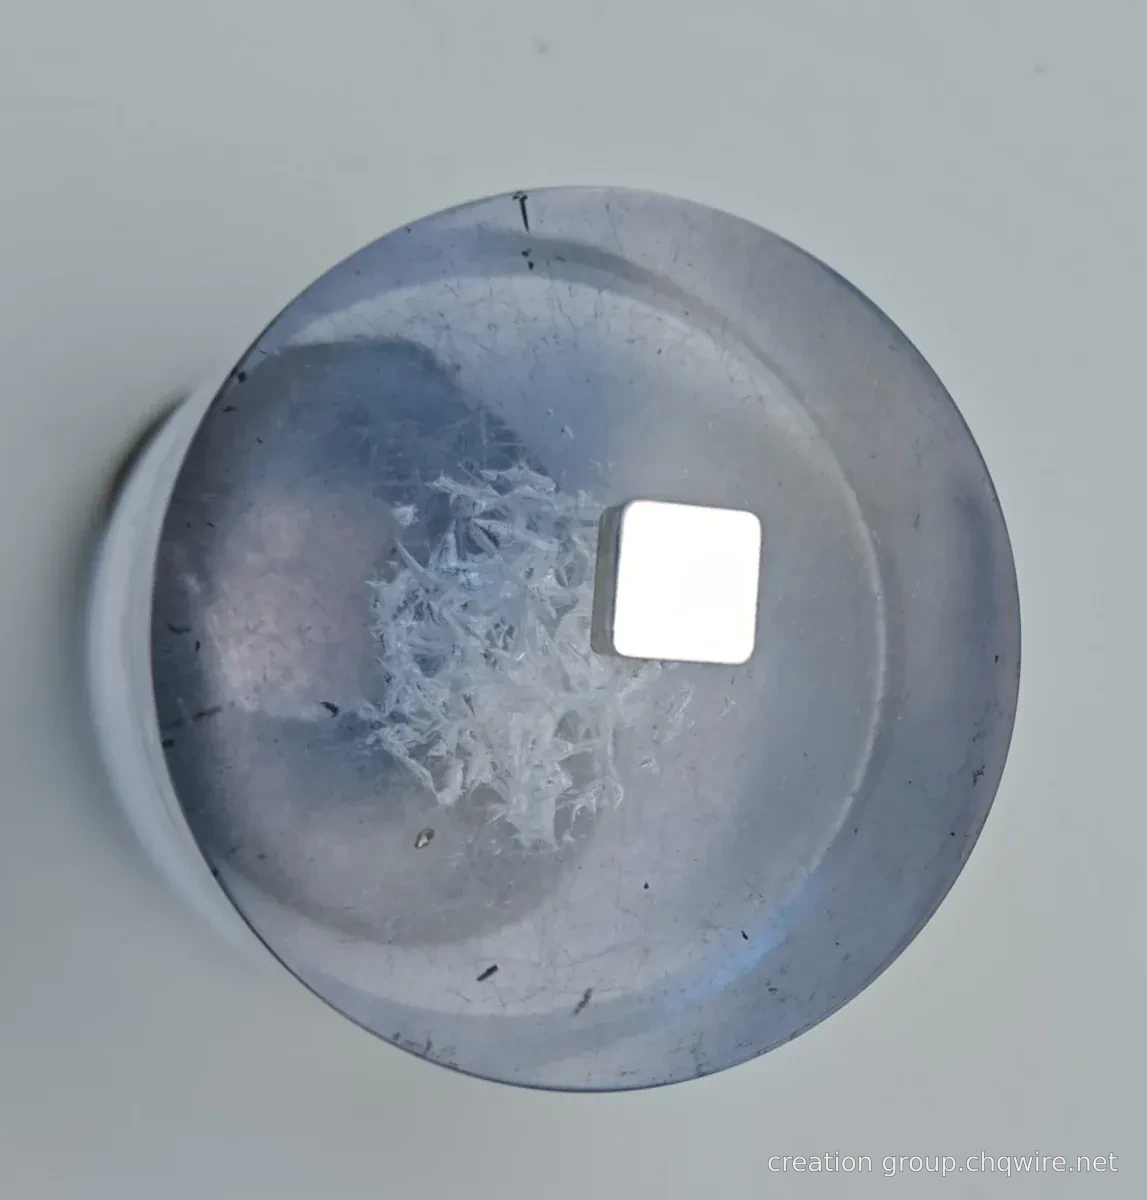
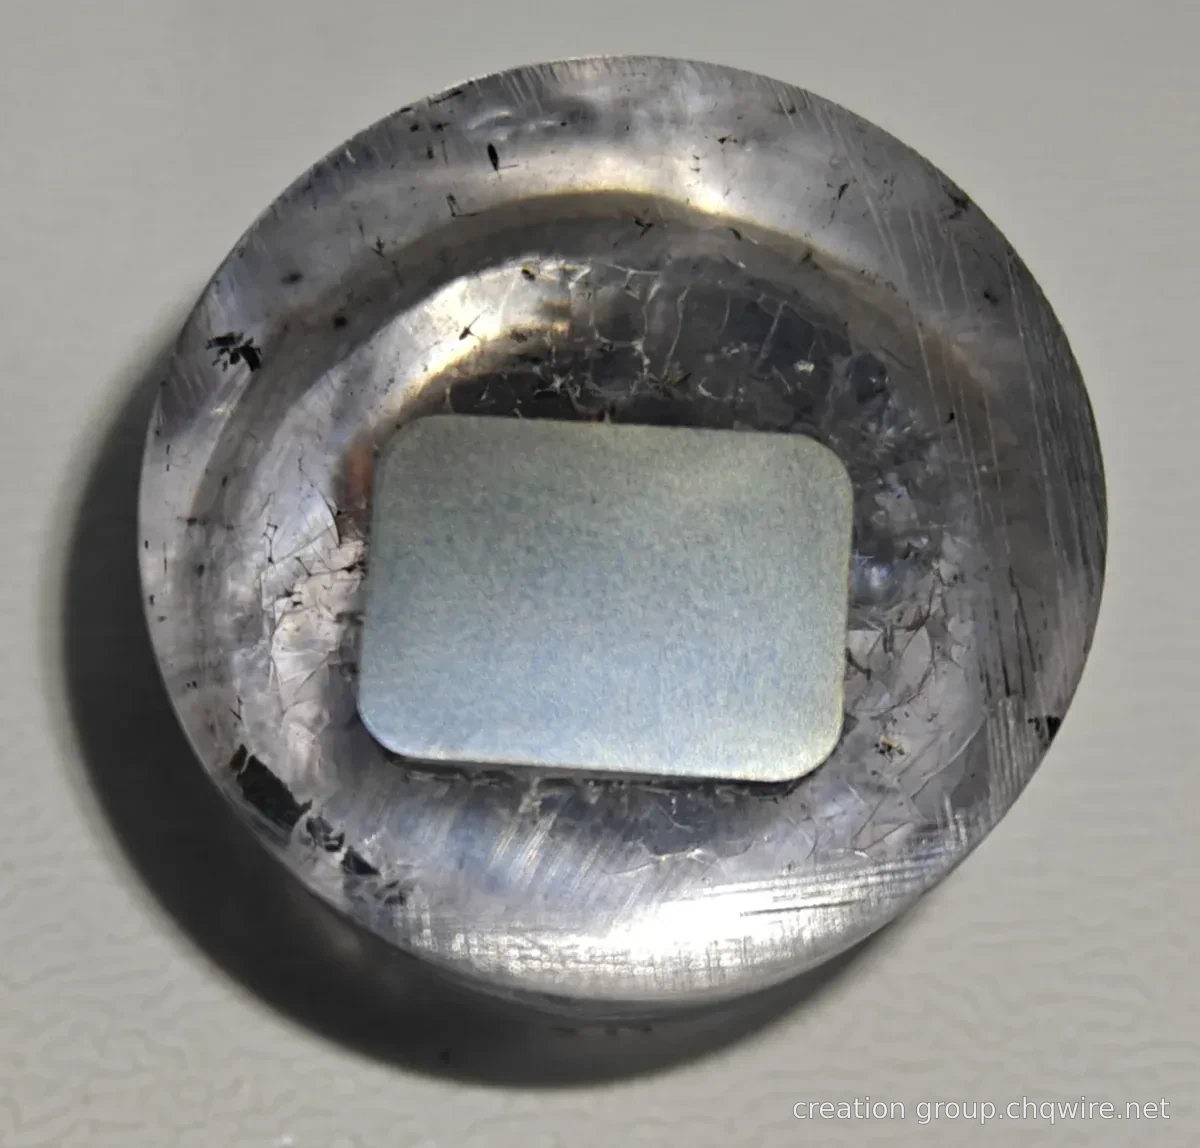
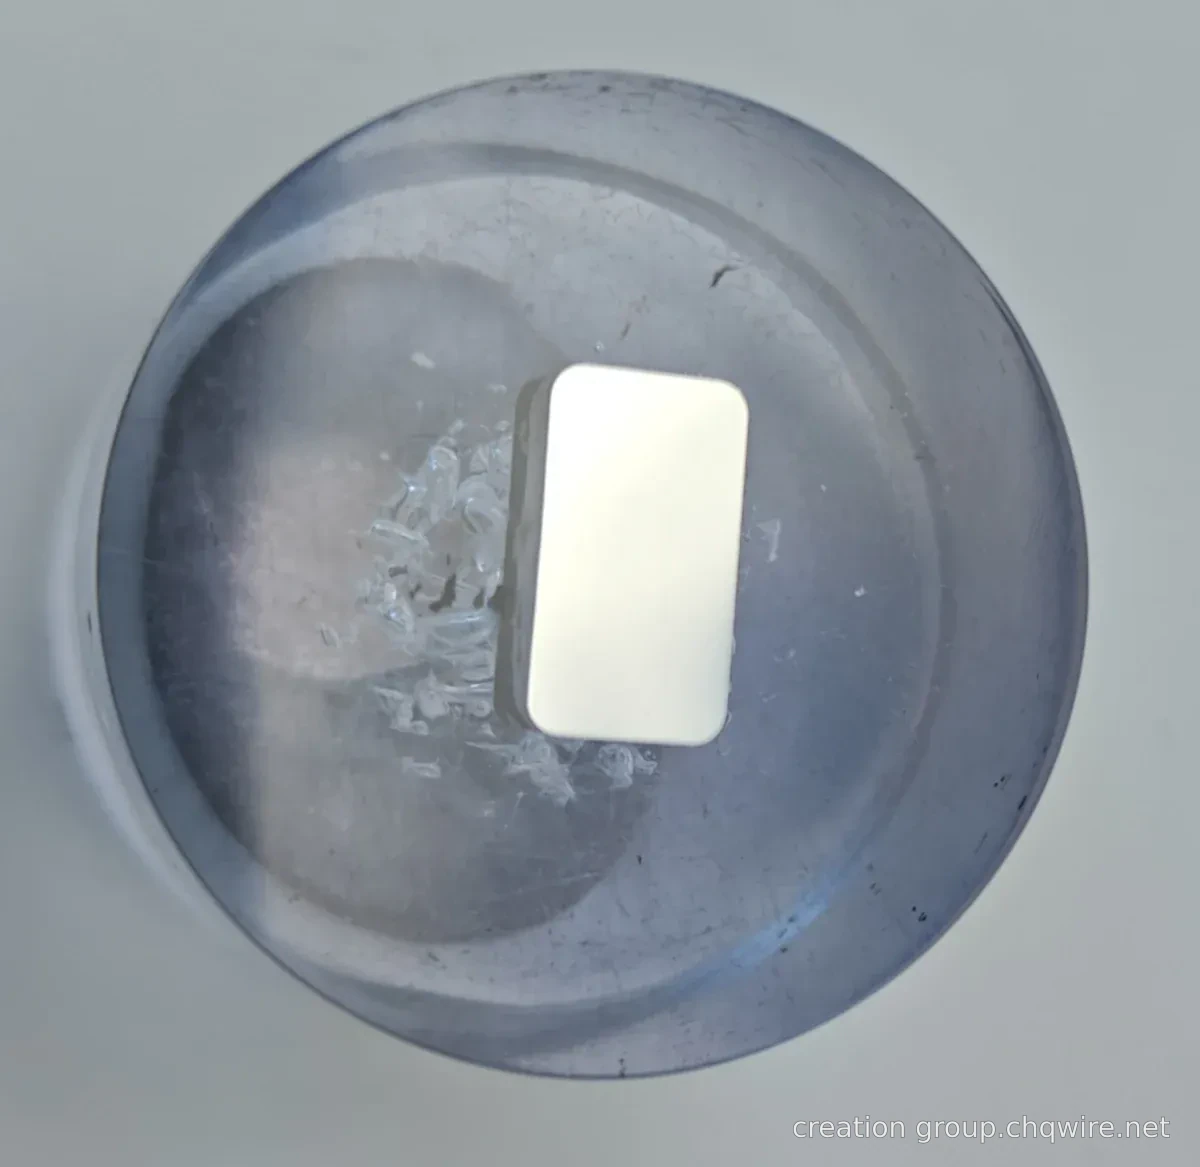
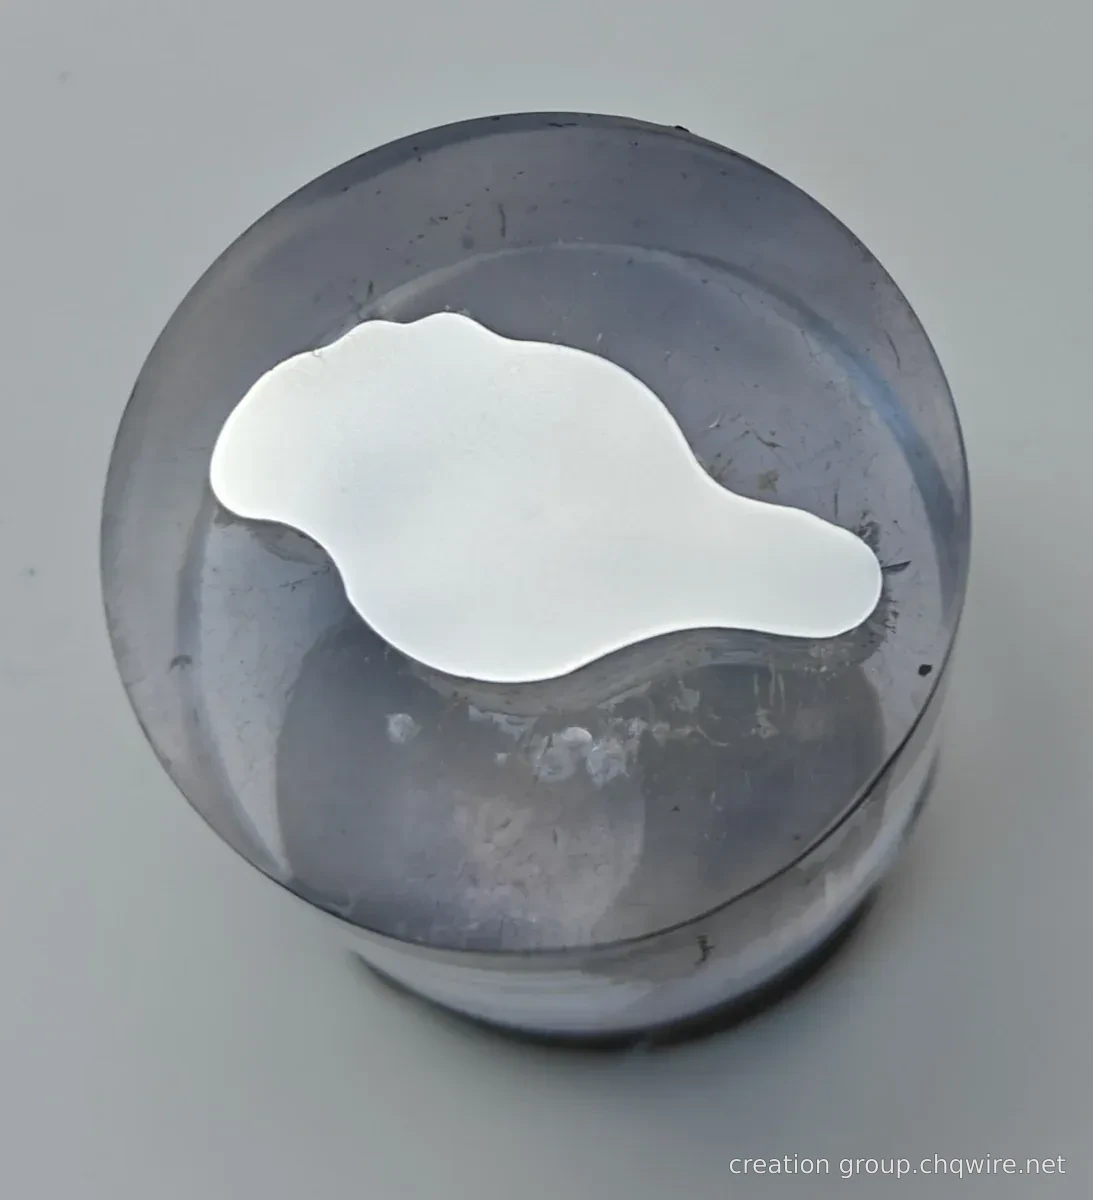
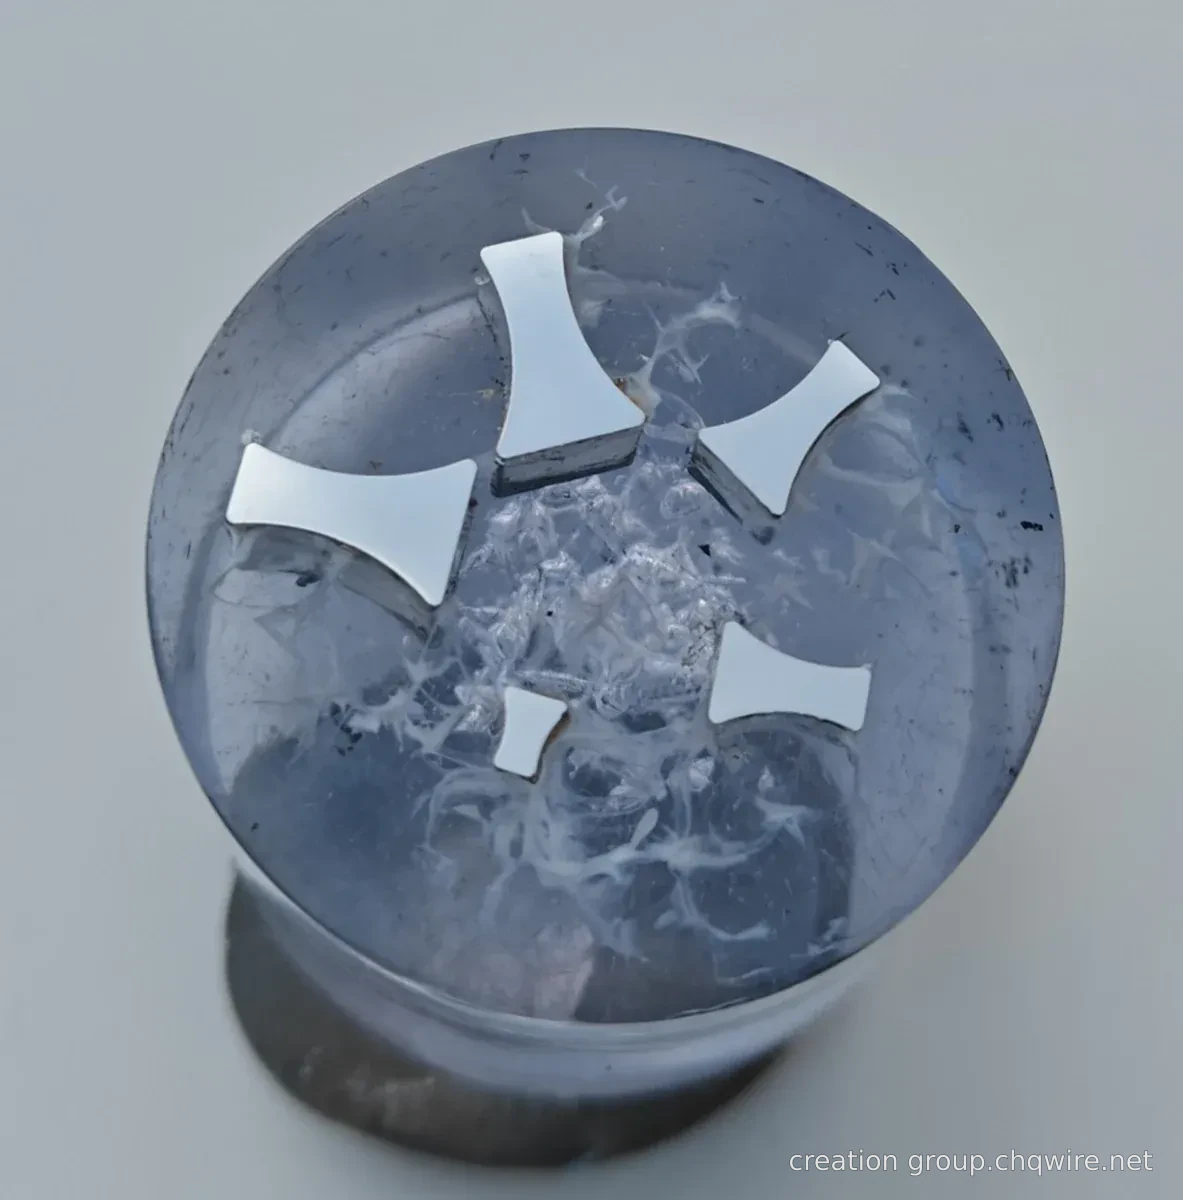
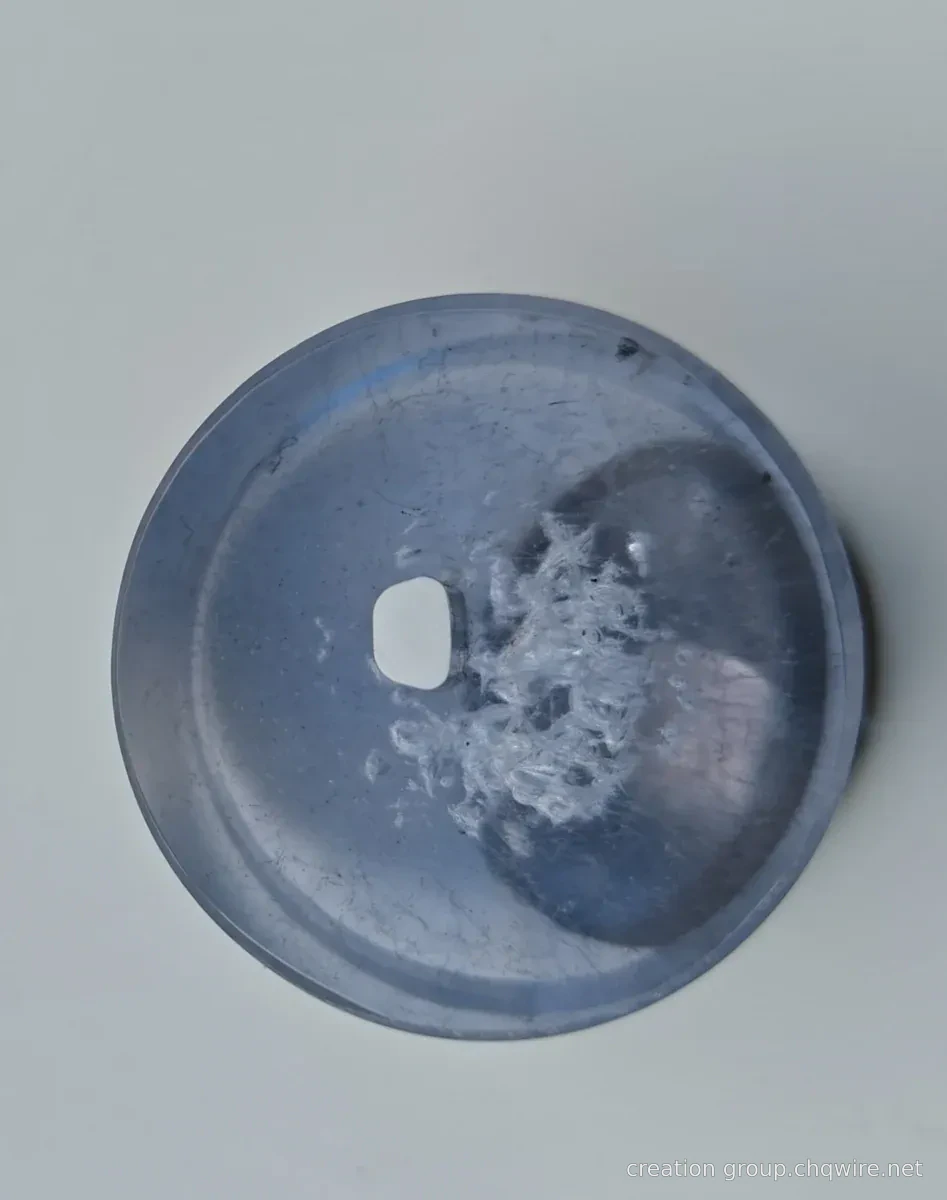
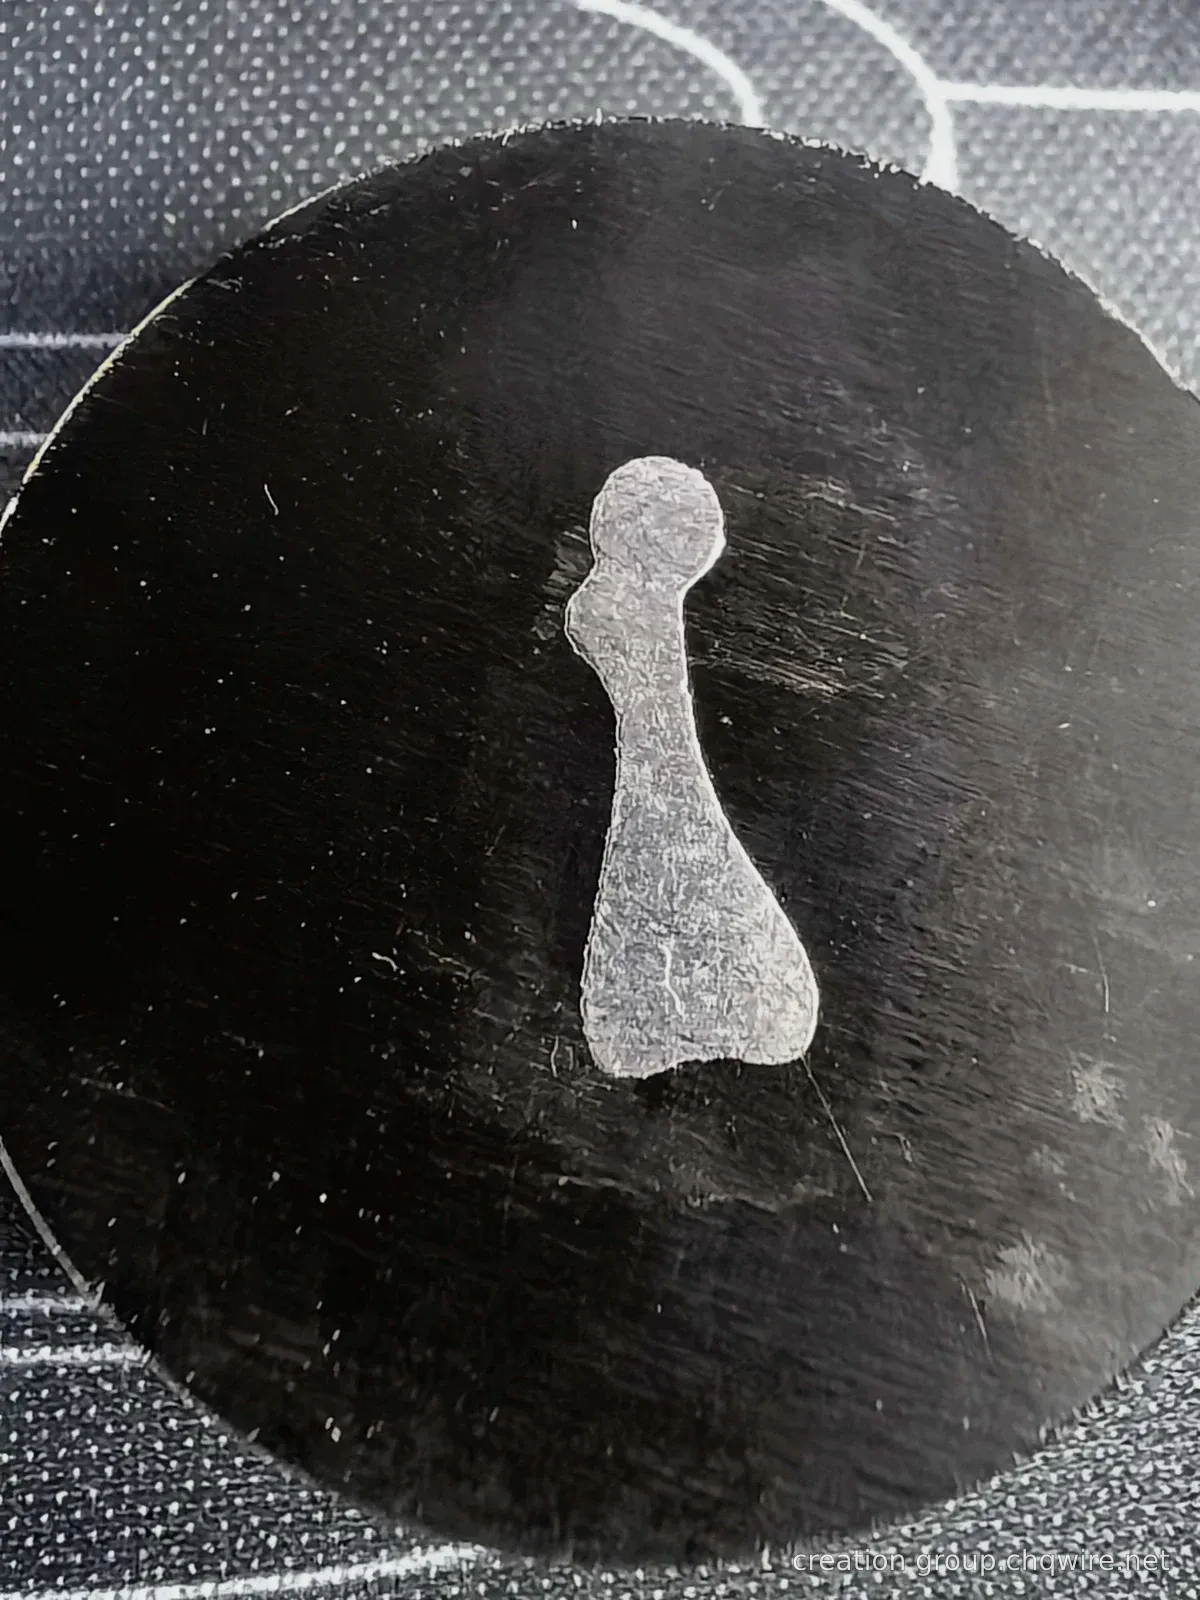
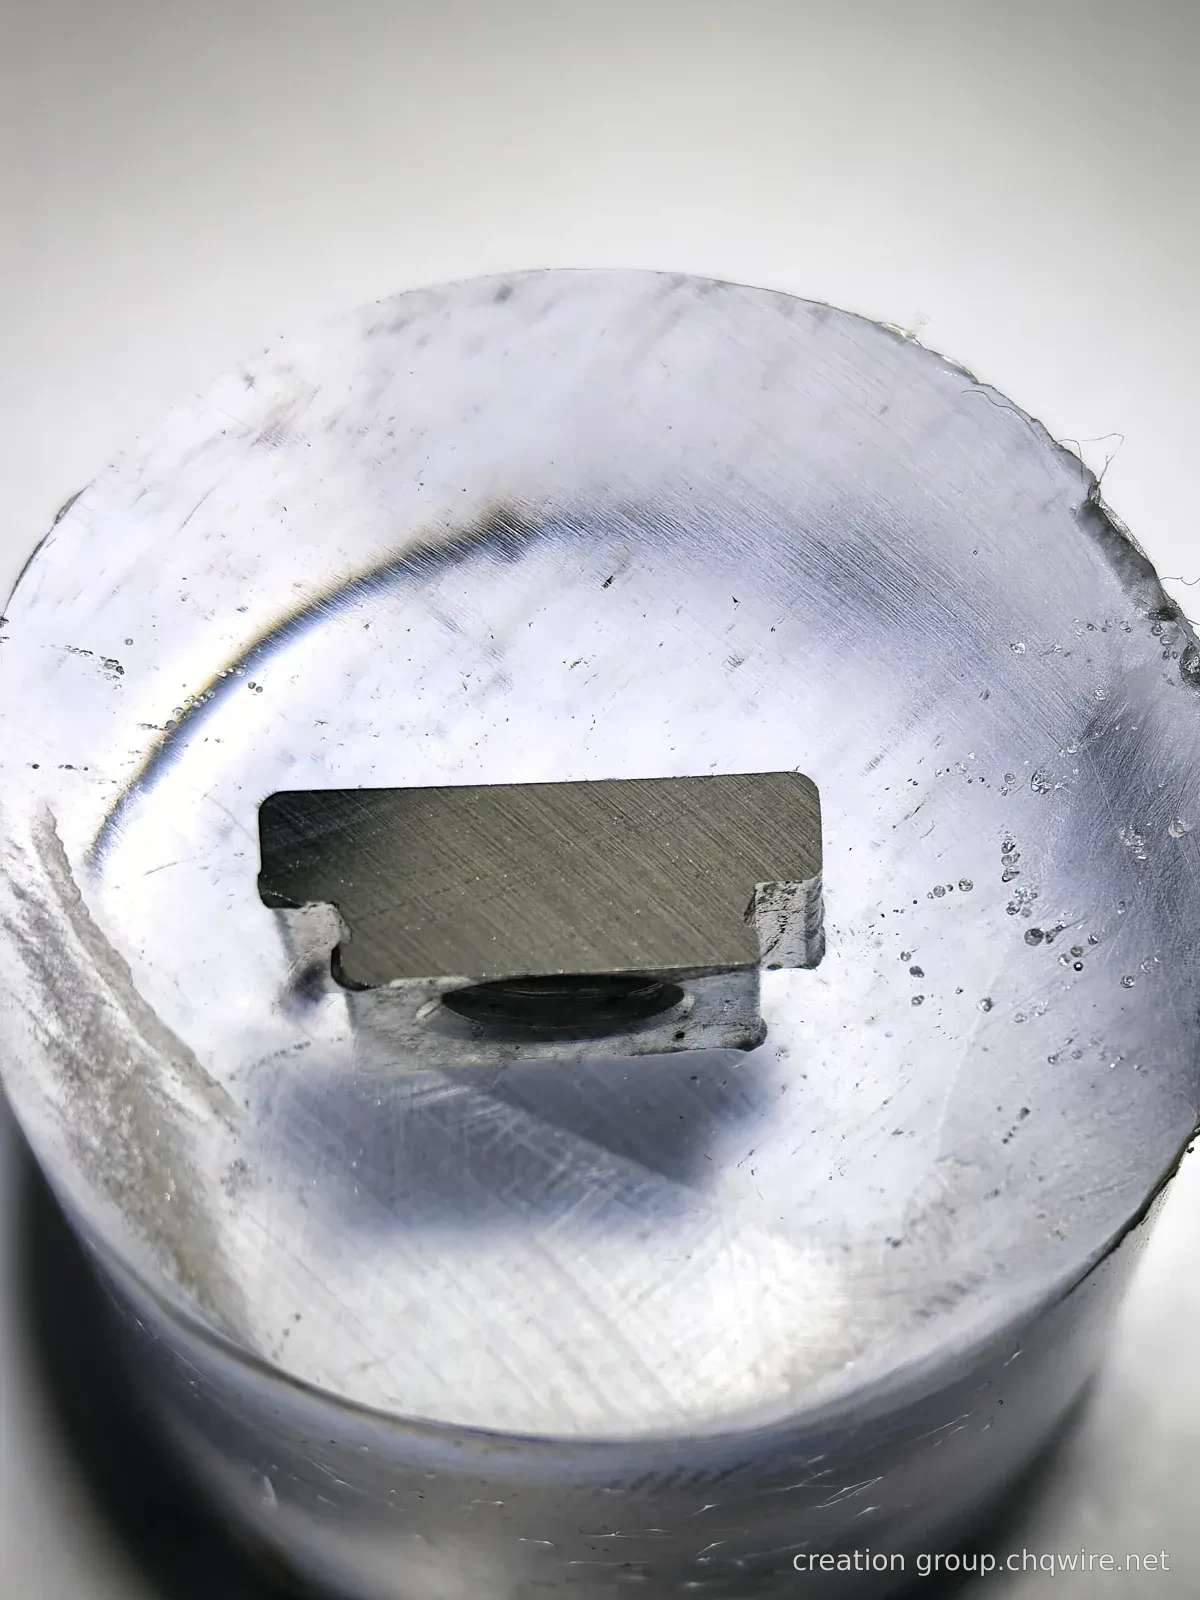
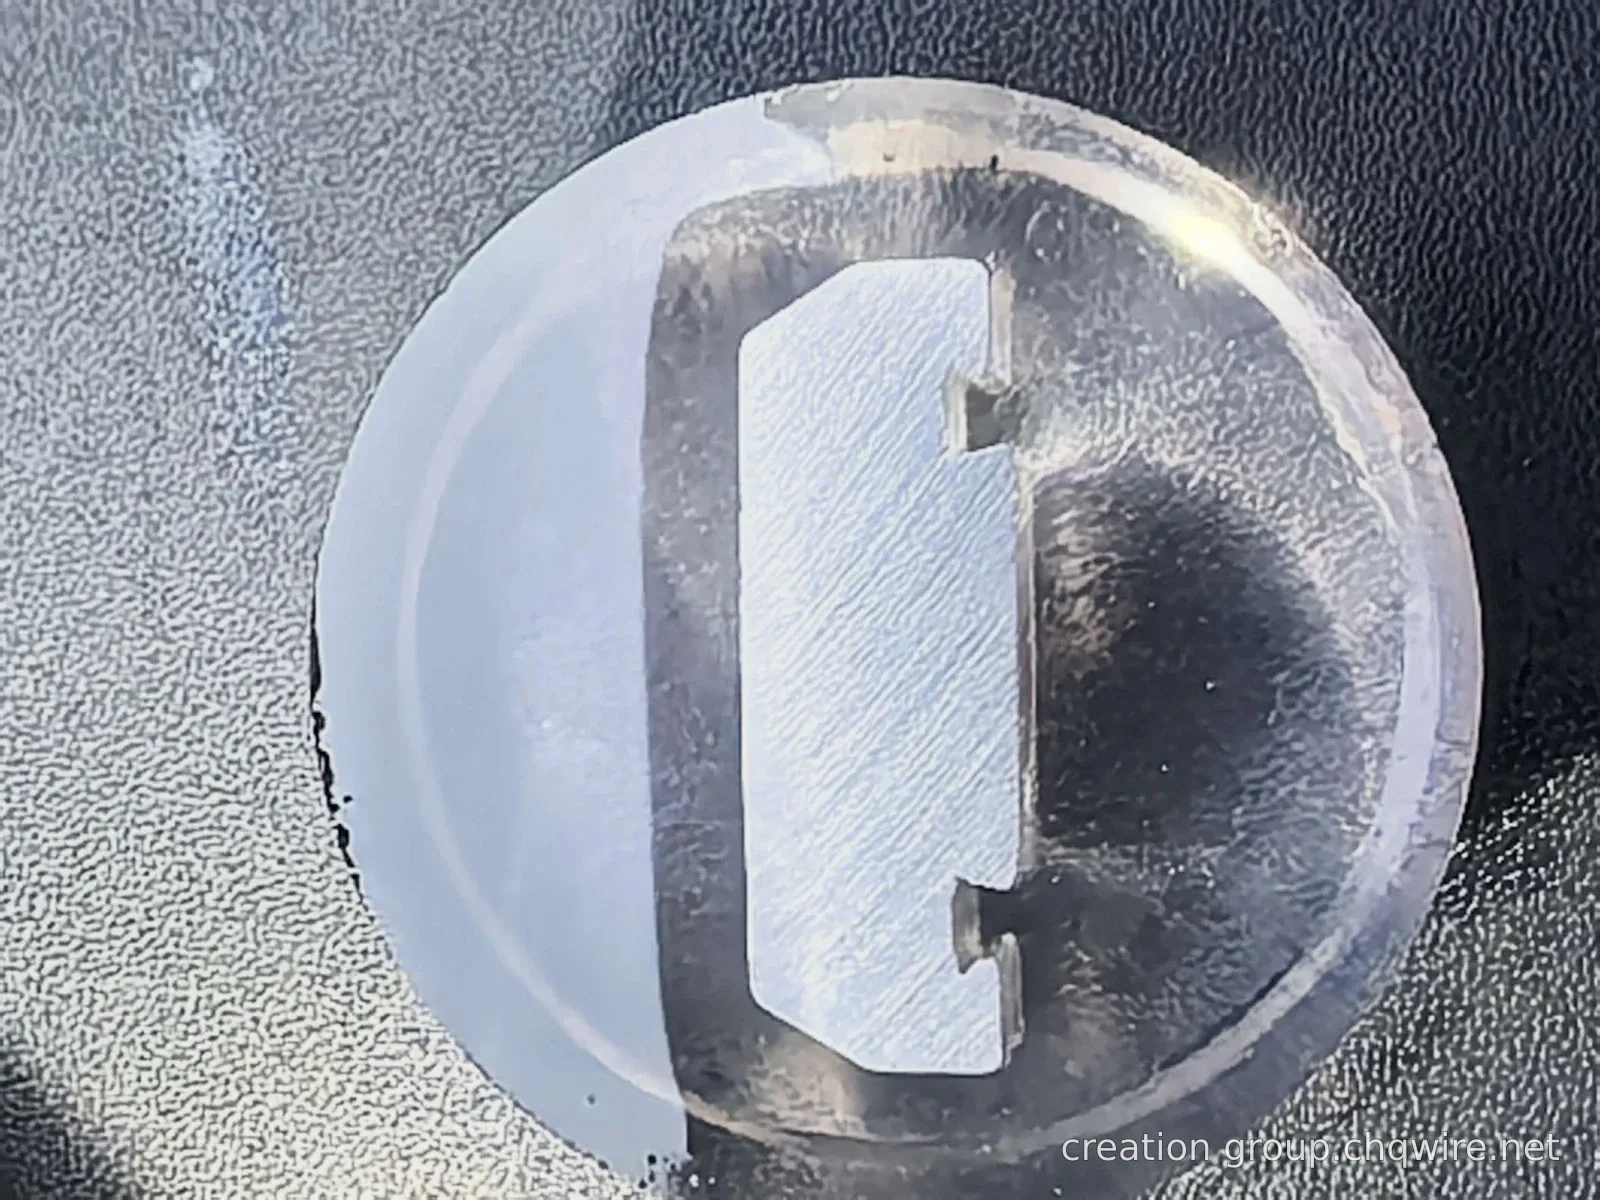
ดูหน้าตัดแบบฝัง (inset section), ลวดจริง และภาพถ่ายการวัด ตั้งแต่รูปร่างพื้นฐานแบบสี่เหลี่ยม-แบน ไปจนถึงรูปร่างที่ซับซ้อน คลิกที่กรณีศึกษาเพื่อทำความเข้าใจลักษณะเรขาคณิตและประเด็นสำคัญในการสื่อสารทางเทคนิค
ผลการพัฒนาจริง · 16
ผลิตภัณฑ์ตามการใช้งาน · 11
CHQ WIREลวดหน้าตัดพิเศษสำหรับแหวนลูกสูบในอุปกรณ์คมนาคม ผลิตตามสั่ง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดเหล็กสำหรับการขึ้นรูปเย็น ใช้กับชิ้นส่วนแบริ่งของคลัตช์แบบทางเดียวภายใต้ภาระเบา ผลิตตามสั่งเป็นลวดหน้าตัดพิเศษ
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดเหล็กสำหรับการขึ้นรูปเย็น ใช้กับบล็อกเลื่อนรางสไลด์เชิงเส้น ผลิตตามสั่งเป็นลวดหน้าตัดพิเศษ
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับชิ้นส่วนอุปกรณ์ทางการแพทย์ ผลิตตามสั่ง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับชิ้นส่วนเครื่องมือแบบแมนนวลและแบบใช้ลม ผลิตตามสั่ง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับชิ้นส่วนอุปกรณ์อิเล็กทรอนิกส์และโทรคมนาคม ผลิตตามสั่ง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับชิ้นส่วนเครื่องจักรถักทอ ผลิตตามสั่ง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับกุญแจสปริงและชิ้นส่วนโลหะทางกลแบบกำหนดเอง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับตกแต่งแฮนด์รถจักรยานยนต์แบบสั่งทำ
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษแบบสั่งทำสำหรับโครงยึดกรวยตะแกรงกรอง
View the grade, chemical composition, mechanical properties and delivery information.
CHQ WIREลวดหน้าตัดพิเศษสำหรับหัวเข็มขัดแบบสั่งทำ
View the grade, chemical composition, mechanical properties and delivery information.
APPLICATION DIRECTORY
การใช้งานในอุตสาหกรรม
ยืนยันข้อกำหนดทางเทคนิคตามแบบแปลน
MATERIAL × PROFILE
ต้องเลือกทั้งรูปร่างและสถานะวัสดุ
เครื่องหมายวัสดุต่อไปนี้อ้างอิงจากกรณีศึกษาที่มีอยู่ การเลือกวัสดุควรยืนยันร่วมกับข้อกำหนดด้านการขึ้นรูป การแปรรูป และการใช้งานขั้นต่อไป
เกรดวัสดุคงไว้ตามการระบุต้นฉบับ โดยไม่มีการแทนที่เทียบเท่าข้ามมาตรฐาน มิติเป็นค่าที่ระบุไว้ในเอกสารอ้างอิง ขณะที่มาตรฐานเฉพาะ องค์ประกอบทางเคมี และสถานะการส่งมอบจะยึดตามการยืนยันในโครงการ
DESIGN FOR THE NEXT OPERATION
เชื่อมโยงการออกแบบพื้นที่หน้าตัดเข้ากับขั้นตอนการผลิตขั้นต่อไป
มูลค่าของลวดรูปร่างพิเศษ (shaped wire) จำเป็นต้องประเมินภายใต้บริบทของชิ้นส่วนจริงและเส้นทางการผลิตที่ระบุไว้ การมีรูปร่างใกล้เคียงเป้าหมายเป็นเพียงขั้นตอนแรกเท่านั้น
01 / NEAR-NET GEOMETRYใกล้เคียงกับรูปร่างเป้าหมาย
ประเมินความเป็นไปได้ในการใช้หน้าตัดก่อนขึ้นรูป (pre-formed section) แทนบางส่วนของการตัดแต่งวัสดุ (machining) โดยคงเหลือเนื้อวัสดุสำหรับการขึ้นรูปเพิ่มเติม (machining allowance) และฐานอ้างอิงสำหรับการจับยึด (locating datum) ไว้ตามความจำเป็น
- การสอดคล้องกันระหว่างชิ้นส่วนเป้าหมายกับหน้าตัดลวด
- ส่วนเกิน รัศมีโค้ง และความสัมพันธ์ระหว่างความหนาเฉพาะจุด
- อัตราการใช้วัสดุเปรียบเทียบตามมวลจริง
02 / DOWNSTREAM PROCESSรองรับการแปรรูปขั้นตอนต่อไป
แปลงเงื่อนไขการขึ้นรูปเย็น (cold heading), การตัดขึ้นรูป (stamping), การดัด (bending), การกลึง (machining) หรือการอบความร้อน (heat treatment) ให้เป็นข้อกำหนดการส่งมอบลวด
- สถานะวัสดุและความต้องการสมรรถนะในการขึ้นรูป
- พื้นผิว สารหล่อลื่น และทิศทางการขึ้นรูป
- ข้อกำหนดสำหรับม้วน แท่งตรง และการปรับแนวให้ตรง
03 / TOTAL PART COSTเปรียบเทียบต้นทุนของชิ้นส่วนที่ผ่านการรับรอง
เปรียบเทียบโดยรวมทั้งวัสดุ กระบวนการ แม่พิมพ์ การสูญเสียวัสดุ และการตรวจสอบ เพื่อพิจารณาว่าแผนการพัฒนามีมูลค่าเชิงปฏิบัติจริงหรือไม่
- มวลจริงต่อชิ้นงานและอัตราการได้ผลิตภัณฑ์ (Yield)
- จังหวะการผลิตและอัตราการสึกหรอของเครื่องมือตัดและแม่พิมพ์
- การลงทุนในการพัฒนาและปริมาณการผลิตที่คาดการณ์
PROFILE CONTROL
ใส่คำว่า “ความแม่นยำ” ลงในข้อกำหนดทางเทคนิคที่ชัดเจน
ค่าความคลาดเคลื่อน (tolerance) ต้องระบุให้สอดคล้องกับขนาดเฉพาะ วัสดุ รูปร่าง และวิธีการวัดอย่างชัดเจน ในการทบทวนแบบแปลนเบื้องต้น ขอแนะนำให้ยืนยันรายการต่อไปนี้ร่วมกัน
เรขาคณิตหน้าตัดความกว้างและความหนา มุม รัศมีโค้ง ช่องเปิด และรูปแบบหน้าตัดแบบเต็ม
ทิศทางความยาวความตรงเชิงเส้น การบิดตัว ทิศทางของการโค้ง และข้อกำหนดความยาวคงที่
วัสดุและสถานะเกรดวัสดุ มาตรฐานสมบัติ กระบวนการอบความร้อน และสถานะพื้นผิว
เกณฑ์การรับรองจุดอ้างอิงสำหรับการวัด วิธีการตรวจสอบ การสุ่มตัวอย่าง และการบันทึกข้อมูล
เงื่อนไขการส่งมอบบรรจุเป็นม้วนหรือเป็นแท่งตรง วิธีการบรรจุภัณฑ์ และข้อกำหนดการติดตามกลุ่มชุดผลิต
CUSTOM PROFILE DEVELOPMENT
รอบชิ้นส่วนของคุณ กำหนดข้อกำหนดการพัฒนาในแต่ละขั้นตอนอย่างชัดเจน
ตั้งแต่หน้าตัดเป้าหมายจนถึงการตรวจสอบด้วยตัวอย่างจริง ให้ประเมินร่วมกันทั้งวัสดุ ขนาด สภาวะการส่งมอบ และข้อกำหนดการแปรรูปขั้นต่อไป
01 / REQUIREMENTSการประเมินแบบแปลนและความต้องการ
ยืนยันรูปทรงเรขาคณิตของหน้าตัด ค่าความคลาดเคลื่อนที่สำคัญ ข้อกำหนดวัสดุ และกระบวนการแปรรูปขั้นต่อไป เพื่อกำหนดเป้าหมายเชิงเทคนิคสำหรับการพัฒนาอย่างชัดเจน
02 / SAMPLE DEVELOPMENTแผนการขึ้นรูปและตัวอย่างทดสอบ
อภิปรายเส้นทางการขึ้นรูปโดยอิงจากวัสดุและหน้าตัดเฉพาะ โดยใช้ตัวอย่างจริงตรวจสอบรูปร่างและสภาวะการส่งมอบ
03 / VALIDATIONยืนยันตามข้อกำหนดที่ตกลงกันไว้
ตรวจสอบตัวอย่างตามรายการการตรวจสอบที่ตกลงกันไว้ และดำเนินการพัฒนาต่อไปโดยอิงจากผลการแปรรูปเพิ่มเติมของลูกค้า
แผนการเฉพาะ รายการการตรวจสอบ และเงื่อนไขการส่งมอบจะยึดตามข้อกำหนดโครงการที่ทั้งสองฝ่ายยืนยันร่วมกัน
ENGINEERING DESK
เปลี่ยนแนวคิดหนึ่งข้อให้กลายเป็นความต้องการที่ชัดเจน
การจัดเตรียมภาพหน้าตัด ชนิดวัสดุ (material grade) ค่าความคลาดเคลื่อนที่สำคัญ กระบวนการแปรรูปขั้นต่อไป และปริมาณการใช้งานที่คาดการณ์ไว้ จะทำให้การประเมินการพัฒนามีความเฉพาะเจาะจงมากยิ่งขึ้น
ส่งความต้องการด้านเทคนิค ↗จัดเตรียมแบบแปลนและข้อกำหนดทางเทคนิค เพื่อหารือเกี่ยวกับแผนการพัฒนาที่เหมาะสมกับโครงการเฉพาะ