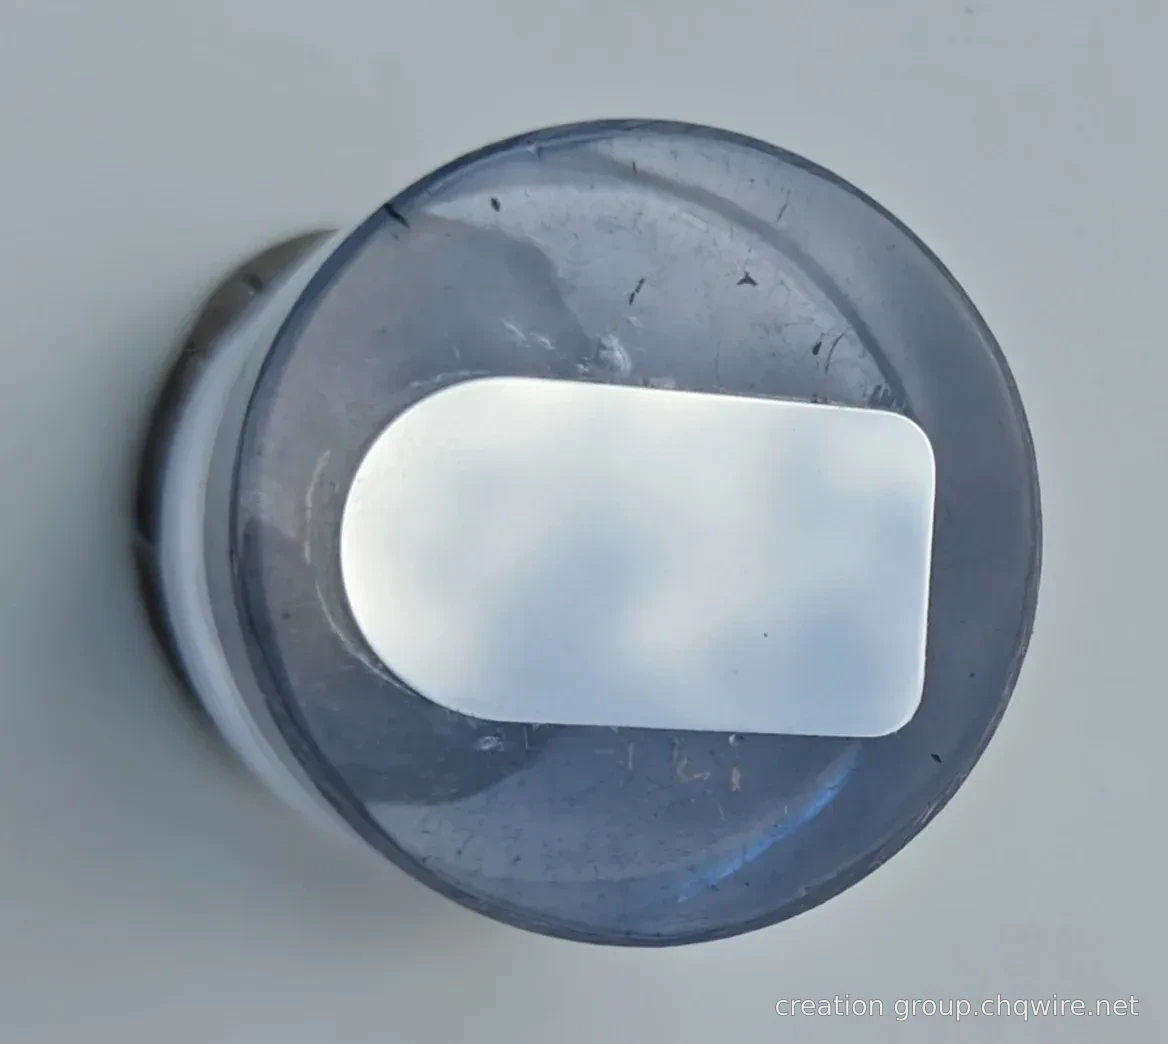
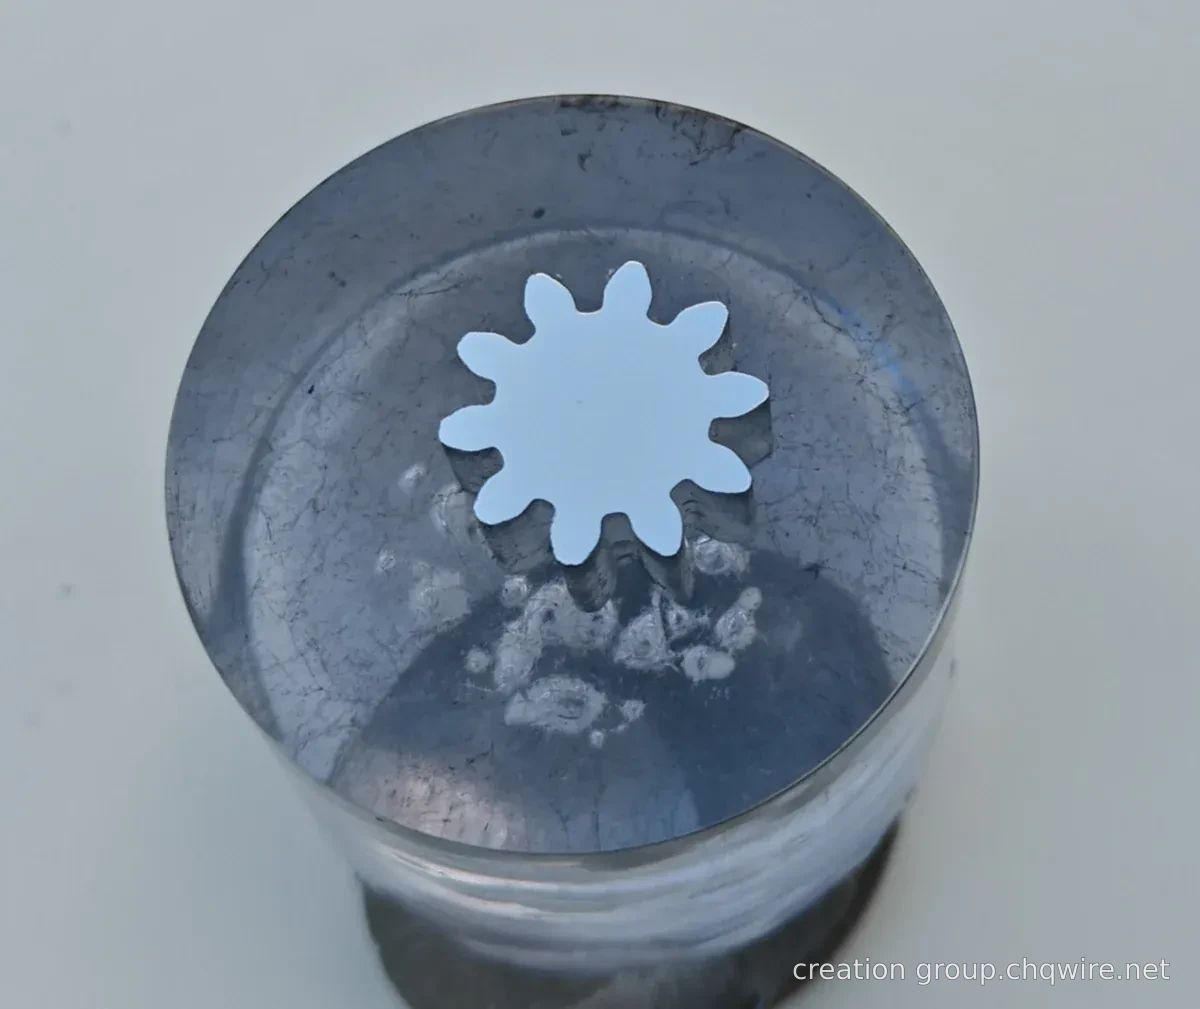
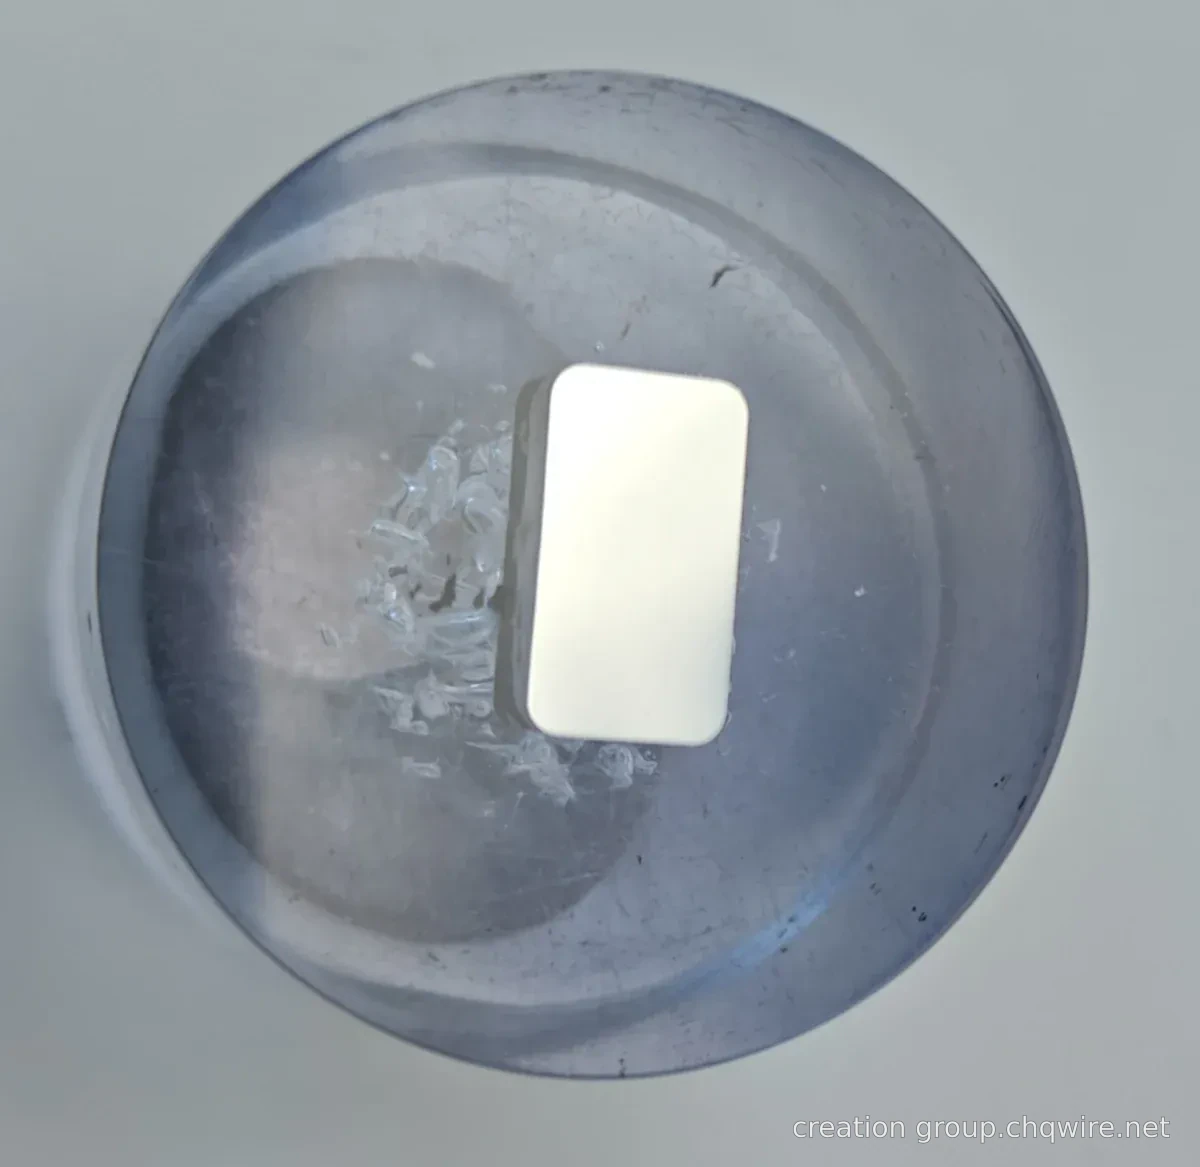
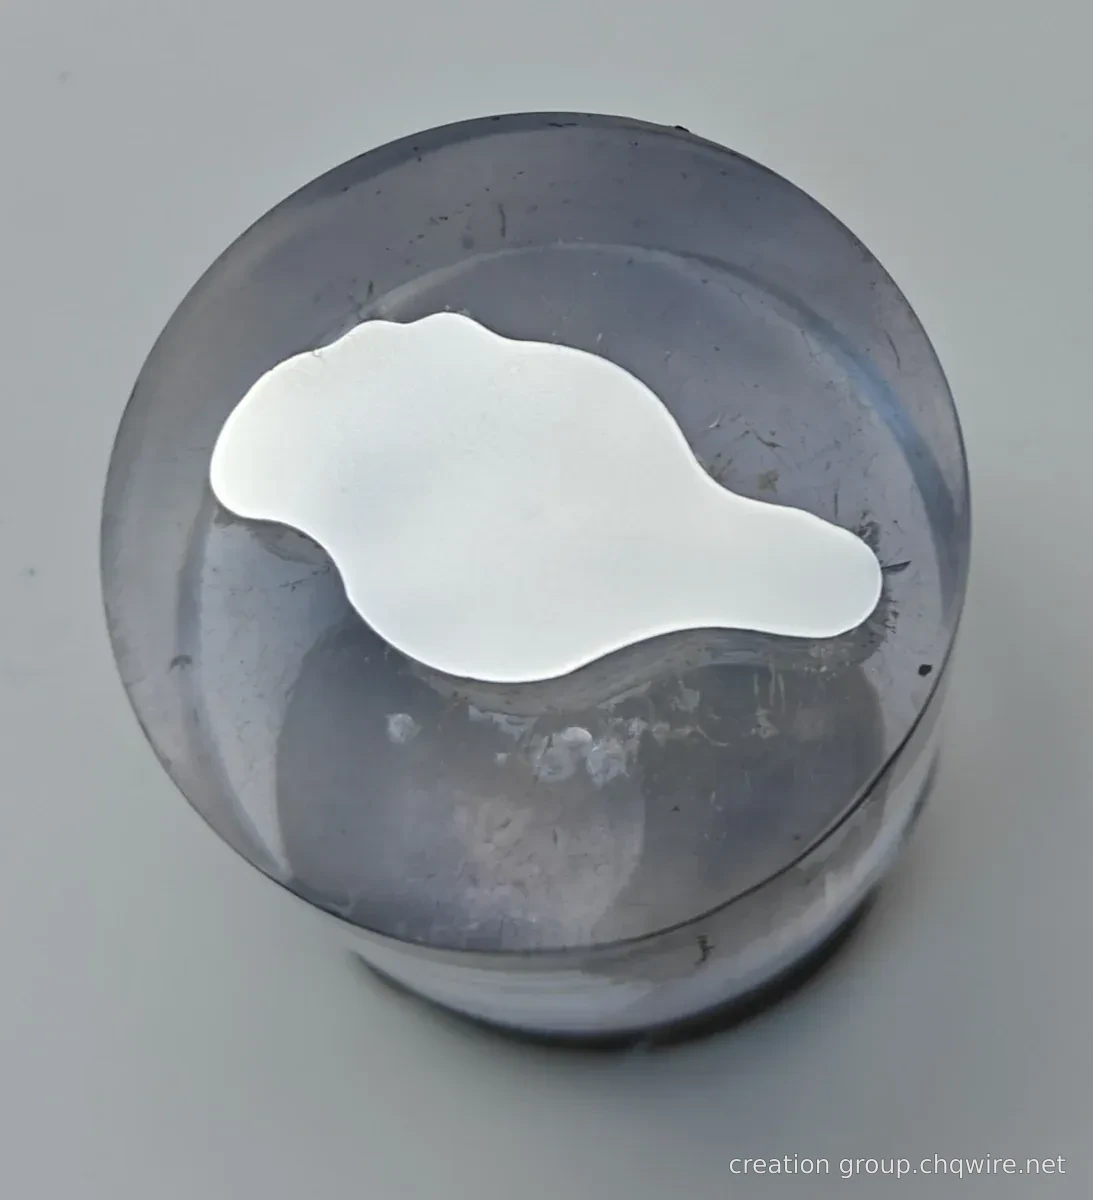
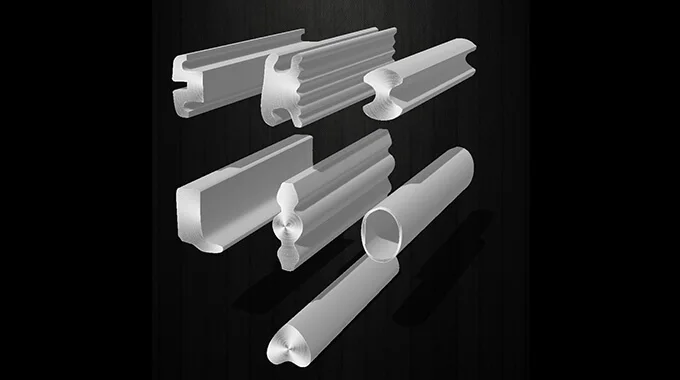
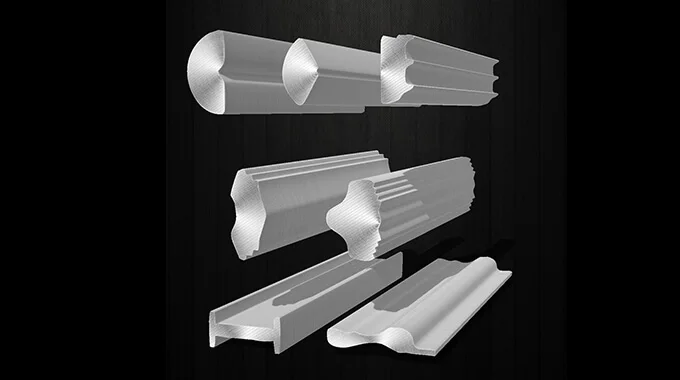
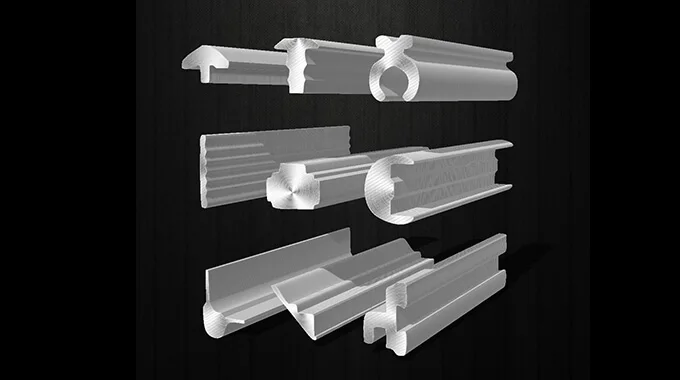
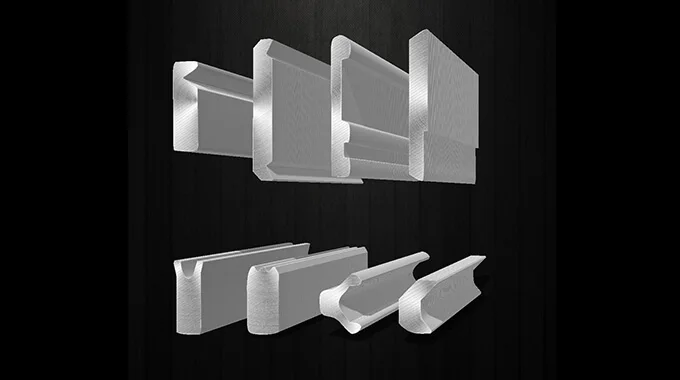
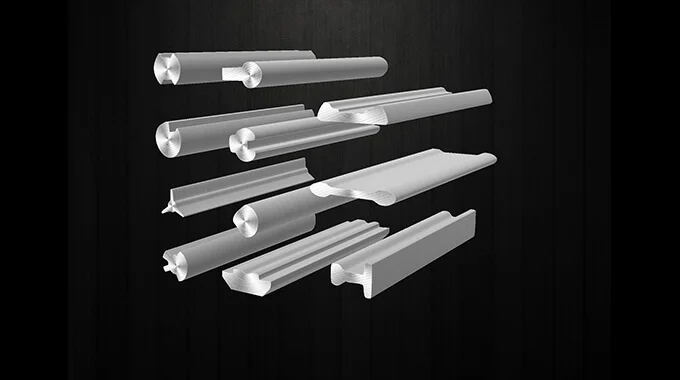
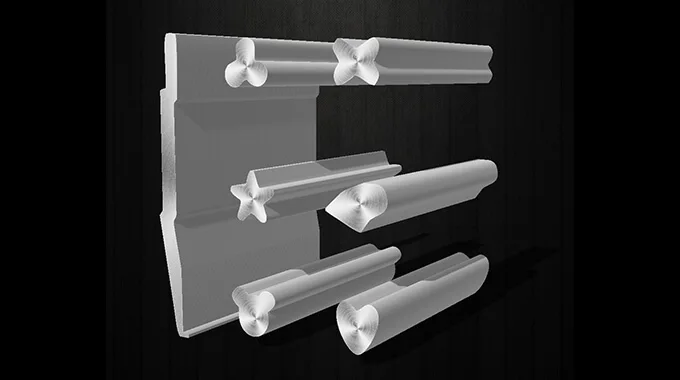
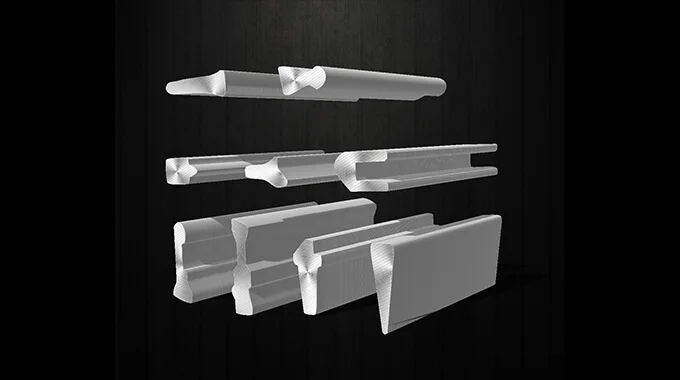
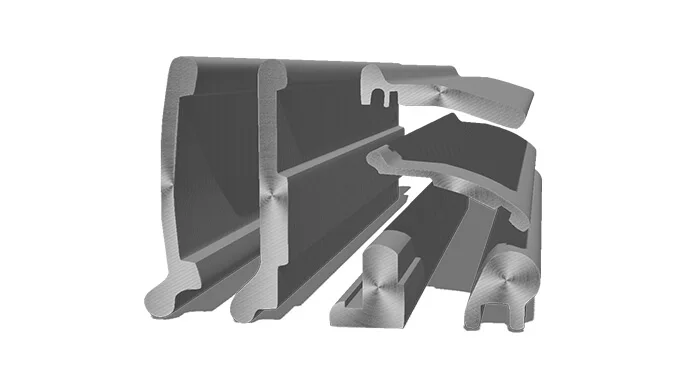
Fil profilé de précision Rapprocher le matériau de la pièce.
La conception des matrices constitue le cœur du développement des fils profilés. Autour du contour cible, coordination entre le matériau, le nombre de passes et la géométrie de la matrice, afin de traduire la conception de la section en un processus de formage.
Modèle de référence 2D reconstruit · Affichage avec une longueur réduite de 50 % · Section inchangée
01 / Recherche de produits par section transversale02 / Consultation des réalisations concrètes de développement03 / Choix des matériaux en fonction des opérations ultérieures04 / Communiquer les exigences de développement selon le dessin
WHY SHAPED WIRE
Faire prendre forme à la section transversale en amont, afin de faciliter les opérations ultérieures
Lorsque le contour du fil se rapproche davantage de la pièce cible, il est possible de réduire une partie de l’enlèvement de matière et de la charge de formage. La valeur dépend de la section spécifique, du matériau, de la chaîne de traitement et du volume de production.
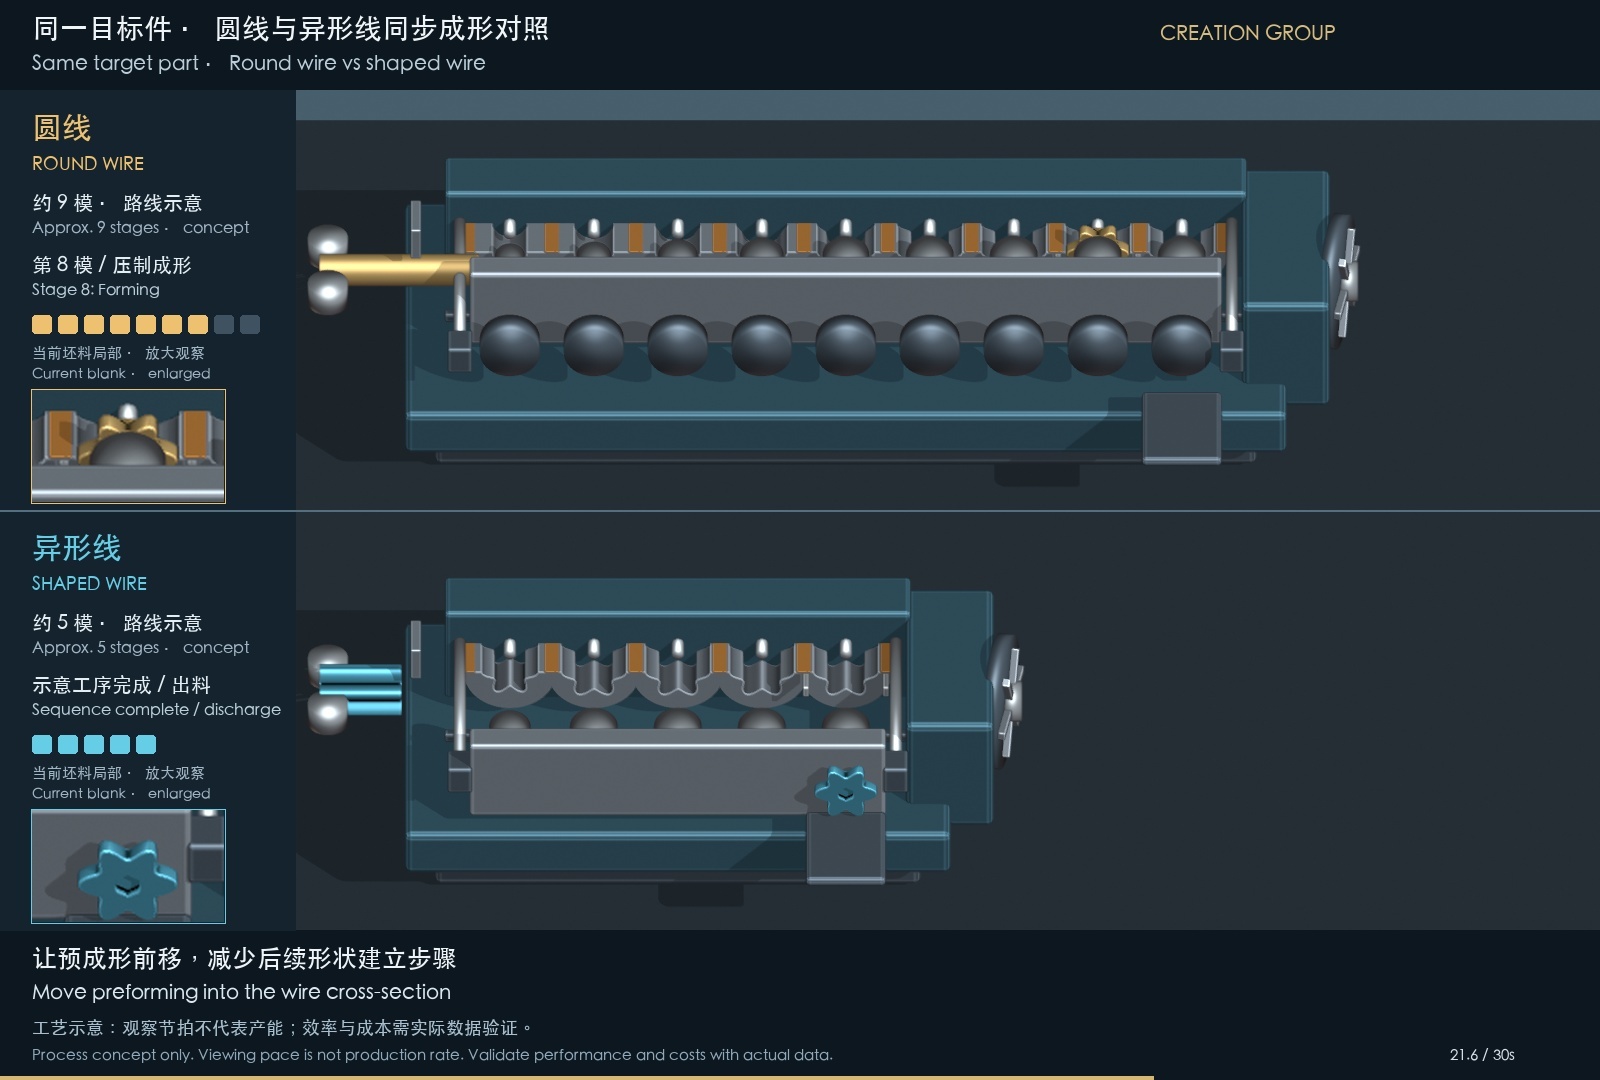
Trajet conventionnel de la pièce brute / schéma
Barre ronde brute→Enlèvement de matière / Formage→Pièce cible
Lorsque le contour extérieur diffère fortement, la forme finale doit être obtenue par des procédés de post-traitement.
Trajet de la pièce profilée / schéma
Section préformée→Usinage nécessaire→Pièce cible
Préformation d’un contour adapté, afin de réduire les marges d’usinage et les procédés.
01
Utiliser le matériau là où il est nécessaire
Lorsque la section se rapproche du contour de la pièce, il est possible de réduire le métal excédentaire et les copeaux. L’utilisation effective du matériau doit être calculée en fonction de la masse unitaire réelle, des marges et des pertes.
Réduire les opérations répétitives d’usinage des contours
En préformant des sections répétées le long de la longueur du fil, il est possible de réduire les opérations individuelles de fraisage, de rainurage ou autres opérations d’enlèvement de matière, tout en conservant les finitions nécessaires.
Concevoir la forme en tenant compte des opérations ultérieures
Évaluation conjointe de la distribution d’épaisseur, des arrondis et de l’orientation de la section avec les exigences ultérieures d’emboutissage, de pliage, de forge à froid ou d’assemblage, afin que la matière première soit mieux adaptée aux besoins de transformation.
Évaluer le coût global en fonction des pièces conformes
Comparaison globale des matériaux, des cadences, des matrices, des outils, des pertes et des contrôles. Lorsque la quantité utilisée et les économies de procédé suffisent à couvrir les investissements de développement, la valeur de la solution devient plus évidente.
Quels projets méritent d’être évalués en priorité ?Pièces à sections répétéesContour avec beaucoup de matériau à enleverDemandes personnalisées avec des volumes définisIl est nécessaire de prévoir une matière première compatible avec le formage ultérieur
Le diagramme de flux n’a qu’une valeur explicative et ne reflète pas le pourcentage réel d’économie de matière. Les liens vers les cas présentés montrent des échantillons de sections correspondantes, mais ne constituent pas une preuve que ces cas aient déjà permis une réduction des coûts ou une substitution de procédé.
Comparaison du formage à froid et estimation des coûts
Fils ronds et fils profilés : visualisation simultanée des procédés et calcul des coûts sur la base des paramètres réels.
Plateforme propriétaire de conception de filières pour fils profilés
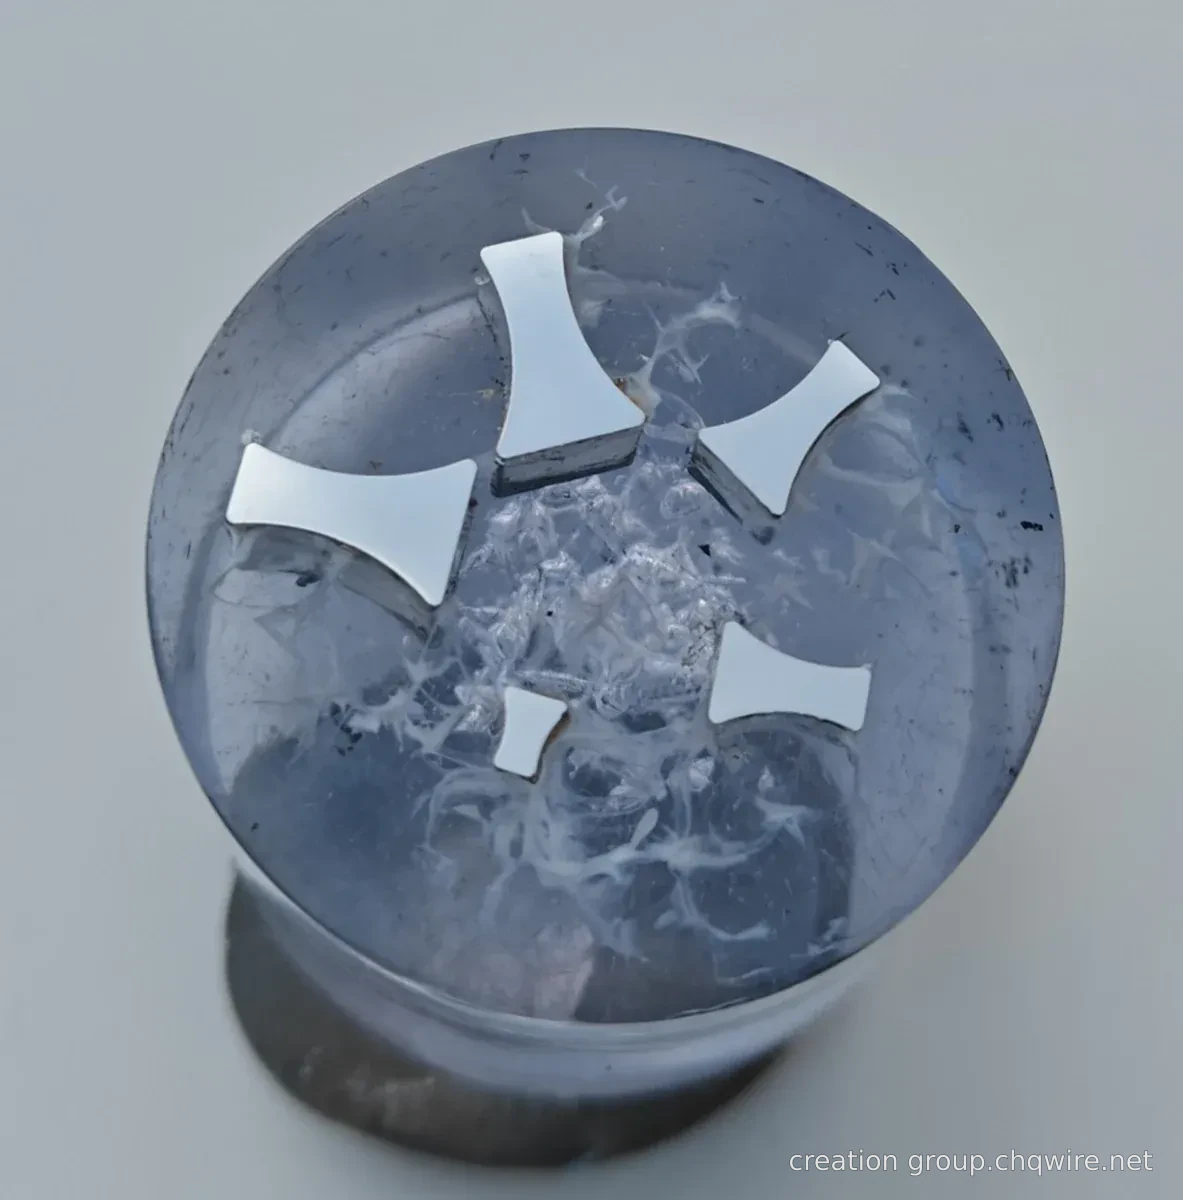
Autour du développement de fils profilés, nous avons mis en place une plateforme propriétaire de conception de filières profilées, qui relie la vérification des contours des plans, la planification géométrique par passe, la conception des paramètres des orifices de filière et la visualisation en coupe 3D, assurant ainsi une intégration fluide entre les exigences de section, la structure de la filière et l’analyse technique au sein d’un même processus de conception.
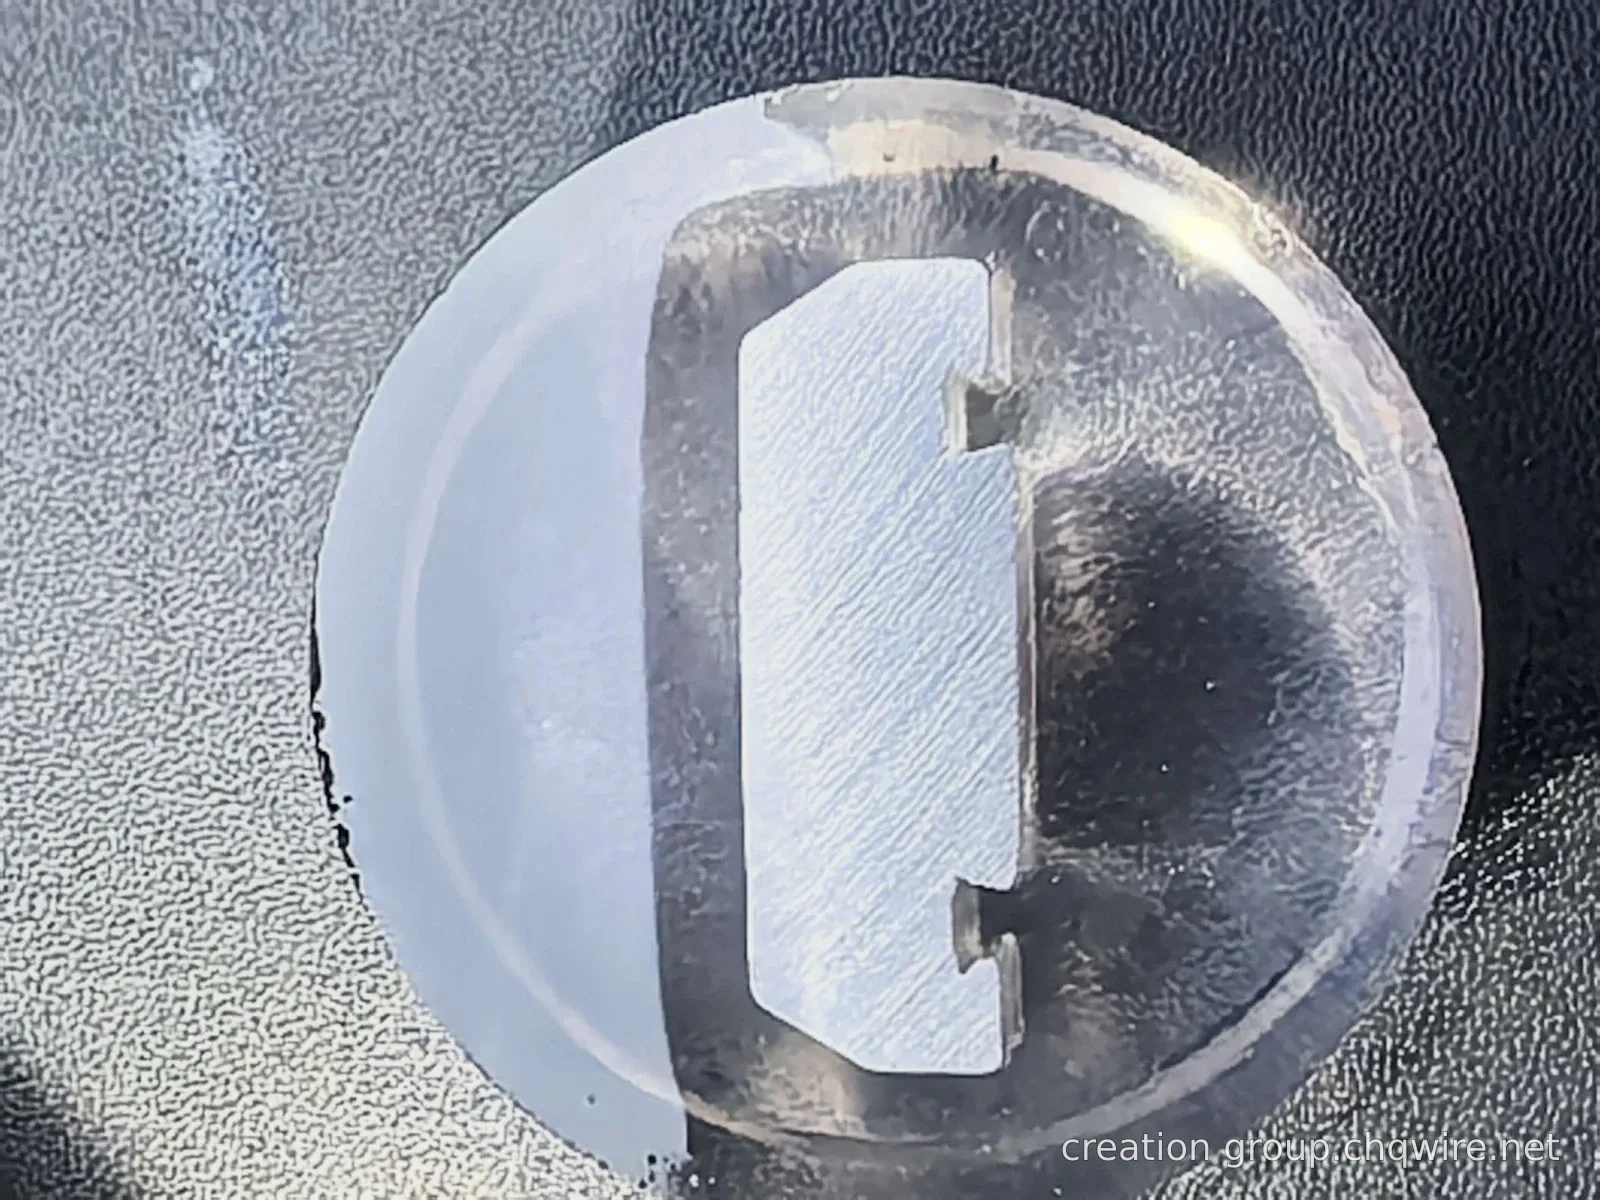
CREATION / TOOLING LABContour extérieur du bloc de verrouillage · Schéma de conception de la cavité de matrice
PROFILE DIE 3D DESIGN STUDY
Faire glisser pour faire pivoter · Zoomer avec la molette
01 / CONTOUR
Confirmation du contour cible
Zone d’entréeZone de compressionPortée de calibrageZone de relaxation arrièreZone de sortie
Vérification du profil
Prise en charge de l’extraction automatique des contours à partir des plans et de leur correction manuelle, vérification des limites, des congés et des références dimensionnelles, afin d’établir, pour la conception préliminaire de l’orifice, une section cible clairement définie.
Planification des passes
Visualisation, pour chaque passe spécifiée par les techniciens de procédé, de la section, de la variation de surface et du taux de réduction de section, facilitant la comparaison et la discussion des solutions de formage.
Conception initiale de la matrice
Association entre l’angle de compression semi-ouvert, la zone de calibrage, le diamètre extérieur et l’épaisseur du noyau de filière, vérification du découpage de la cavité et des relations spatiales, avec contrôle visuel intuitif via des coupes 3D.
Confirmation du moule d’essai
Distinction entre les tolérances cibles du fil et les tolérances d’usinage de l’orifice de filière ; intégration de la solution préliminaire dans l’analyse technique, puis ajustement fondé sur l’état du matériau, le retour élastique (springback) et les mesures réelles issues des essais sur filière.
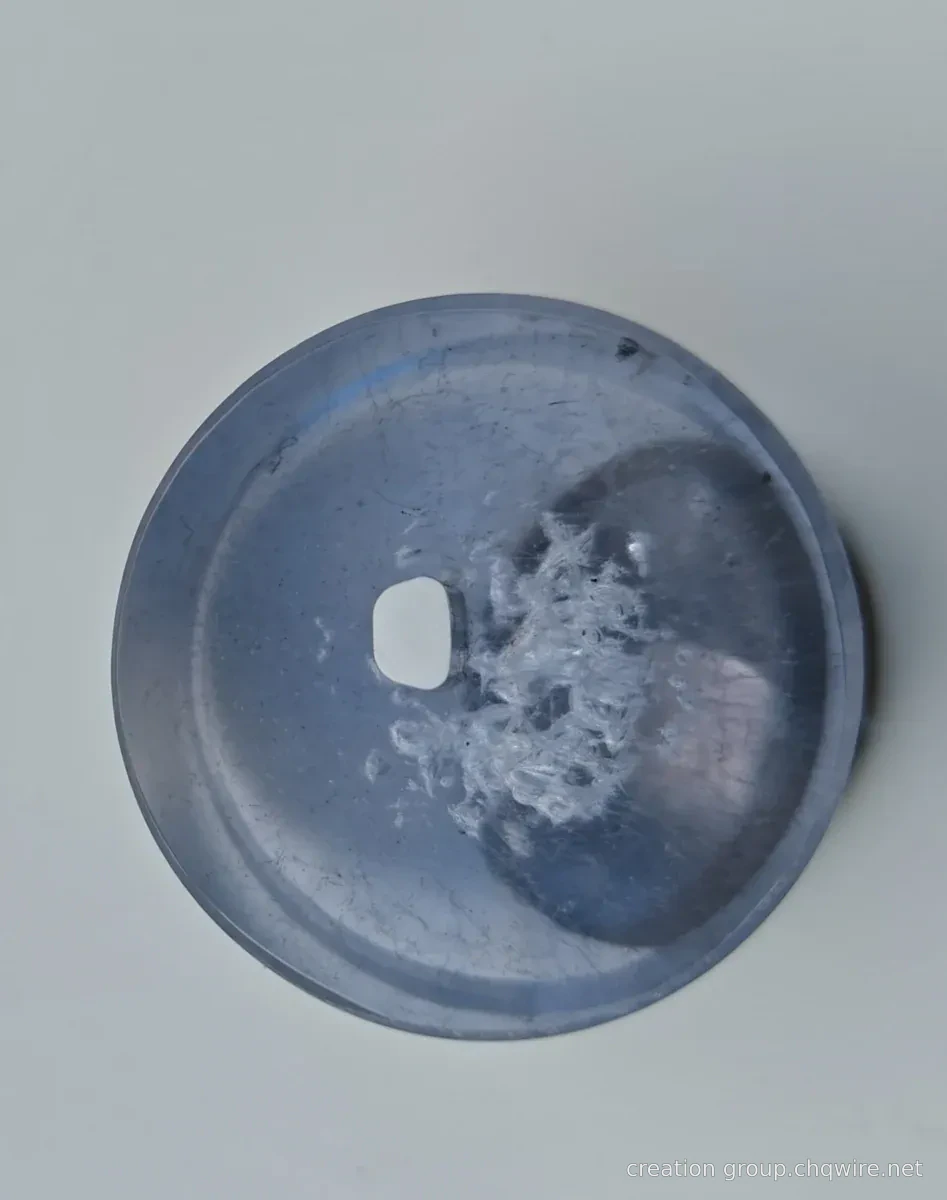
Le contour extérieur présenté provient du modèle de référence du bloc de verrouillage de la première page ; la cavité du moule est schématisée à partir de 128 points angulaires ; certaines parties du contour présentent une approximation discrète. L’entrée est représentée à l’échelle pour illustrer le principe ; les paramètres du noyau et de la zone de compression ne servent qu’à des fins pédagogiques et ne constituent pas une conception officielle du moule. Le trou axial du modèle ne correspond pas à un perçage réalisé par tréfilage à travers le contour extérieur. Le nombre de passes, les compensations et les dimensions de fabrication doivent être validés par l’ingénierie et confirmés lors des essais de moulage.
PROFILE EXPLORER
La section transversale est le point de départ, la fonction est l’objectif
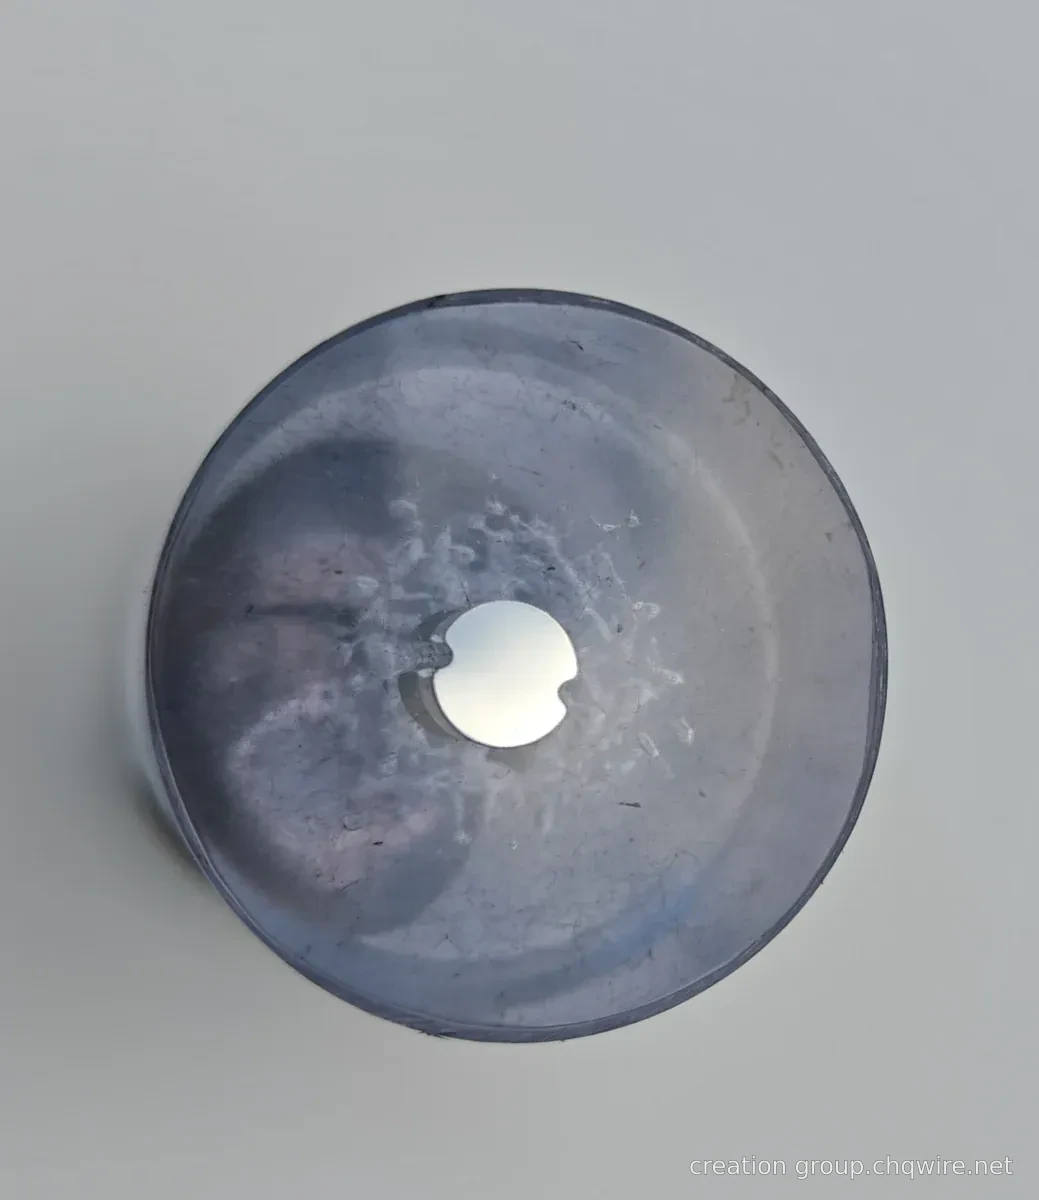
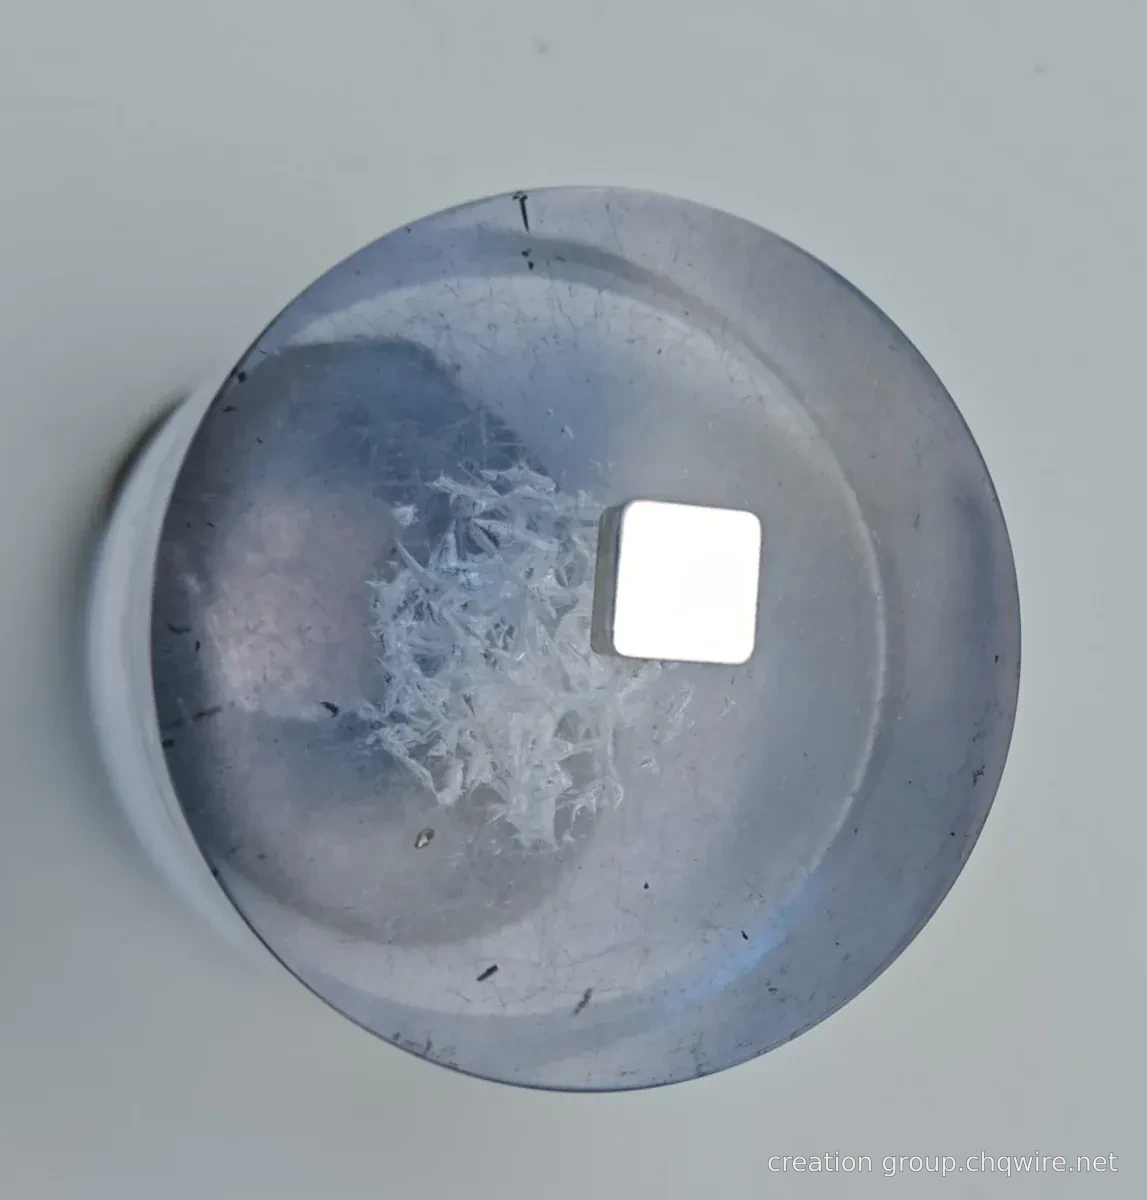
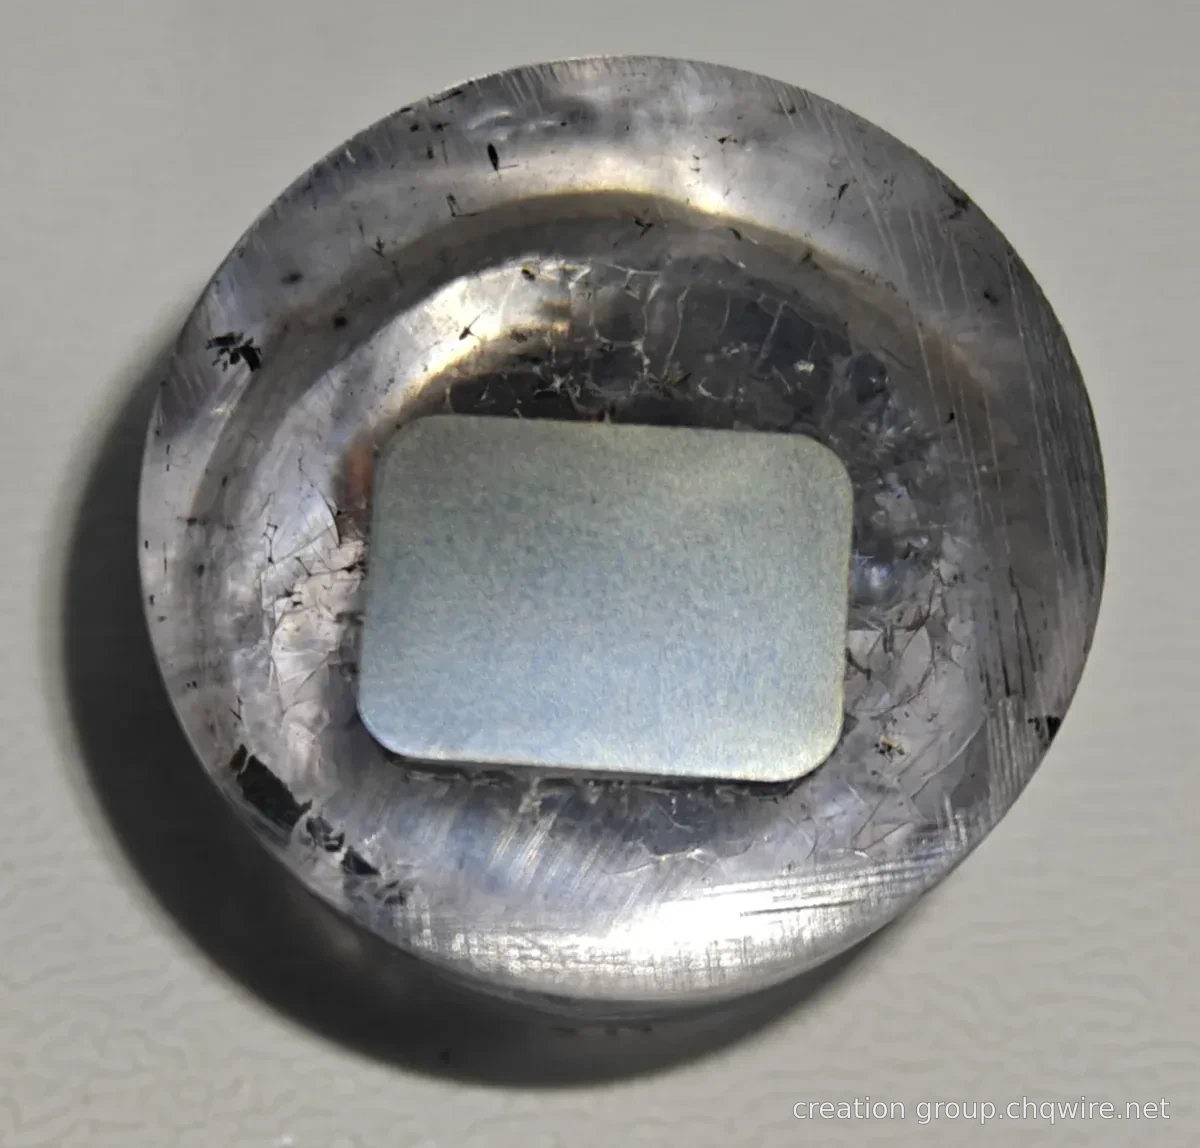
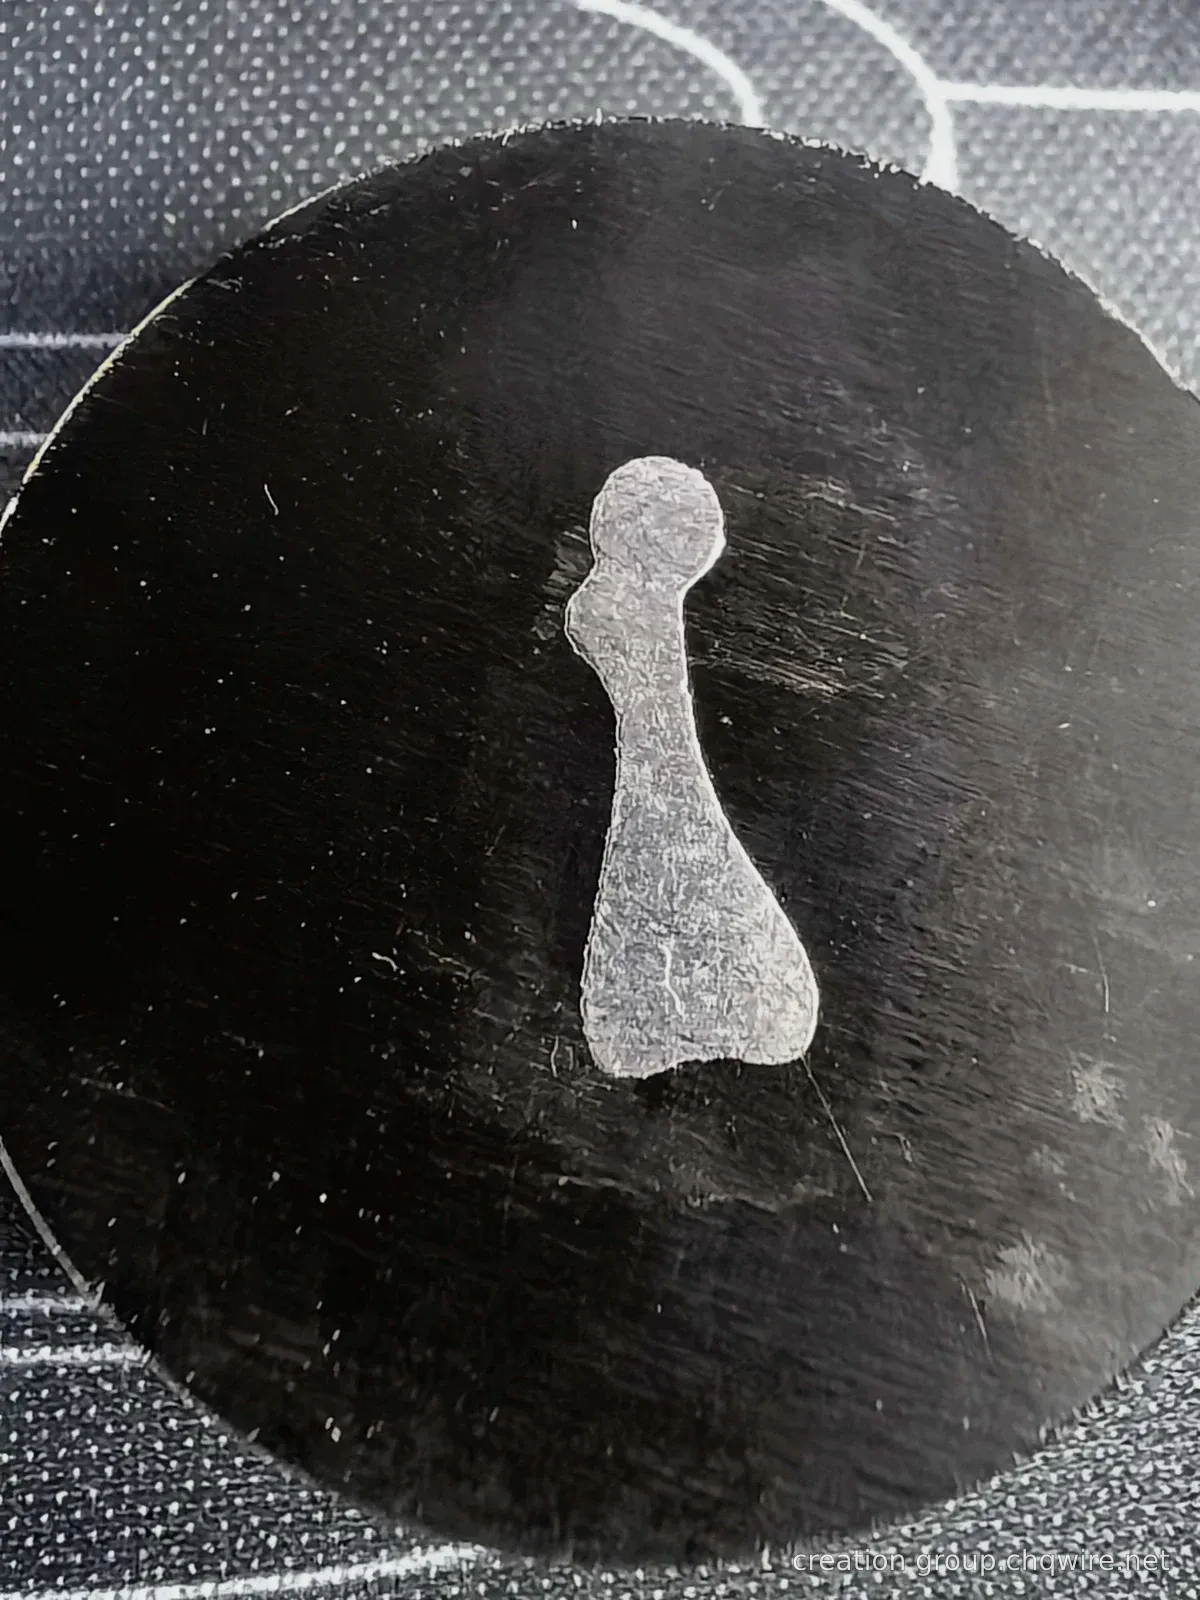
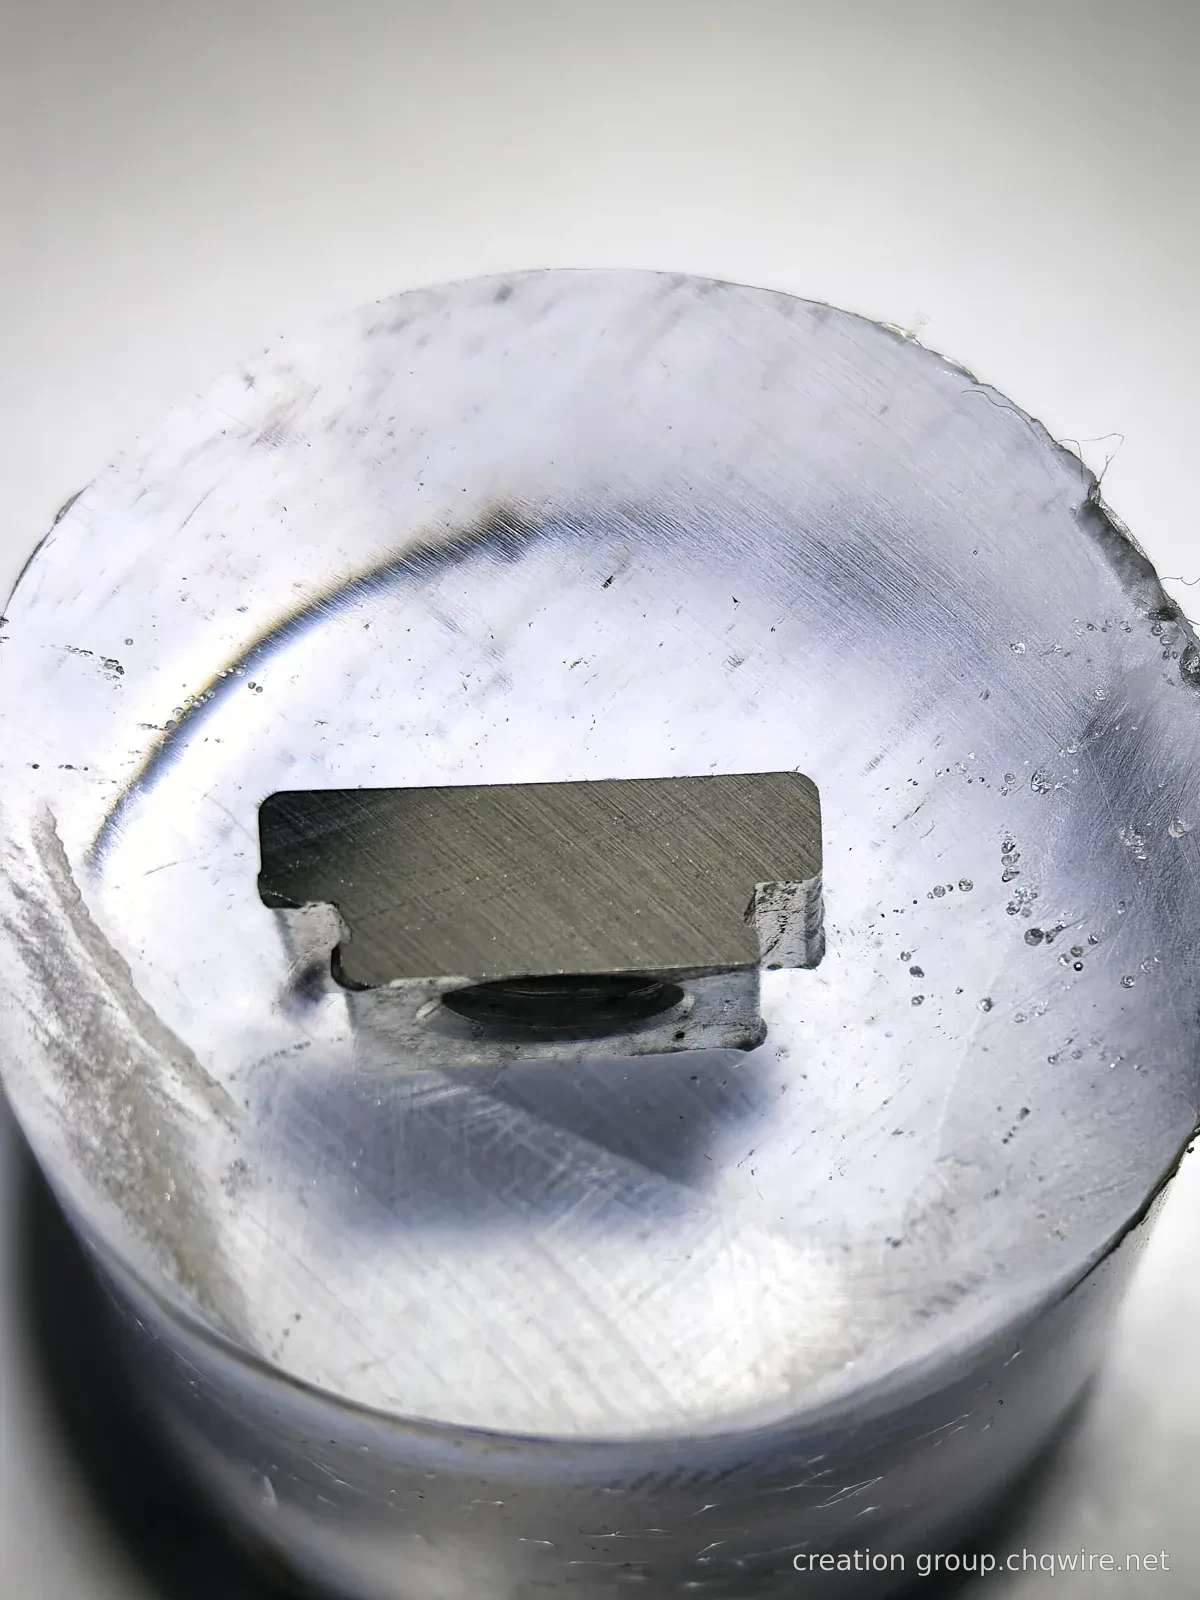
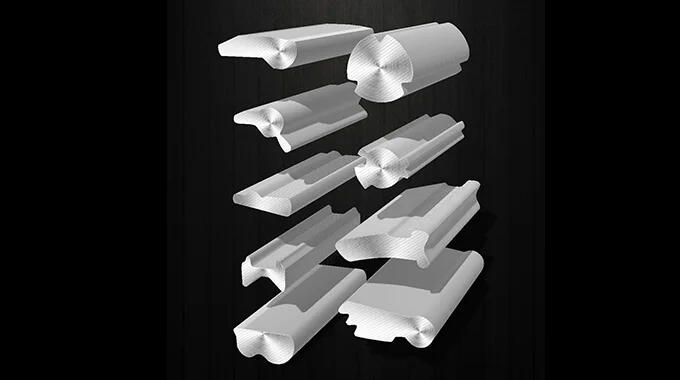
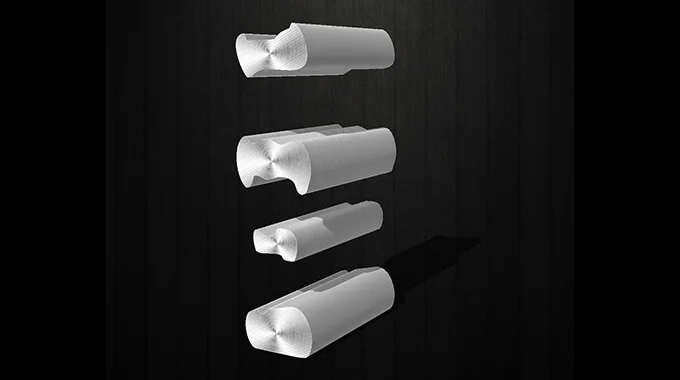
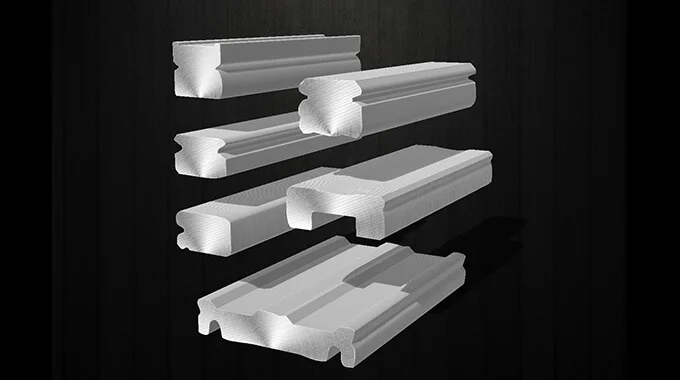
Parcourir rapidement les échantillons associés à la section. Les dimensions, les arrondis et l’état du matériau des formes complexes nécessitent une évaluation approfondie en lien avec les plans.
Les cas de développement et les profils par usage sont regroupés. Chaque fiche conserve ses matériaux, dimensions et sources ; la sélection est soumise à une revue technique.
Rechercher un produit, un cas, un matériau ou un usage
DEVELOPMENT PORTFOLIO
Section et produit · Réalisations en matière de développement
De la forme rectangulaire de base aux contours complexes, consultation des sections intégrées, des échantillons de fils et des photos de mesure. Cliquez sur chaque cas pour découvrir les caractéristiques géométriques et les points clés de la communication technique.
Choisissez la forme, mais aussi l’état du matériau
Les désignations de matériaux ci-dessous proviennent de cas existants. Le choix du matériau doit être confirmé en tenant compte des exigences ultérieures de formage, de traitement et d’utilisation.
La désignation de nuance est conservée telle quelle, sans substitution équivalente entre normes. Les dimensions correspondent aux valeurs nominales du catalogue ; les normes, la composition et l’état de livraison précis seront confirmés en fonction du projet.
DESIGN FOR THE NEXT OPERATION
Lier la conception de la section aux opérations ultérieures
La valeur des fils profilés doit être évaluée au regard de la pièce spécifique et de la chaîne de traitement. Se rapprocher de la forme cible n’est que la première étape.
01 / NEAR-NET GEOMETRY
Proche du contour cible
Évaluation de la possibilité de remplacer une partie des opérations d’enlèvement de matière par des sections préformées. Conservation des marges d’usinage et des références de positionnement nécessaires.
Correspondance entre la pièce cible et la section du fil
Tolérances, angles arrondis et rapport local épaisseur/largeur
Le taux d’utilisation des matériaux est comparé sur la base de la masse réelle
02 / DOWNSTREAM PROCESS
Adaptation aux opérations de finition ultérieures
Traduction des exigences de forge à froid, d’emboutissage, de pliage, de découpe ou de traitement thermique en conditions de livraison du fil.
État du matériau et exigences relatives aux propriétés de formage
Surface, lubrification et sens d’usinage
Exigences en matière de conditionnement en bobine, en barres droites et de redressage
03 / TOTAL PART COST
Comparer le coût des pièces conformes
Comparaison globale des matériaux, des procédés, des matrices, des pertes et des contrôles, afin de déterminer si la solution de développement présente une valeur réelle.
Masse réelle unitaire et taux de rendement
Cadence de l’opération et consommation d’outils et de matrices
Investissement de développement et volume prévisionnel
PROFILE CONTROL
Inscrire la « précision » dans les spécifications techniques claires
Les tolérances doivent correspondre aux dimensions, au matériau, à la forme et aux méthodes de mesure spécifiques. Lors de l’examen des plans, il est recommandé de valider ensemble les éléments suivants.
Géométrie de la sectionLargeur, épaisseur, angles, arrondis, ouvertures et contour complet
Dans le sens de la longueurRectitude, torsion, direction de flexion et exigences de longueur fixe
Matériau et étatNuance, norme, performances, traitement thermique et état de surface
Critères d’acceptationRéférences de mesure, méthodes d’inspection, échantillonnage et documentation
Conditions de livraisonConditionnement en bobine ou en barres droites, exigences d’emballage et traçabilité par lot
CUSTOM PROFILE DEVELOPMENT
Envisagez chaque étape de développement en fonction de votre pièce.
De la section cible à la validation des échantillons, évaluation conjointe des matériaux, des dimensions, de l’état de livraison et des exigences de post-traitement.
01 / REQUIREMENTS
Évaluation des plans et des besoins
Confirmation de la géométrie de la section, des tolérances clés, des exigences matérielles et des procédés ultérieurs, afin de définir clairement les objectifs techniques du développement.
02 / SAMPLE DEVELOPMENT
Solution de formage et échantillons
Discussion sur la chaîne de formage en lien avec le matériau et la section spécifiques, et vérification de la forme et de l’état de livraison à l’aide d’échantillons réels.
03 / VALIDATION
Vérification selon les exigences convenues
Vérification des échantillons en fonction des points d’inspection convenus, et poursuite du développement en tenant compte des résultats de post-traitement du client.
Les solutions spécifiques, les points d’inspection et les conditions de livraison seront basés sur les exigences du projet confirmées par les deux parties.
ENGINEERING DESK
Transformer une idée en exigences claires
Préparation du plan de section, de la désignation de nuance, des tolérances clés, des procédés ultérieurs et des estimations de consommation, afin de rendre l’évaluation du développement plus concrète.
Fourniture des plans et des exigences techniques, afin de discuter des solutions de développement adaptées au projet spécifique.
Estimation rapide du poids au mètre
Poids linéique kg/m = Section mm² × Densité g/cm³ ÷ 1000 7.85 est une densité indicative ; la valeur réelle sera confirmée en fonction du matériau. Ne prend pas en compte les écarts dimensionnels.