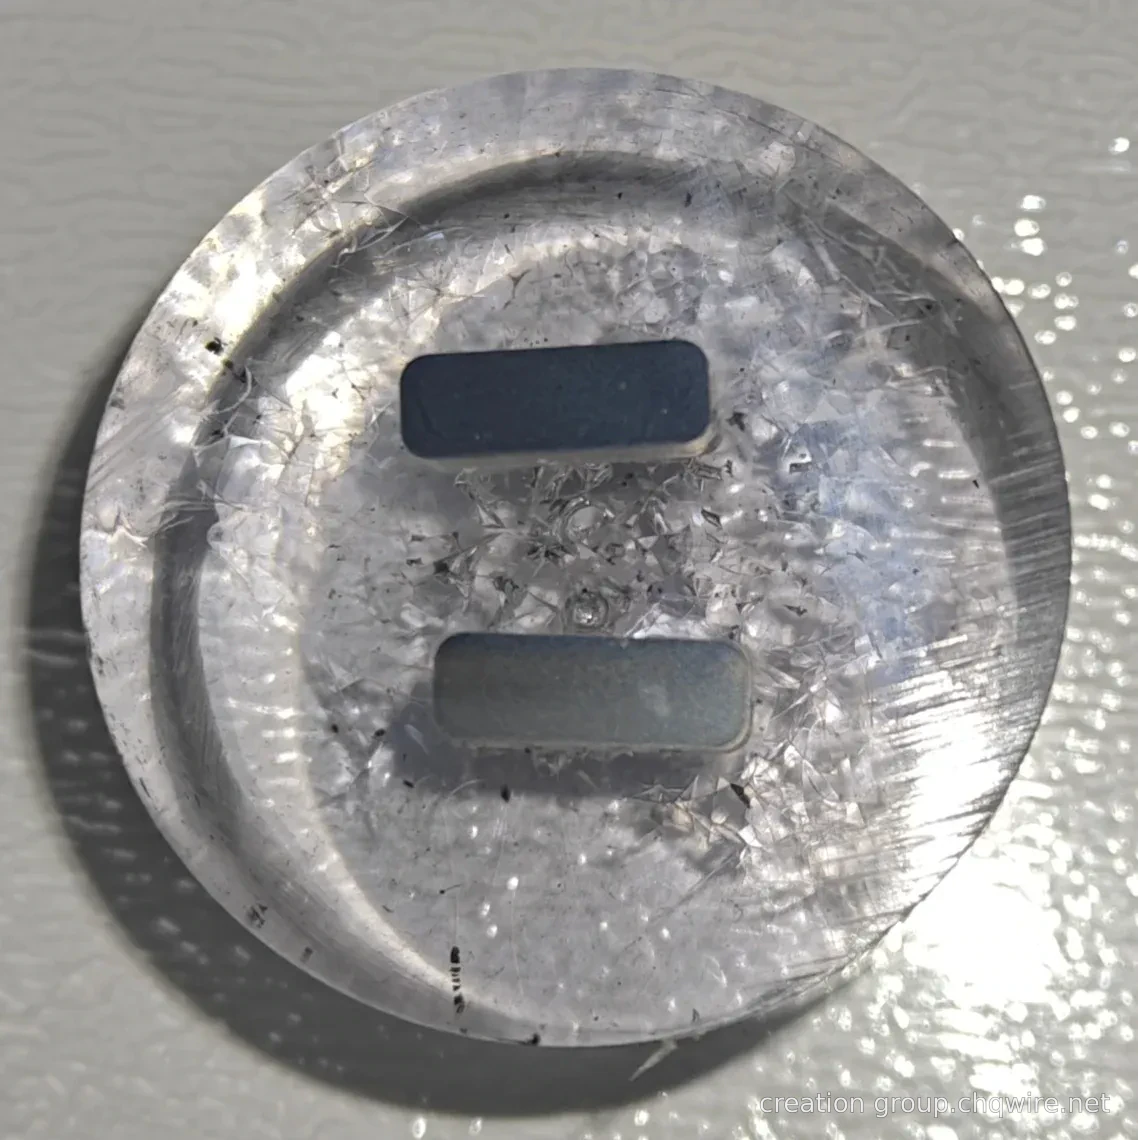
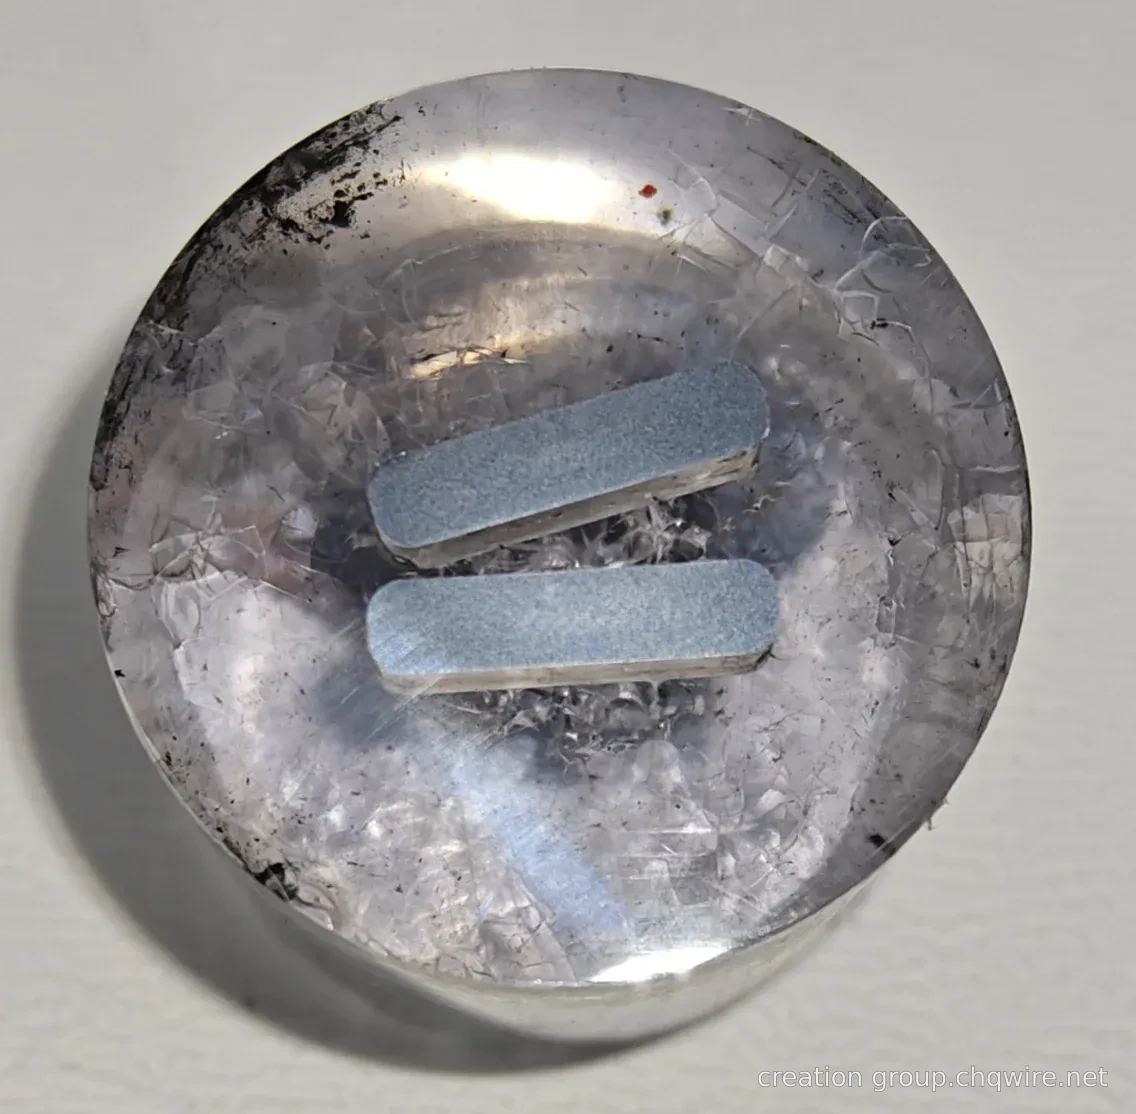
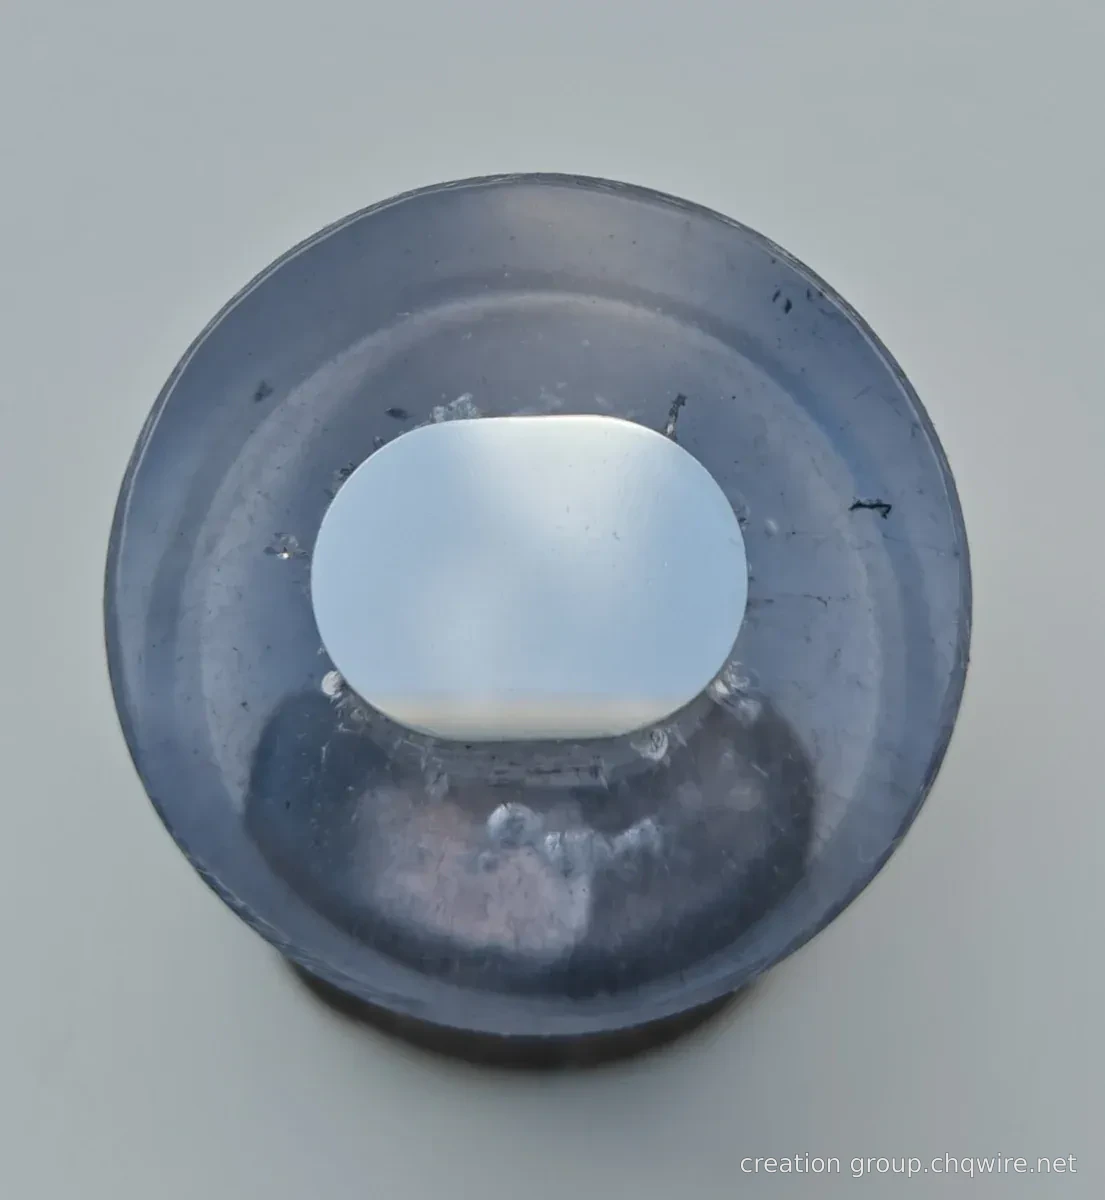
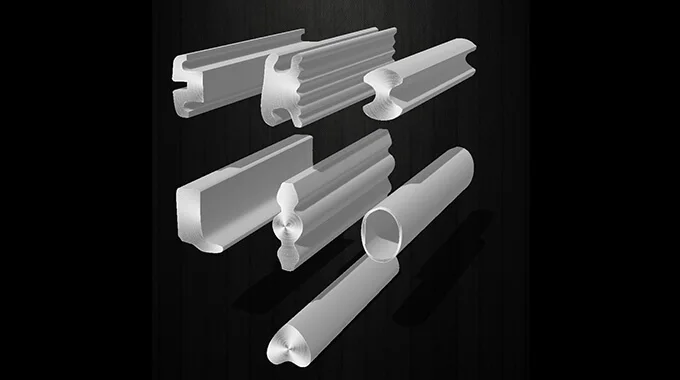
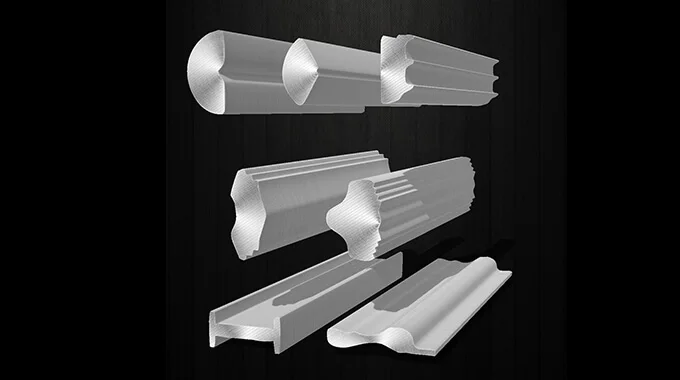
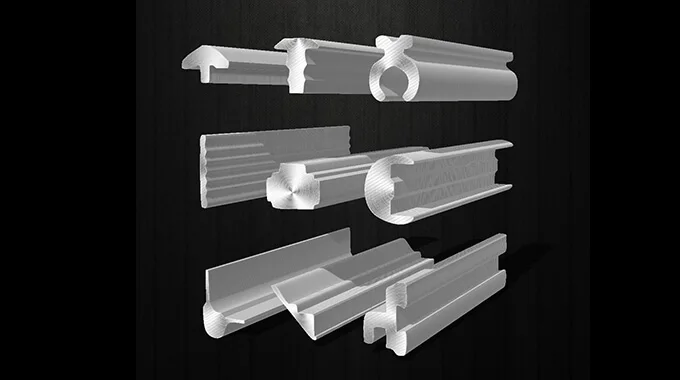
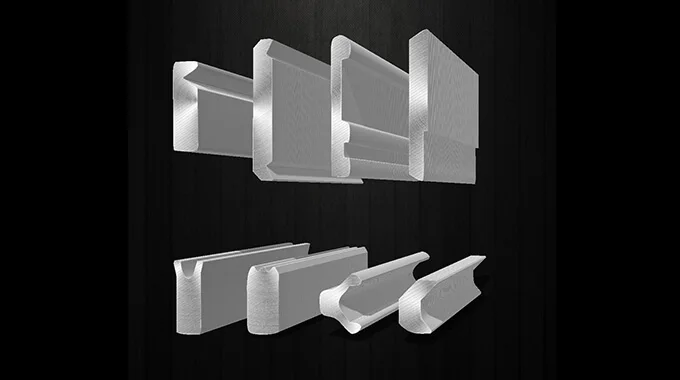
Sârmă precisă de profil special Adăugați materialul mai aproape de piesă.
Proiectarea matriței reprezintă nucleul dezvoltării sârmelor neregulate. Pe baza conturului țintă, se realizează o integrare coerentă între material, treceri și geometria orificiului matriței, astfel încât proiectarea secțiunii să se traducă concret în procesul de formare.
Model de referință pentru reconstrucția 2D · Lungimea este redusă cu 50% · Secțiunea transversală păstrează forma originală.
01 / Căutarea produsului după secțiune02 / Consultarea rezultatelor reale obținute în dezvoltare03 / Alegerea materialului în funcție de operațiile ulterioare04 / Coordonarea cerințelor de dezvoltare conform desenului
WHY SHAPED WIRE
Realizați mai întâi formarea secțiunii transversale, pentru a facilita ulteriorul prelucrare
Când conturul sârmei se apropie mai mult de cel al piesei finale, se pot reduce parțial operațiile de eliminare a materialului și sarcina de deformare. Valoarea acestei abordări depinde de conturul specific, de material, de traseul tehnologic și de volumul de producție.
Traseul obișnuit al semifabricatelor / schemă
Semi-fabricat rotund→Eliminare material / Formare→Componenta țintă
Atunci când diferențele conturului exterior sunt semnificative, forma finală se obține prin prelucrarea ulterioară.
Generarea preliminară a conturului adaptat, pentru a crea condiții favorabile reducerii adaosurilor de prelucrare și a numărului de operații.
01
Materialul se utilizează în locurile unde este necesar
O secțiune care se apropie de conturul piesei finale oferă posibilitatea de a reduce cantitatea de metal suplimentar și deșeurile. Randamentul de utilizare a materialului trebuie calculat pe baza masei reale pe piesă, a adaosurilor de prelucrare și a pierderilor.
Formarea în prealabil, de-a lungul lungimii sârmei, a unor secțiuni repetitive oferă posibilitatea de a reduce operațiile de frezare pe piesă, crestare sau alte procedee de eliminare a materialului, păstrând doar prelucrarea fină necesară.
Forma se proiectează împreună cu operațiile ulterioare
Se evaluează împreună distribuția grosimii, racordările (colțurile rotunjite) și orientarea secțiunii, în raport cu cerințele ulterioare de ambutisare, îndoire, forjare la rece sau asamblare, astfel încât materialul de intrare să corespundă mai bine cerințelor de prelucrare.
Costul total se evaluează pe baza pieselor conforme
Se compară împreună materialul, ritmul de producție, matrița, sculele, uzura și controlul calității. Atunci când cantitatea de material economisit și reducerea numărului de operații acoperă costurile de dezvoltare, valoarea soluției devine mai evidentă.
Ce proiect merită evaluat prioritar?Componente cu secțiune repetitivăContur cu eliminare material extensivăCerințe personalizate cu volum clar definitMaterialul de intrare trebuie să fie compatibil cu deformarea ulterioară
Harta rutieră are doar rol ilustrativ privind principiul funcționării și nu indică proporția reală de economisire a materialului. Legăturile către exemplele practice prezintă eșantioane corespunzătoare secțiunilor respective, dar nu constituie dovada realizării unei reduceri a costurilor sau înlocuirii unor operații în acele cazuri particulare.
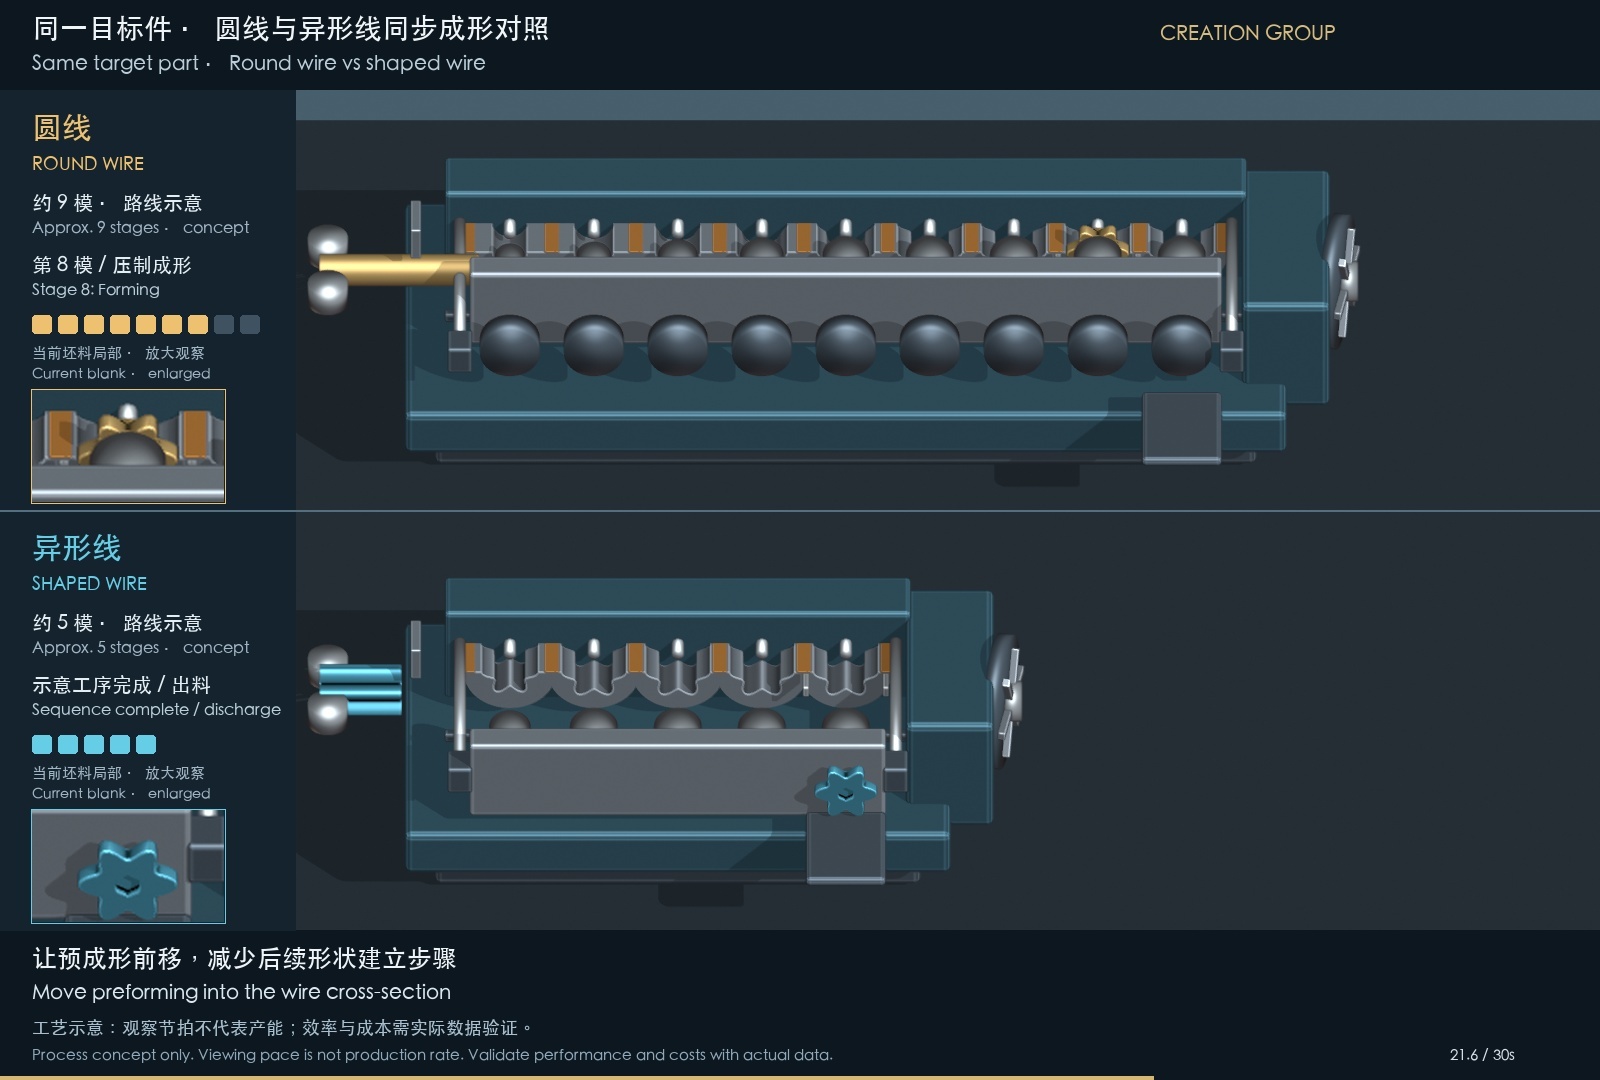
Compararea formării prin încălzire la rece și calculul costurilor
Sârmă rotundă și sârmă profilată: vizualizare simultană a proceselor tehnologice și calculul costurilor pe baza parametrilor reali.
Platformă proprietară de proiectare a matrițelor pentru profile speciale
Pentru dezvoltarea sârmelor neregulate, am construit o platformă proprie de proiectare a matrițelor pentru profile neregulate, care leagă verificarea conturului din desen, planificarea geometrică a trecerilor, proiectarea parametrilor orificiului matriței și afișarea în secțiune 3D, asigurând astfel o integrare coerentă între cerințele de secțiune, structura matriței și evaluarea inginerescă în cadrul aceluiași flux de proiectare.
CREATION / TOOLING LABConturul exterior al blocului de blocare · Ilustrație schematică a camerei matriței
PROFILE DIE 3D DESIGN STUDY
Tragere + rotație · Zoom cu rotița mouse-ului
01 / CONTOUR
Confirmare contur țintă
Zona de intrareZona de compresieBandă de calibrareZona de relaxare posterioarăZona de ieșire
Verificarea conturului
Suportă extragerea conturului din desen și corectarea manuală a acestuia, verificându-se limitele, racordările (colțurile rotunjite) și bazele de cotare, pentru stabilirea unui contur țintă clar definit în vederea proiectării inițiale a orificiului matriței.
Planificarea trecerilor
Consultați secțiunile transversale, variația ariilor și procentul de reducere a ariei pentru fiecare tragere, conform numărului de trageri specificat de personalul tehnic, pentru a sprijini compararea și discuția privind soluțiile de formare.
Configurare inițială orificiu matriță
Se analizează în corelație unghiul semi-comprimat, banda de calibrare, diametrul exterior al miezului și grosimea, pentru verificarea zonării camerei matriței și a relațiilor spațiale, iar verificarea se face intuitiv prin secțiunea 3D.
Confirmarea matriței de probă
Se diferențiază toleranțele țintă ale sârmei de toleranțele de prelucrare ale orificiului matriței; soluția inițială este introdusă în evaluarea inginerescă și corectată ulterior pe baza stării materialului, a revenirii elastice și a măsurătorilor efectuate în timpul încercărilor pe matriță.
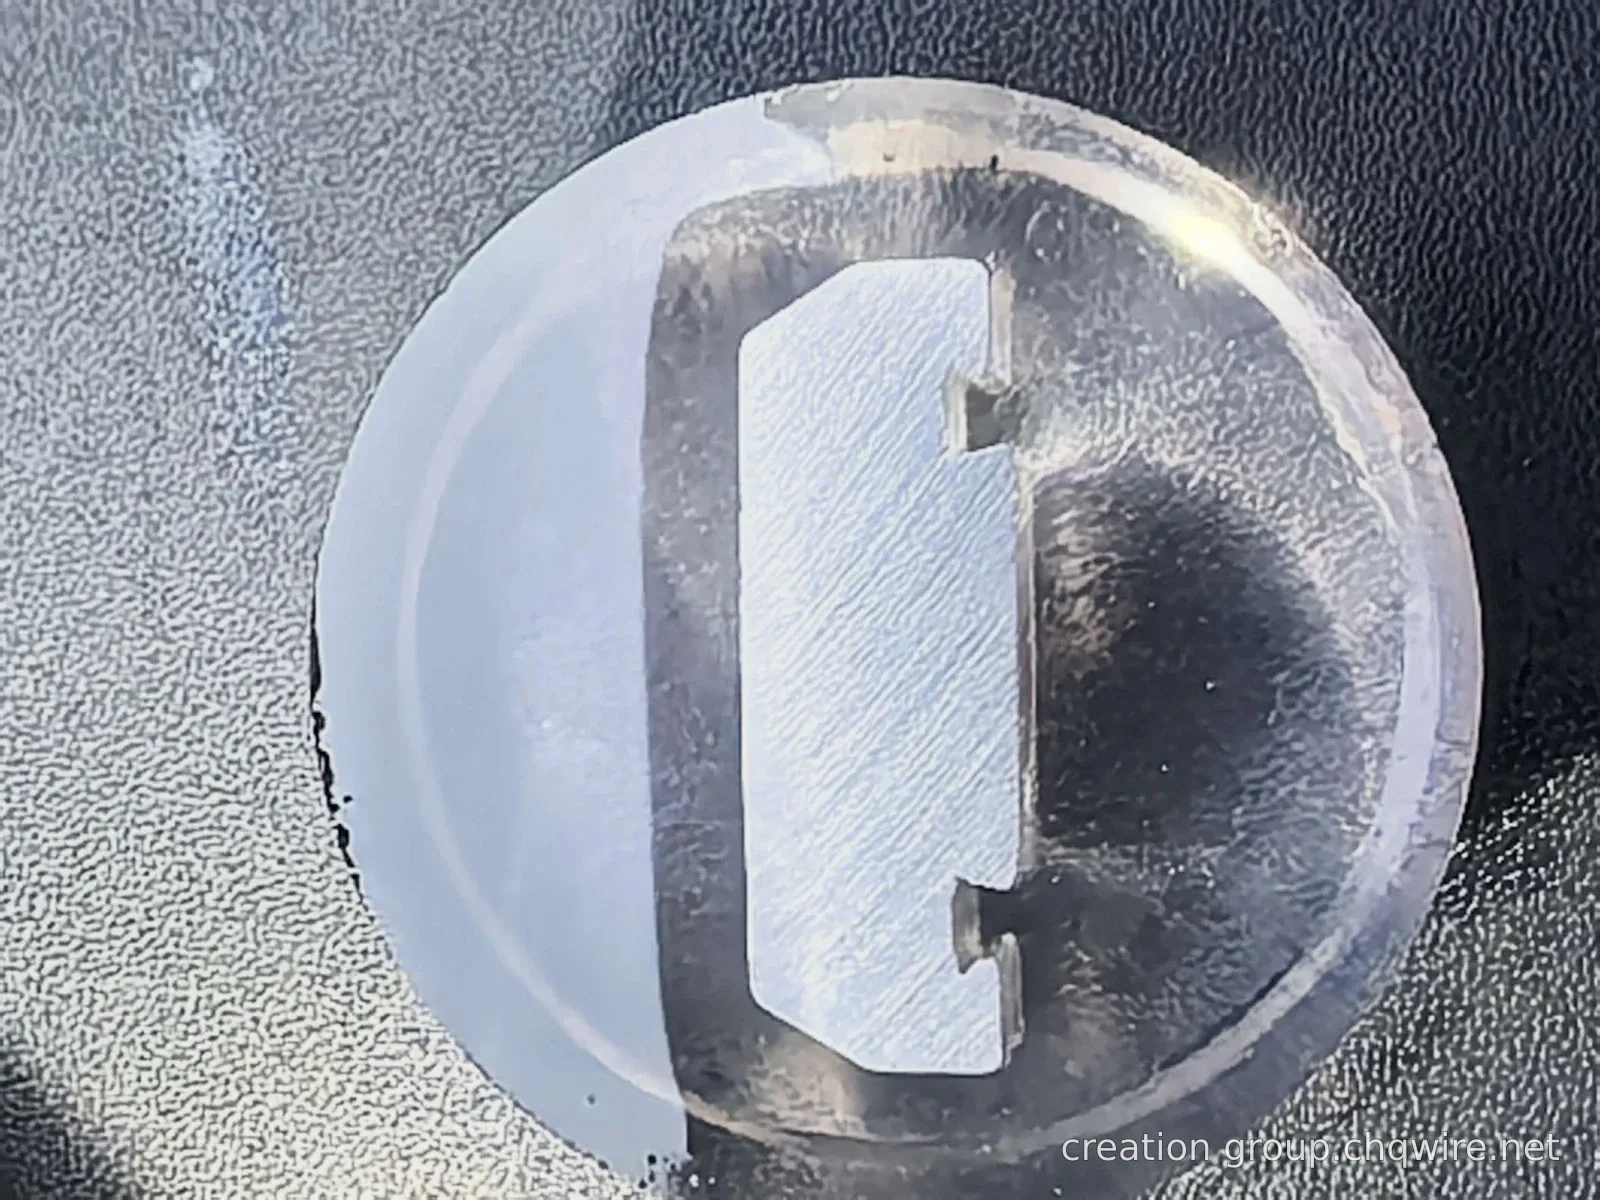
Conturul exterior demonstrativ este extras din modelul de referință al blocului de blocare de pe prima pagină și este utilizat pentru ilustrarea camerei matriței pe baza a 128 puncte circumferențiale; conturul local conține aproximații discrete. Intrarea este ilustrată ca o mărire proporțională, iar parametrii miezului și ai zonei de compresie sunt utilizați exclusiv în scop didactic, nefiind parte a proiectării oficiale a matriței. Gaura axială din model nu reprezintă o gaură obținută prin tragere prin conturul exterior.
PROFILE EXPLORER
Secțiunea este punctul de plecare, funcționalitatea este obiectivul
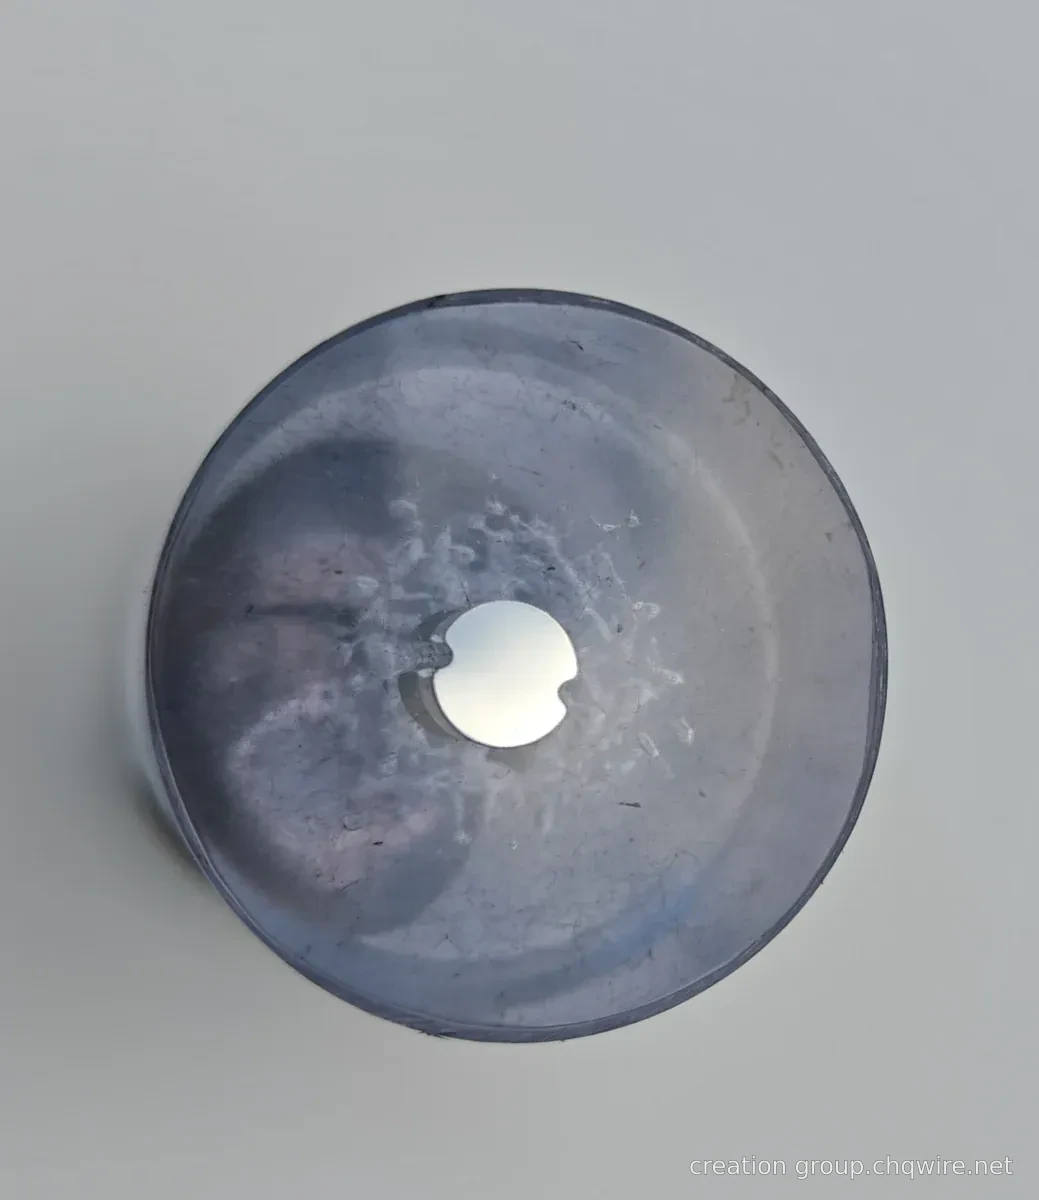
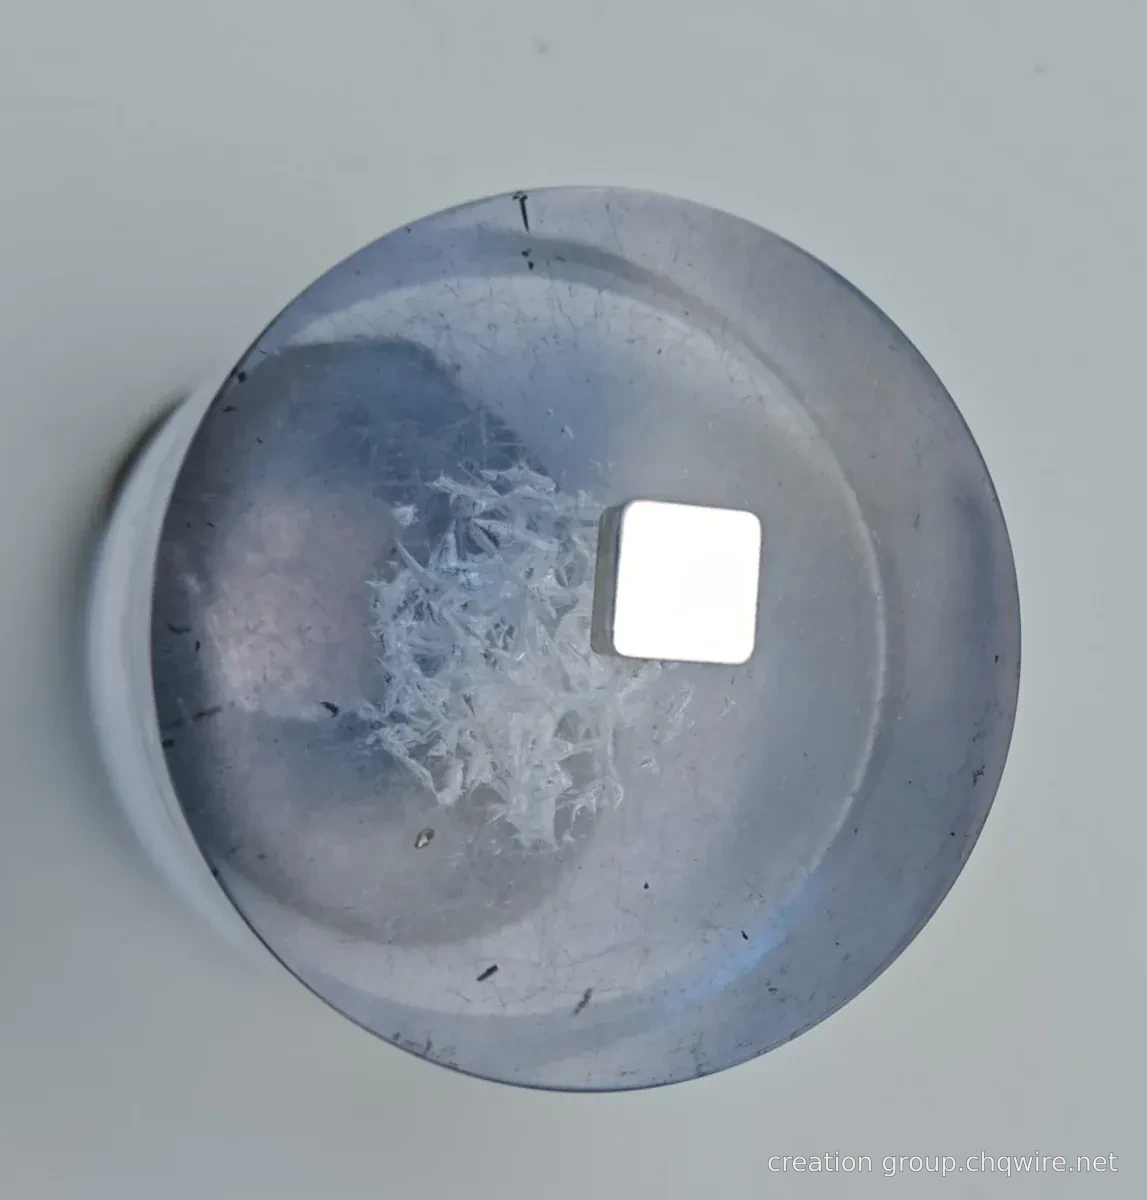
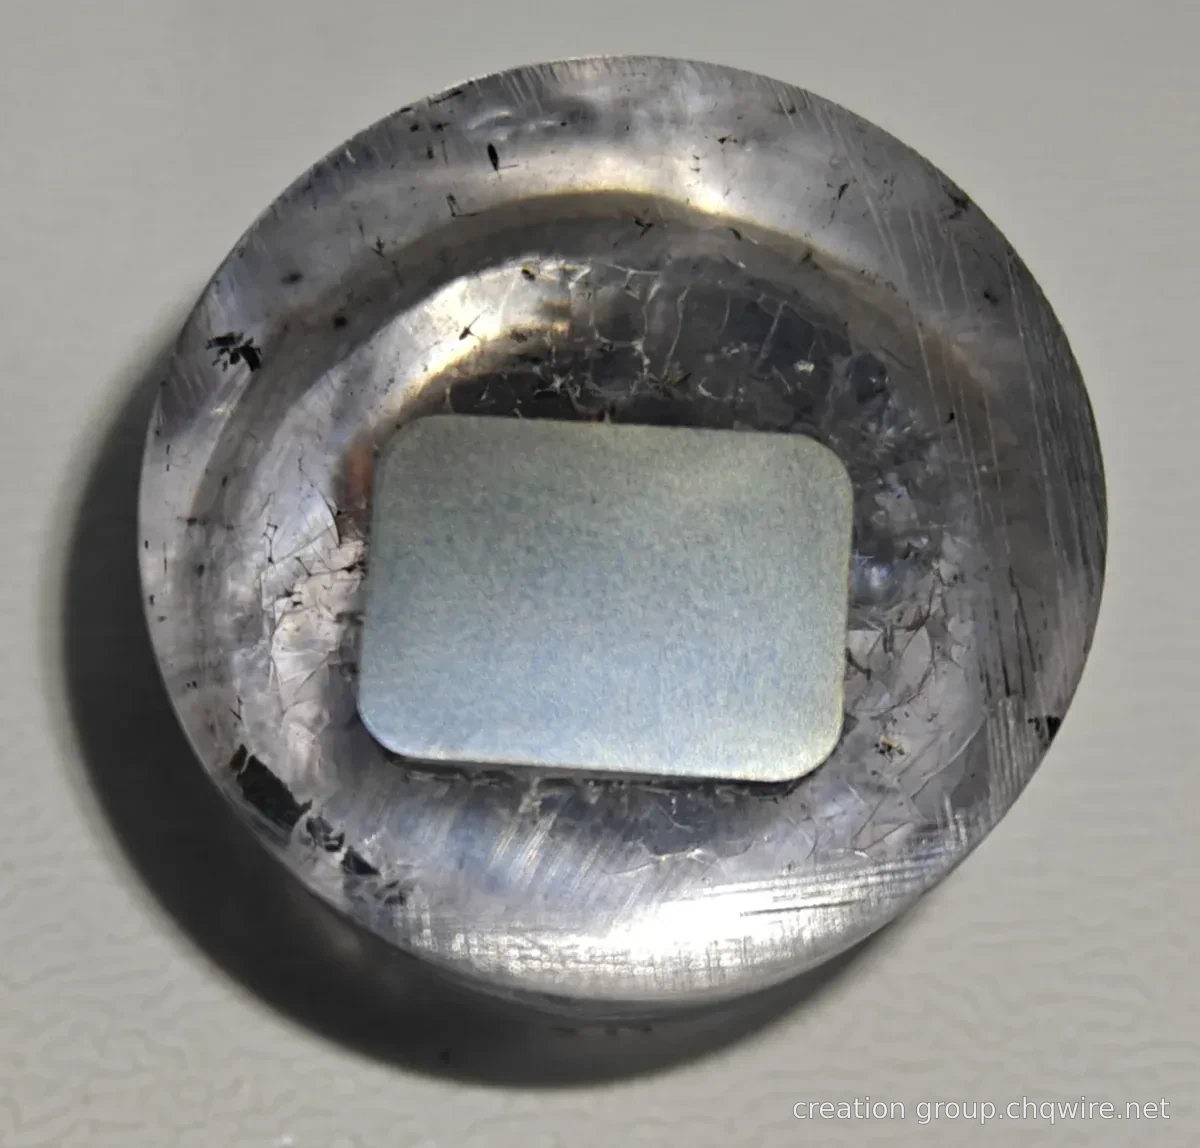
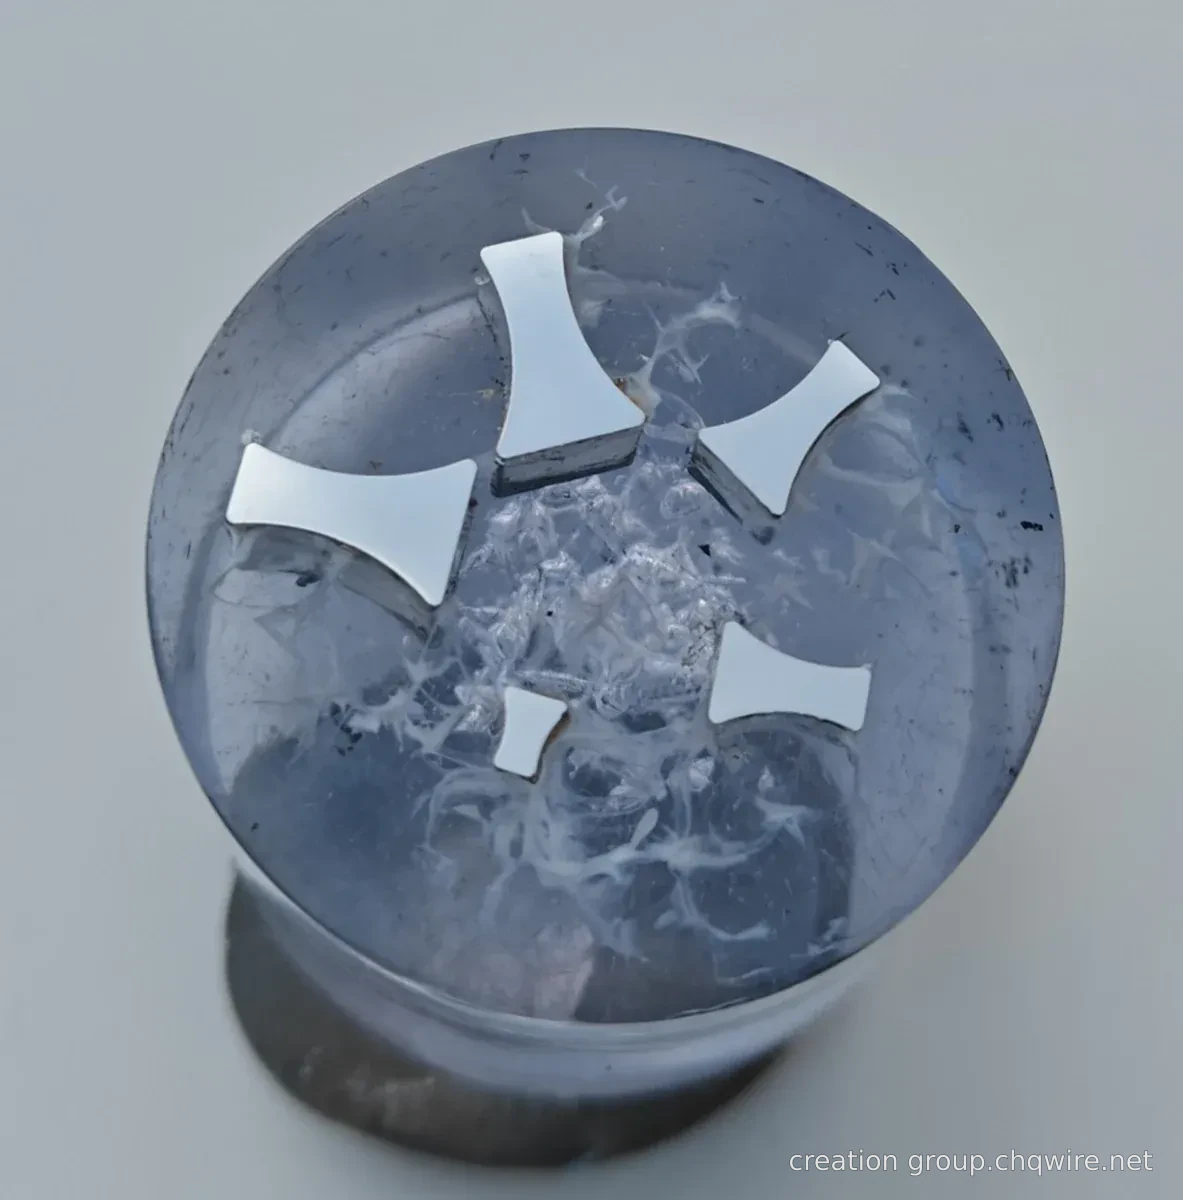
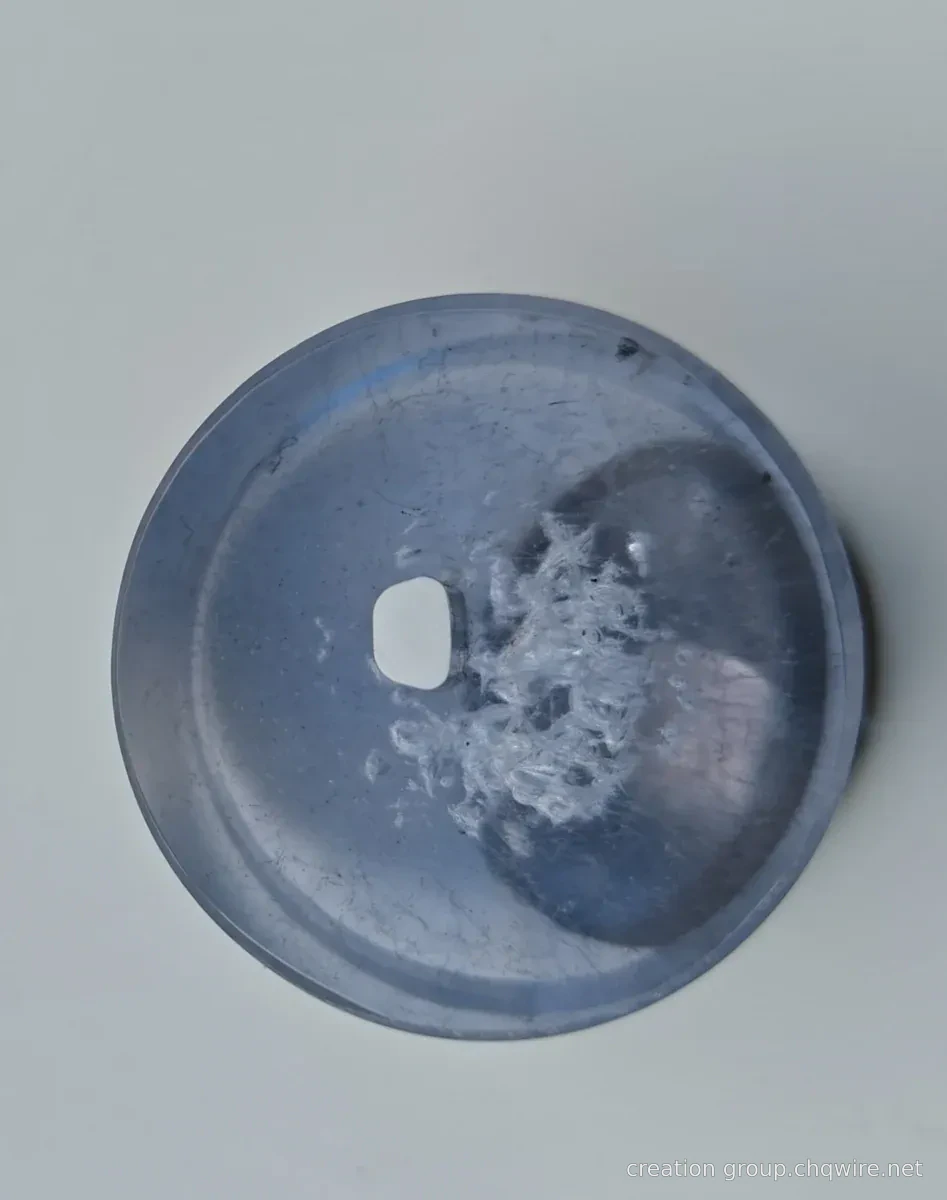
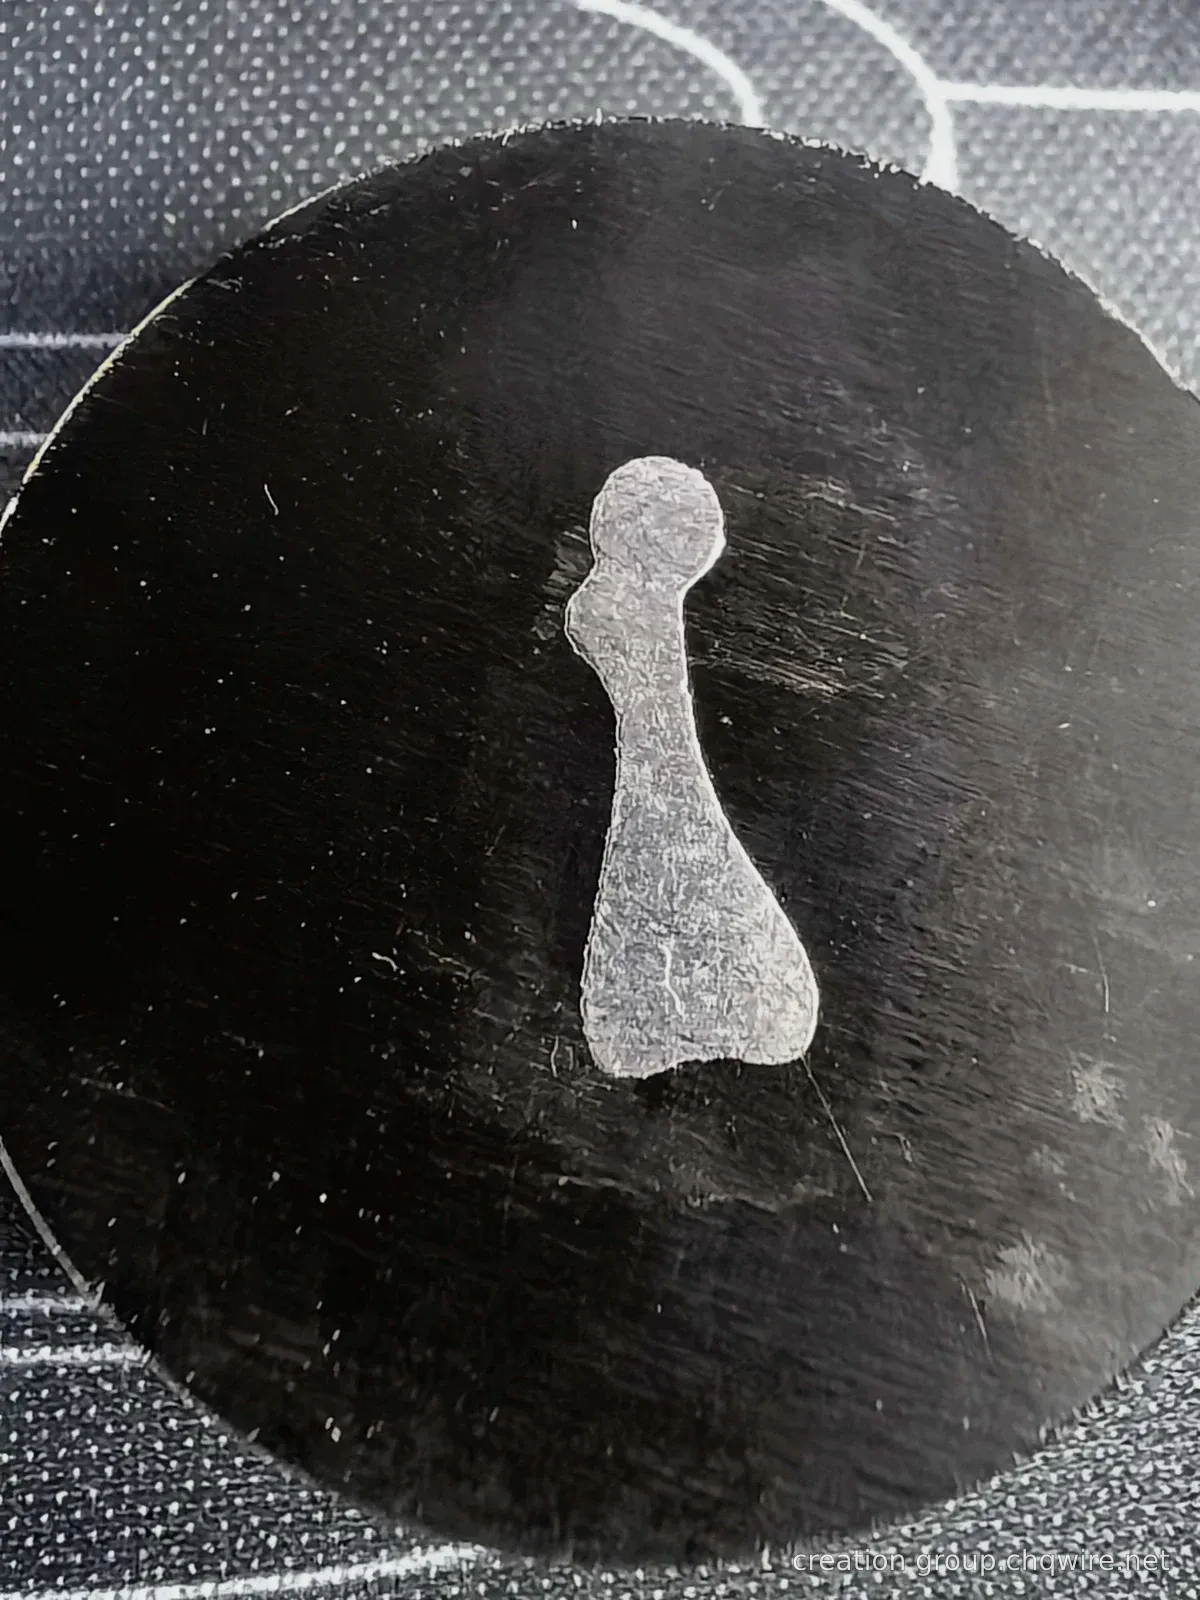
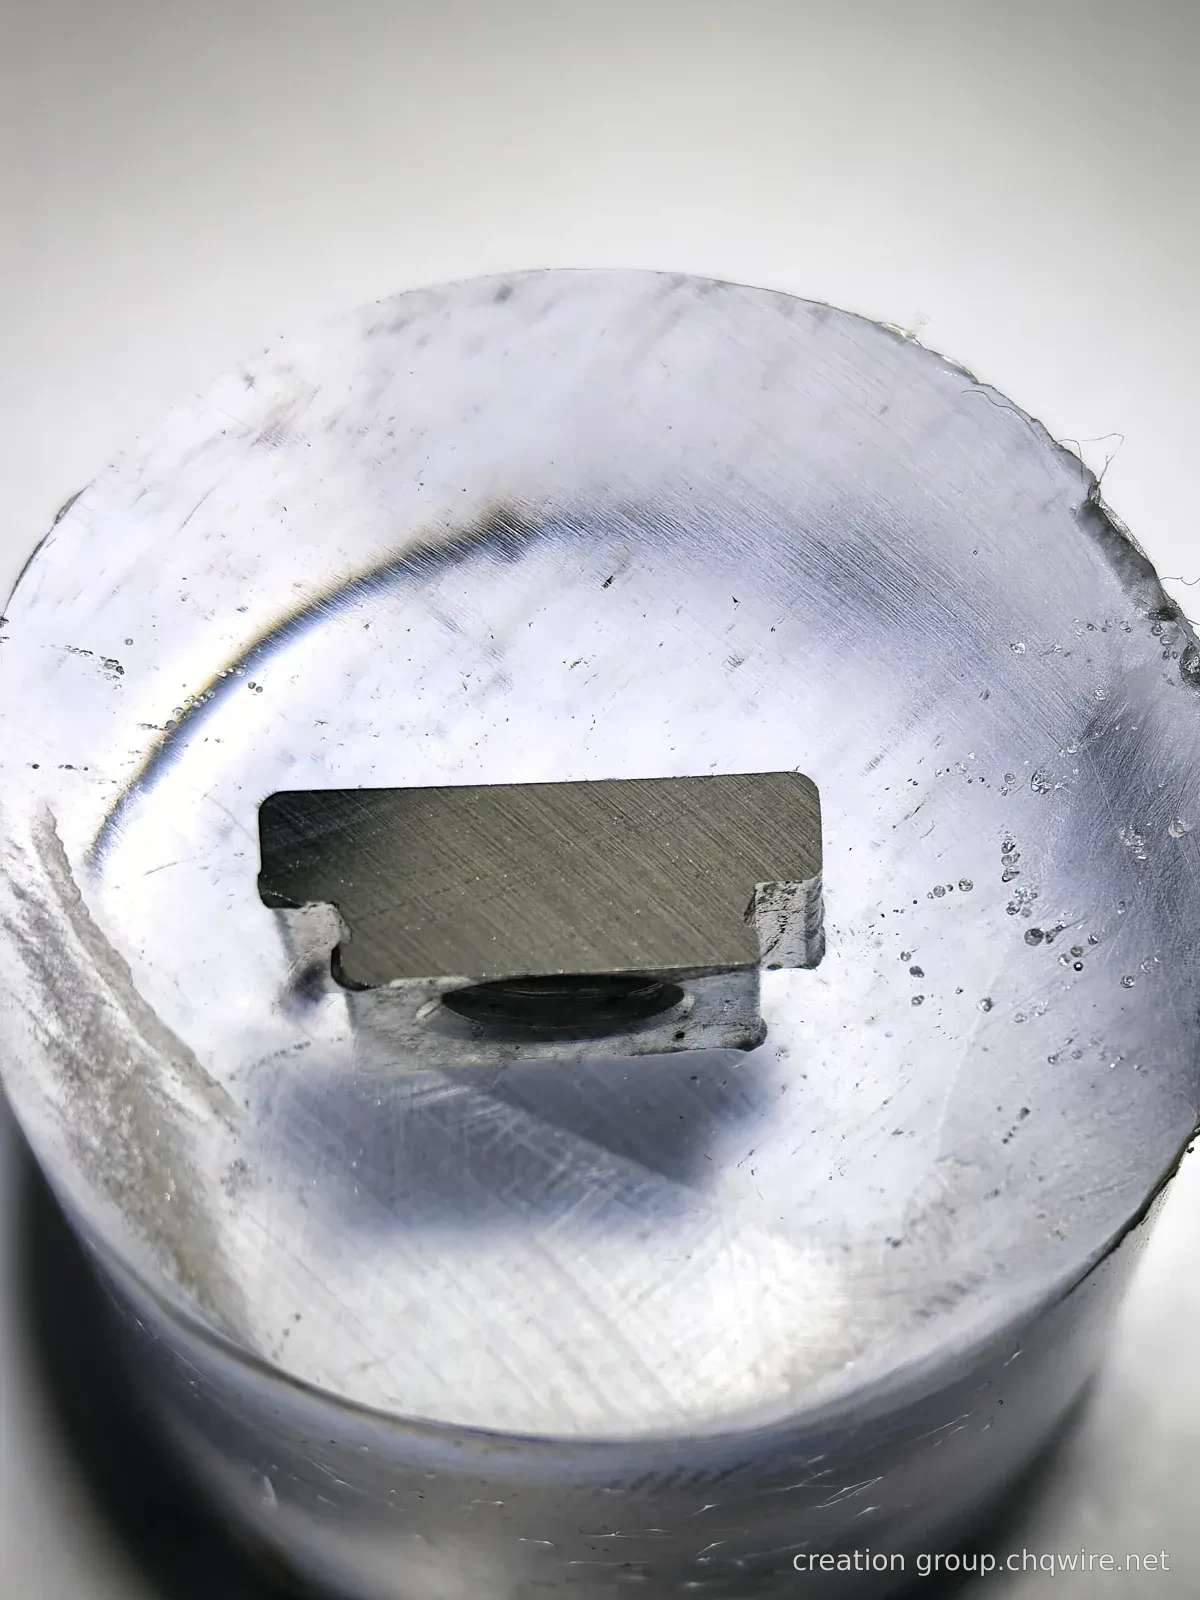
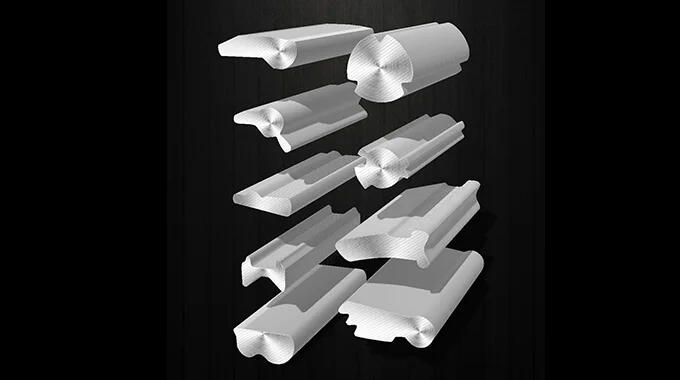
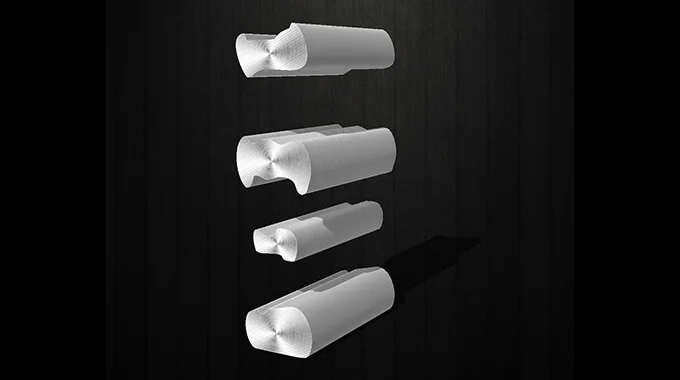
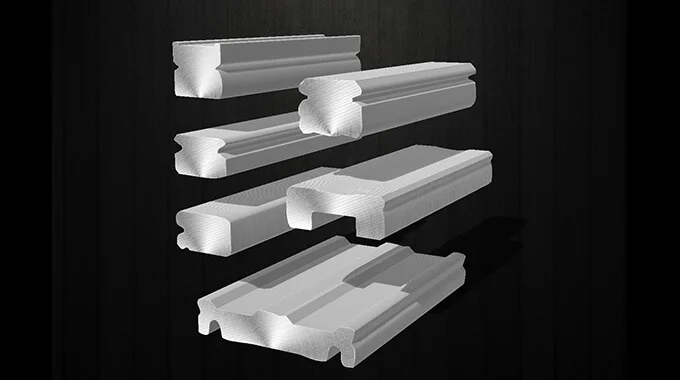
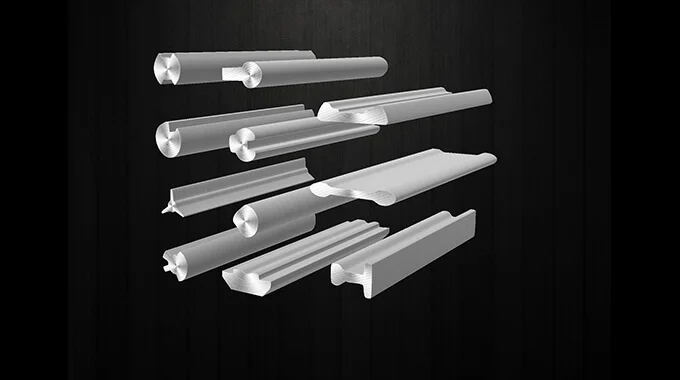
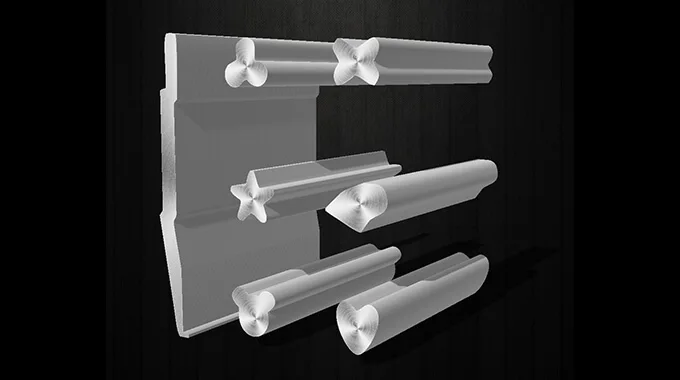
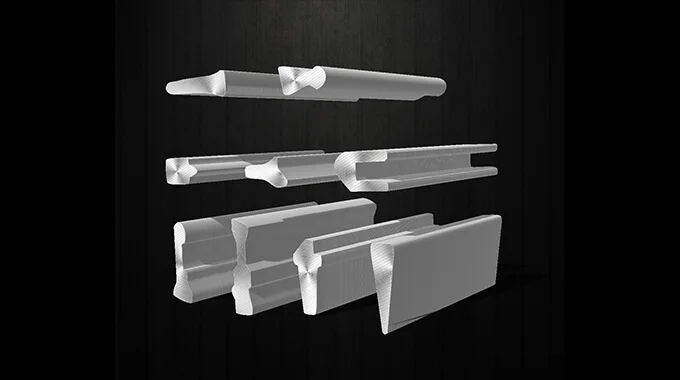
Răsfoiți rapid mostrele relevante în funcție de secțiunea transversală. Dimensiunile, racordările circulare și starea materialului pentru forme complexe necesită o evaluare suplimentară pe baza desenelor tehnice.
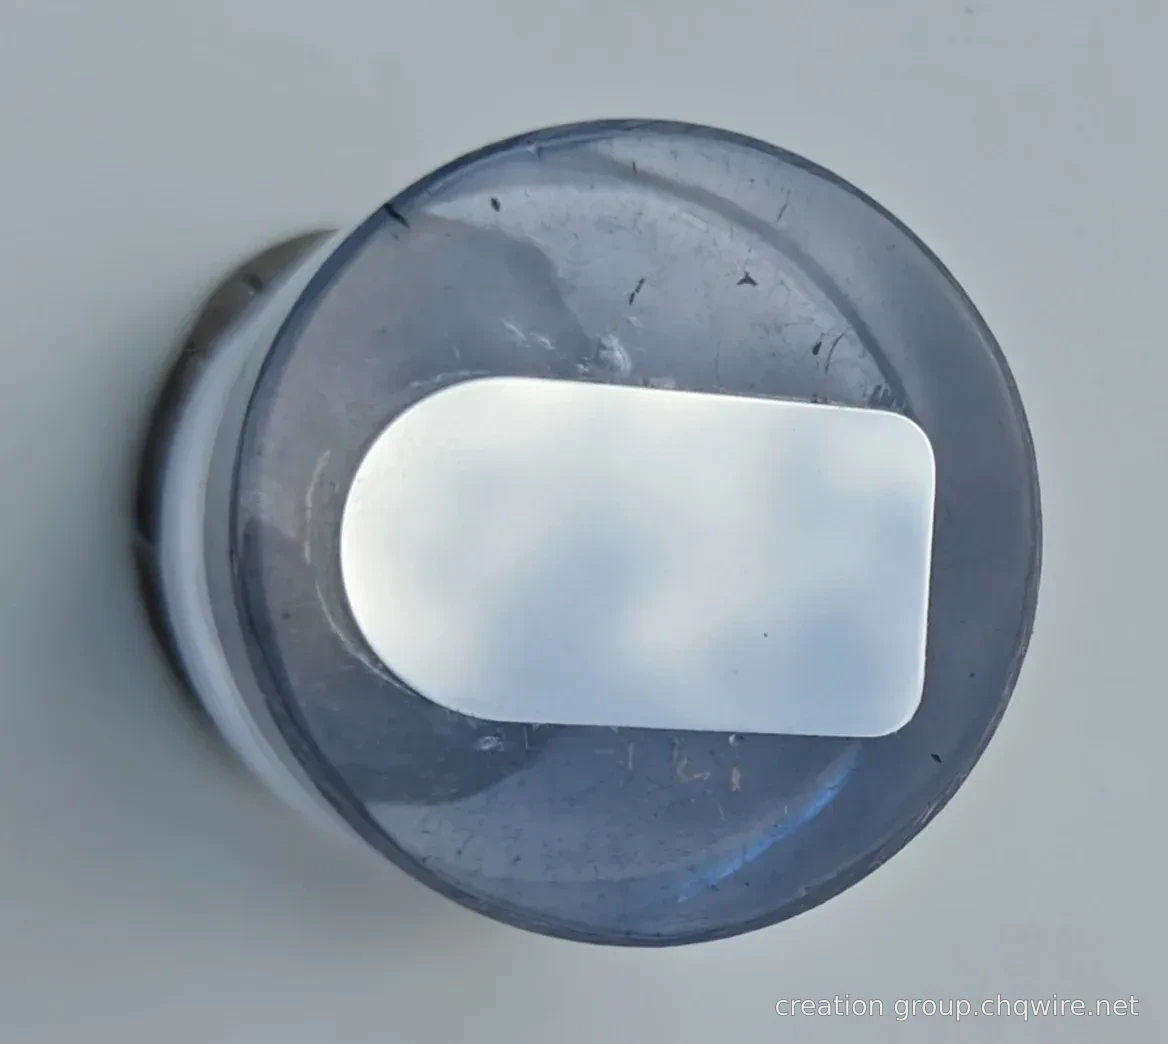
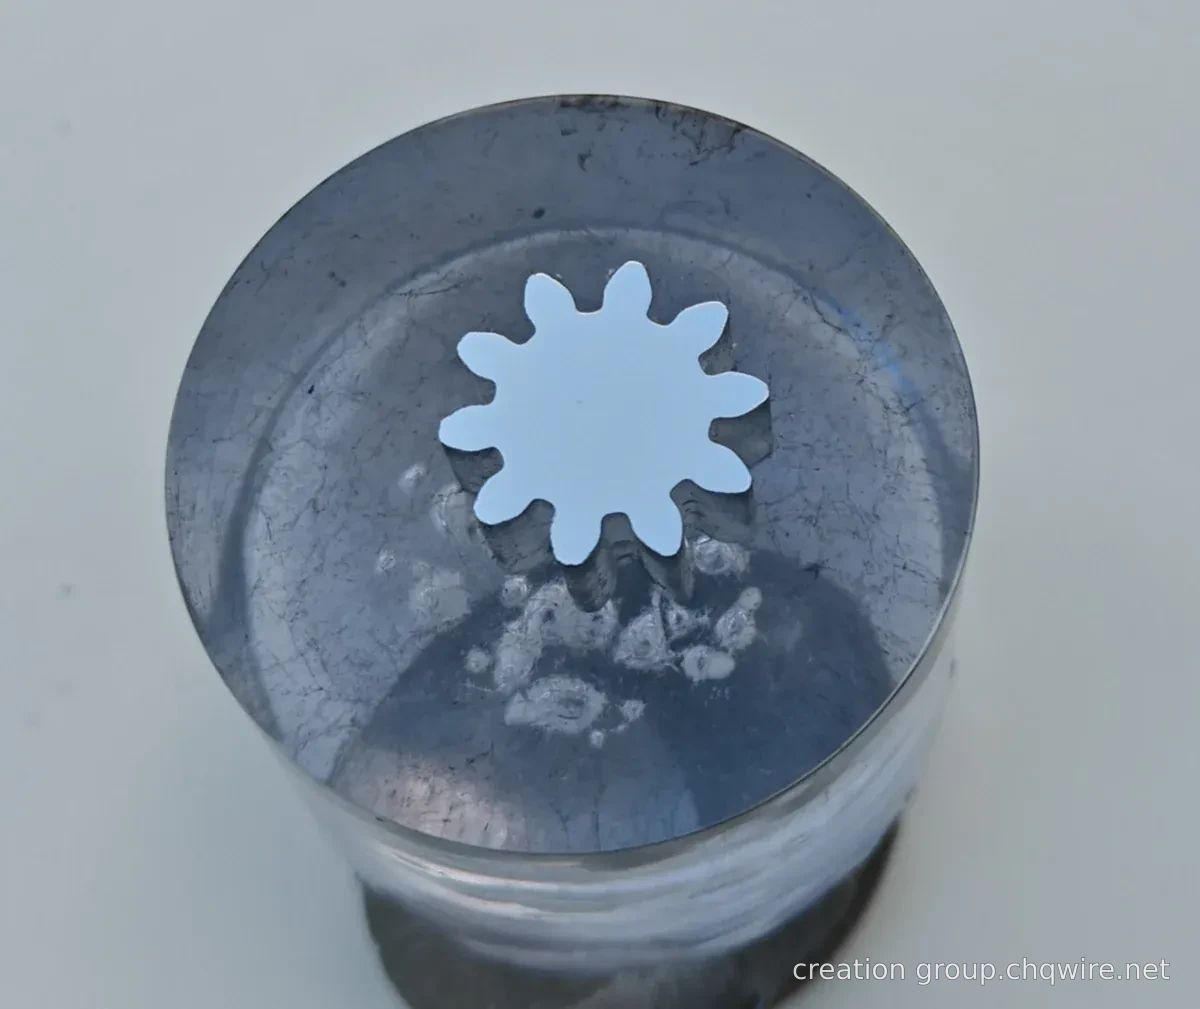
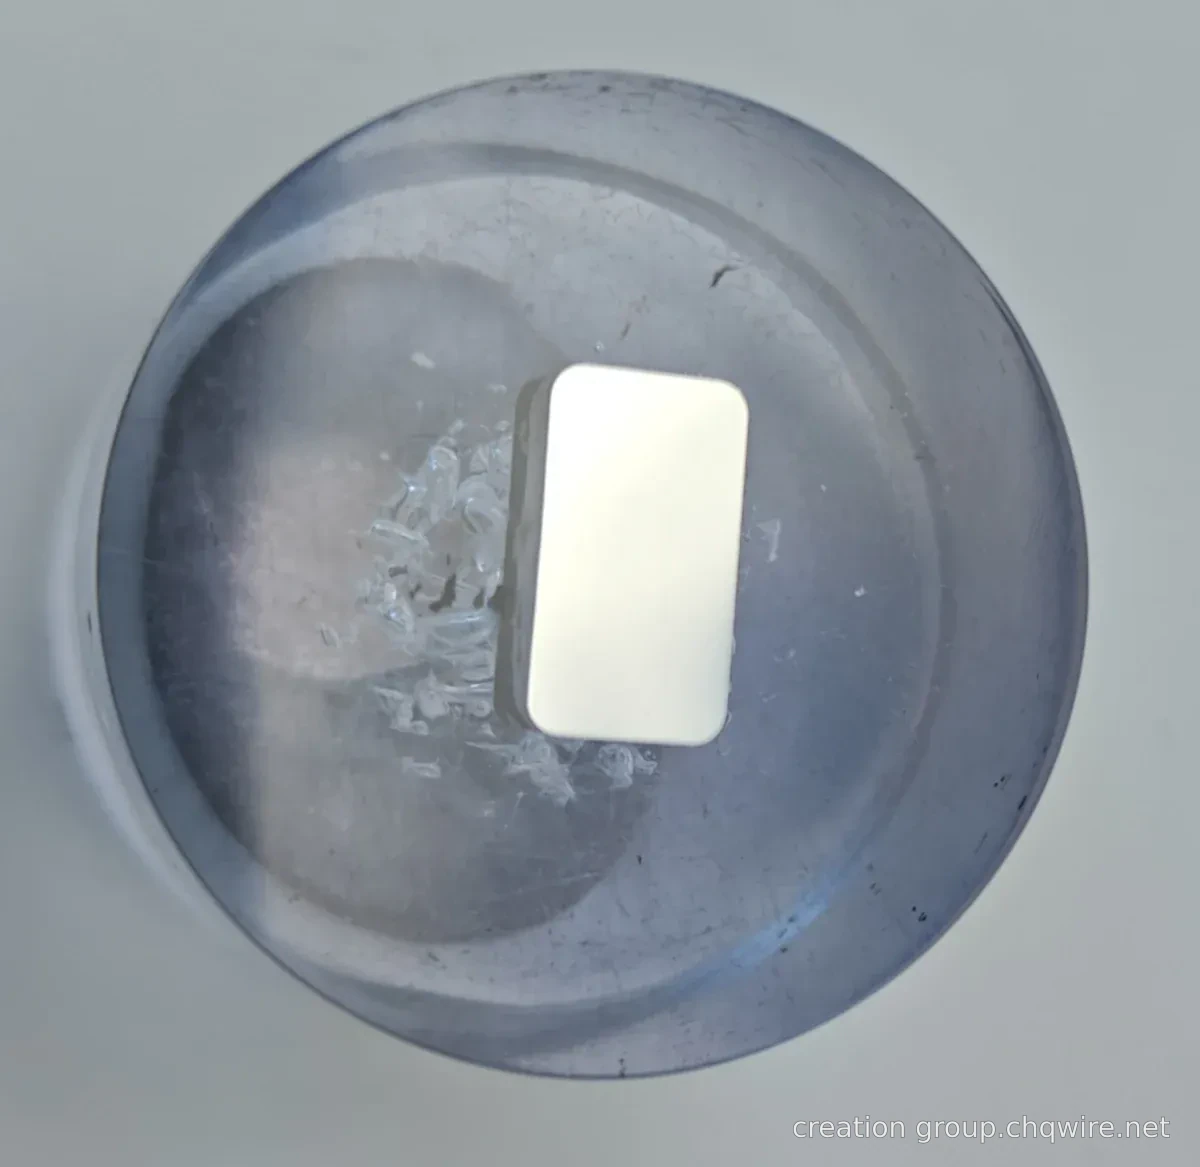
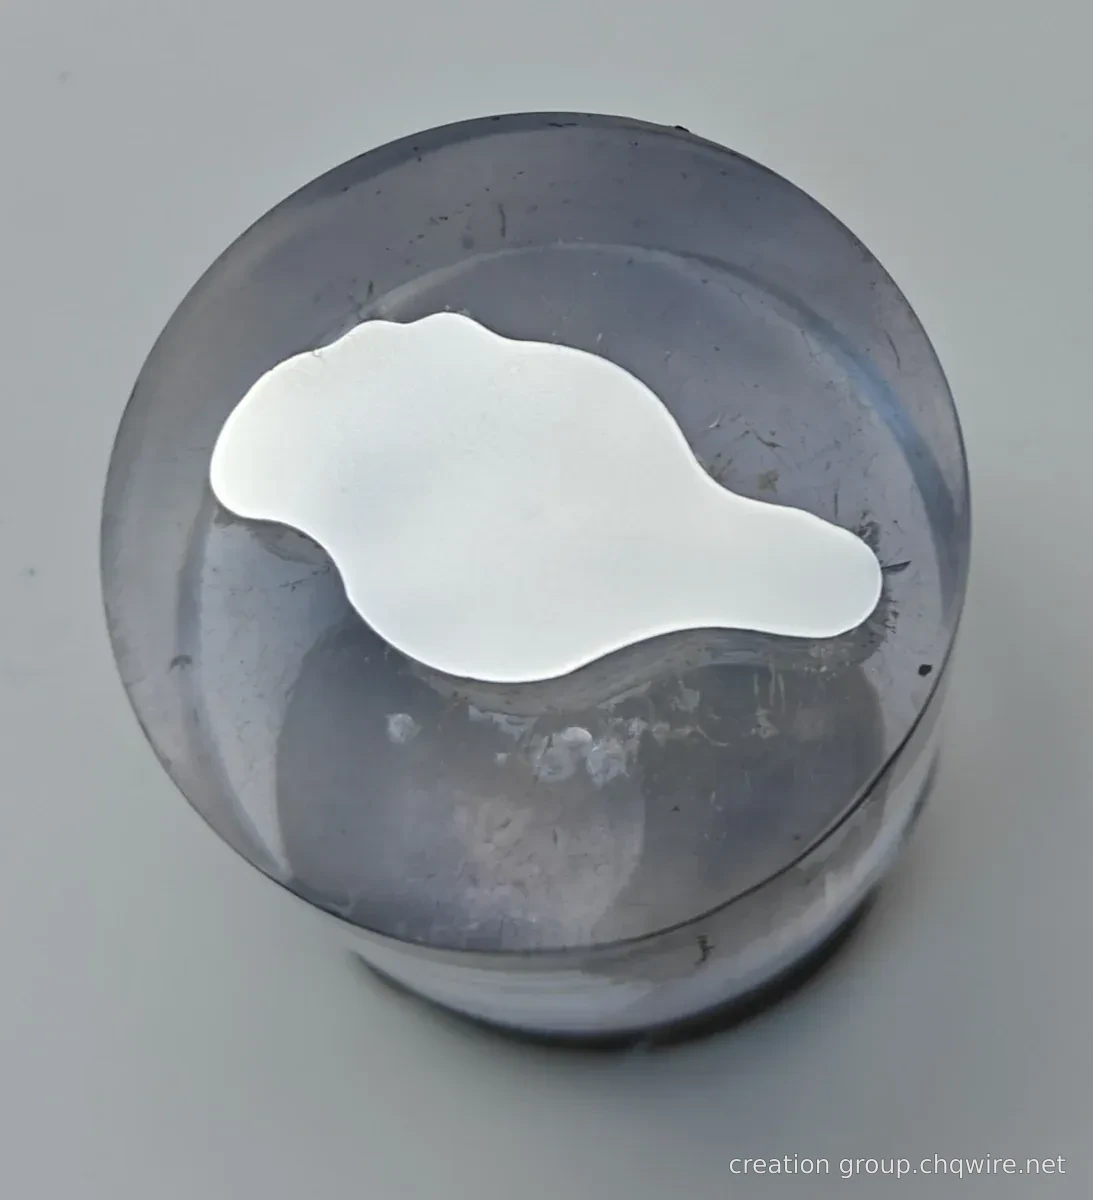
Cazurile de dezvoltare și profilele după utilizare sunt reunite. Fiecare intrare păstrează propriile materiale, dimensiuni și surse; selecția se confirmă prin evaluare tehnică.
Caută produse, cazuri, materiale sau utilizări
DEVELOPMENT PORTFOLIO
Secțiune transversală și produs · Realizări în dezvoltare
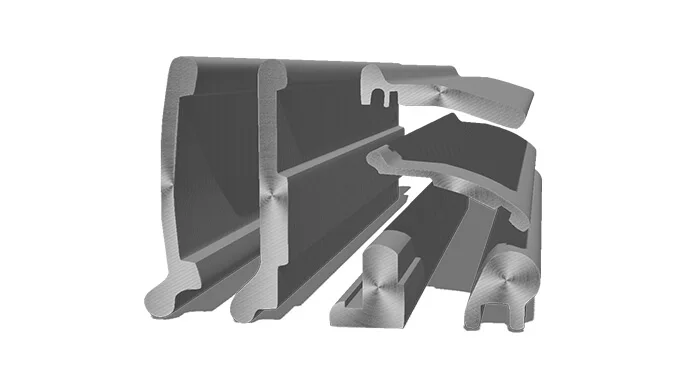
De la profilurile elementare pătrate și dreptunghiulare până la contururi complexe, consultați secțiunile înglobate, imaginile sârmelor reale și fotografiile măsurătorilor. Faceți clic pe exemple pentru a înțelege caracteristicile geometrice și punctele cheie ale comunicării tehnice.
Următoarele identificări ale materialului provin din cazuri existente. Alegerea materialului trebuie confirmată împreună cu cerințele operațiilor ulterioare de formare, prelucrare și utilizare.
Calitățile materialelor păstrează denumirile originale, fără înlocuire echivalentă între standarde diferite. Dimensiunile corespund valorilor nominale indicate în catalogul de documentație; standardul specific, compoziția chimică și starea de livrare se stabilesc în funcție de proiect.
DESIGN FOR THE NEXT OPERATION
Legarea proiectării secțiunii transversale de operațiile ulterioare
Valoarea sârmelor profilate trebuie evaluată în contextul piesei concrete și al traseului de prelucrare. Apropierea formei de cea țintă reprezintă doar primul pas.
01 / NEAR-NET GEOMETRY
Apropiere de conturul țintă
Evaluați posibilitatea de a înlocui parțial operațiile de eliminare a materialului cu secțiuni transversale preformate. Păstrați adaosurile necesare de prelucrare și reperele de poziționare.
Corespondența între piesa țintă și secțiunea sârmei
Toleranțele, racordările și relația dintre grosimea locală și cea nominală
Randamentul materialului se evaluează pe baza masei reale
02 / DOWNSTREAM PROCESS
Adaptare la prelucrarea ulterioară
Transformați condițiile de calibrare la rece, decupare, îndoire, așchiere sau tratament termic în cerințe specifice de livrare pentru sârmă.
Starea materialului și cerințele privind proprietățile de deformare plastică
Starea suprafeței, lubrifierea și direcția prelucrării
Forma de livrare: bobine, bare drepte și cerințe de rectificare
03 / TOTAL PART COST
Comparare cost piese conforme.
Efectuați o analiză comparativă cuprinzătoare a materialului, operațiilor tehnologice, matrițelor, pierderilor și inspecțiilor, pentru a determina dacă soluția de dezvoltare are o valoare practică reală.
Masă reală pe piesă și randament de transformare
Ritmul operației și uzura sculelor și matrițelor
Investiții de dezvoltare și volum estimat de producție
PROFILE CONTROL
Introduceți termenul «precis» în cerințele tehnice clare
Toleranțele trebuie să corespundă dimensiunilor specifice, materialului, formei și metodei de măsurare. În cadrul revizuirii desenelor primite, se recomandă confirmarea în comun a următoarelor puncte.
Geometrie secționalăLățimea și grosimea, unghiurile, racordările cu rază, deschiderea și conturul complet
Direcția longitudinalăRectitudine, răsucire, direcția îndoirii și cerințe privind lungimea fixă
Material și stareCalitatea oțelului, caracteristicile mecanice, tratamentul termic și starea suprafeței
Criterii de acceptareBaze de măsurare, metode de control, eșantionare și înregistrare
Condiții de livrareFormă de livrare: bobină sau bare drepte, ambalare și cerințe privind urmărirea loturilor
CUSTOM PROFILE DEVELOPMENT
În jurul piesei dvs., cerințe clare pentru fiecare etapă de dezvoltare
De la secțiunea transversală țintă până la verificarea prin eșantioane, evaluați împreună materialul, dimensiunile, starea de livrare și cerințele operațiilor ulterioare de prelucrare.
01 / REQUIREMENTS
Evaluarea desenelor și a cerințelor.
Confirmați geometria secțiunii transversale, toleranțele critice, cerințele privind materialul și operațiile ulterioare, pentru a clarifica obiectivele tehnice ale dezvoltării.
02 / SAMPLE DEVELOPMENT
Soluție de deformare și eșantioane de probă.
Discutați traseul de formare în funcție de materialul și secțiunea transversală specifice, verificând forma și starea de livrare pe eșantioane reale.
03 / VALIDATION
Verificare conform cerințelor convenite.
Verificarea eșantioanelor conform elementelor de inspecție convenite, împreună cu rezultatele ulterioare ale prelucrării clientului, pentru a avansa dezvoltarea.
Soluția specifică, elementele de inspecție și condițiile de livrare se stabilesc în funcție de cerințele proiectului confirmate de ambele părți.
ENGINEERING DESK
Transformarea unei idei într-o cerință clară
Pregătiți desenul secțiunii transversale, marca materialului, toleranțele critice, operațiile ulterioare și consumul estimat, pentru a face evaluarea de dezvoltare mai concretă.
Furnizarea desenelor și a cerințelor tehnice, urmată de discutarea unei soluții de dezvoltare adaptate proiectului concret.
Estimare rapidă masă pe metru
Masă liniară kg/m = aria secțiunii transversale mm² × densitatea g/cm³ ÷ 1000 7.85 reprezintă o densitate exemplificativă; valoarea reală se stabilește în funcție de material. Nu include abateri dimensionale.