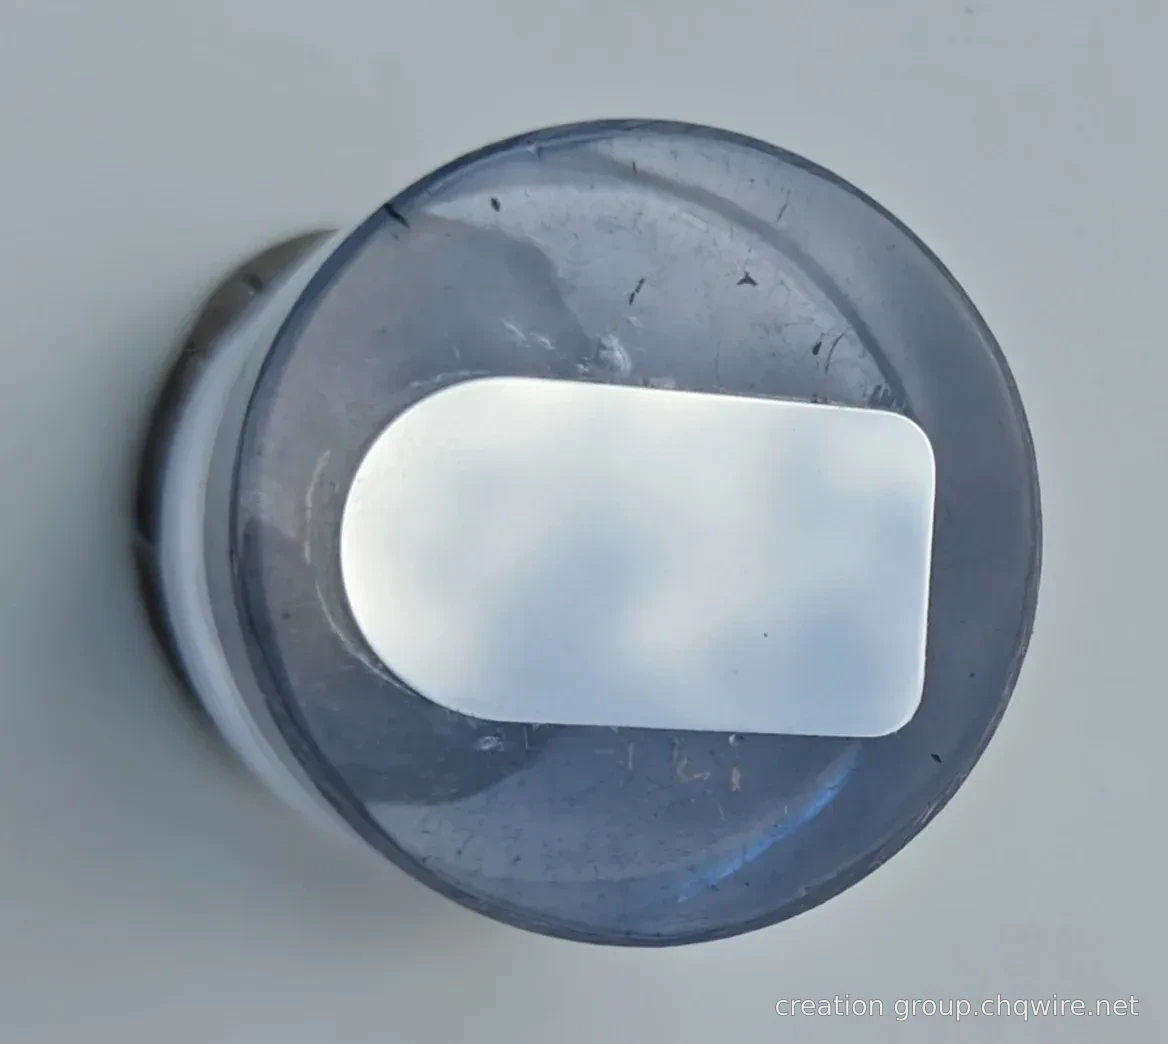
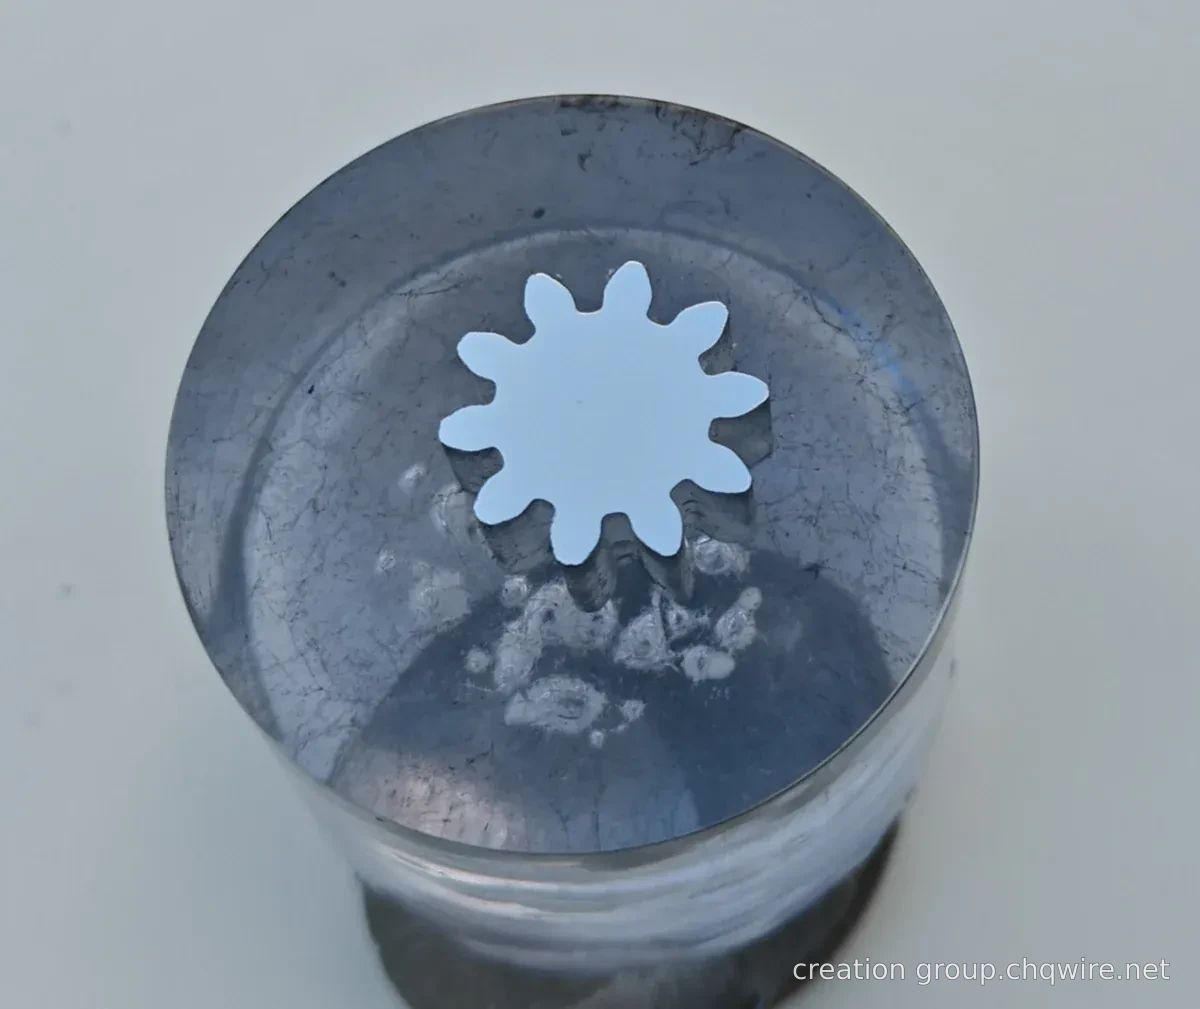
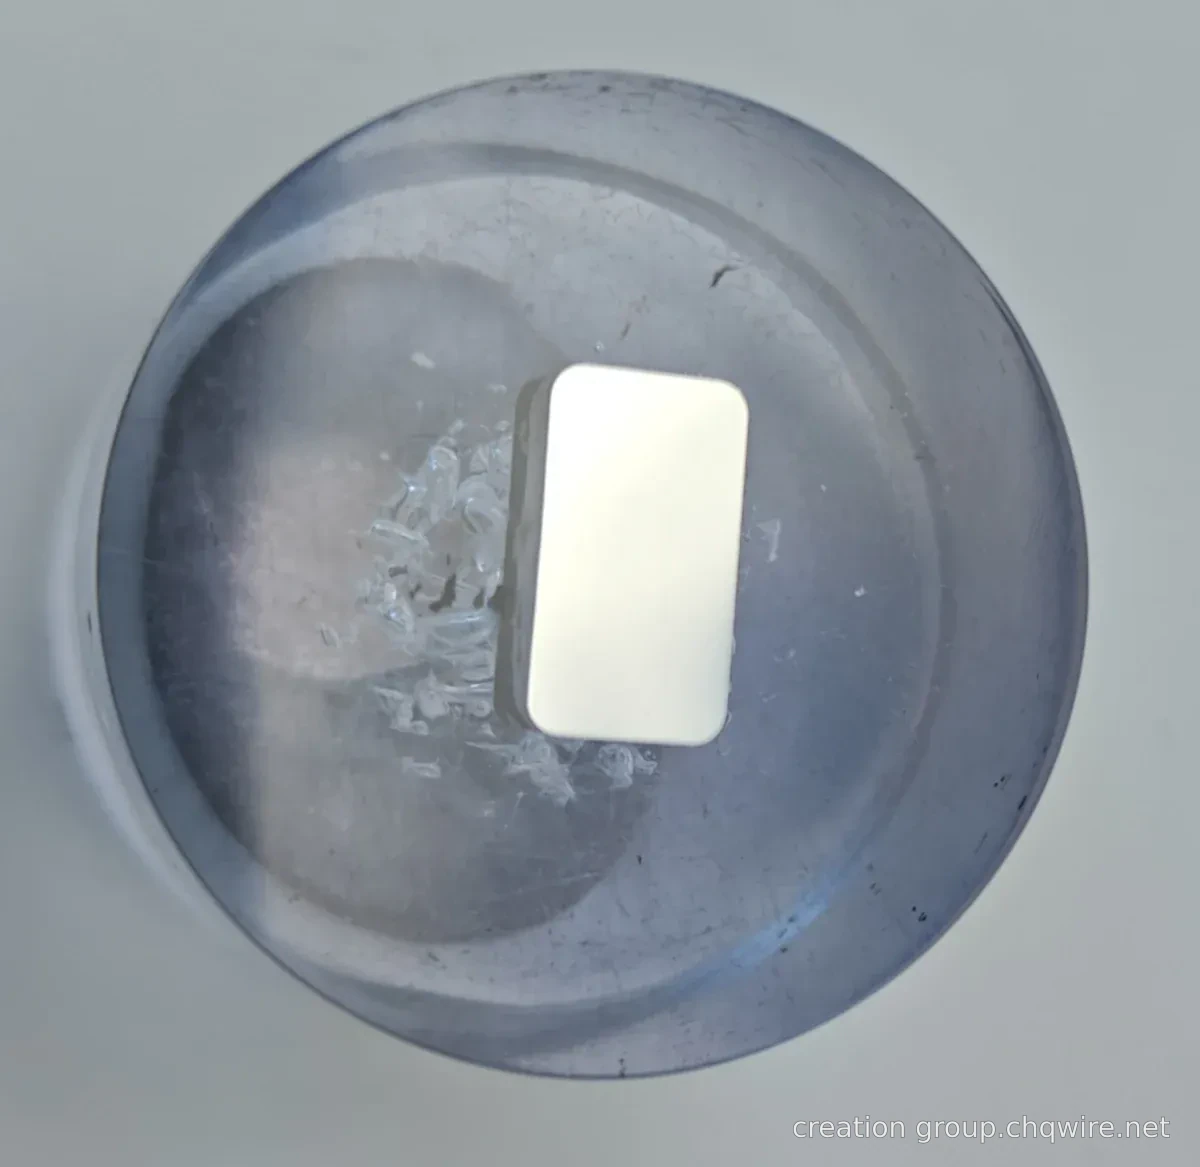
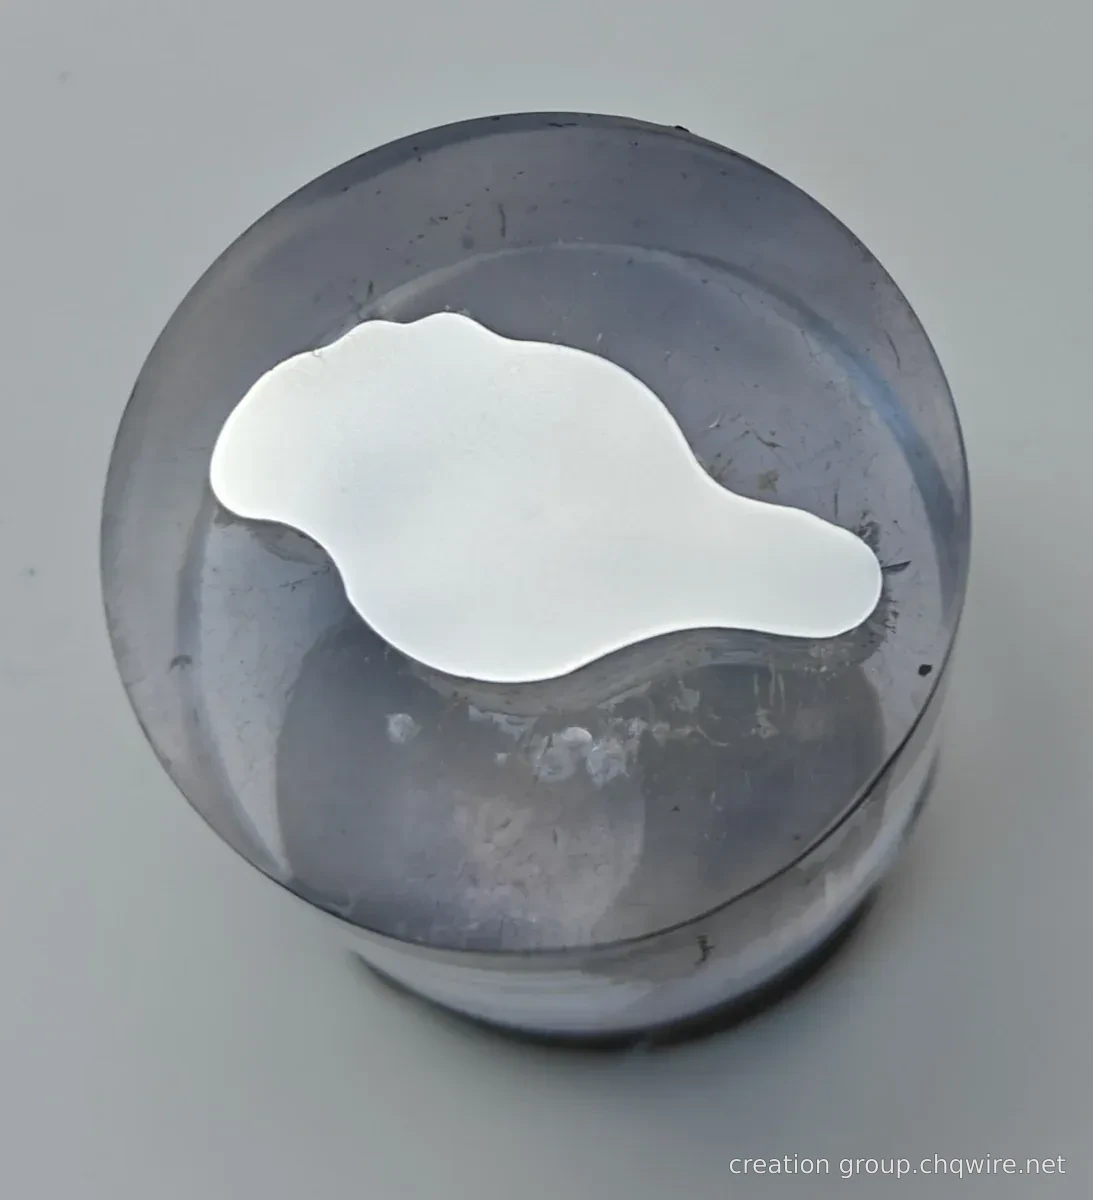
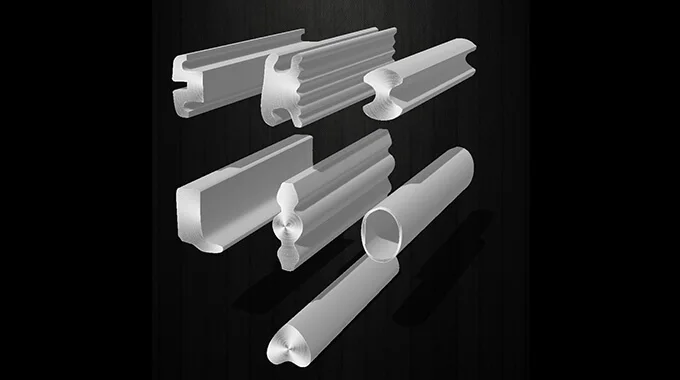
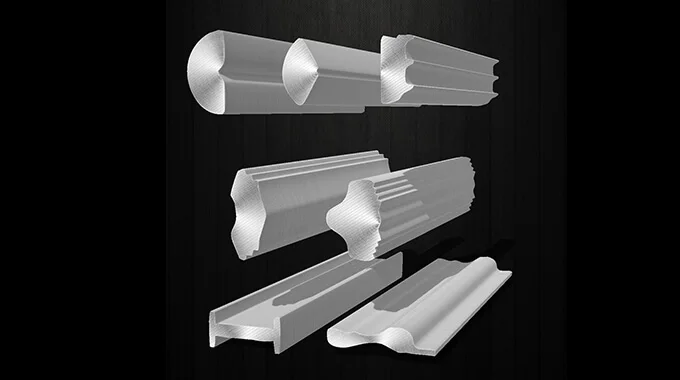
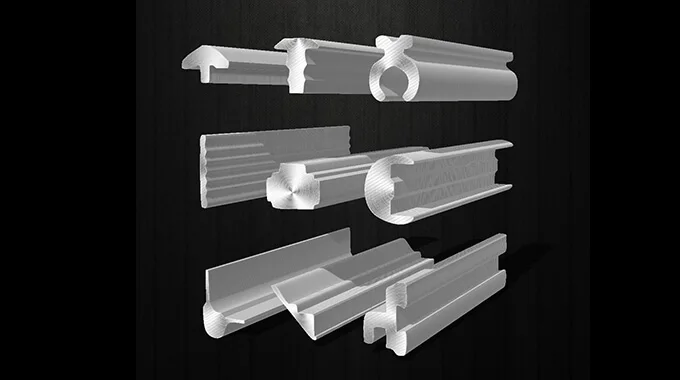
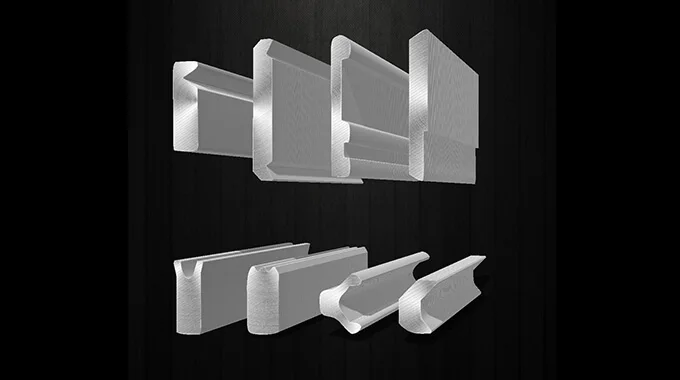
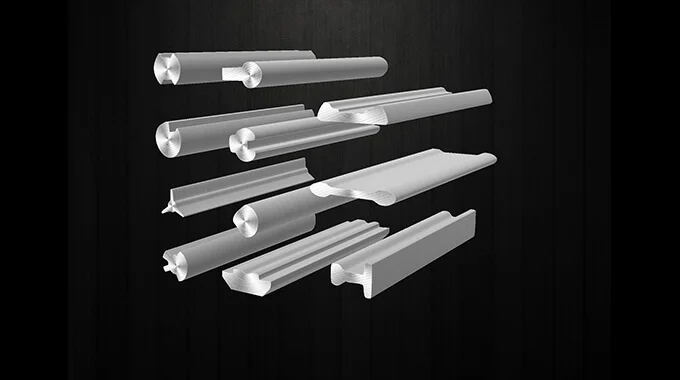
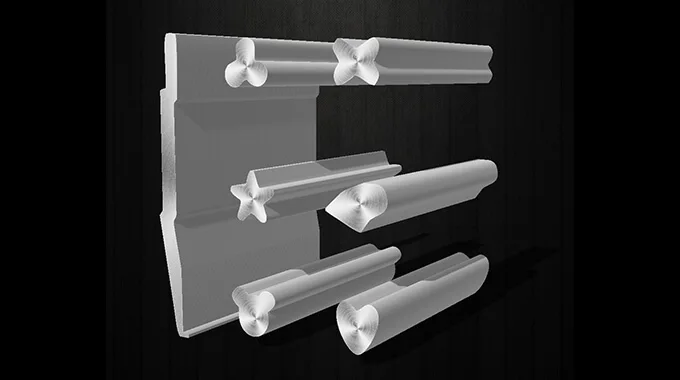
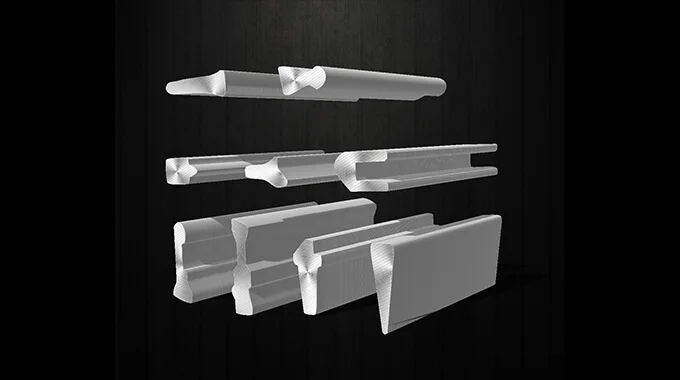
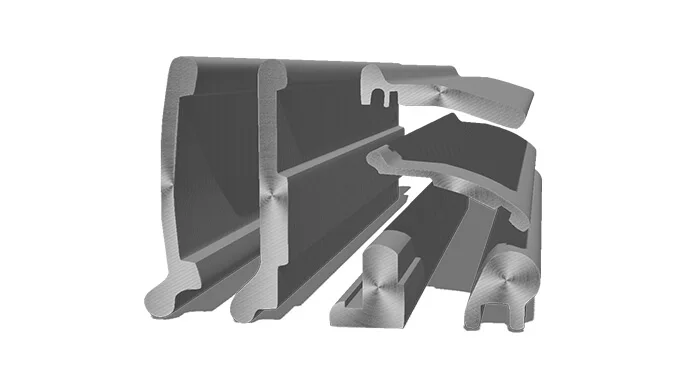
Præcisionsprofiltråd Bring materialet tættere på komponenten.
Die-design er kernen i udviklingen af profilerede tråde. Ved at knytte målkonturen sammen med materialeegenskaber, træktrin og diegeometri sikres, at tværsnitsdesignet overføres direkte til formningsprocessen.
01 / Søg efter produkt ud fra tværsnit02 / Se reelle udviklingsresultater03 / Vælg materiale i henhold til efterfølgende proces04 / Koordinér udviklingskravene i henhold til tegningen
WHY SHAPED WIRE
Få tværsnittet formet først – så bliver efterfølgende bearbejdning mere rolig
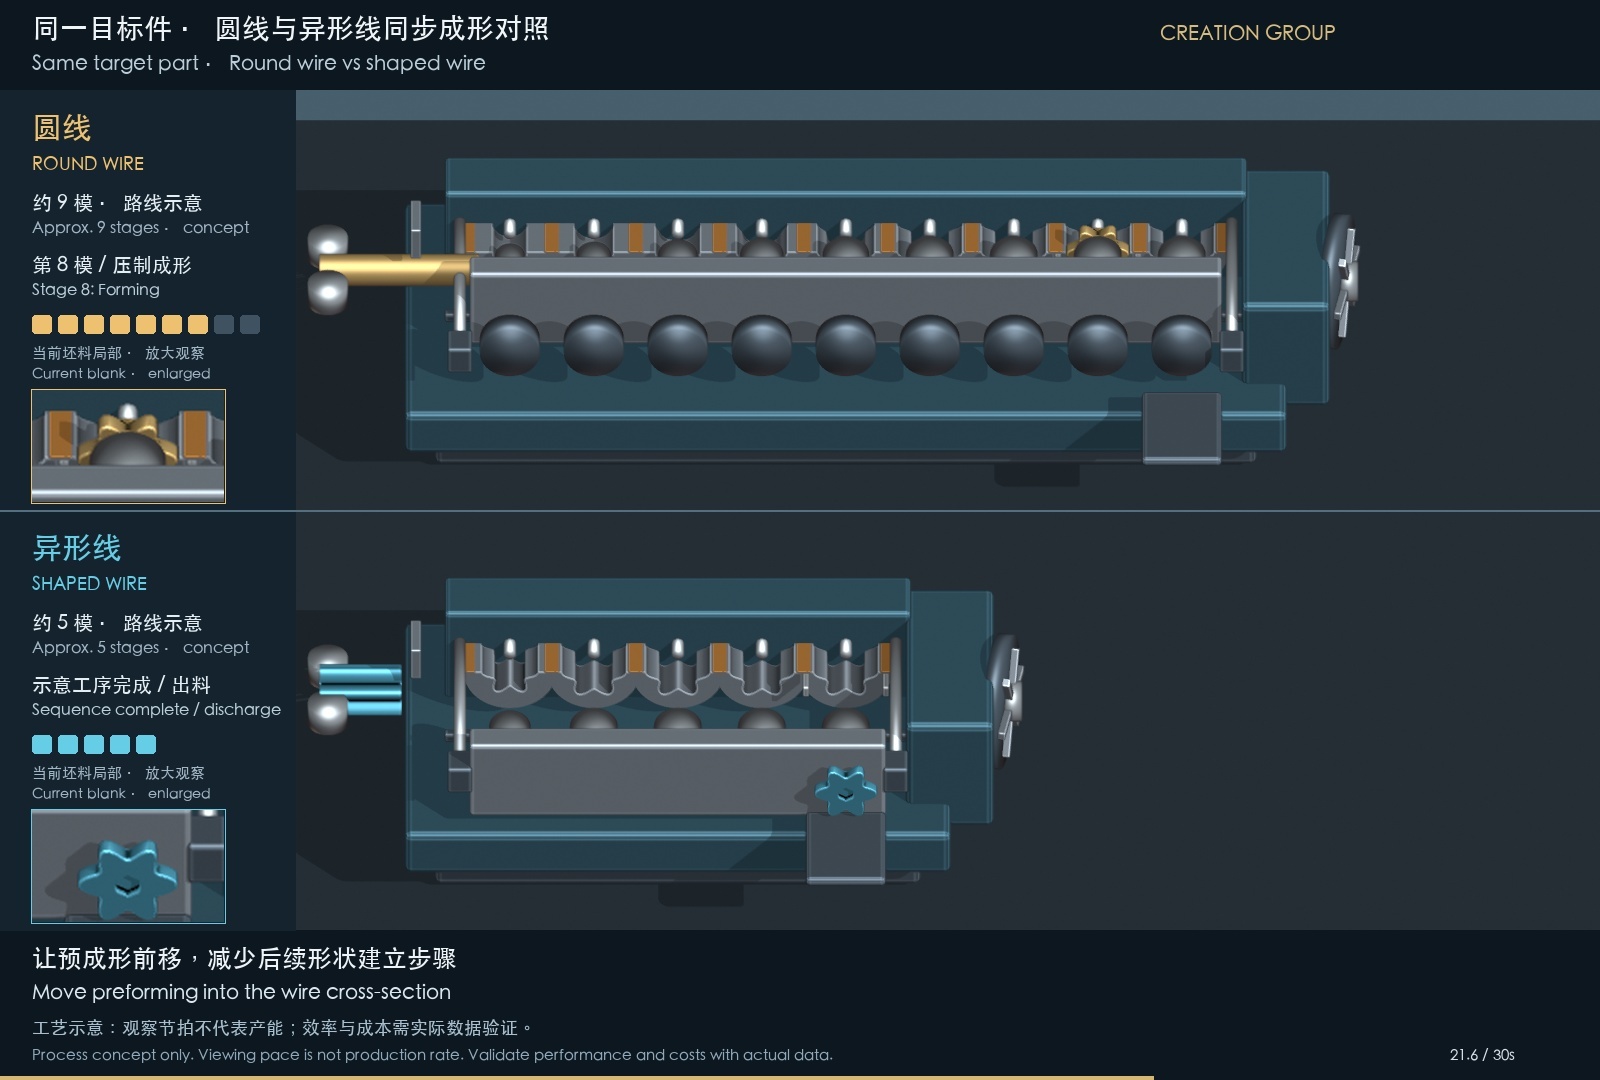
Når trådens kontur er tættere på måldelen, kan delvise fræsnings- og formningsbelastninger reduceres. Værdien afhænger af det konkrete tværsnit, materialet, fremstillingsruten og seriestørrelsen.
Ved betydelige forskelle i ydre kontur kræves formen opnået via efterfølgende bearbejdning.
Usædvanlig profilering af ledninger / skematisk
Forformet tværsnit→Nødvendig bearbejdning→Måldel
Forudgående generering af tilpasset kontur skaber betingelser for reduktion af bearbejdningsreserve og processtrin.
01
Materiale anvendes på de steder, hvor det er nødvendigt
Når tværsnittet nærmer sig delens kontur, kan unødigt metal og spåner reduceres. Materialeudnyttelsen skal beregnes på baggrund af faktisk enkeltstykvægt, tilskær og tab.
Forudbestemt gentagelse af tværsnittet langs trådlængden kan reducere behovet for individuel fræsning, slitsning eller anden fræsningsbaseret bearbejdning, mens nødvendig finishbearbejdning bevares.
Vurder tykkelsesfordeling, rundheder og tværsnitsorientering i sammenhæng med efterfølgende proceskrav til stansning, bøjning, koldforgribning eller montering, så råmaterialet bedre opfylder fremstillingskravene.
Samlede omkostninger vurderes ud fra godkendte komponenter
Sammenlign materialeforbrug, cykeltid, die, værktøjer, udskiftningstab og inspektion. Når materialebesparelse og procesreduktion dækker udviklingsomkostningerne, bliver løsningsværdien tydeligere.
Hvilket projekt bør prioriteres til evaluering? Komponenter med gentagne tværsnitProfil med omfattende materialeaftragKundespecifikke krav med klar seriestørrelseRåmaterialet skal være kompatibelt med efterfølgende omformning
Ruteplanen er udelukkende til principillustration og angiver ikke faktisk materialebesparelse i procent. Linkene til cases viser tilsvarende tværsnitsprøver, men udgør ikke en bekræftelse af, at besparelse eller procesersættelse allerede er realiseret i det pågældende case.
Koldforgningsformning – sammenligning og omkostningsberegning
Rundtråd og profileret tråd: Sammenlign processer på samme skærm og beregn omkostningerne ud fra de faktiske parametre.
Egen, immateriel ejendomsretlig platform til design af profilerede trækkeskiver
I forbindelse med udviklingen af profilerede tråde har vi opbygget en egen, immateriel ejendomsretlig platform til design af profilerede trådtrækkedie, som integrerer kontrol af tegningskonturer, geometrisk planlægning af træktrin, design af dieåbningsparametre og tredimensionel snitvisning – således at tværsnitskrav, diekonstruktion og teknisk gennemgang foregår i én sammenhængende designproces.
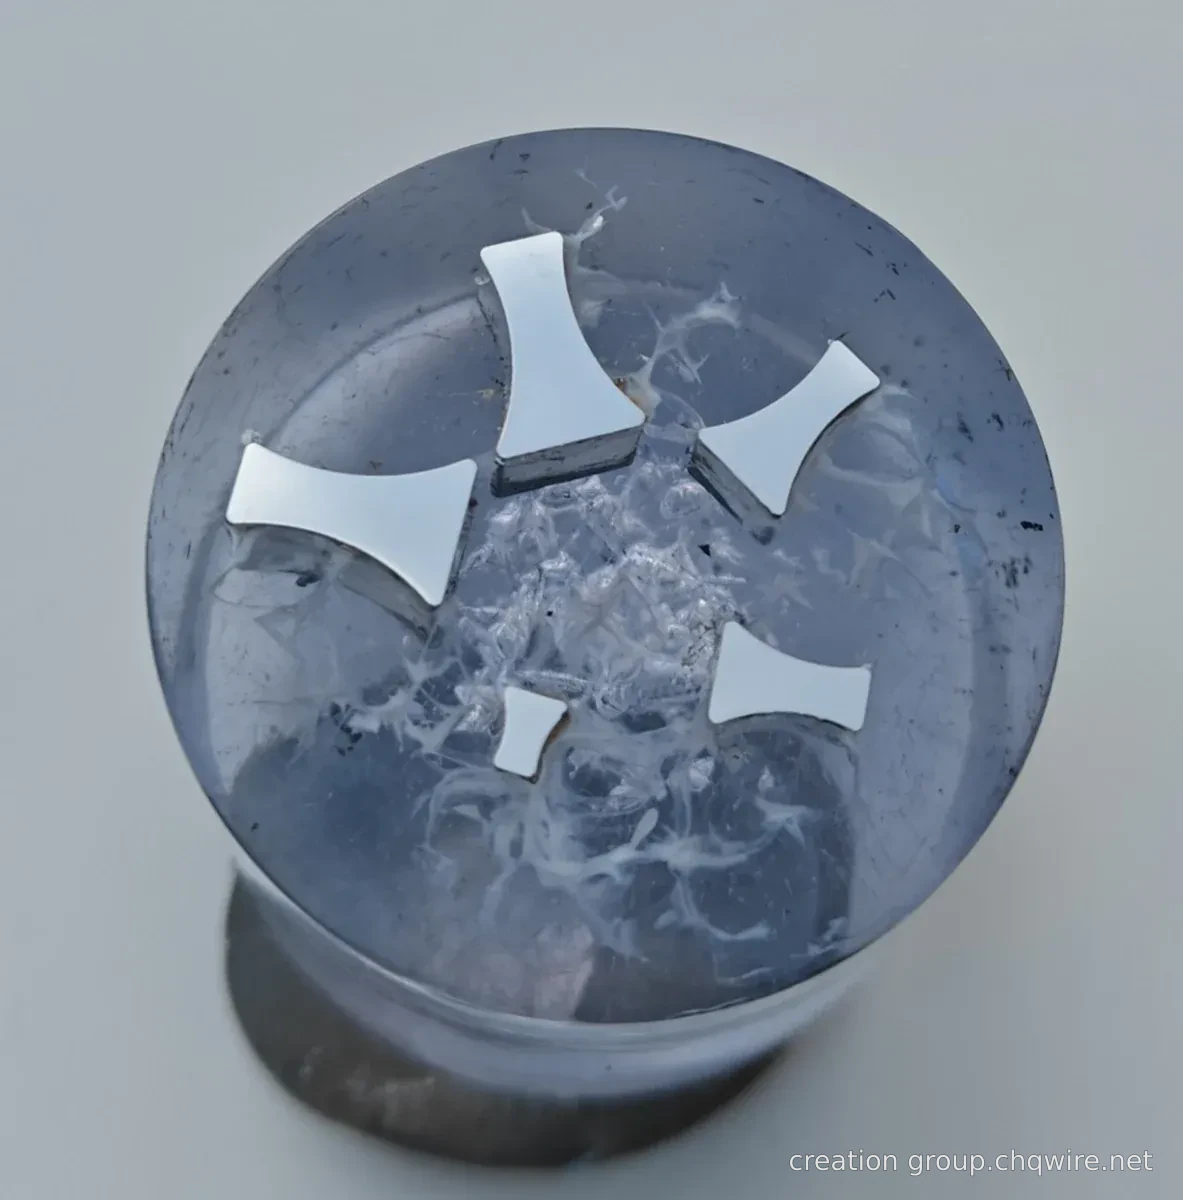
CREATION / TOOLING LABYdre kontur af låseblok · Skitse af modulhul
Understøtter ekstraktion af kontur fra tegning samt manuel korrektion, herunder kontrol af konturgrænser, rundheder og dimensionsreferencer, for at etablere en entydig målkontur til indledende dieudformning.
Træksekvensplanlægning
Se tværsnit, tværsnitsarealændring og reduktionsgrad for hver trækning i den af procespersonale specificerede rækkefølge for at understøtte sammenligning og diskussion af formningsløsninger.
Startindstilling af formhul
Relater kompressionshalvvinklen, kalibreringszonen, kerneydiameteren og tykkelsen, kontroller diekammerets zonering og rumlige relationer samt verificer visuelt via tredimensionel snitvisning.
Teststøbebekræftelse
Adskil mål-tolerancer for tråden fra fremstillings-tolerancer for dieåbningen, inddrag den indledende løsning i teknisk gennemgang og juster på baggrund af materialestatus, springback og målte resultater fra prøvetrækning.
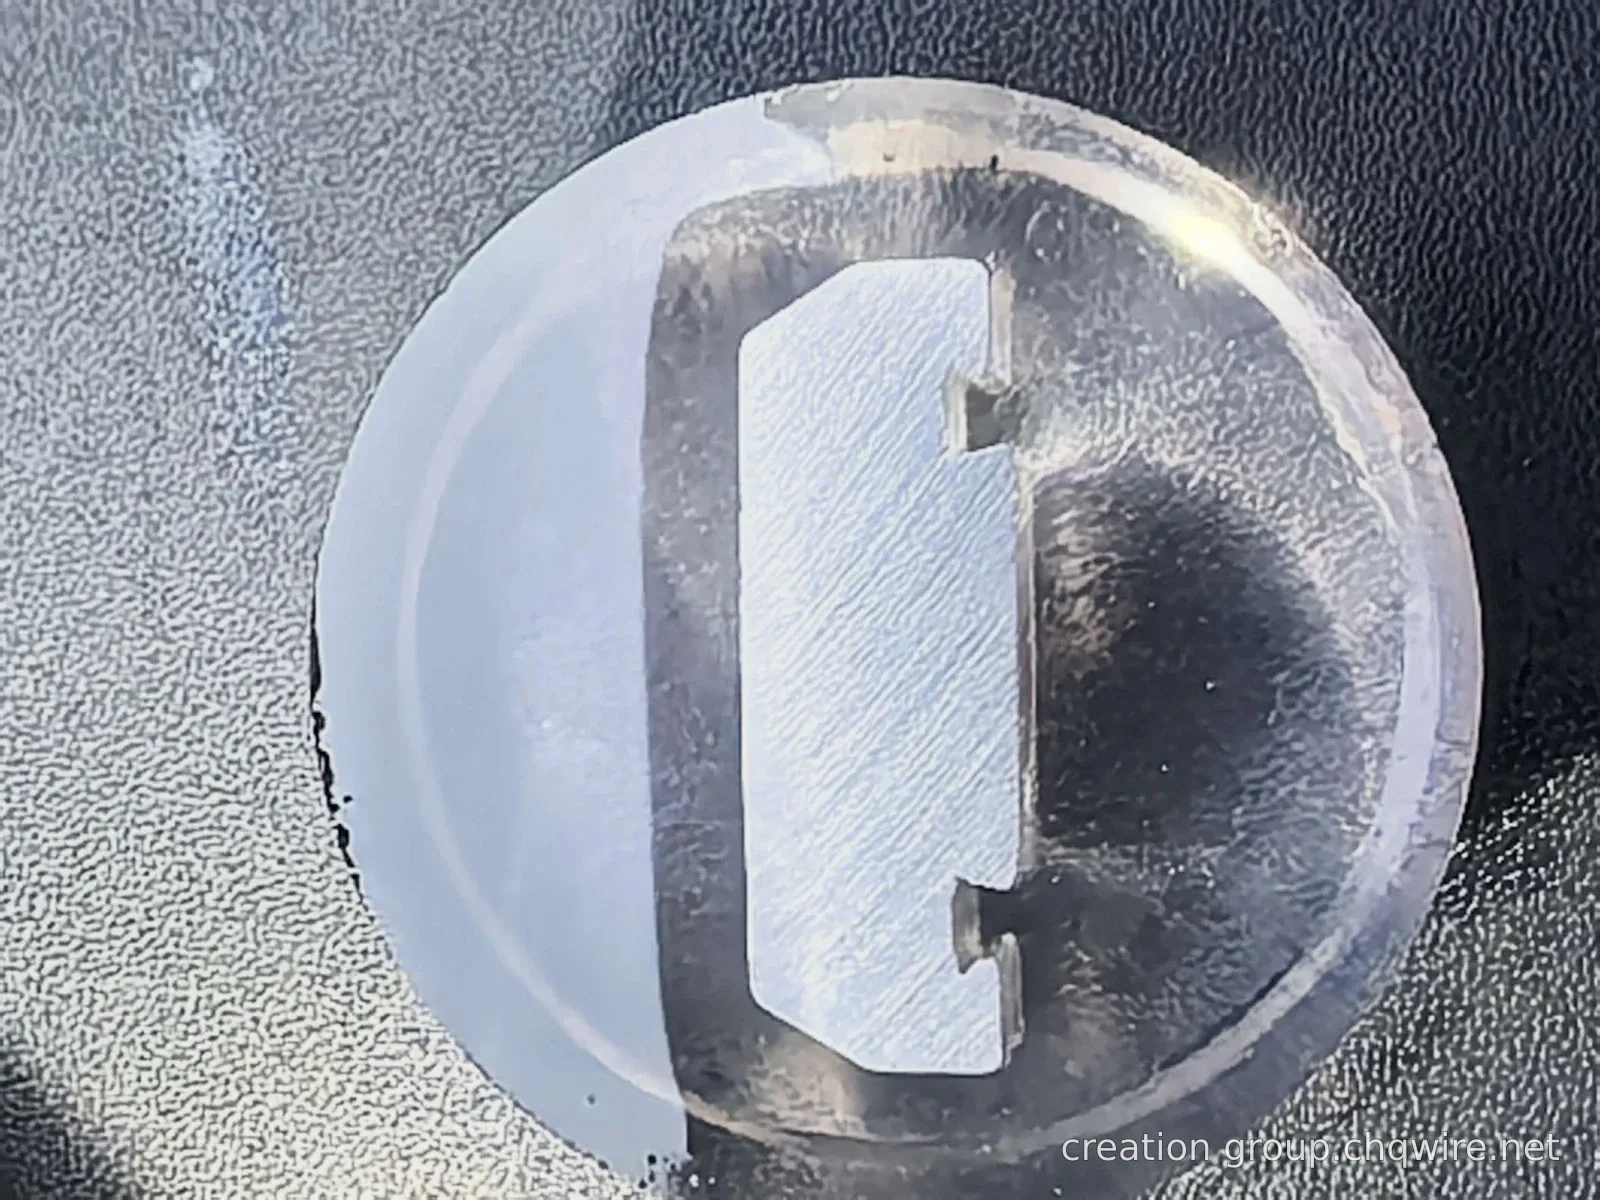
Demonstrationsmodellen af ydre kontur er hentet fra referencemodellen for låseblokken på forsiden og viser en skitsering af formhulen baseret på 128 vinkelorienterede punkter; lokale konturer er diskret approximerede. Indgangen er en skaleret illustration med konstant forstørrelsesforhold; parametrene for trækmatricens indsatte kerne (modkernen) og kompressionszonen anvendes udelukkende til undervisningsformål og udgør ikke en officiel konstruktion af trækmatricer. Den aksiale boring i modellen repræsenterer ikke en trækning gennem den ydre kontur. De faktiske træktrin, kompensationer og fremstillingsmål skal verificeres af ingeniører og bekræftes ved prøvetrækning.
PROFILE EXPLORER
Tværsnit er udgangspunktet, funktionen er målet
Gennemse relevante prøver hurtigt efter tværsnit. Dimensioner, afrundingsradier og materialestatus for komplekse profiler kræver yderligere vurdering i kombination med tegninger.
Udviklingseksempler og profiler efter anvendelse er samlet i ét katalog. Hver post bevarer egne materialer, mål og kilder; valget bekræftes ved teknisk vurdering.
Søg produkter, eksempler, materialer eller anvendelser
DEVELOPMENT PORTFOLIO
Tværsnit og produkt · Udviklingsresultater
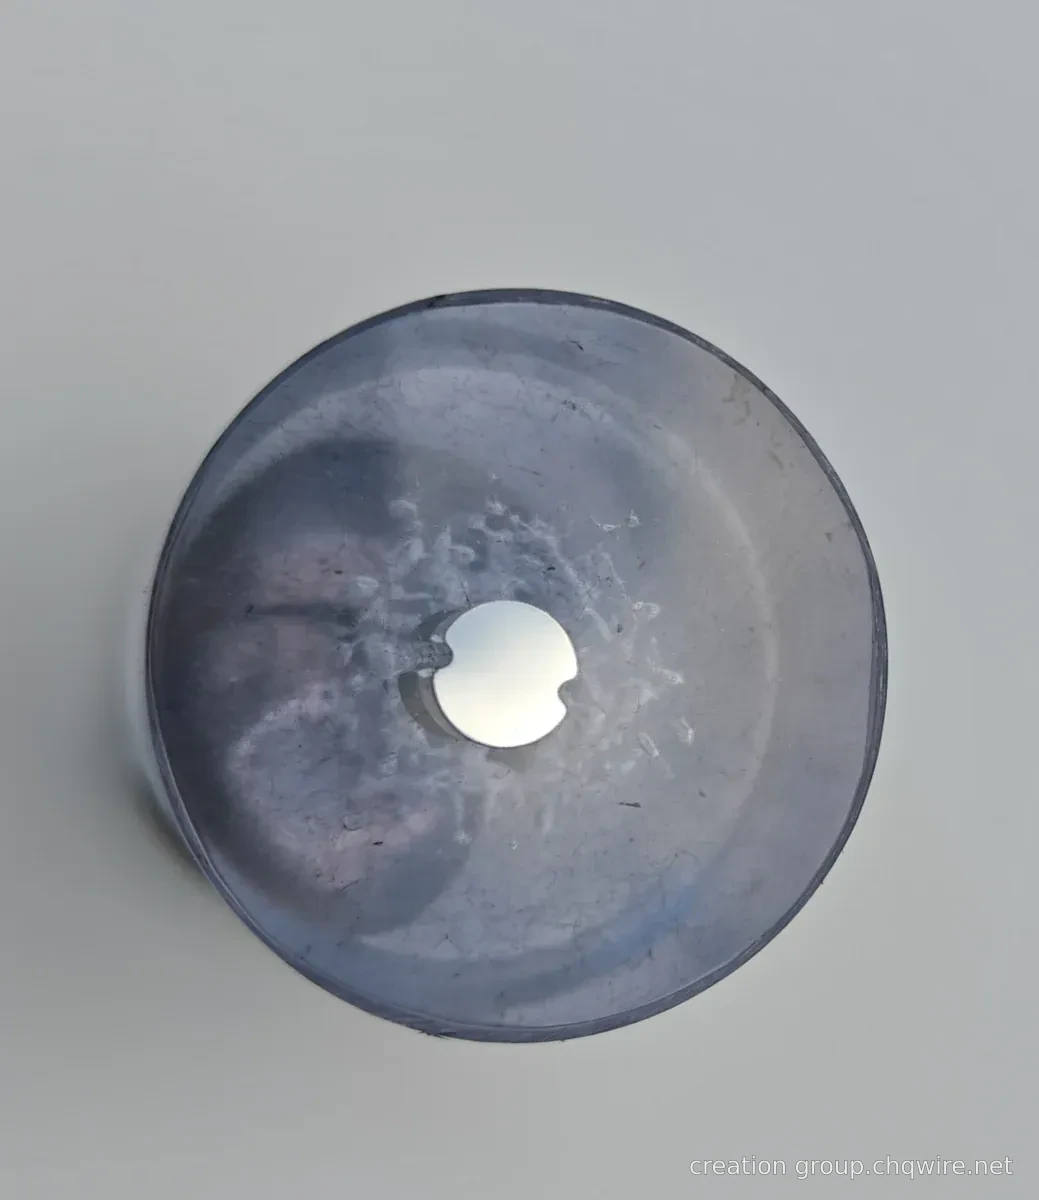
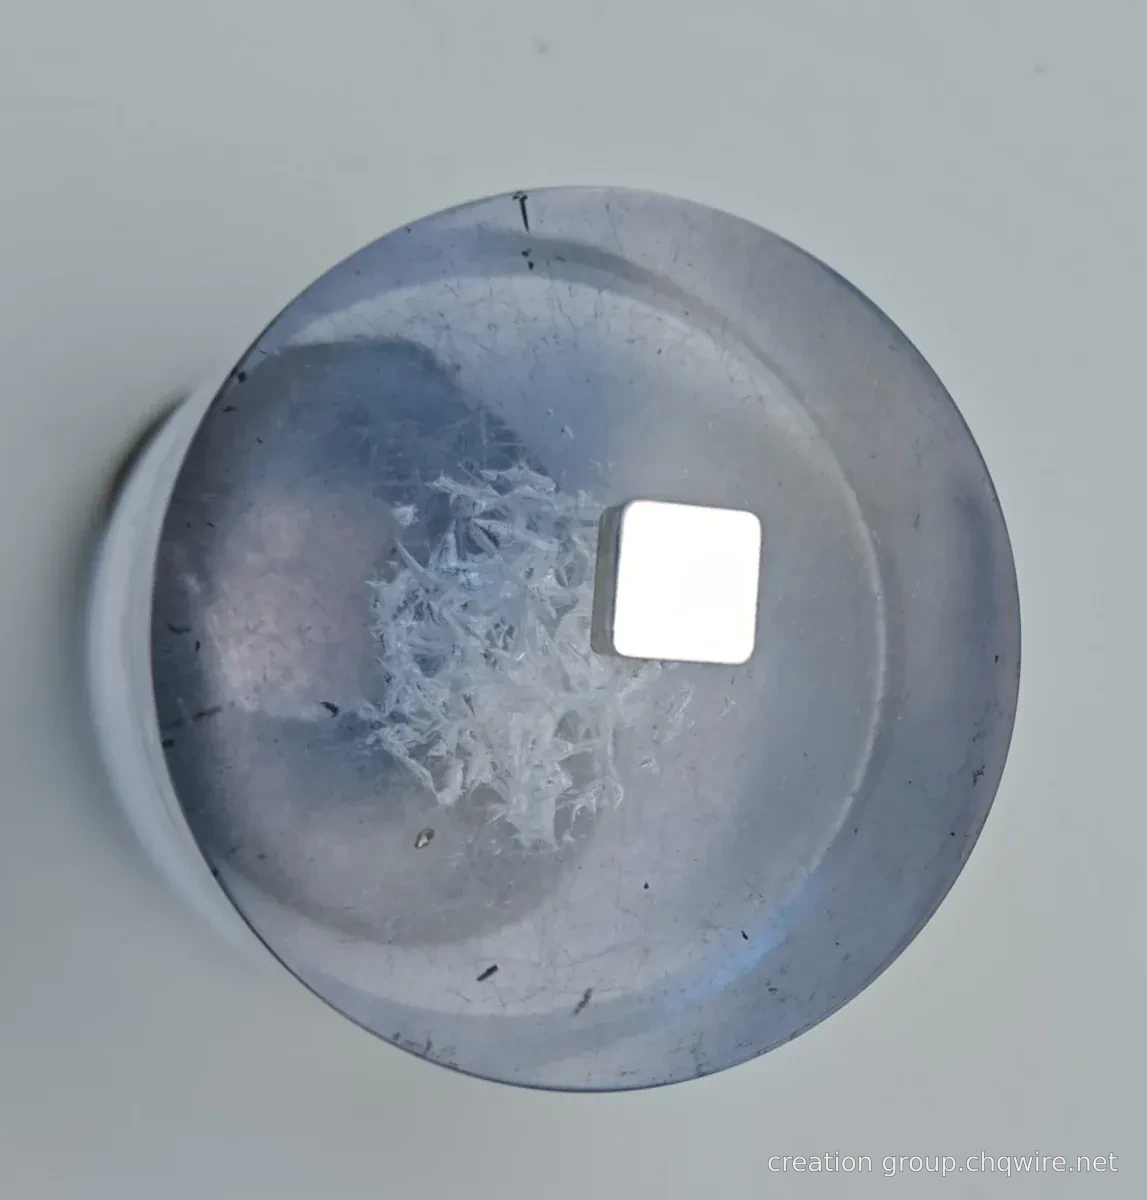
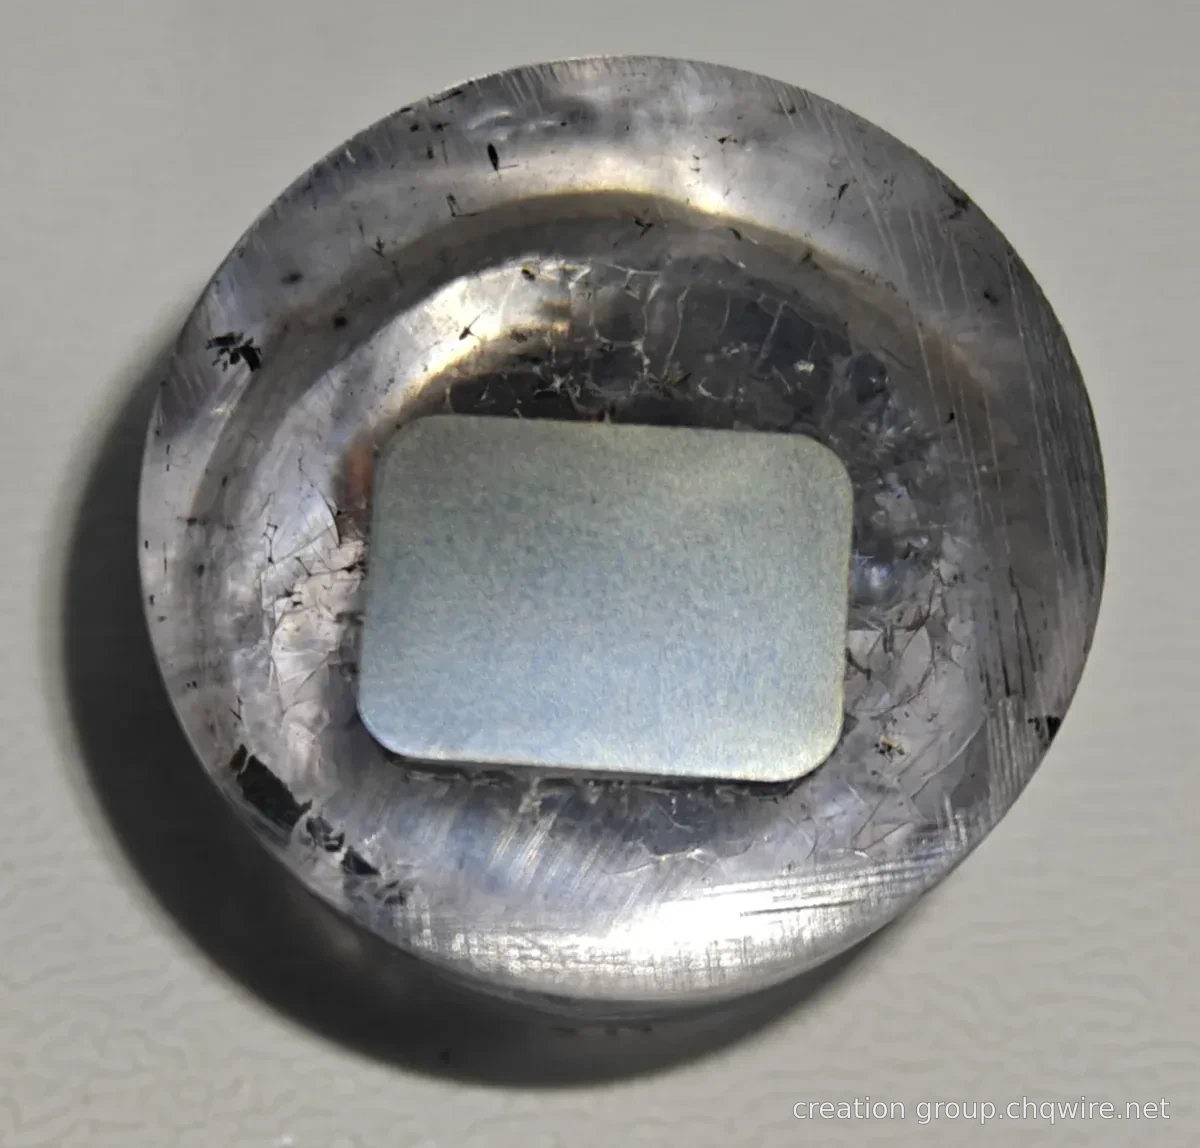
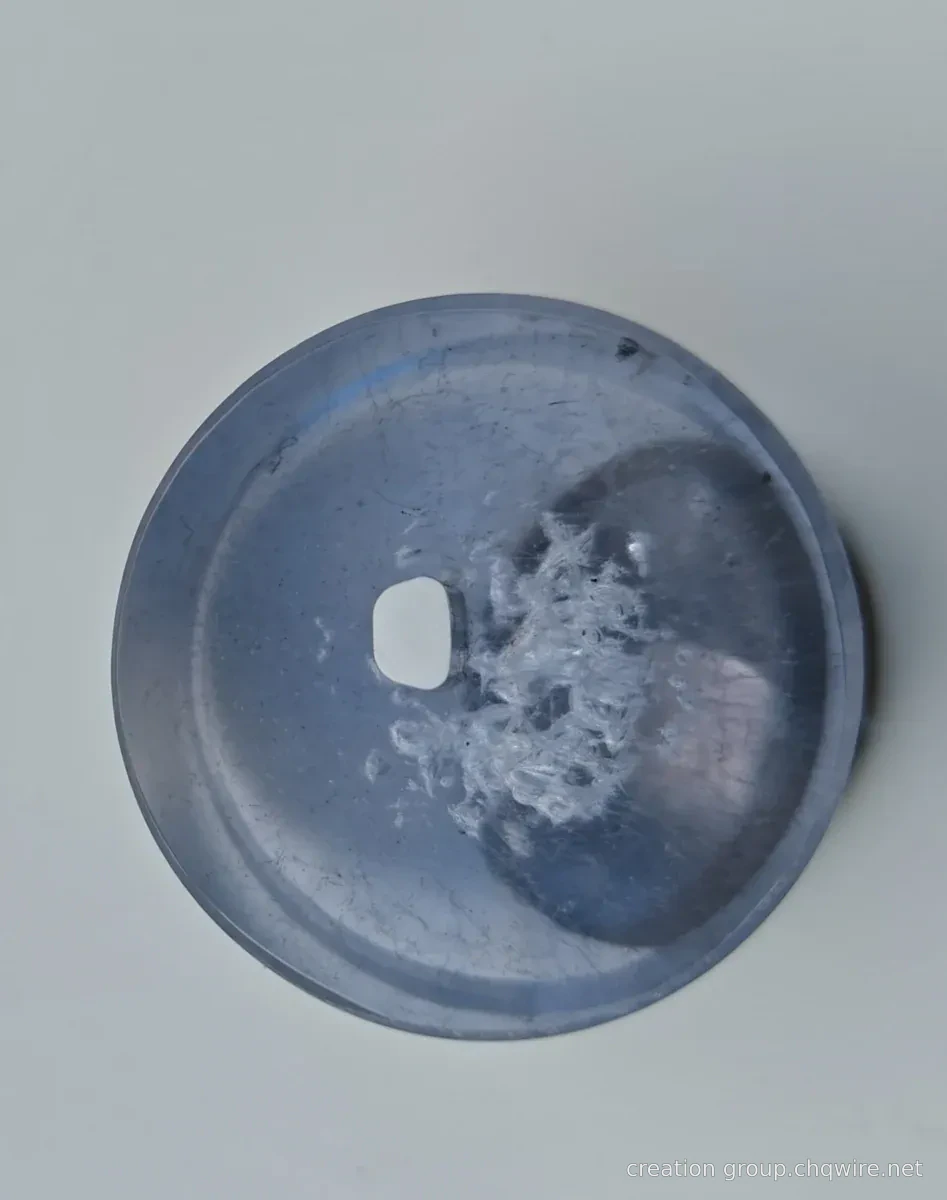
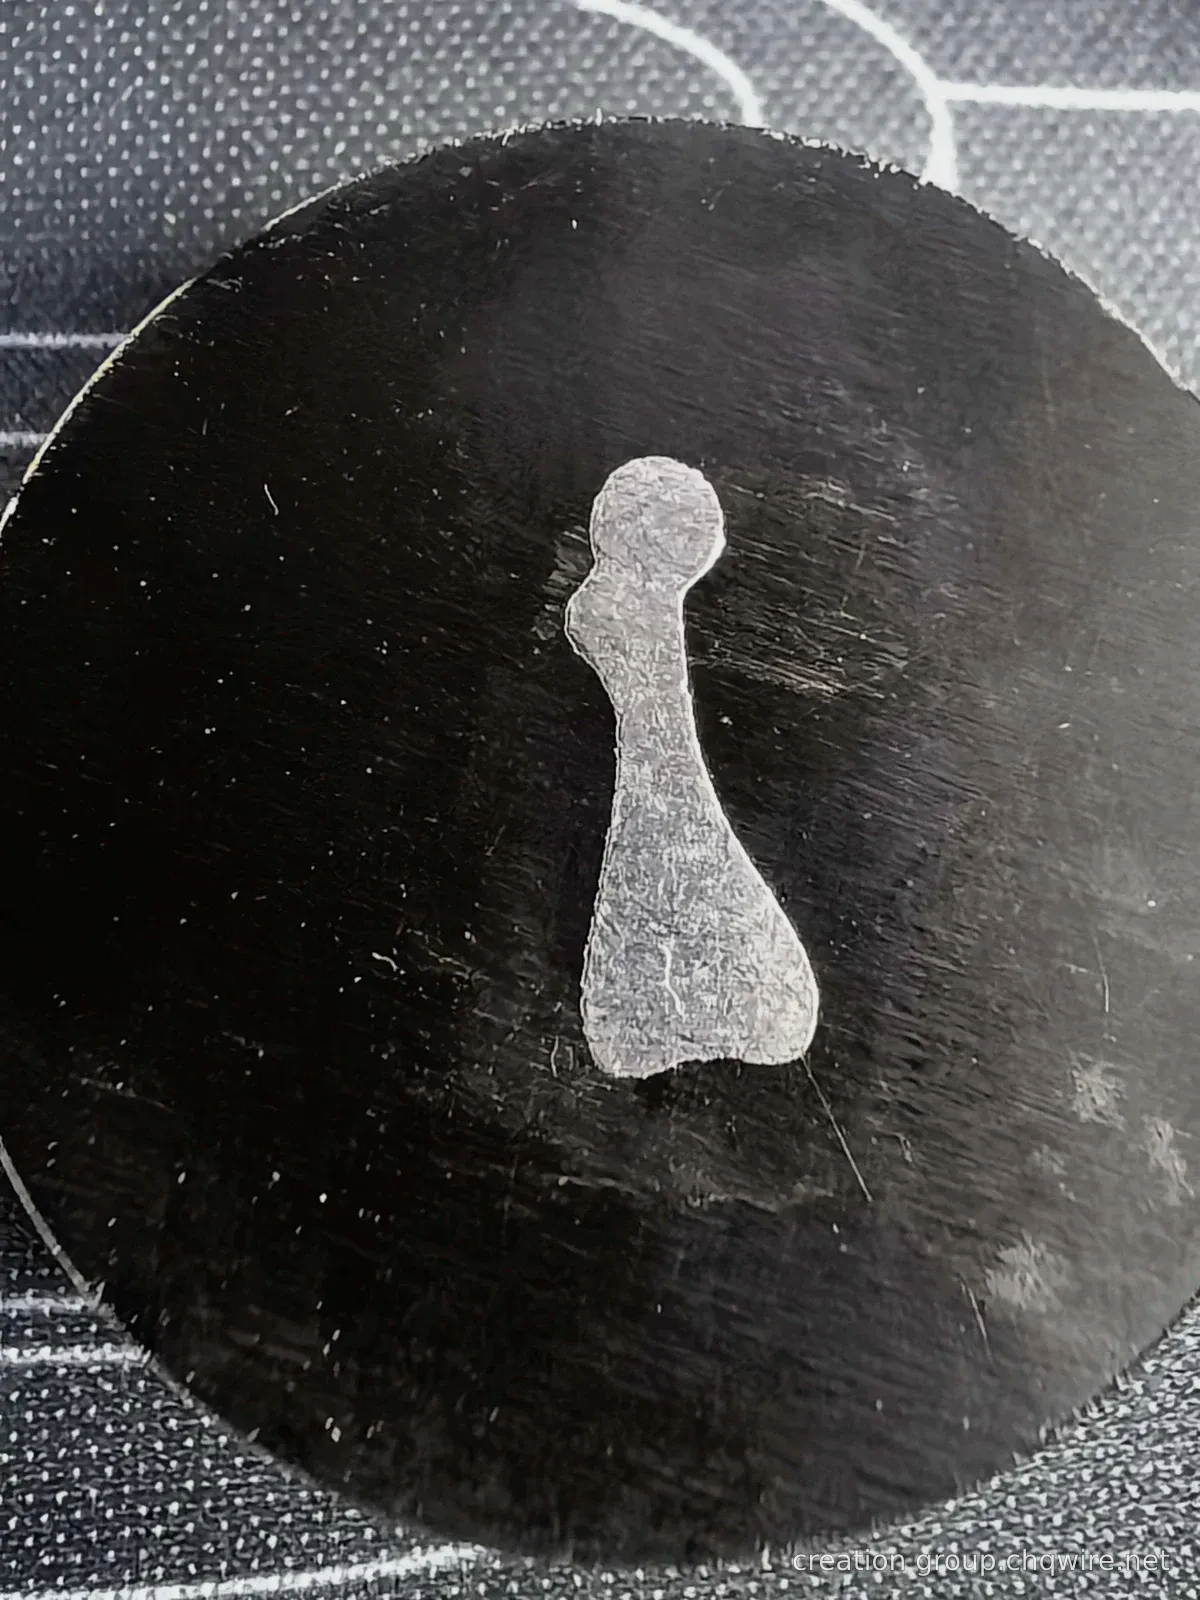
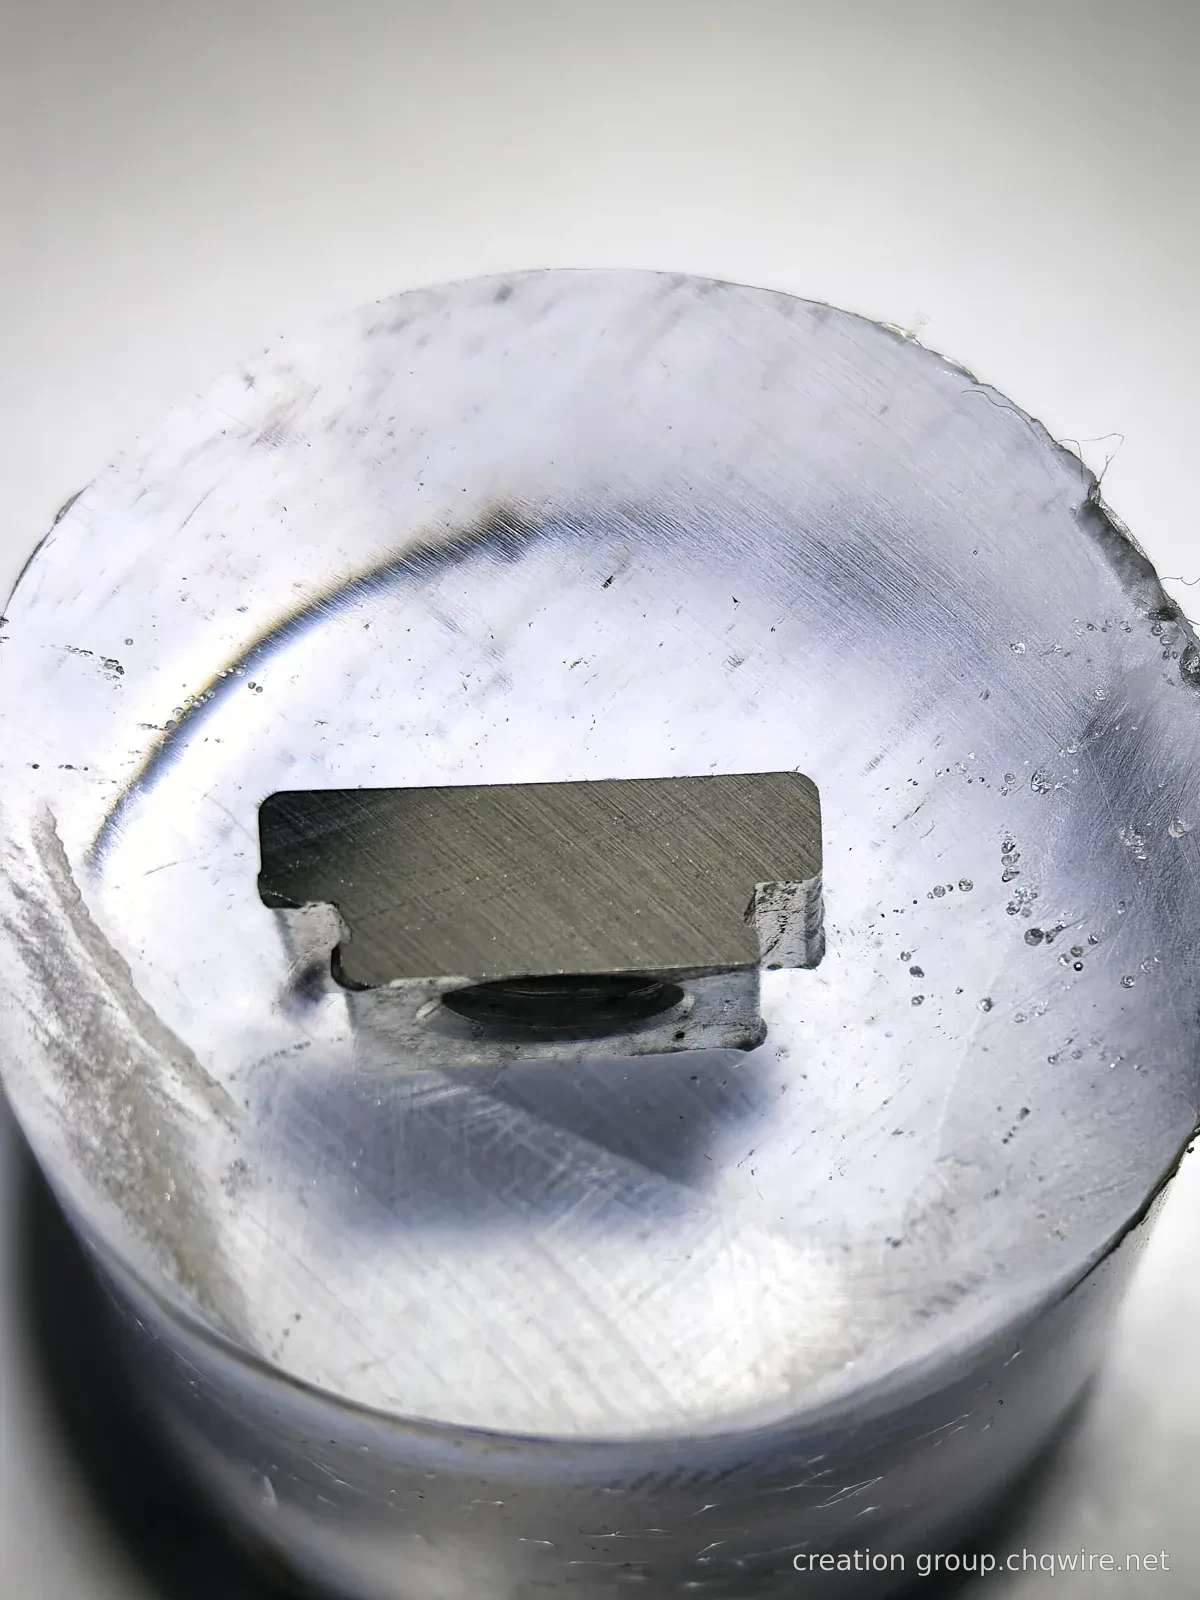
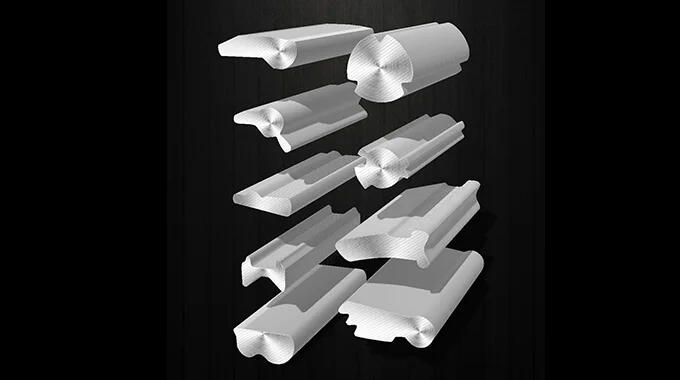
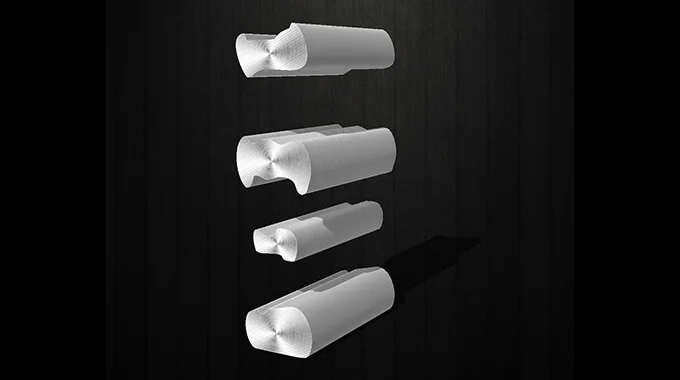
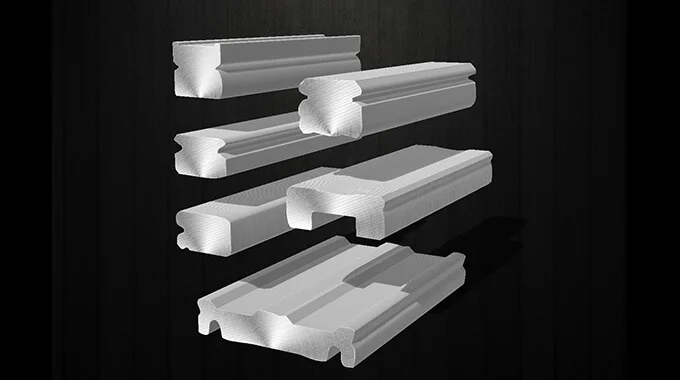
Fra grundlæggende kvadratiske og flade profiler til komplekse konturer: se indsatte tværsnit, færdige trådprøver og målebilleder. Klik på case for at få indsigt i geometriske karakteristika og tekniske kommunikationspunkter.
Følgende materialeidentifikationer stammer fra eksisterende cases. Materialevalg skal bekræftes i samarbejde med kravene til efterfølgende formning, bearbejdning og anvendelse.
Materialebetegnelser er bibeholdt i original udgave uden standardoversættelse eller ækvivalensangivelse. Målene er angivet som katalogværdier; specifikke standarder, kemisk sammensætning og leveringstilstand fastlægges projektbaseret.
DESIGN FOR THE NEXT OPERATION
Forbind tværsnitsdesignet med efterfølgende processer
Værdien af profilerede tråde skal vurderes i forbindelse med konkrete komponenter og deres fremstillingsruter. Et profil, der er tæt på målprofilen, er kun det første trin.
01 / NEAR-NET GEOMETRY
Nær målprofilen
Vurder muligheden for at erstatte dele af frasætningsbearbejdningen med forformede tværsnit. Bevær behold de nødvendige bearbejdningsreserve og positioneringsreferenceflader.
Korrespondance mellem målkomponent og tråd-tværsnit
Tillæg, afrundede hjørner samt forhold mellem lokal tykkelse og tyndhed
Materialeudnyttelse beregnet ud fra faktisk masse
02 / DOWNSTREAM PROCESS
Tilpasset til efterfølgende bearbejdning
Oversæt krav til koldforgodning, stansning, bøjning, fræsning eller varmebehandling til krav til leveringstilstanden for tråden.
Materialestilstand og krav til omformningsevne
Overflade, smøring og bearbejdningsretning
Spoleform, lige stykker samt rettekrav
03 / TOTAL PART COST
Sammenlign omkostningerne for godkendte komponenter.
Foretag en helhedsvurdering af materiale, processer, værktøjer, udskud og inspektion for at afgøre, om udviklingsløsningen har praktisk værdi.
Faktisk enkeltvægtsmasse og udbyttegrad
Proceshastighed samt slid på værktøj og dies
Udviklingsindsats og forventet seriestørrelse
PROFILE CONTROL
Indfør «præcision» som klare tekniske krav
Tolerancer skal angives for specifikke mål, materiale, profil og målemetode. Ved tegningsgennemgang anbefales det at fælles bekræfte følgende punkter.
TværsnitsgeometriBredde, tykkelse, vinkler, radier, åbning samt fuld profil
LængderetningLigeled, torsion, bueretning og længdefast krav
Materiale og tilstandMaterialebetegnelse, egenskaber, varmebehandling og overfladetilstand
GodkendelsesgrundlagMålebasis, inspektionsmetode, stikprøvetagning og dokumentation
LeveringsbetingelserSpoleform eller lige profiler, emballage og batchsporbarhedskrav
CUSTOM PROFILE DEVELOPMENT
Rundt din komponent: Tydelige krav til hver udviklingsfase
Fra måltværsnit til prøvevalidering vurderes materiale, dimensioner, leveringstilstand og krav til efterfølgende bearbejdning samlet.
01 / REQUIREMENTS
Tegnings- og kravsvurdering.
Bekræft tværsnitsgeometri, kritiske tolerancer, materialekrav og efterfølgende trin for at definere tekniske udviklingsmål.
02 / SAMPLE DEVELOPMENT
Formningskoncept og prøveemner
Diskutér formningsruten i forbindelse med specifikt materiale og tværsnit, og kontroller form og leveringstilstand på fysiske prøver.
03 / VALIDATION
Verificer efter aftalte krav.
Verificer prøverne i henhold til de aftalte inspektionspunkter og fremme udviklingen i samarbejde med kundens efterfølgende bearbejdningssresultater.
Konkret løsningsmodel, inspektionspunkter og leveringsbetingelser fastsættes ud fra de projektkrav, der er fælles godkendt af parterne.
ENGINEERING DESK
Gør en idé til en præcis kravsspecifikation
At fremlægge tværsnitsbillede, materialebetegnelse, kritiske tolerancer, efterfølgende trin og estimeret forbrug gør udviklingsvurderingen mere konkret.
Lever tegninger og tekniske krav samt diskutér en udviklingsløsning, der er passende for det konkrete projekt.
Hurtig beregning af vægt pr. meter
Masse pr. meter (kg/m) = tværsnitsareal (mm²) × densitet (g/cm³) ÷ 1000 7.85 er eksempeldensitet; den faktiske værdi fastsættes ud fra materialet. Uden dimensionelle afvigelser.