Präzisionsprofileisen Den Werkstoff dem Bauteil näherbringen.
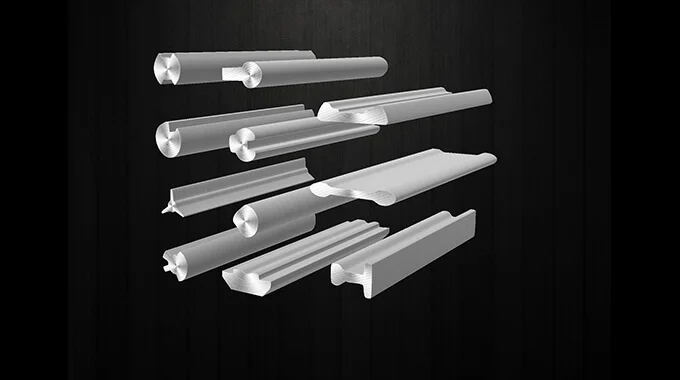
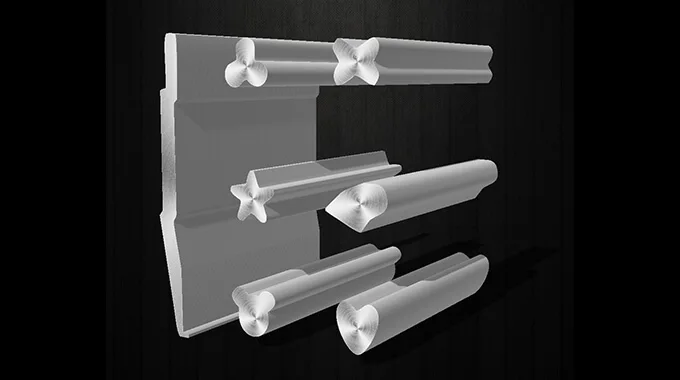
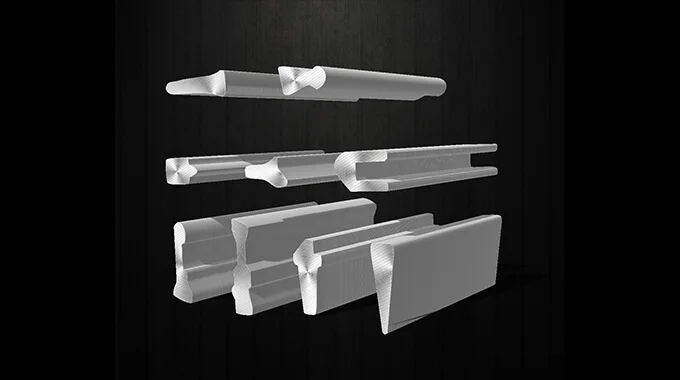
Das Werkzeugdesign ist das Herzstück der Profildrahtentwicklung. Unter Berücksichtigung der Zielkontur werden Material, Ziehstufen und Matrizengeometrie miteinander verknüpft, sodass das Querschnittsdesign in den Umformprozess integriert wird.
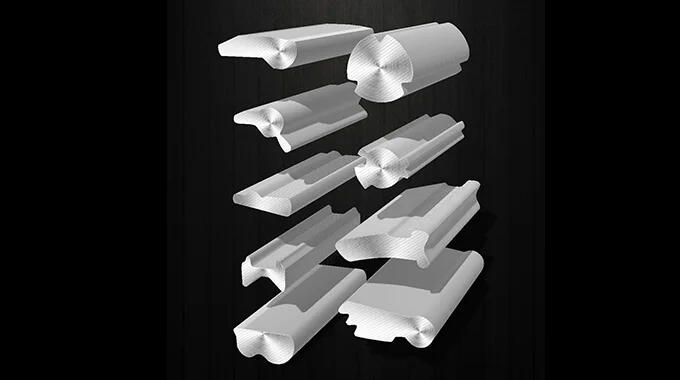
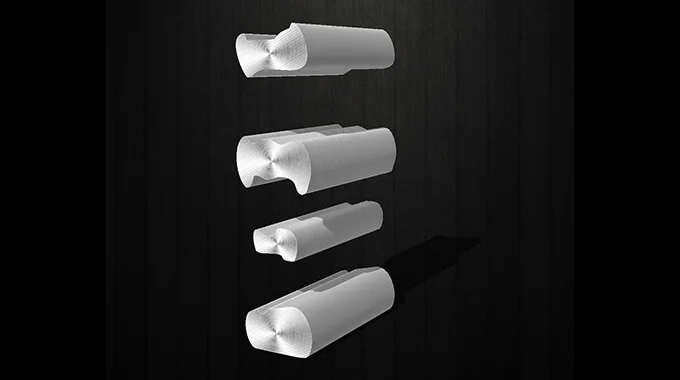
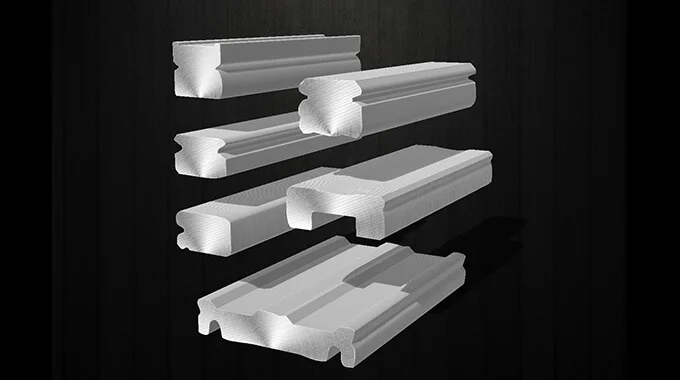
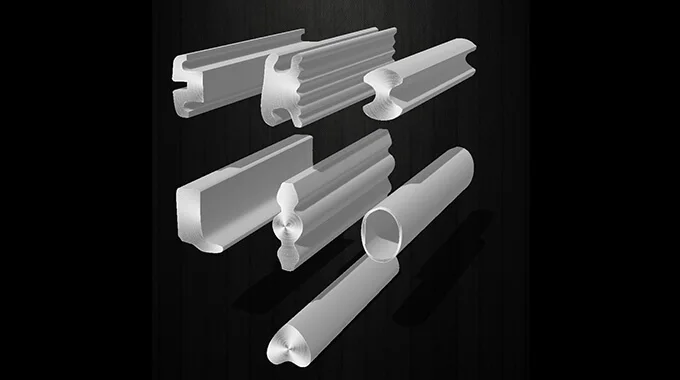
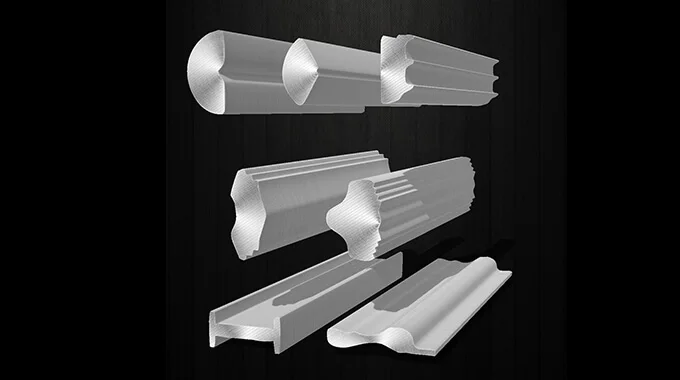
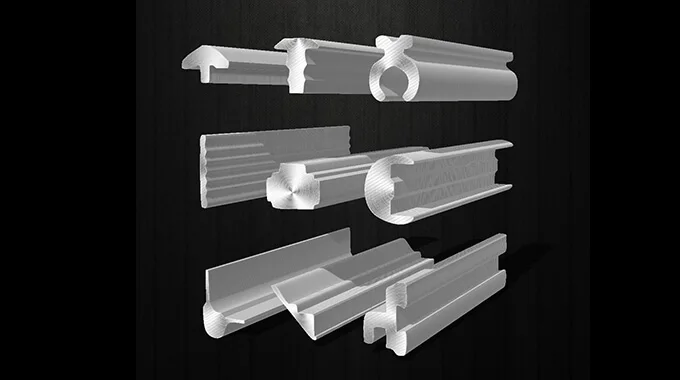
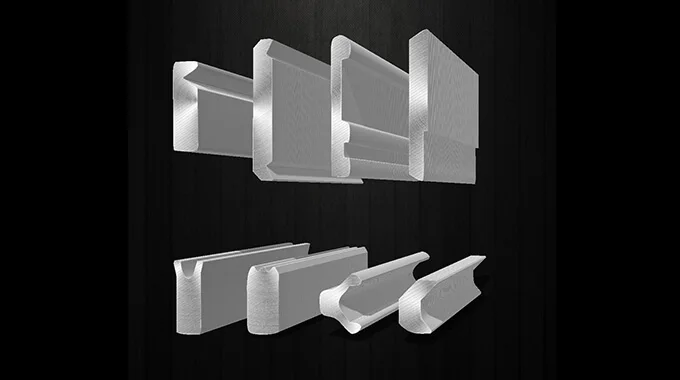
Zweidimensionales Rekonstruktionsreferenzmodell · Anzeige mit 50% verkürzter Länge · Querschnitt bleibt unverändert
01 / Produkt anhand des Querschnitts suchen02 / Einsicht in die tatsächlichen Entwicklungsleistungen03 / Werkstoffauswahl in Abhängigkeit von nachfolgenden Prozessschritten04 / Entwicklungswünsche gemäß Zeichnung abstimmen
WHY SHAPED WIRE
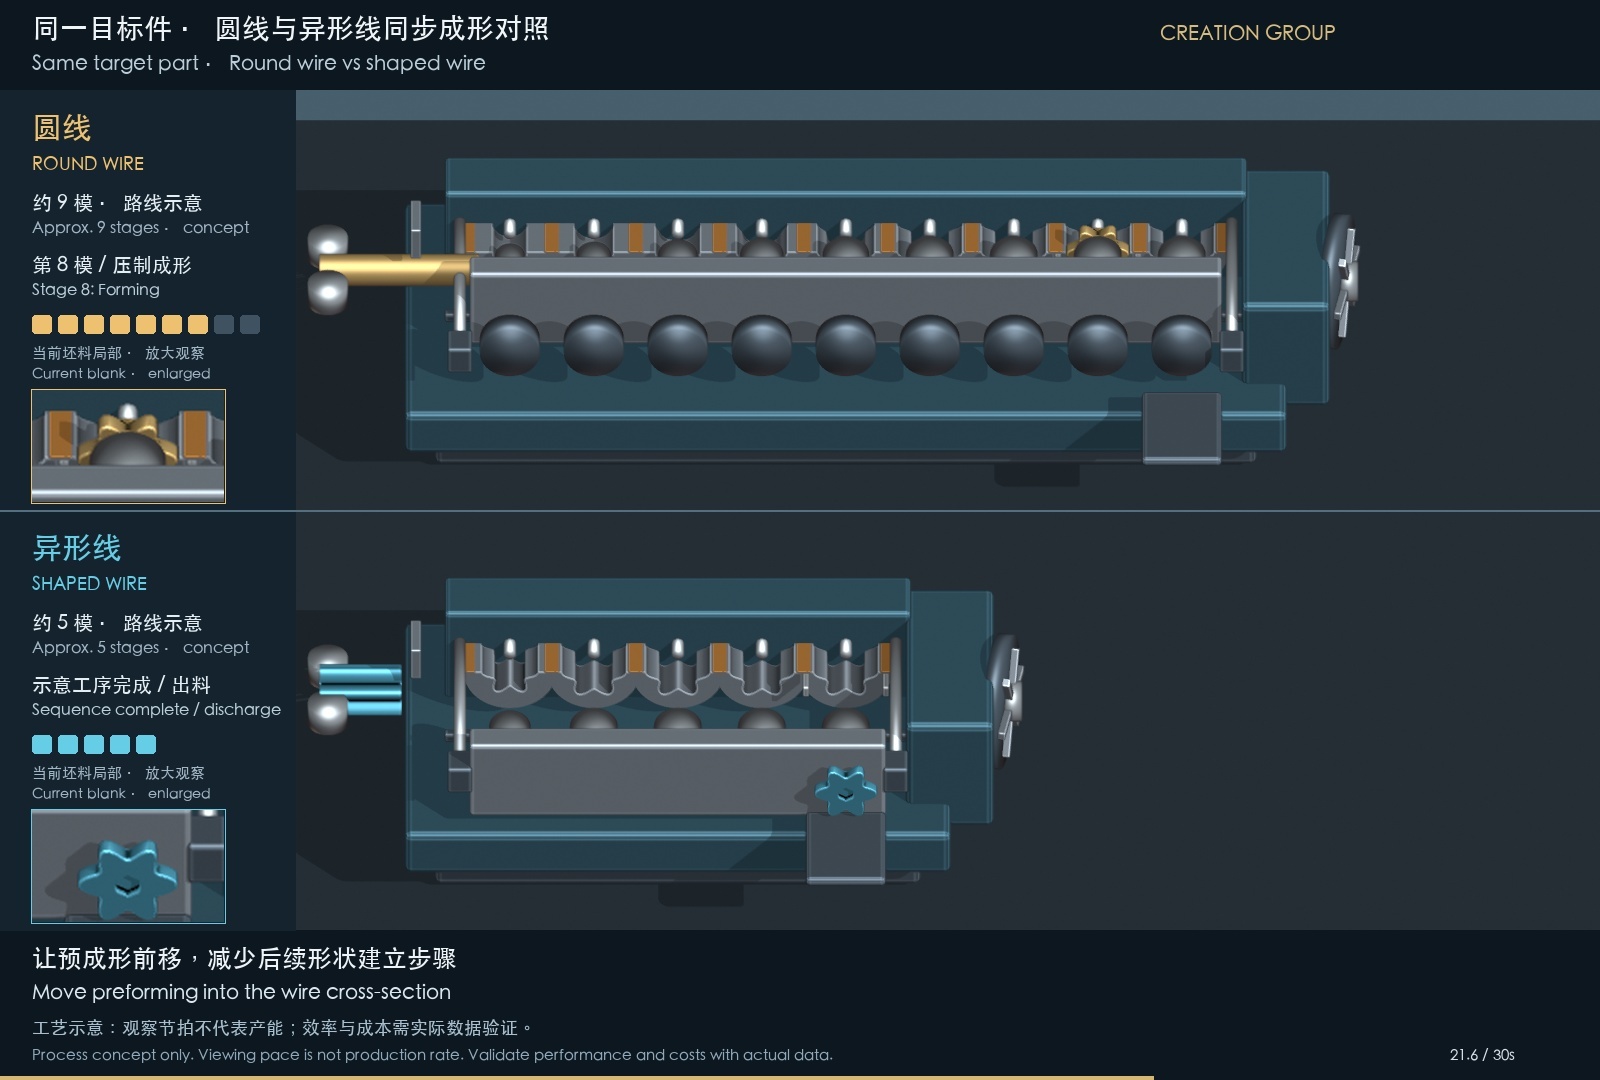
Zuerst den Querschnitt formen, damit die nachfolgenden Bearbeitungsschritte reibungsloser verlaufen
Wenn die Drahtkontur dem Zielteil näherkommt, können Teile des Materialabtrags und der Umformlast reduziert werden. Der Nutzen hängt von der spezifischen Querschnittsgeometrie, dem Material, dem Bearbeitungsprozess und der Losgröße ab.
Durch vordefinierte passgenaue Konturen können Bearbeitungsübermaße und Prozessschritte reduziert werden.
01
Material an der richtigen Stelle einsetzen
Wenn der Querschnitt der Teilgeometrie nahekommt, besteht die Möglichkeit, überschüssiges Metall und Späne zu reduzieren. Die Materialausnutzung sollte anhand der tatsächlichen Stückmasse, der Übermaße und des Ausschusses berechnet werden.
Wenn entlang der Drahtlänge wiederholte Querschnitte vorgeformt werden, lassen sich einzelne Fräs-, Nuten- oder andere Materialabtragsschritte reduzieren, während die notwendigen Feinbearbeitungen erhalten bleiben.
Form und nachfolgende Prozesse werden gemeinsam ausgelegt
Bewerten Sie Dickenverteilung, Radien und Querschnittsausrichtung zusammen mit den Anforderungen an nachfolgende Stanzen, Biegen, Kaltfließpressen oder Montage, damit das Ausgangsmaterial besser auf die Bearbeitung abgestimmt ist.
Die Gesamtkosten anhand eines qualifizierten Teils beurteilen
Vergleichen Sie Material, Taktzeit, Werkzeuge, Zerspanungswerkzeuge, Ausschuss und Prüfung gemeinsam. Wenn der Materialeinsatz und die eingesparten Prozessschritte die Entwicklungskosten decken, wird der Wert der Lösung deutlicher.
Welche Projekte sollten priorisiert bewertet werden?Teile mit wiederholten QuerschnittenKonturen mit hohem MaterialabtragKundenspezifische Anforderungen mit klar definiertem LosvolumenDie Zulieferteile müssen auf die nachfolgenden Umformprozesse abgestimmt sein
Der Ablaufplan dient lediglich der Veranschaulichung der Prinzipien und gibt keine tatsächlichen Materialersparnisquoten wieder. Die verlinkten Fallbeispiele zeigen entsprechende Querschnittsproben, stellen jedoch noch keinen Nachweis dafür dar, dass in diesen Fällen bereits Kosten gesenkt oder Prozesse ersetzt wurden.
Vergleich der Kaltumformung und Kostenberechnung
Runddraht und Profildraht: Verfahren gleichzeitig vergleichen, Kosten anhand der tatsächlichen Parameter berechnen.
Proprietäre Plattform für die Konstruktion von Profilziehmatrizen
Im Rahmen der Entwicklung von Profildrähten haben wir eine eigene, proprietäre Designplattform für Profilziehsteine aufgebaut, die die Konturprüfung anhand der Zeichnung, die geometrische Planung der Ziehstufen, die Gestaltung der Lochparameter des Ziehsteins sowie die dreidimensionale Schnittdarstellung miteinander verknüpft und so sicherstellt, dass Querschnittsanforderungen, Ziehsteinstruktur und technische Bewertung in einem einheitlichen Designprozess zusammengeführt werden.
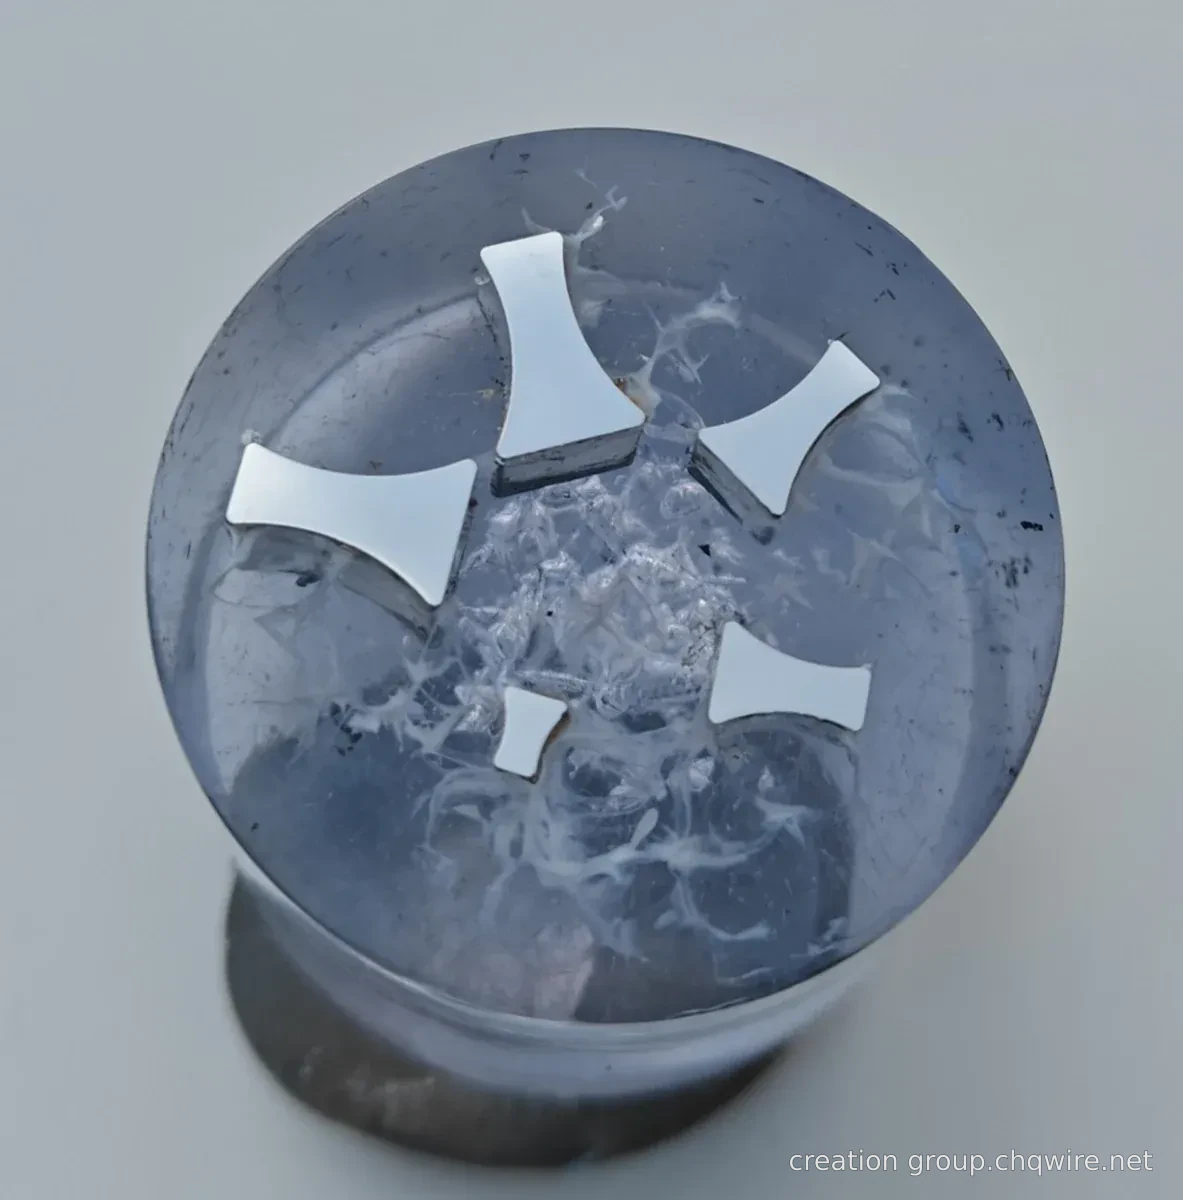
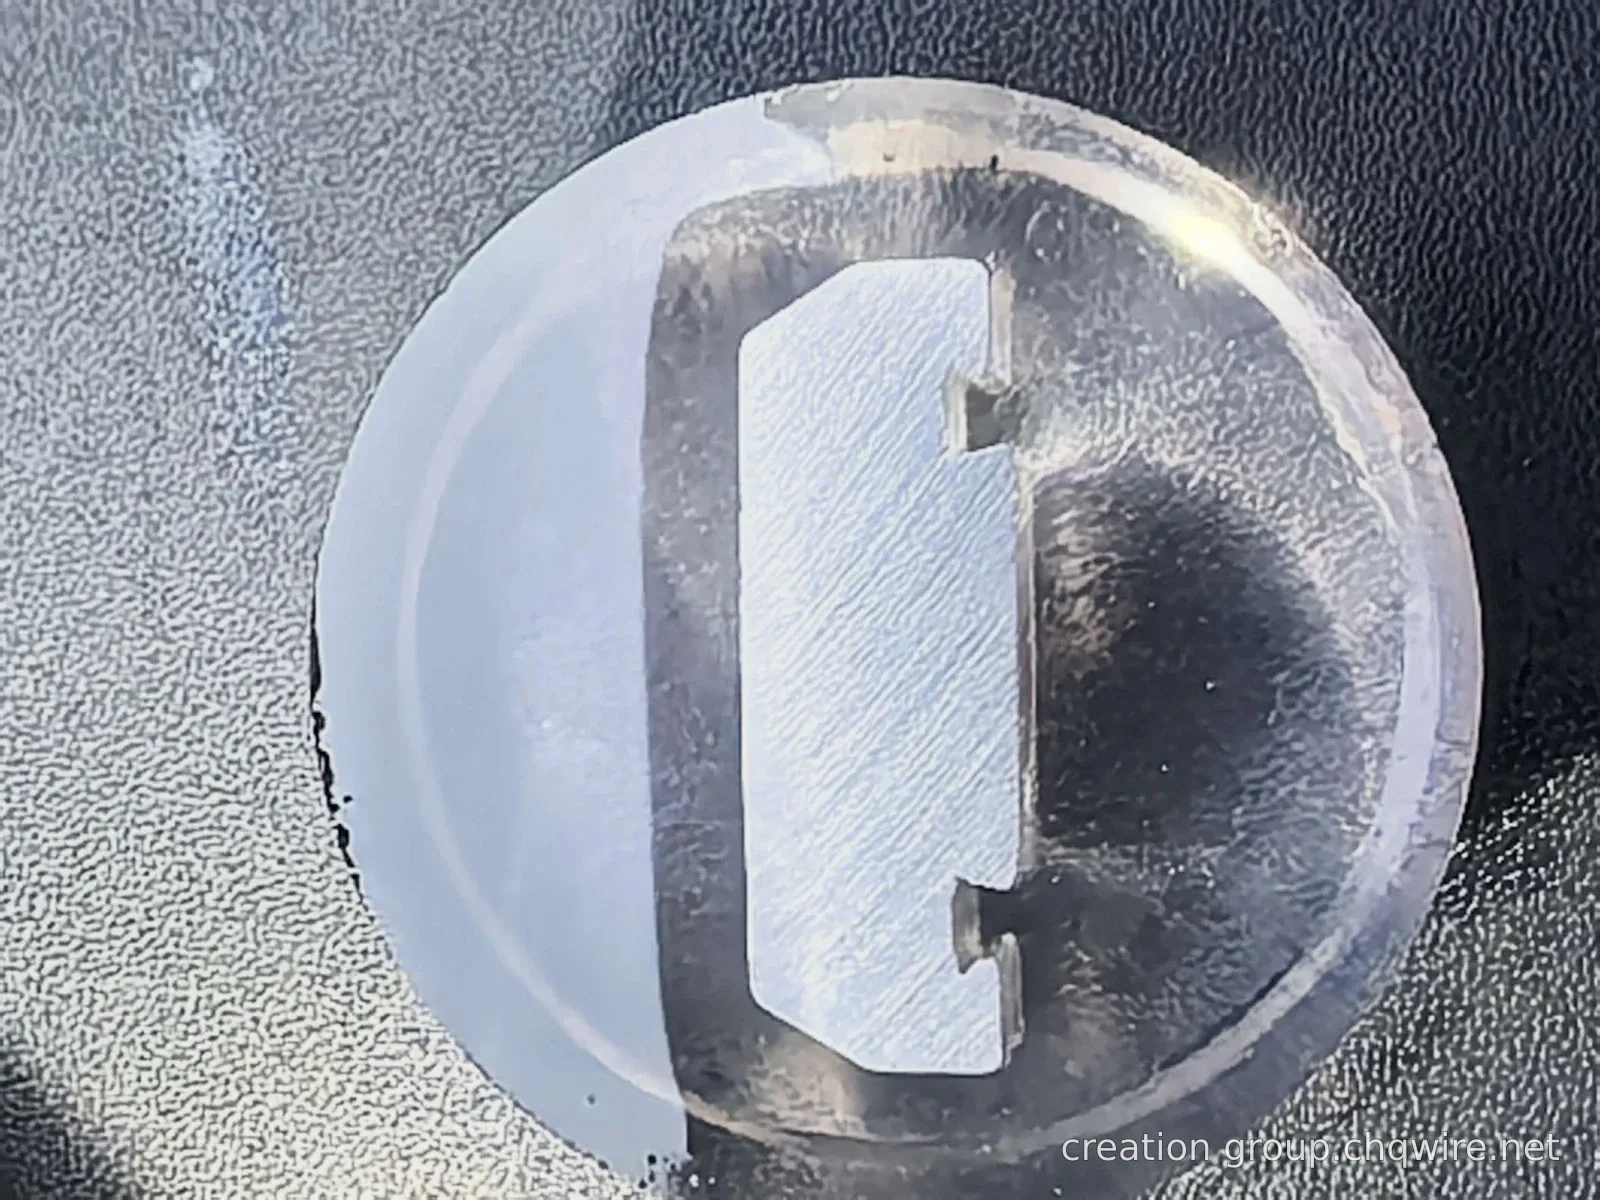
CREATION / TOOLING LABÄußeres Profil des Verriegelungsblocks · Schematische Darstellung der Matrizenkavität
Die Plattform unterstützt die Extraktion der Kontur aus der Zeichnung sowie deren manuelle Korrektur; Randlinien, Fasen und Maßgrundlagen werden überprüft, um einen klar definierten Zielquerschnitt für die erste Auslegung des Ziehlochs zu schaffen.
Ziehstufenplanung
Für die vom Verfahrenstechniker festgelegten Ziehstufen können jeweils Querschnitt, Querschnittsfläche und Flächenverringerungsgrad angezeigt werden, um den Vergleich und die Diskussion verschiedener Umformkonzepte zu unterstützen.
Vorentwurf der Matrizenöffnung
Der halbe Kompressionswinkel, die Kalibrierteil-Länge, der Außendurchmesser und die Wandstärke des Kerns werden miteinander verknüpft; die Aufteilung des Ziehraums sowie die räumlichen Beziehungen werden überprüft und mittels dreidimensionaler Schnittdarstellung anschaulich validiert.
Werkzeugprobe bestätigt
Die Ziel-Toleranzen des Drahtes werden von den Fertigungstoleranzen des Ziehlochs unterschieden; der vorläufige Entwurf wird in die technische Bewertung eingebracht und unter Berücksichtigung des Werkstoffzustands, der elastischen Rückfederung sowie der Ergebnisse von Erstversuchen korrigiert.
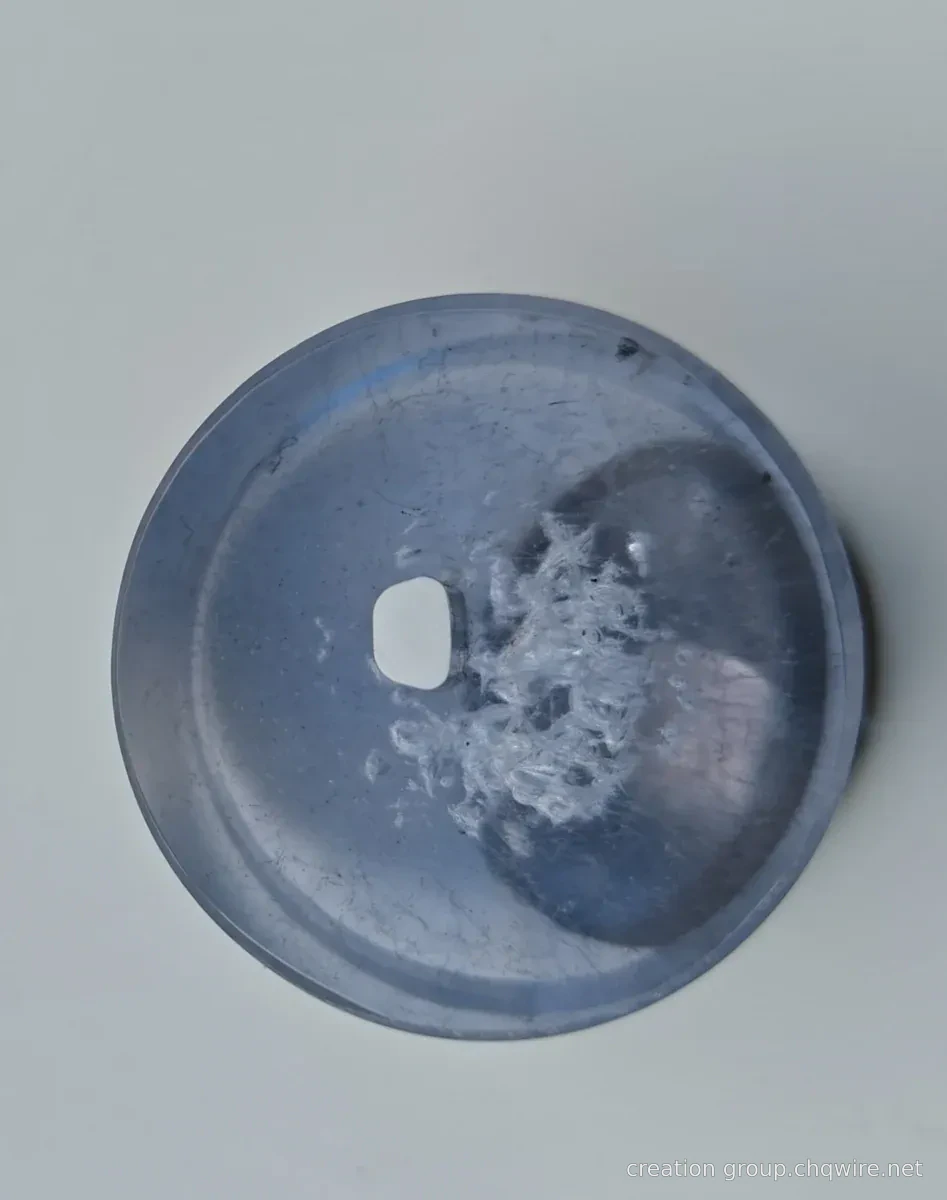
Die demonstrierte Außenkontur stammt aus dem Referenzmodell des Sperrblocks der Startseite und zeigt schematisch die Matrize anhand von 128 Winkel-Punkten; die lokale Kontur weist diskrete Näherungen auf. Der Eingangsbereich ist nur proportional vergrößert dargestellt; die Parameter für Kern und Kompressionszone dienen lediglich der Erläuterung und stellen kein offizielles Werkzeugdesign dar. Das axiale Loch im Modell steht nicht für einen Prozess, bei dem die Außenkontur gezogen wird. Die tatsächlichen Ziehstufen, Kompensationen und Fertigungstoleranzen müssen durch technische Abnahmen und Probewerkzeuge bestätigt werden.
PROFILE EXPLORER
Der Querschnitt ist der Ausgangspunkt, die Funktion das Ziel
Blättern Sie schnell durch die relevanten Proben anhand der Querschnitte. Dimensionen, Radien und Materialzustände komplexer Formen sollten gemeinsam mit den Zeichnungen weiter bewertet werden.
Entwicklungsbeispiele und bestehende Anwendungsprofile sind gemeinsam erfasst. Werkstoff, Maße und Quelle bleiben je Eintrag erhalten; die Auswahl wird technisch geprüft.
Produkte, Beispiele, Werkstoffe oder Anwendungen suchen
DEVELOPMENT PORTFOLIO
Querschnitt und Produkt · Entwicklungsergebnisse
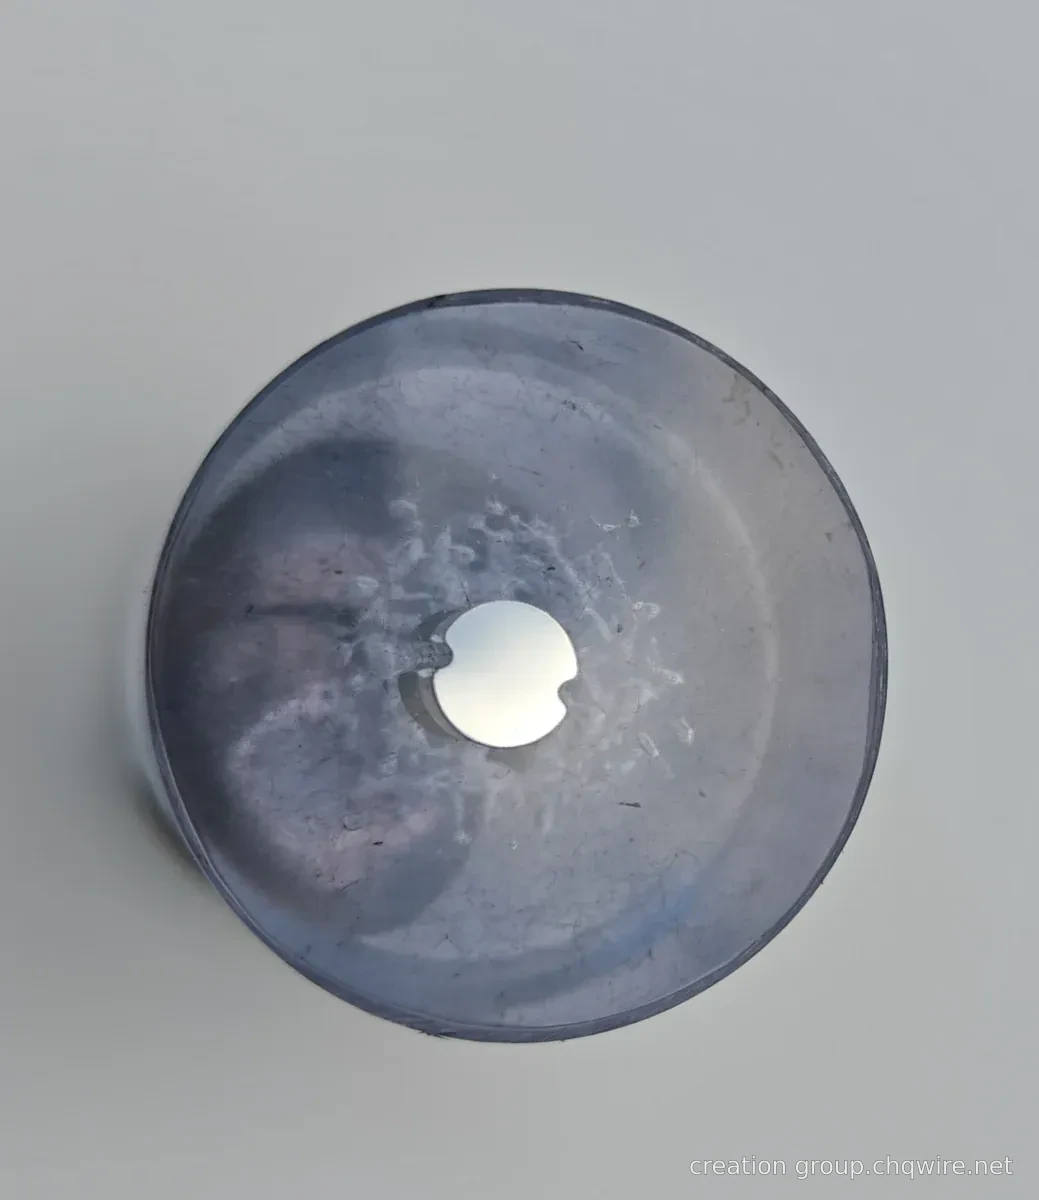
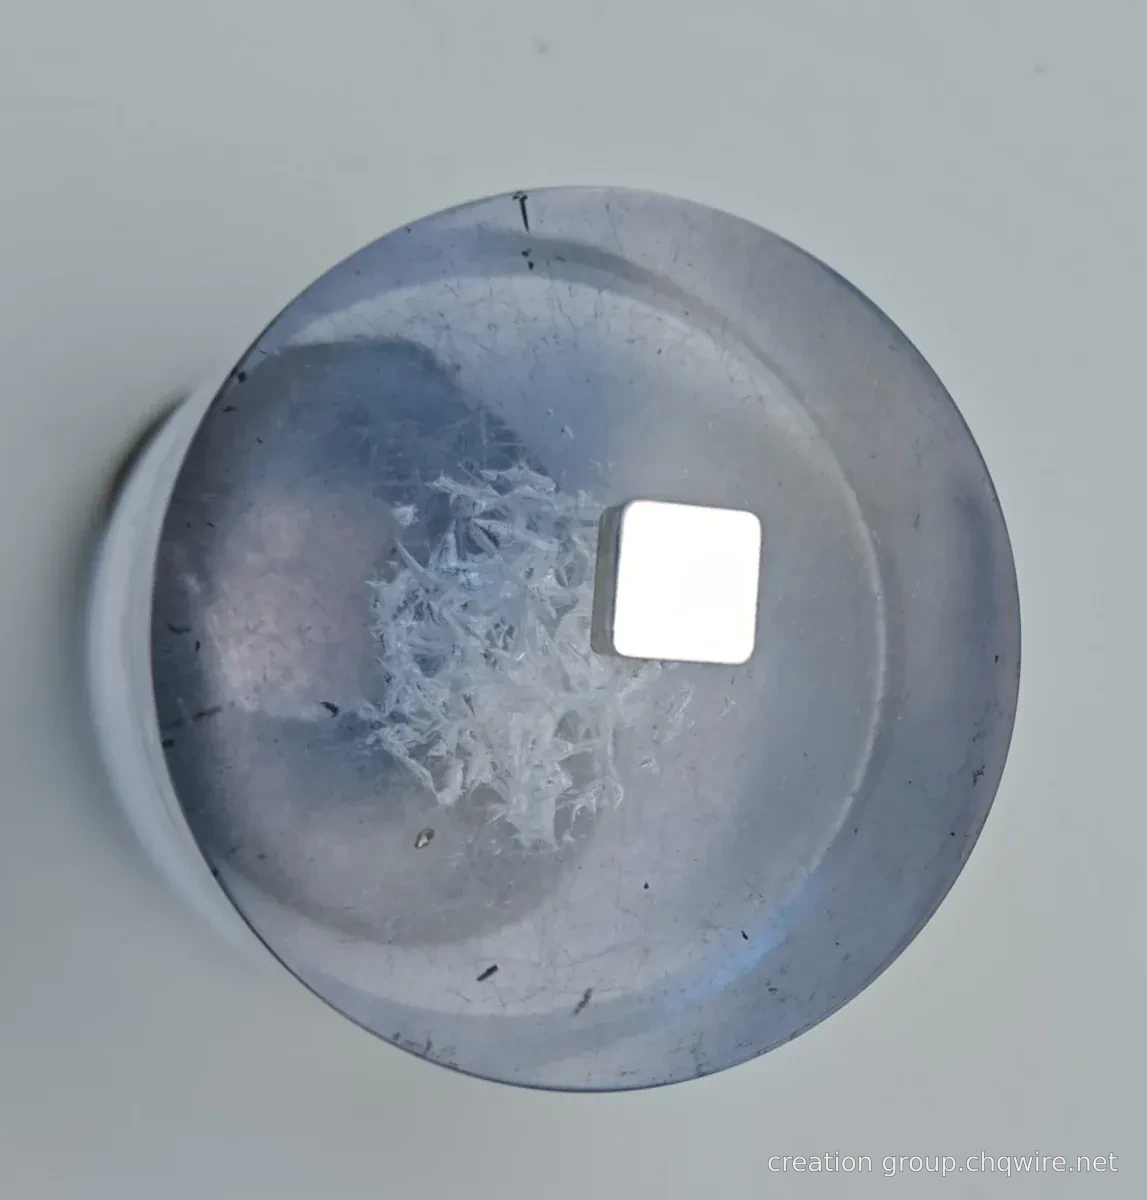
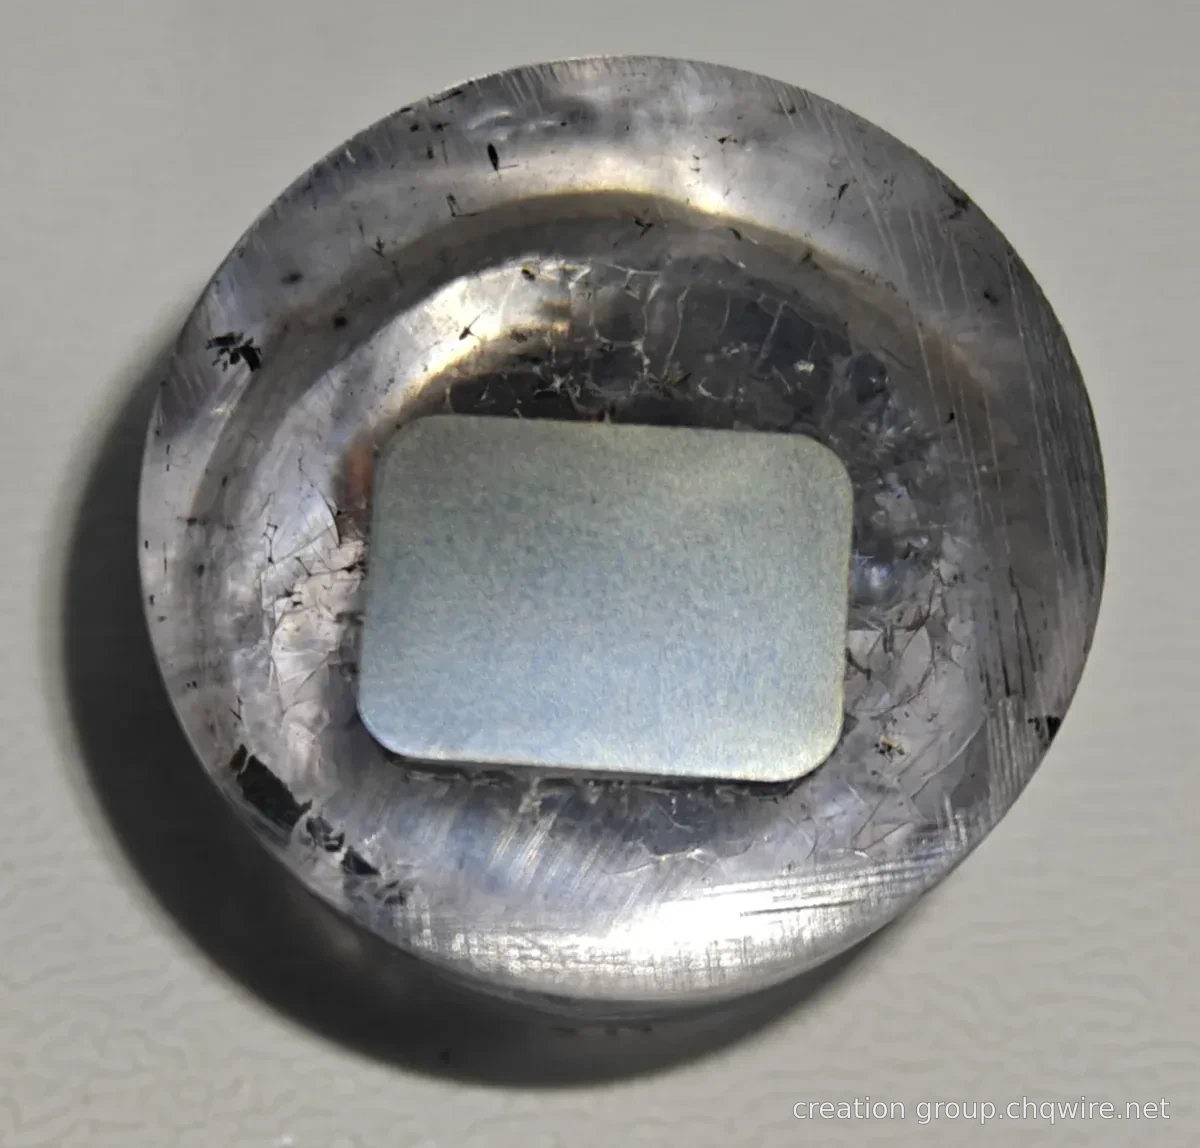
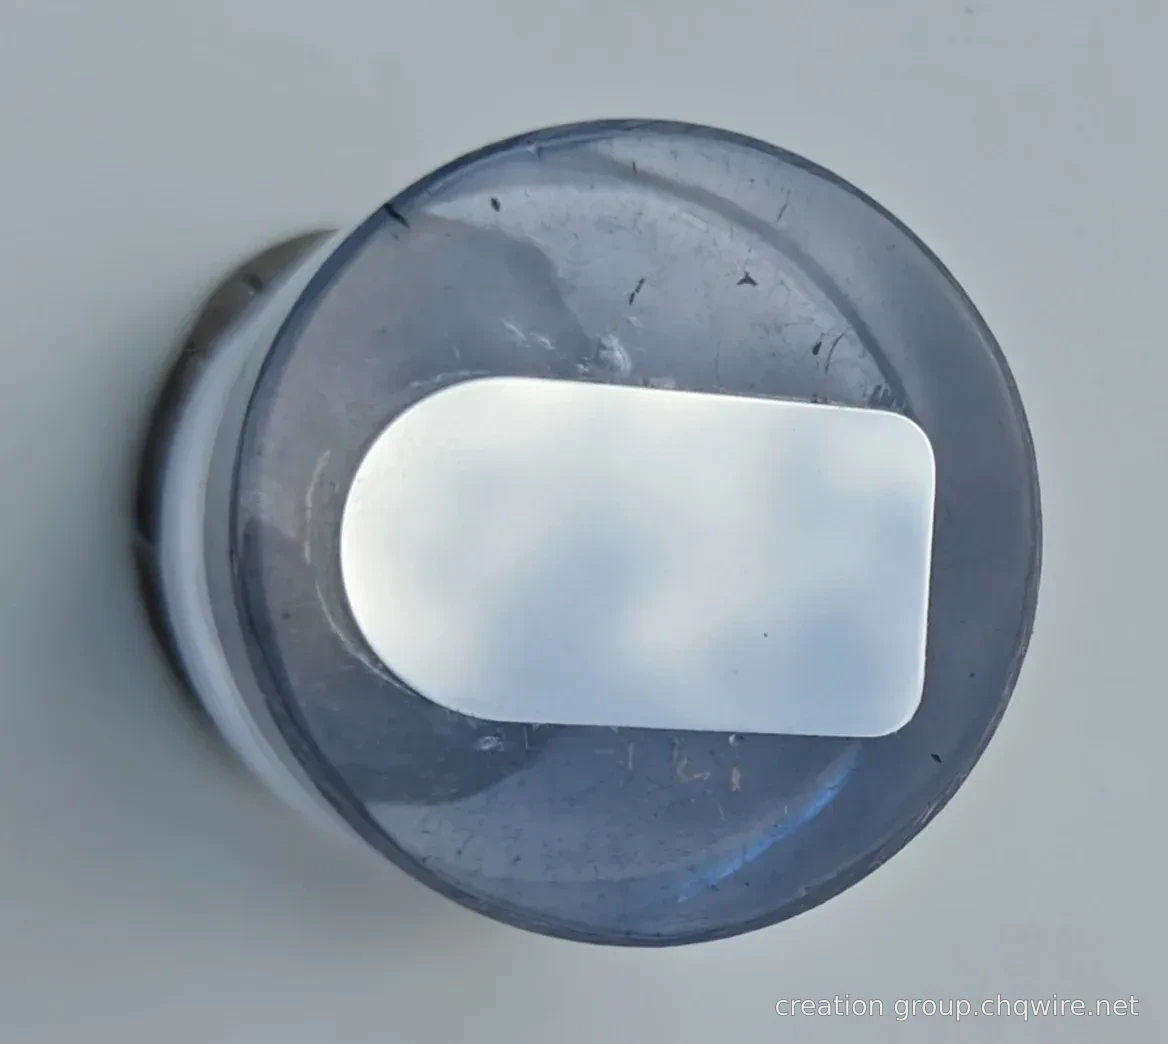
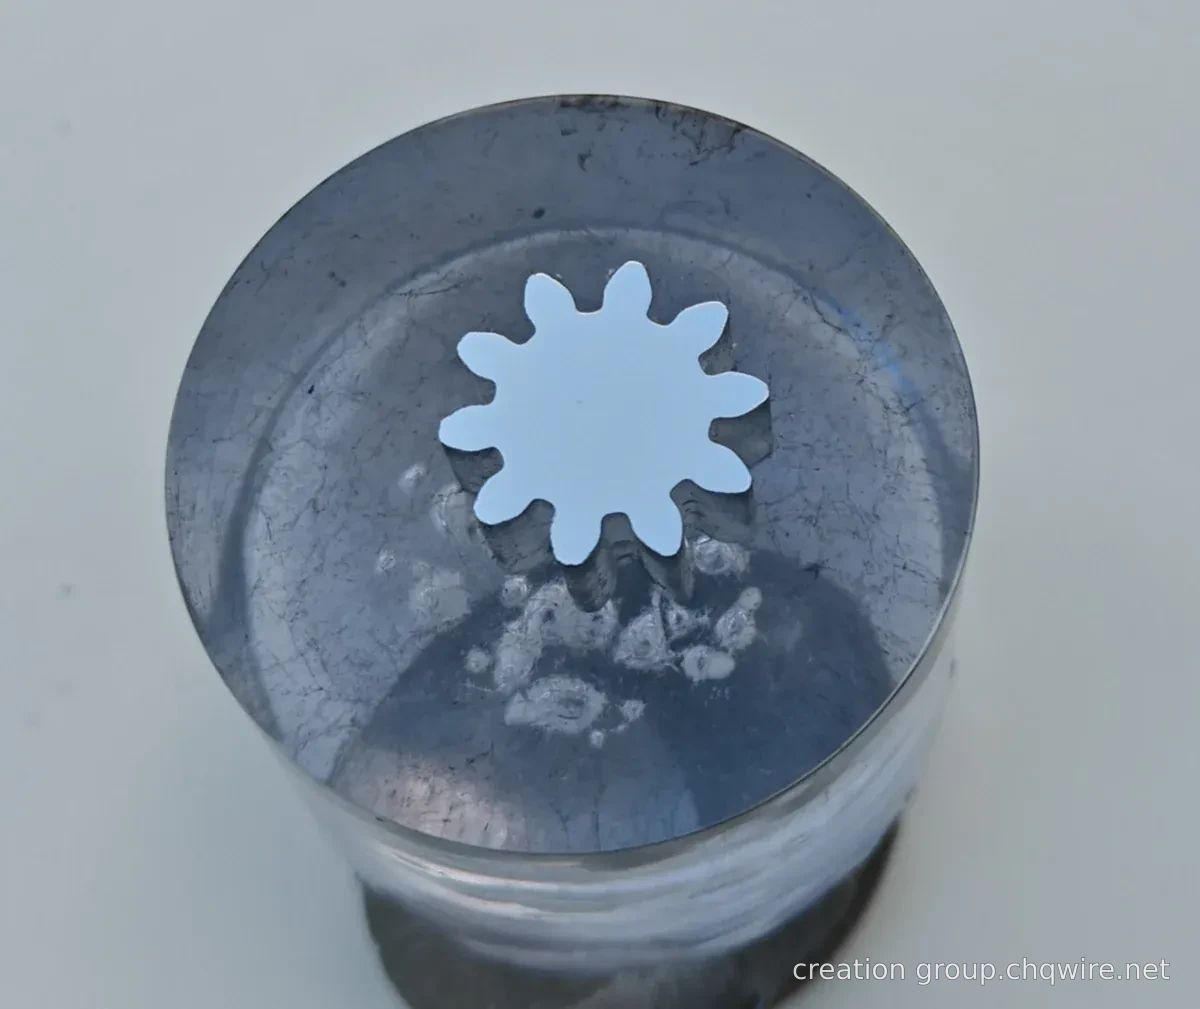
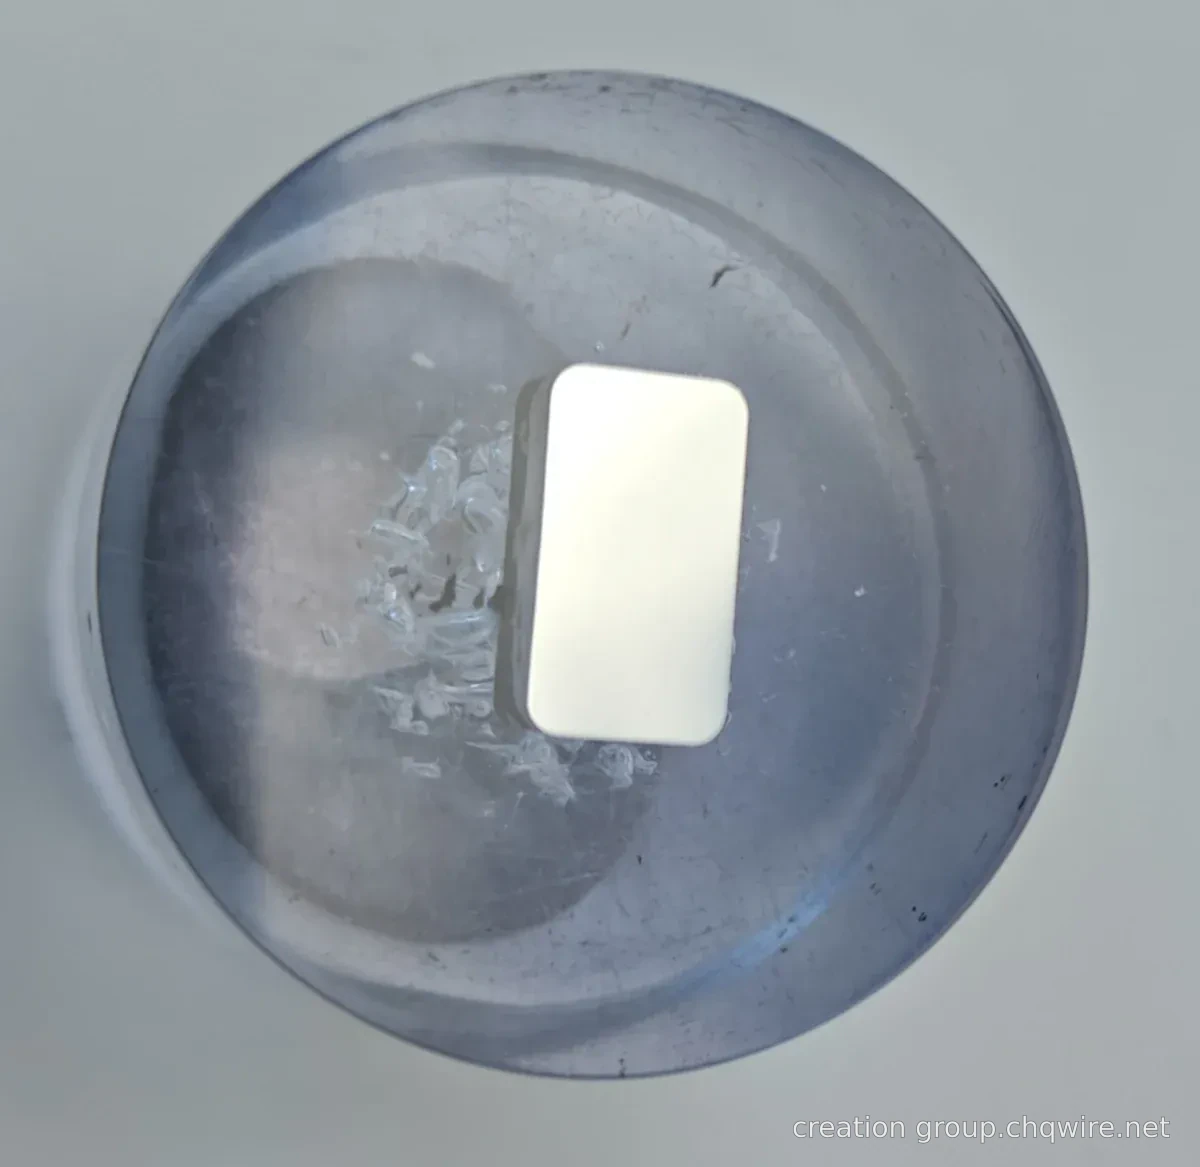
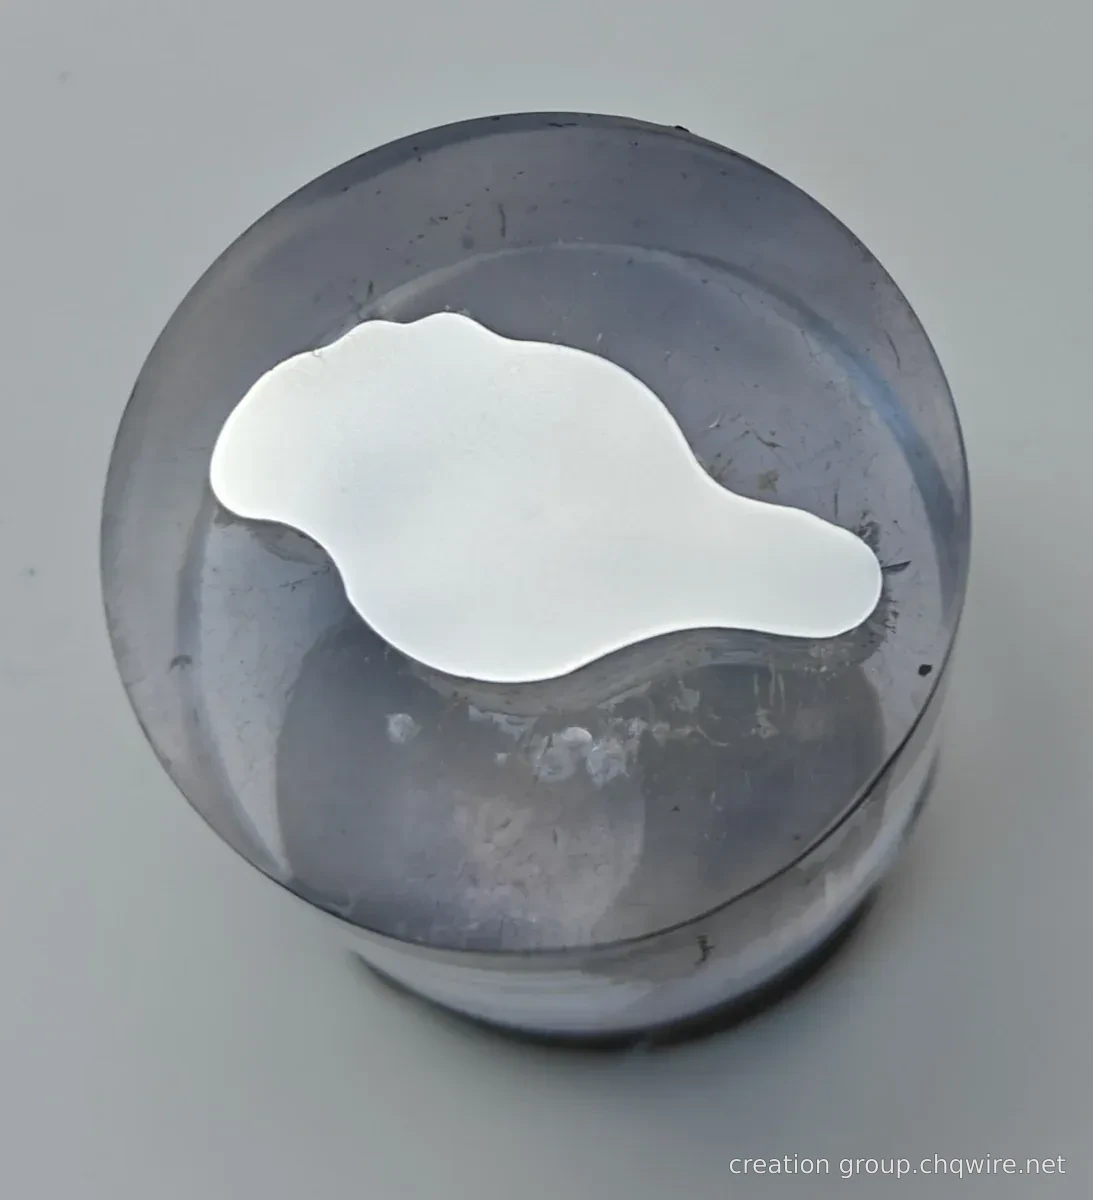
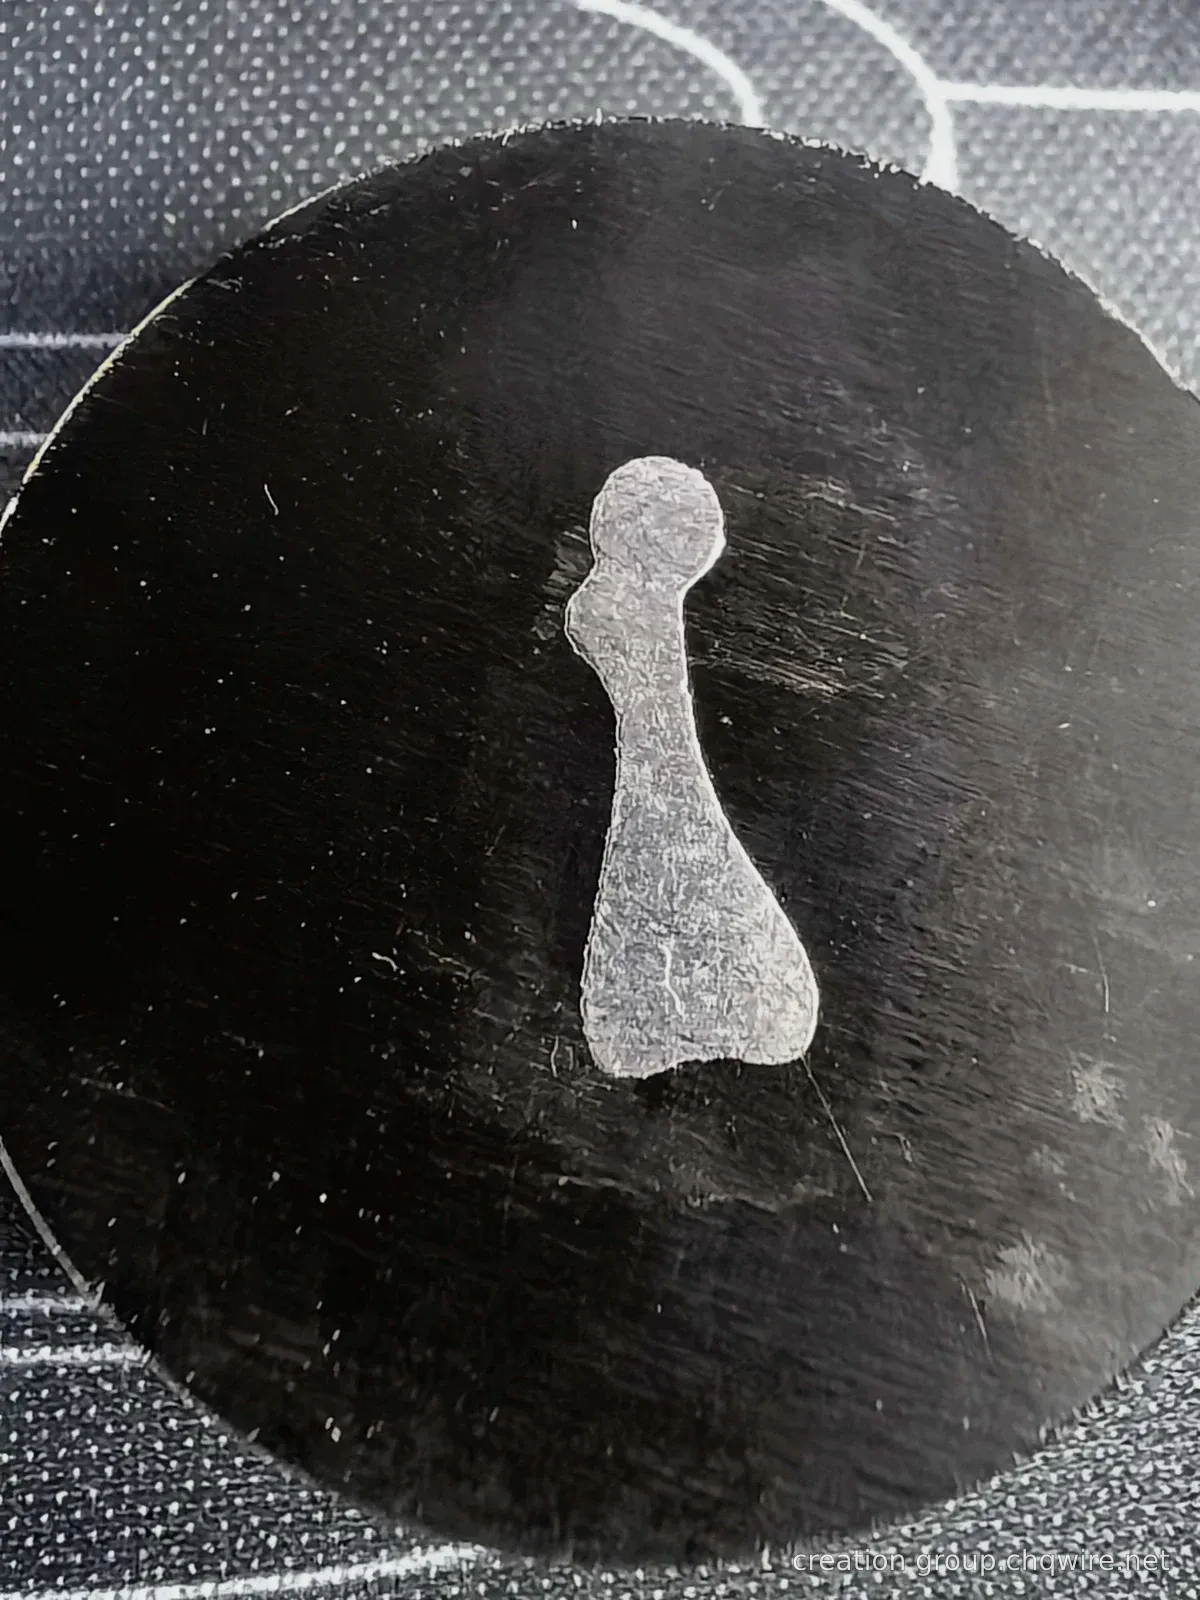
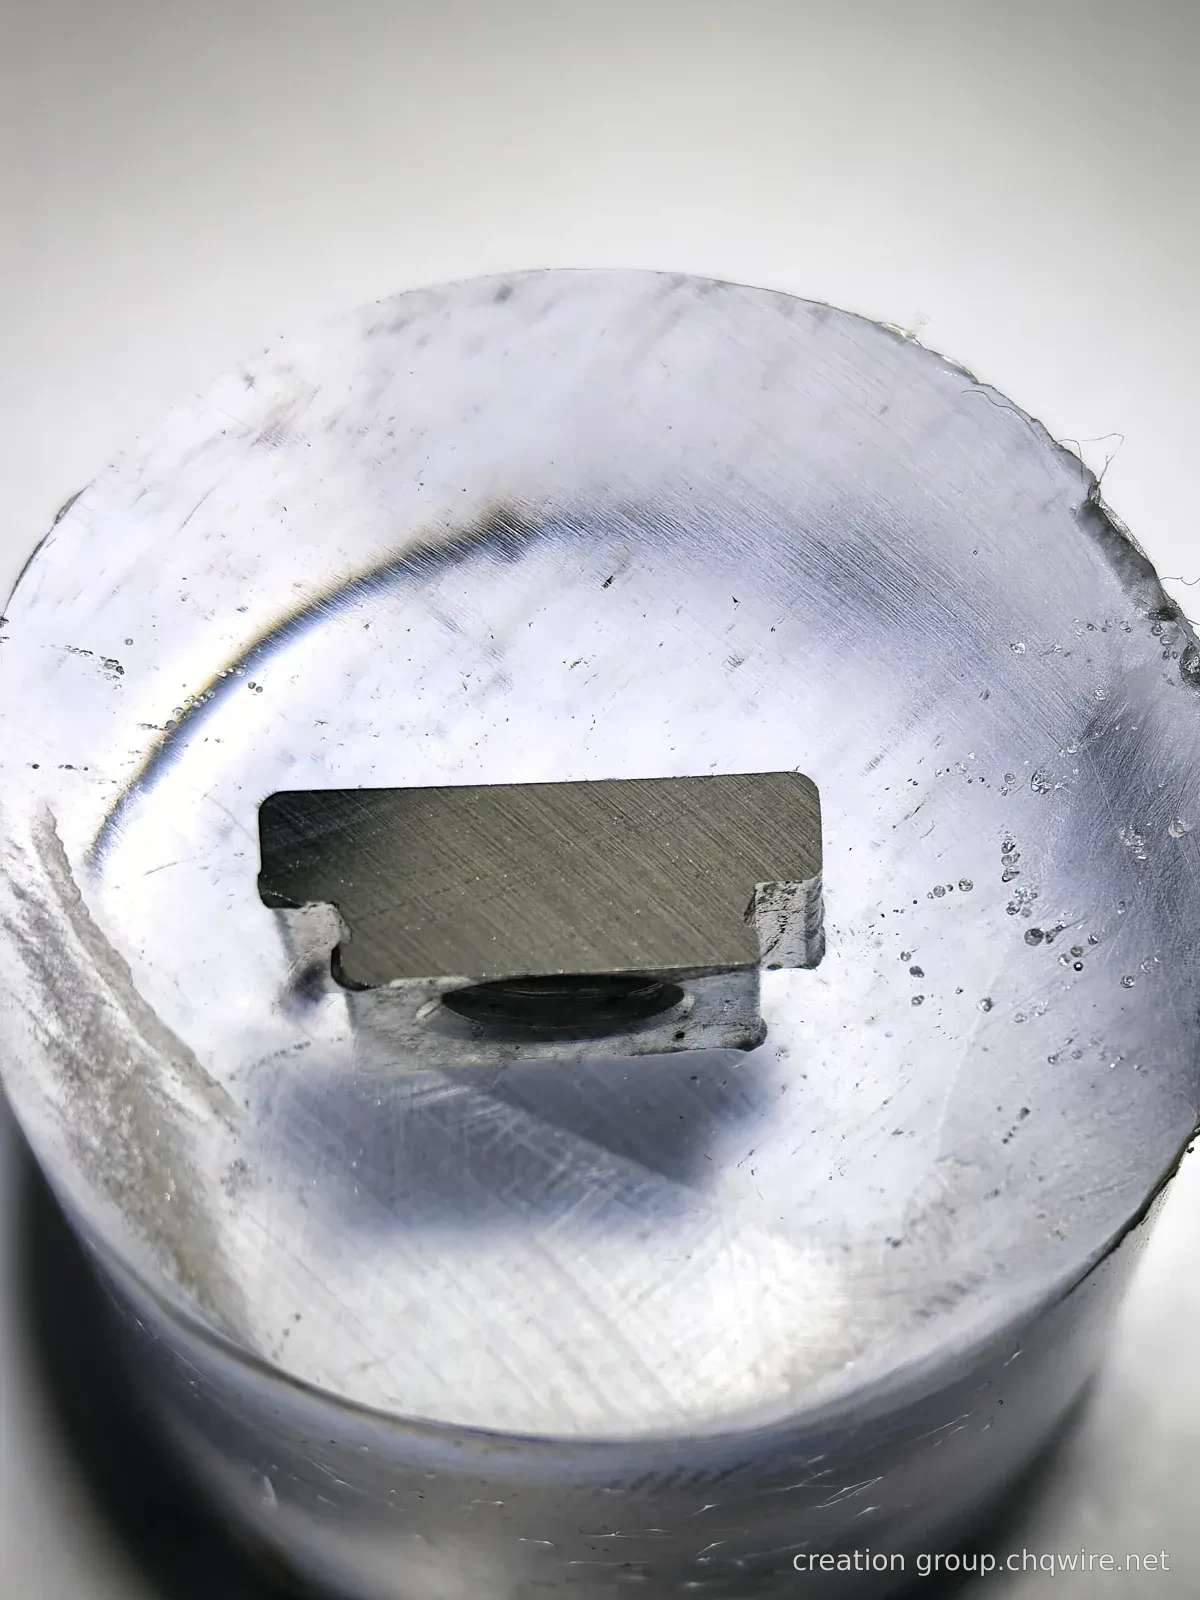
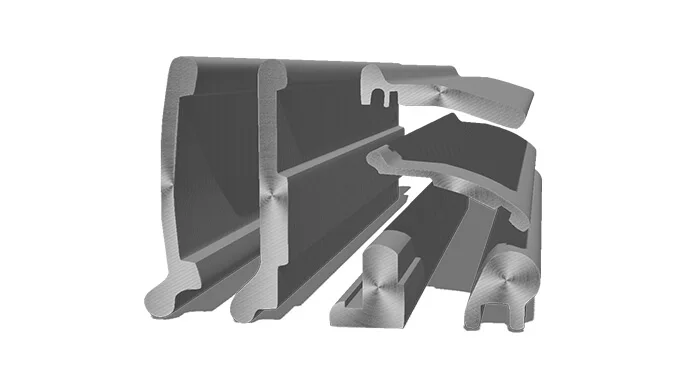
Von einfachen quadratischen oder flachen Formen bis hin zu komplexen Konturen: Sehen Sie sich eingelegte Querschnitte, echte Drahtproben und Messfotos an. Klicken Sie auf die Fallbeispiele, um geometrische Merkmale und wichtige Punkte der technischen Kommunikation kennenzulernen.
Wählen Sie nicht nur die Form, sondern auch den Materialzustand
Die folgenden Werkstoffkennungen stammen aus bestehenden Fallbeispielen. Die Werkstoffauswahl sollte gemeinsam mit den späteren Umform-, Bearbeitungs- und Einsatzanforderungen festgelegt werden.
Die Werkstoffnummer bleibt unverändert und es erfolgt keine äquivalente Substitution über Standards hinweg. Die Abmessungen entsprechen den Angaben im Datenblatt; konkrete Normen, Zusammensetzung und Lieferzustände werden projektbezogen bestätigt.
DESIGN FOR THE NEXT OPERATION
Die Querschnittsgestaltung mit den nachfolgenden Prozessschritten verzahnen
Der Nutzen von Profildraht muss anhand des konkreten Teils und der Bearbeitungsroute bewertet werden. Eine Form, die dem Ziel nahekommt, ist nur der erste Schritt.
01 / NEAR-NET GEOMETRY
Annäherung an die Zielkontur
Prüfen Sie, ob vorgeformte Querschnitte Teile des Materialabtrags ersetzen können. Erhalten Sie die notwendigen Bearbeitungsübermaße und Positionierungsreferenzen.
Korrespondenz zwischen Zielteil und Drahtquerschnitt
Übermaß, Eckenradius und lokale Dickenschwankungen
Materialausnutzung wird anhand der tatsächlichen Masse verglichen
02 / DOWNSTREAM PROCESS
Anpassung an nachfolgende Bearbeitungsschritte
Übertragen Sie die Anforderungen an Kaltfließpressen, Stanzen, Biegen, Zerspanen oder Wärmebehandlung auf die Lieferbedingungen des Drahts.
Materialzustand und Anforderungen an die Umformeigenschaften
Oberfläche, Schmierung und Bearbeitungsrichtung
Anforderungen an Wickelware, Stangenware und Richtverfahren
03 / TOTAL PART COST
Vergleich der Kosten für qualifizierte Teile
Vergleichen Sie Material, Prozesse, Werkzeuge, Ausschuss und Prüfung, um zu beurteilen, ob die Entwicklungsvariante praktischen Nutzen bringt.
Einzelstückgewicht und Ausbringungsrate
Taktzeit der Prozesse und Verschleiß von Werkzeugen und Matrizen
Entwicklungsaufwand und voraussichtliches Losvolumen
PROFILE CONTROL
„Präzision“ in die klaren technischen Anforderungen einfließen lassen
Toleranzen müssen jeweils auf die konkreten Maße, das Material, die Form und die Messmethode abgestimmt sein. Bei der Begutachtung der Zeichnungen empfehlen wir, folgende Punkte gemeinsam zu bestätigen.
QuerschnittsgeometrieBreite, Dicke, Winkel, Radien, Öffnungen und vollständige Kontur
LängsrichtungGeradheit, Torsion, Biegerichtung und Anforderungen an feste Längen
Werkstoff und ZustandWerkstoffnorm, Eigenschaften, Wärmebehandlung und Oberflächenbeschaffenheit
AbnahmekriterienMessreferenzen, Prüfmethoden, Stichproben und Dokumentation
LieferbedingungenRollen- oder Stangenware, Verpackungs- und Chargenrückverfolgungsanforderungen
CUSTOM PROFILE DEVELOPMENT
Definieren Sie für Ihr Bauteil klare Anforderungen für jeden Entwicklungsschritt.
Vom Zielquerschnitt bis zur Probenauswertung werden Material, Abmessungen, Lieferzustand und nachfolgende Bearbeitungsanforderungen gemeinsam bewertet.
01 / REQUIREMENTS
Zeichnungs- und Anforderungsbewertung
Bestätigen Sie die Querschnittsgeometrie, die Schlüsseltoleranzen, die Materialanforderungen und die nachfolgenden Prozesse, um die technischen Ziele der Entwicklung klar zu definieren.
02 / SAMPLE DEVELOPMENT
Umformkonzept und Muster
Diskutieren Sie die Umformroute anhand des konkreten Materials und Querschnitts und prüfen Sie Form und Lieferzustand anhand von realen Proben.
03 / VALIDATION
Gemäß vereinbarten Anforderungen prüfen
Prüfen Sie die Proben gemäß den vereinbarten Testkriterien und nutzen Sie die Ergebnisse der nachfolgenden Bearbeitung des Kunden, um die Entwicklung voranzutreiben.
Konkrete Lösungen, Prüfkriterien und Lieferbedingungen richten sich nach den von beiden Seiten bestätigten Projektanforderungen.
ENGINEERING DESK
Aus einer Idee klare Anforderungen ableiten
Wenn Sie Querschnittszeichnungen, Werkstoffnummern, Schlüsseltoleranzen, nachfolgende Prozesse und die geschätzten Mengen vorbereiten, kann die Entwicklungsbewertung präziser erfolgen.
Legen Sie Zeichnungen und technische Anforderungen vor, um geeignete Entwicklungsvarianten für Ihr Projekt zu besprechen.
Schnellschätzung des Metergewichts
Gewicht pro Meter kg/m = Querschnittsfläche mm² × Dichte g/cm³ ÷ 1000 7.85 ist die Beispiel-Dichte; der tatsächliche Wert richtet sich nach dem Material. Ohne Berücksichtigung von Maßabweichungen.