Filo profilato di precisione Avvicinare il materiale alla geometria del componente.
La progettazione dello stampo è il cuore dello sviluppo dei fili profilati. Attorno al profilo target si coordinano materiale, sequenza dei passaggi e geometria della cavità dello stampo, affinché la progettazione della sezione si traduca nel processo di formatura.
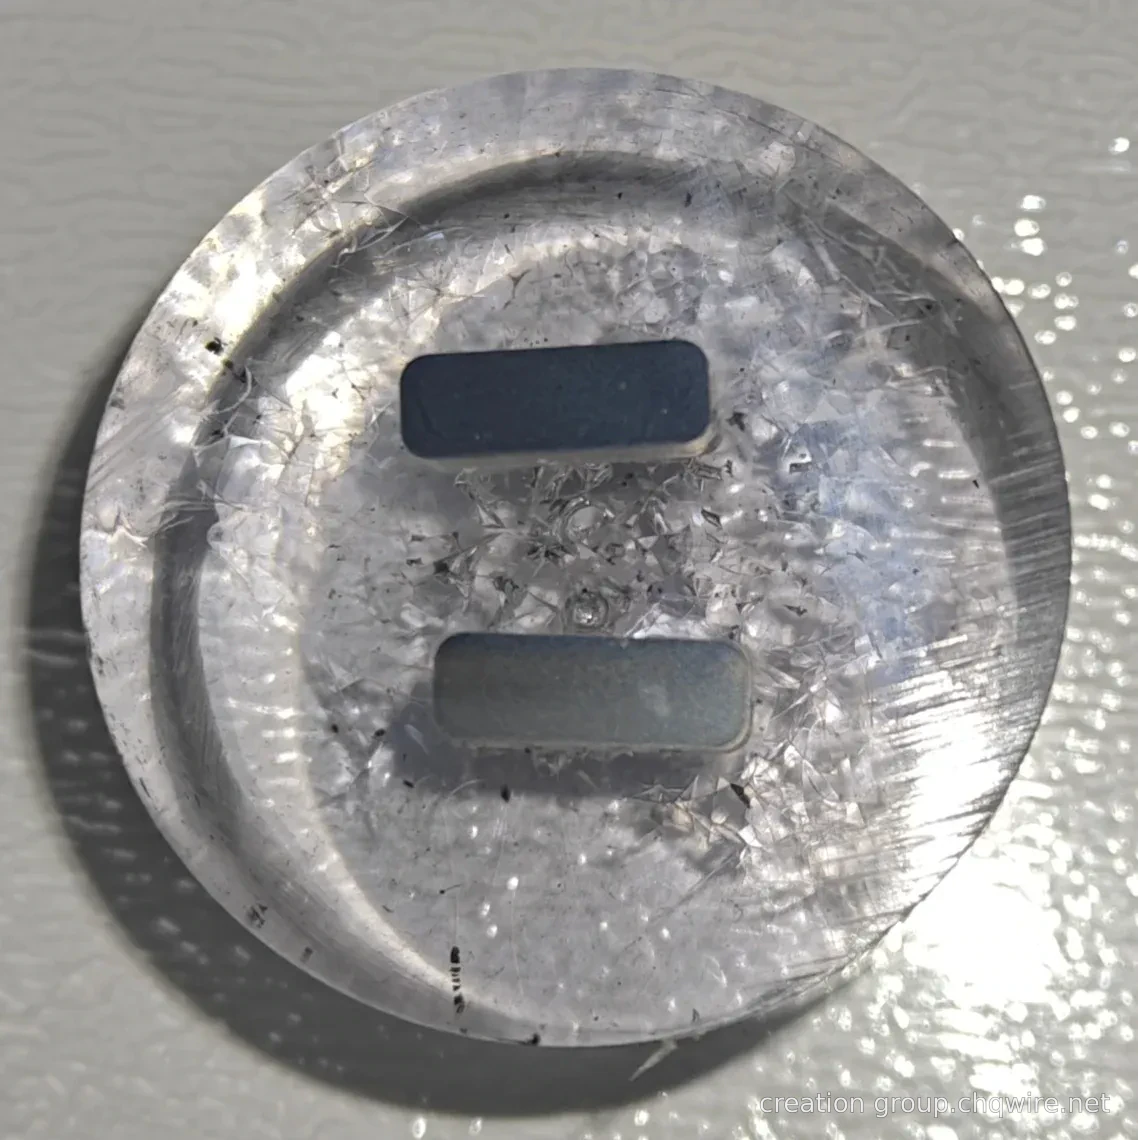
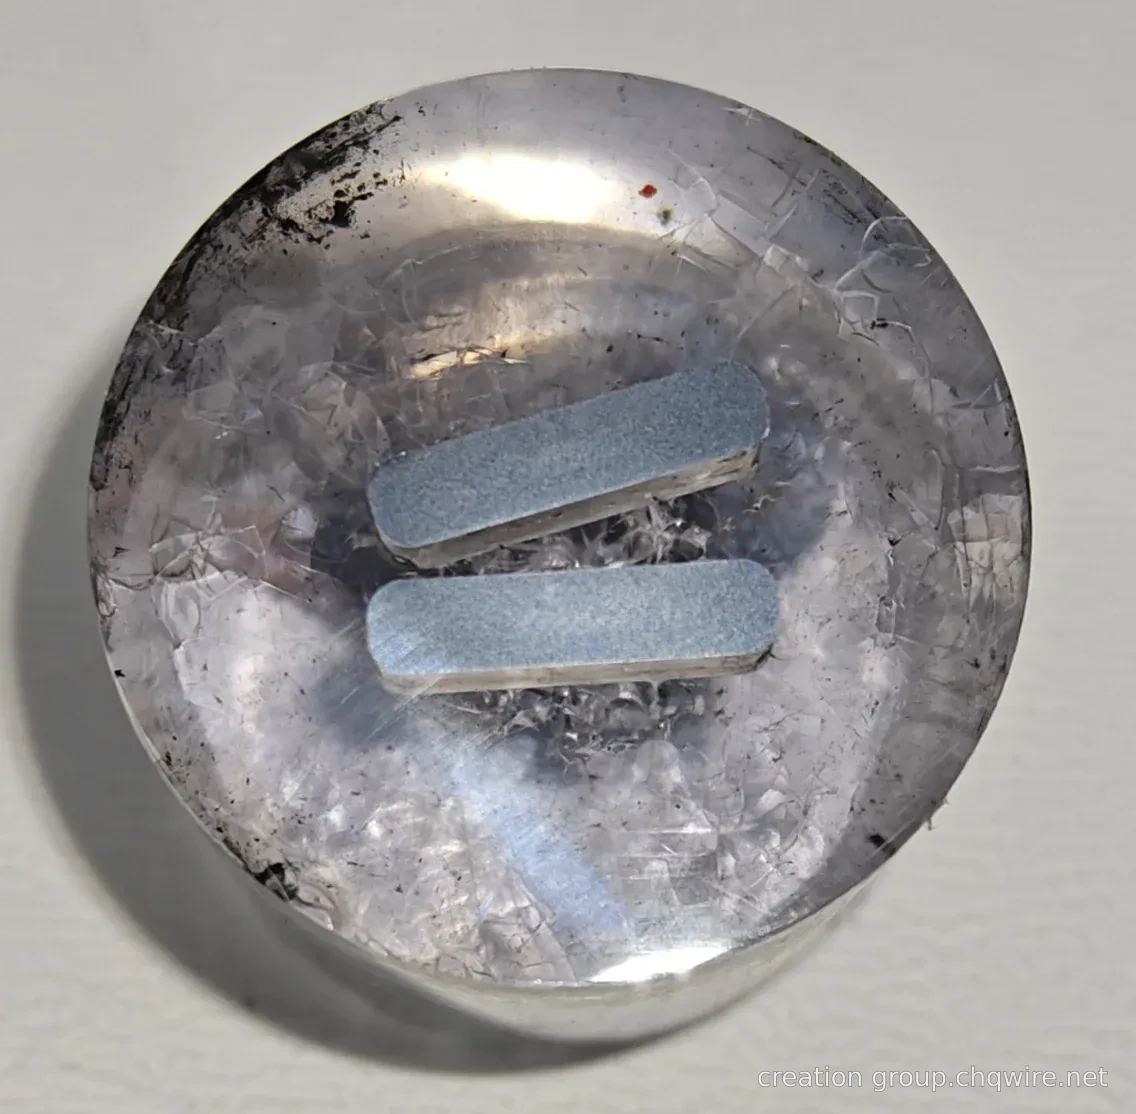
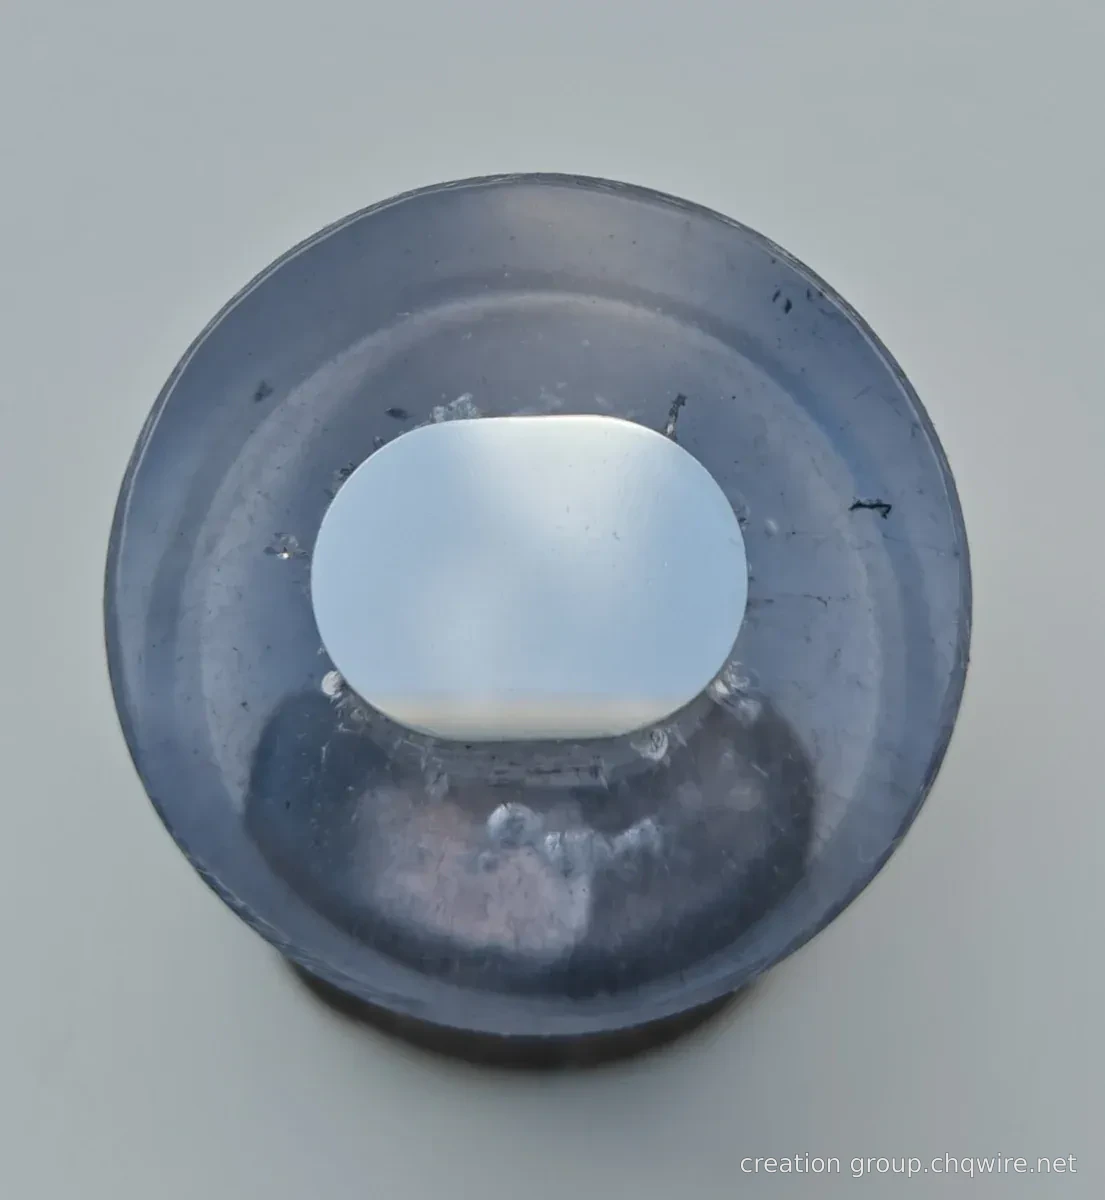
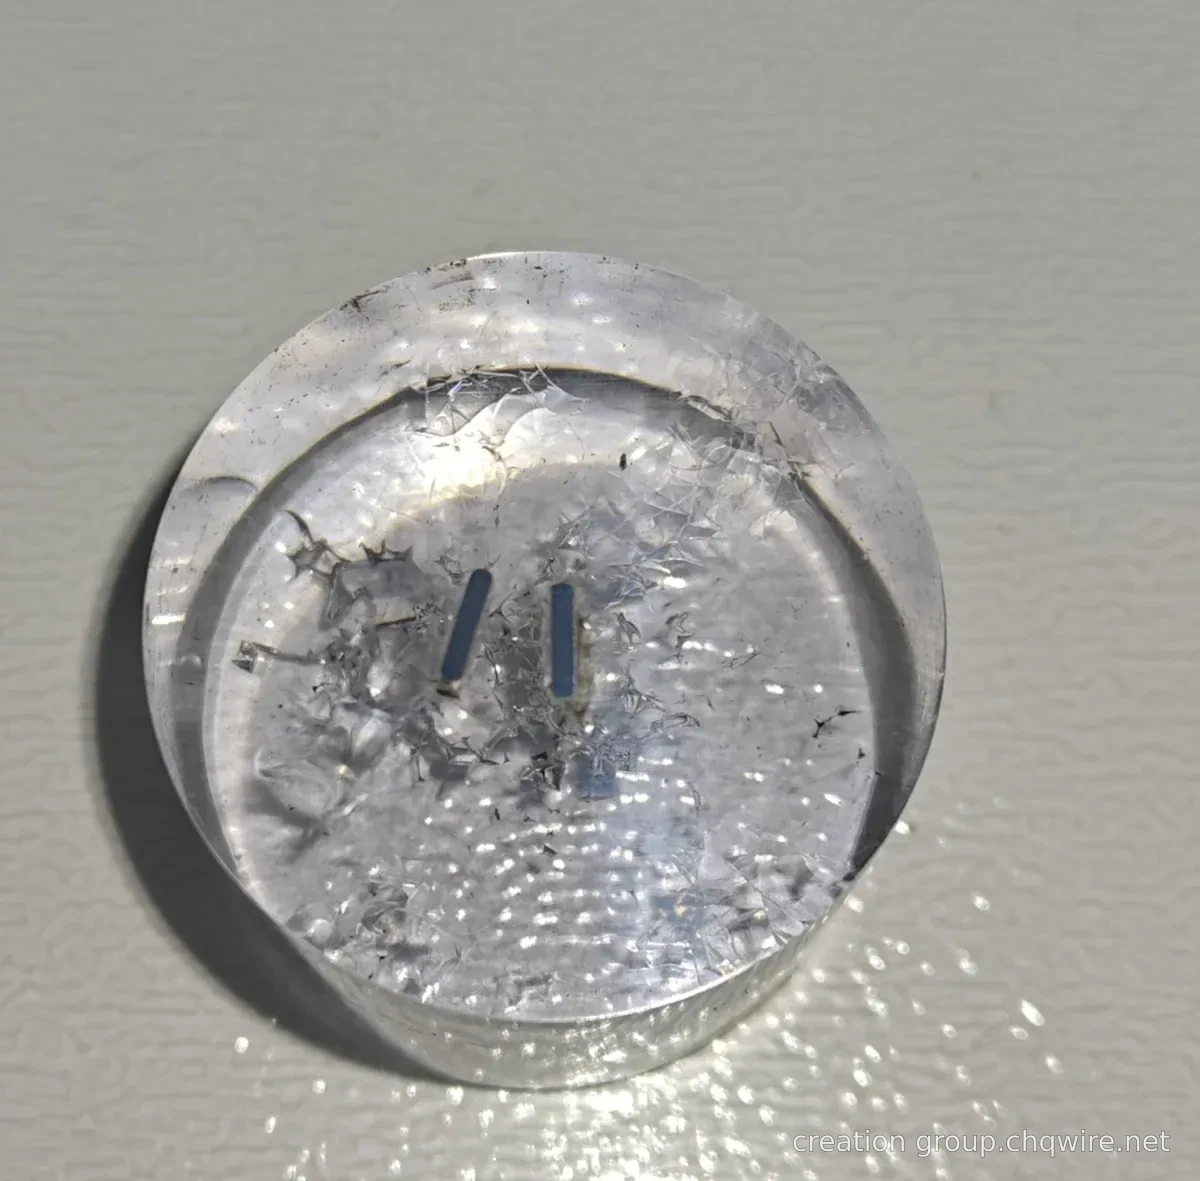
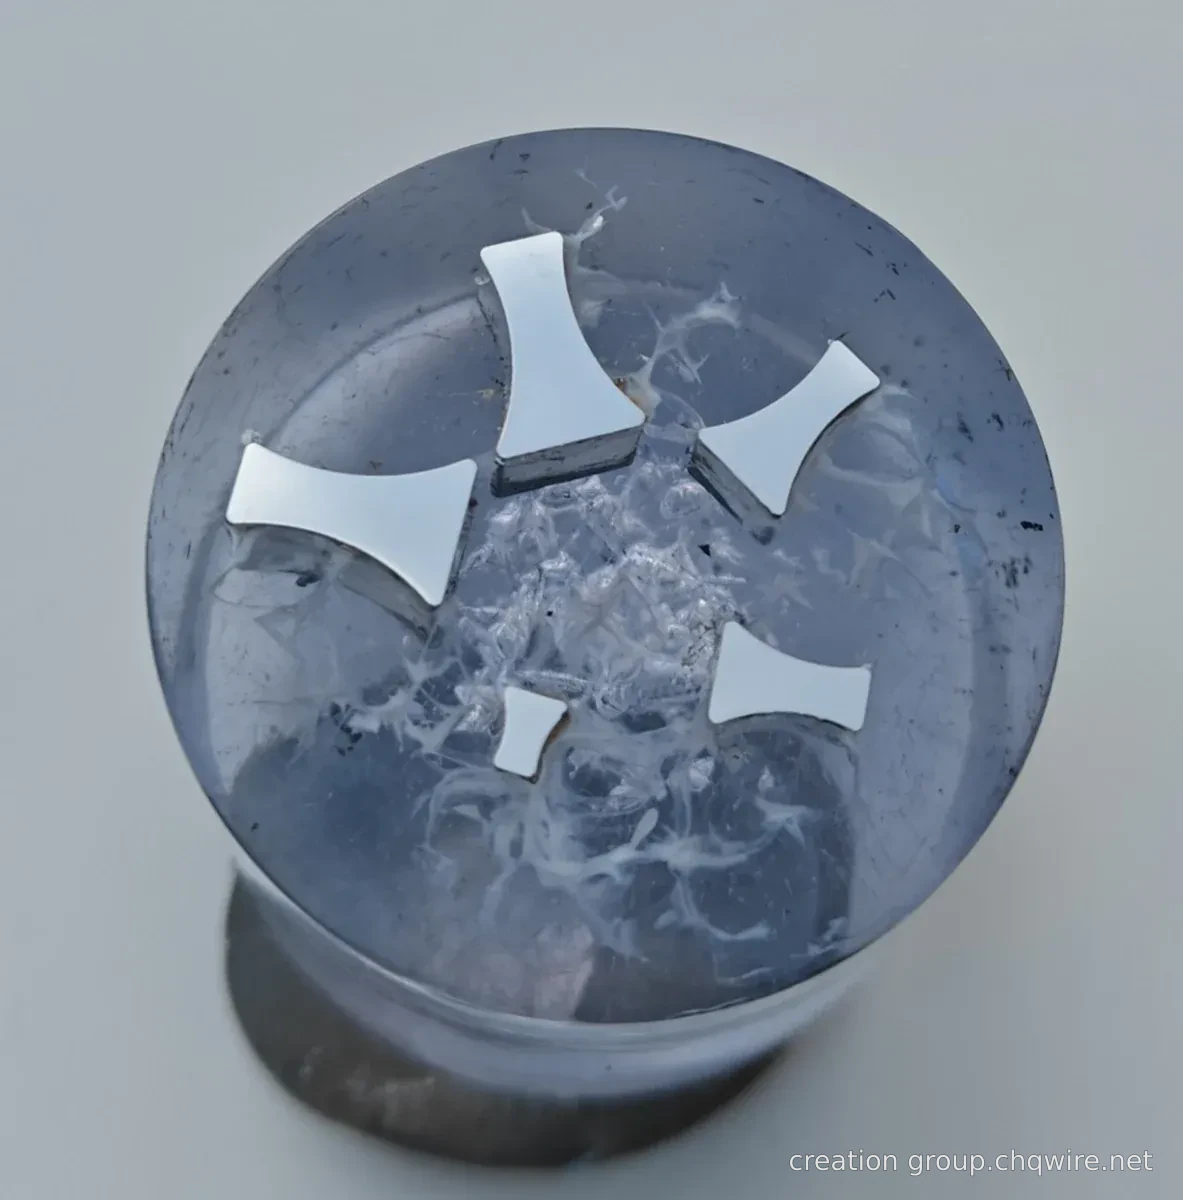
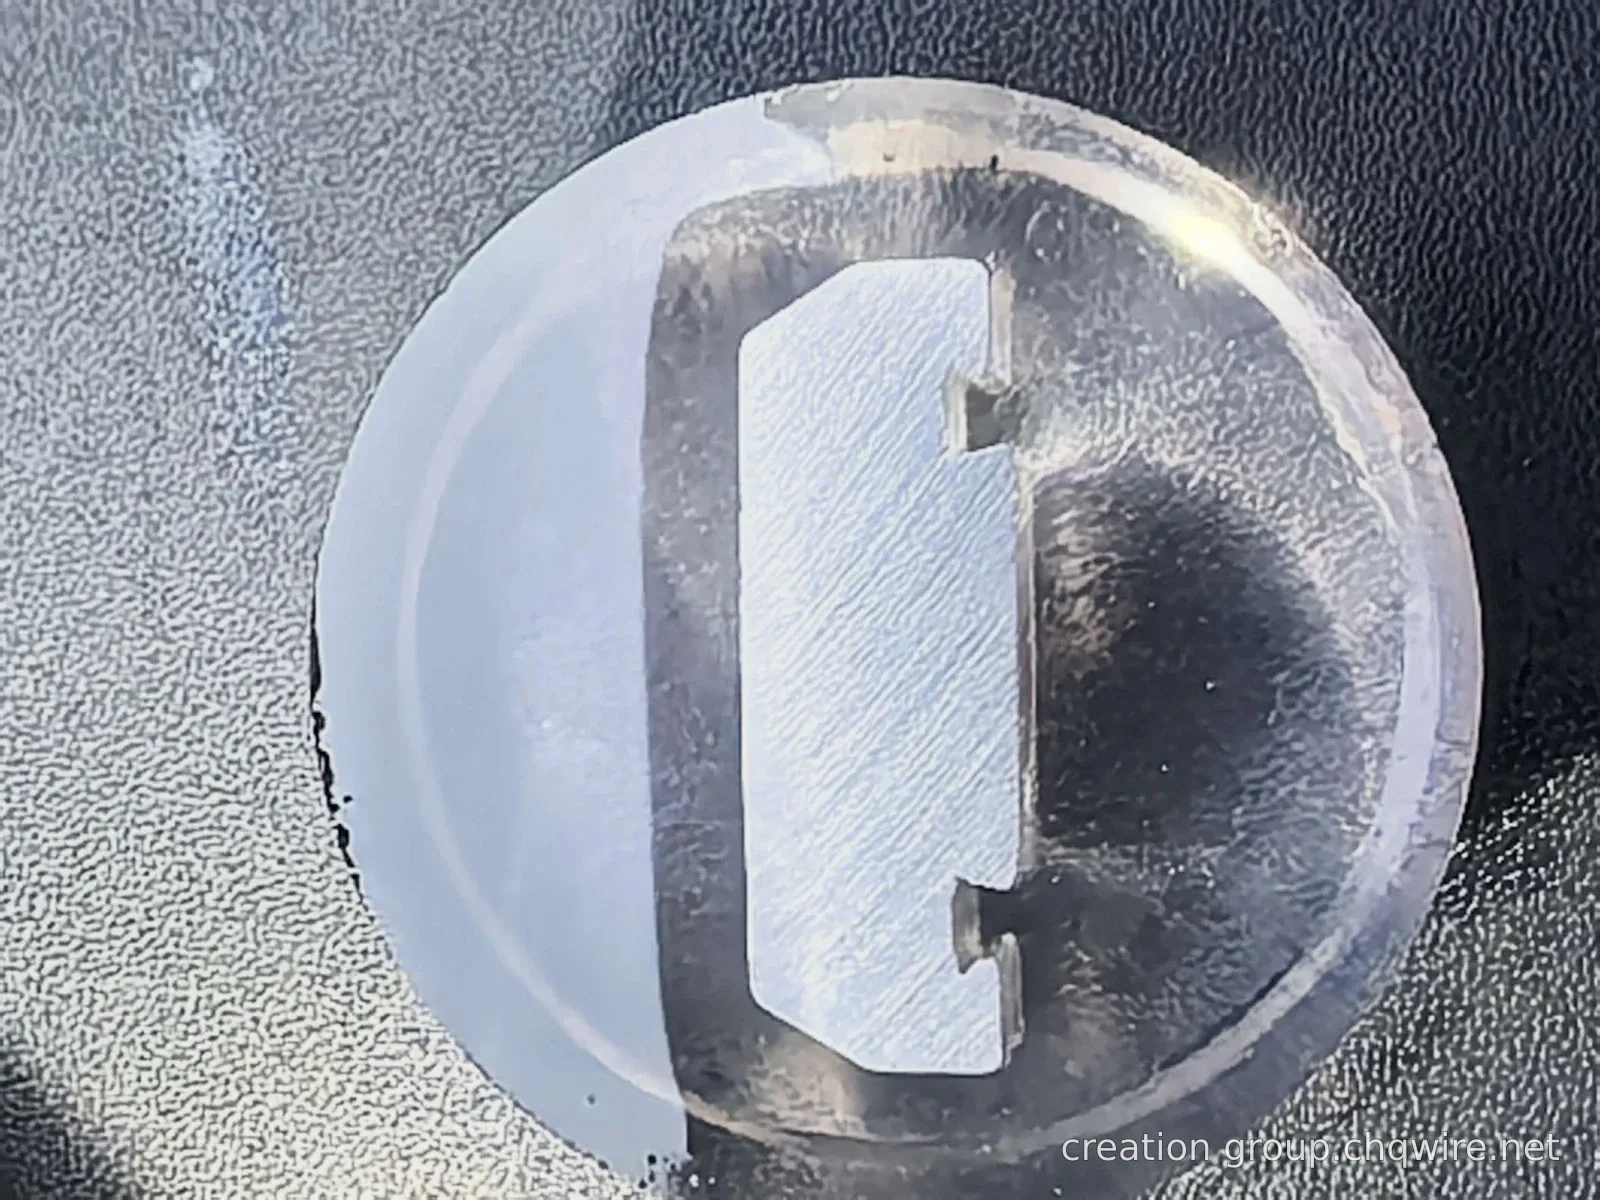
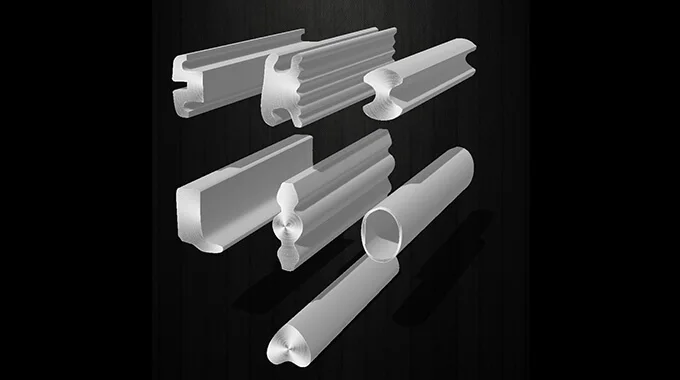
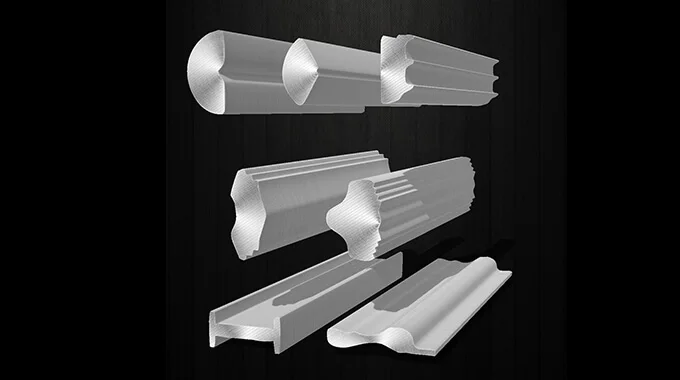
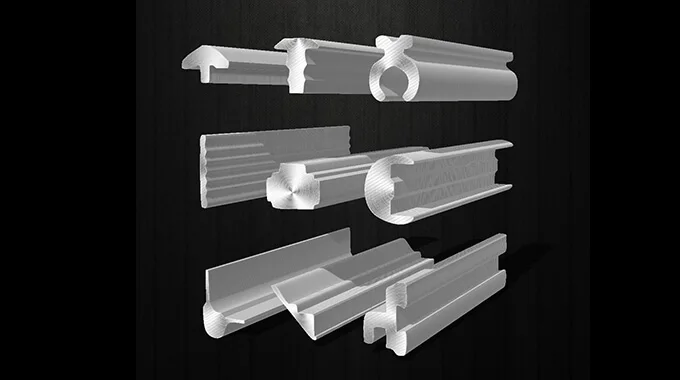
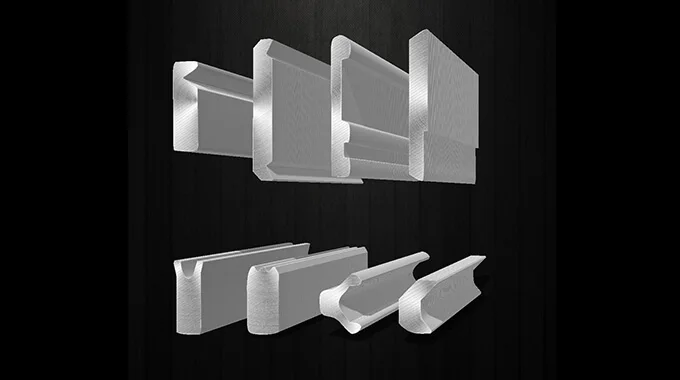
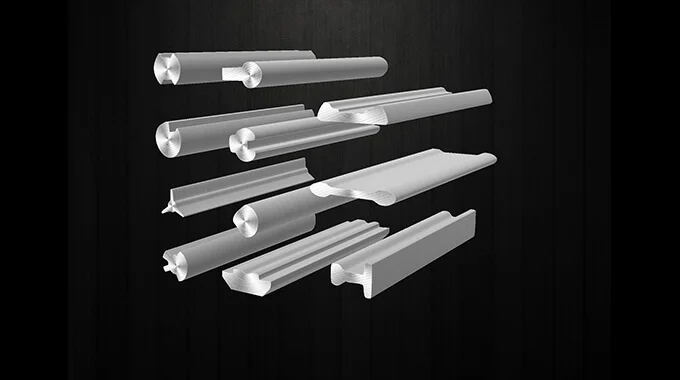
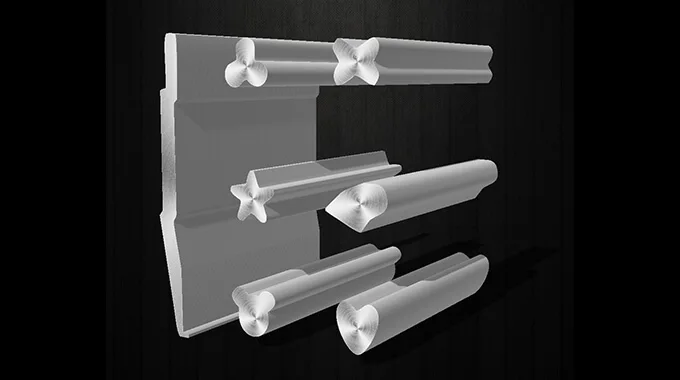
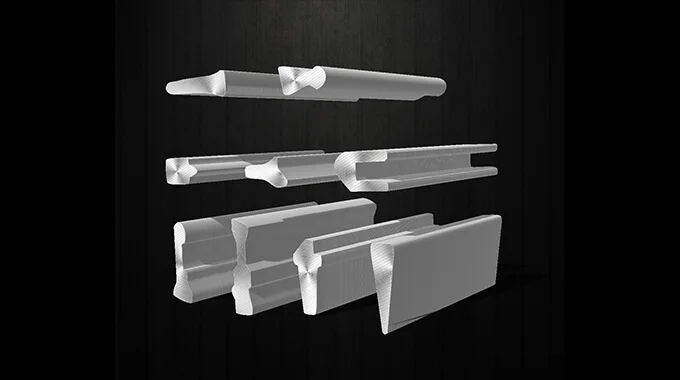
Modello di riferimento ricostruito in 2D · Lunghezza ridotta del 50% · Sezione mantenuta invariata
01 / Ricerca prodotto per sezione02 / Visualizza i risultati reali dello sviluppo03 / Selezione del materiale in funzione delle operazioni successive04 / Comunicare i requisiti di sviluppo sulla base del disegno
WHY SHAPED WIRE
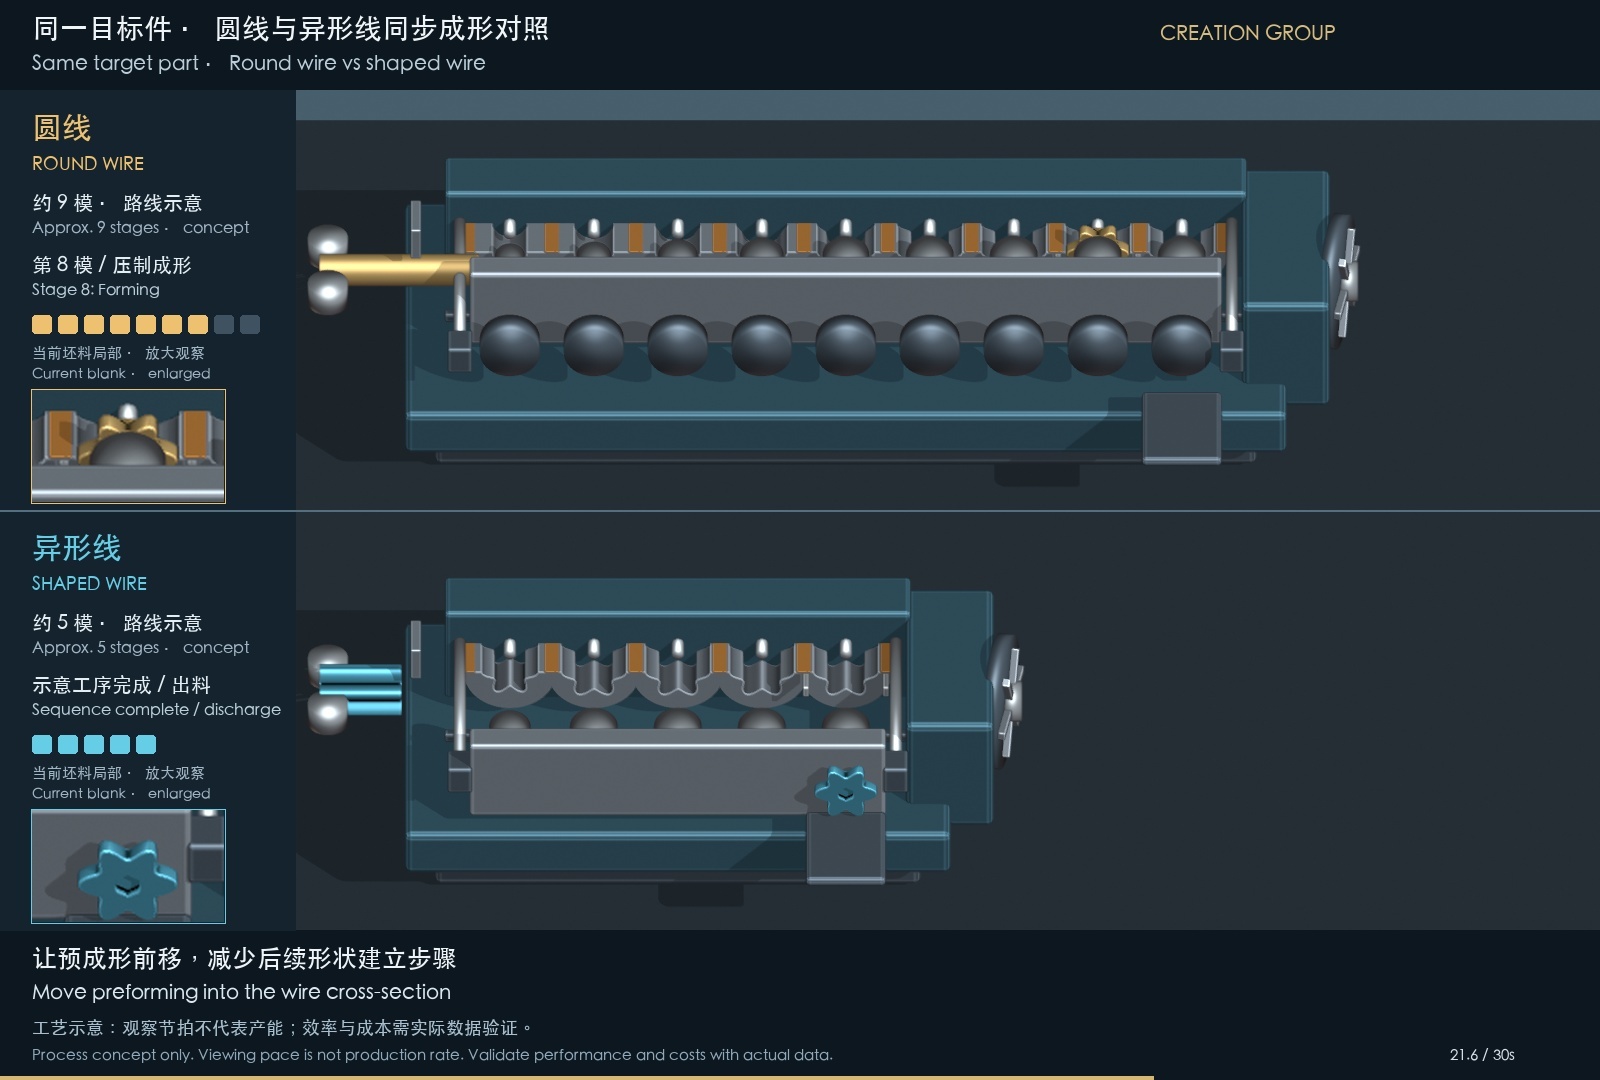
Formare prima la sezione trasversale per rendere le lavorazioni successive più agevoli
Quando il profilo del filo si avvicina maggiormente al pezzo finale, è possibile ridurre parte della rimozione del materiale e degli sforzi di formatura. Il valore dipende dalla sezione specifica, dal materiale, dal percorso di lavorazione e dalla quantità prodotta.
Percorso convenzionale del semilavorato / schema indicativo
Formare in anticipo un profilo adattato per creare le condizioni necessarie alla riduzione dei margini di lavorazione e dei processi.
01
Materiale, da utilizzare nella posizione richiesta
Se la sezione si avvicina al profilo del pezzo, è possibile ridurre il metallo in eccesso e le trucioline. L’utilizzo del materiale va calcolato sulla base della massa effettiva del singolo pezzo, dei margini e delle perdite.
Formando in anticipo sezioni ripetute lungo la lunghezza del filo, è possibile ridurre operazioni come la fresatura singola, la scanalatura o altre lavorazioni di rimozione del materiale, conservando al contempo le finiture necessarie.
Progettare forma e operazioni successive congiuntamente
Si valutano insieme distribuzione dello spessore, raggi di arrotondamento e orientamento della sezione con le successive esigenze di stampaggio, piegatura, imbutitura a freddo o assemblaggio, affinché il materiale grezzo sia più adatto ai requisiti di lavorazione.
Valutare il costo complessivo sulla base del componente conforme
Si confrontano insieme materiale, cadenza, stampi, utensili, perdite e ispezioni. Quando il consumo e il risparmio sui processi riescono a coprire l’investimento di sviluppo, il valore della soluzione diventa più evidente.
Quale progetto merita una valutazione prioritaria?Parti con sezione ripetutaProfilo con asportazione materiale significativaRichiesta personalizzata con quantitativo definitoMateriale in entrata da abbinare alla successiva formatura
La mappa del percorso è solo a scopo illustrativo e non riflette l’effettivo grado di risparmio sui materiali. I link ai casi mostrano i relativi campioni di sezione, ma ciò non costituisce una prova che in questi casi sia già stato ottenuto un abbattimento dei costi o una sostituzione dei processi.
Confronto della formatura a freddo e calcolo dei costi
Filo tondo e filo profilato: visualizza i processi sullo stesso schermo e calcola i costi in base ai parametri effettivi.
Piattaforma proprietaria per la progettazione di matrici profilate
Per lo sviluppo di fili profilati, abbiamo realizzato una piattaforma proprietaria per la progettazione di matrici profilate, che integra il controllo del profilo del disegno, la pianificazione geometrica dei passaggi, la progettazione dei parametri del foro della matrice e la visualizzazione tridimensionale con sezione trasversale, consentendo così di allineare in un unico flusso progettuale i requisiti di sezione, la struttura della matrice e la valutazione ingegneristica.
CREATION / TOOLING LABContorno esterno del blocco di bloccaggio · Schema del progetto della cavità dello stampo
PROFILE DIE 3D DESIGN STUDY
Trascina per ruotare · Rotella per zoom
01 / CONTOUR
Conferma il profilo obiettivo
zona di ingressozona di compressionefascia di calibraturazona di rilassamento posteriorezona di uscita
Verifica del profilo
Supporto per l’estrazione del profilo dal disegno e per la correzione manuale, con verifica dei contorni, dei raccordi e dei riferimenti dimensionali, al fine di definire in modo chiaro la sezione obiettivo per la progettazione iniziale del foro della matrice.
Pianificazione delle passate
Visualizzazione, per ciascun passaggio specificato dal personale tecnico, della sezione trasversale, della variazione di area e del tasso di riduzione di sezione, per supportare il confronto e la discussione delle soluzioni di formatura.
Configurazione iniziale del foro della matrice
Correlazione tra angolo di compressione semi-ottuso, zona di calibratura, diametro esterno e spessore del nucleo della matrice; verifica della suddivisione della cavità e delle relazioni spaziali, nonché controllo visivo diretto mediante sezione tridimensionale.
Conferma tramite prova di estrusione
Distinzione tra tolleranze obiettivo del filo e tolleranze di lavorazione del foro della matrice; inserimento della soluzione iniziale nella valutazione ingegneristica e correzione basata sullo stato del materiale, sul rimbalzo elastico e sulle misure effettive ottenute durante la prova matrice.
Il profilo esterno illustrativo è tratto dal modello di riferimento del blocco di bloccaggio della pagina principale e viene utilizzato per definire schematicamente la cavità dello stampo in base a 128 punti angolari; il profilo locale presenta delle approssimazioni discrete. L’ingresso è rappresentato in scala maggiorata a scopo illustrativo; i parametri del nucleo dello stampo e della zona di compressione sono utilizzati esclusivamente a fini didattici e non costituiscono un progetto ufficiale dello stampo. Il foro assiale del modello non indica che sia stato ottenuto tramite trafilatura del profilo esterno. Il numero di passaggi, i coefficienti di compensazione e le dimensioni di fabbricazione devono essere verificati dall’ingegneria e confermati mediante prove su stampo.
PROFILE EXPLORER
La sezione è il punto di partenza, la funzionalità è l’obiettivo
Si sfogliano rapidamente i campioni correlati in base alla sezione. Dimensioni, raggi di arrotondamento e stato del materiale delle forme complesse vanno valutati ulteriormente insieme ai disegni.
I casi di sviluppo e i profili per applicazione sono raccolti insieme. Ogni scheda conserva materiali, dimensioni e fonti propri; la selezione richiede una valutazione tecnica.
Cerca prodotti, casi, materiali o applicazioni
DEVELOPMENT PORTFOLIO
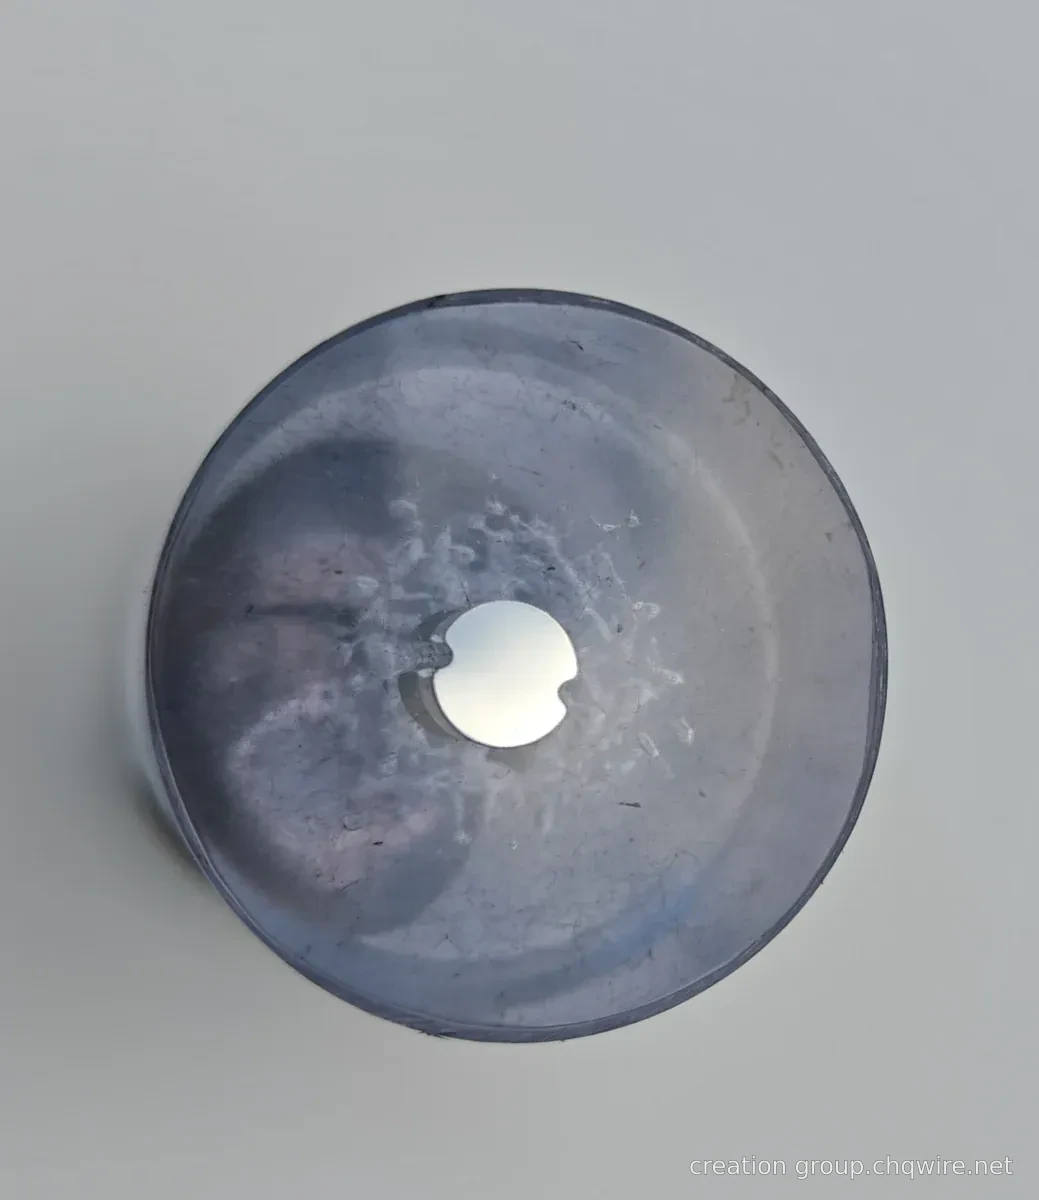
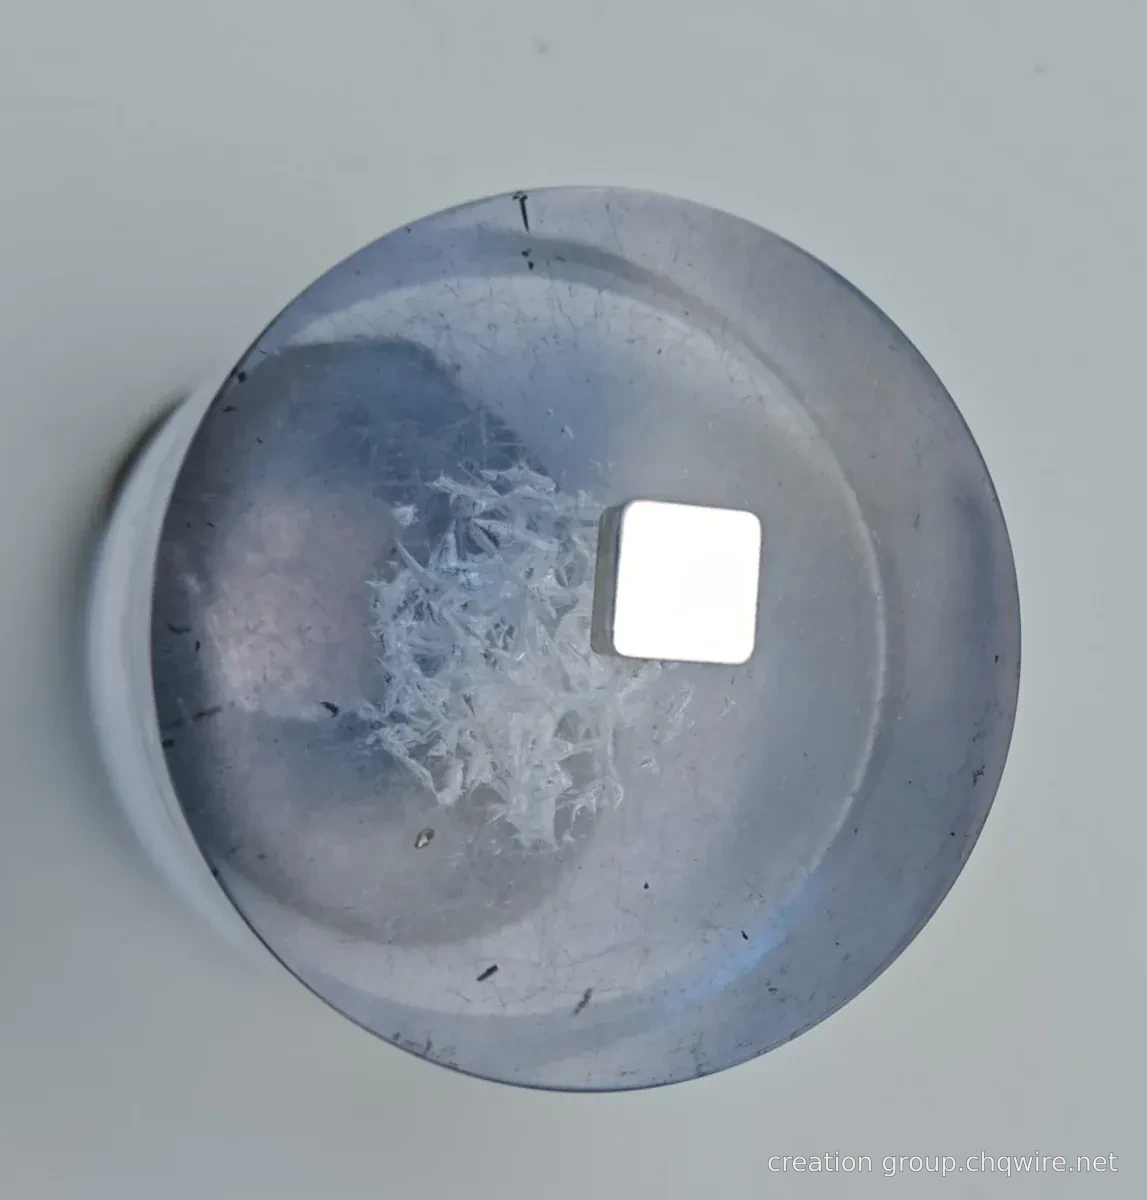
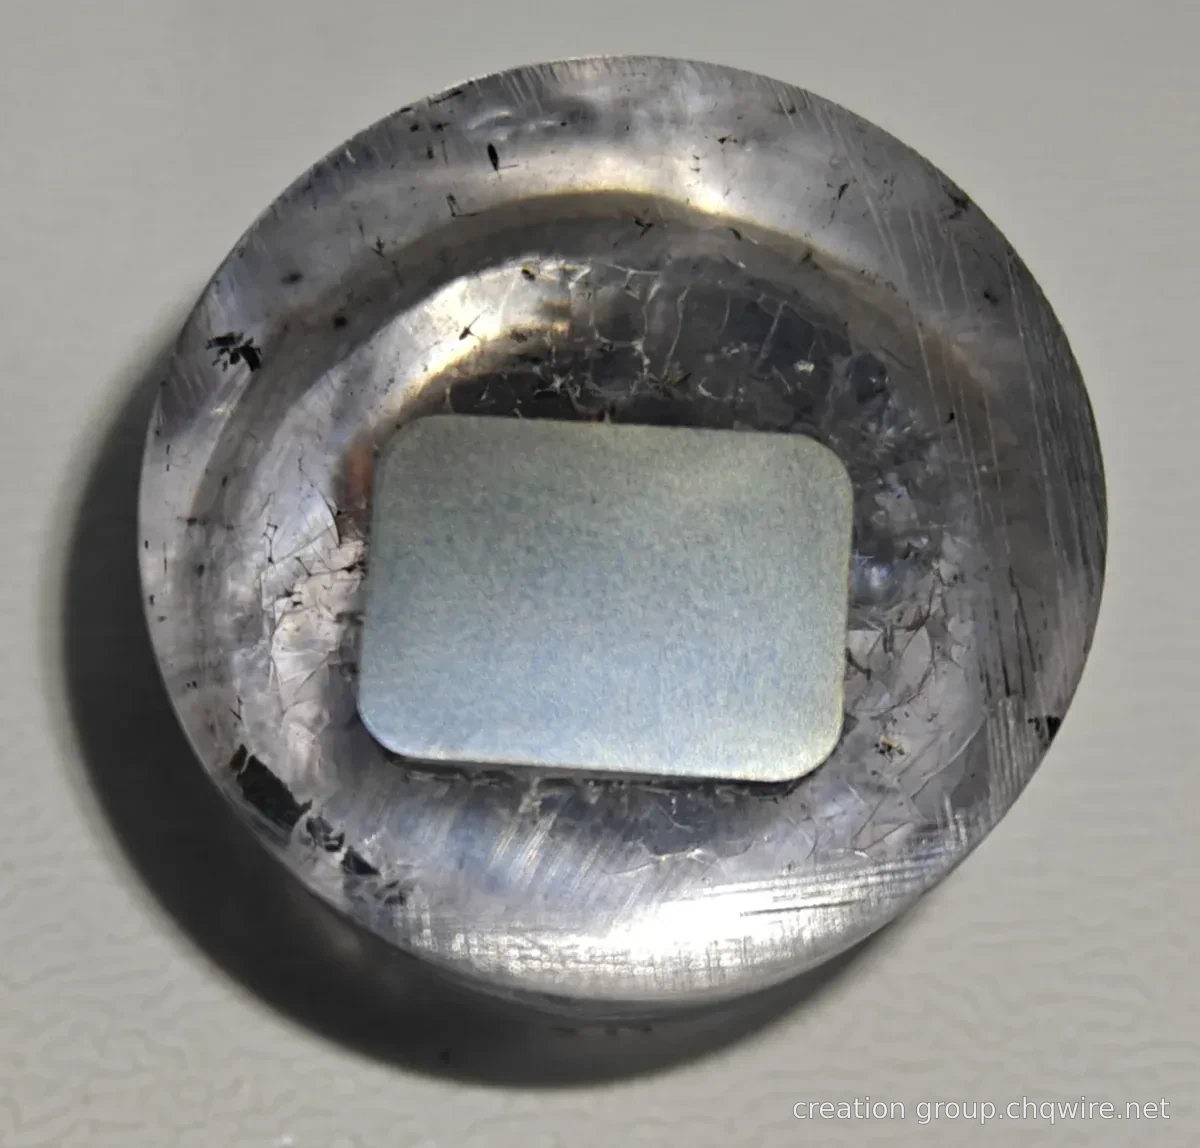
Sezione trasversale e prodotto · risultati di sviluppo
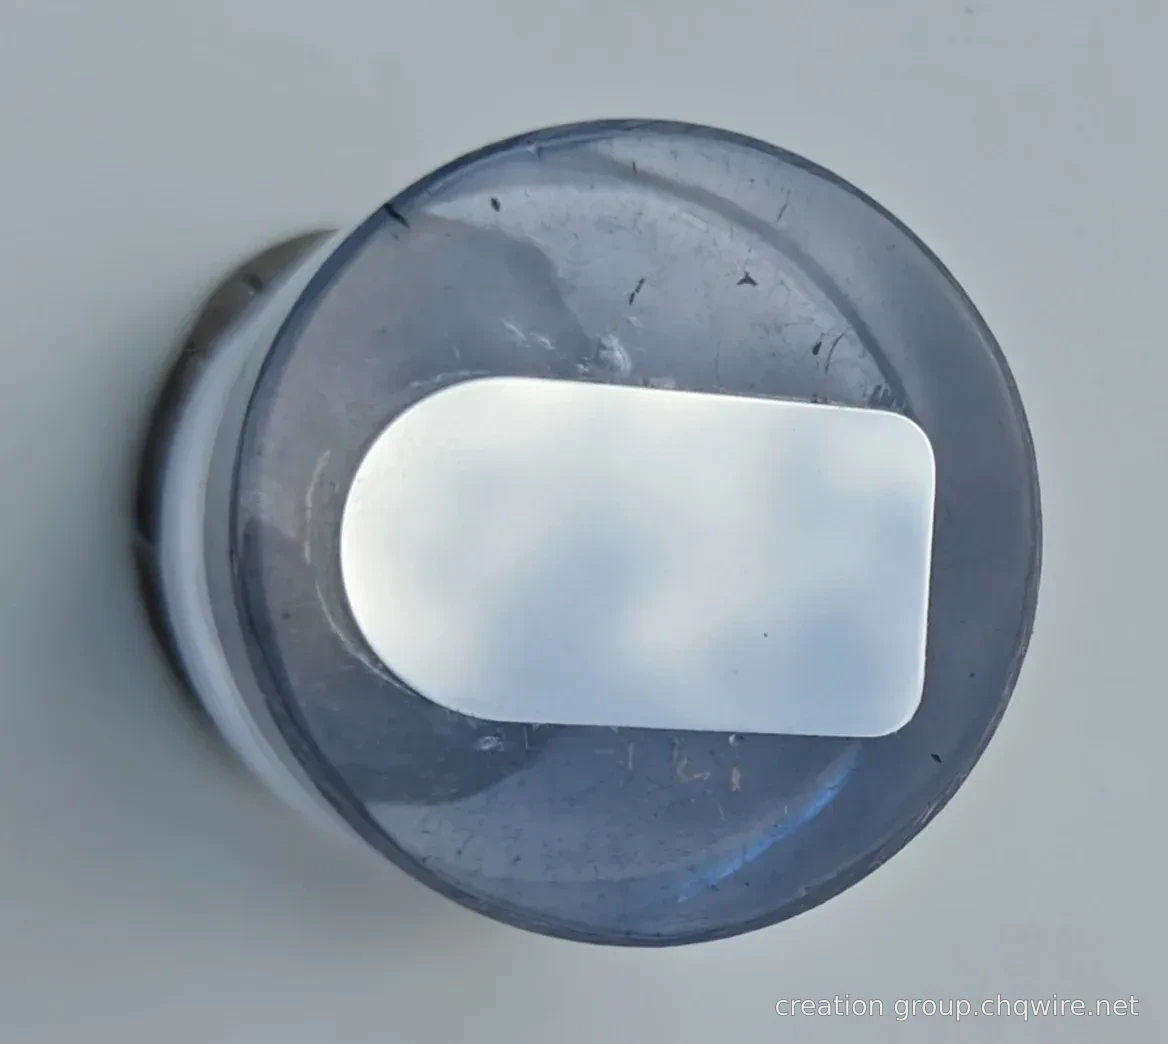
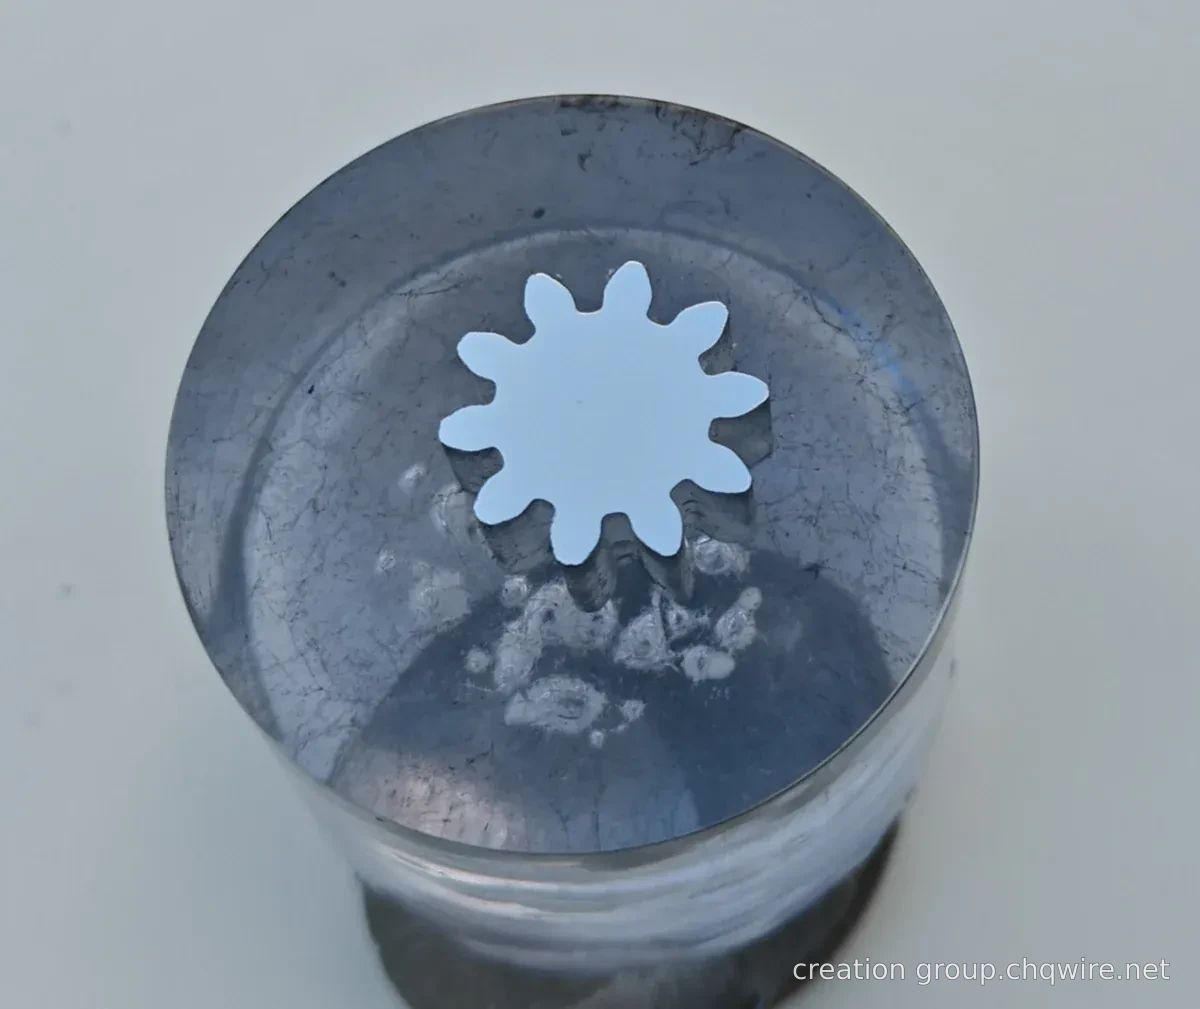
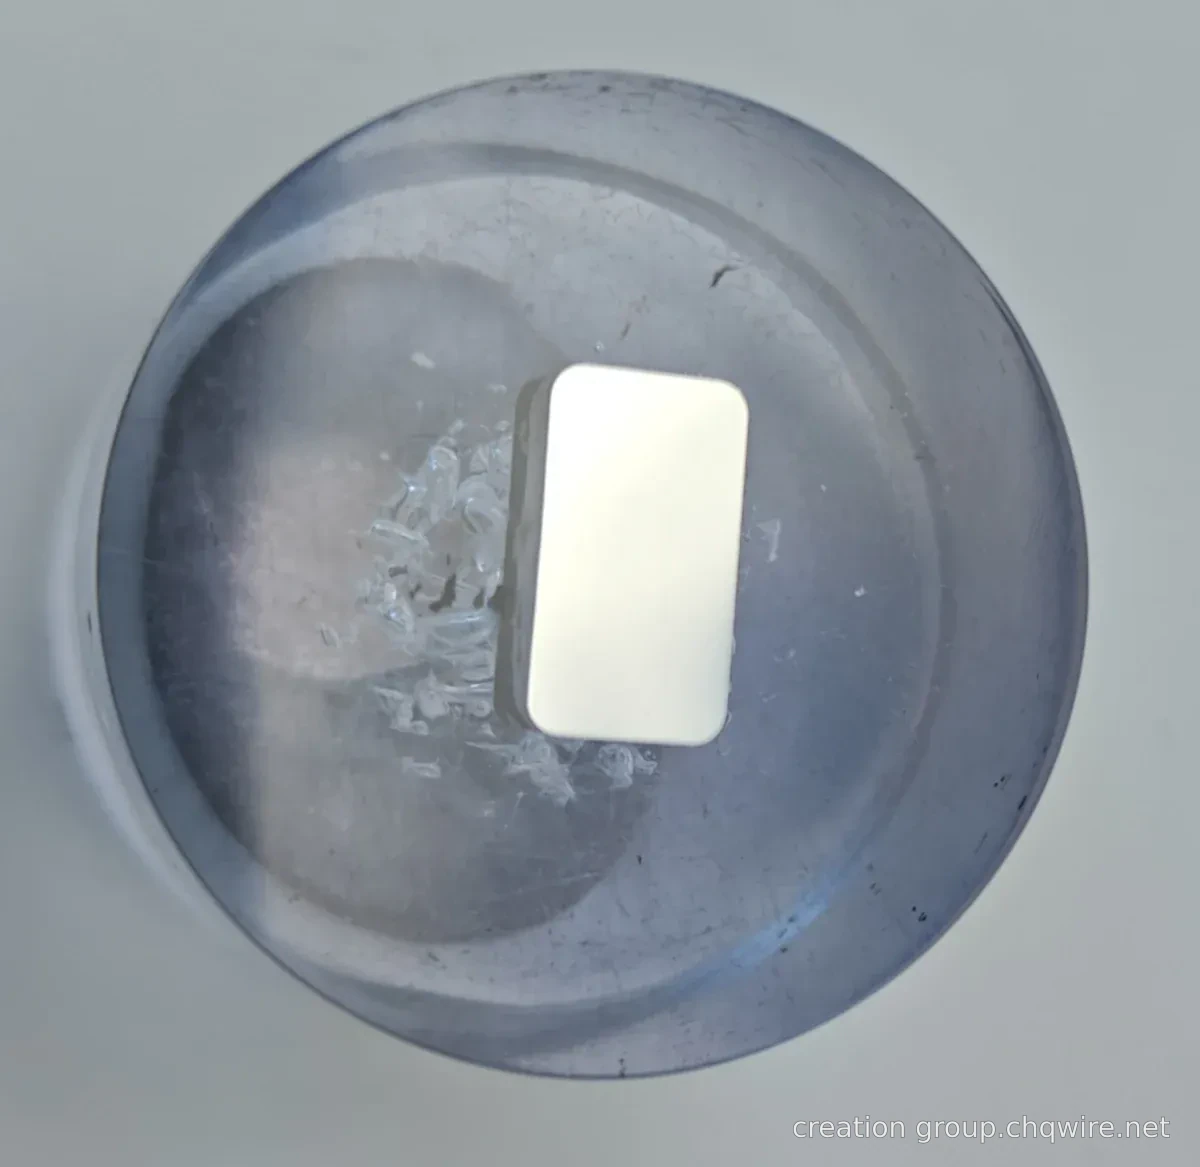
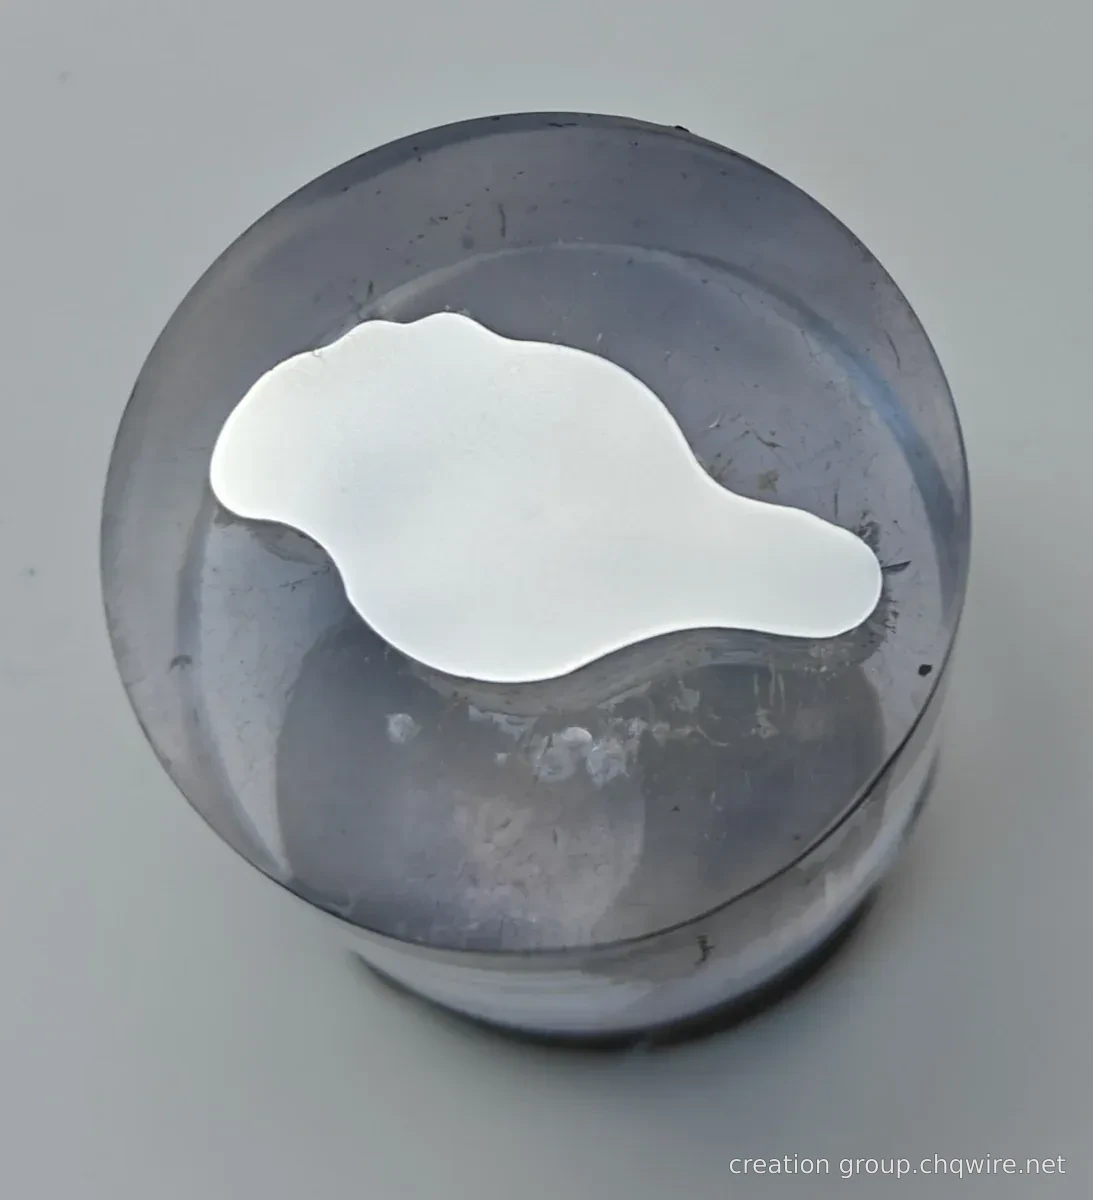
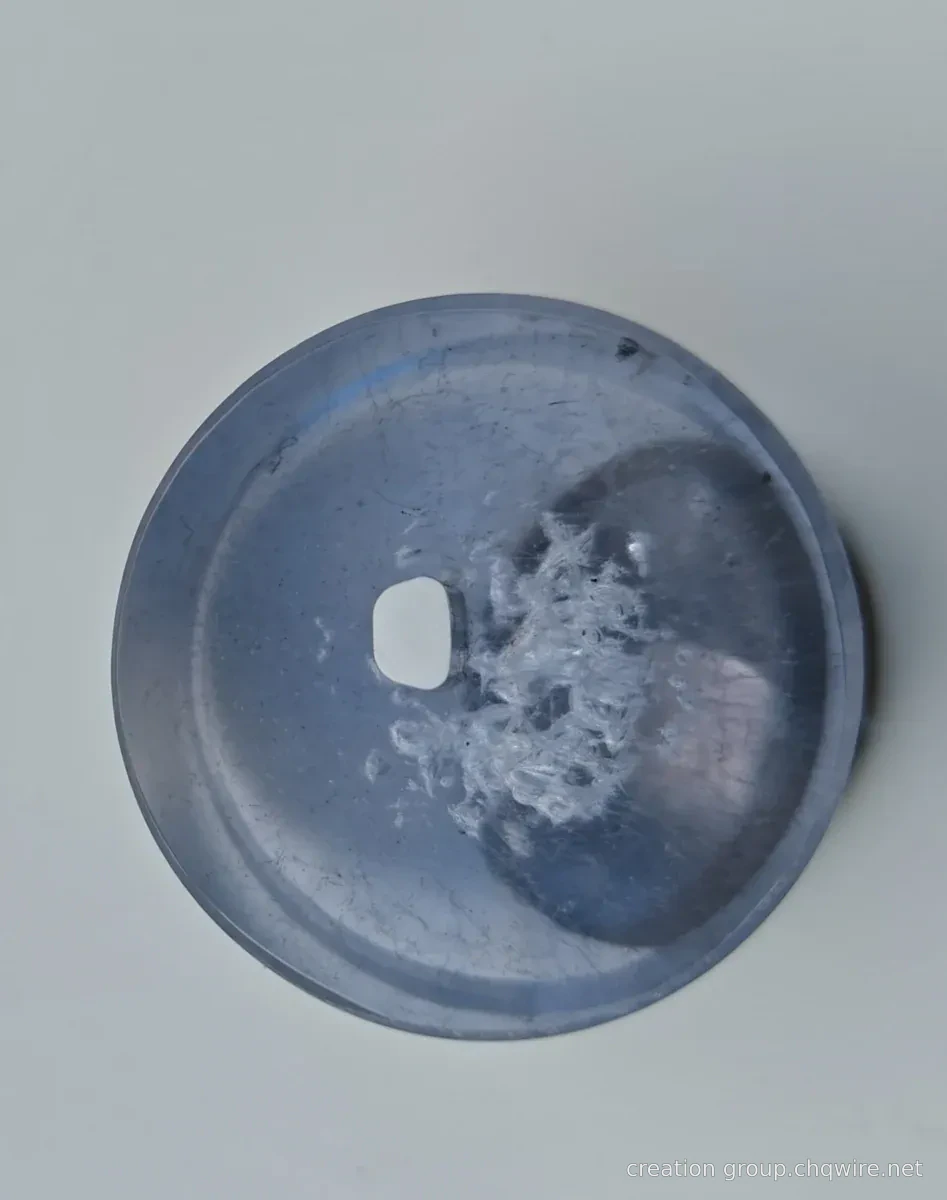
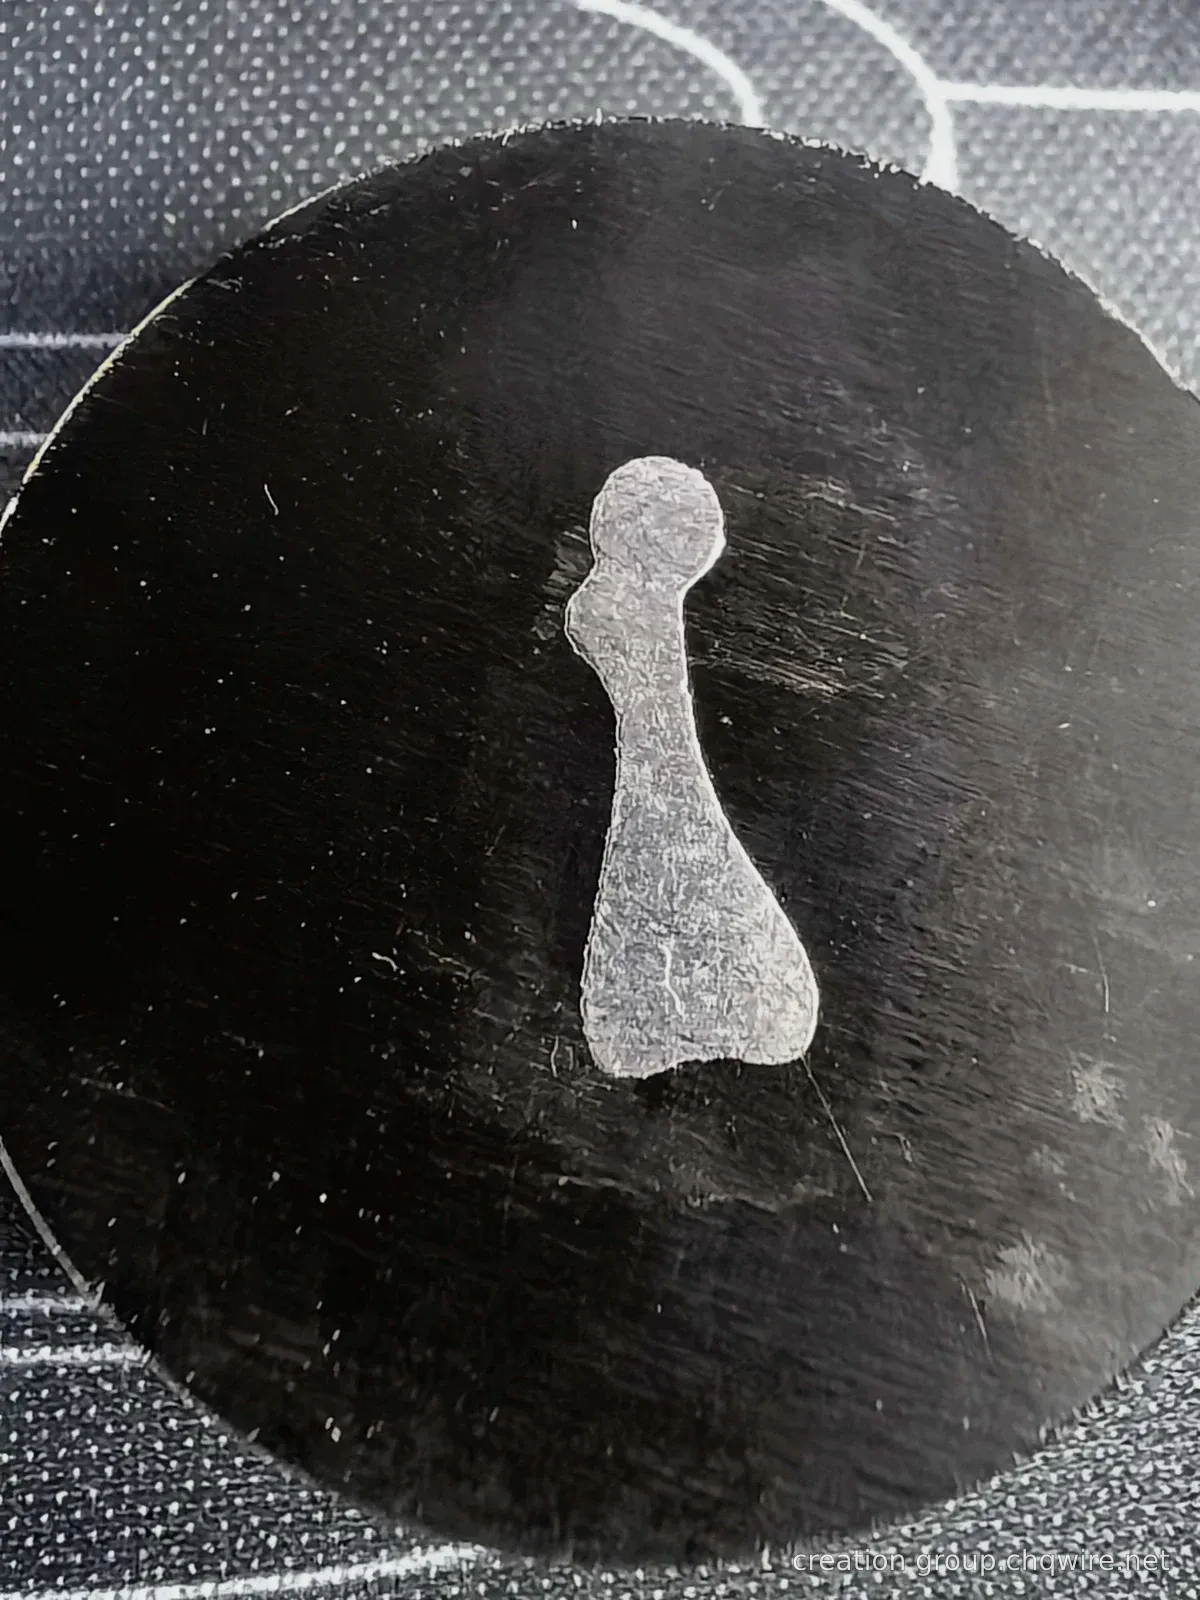
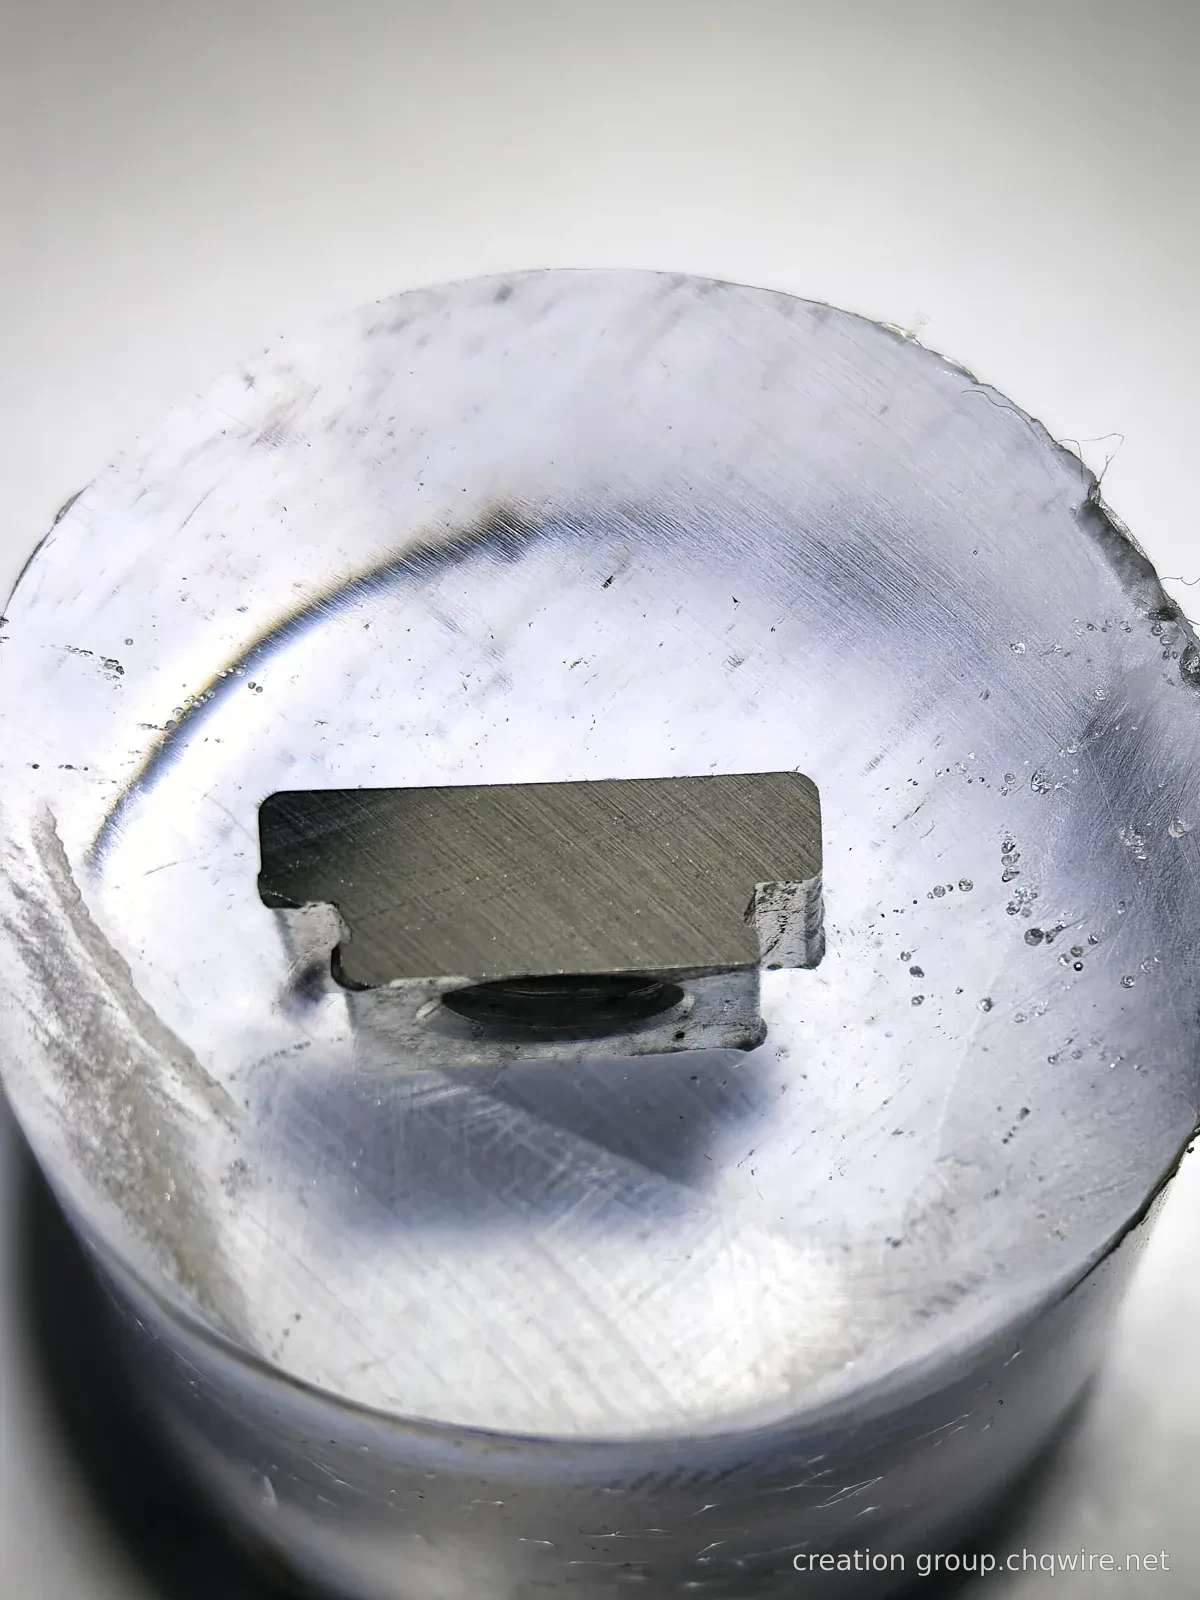
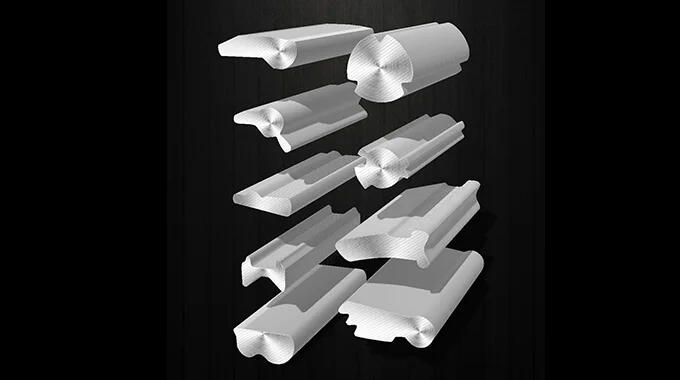
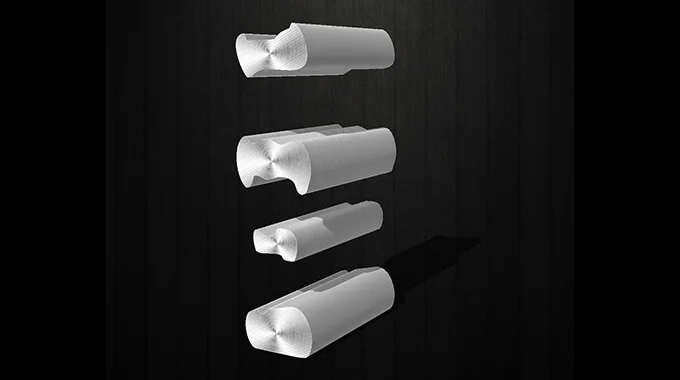
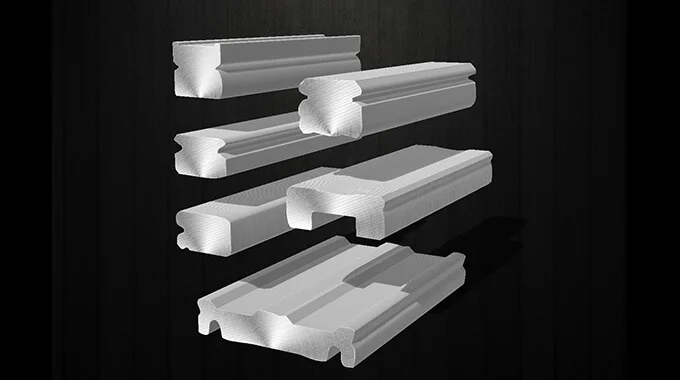
Si passa dalla forma base quadrangolare a profili complessi, esaminando sezioni incastonate, campioni fisici di fili e fotografie di misurazione. Cliccando sui casi si possono conoscere le caratteristiche geometriche e i punti chiave della comunicazione tecnica.
Scegliere non solo la forma, ma anche lo stato del materiale
Le designazioni dei materiali seguenti provengono da casi esistenti. La scelta del materiale va confermata insieme ai requisiti successivi di formatura, lavorazione e utilizzo.
La designazione della lega è mantenuta così come originariamente indicata, senza effettuare sostituzioni equivalenti tra standard diversi. Le dimensioni riportate corrispondono ai valori nominali del catalogo; gli standard specifici, la composizione e lo stato di consegna saranno confermati in base al progetto.
DESIGN FOR THE NEXT OPERATION
Collegare la progettazione della sezione trasversale alle fasi di lavorazione successive
Il valore dei fili profilati va valutato all’interno del contesto del pezzo specifico e del percorso di lavorazione. Avvicinarsi alla forma target è solo il primo passo.
Valutare la possibilità di sostituire parte delle lavorazioni di rimozione del materiale con sezioni preformate. Conservare i margini di lavorazione e i riferimenti di posizionamento necessari.
Corrispondenza tra componente finale target e sezione del filo
Margine di lavorazione, raccordi e relazione tra spessori locali variabili
Rendimento del materiale calcolato in base alla massa effettiva
02 / DOWNSTREAM PROCESS
Adattamento ai successivi processi di lavorazione
Tradurre le condizioni di imbutitura a freddo, stampaggio, piegatura, taglio o trattamento termico nei requisiti di consegna del filo.
Stato del materiale e requisiti di formabilità
Superficie, lubrificazione e direzione di lavorazione
Confezionamento a bobina, in barre rettilinee e requisiti di raddrizzatura
03 / TOTAL PART COST
Confronto del costo dei componenti conformi
Confrontare complessivamente materiale, processi, stampi, perdite e ispezioni per determinare se la soluzione di sviluppo abbia un valore reale.
Massa effettiva per singolo pezzo e resa di trasformazione
Ciclo di processo e consumo di utensili e matrici
Investimento di sviluppo e quantitativo previsto
PROFILE CONTROL
Inserire la “precisione” nei requisiti tecnici chiari
Le tolleranze devono essere correlate alle dimensioni specifiche, al materiale, alla forma e ai metodi di misurazione. Durante la revisione dei disegni, si raccomanda di confermare congiuntamente i seguenti elementi.
Geometria della sezione trasversaleLarghezza, spessore, angoli, raggi di arrotondamento, aperture e contorno completo
direzione longitudinaleLinearità, torsione, direzione della curvatura e requisiti di lunghezza fissa
Materiale e statoDesignazione della lega, prestazioni, trattamenti termici e stato superficiale
Criteri di accettazioneRiferimenti di misurazione, metodi di ispezione, campionamento e registrazioni
Condizioni di consegnaConfezionamento in rotoli o in barre diritte, requisiti di imballaggio e tracciabilità dei lotti
CUSTOM PROFILE DEVELOPMENT
Attorno al tuo pezzo, definisci chiaramente ogni fase dello sviluppo
Dalla sezione target alla validazione del campione, valutare insieme materiale, dimensioni, stato di consegna e requisiti delle lavorazioni successive.
01 / REQUIREMENTS
Valutazione del disegno e dei requisiti
Confermare la geometria della sezione, le tolleranze chiave, i requisiti del materiale e le fasi successive per definire gli obiettivi tecnici dello sviluppo.
02 / SAMPLE DEVELOPMENT
Schema di formatura e campione di prova
Discutere il percorso di formatura insieme al materiale e alla sezione specifici, verificando forma e stato di consegna tramite campioni fisici.
03 / VALIDATION
Verifica conforme agli accordi specificati
Verificare i campioni in base agli elementi di ispezione concordati e procedere con lo sviluppo tenendo conto dei risultati delle lavorazioni successive del cliente.
Le soluzioni specifiche, gli elementi di ispezione e le condizioni di consegna saranno conformi ai requisiti del progetto concordati dalle parti.
ENGINEERING DESK
Trasformare un’idea in un’esigenza chiaramente definita
Preparare il disegno della sezione, la designazione del materiale, le tolleranze chiave, le fasi successive e il consumo stimato consente una valutazione dello sviluppo più precisa.
Fornire disegni e requisiti tecnici per discutere le soluzioni di sviluppo più adatte al progetto specifico.
Stima rapida del peso al metro
Peso al metro kg/m = area della sezione mm² × densità g/cm³ ÷ 1000 7.85 è la densità di esempio; il valore reale sarà confermato in base al materiale. Esclude gli scarti dimensionali.