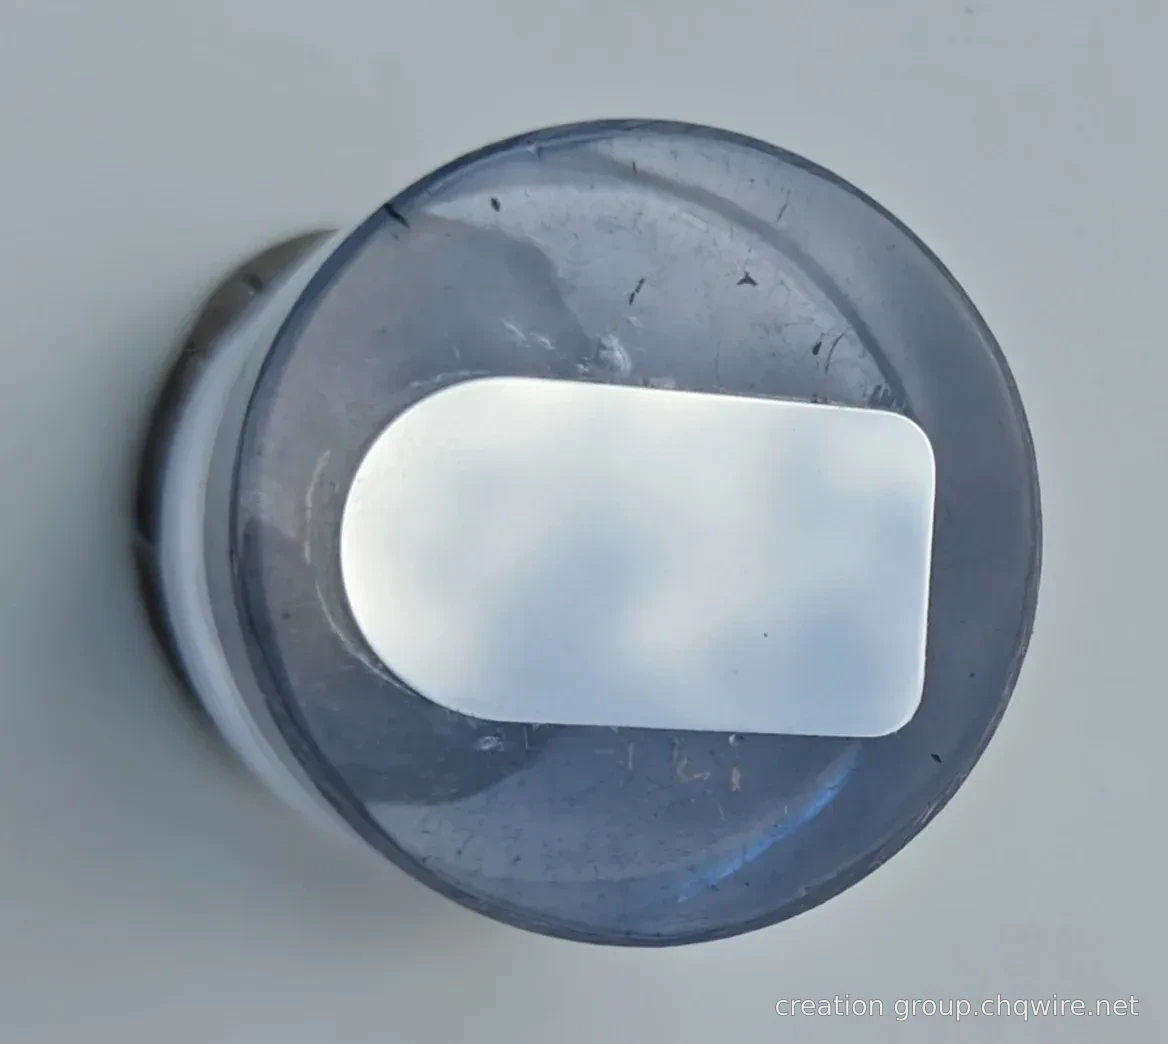
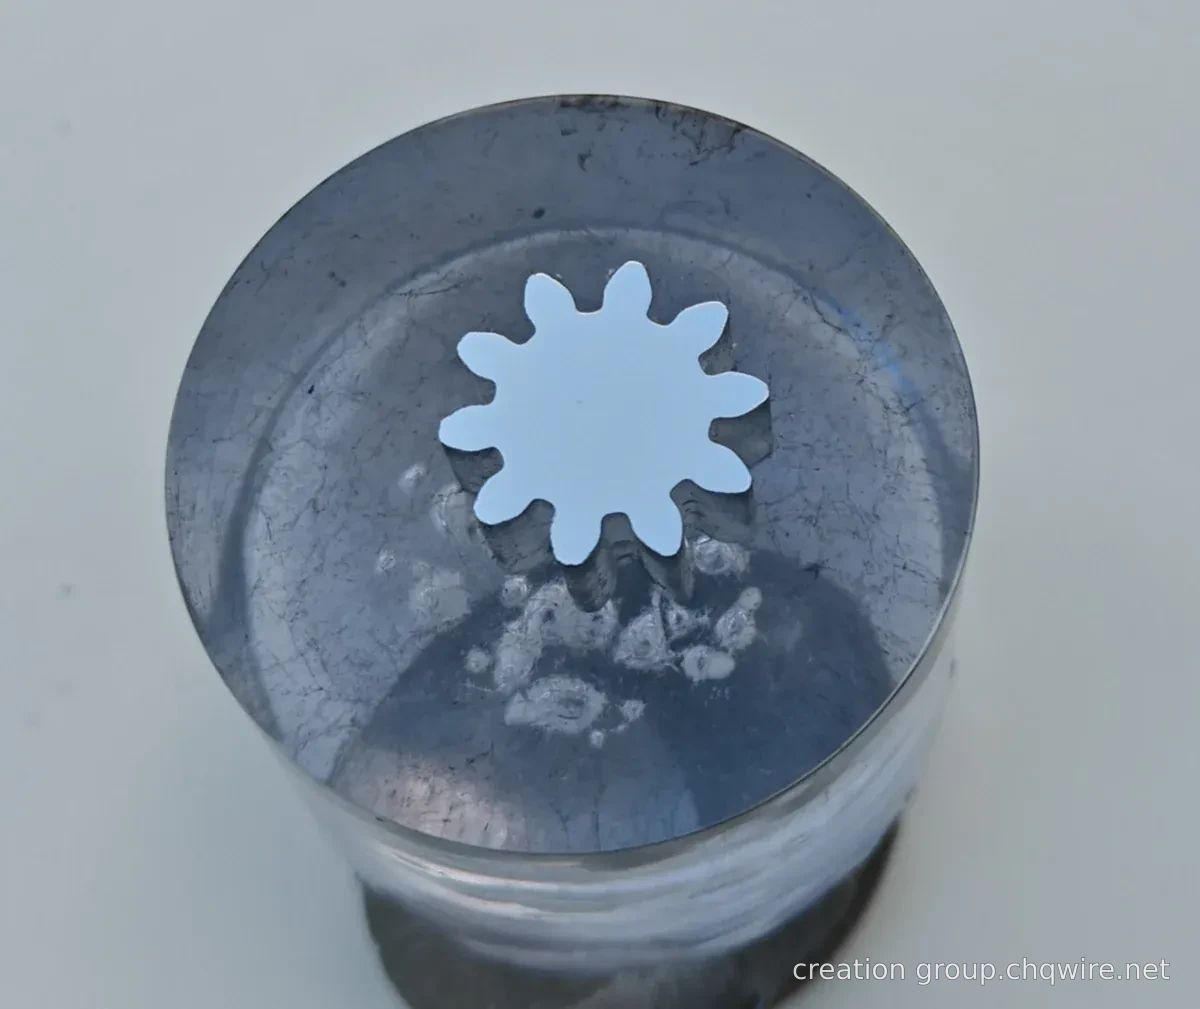
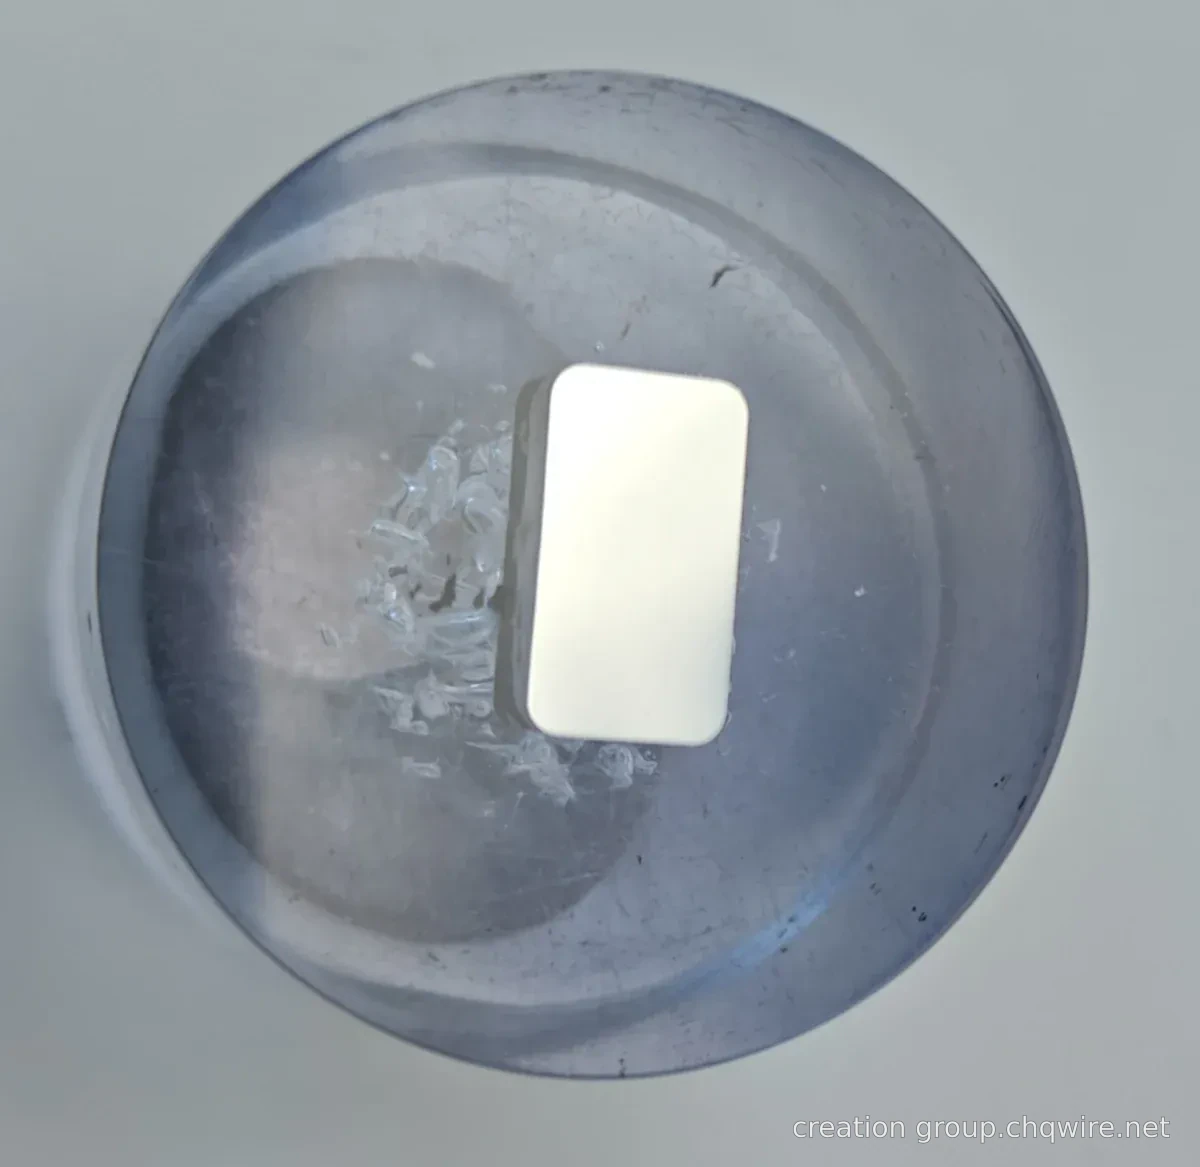
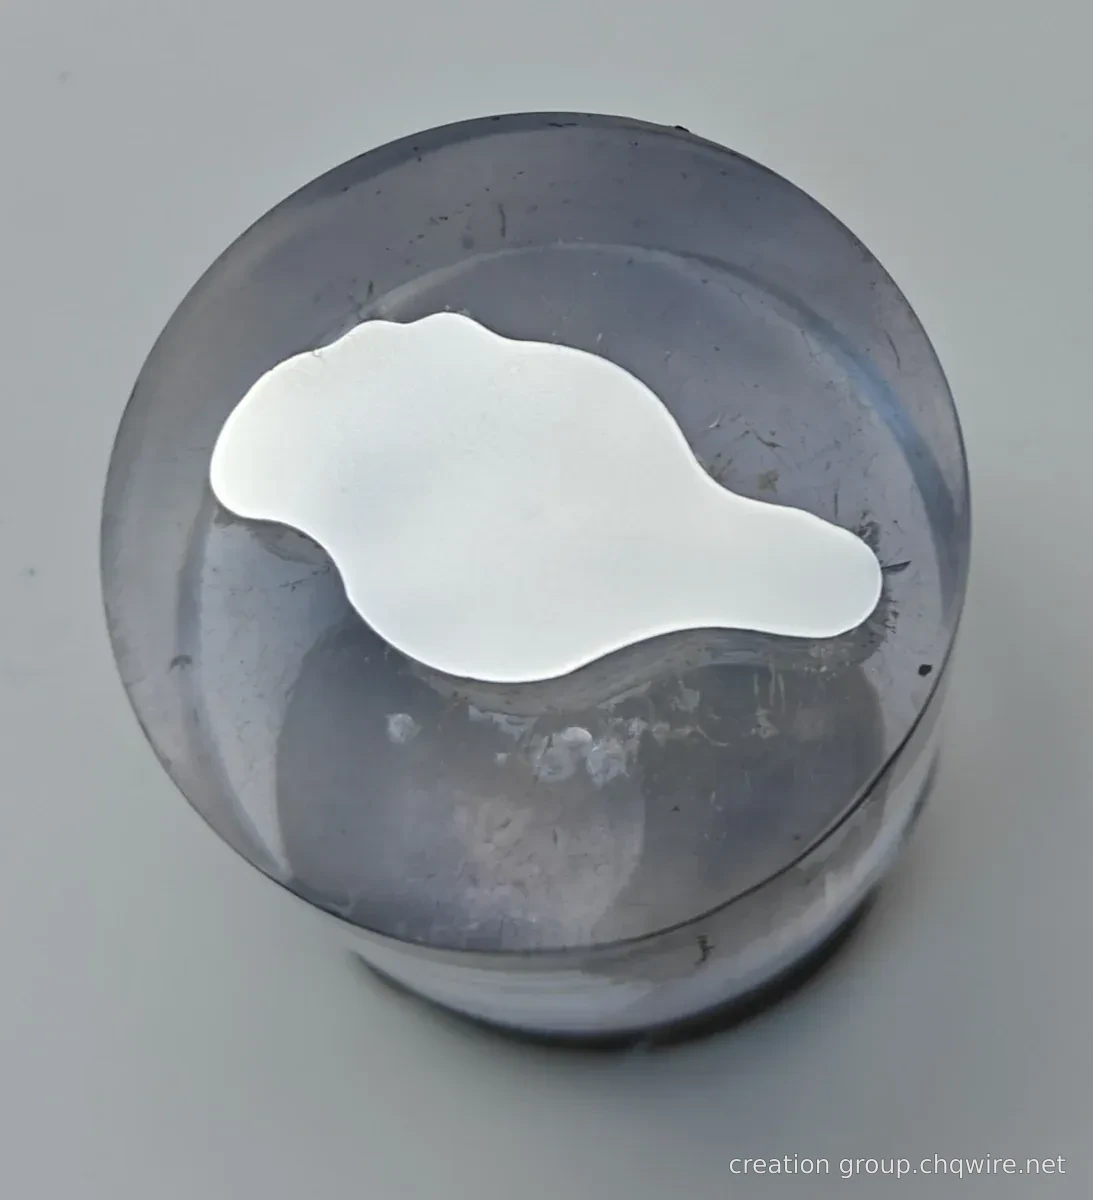
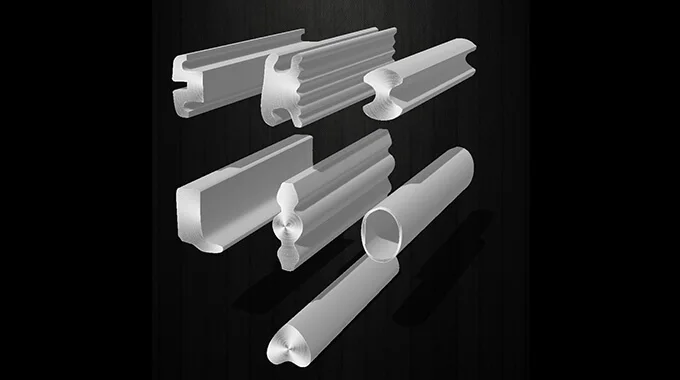
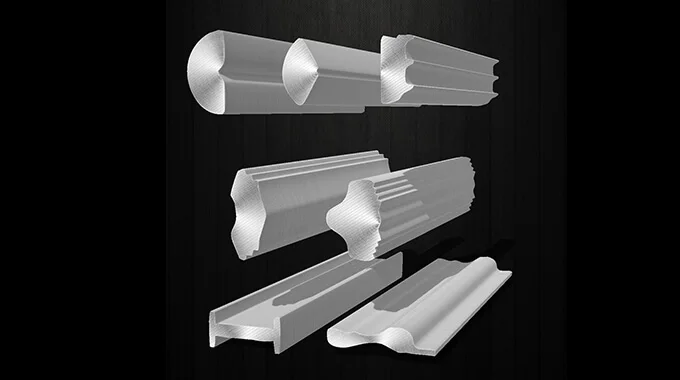
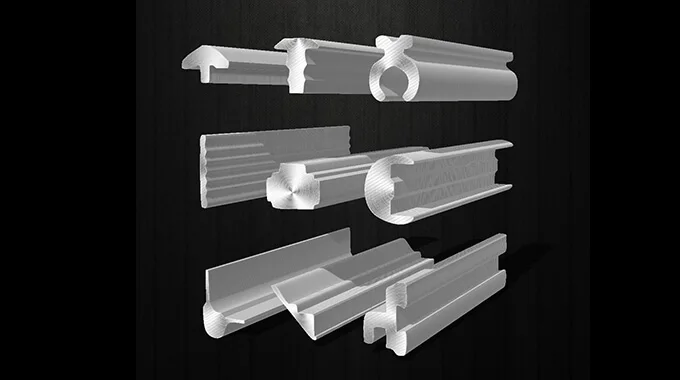
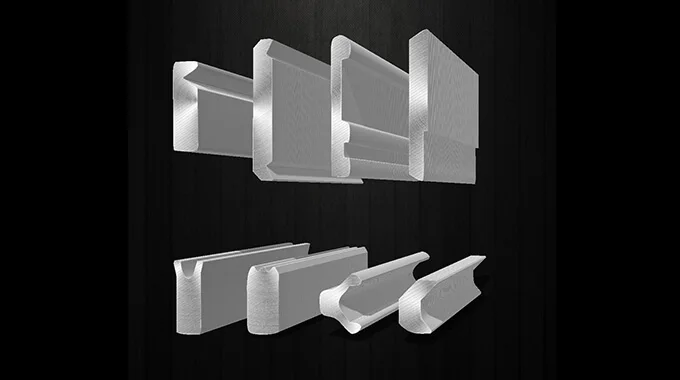
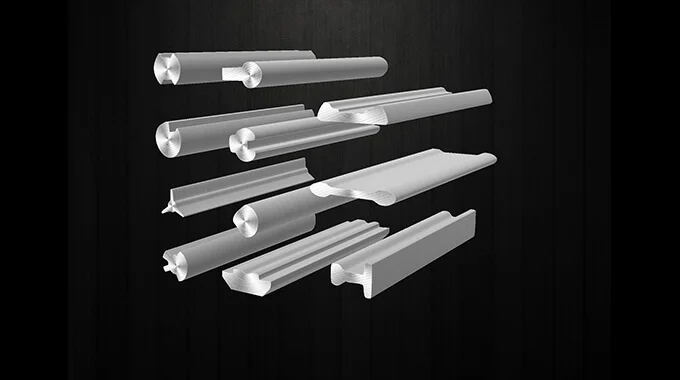
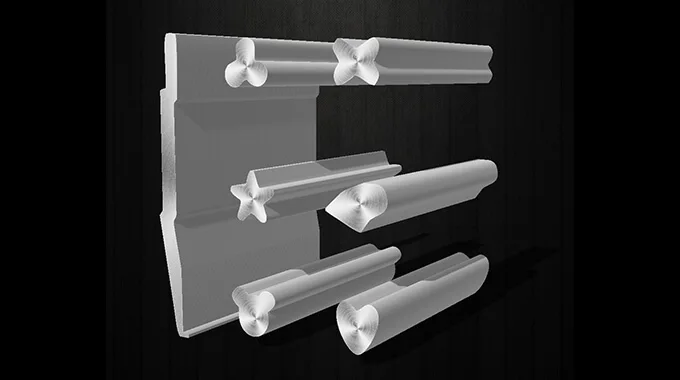
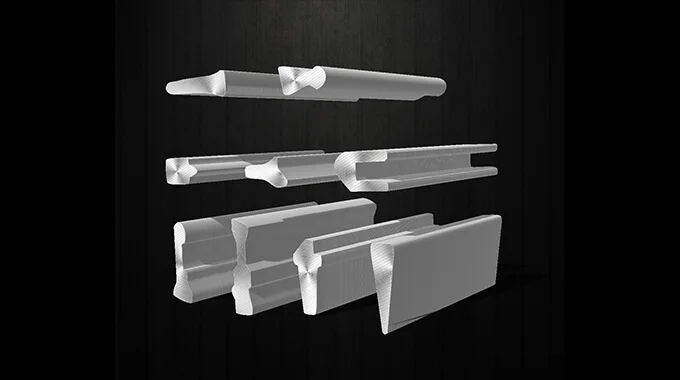
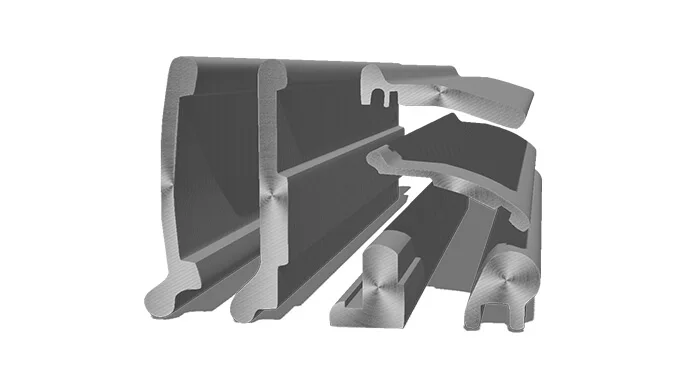
Precyzyjne przewody niestandardowe Przybliżenie materiału do kształtu detalu.
Projektowanie matryc stanowi rdzeń rozwoju przewodów niestandardowych. W oparciu o docelowy kontur łączy ono materiał, przebiegi oraz geometrię otworu matrycy, zapewniając przełożenie projektu przekroju na rzeczywisty proces kształtowania.
Model odniesienia do rekonstrukcji dwuwymiarowej · Skrócenie długości o 50% · Przekrój zachowuje pierwotny kształt.
01 / wyszukiwanie produktu według przekroju02 / przegląd rzeczywistych wyników rozwoju03 / dobór materiału w zależności od kolejnych operacji technologicznych04 / uzgodnienie wymagań rozwojowych na podstawie rysunku
WHY SHAPED WIRE
Najpierw kształtuj przekrój – dalsza obróbka będzie łatwiejsza
Im bliżej kształtu docelowej części jest kontur przewodu, tym mniejsze są obciążenia związane z usuwaniem nadmiaru materiału oraz kształtowaniem. Wartość rozwiązania zależy od konkretnego przekroju, materiału, trasy technologicznej oraz wielkości serii.
Typowa trasa surowca / schematycznie
Surowiec okrągły→usuwanie materiału / kształtowanie→Docelowy detal
Przy znacznych różnicach w zewnętrznych konturach kształt uzyskuje się w dalszych operacjach obróbki.
Wstępne wytworzenie profilu dopasowanego, co umożliwia zmniejszenie nadmiaru obróbkowego i liczby operacji technologicznych.
01
Materiał stosowany w miejscach, gdzie jest on wymagany
Im bliżej kształtu części docelowej jest przekrój, tym większe możliwości ograniczenia nadmiaru metalu i wiórków. Współczynnik wykorzystania materiału należy obliczać na podstawie rzeczywistej masy pojedynczego elementu, zapasu technologicznego oraz strat.
Zmniejszenie powtarzających się operacji obróbki konturu
Wstępne tworzenie powtarzalnego przekroju wzdłuż całej długości przewodu umożliwia ograniczenie liczby operacji frezowania pojedynczych elementów, wycinania rowków lub innych operacji usuwania materiału – zachowując jedynie niezbędne operacje obróbki precyzyjnej.
Kształt projektowany łącznie z kolejnymi operacjami technologicznymi
Oceń rozkład grubości, zaokrąglenia oraz orientację przekroju w połączeniu z wymaganiami kolejnych operacji: tłoczenia, gięcia, zimnego kucia lub montażu – tak aby materiał wejściowy jak najbardziej odpowiadał wymogom obróbki.
Całkowity koszt oceniany na podstawie gotowych, zgodnych z wymaganiami części
Porównaj razem materiał, takt produkcji, matryce, narzędzia, zużycie oraz kontrolę jakości. Gdy oszczędności materiału i eliminacja operacji technologicznych pokrywają koszty rozwoju, wartość rozwiązania staje się bardziej oczywista.
Który projekt zasługuje na priorytetową ocenę?części o powtarzalnym przekrojukontur z dużym usuwaniem materiałuIndywidualne zamówienia z określonymi partiamiMateriał wejściowy musi być dopasowany do kolejnych operacji kształtowania
Schemat przebiegu procesu ma jedynie charakter poglądowy i nie określa rzeczywistej wielkości oszczędności materiału. Linki do przypadków zastosowania prezentują próbki odpowiadające danemu przekrojowi, ale nie stanowią dowodu na już osiągnięte obniżenie kosztów ani zastąpienie istniejących operacji technologicznych.
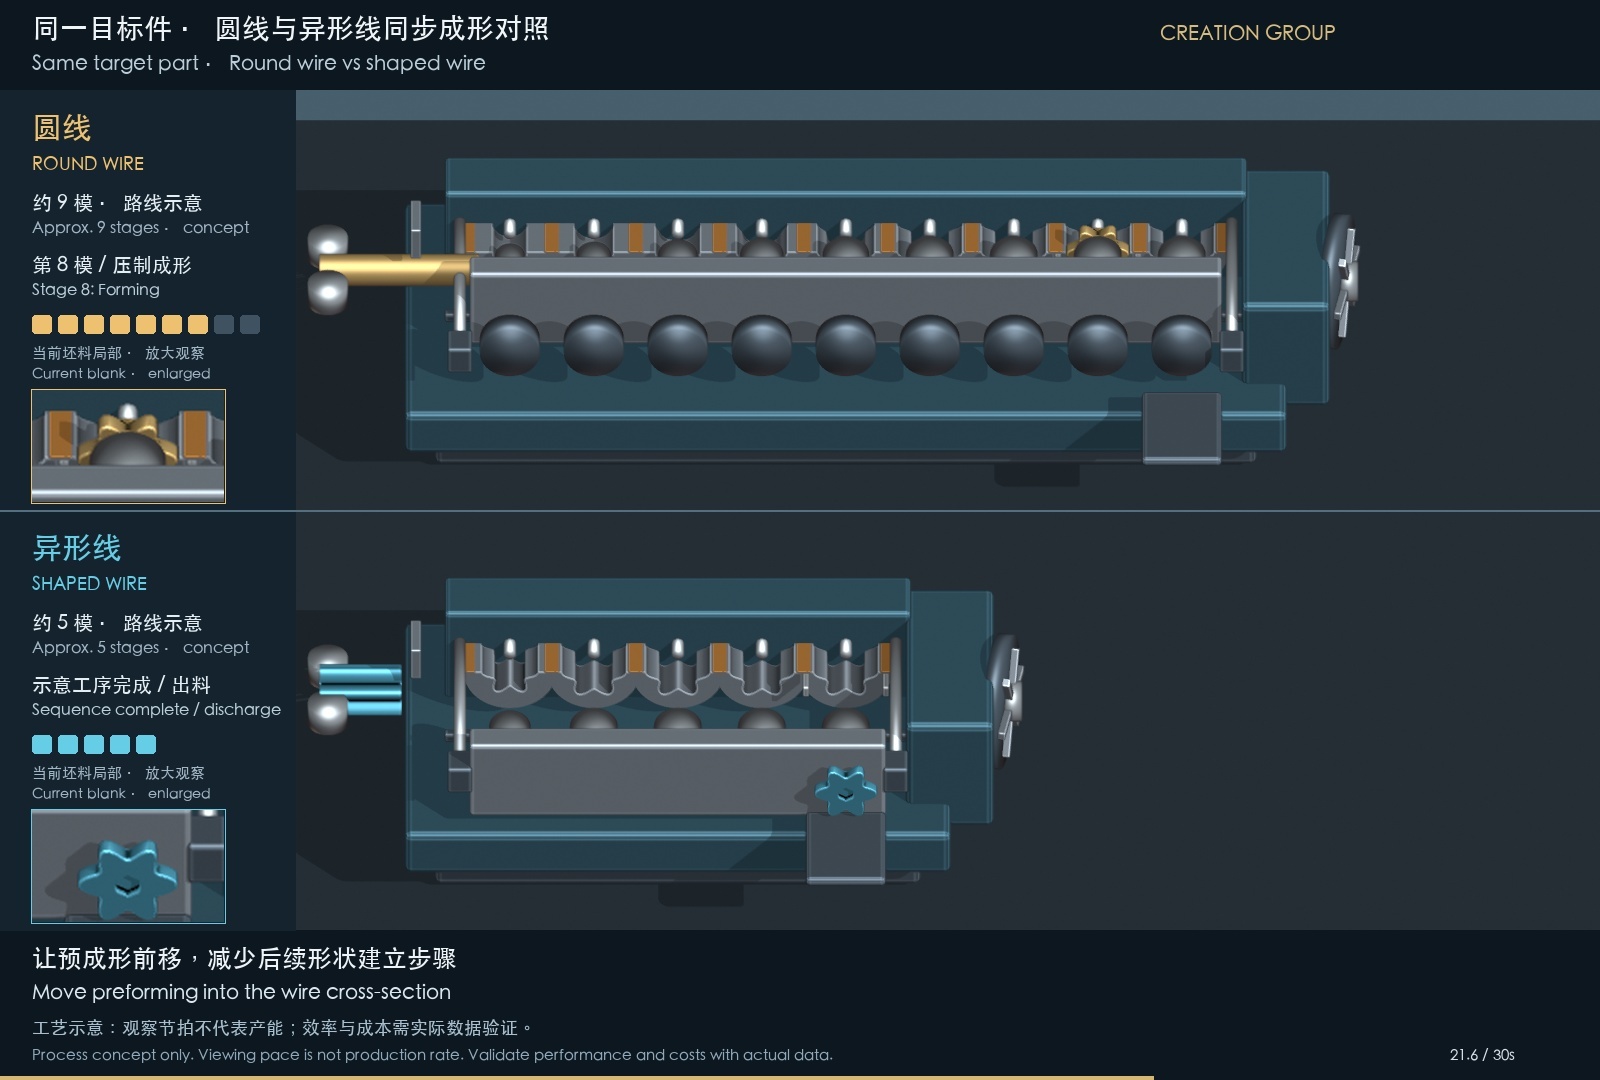
Porównanie procesów kucia zimnego i obliczanie kosztów
Drut okrągły i drut profilowany: jednoczesne porównanie procesów oraz obliczanie kosztów na podstawie rzeczywistych parametrów.
Własna platforma projektowa do form do wyciągania drutu niestandardowego
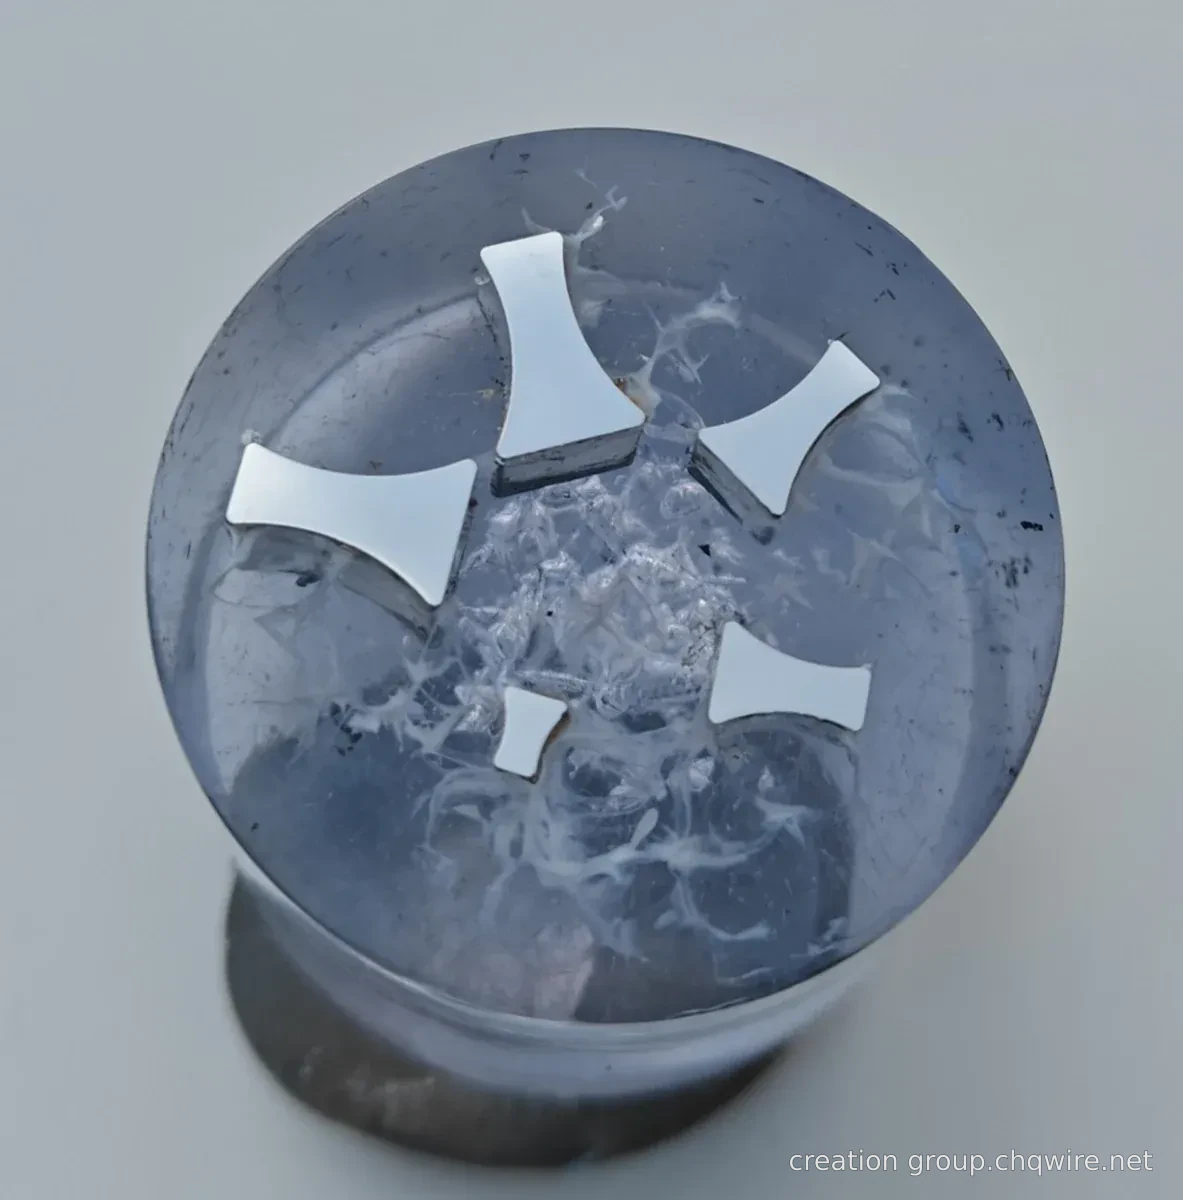
W ramach rozwoju przewodów niestandardowych opracowaliśmy własną platformę projektową matryc niestandardowych objętą prawami własności intelektualnej, łączącą weryfikację konturu z rysunku, planowanie geometryczne przebiegów, projektowanie parametrów otworu matrycy oraz trójwymiarową prezentację przekrojów – zapewniając spójność pomiędzy wymaganiami dotyczącymi przekroju, konstrukcją matrycy oraz inżynierską oceną projektu w jednym cyklu projektowym.
Obsługa ekstrakcji konturu z rysunku oraz jego korekty ręcznej – weryfikacja granic, zaokrągleń oraz baz wymiarowych umożliwia ustalenie jednoznacznego, docelowego przekroju dla wstępnego projektu otworu matrycy.
Planowanie przejść ciągnienia
Zgodnie z wyznaczonymi przez technologów przebiegami ciągnienia, wyświetlaj przekroje, zmiany pola powierzchni oraz stopień redukcji pola na poszczególnych przebiegach – wspomaga to porównanie i dyskusję nad schematami kształtowania.
Początkowe projektowanie otworu matrycy
Sprawdź podział jamy matrycy oraz relacje przestrzenne, uwzględniając kąt półkompresji, długość pasma kalibrującego, średnicę zewnętrzną rdzenia oraz grubość ścianki – weryfikację przeprowadź wizualnie przy użyciu trójwymiarowego przekroju.
Potwierdzenie próbnej ekstruzji
Rozróżnij tolerancje docelowe przewodu oraz tolerancje wykonania otworu matrycy, wprowadź wstępny projekt do inżynierskiej oceny projektu i skoryguj go na podstawie stanu materiału, efektu sprężystego odkształcenia oraz wyników próbnej produkcji na matrycy.
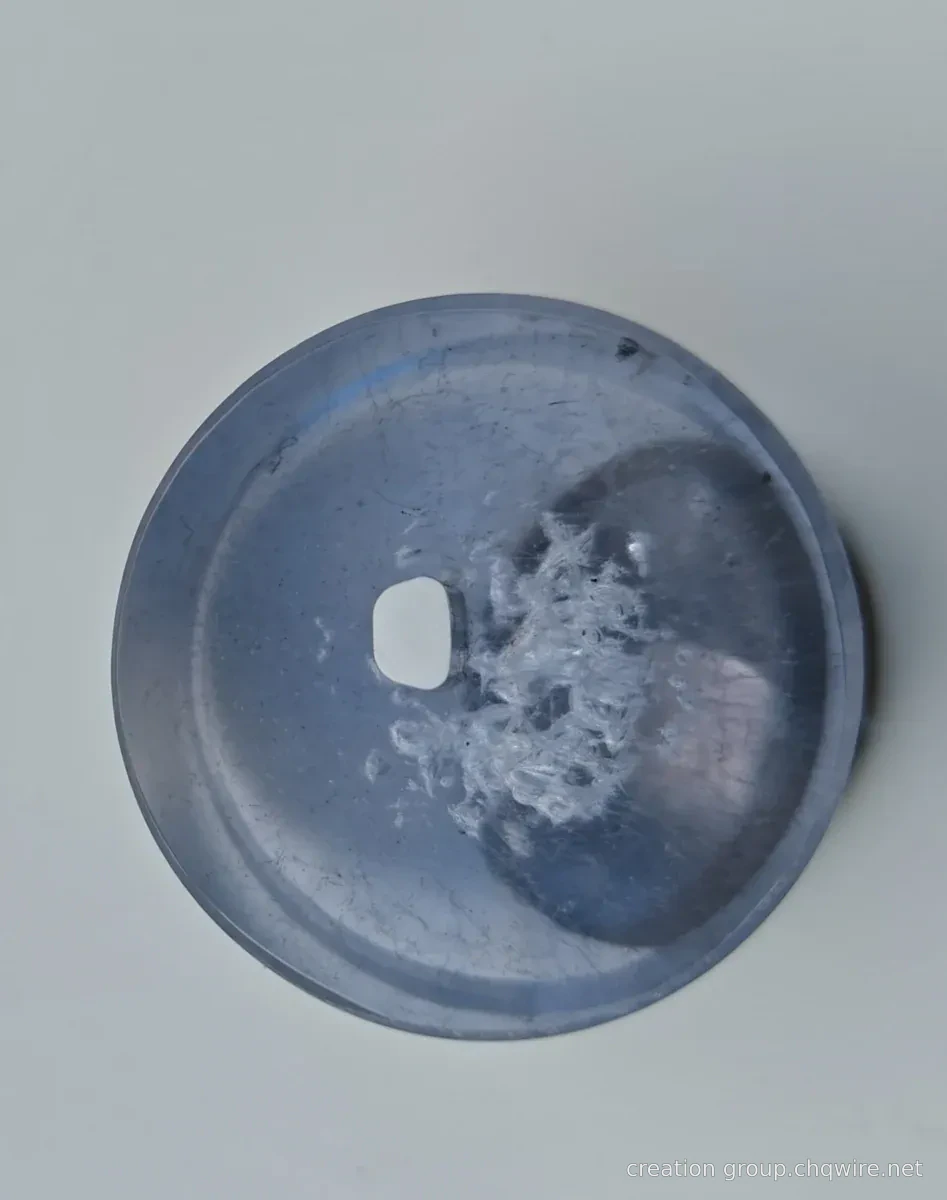
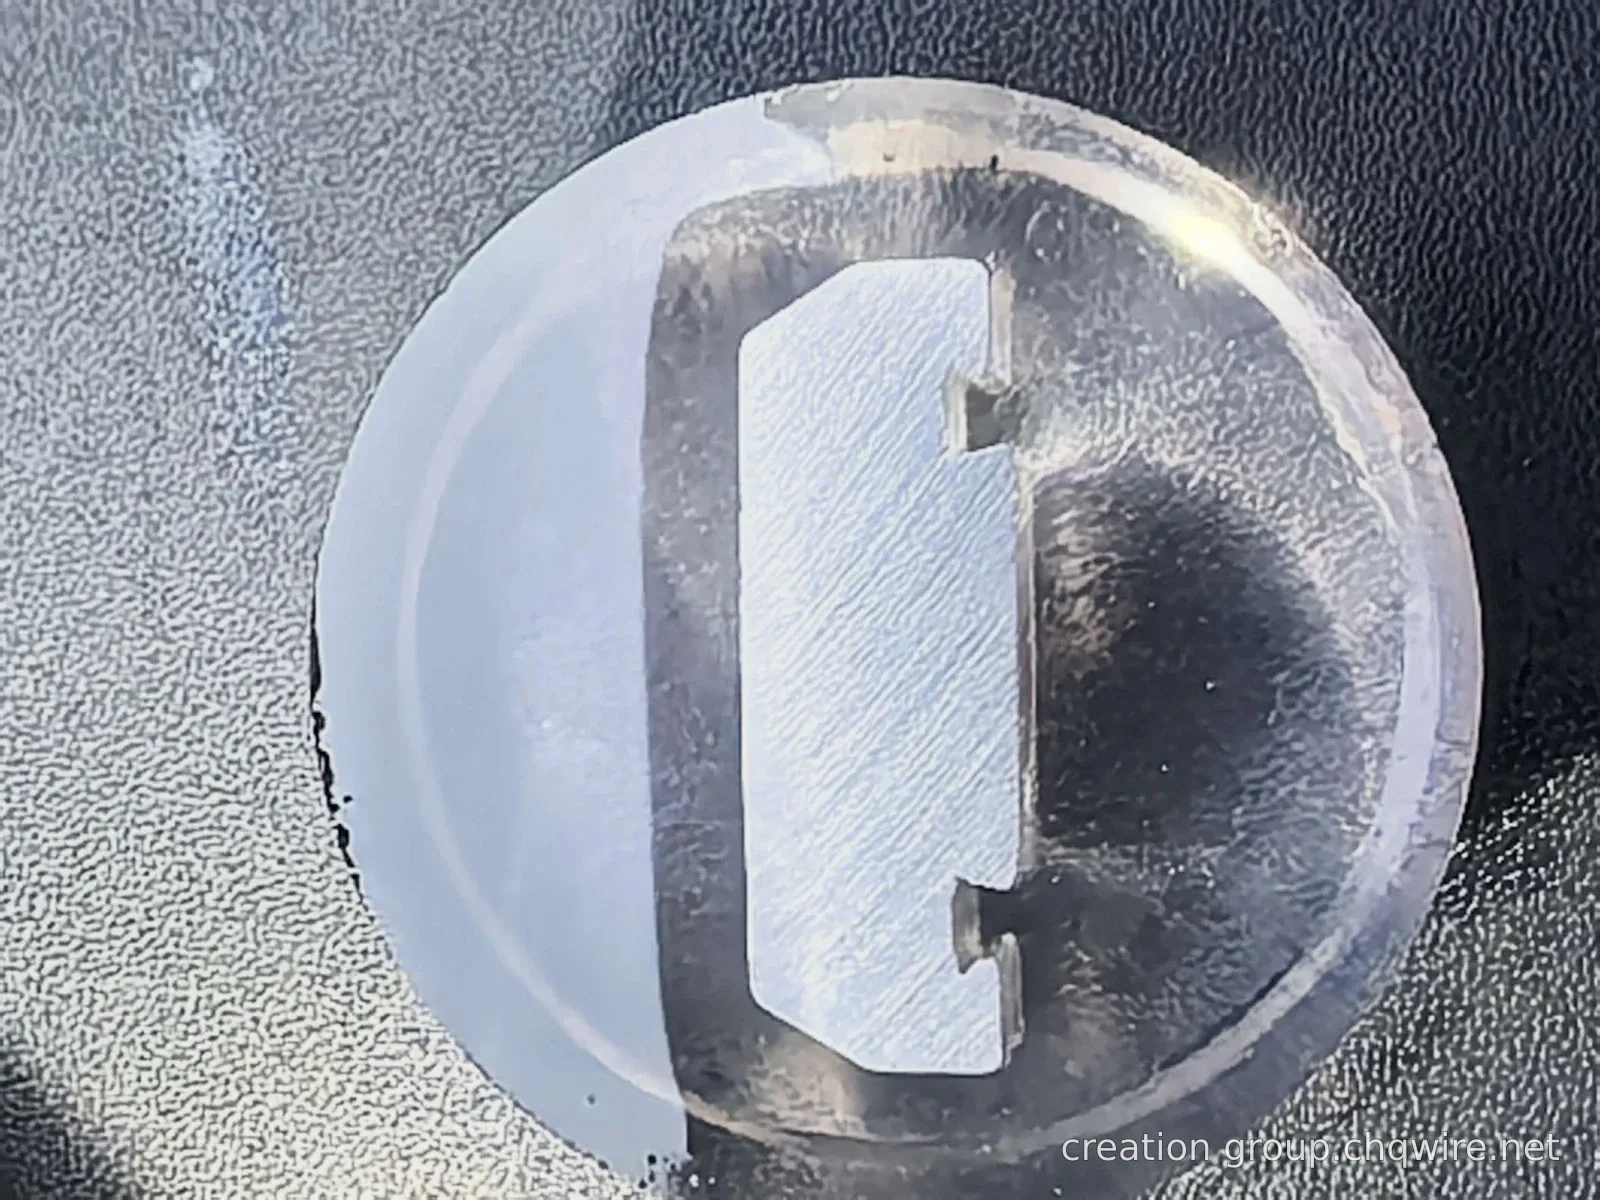
Demonstracyjny zewnętrzny kontur pochodzi z modelu referencyjnego bloku zaczepowego ze strony tytułowej i służy do utworzenia ilustracji otworu matrycy na podstawie 128 punktów kątowych; lokalny kontur zawiera przybliżenie dyskretne. Strefa wejściowa przedstawiona jest w sposób ilustracyjny jako proporcjonalne powiększenie; parametry rdzenia matrycy oraz strefy kompresji mają wyłącznie charakter poglądowy i nie stanowią oficjalnego projektu matrycy. Otwór osiowy w modelu nie reprezentuje procesu wyciągania przewodu przez zewnętrzny kontur.
PROFILE EXPLORER
Przekrój jest punktem wyjścia, funkcjonalność – celem
Szybkie przeglądanie odpowiednich próbek według przekroju. Wymiary, zaokrąglenia narożników oraz stan materiału dla złożonych kształtów wymagają dalszej oceny w połączeniu z rysunkami technicznymi.
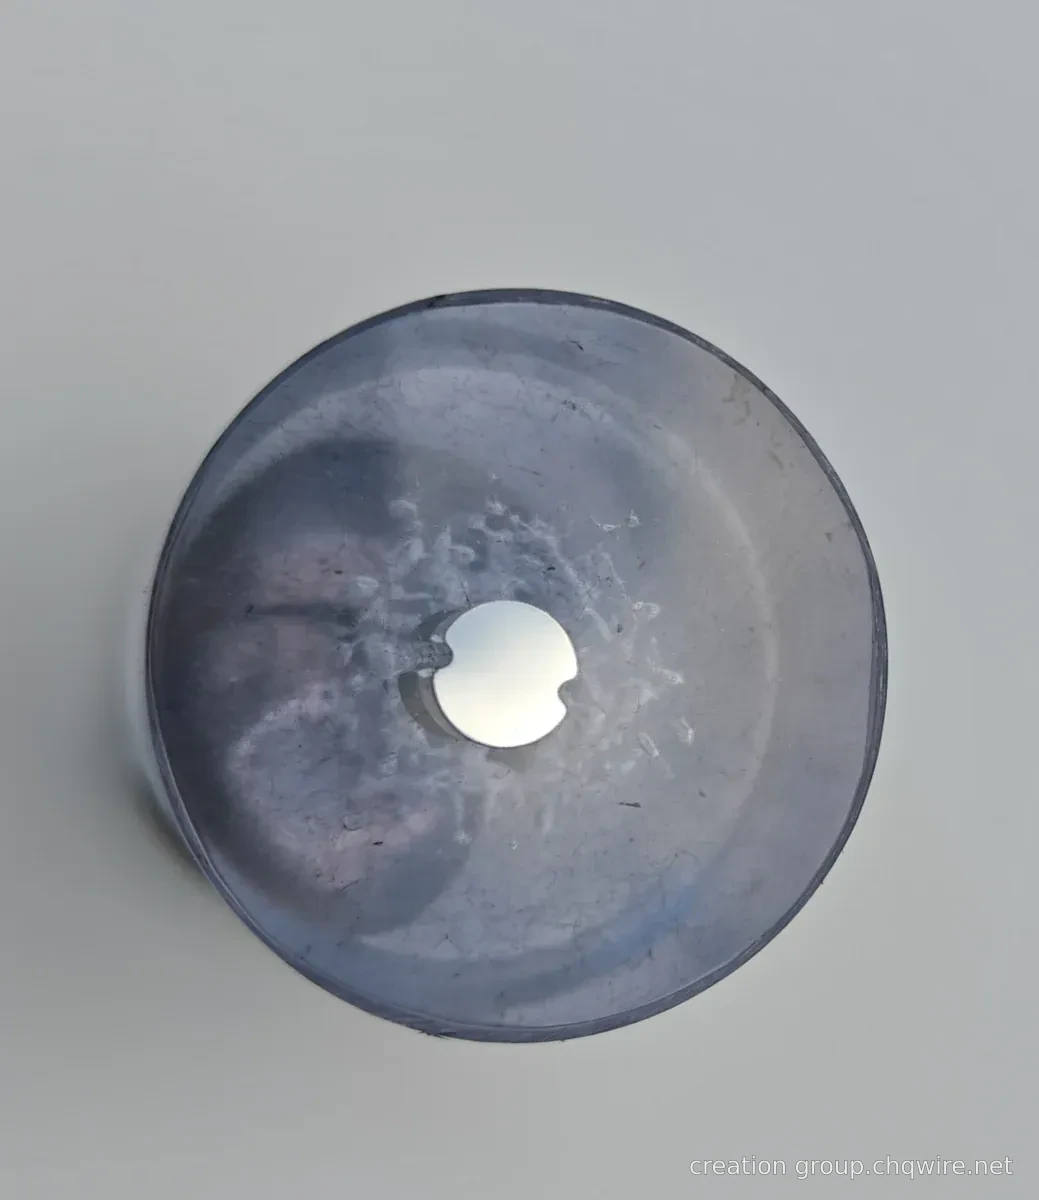
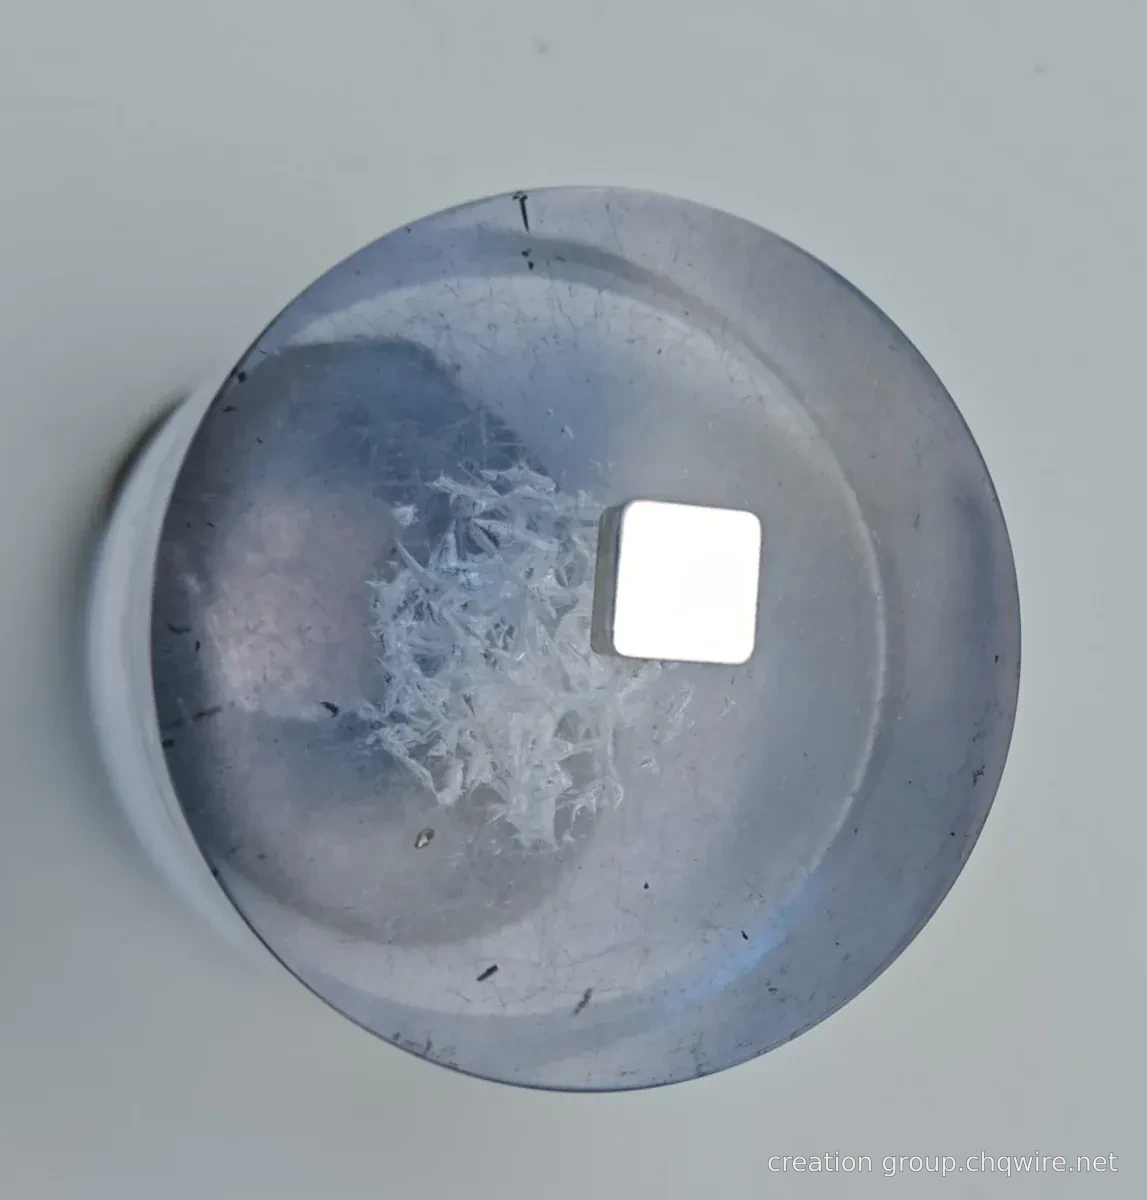
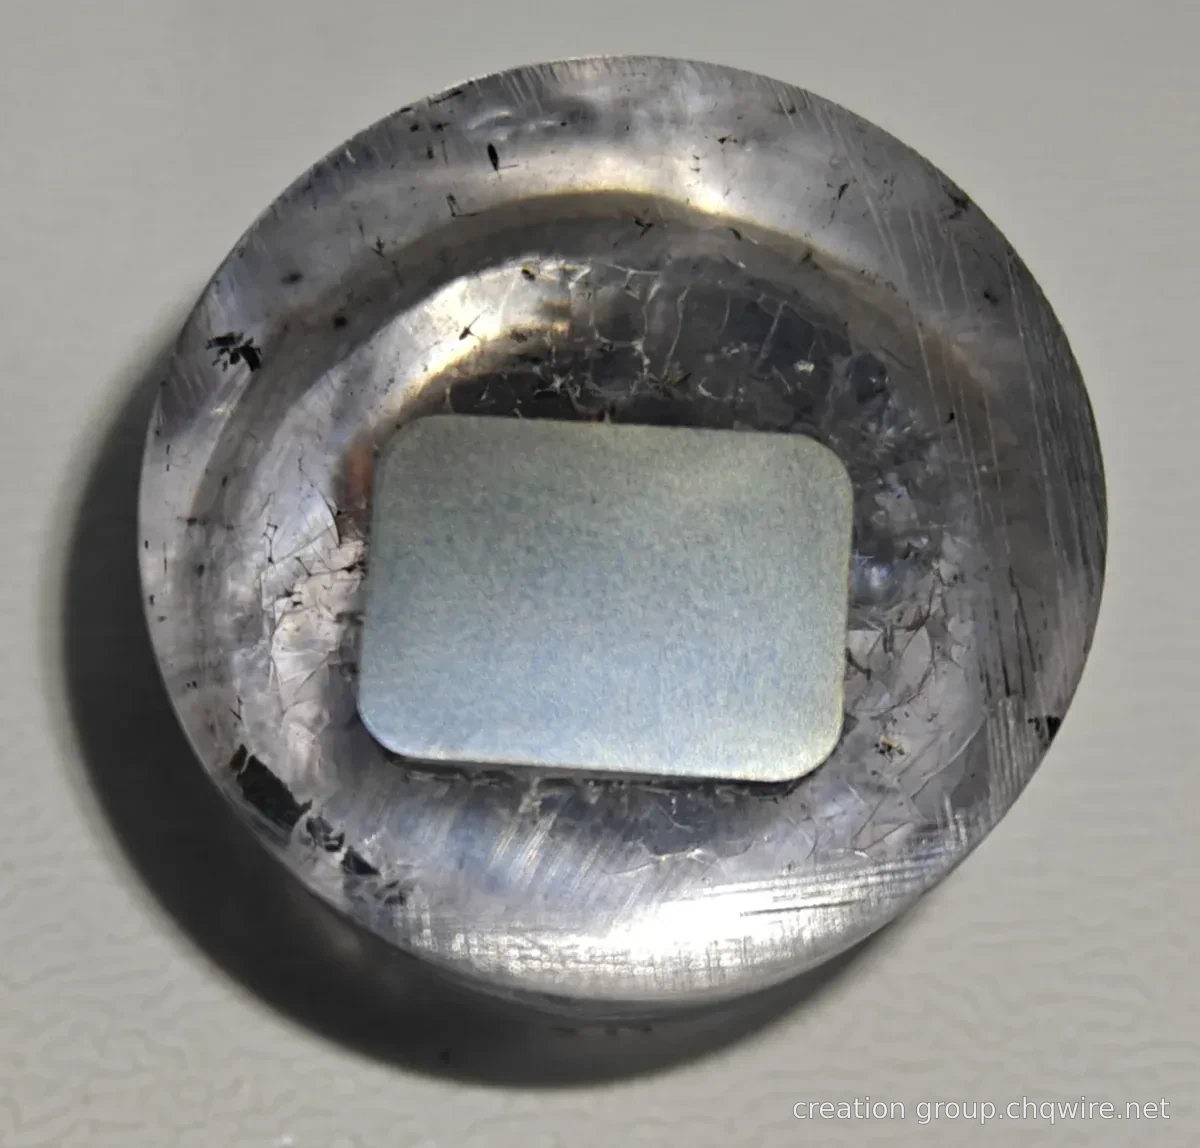
Przykłady rozwoju i profile według zastosowań są zebrane razem. Każdy wpis zachowuje własne materiały, wymiary i źródła; dobór wymaga oceny technicznej.
Szukaj produktów, przykładów, materiałów lub zastosowań
DEVELOPMENT PORTFOLIO
Przekrój i produkt · Osiągnięcia rozwojowe
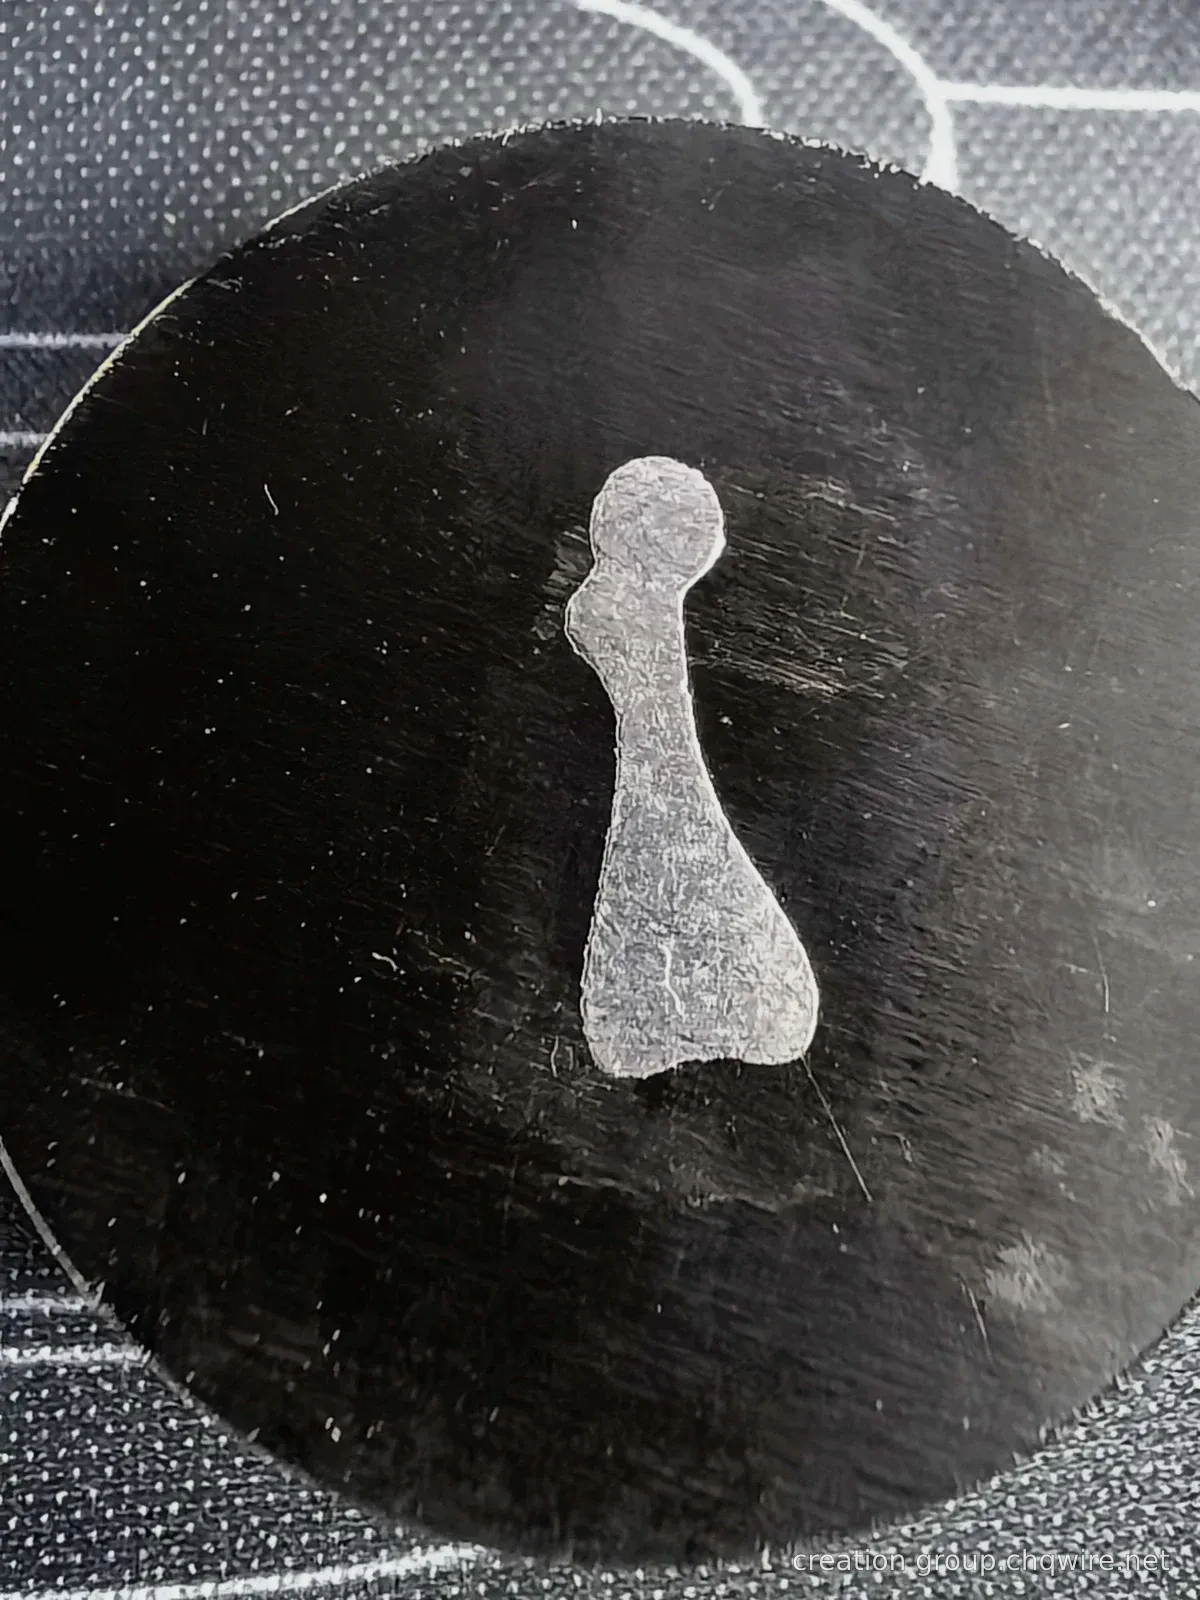
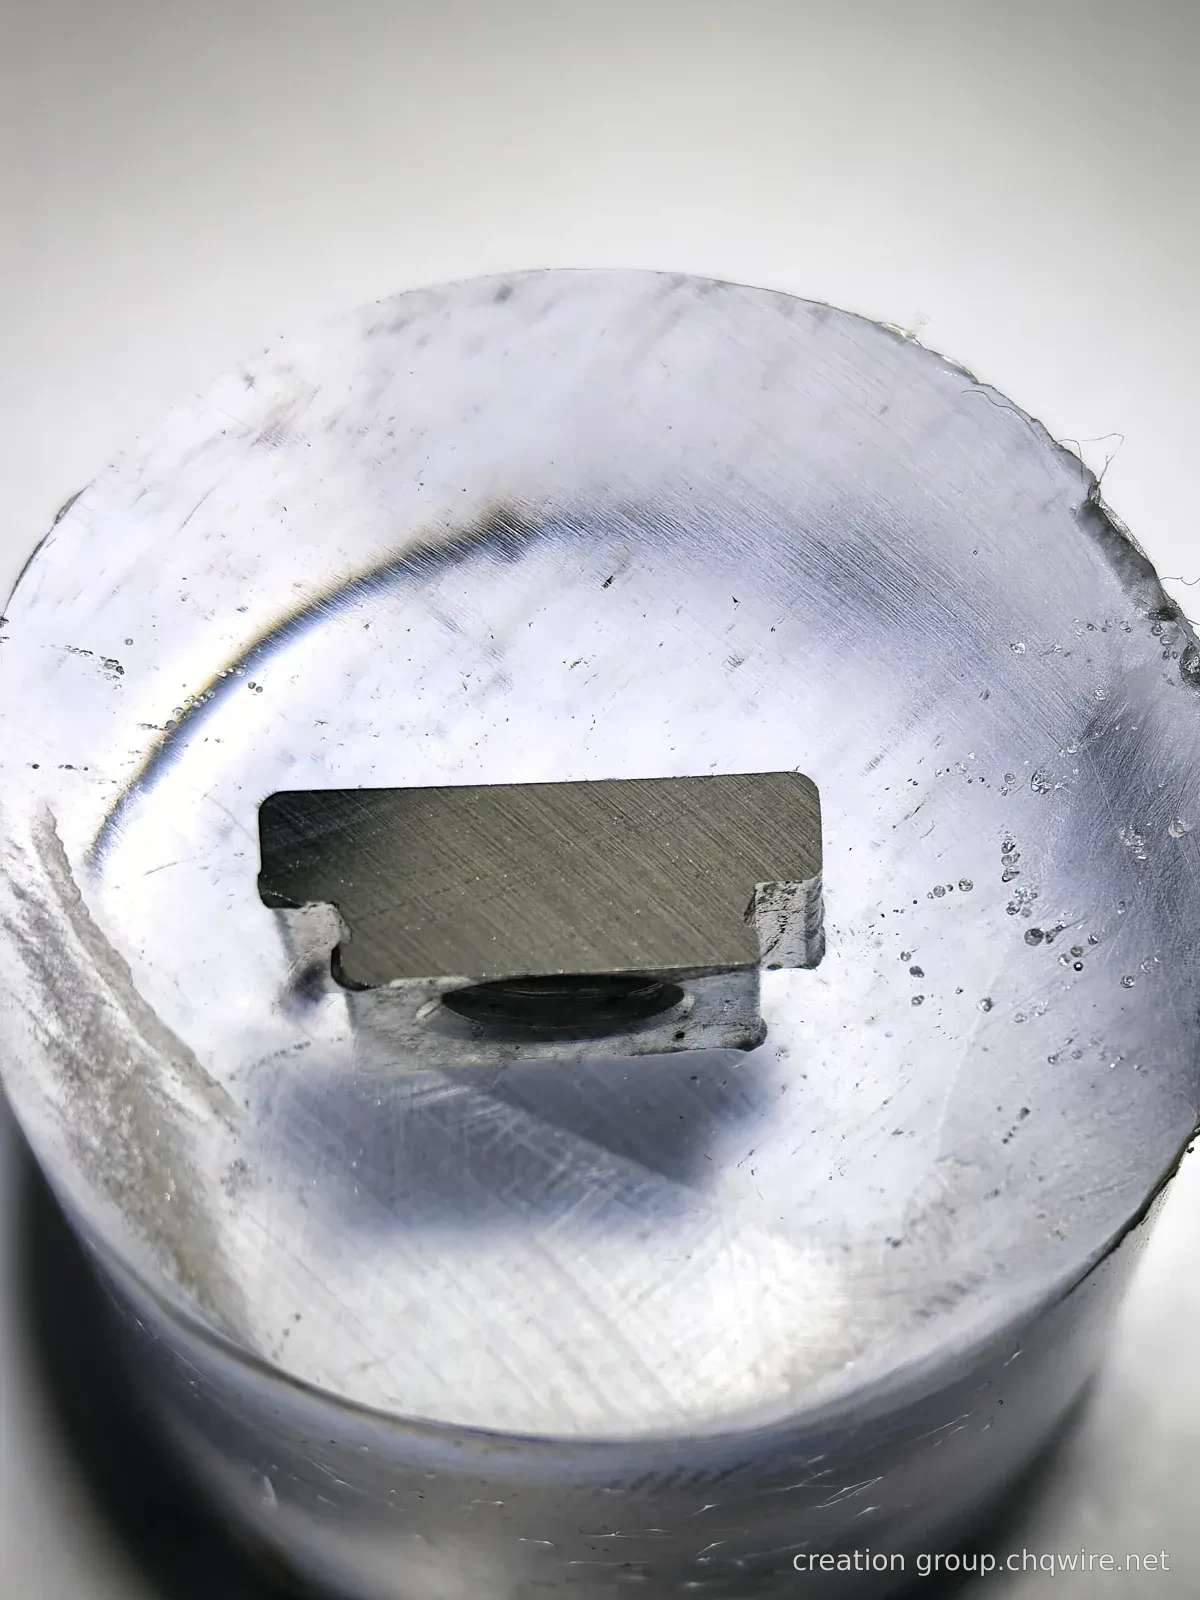
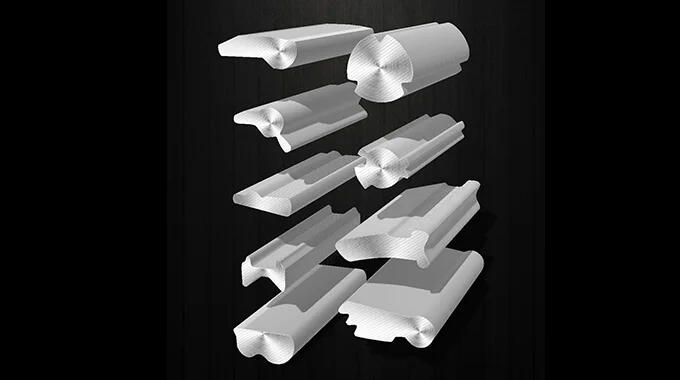
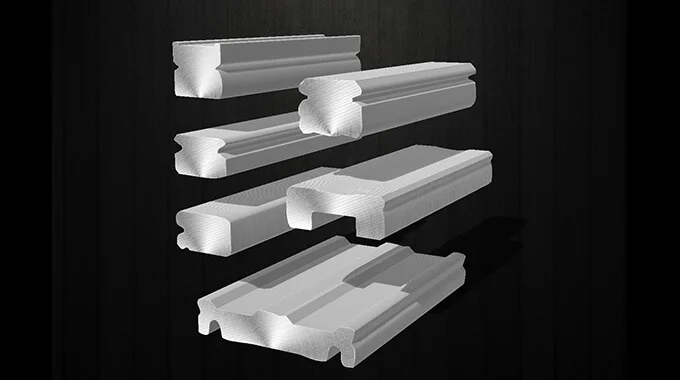
Od podstawowych przekrojów prostokątnych i płaskich po złożone kontury – zapoznaj się z przekrojami złożonymi, rzeczywistymi przewodami oraz zdjęciami pomiarowymi. Klikając na poszczególne przypadki, zapoznaj się z cechami geometrycznymi oraz kluczowymi aspektami technicznej komunikacji.
Wybór kształtu wymaga jednoczesnego wyboru stanu materiału
Poniższe oznaczenia materiałów pochodzą z istniejących przypadków zastosowania. Dobór materiału należy potwierdzić wraz z wymaganiami dotyczącymi kolejnego kształtowania, obróbki i eksploatacji.
Oznaczenia gatunków materiału zachowano w oryginalnej postaci bez dokonywania zastąpień równoważnościowych między różnymi standardami. Wymiary są wartościami nominalnymi podanymi w katalogu dokumentacji – konkretne normy, skład chemiczny oraz stan dostawy są ustalane indywidualnie w ramach danego projektu.
DESIGN FOR THE NEXT OPERATION
Połączenie projektu przekroju z kolejnymi operacjami technologicznymi
Wartość przewodów niestandardowych należy oceniać w kontekście konkretnego elementu oraz całej trasy jego obróbki. Zbliżenie kształtu do docelowego to jedynie pierwszy etap.
01 / NEAR-NET GEOMETRY
kontur zbliżony do docelowego
Ocenia się możliwość zastąpienia części operacji usuwania materiału (np. frezowania) przekrojami wstępnie kształtowanymi. Należy zachować niezbędne nadmiary obróbkowe oraz bazę pozycjonowania.
Korespondencja między docelową częścią a przekrojem drutu
Tolerancje, zaokrąglenia oraz zależności lokalnej grubości
Wykorzystanie materiału obliczane na podstawie rzeczywistej masy
02 / DOWNSTREAM PROCESS
dostosowanie do kolejnych operacji obróbki
Warunki procesów takich jak: kucie zimne, tłoczenie, gięcie, toczenie lub obróbka cieplna – należy przetłumaczyć na wymagania dotyczące dostawy drutu.
Stan materiału oraz wymagania dotyczące właściwości kształtowania
Powierzchnia, smarowanie oraz kierunek obróbki
Wymagania dotyczące zwijania na szpule, dostawy w prętach prostych oraz wyprostowania
03 / TOTAL PART COST
Porównaj koszty dopuszczonych detali.
Kompleksowa ocena materiału, operacji technologicznych, matryc, strat oraz kontroli jakości pozwala określić rzeczywistą wartość projektowanego rozwiązania.
Rzeczywista masa pojedynczej sztuki oraz współczynnik wykorzystania materiału
Cykl operacji technologicznych oraz zużycie narzędzi tnących i matryc
Inwestycje rozwojowe oraz przewidywana wielkość partii
PROFILE CONTROL
Zapisz „precyzję” w jednoznacznych wymaganiach technicznych
Dopuszczalne odchyłki muszą być określone dla konkretnych wymiarów, materiału, kształtu oraz metody pomiaru. Podczas przeglądu dostarczonych rysunków zaleca się wspólną weryfikację poniższych pozycji.
Geometria przekrojuSzerokość i grubość, kąty, zaokrąglenia, otwór oraz pełny profil
Kierunek długościowyWspółliniowość, skręcenie, kierunek ugięcia oraz wymagania dotyczące długości odcinków
Materiał i stanOznaczenie stali, właściwości mechaniczne, obróbka cieplna oraz stan powierzchni
Podstawa akceptacjiOdniesienie pomiarowe, metoda kontroli, pobieranie próbek oraz dokumentacja
Warunki dostawyForma dostawy: na szpulach lub odcinki proste, opakowanie oraz wymagania dotyczące śledzenia partii
CUSTOM PROFILE DEVELOPMENT
Zdefiniowanie wszystkich wymagań projektowych w odniesieniu do Twojego elementu
Od przekroju docelowego do weryfikacji na próbkach – ocenia się materiał, wymiary, stan dostawy oraz wymagania dotyczące kolejnych operacji obróbkowych w sposób zintegrowany.
01 / REQUIREMENTS
Ocena rysunków i wymagań.
Potwierdź geometrię przekroju, kluczowe dopuszczalne odchyłki, wymagania materiałowe oraz kolejne operacje technologiczne, aby jednoznacznie określić cele techniczne projektu.
02 / SAMPLE DEVELOPMENT
Rozwiązanie kształtujące i próbki.
Trasę kształtowania omawia się w kontekście konkretnego materiału i przekroju, a kształt oraz stan dostawy weryfikuje się na rzeczywistej próbce.
03 / VALIDATION
Weryfikacja zgodnie z uzgodnionymi wymaganiami.
Weryfikacja próbek zgodnie z uzgodnionymi punktami kontroli oraz wspieranie rozwoju na podstawie wyników dalszej obróbki przez klienta.
Szczegółowy zakres rozwiązania, punkty kontroli oraz warunki dostawy określane są na podstawie wymagań projektowych potwierdzonych przez obie strony.
ENGINEERING DESK
Przekształcenie pomysłu w jasne wymagania
Przygotowanie rysunku przekroju, oznaczenia gatunku materiału, kluczowych dopuszczalnych odchyłek, kolejnych operacji technologicznych oraz szacowanego zużycia umożliwia bardziej szczegółową ocenę projektową.
Dostarczenie rysunków i wymagań technicznych oraz omówienie odpowiedniego rozwiązania rozwojowego dla konkretnego projektu.
szybka szacunkowa masa na metr
Masa liniowa kg/m = pole przekroju mm² × gęstość g/cm³ ÷ 1000 7.85 to przykładowa gęstość; rzeczywista wartość określa się na podstawie materiału. Nie obejmuje odchyłek wymiarowych.