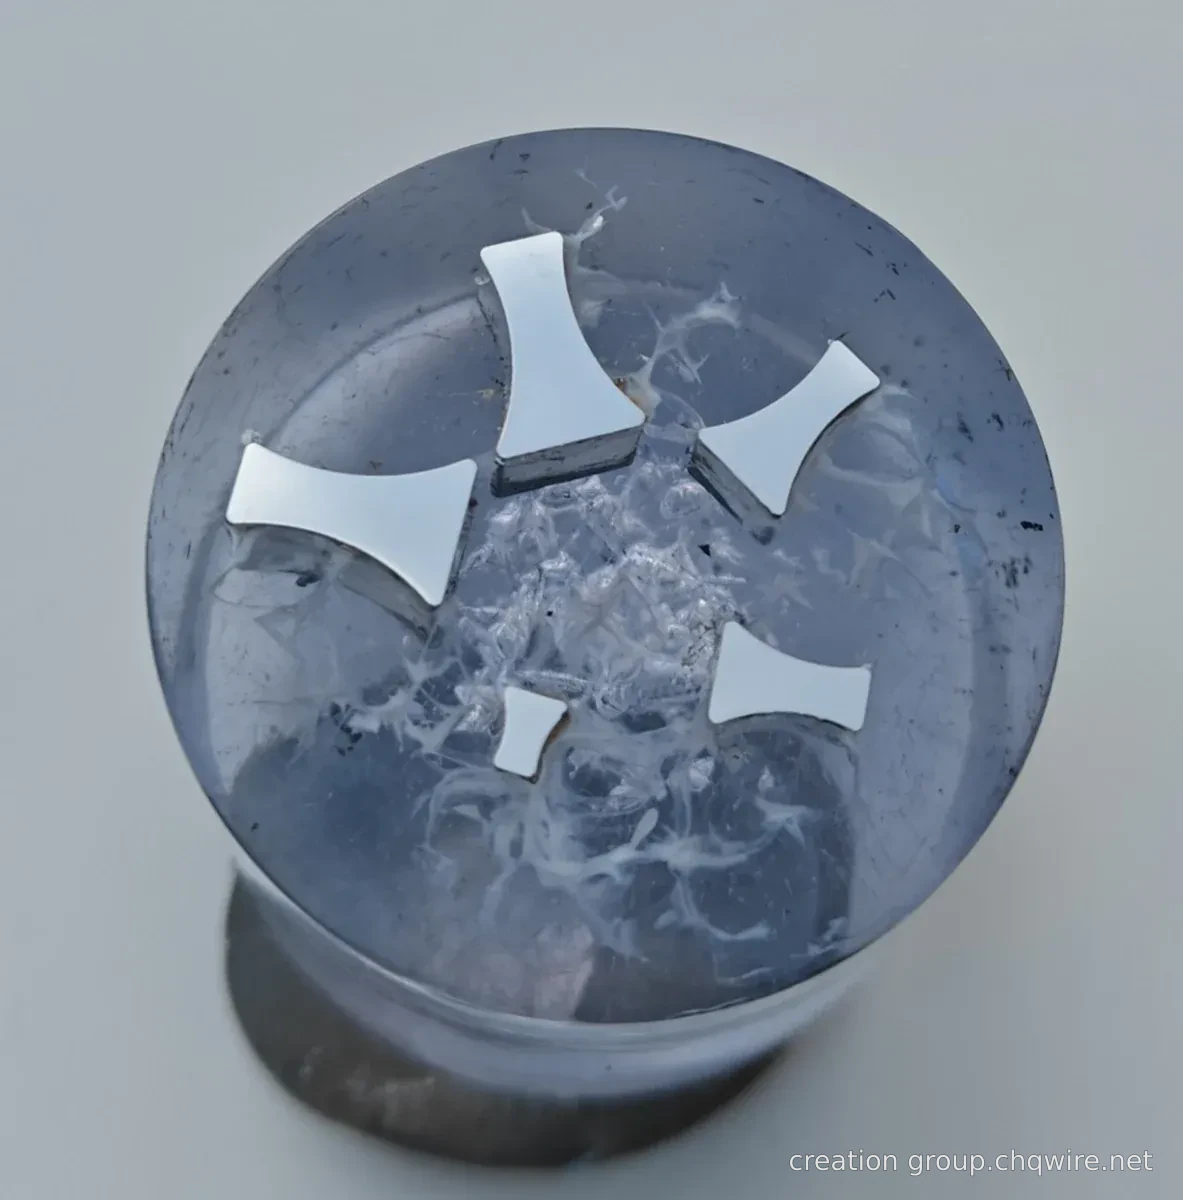
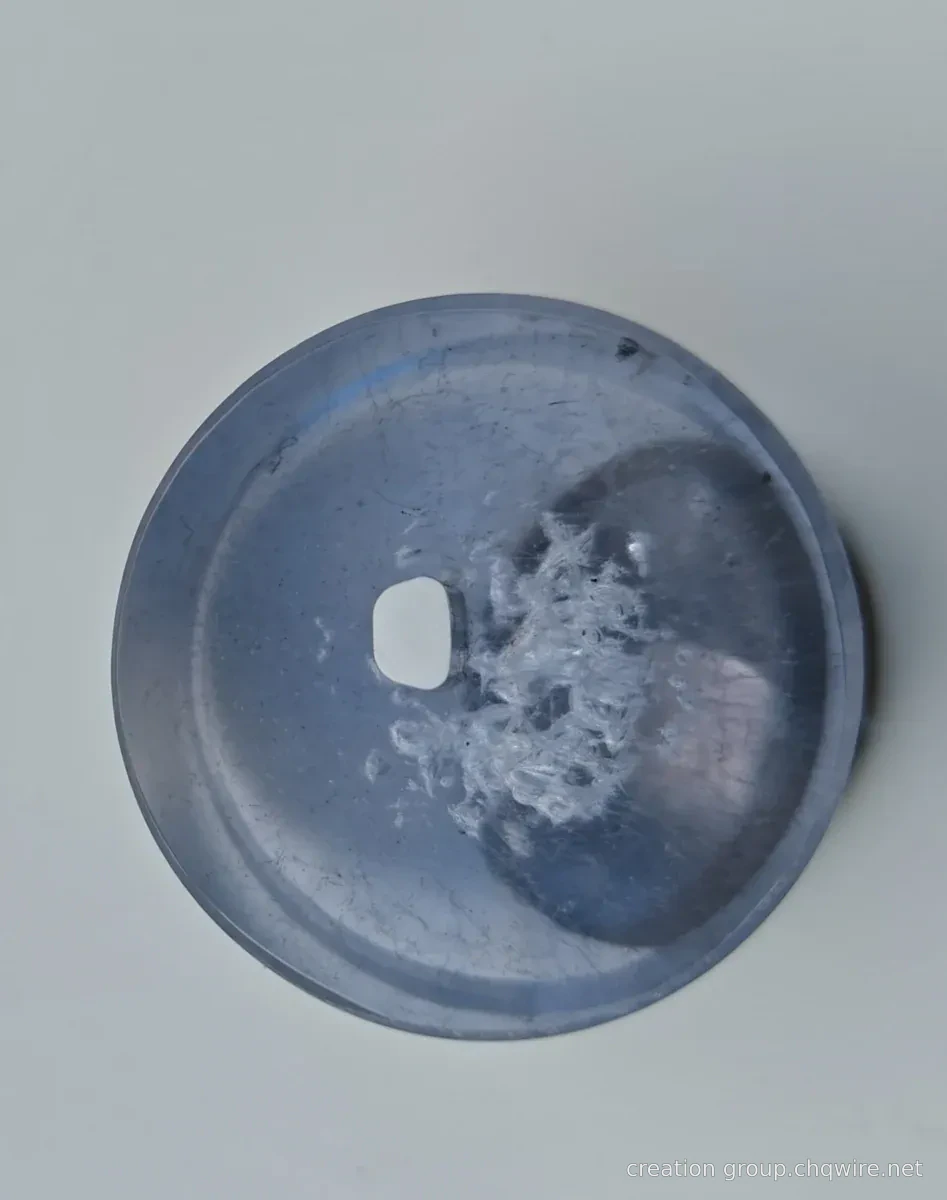
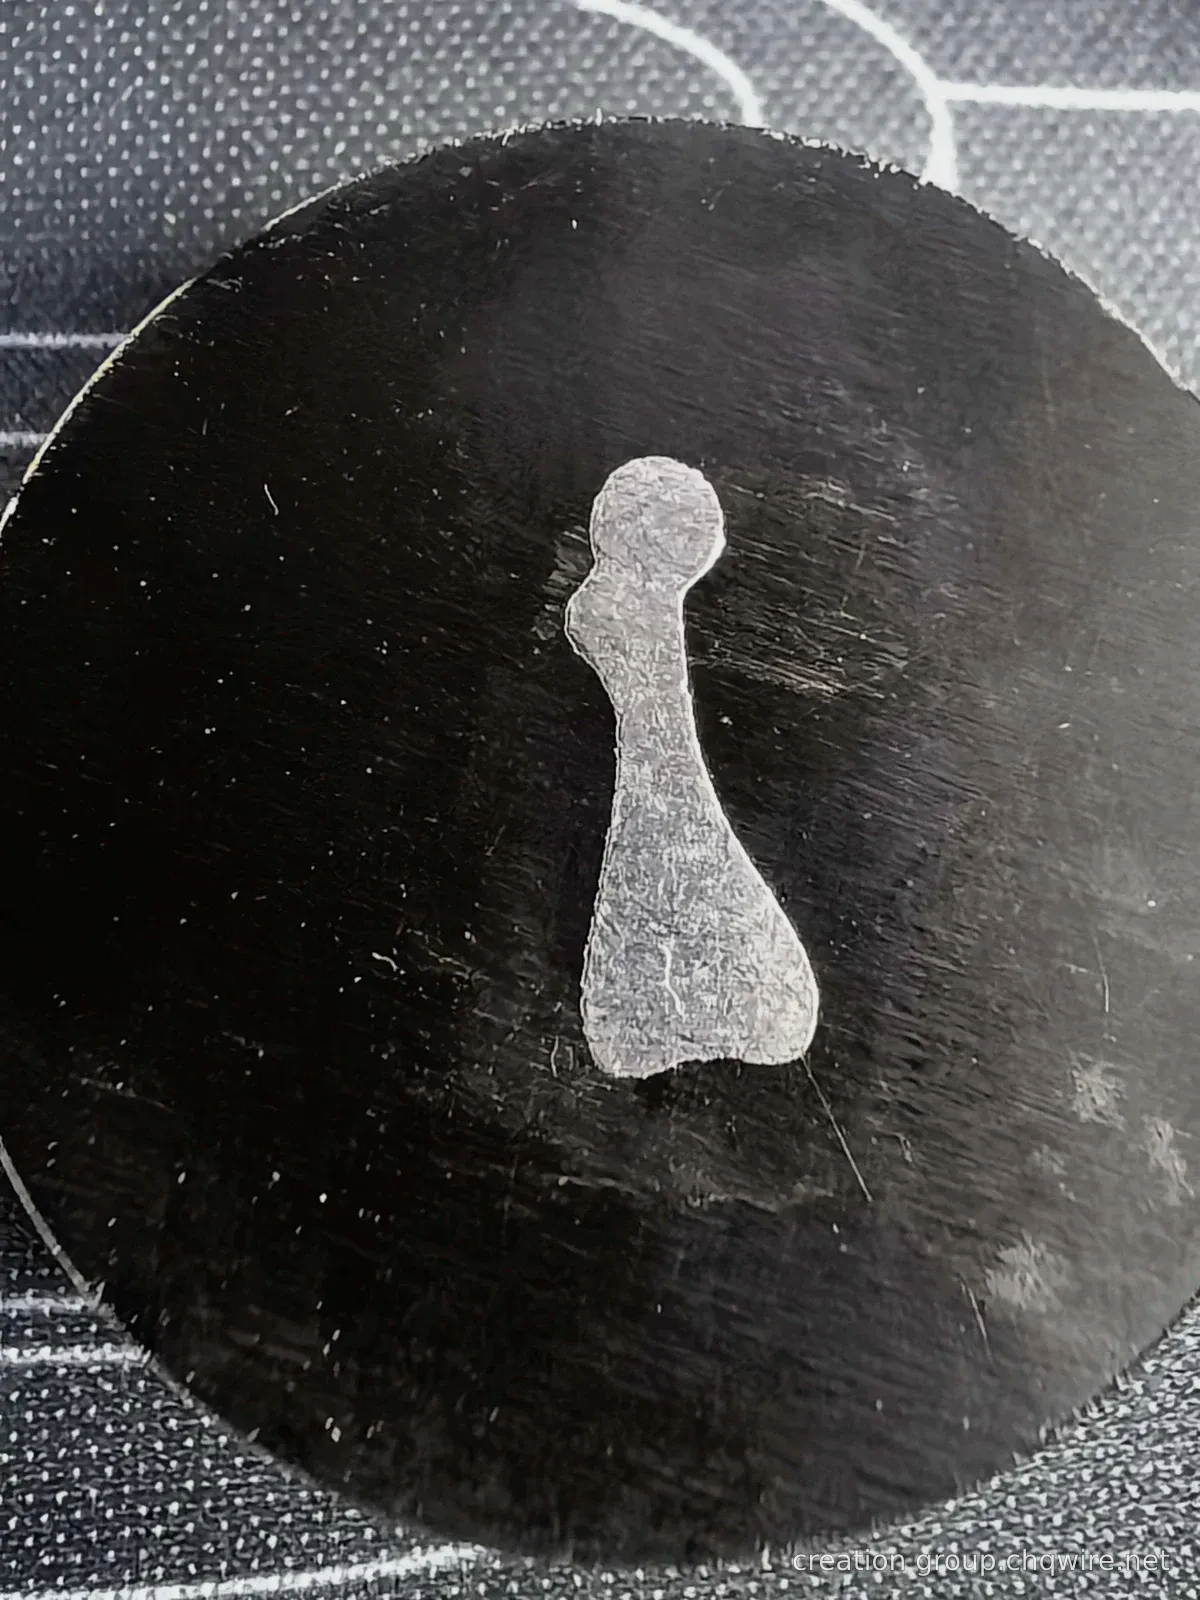
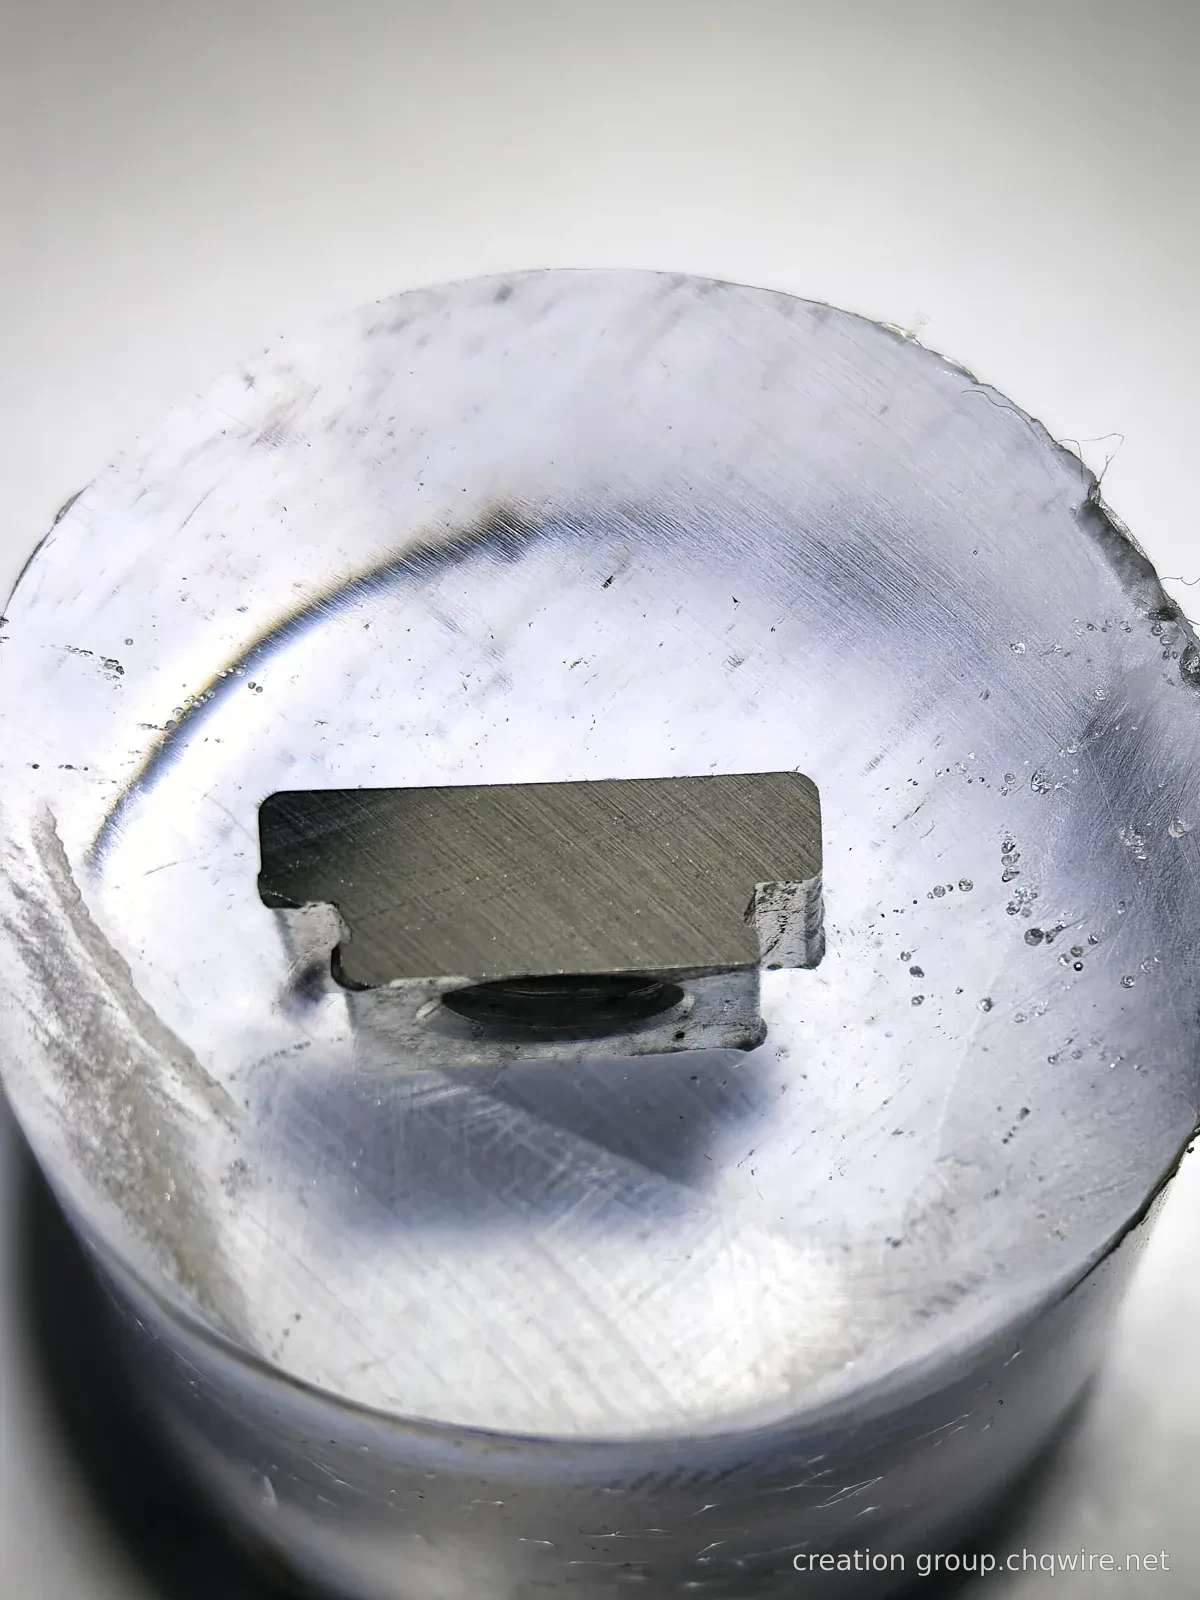
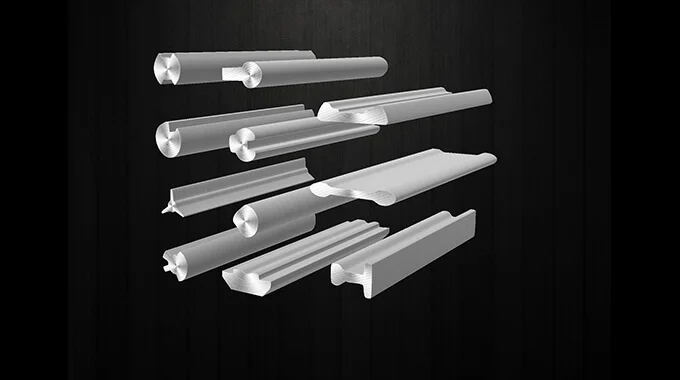
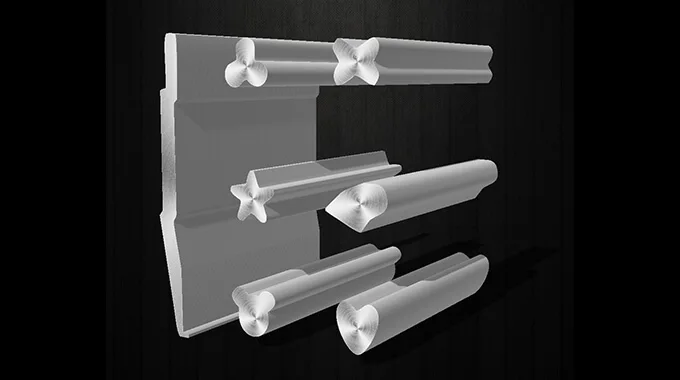
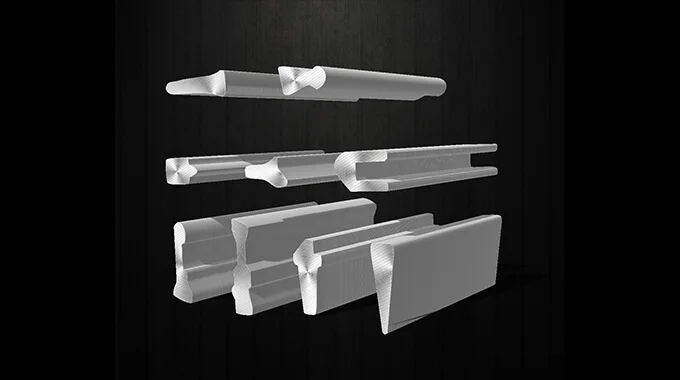
Wayar berbentuk khusus presisi Mendekatkan bahan kepada komponen.
Rekabentuk cetakan merupakan teras dalam pembangunan wayar bentuk khas. Berdasarkan kontur sasaran, integrasikan bahan, lintasan dan geometri lubang cetakan agar rekabentuk keratan rentas dapat dilaksanakan dalam proses pembentukan.
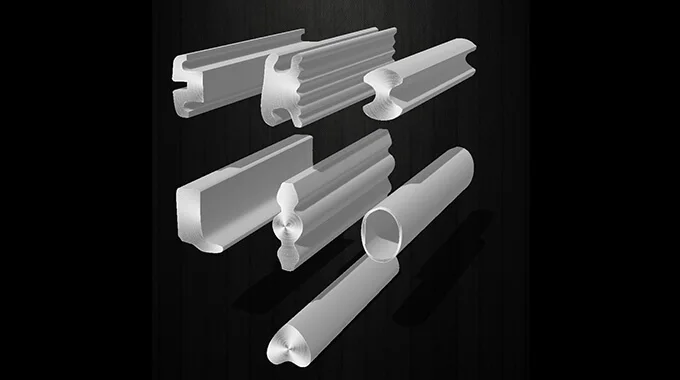
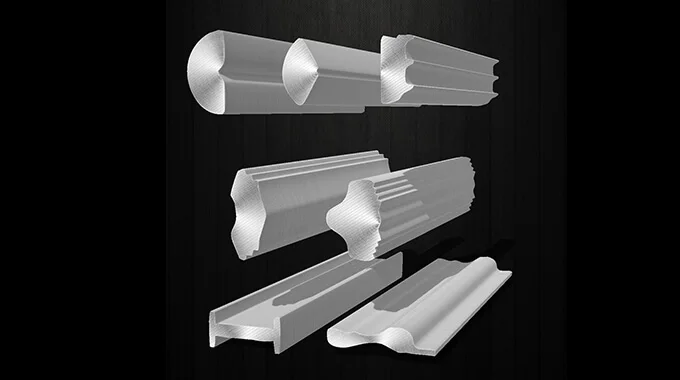
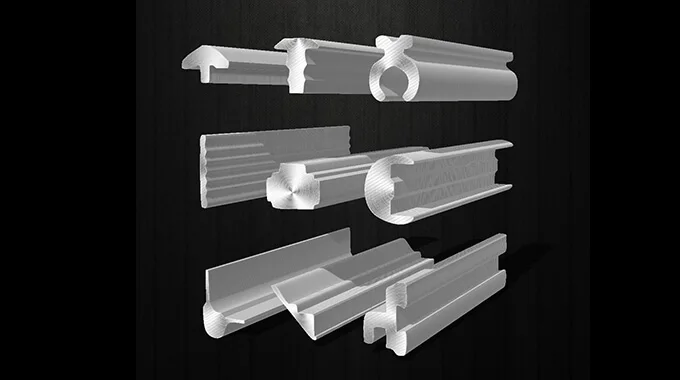
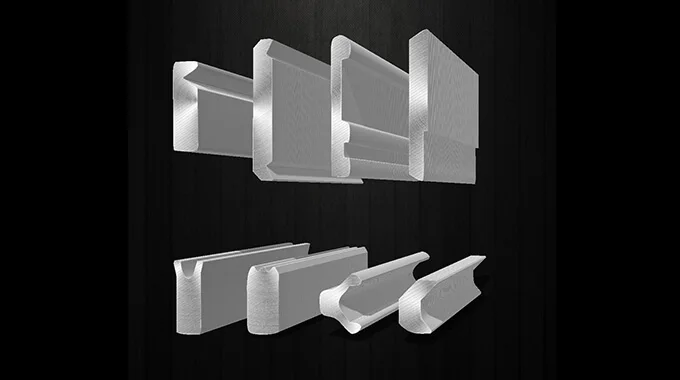
Model rujukan pembinaan dua dimensi · Panjang dipendekkan sebanyak 50% · Keratan rentas mengekalkan bentuk asal.
01 / Cari produk berdasarkan keratan rentas02 / Lihat rekod sebenar pembangunan03 / Pemilihan bahan berdasarkan proses seterusnya04 / Berbincang keperluan pembangunan mengikut lukisan
WHY SHAPED WIRE
Biarkan keratan rentas terbentuk dahulu, supaya proses pemesinan lanjut menjadi lebih mudah
Apabila kontur wayar lebih mendekati bentuk komponen sasaran, beban pemotongan dan pembentukan sebahagiannya dapat dikurangkan. Nilai ini bergantung kepada kontur spesifik, bahan, laluan pemprosesan dan kuantiti kelompok.
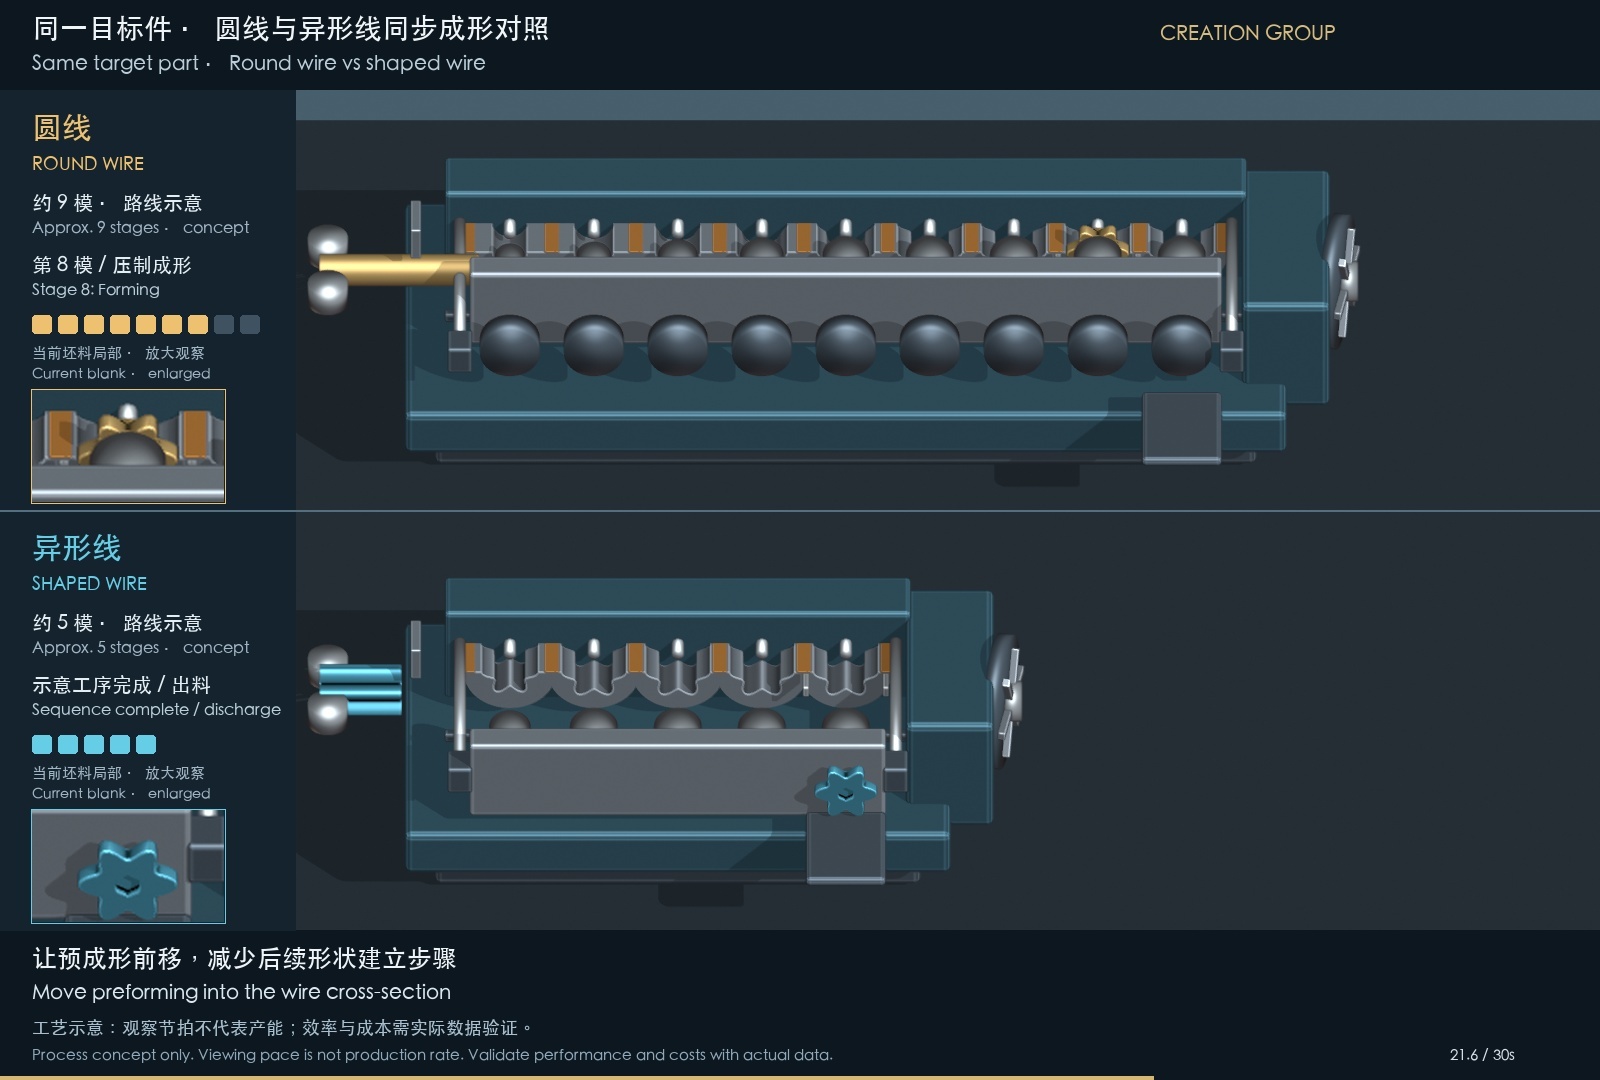
Laluan bahan awal konvensional / ilustrasi
Bahan bulat mentah→Pengelupasan bahan / Pembentukan→Komponen sasaran
Apabila perbezaan pada kontur luaran adalah besar, bentuk perlu diperoleh melalui pemprosesan susulan.
Litar bentuk khas / ilustrasi
Keratan rentas pra-bentuk→Pemprosesan yang diperlukan→Komponen sasaran
Membentuk profil yang sesuai secara pra-awal untuk mencipta syarat bagi mengurangkan lebihan pemprosesan dan bilangan operasi.
01
Bahan digunakan pada lokasi yang diperlukan
Apabila keratan rentas lebih rapat dengan kontur komponen, terdapat potensi untuk mengurangkan logam berlebihan dan serbuk logam (swarf). Pengiraan kecekapan penggunaan bahan harus dibuat berdasarkan jisim seunit sebenar, sisa pemotongan dan kehilangan.
Pembentukan awal keratan rentas berulang sepanjang panjang wayar memberi potensi untuk mengurangkan operasi pemotongan unit demi unit, penggalian alur atau proses pemotongan lain, sambil mengekalkan pemesinan akhir yang diperlukan.
Semak bersama-sama taburan ketebalan, jejari lengkok dan orientasi keratan rentas dengan keperluan proses seterusnya seperti penimbusan, lenturan, penempaan sejuk atau pemasangan — supaya bahan masukan lebih selaras dengan keperluan pemprosesan.
Kos menyeluruh dinilai berdasarkan komponen yang memenuhi spesifikasi
Bandingkan bahan, kadar produksi, cetakan, alat potong, kehilangan dan pemeriksaan secara serentak. Apabila penggunaan bahan dan pengurangan proses cukup untuk menutup kos pembangunan, nilai penyelesaian menjadi lebih jelas.
Projek manakah layak dinilai terlebih dahulu?Komponen dengan penampang berulangProfil dengan pengelupasan bahan yang banyakKeperluan penyesuaian khusus dengan kelompok kelompok yang jelasBahan masukan mesti sesuai dengan proses pembentukan seterusnya
Carta alir ini hanya bertujuan menerangkan prinsip asas dan tidak menunjukkan nisbah penjimatan bahan sebenar. Pautan kes menunjukkan sampel keratan rentas berkaitan, tetapi belum merupakan bukti bahawa kes tersebut telah mencapai penjimatan kos atau penggantian proses.
Perbandingan Pembentukan Dingin dan Pengiraan Kos
Wayar Bulat dan Wayar Berbentuk: Tonton proses secara serentak pada skrin yang sama dan kira kos berdasarkan parameter sebenar.
Platform rekabentuk acuan khas (shaped wire die) berpemilikan intelek sendiri
Dalam pembangunan wayar bentuk khas, kami telah membangunkan platform rekabentuk cetakan bentuk khas berlesen milik sendiri, yang mengintegrasikan pengesahan kontur lukisan, perancangan geometri lintasan, rekabentuk parameter lubang cetakan dan paparan keratan rentas tiga dimensi — sehingga keperluan keratan rentas, struktur cetakan dan ulasan kejuruteraan dapat diselaraskan dalam satu aliran rekabentuk yang sama.
Menyokong ekstraksi kontur daripada lukisan dan pembetulan manual, serta pengesahan sempadan, jejari lengkok dan tapak dimensi — untuk menetapkan keratan rentas sasaran yang jelas bagi rekabentuk awal lubang cetakan.
Perancangan Laluan Penarikan
Lihat keratan rentas, perubahan luas dan kadar pengurangan luas bagi setiap laluan mengikut urutan proses yang ditetapkan oleh jurutera proses, sebagai sokongan untuk perbandingan dan perbincangan pelan pembentukan.
Penetapan awal lubang mati
Hubungkaitkan sudut separuh mampatan, zon kalibrasi, diameter luar teras cetakan dan ketebalan untuk menyemak pembahagian ruang cetakan serta hubungan ruangnya, dan sahkan secara visual melalui keratan rentas tiga dimensi.
Pengesahan percubaan acuan
Bezakan antara toleransi sasaran wayar dan toleransi pemesinan lubang cetakan, bawa rekabentuk awal ke dalam ulasan kejuruteraan, dan kemaskini berdasarkan keadaan bahan, kelengkungan semula serta hasil ukuran sebenar daripada ujian cetakan.
Kontur luar demonstrasi diambil daripada model rujukan blok kunci pada muka surat pertama, dan ruang cetakan diilustrasikan berdasarkan 128 titik sudut; kontur tempatan mengandungi penghampiran diskret. Kawasan masuk diilustrasikan sebagai pembesaran berskala, manakala parameter teras cetakan dan zon mampatan hanya digunakan untuk tujuan penerangan — bukan rekabentuk cetakan rasmi. Lubang aksial dalam model tidak mewakili proses penarikan melalui kontur luar. Bilangan lintasan sebenar, faktor pampasan serta dimensi pembuatan mesti disemak oleh pasukan kejuruteraan dan disahkan melalui ujian cetakan.
PROFILE EXPLORER
Keratan rentas adalah titik permulaan, fungsi adalah matlamat
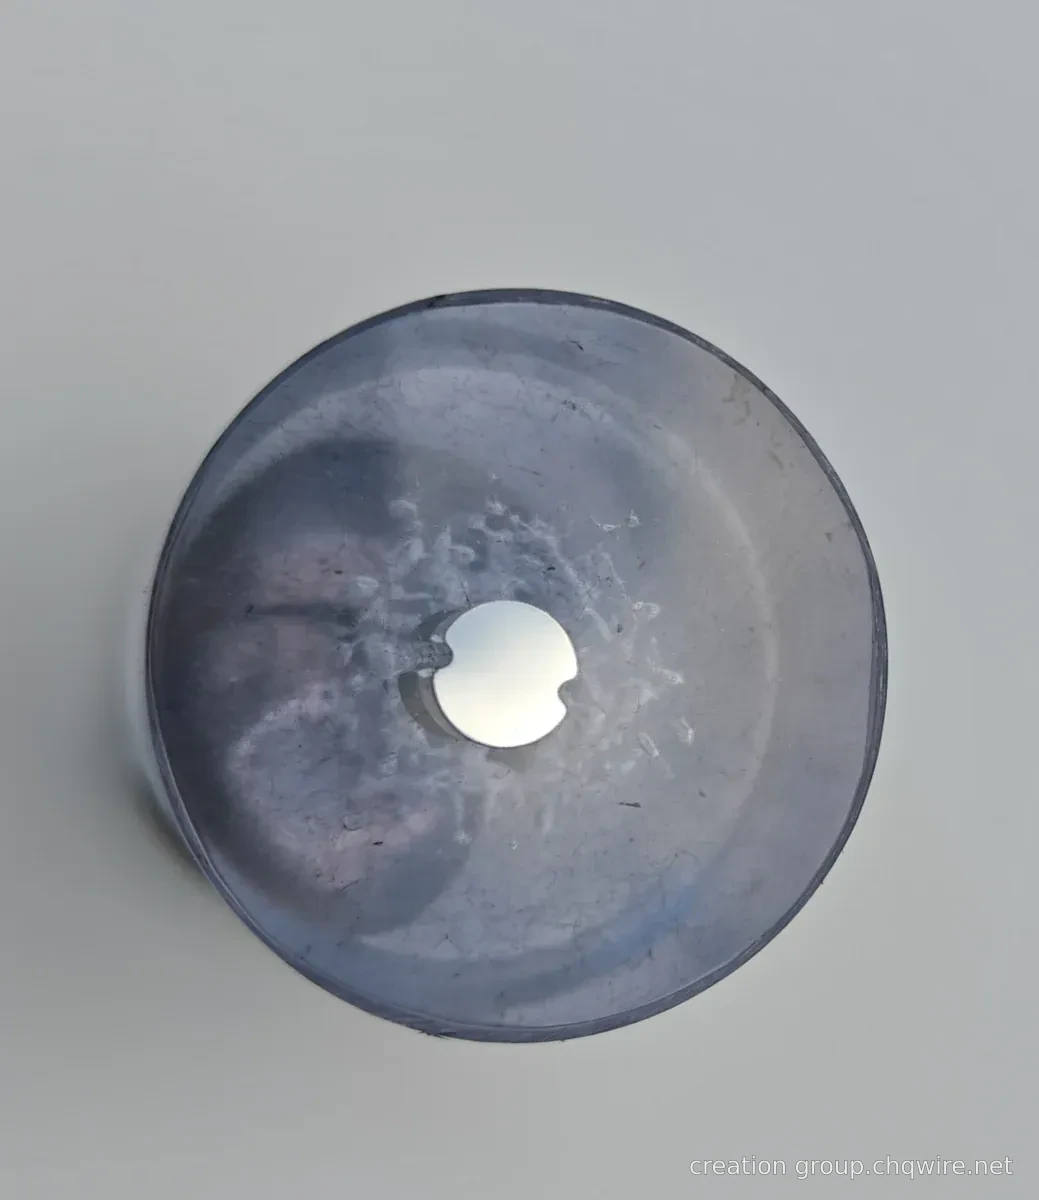
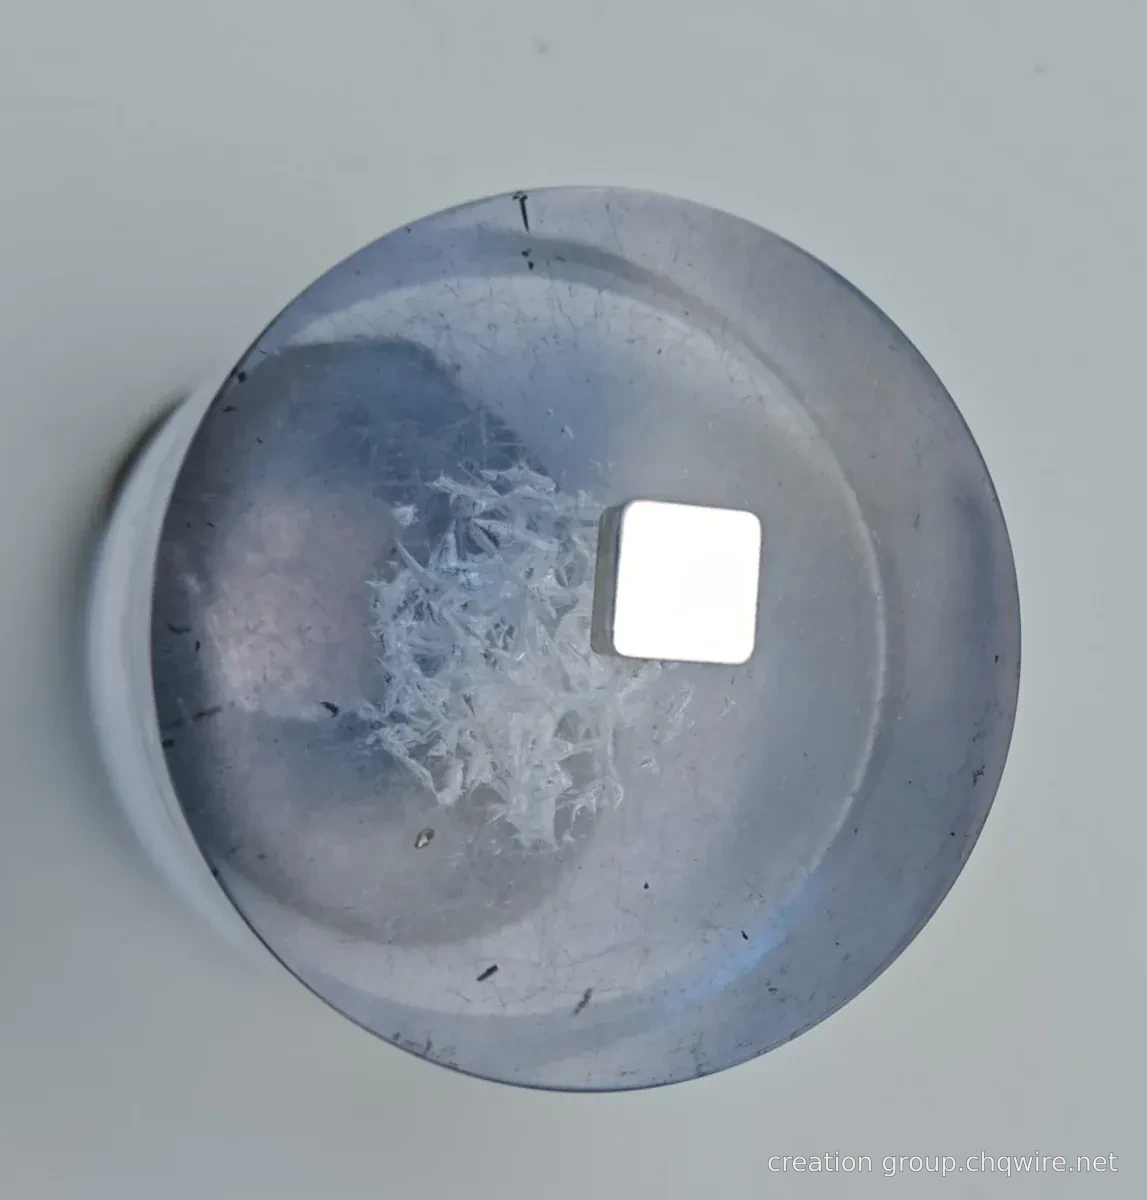
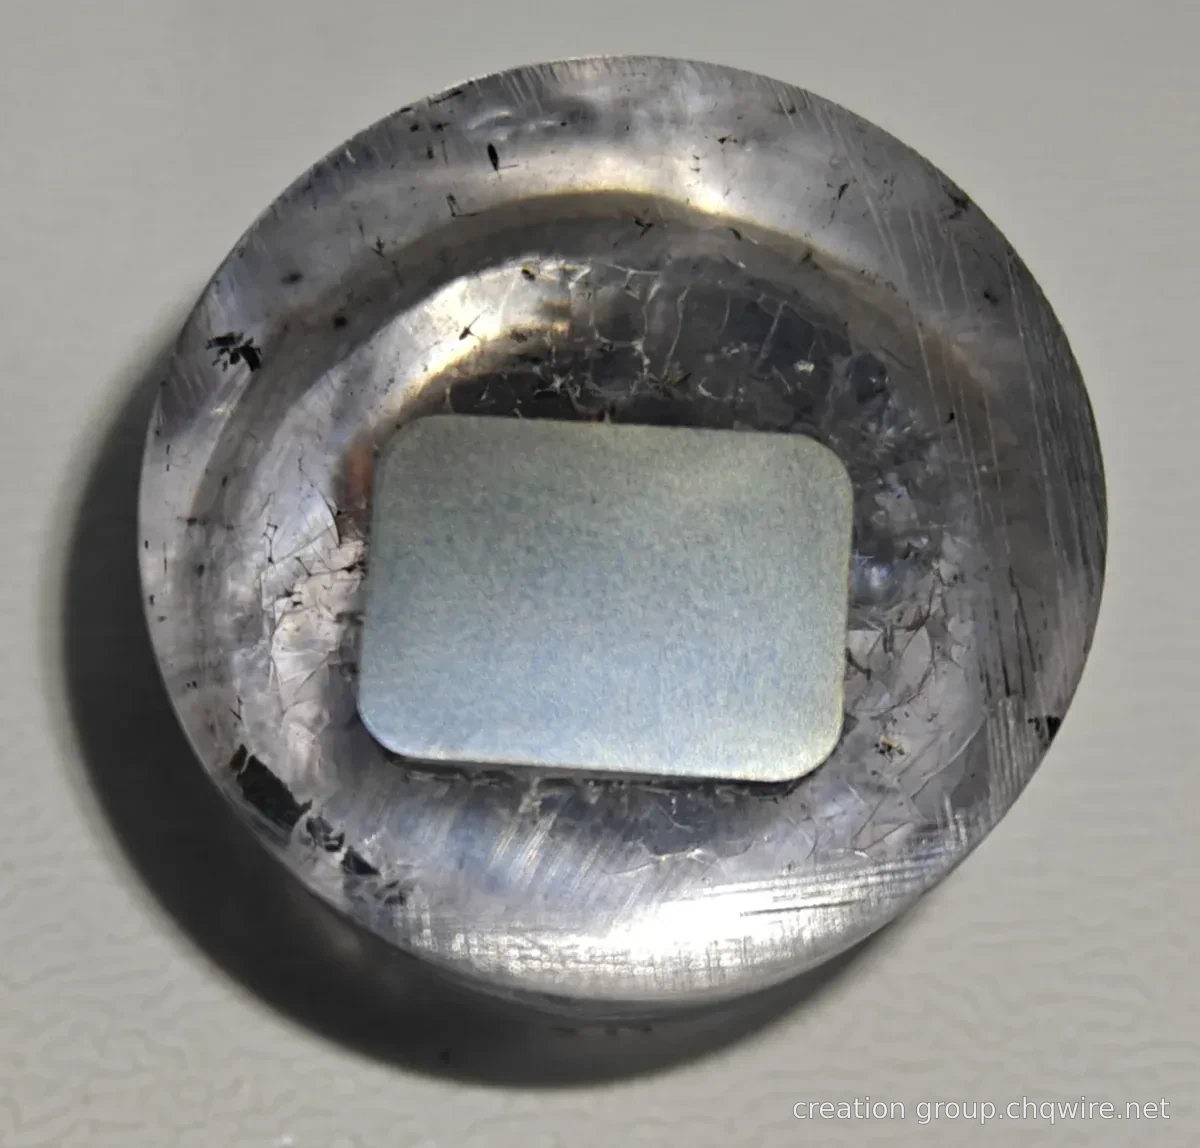
Navigasi pantas ke sampel berkaitan mengikut keratan rentas. Dimensi bentuk kompleks, jejari sudut bulat dan keadaan bahan memerlukan penilaian lanjut bersama lukisan teknik.
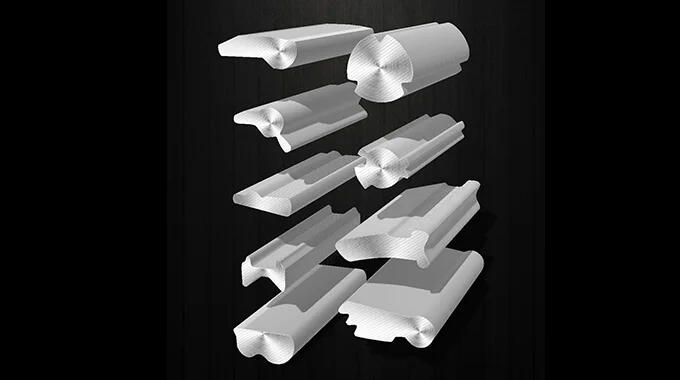
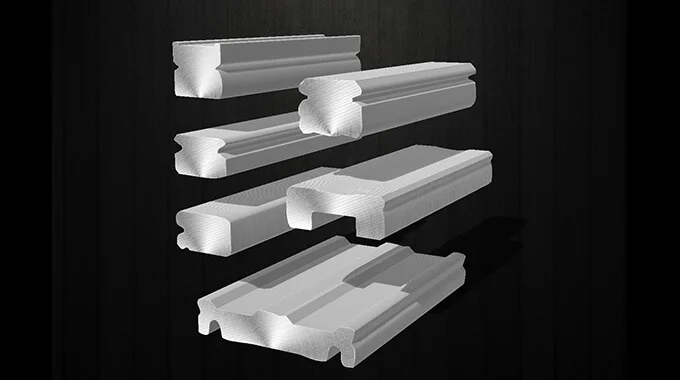
Contoh pembangunan dan profil mengikut kegunaan dihimpunkan bersama. Setiap entri mengekalkan bahan, dimensi dan sumbernya sendiri; pemilihan disahkan melalui semakan teknikal.
Cari produk, contoh, bahan atau kegunaan
DEVELOPMENT PORTFOLIO
Keratan rentas dan produk · Prestasi Pembangunan
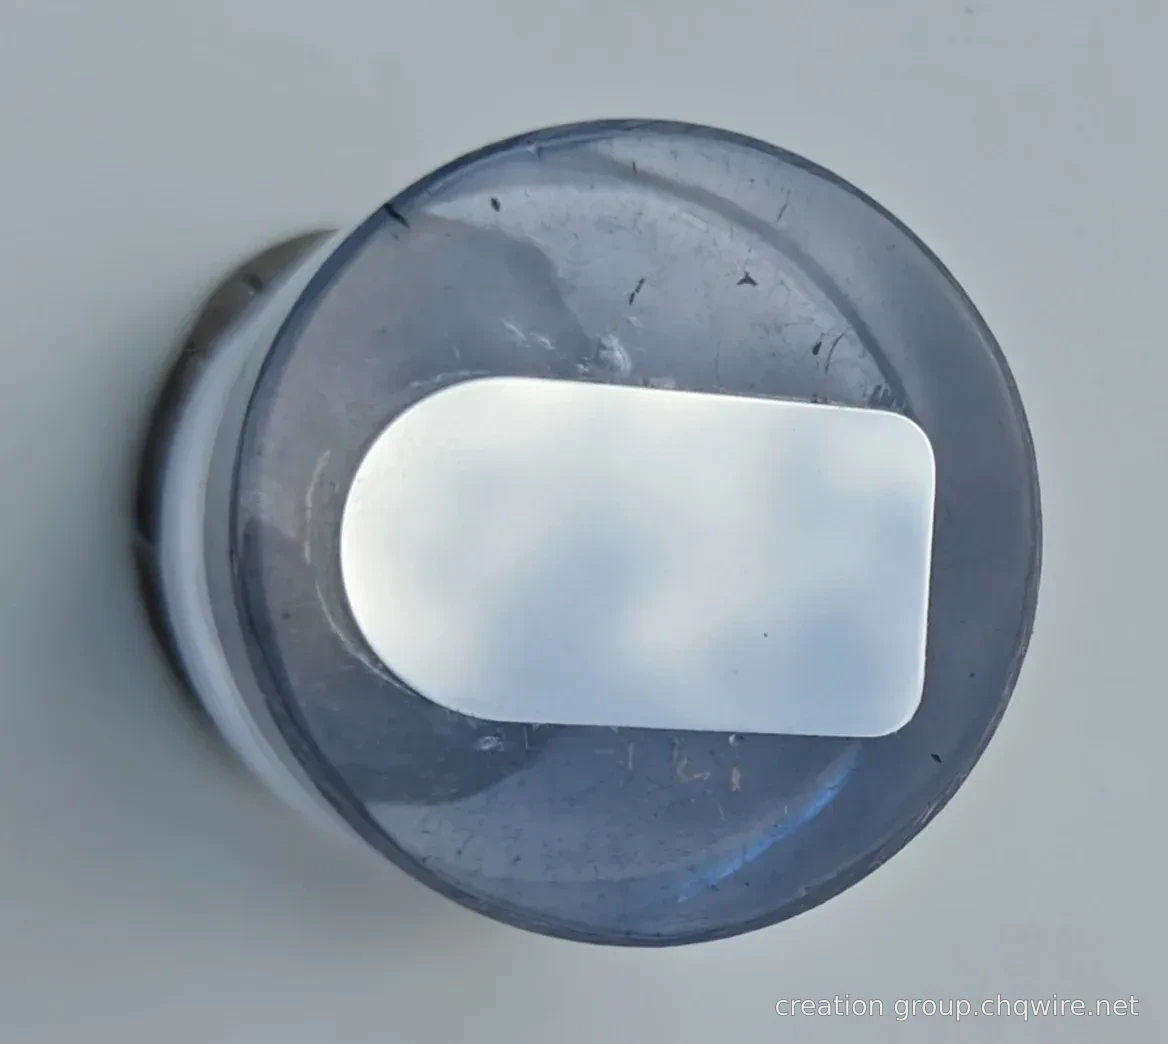
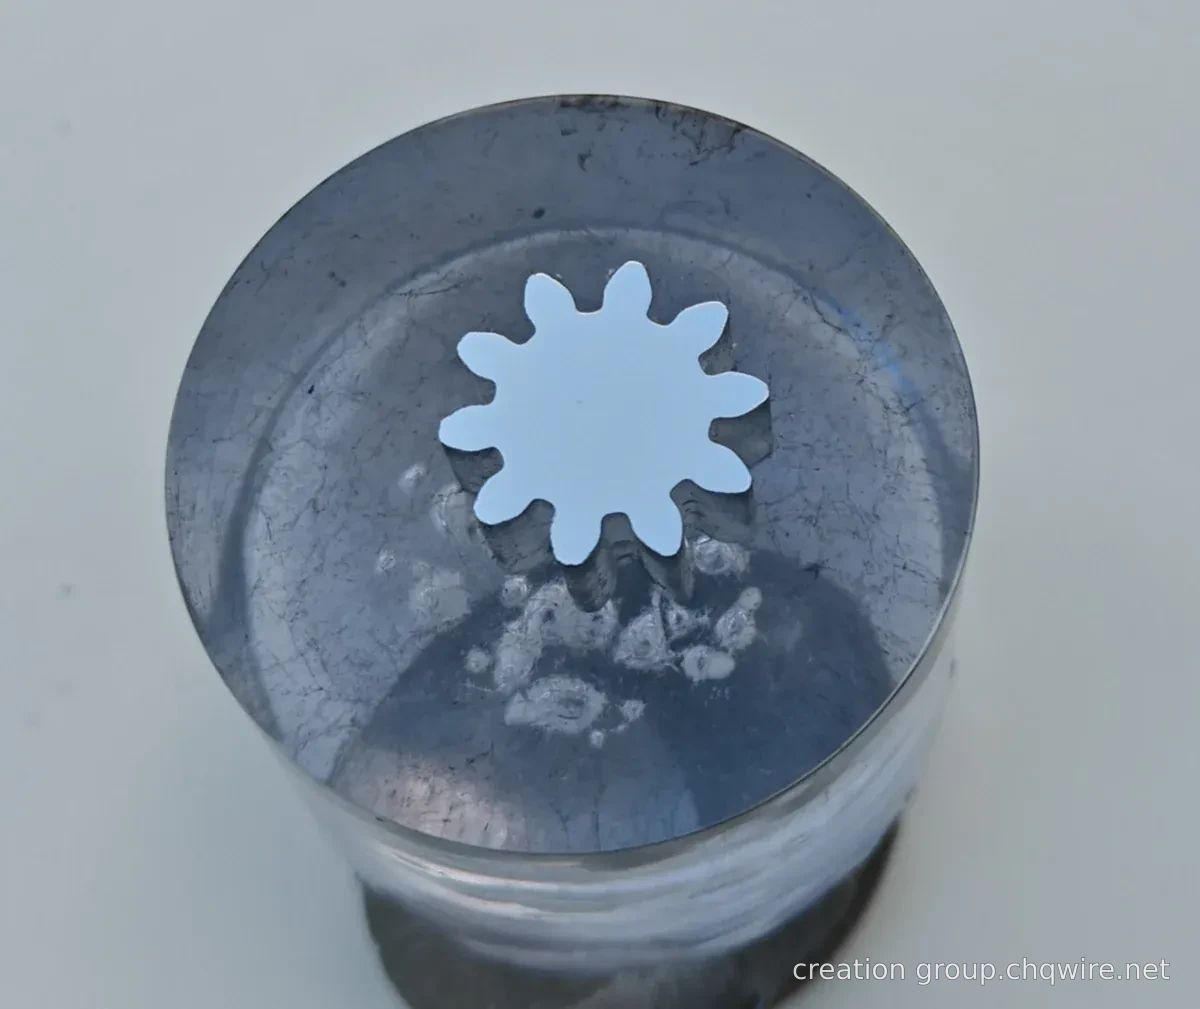
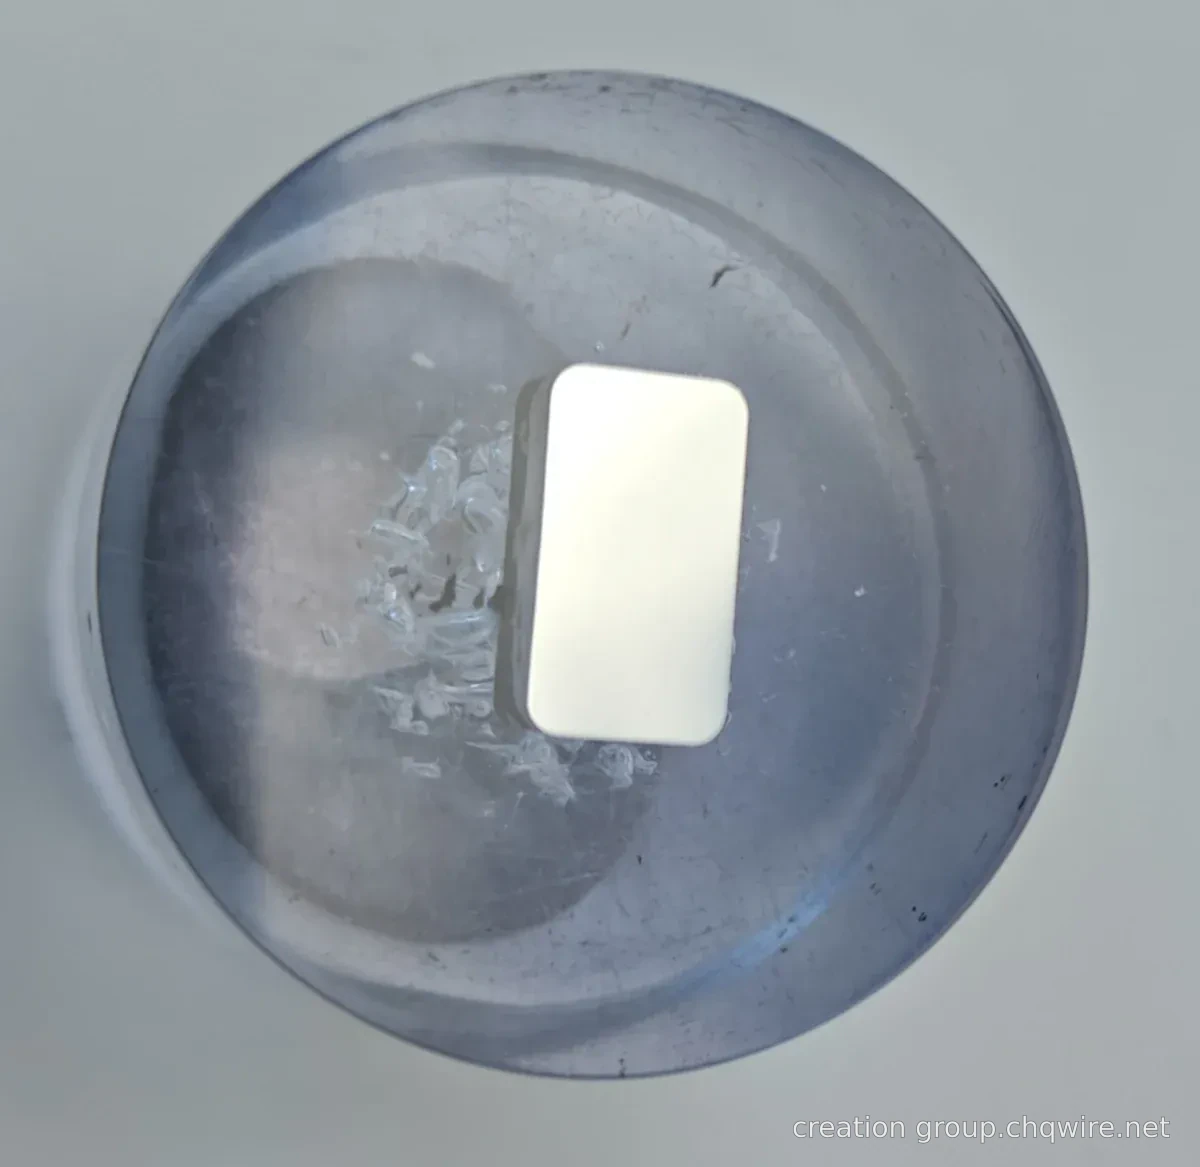
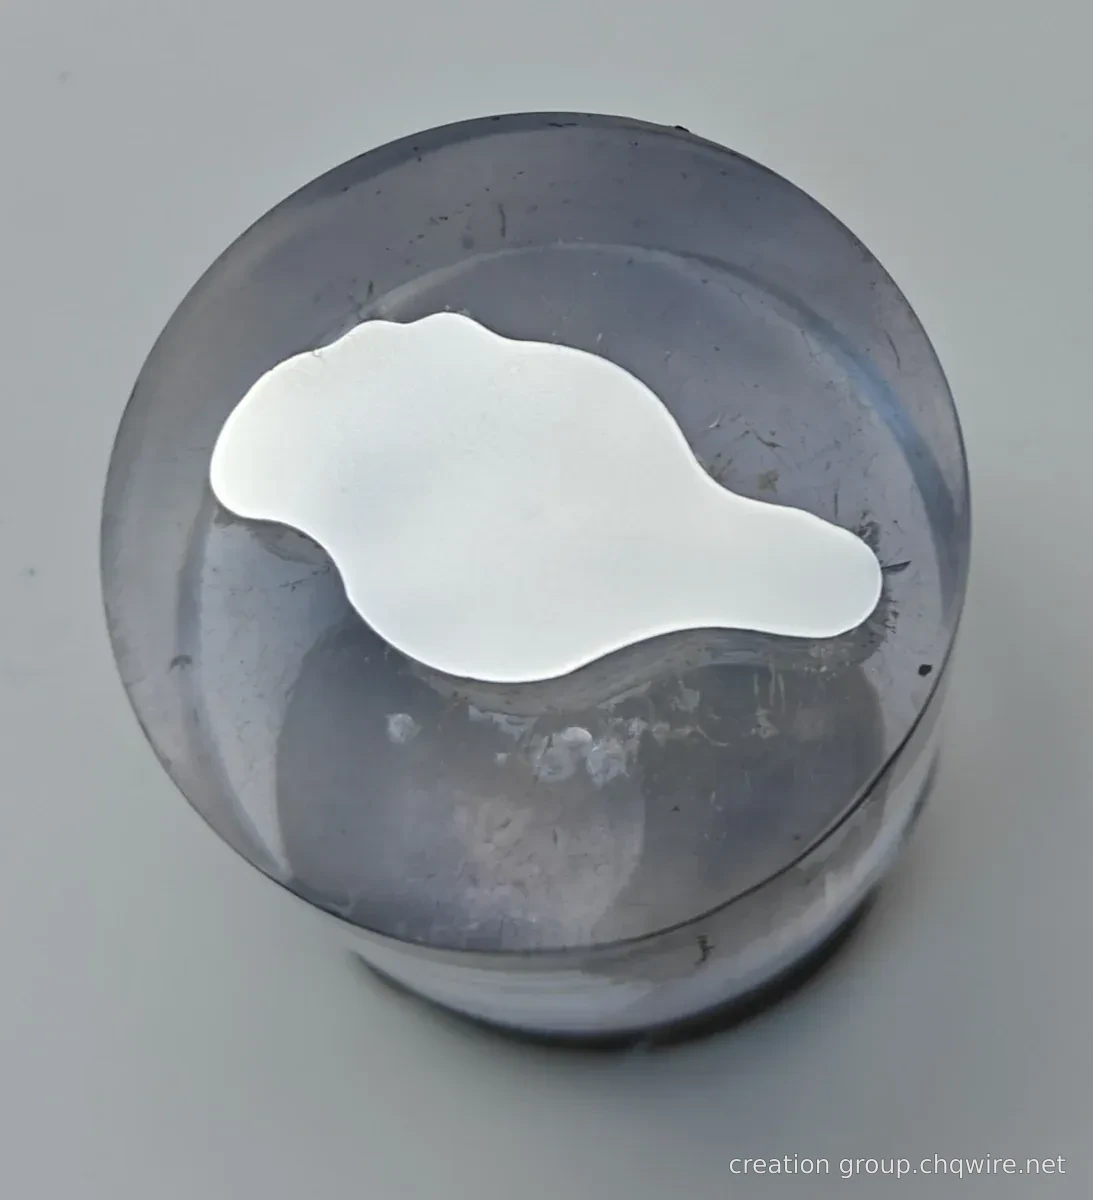
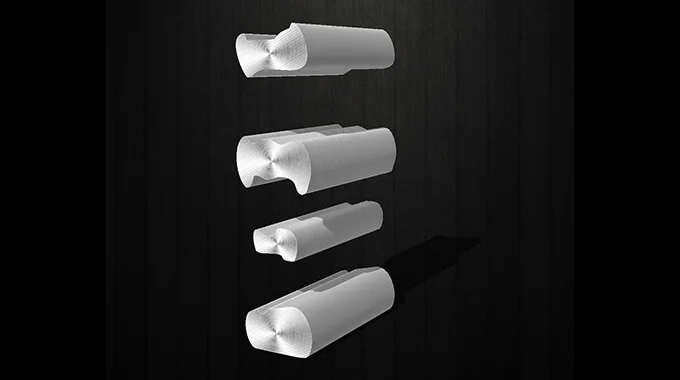
Daripada bentuk asas segi empat tepat sehingga kontur kompleks, lihat keratan rentas terbenam, wayar sebenar dan gambar ukuran. Klik pada kes untuk memahami ciri geometri dan perkara utama dalam komunikasi teknikal.
Penandaan bahan berikut diambil daripada kes sedia ada. Pemilihan bahan mesti disahkan bersama keperluan pembentukan susulan, pemesinan dan penggunaan.
Gred bahan dikekalkan seperti penandaan asal tanpa penggantian setara merentasi piawaian. Dimensi adalah nilai nominal yang dinyatakan dalam katalog teknikal; piawaian spesifik, komposisi kimia dan keadaan penghantaran akan ditetapkan berdasarkan persetujuan projek.
DESIGN FOR THE NEXT OPERATION
Menghubungkan rekabentuk keratan rentas dengan proses seterusnya
Nilai wayar bentuk khas perlu dinilai dalam konteks komponen spesifik dan laluan pemesinan. Keserupaan bentuk dengan bentuk akhir hanyalah langkah pertama.
01 / NEAR-NET GEOMETRY
Mendekati profil sasaran
Nilaikan kemungkinan menggunakan keratan pra-pembentukan sebagai pengganti sebahagian daripada proses penyingkiran bahan. Kekalkan kelulusan pemesinan yang diperlukan serta tapak rujukan penentuan kedudukan.
Padanan antara komponen sasaran dengan keratan rentas dawai
Toleransi, jejari bulat dan hubungan ketebalan tempatan
Kegunaan bahan dikira berdasarkan jisim sebenar
02 / DOWNSTREAM PROCESS
Sesuai untuk pemprosesan susulan
Tukarkan keadaan seperti penghumbanan sejuk, pengepresan, pembengkokan, pemesinan atau rawatan haba kepada keperluan penghantaran wayar.
Keadaan bahan dan keperluan prestasi pembentukan
Permukaan, pelinciran dan arah pemprosesan
Keperluan pembungkusan gulungan, batang lurus dan pelurusannya
03 / TOTAL PART COST
Bandingkan kos komponen yang memenuhi syarat.
Bandingkan secara holistik bahan, proses, acuan, kehilangan dan pemeriksaan untuk menentukan sama ada pelan pembangunan mempunyai nilai praktikal.
Jisim sebenar setiap unit dan kadar hasil pengeluaran
Kadar takaran proses serta penggunaan alat potong dan acuan
Pelaburan pembangunan dan kelompok kelompok anggaran
PROFILE CONTROL
Masukkan istilah ‘presisi’ ke dalam keperluan teknikal yang jelas.
Toleransi mesti dirujuk kepada dimensi spesifik, bahan, bentuk dan kaedah pengukuran. Semasa ulasan lukisan masuk, disyorkan agar item berikut disahkan secara bersama.
Geometri Keratan RentasLebar dan ketebalan, sudut, jejari bulatan (fillet), bukaan serta profil lengkap
Arah PanjangKetegaklurusan (straightness), pelunturan (torsion), arah lenturan (bending direction) dan keperluan panjang tetap (cut-length requirement)
Bahan dan keadaanSpesifikasi gred keluli, sifat mekanikal, perlakuan haba dan keadaan permukaan
Asas penerimaanRujukan pengukuran, kaedah pengujian, pensampelan dan rekod
Syarat PenghantaranBentuk gulungan atau batang lurus, pembungkusan dan keperluan jejak kelompok (batch traceability)
CUSTOM PROFILE DEVELOPMENT
Mengelilingi komponen anda, menentukan keperluan pembangunan setiap langkah secara jelas
Dari keratan rentas sasaran hingga pengesahan sampel, nilaikan bahan, dimensi, keadaan penghantaran dan keperluan pemesinan susulan secara serentak.
01 / REQUIREMENTS
Penilaian lukisan dan keperluan.
Sahkan geometri keratan rentas, toleransi kritikal, keperluan bahan dan proses susulan untuk menetapkan objektif teknikal pembangunan.
02 / SAMPLE DEVELOPMENT
Pelan pembentukan dan sampel uji
Bincangkan laluan pembentukan berdasarkan bahan dan keratan rentas spesifik, serta sahkan bentuk dan keadaan penghantaran melalui sampel fizikal.
03 / VALIDATION
Disahkan mengikut keperluan yang dipersetujui.
Mengesahkan sampel mengikut item pemeriksaan yang dipersetujui dan memajukan pembangunan berdasarkan keputusan pemprosesan susulan pelanggan.
Rancangan khusus, item pemeriksaan dan syarat penghantaran adalah berdasarkan keperluan projek yang disahkan bersama oleh kedua-dua pihak.
ENGINEERING DESK
Menukar satu idea kepada keperluan yang jelas
Penyediaan gambar keratan rentas, gred bahan, toleransi kritikal, proses susulan dan anggaran penggunaan membolehkan penilaian pembangunan menjadi lebih spesifik.
Menyediakan gambar teknik dan keperluan teknikal, serta membincangkan rancangan pembangunan yang sesuai untuk projek tertentu.
Anggaran pantas berat per meter
Jisim setiap meter (kg/m) = Luas keratan rentas (mm²) × Ketumpatan (g/cm³) ÷ 1000 7.85 merupakan ketumpatan contoh; nilai sebenar ditentukan mengikut bahan. Tidak termasuk selaan dimensi.