
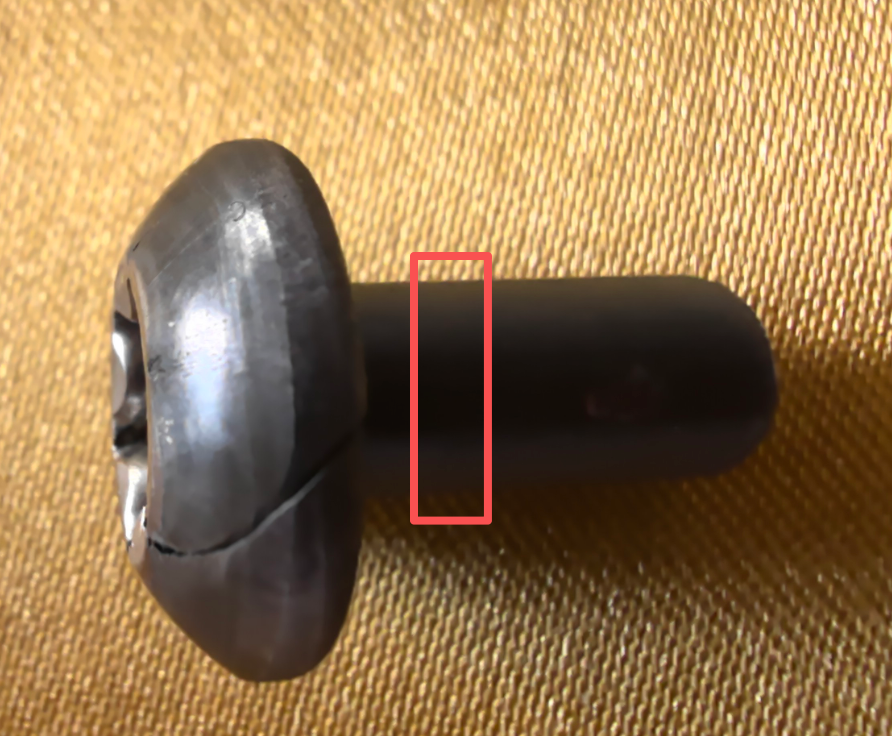
Soğuk başlama parçası çatladıktan sonra numune kesildiğinde, mikroskop altında çatlakların yakınında siyah partiküller tespit edildi. Olay yerinde kolayca şu karar verilebilir: “Nedeni bulduk, kusurlu madde sebebiyle oldu.”
Bu değerlendirme doğru olabilir, ancak aynı zamanda erken de olabilir. Kusurlu maddeler çatıların oluşumuna katkıda bulunmuş olabilir, ancak “bir anormalliğin görülmesi” ile “bunun arızaya yol açtığını kanıtlamak” arasında karşılıklı destekleyici kanıtlar gereklidir. Partiküllerin çatlamada rol oynadığının kanıtlanması, tüm malzemenin uygun olmadığı anlamına gelmez ve sorumluluğun kesin olarak belirlendiği de ifade etmez.
Dört soruyu önce birbirinden ayırın
| Soru | Gerekli Değerlendirme |
|---|---|
| Neler gözlemlendi? | Partiküllerin, boşlukların, yapısal özelliklerin veya numune hazırlama izlerinin tanımlanması |
| Malzeme gereksinimleri karşılar mı? | Standartlara, sözleşmelere ve geçerli denetim değerlendirmelerine göre uygunluğun tespiti |
| Neden çatladı? | Çatlağın kökeni, gelişimi ve malzemenin ile işlemin etkisi |
| Sorumluluk nasıl belirlenecek? | Tedarik anlaşmaları, kusurun kaynağı, üretim süreci ve nedensellik ilişkisi |
Dört soru birbiriyle bağlantılıdır, ancak birinin cevabı diğer üçünün yerini tutamaz.
I. Çeliğin içinde kusurlu madde bulunması, malzemenin uygun olmadığı anlamına gelmez
Çelikteki metal dışı kusurlu maddeler, oksijenden arındırma reaksiyonları veya donma sürecinden kaynaklanabileceği gibi, harici maddelerden de gelebilir. Bunların değerlendirilmesinde boyut, şekil, sayı, dağılım ve kullanım amacı dikkate alınmalıdır; temizlik derecesi sadece “siyah nokta var mı yok mu” şeklinde değerlendirilmemelidir.
Malzemenin uygun olup olmadığı, uygulanacak ürün standardına, sipariş teknik şartnamesine ve tarafların kabul koşulları konusunda vardığı anlaşmaya bağlıdır. ASTM E45, kusurlu maddelerin denetimi ve karakterizasyonu için kullanılan bir yöntem standardıdır; kendisi tüm ürünler için geçerli tek bir uygunluk sınırı belirlemez.[1]
Aksine, bir malzemenin sınıflandırma açısından uygun olması, tüm çatlakların malzeme kaynaklı olmadığı anlamına gelir. Uygunluk kararı, belirlenen numune alma ve denetim koşullarına ilişkin olup, spesifik parçanın yerel malzeme durumu, deformasyon süreci ve kullanım gereksinimleri ayrı ayrı ele alınmalıdır.
II. Mikroskop altında görülen siyah partiküller, her zaman inklüzyon değildir
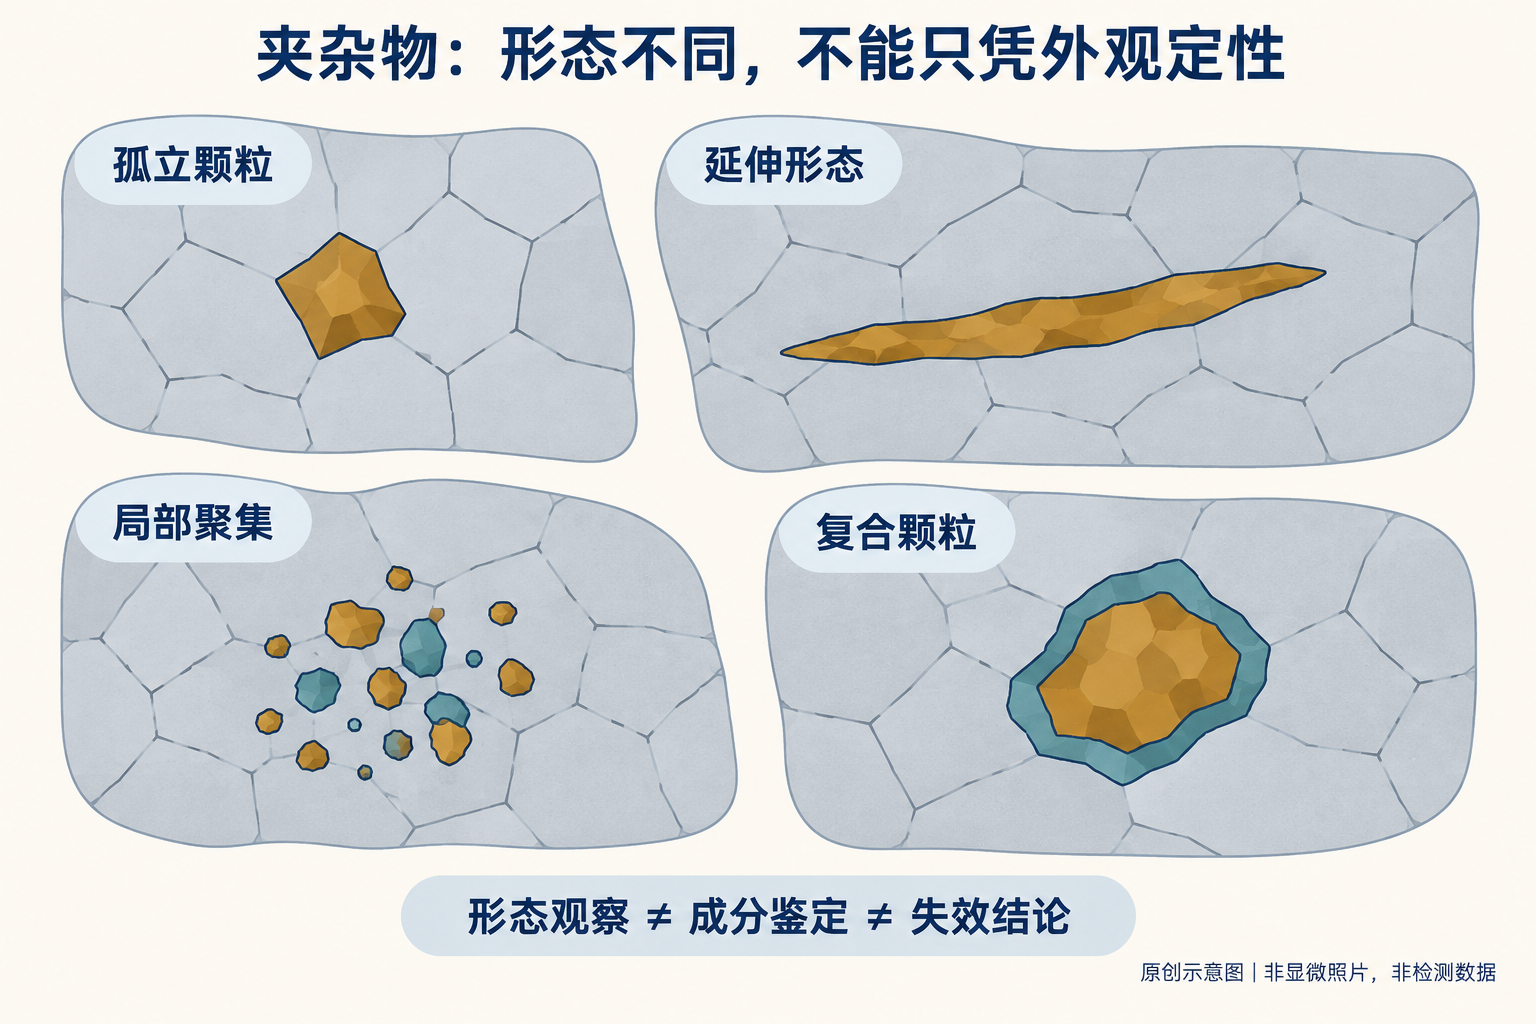
Siyah alanlar inklüzyon olabileceği gibi, boşluklar, partikül kopması sonucu oluşan çukurlar, çizikler, korozyon çukurları veya kirlilik de olabilir. Karbürler ve nitrürler gibi ikincil fazlar da genel olarak zararlı metal dışı inklüzyonlarla aynı tutulamaz. "Siyah nokta" sadece bir gözlemsel tanımlama olup henüz nitelik belirleme değildir.
Derecelendirme atlasındaki morfolojik sınıflandırma da gerçek kimyasal bileşimi mutlaka yansıtmaz. ASTM E45, morfolojik sınıflandırma ile kimyasal özellikler arasında net bir ayrım yapar: Partiküllerin görünümünün benzer olması, bileşimlerinin de aynı olduğu anlamına gelmez.[1]
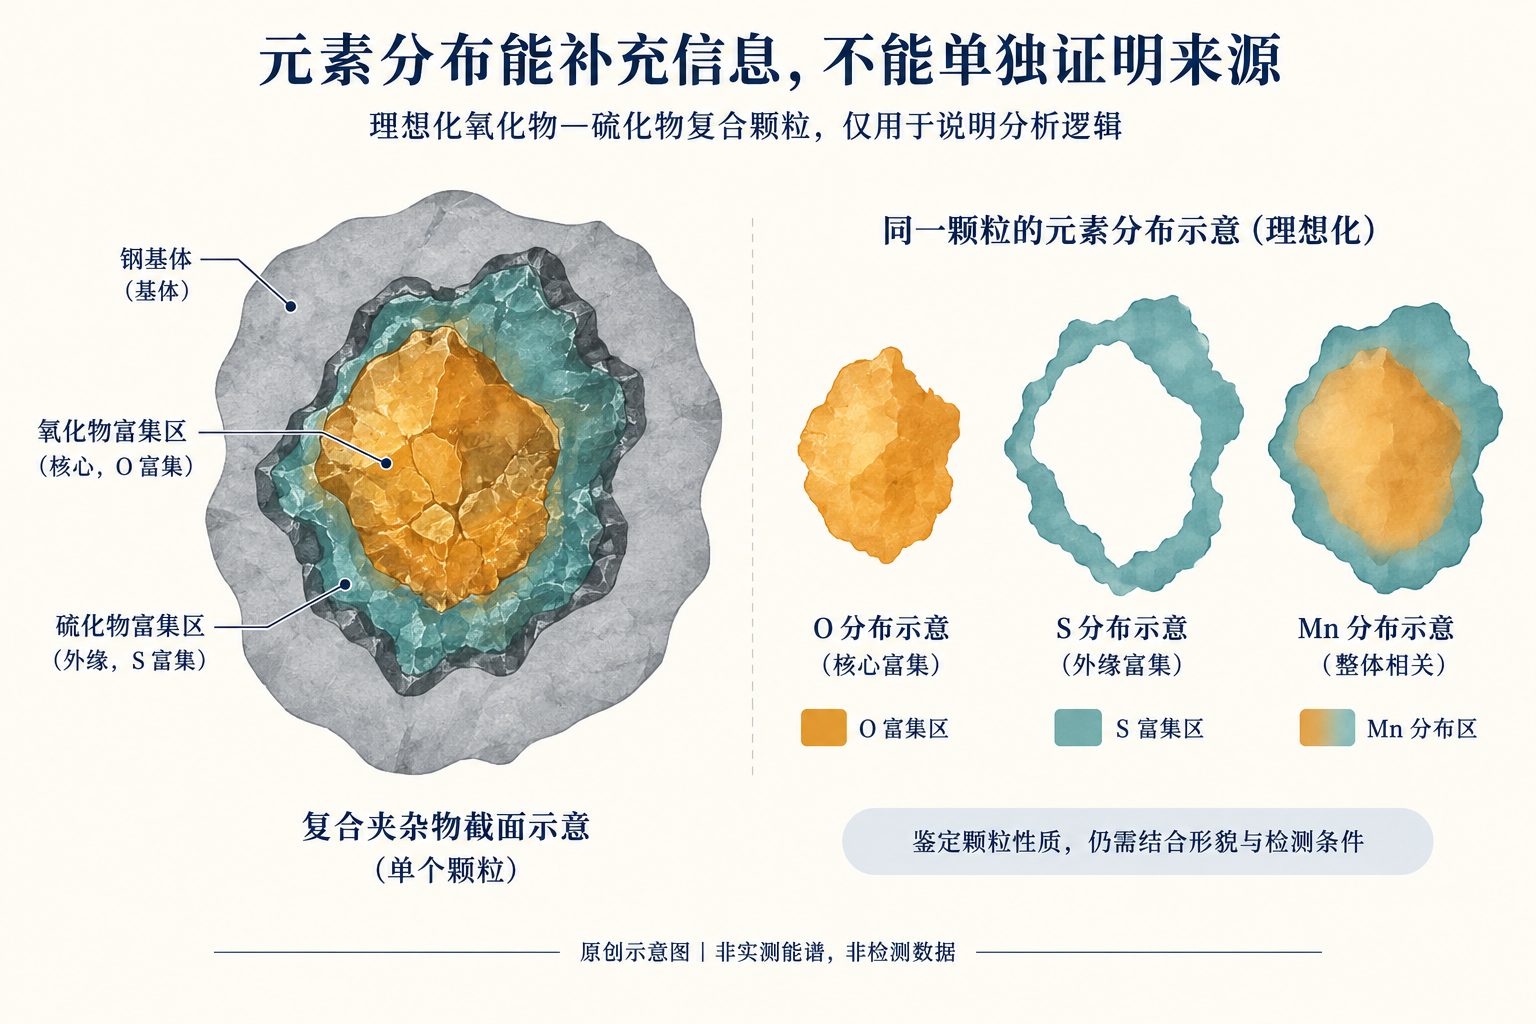
Taramalı elektron mikroskobu ve enerji dağılımlı spektroskopi (EDS) morfoloji ve element bilgilerini tamamlayabilir; ancak element pikleri tek başına bir partikülün belirli bir çelik fabrikasından, belirli bir refrakter malzemeden veya üretim sürecinin belli bir aşamasından kaynaklandığını kanıtlayamaz. Partikül boyutu, çevredeki matris, yüzey durumu ve analiz koşulları yorumları etkileyebilir. Element bilgisi, morfoloji ve diğer arka plan delilleriyle karşılıklı doğrulanmalıdır.[3]
III. İnklüzyonlar neden soğuk başlama sırasında çatlamaya katkıda bulunabilir?
Partiküller ile çelik matrisin deformasyon kabiliyeti, rijitliği ve arayüz özellikleri farklı olabilir. Deformasyon sırasında partikül kendi içinde kırılabilir veya partikül ile matris arasındaki arayüz açılabilecek, böylece mikro-gözenekler oluşabilir. Buna eşlik eden yerel gerilim ve deformasyon koşulları altında bu gözenekler daha da gelişerek birbirine bağlanıp nihayetinde bir çatlağa dönüşebilir.
Soğuk başlama işlemi genel olarak basınçlı şekillendirme esasına dayanır; ancak bu, parçanın her noktasında sürekli olarak yalnızca basmalı gerilmeler mevcut olduğu anlamına gelmez. Malzeme akışı, geometrik kısıtlar ve sürtünme, yerel gerilim durumunu değiştirebilir; dolayısıyla yerel çekme veya kesme etkileri hâlâ hasar oluşturmaya katkıda bulunabilir.
Çelikte soğuk başlama sırasında içsel dâkimlik kusurlarının araştırılması, inklüzyonların veya ikincil fazların kırılması, arayüzde açılmanın ve mikro-gözenek hasarlarının ilişkisini gözlemleyip tartışmıştır.[4] Bu, söz konusu unsurların çatlak oluşumuna katkısının mümkün olduğunu gösterir; ancak tüm soğuk başlama çatlaklarının aynı mekanizmayı izlediğini kanıtlamaz. Partiküllerin konumu, morfolojisi ve yerel deformasyon koşulları, yalnızca "kaç adet partikül saymak"tan çok daha gerçekçi sorun yaklaşımları sunar.
Dört. Neden yalnızca sayıya, boyuta veya tek bir derecelendirme sayısına odaklanılmamalıdır?
Yalnızca küçük miktardaki izole partiküller ile belirli bölgelerde toplanmış, belirli bir yönde sıralanmış partiküllerin riskleri yalnızca toplam sayılarına göre karşılaştırılamaz. Yaklaşık aynı boyuttaki partiküller bile farklı konumlarda bulunuyorsa ve farklı yönlerde dizilmişse, bunların etkileri de farklı olabilir.
Magnezyum sülfürün belirli ölçüde deformasyona uğrayabilmesi, her koşulda zararsız olduğu anlamına gelmez; sert oksitler de kesinlikle bu kırılmanın nedeni olduğu anlamına gelmez. Partikül sınıfları değerlendirme için ipuçları sağlar, ancak somut arıza kanıtlarının yerini tutamaz.
Katılaşma derecelendirmesi genel geçer bir “zarar skoru” değildir. Denetim yöntemi, kesit yönü, gözlemlenen alan, raporlama şekli ve malzemenin durumu sonuçları etkiler. Farklı yöntemler veya versiyonlarla elde edilen sayılar, koşullar dikkate alınmadan doğrudan karşılaştırılamaz.
Beş. Derecelendirme uygun olduğunda bile neden lokal katılaşma riski hâlâ dışlanamaz?
Malzemenin iç yapısı tamamen homojen değildir; sınırlı numune alma yöntemi tel rulonun tüm noktalarını kapsayamaz. Belirlenmiş bir alandaki rutin derecelendirme ile nadiren görülen büyük partiküllerin veya yabancı katılaşmaların riski, aynı istatistiksel problem değildir.
ASTM E1245, otomatik görüntü analizi için uygulanabilirliği ve sınırlılıkları ayırt eder: Rutin katılaşma topluluğunun istatistiksel karakterizasyonu, nadiren ortaya çıkan yabancı katılaşmaların değerlendirmesinin yerine doğrudan geçirilemez.[2] Benzer şekilde, arızalanmış bir parçada anormal partiküller tespit edildiğinde, bunun üzerinden tüm malzeme partisinin istatistiksel dağılımı hakkında çıkarım yapılamaz.
Soyuk başa vurmadan sonra partiküller dönerek uzamış, kırılmış veya kopmuş olabilir; ayrıca çevrelerinde delikler oluşmuş da olabilir. Bu nedenle, arızalanmış parça üzerindeki gözlemler, açıklama yapılmadan orijinal teslimat halindeki katılaşma derecelendirmesi olarak kabul edilemez.
Altıncı Bölüm: Çatlağın yakınında kirişi bulunduğunda bile bunun çatlağın başlangıcının nedeni olduğunu kanıtlayamazsınız
“Çatlağa yakın” ile “çatlağa sebep oldu” arasında hâlâ nedensellik kanıtı eksiktir. En azından birkaç farklı açıklama mevcuttur: partikülün çatlak oluşumuna katılması; çatlağın başka bir yerde oluşup partikülün bulunduğu bölgeye ilerlemesi; partikülün çatlağın ilerlemesini hızlandırması ancak başlangıç noktası olmaması; iki boyutlu kesitte konumların birbirine yakın görünmesi fakat üç boyutlu ilişkilerin net olmaması; ya da çatlağın açılmasıyla kirli madde içeri alınmış olması.
Bunu belirlemek için çatlağın kökeni, hasar morfolojisi, partikül ile çatlağın uzaysal ilişkisi, malzemenin davranışı ve gerçek üretimdeki anormallikler arasındaki bağlantılar birbiriyle uyumlu olmalıdır. Çatlağın yanında bulunan partiküller dikkate değerdir, ancak sadece konumlarının yakın olması, ana çatlak kaynağını tespit etmek için yeterli değildir.
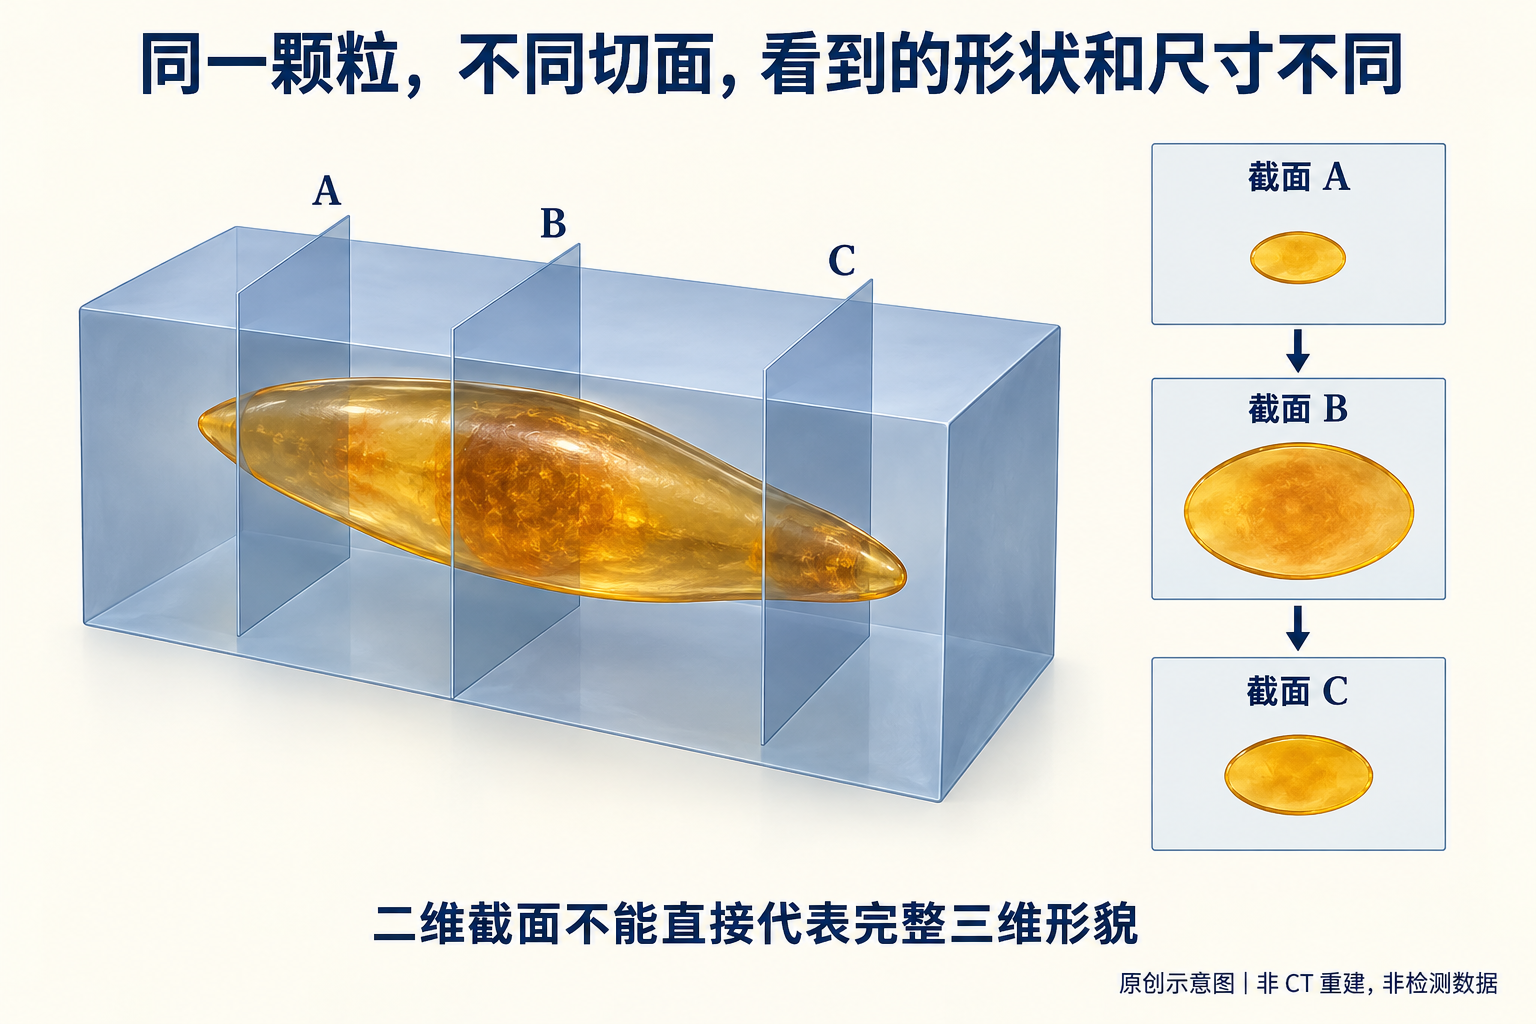
Aynı şekilde, tek bir kesitte kirişi görmemek de onun etkisini kesinlikle dışlamaya yetmez. Gerçek hasar üç boyutlu uzayda gerçekleşir; kesit kritik bölgelerden geçmemiş olabilir ve partiküller numune hazırlama sırasında da kaybolmuş olabilir.
Yedinci Bölüm: Malzeme faktörleri ile proses faktörleri birlikte etkili olabilir
Arızalar mutlaka “malzeme kötü” veya “müşteri prosesi kötü” şeklinde basitleştirilemez. Yerel olarak zayıf malzeme bölgeleri, mikroyapı durumu, şekil değiştirme yolu, sürtünme ve malzeme akışı gibi faktörlerin bir arada etkisiyle ortaya çıkabilir; proses anormallikleri ise normalde kullanılabilir olan malzemeye, uygulamanın dayanabileceği sınırları aşan yerel hasarlar verebilir.
Kirişler tespit edildikten sonra, yüzey kusurları, mikroyapı durumu, kesme, yağlama ve kalıp faktörleri üzerindeki tartışmalar sonlandırılamaz. Prosese yapılan ayarlamalarla sonuç iyileştirilebilse bile, bu durum daha önce doğrulanmış malzeme uyumsuzluğunu geçersiz kılmaz.
Burada birbirinden ayrılmalı olan iki sonuç vardır: Malzeme sözleşmeye uygun değilse, bu durum henüz söz konusu çatlağa sebep olduğuna dair kanıt bulunmasa bile, yine de uygunluk sorunu olarak değerlendirilmelidir. Malzeme sözleşmeye uygunsa, eldeki kanıtlar onun lokal özelliklerinin çatlağa katkı sağladığını gösteriyorsa, yine de pratik uygulamadaki uygunluk ve riskler tartışılmalıdır. Her iki durum ayrı ayrı değerlendirilmeli ve ardından ikisi arasındaki ilişki açıklanmalıdır; böylece sorumluluk ve nedenler karıştırılmamış olur.
8. Katı katkılı analiz yazılımı nelerde yardımcı olur ve neleri asla değiştiremez?
Etkili kalibrasyon, doğru tanımlama ve uygun görüş alanının sağlanması koşuluyla, görüntü analizi projeksiyon boyutları, alan, en-boy oranı, sayı ve dağılım istatistiklerinin verimliliğini ve tutarlılığını artırabilir.
Ancak yazılım çizikleri, delikleri ve parçacık kopması çukurlarını yanlışlıkla katı katkılara dönüştürebilir. İki boyutlu projeksiyon veya kesit ölçüleri, parçacığın tam üç boyutlu morfolojisine eşit değildir; tek bir düzlem üzerinde yapılan ölçümler tüm uzaysal bilgiyi doğrudan sağlamaz.[2]
Görüntü ölçümü, standart denetimi ve uygunluk değerlendirmesi ile arızanın neden-kalıtım ilişkisinin belirlenmesi üç farklı düzeydir. Yazılım bu son iki aşamayı atlayamaz. Arayüzde bir standardın adının görünmesi, numune alma, numune hazırlama, gözlem ve raporlama süreçlerinin söz konusu standardın tüm gerekliliklerini eksiksiz karşıladığı anlamına gelmez.
9. Profesyonel sonuçlar hangi seviyeye kadar yazılmalıdır?
Sonuçların kuvveti elde edilen kanıtların kuvvetiyle orantılı olmalıdır. Sadece optik görünüme dayanıldığında “muhtemelen katı katkı veya delik; niteliği henüz doğrulanmadı” şeklinde ifade edilebilir. Parçacığın niteliği doğrulandığı ancak kökenle ilgili bağlantı yetersiz kaldığında ise “yerel hasara katılmış olabilir, ancak ana çatlak başlangıcı olarak kabul edilmeye hâlâ yeterli değil” denilebilir.
Çatlağın başlangıç noktasındaki parçacıklar, yerel hasar morfolojisi ve mekanizma birbiriyle karşılıklı olarak tutarlıysa, o zaman parçacığın çatlağın oluşumuna katkısını belirtmek mümkün olur ve diğer etkileyici faktörler ayrı ayrı değerlendirilebilir. Etkili testler malzemenin belirlenen şartlara uymadığını kanıtladığında, uygunsuzluk maddesi açıkça belirtilip bunun aynı zamanda meydana gelen çatlamayla olan nedensel ilişkisinin de ayrıca değerlendirilmesi yapılabilir.
Çatlağın yanında alüminyum ve oksijen elementlerinin tespiti ile “çelik fabrikasında yetersiz deoksidasyonun çatlamaya yol açtığı” arasında hâlâ parçacık tanımı, köken belirlemesi, üretim sürecine ilişkin neden-sonuç ilişkisi ve arıza neden-kalıtım analizi gibi birçok aşama bulunmaktadır. Dikkatli ifade kullanmak sonuçtan kaçınmak değil, sonuçları kanıtların sınırları dışında bırakmamaktır.
10. Standartlar doğru kullanıldığında sonuçların karşılaştırılabilirliği sağlanır
GB/T 10561—2023, ISO 4967:2013’ü uyarlamaktadır.[5] ISO 4967:2026 yayımlanmıştır.[6] Standart isimlerinin benzer olması, farklı yıllardaki ve farklı sistemlerdeki muayene yöntemlerinin doğrudan birbirinin yerine kullanılabileceği anlamına gelmez.
Raporlarda kullanılan standart ve sürüm açıkça belirtilmeli, ayrıca ilgili muayene koşulları da açıklanmalıdır. GB/T 10561, ISO 4967 ve ASTM E45’in sonuçları, yalnızca hepsinin inklüzyonları ele alması nedeniyle doğrudan eşit kabul edilemez.
Metot standartları “nasıl muayene edilir ve tanımlanır” sorusuna cevap verirken, ürün standartları ve sözleşmeler “nasıl kabul edilir” sorusunu yanıtlar; arıza analizi ise “bu anormallik neden ortaya çıktı?” sorusuna cevap verir. Her birinin kendi görevini yerine getirmesi sayesinde sonuçların karşılaştırılabilirliği sağlanır ve çıkarılan sonuçların sınırları netleşir.
Mühendis Görüşü
Inklüzyonlar çatlağın başlangıcına neden olabilecek faktörler olabilir, çatlağın yayılmasına katkıda bulunabilir ya da sadece kesitte tesadüfen görülen yakındaki partiküller olabilir. Asıl önemli olan, bu inklüzyonun meydana gelen arızada hangi rolü üstlendiğini tespit etmektir.
Inklüzyon tespit edildi diye malzemenin uygun olmadığı kanıtlanmaz; malzemenin derecelendirme testinden geçtiği de lokal riskleri otomatikman ortadan kaldırmaz. Yalnızca partikülün özellikleri, çatlağın kökeni, hasar mekanizması ve gerçek çalışma koşulları karşılıklı olarak doğrulanabildiğinde elde edilen sonuçlar yeterli dayanak sağlar.
Creation Group Grubu’nun soğuk dövme mühendisliği çalışmaları, gözlemlenen gerçekleri, muayene uygunluğunu, mekanizma hakkında yapılan çıkarımları ve henüz çözülememiş sorunları ayrı ayrı açıklamaktadır; böylece her bir sonuca ilişkin kanıtlar kolayca izlenebilir hale gelir.
Kaynaklar
- ASTM E45: Çelikteki kusurların içeriğinin muayene yöntemi
- ASTM E1245-03(2023): Otomatik görüntü analizi ile kusurların veya ikinci fazların belirlenmesi
- ASTM E1508-12: Enerji dağılımlı spektroskopi ile nicel analiz kılavuzu (belirtilen sürüm)
- Sabih & Nemes (2009): Çelik soğuk başlık işlemi sırasında meydana gelen iç sünek kırılma mekanizmaları
- Ulusal Standart Bilgileri: GB/T 10561—2023
- ISO 4967:2026 resmi standart bilgisi
Bu makale mühendislik değerlendirmesine dayalı kanıt sınırlarını tartışmaktadır ve Şekil 1’de gösterilen parça için kök neden tespiti yapmamaktadır. Şekil 2–4 bağımsız olarak oluşturulan açıklayıcı görseller olup mikroskopik inceleme, enerji dağılımlı spektroskopi analizi veya standart derecelendirme yerine geçmez.