
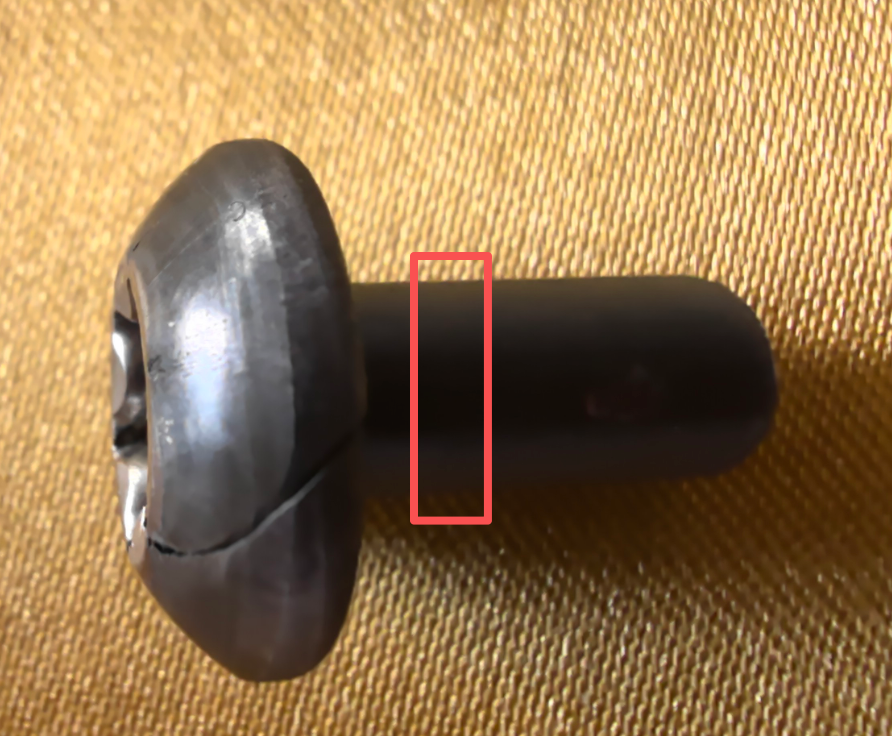
A hidegen ütött alkatrész repedését követően a mintát felvágva mikroszkóp alatt fekete szemcséket találtak a repedés közelében, így a helyszínen könnyen arra a következtetésre jutottak: „Megtaláltuk az okot, a szennyeződés okozta.”
Ez a megállapítás lehet helyes, de lehet túl korai is. A szennyeződések valóban közreműködhetnek a repedés kialakulásában, ám az „eltérés észlelésétől” a „hibák okának bizonyításáig” egymást igazoló bizonyítékokra van szükség. Az, hogy a szemcsék közreműködtek a repedés kialakulásában, még nem jelenti azt, hogy az egész anyag-tétel nem megfelelő, és főleg nem azt, hogy a felelősség már tisztázott.
Mindenekelőtt válasszuk szét a négy kérdést
| Kérdés | Szükséges megállapítás |
|---|---|
| Mit figyeltünk meg? | A szemcsék, lyukak, szerkezet vagy preparálási nyomok azonosítása |
| Megfelel az anyag az előírásoknak? | Az előírások, megállapodások és a hatályos vizsgálatok alapján történő megfelelőségértékelés |
| Miért repedt meg? | A repedés keletkezése, terjedése, valamint az anyag és a gyártási folyamat hatása |
| Hogyan határozzuk meg a felelősséget? | A szállítási feltételek, a hiba forrása, a megmunkálási folyamat és az ok-okozati összefüggések |
A négy kérdés egymással összefügg, de az egyikre adott válasz nem helyettesítheti a másik háromat.
I. A szennyeződések jelenléte az acélban nem egyenlő az anyag minősíthetetlenségével
Az acélban lévő nemfémes szennyeződések a deoxidációs reakciókból, a szilárdulási folyamatból vagy külső anyagokból származhatnak. Értékelésük során méretet, alakot, mennyiséget, eloszlást és a tényleges felhasználási célt kell figyelembe venni; a tisztaság megítélése nem csupán attól függ, hogy „van-e fekete pont”.
Az anyag megfelelősége az alkalmazott termékszabványokon, a rendelés technikai megállapodásain és a felek közötti elfogadási követelményeken múlik. Az ASTM E45 egy módszertani szabvány a szennyeződések vizsgálatára és leírására, maga nem tartalmaz minden termékhez vonatkozó egységes elfogadhatósági határértékeket.[1]
Ugyanakkor a jó minősítés sem jelenti azt, hogy minden repedés az anyaggal nincs kapcsolatban. A jó minősítés a meghatározott mintavételi és vizsgálati feltételekre vonatkozik; az egyes alkatrészek lokális anyagi állapotát, a deformációs folyamatot és a használati követelményeket továbbra is külön-külön kell vizsgálni.
II. A mikroszkóp alatt látható fekete részecskék nem feltétlenül szennyeződések
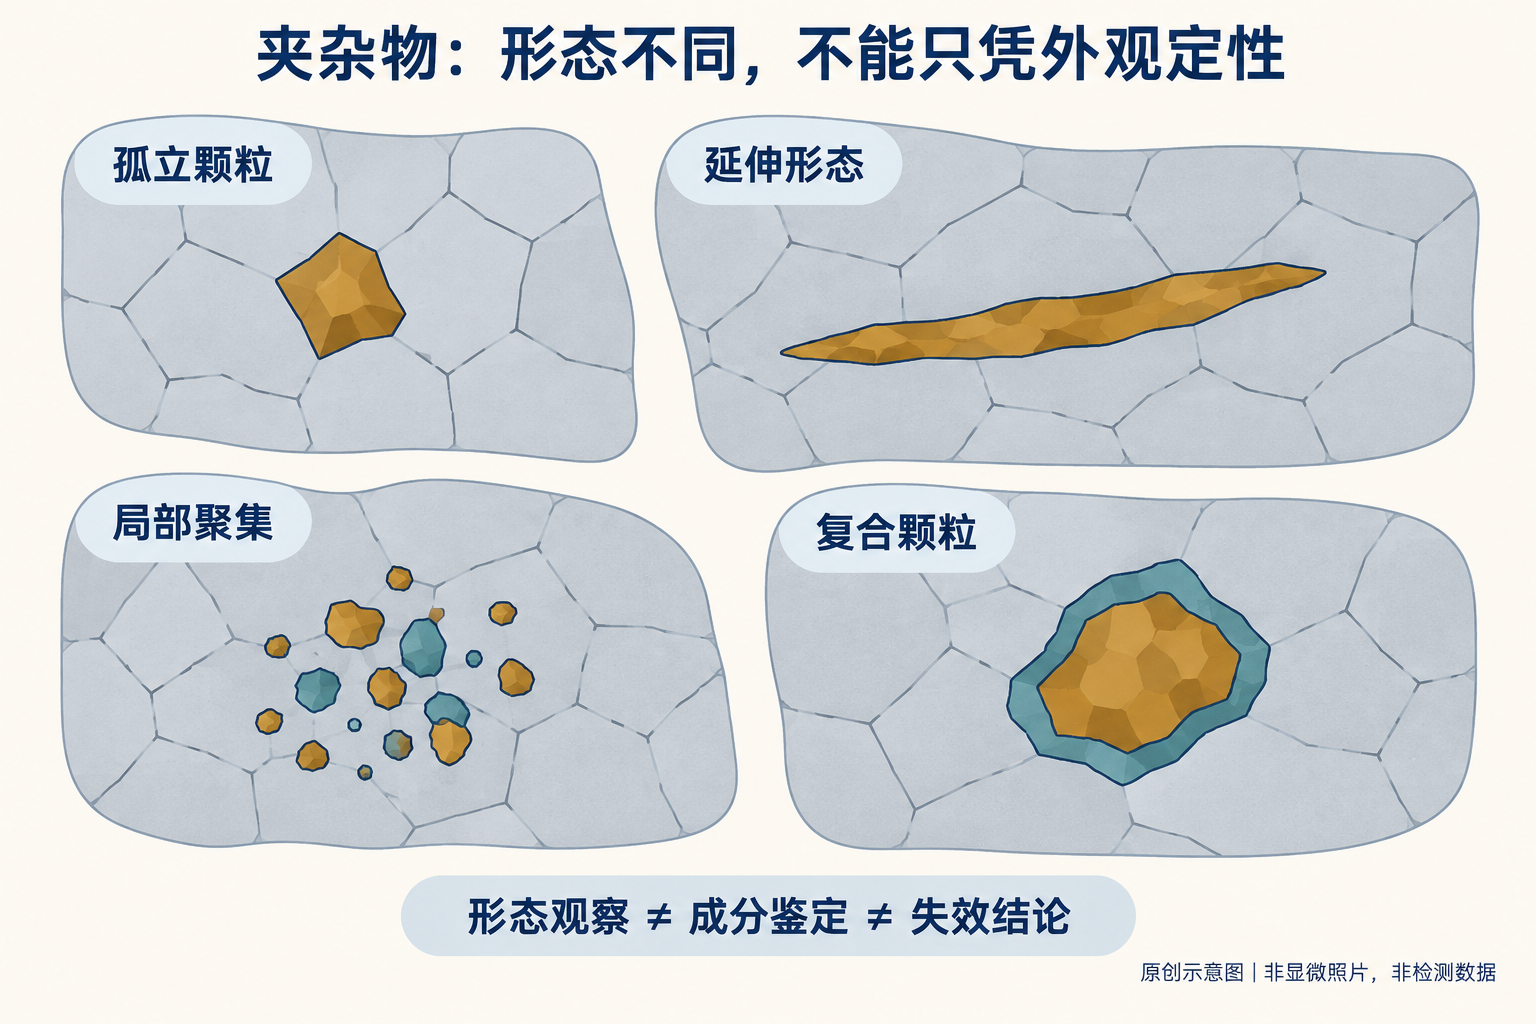
A fekete területek lehetnek szennyeződések, de akár lyukak, részecskék leválása miatt keletkezett mélyedések, karcolások, korróziós gödrök vagy szennyeződések is. A karbidok, nitridek és más másodlagos fázisok sem tekinthetők automatikusan káros nemfémes szennyeződésnek. A „fekete pont” csupán megfigyelési jellemző, még nem minőségmeghatározás.
A besorolási ábrák szerinti morfológiai kategóriák sem feltétlenül egyeznek meg a valós kémiai összetétellel. Az ASTM E45 egyértelműen elkülöníti a morfológiai osztályozást a kémiai tulajdonságoktól: ha a részecskék külsőre hasonlóak, ez nem jelenti azt, hogy az összetételük is azonos.[1]
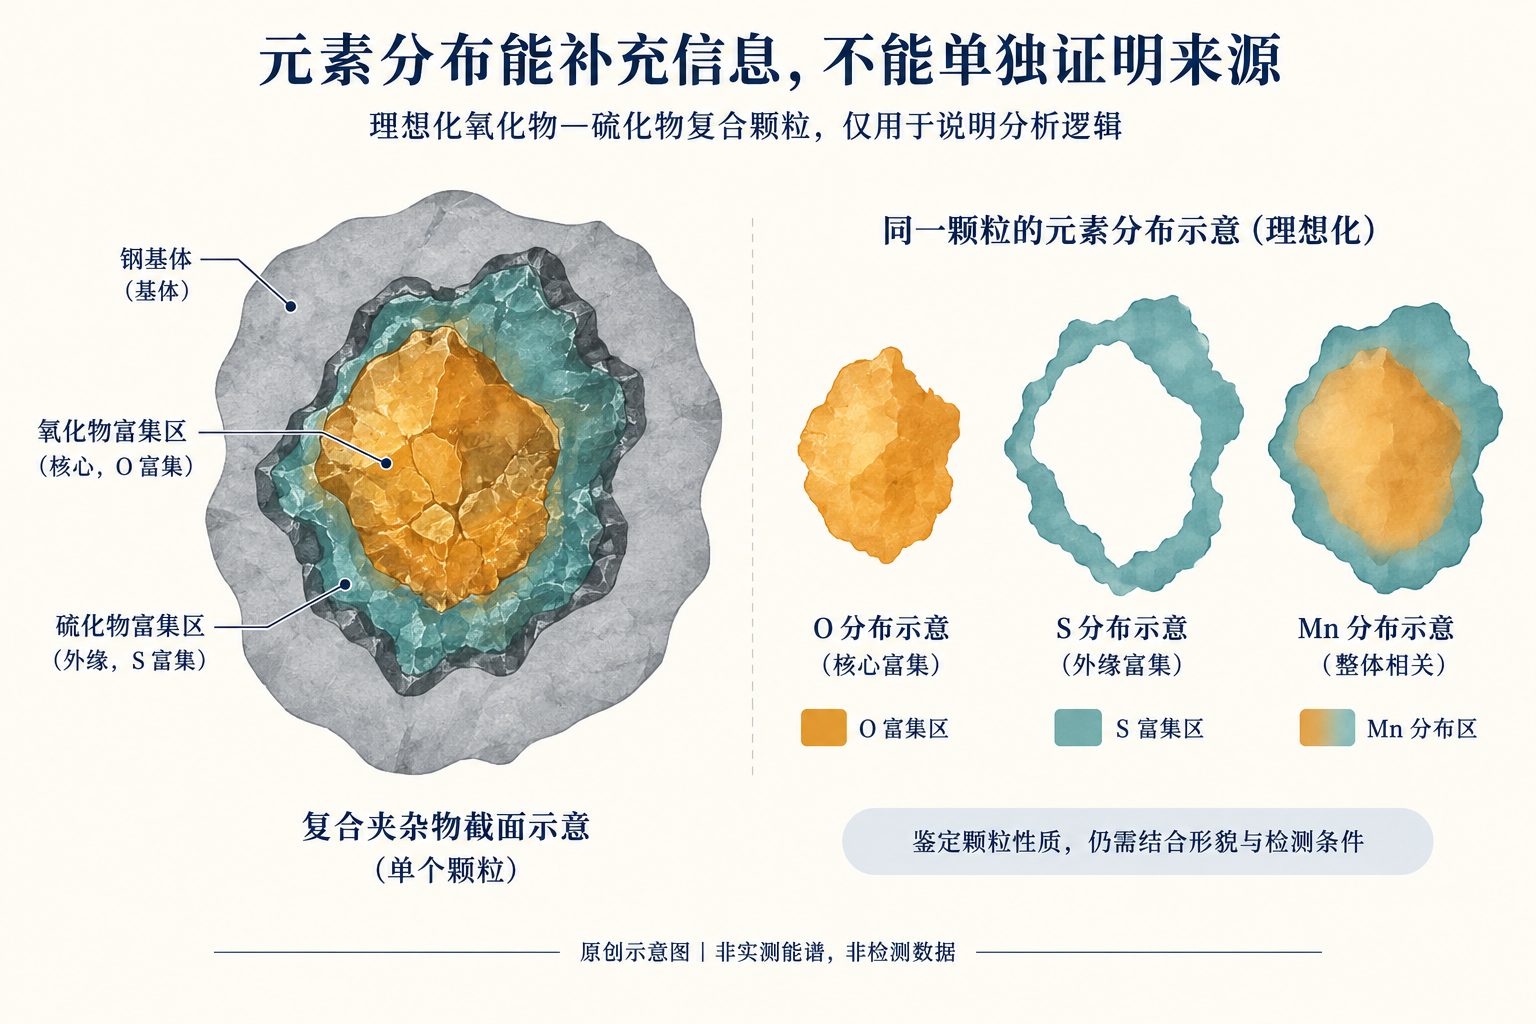
Az elektronmikroszkópos vizsgálat és az energia-diszperziós spektrometria kiegészítheti a morfológiai és elemi információkat, de az elemi értékek önmagukban nem bizonyítják, hogy a részecske egy adott acélgyárból, egy bizonyos tűzálló anyagból vagy egy adott gyártási folyamatból származik. A részecskék mérete, a környező mátrix, a felületi állapot és az elemzési körülmények mind befolyásolják az értelmezést. Az elemi információknak összhangban kell lenniük a morfológiával és a kontextuális bizonyítékokkal.[3]
III. Miért járulhatnak hozzá a szennyeződések a hidegen ütött repedésekhez?
A részecskék deformációs képessége, merevsége és kötései eltérhetnek az acél mátrix tulajdonságaitól. A deformáció során a részecskék maguk is megszilárdulhatnak, vagy a részecske és a mátrix közötti határfelület meglazulhat, ami mikrolyukak kialakulásához vezethet; az ezzel összefüggő lokális feszültségi és deformációs viszonyok hatására a lyukak tovább növekedhetnek és összekapcsolódhatnak, végül pedig repedésekké válhatnak.
A hidegütés főleg nyomódeformációra épül, de ez nem jelenti azt, hogy az alkatrész minden részén folyamatosan csak nyomófeszültség uralkodik. Az anyagmozgás, a geometriai korlátozások és a súrlódás megváltoztathatják a lokális feszültségi viszonyokat, így lokális húzó- vagy nyíróerők is hozzájárulhatnak a károsodáshoz.
Az acél hidegütéses belső ductilitásvesztésével kapcsolatos kutatások során megfigyelték és tárgyalták a szennyeződések vagy másodlagos fázisok szilárdulását, a határfelület meglazulását és a mikrolyukas károsodás kapcsolatát.[4] Ez azt mutatja, hogy ezek a tényezők hozzájárulhatnak a repedések kialakulásához, de nem bizonyítja, hogy minden hidegütéses repedés ugyanazon mechanizmus mentén jön létre. A részecskék helyzete, morfológiája és a lokális deformációs körülmények sokkal inkább meghatározzák a problémát, mint pusztán annak számbavétele, hogy hány részecske található.
4. Miért nem elegendő csak a számra, a méretre vagy egyetlen minősítési értékre koncentrálni?
A kevés, elszigetelt részecske és a helyileg csoportosult, valamilyen irányba rendeződött részecskék esetén nem lehet a kockázatot pusztán az összes részecske száma alapján összehasonlítani. Közel azonos méretű részecskék is eltérő hatást gyakorolhatnak attól függően, hogy melyik részen találhatók, illetve milyen orientációval rendelkeznek.
A mangánszulfid bizonyos mértékig deformálódhat, de ez nem jelenti azt, hogy bármilyen üzemi körülmények között veszélytelen lenne; a kemény oxidok pedig nem feltétlenül okozták ezt a repedést. A részecskék típusa segít eligazodni, de nem helyettesíti a konkrét meghibásodási bizonyítékokat.
A bevonat-minősítés nem egy univerzális „veszélyességi pontszám”. A vizsgálati módszer, a mintavételi sík iránya, a megfigyelt felület nagysága, a jelentés formája és az anyag állapota mind befolyásolják az eredményt. Különböző módszerekkel vagy változatokkal kapott számokat nem lehet feltételek nélkül összehasonlítani.
5. Miért nem zárható ki a lokális bevonat-kockázat még akkor sem, ha a minősítés megfelelő?
Az anyag belső szerkezete nem teljesen homogén, és a korlátozott mintavétel nem tudja lefedni az egész sodronytörzs minden pontját. A meghatározott területen végzett szabványos minősítés nem ugyanaz a statisztikai probléma, mint a ritkán előforduló nagyobb részecskék vagy idegen bevonatok kockázata.
Az ASTM E1245 különbséget tesz az automatizált képelemzés alkalmazási köre és annak korlátai között: a szokásos bevonat-csoportok statisztikai jellemzése nem helyettesítheti közvetlenül a ritkán előforduló idegen bevonatok értékelését.[2] Hasonlóképpen, ha egy meghibásodott alkatrészben szokatlan részecskéket találunk, abból nem lehet következtetni az egész anyagcsomag statisztikai eloszlására.
A hidegnyomás után a részecskék elfordulhattak, megnyúltak, széttörtek vagy leváltak, és körülöttük akár üregek is kialakulhattak. Ezért a meghibásodott alkatrészen tapasztalt jelenségeket nem lehet indoklás nélkül az eredeti szállítási állapotban lévő bevonat-minősítésként értelmezni.
VI. Miért nem bizonyítja még a közelben lévő szennyeződés a repedés keletkezését?
A „közel a repedéshez” és a „repedés okozása” között hiányzik az ok-okozati összefüggés bizonyítéka. Legalább néhány eltérő magyarázat létezik: a szemcsék részt vesznek a repedés kezdetében; a repedés máshol keletkezett, majd haladt át a szemcsén; a szemcsék elősegítik a terjedést, de nem a kezdőpont; a kétdimenziós metszetben közel vannak egymáshoz, de a valós háromdimenziós kapcsolatok nem tisztázottak; vagy a repedés nyílásakor kerültek ide szennyeződések.
A megítéléshez összekapcsolni kell a repedés eredetét, a károsodás jellegét, a szemcsék és a repedés térbeli viszonyait, az anyag viselkedését és a gyártás során felmerült esetleges anomáliákat. A repedés melletti szemcsék figyelmet érdemelnek, de a közelség önmagában nem elegendő a fő ok meghatározásához.
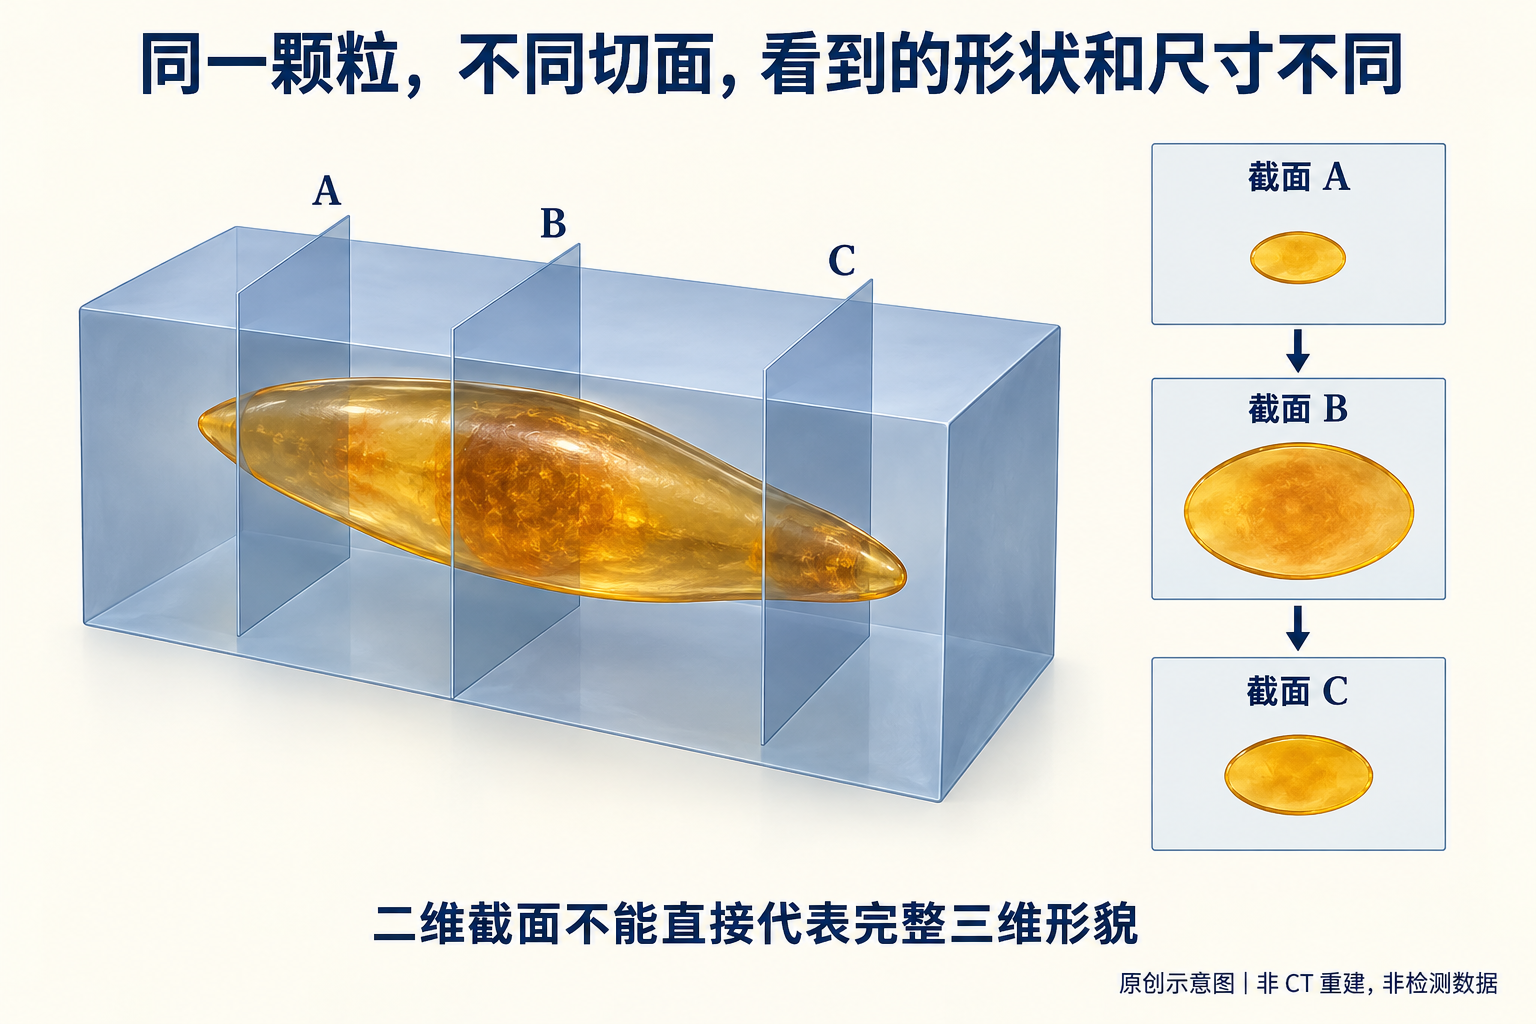
Hasonlóképpen, ha egy metszetben nem látható szennyeződés, az sem elegendő annak szerepének teljes kizárásához. A valós károsodás három dimenzióban zajlik, a metszet nem biztos, hogy áthalad a kulcsfontosságú helyeken, és a szemcsék a mintavétel során is leválhatnak.
VII. Az anyagi és a technológiai tényezők együttesen is hatnak
A meghibásodást nem mindig lehet egyszerűen „rossz anyagra” vagy „a vevő rossz technológiájára” visszavezetni. A helyi anyaggyengeségek akkor is felléphetnek, ha a mikroszerkezeti állapot, az alakváltozási pálya, a súrlódás és az anyagmozgás együttesen hatnak; a technológiai anomáliák pedig olyan helyi károsodásokat is okozhatnak, amelyek túllépik az egyébként alkalmazható anyagok tartományát.
A szennyeződések felfedezése után sem szabad leállni a felületi hibák, a mikroszerkezeti állapot, a vágás, a kenés és az üzemformák vizsgálatával. Ha a technológiai beállításokkal javíthatók az eredmények, az nem vonja kétségbe azt, hogy az anyag már bizonyítottan nem felel meg az előírásoknak.
Két elkülöníthető következtetés születik itt: ha az anyag nem felel meg a megállapodásnak, akkor – még ha nem is bizonyított, hogy ez a repedéshez vezetett – továbbra is minőségi problémáról van szó; ha az anyag megfelel a megállapodásnak, de a bizonyítékok szerint helyi sajátosságai játszottak szerepet a repedésben, akkor is beszélni kell az alkalmazás során felmerülő illeszkedésről és kockázatokról. Külön-külön értékeljük őket, majd mutassuk be a kettő közötti kapcsolatot, így könnyebb elkerülni a felelősség és az okok összekeverését.
8. Mihez nyújt segítséget és mit nem képes helyettesíteni a bevonat-analitikai szoftver?
Helyes kalibrálás, korrekt azonosítás és megfelelő látómező esetén a képfeldolgozás növelheti a vetületméretek, területek, hossz–szélesség arányok, valamint a darabszám- és eloszlás-statisztikák hatékonyságát és egyöntetűségét.
A szoftver azonban hibásan azonosíthat karcolásokat, lyukakat vagy szemcseszóródás okozta mélyedéseket bevonatként. A kétdimenziós vetület vagy a metszetméret nem egyezik meg a szemcsék teljes háromdimenziós alakjával; egyetlen síkon végzett mérések nem adnak közvetlenül teljes térbeli információt.[2]
A képmérés, a szabványos vizsgálat és a megfelelőségértékelés, valamint a meghibásodás okának megállapítása három különböző szintet képviselnek. A szoftver nem tudja ezek között átugrani a lépcsőket. Az, hogy a felhasználói felületen egy szabványnév jelenik meg, még nem jelenti azt, hogy a mintavétel, a mintakészítés, a megfigyelés és a jelentés már teljes mértékben megfelelt ennek a szabványnak.
9. Meddig kell elmenni a szakmai következtetésben?
A következtetés erőssége meg kell, hogy feleljen a bizonyítékok erejének. Ha csak optikai megjelenésről van szó, írhatunk „feltehetőleg bevonat vagy lyuk, az anyag természete további vizsgálatot igényel”; ha a szemcsék tulajdonságait sikerült megerősíteni, de az eredetükre vonatkozó kapcsolatok hiányosak, akkor megállapíthatjuk: „valószínűleg részt vett a helyi károsodásban, de még nem tekinthető a repedés fő okának.”
Csak akkor állíthatjuk, hogy a szemcsék a repedés kezdetében játszottak szerepet, ha a repedés eredeténél található szemcsék, a helyi károsodás morfológiája és mechanizmusa kölcsönösen összefüggnek, és egyúttal elemezhetjük a többi ható tényezőt is. Ha a hatékony vizsgálatok kimutatták, hogy az anyag nem felel meg a szerződésben rögzítetteknek, akkor egyértelműen meg kell jelölni a nem megfelelőségi pontokat, és külön értékelni kell azok ok-okozati összefüggését a mostani repedéssel.
A repedés mellett talált alumínium- és oxigén-tartalom és az „acélgyár rossz deoxidációja vezetett a repedéshez” között még számos lépcsőt kell megtenni: a szemcsék azonosítása, az eredet megállapítása, a gyártási folyamatra való visszavezetés és a meghibásodás ok-okozati összefüggésének megállapítása. Az óvatos megfogalmazás nem a következtetés elkerülése, hanem annak biztosítása, hogy a következtetés ne haladja meg a rendelkezésre álló bizonyítékokat.
X. Csak akkor hasonlíthatók az eredmények, ha a megfelelő szabványokat alkalmazzuk
A GB/T 10561—2023 szabvány módosított változata az ISO 4967:2013-at veszi alapul.[5] Az ISO 4967:2026 már kiadásra került.[6] A szabványnevek hasonlósága nem jelenti azt, hogy a különböző években vagy különböző rendszerekben alkalmazott vizsgálati módszerek közvetlenül felcserélhetők.
A beszámolóknak egyértelműen fel kell tüntetniük az alkalmazott szabványt és annak verzióját, valamint a vonatkozó vizsgálati feltételeket is meg kell adniuk. A GB/T 10561, az ISO 4967 és az ASTM E45 eredményeit nem lehet egymással egyenlőnek tekinteni pusztán azért, mert mindhárom a szennyeződésekre vonatkozik.
A módszerszabványok arra válaszolnak, hogyan kell végezni a vizsgálatot és leírni az eredményeket, a termékszabványok és a szerződések pedig arra, hogyan történik az átvétel, míg a meghibásodás-elemzés megválaszolja, miért következett be az adott eltérés. Minden szerepet a maga helyén kell betöltenie ahhoz, hogy az eredmények összehasonlíthatók legyenek, és a következtetések határai világosak legyenek.
Mérnöki szempont
A szennyeződés lehet a repedés keletkezésének okozója, de csak a repedés terjedésében játszhat szerepet, vagy akár csak egy véletlenül a felületen megjelenő szomszédos részecske is lehet. Valójában azt kell megállapítani, hogy ebben a konkrét meghibásodásban milyen szerepet töltött be.
A szennyeződés felfedezése nem egyenlő azzal, hogy a anyag nem felel meg; a megfelelő minősítés sem zárja ki automatikusan a helyi anyagriskót. Csak akkor nyerhető meggyőző bizonyíték, ha a részecskék tulajdonságai, a repedés eredete, a károsodás mechanizmusa és a tényleges üzemi körülmények kölcsönösen megerősítik egymást.
A Creation Group Csoport hidegen ütött csavarokkal kapcsolatos mérnöki elemzéseiben külön-külön mutatja be a megfigyelt tényeket, a vizsgálati megfelelőséget, a mechanizmusokból levont következtetéseket és a még megoldatlan problémákat, így minden egyes következtetés visszavezethető a hozzá tartozó bizonyítékokra.
Hivatkozások
- ASTM E45: Módszer az acélban található bevonatok mennyiségének vizsgálatára
- ASTM E1245-03(2023): Automatizált képelemzés a bevonatok vagy másodlagos fázisok meghatározására
- ASTM E1508-12: Útmutató az energia-diszperziós spektroszkópiás mennyiségi analízishez (a hivatkozott kiadás)
- Sabih & Nemes (2009): Belső dúcos törési mechanizmusok az acél hidegfejelési folyamatában
- Nemzeti szabvány információk: GB/T 10561—2023
- ISO 4967:2026 hivatalos szabványinformációk
Ez a cikk az mérnöki döntések bizonyítékainak határait vitatja, nem végez gyökérkutatást az 1. ábrán látható alkatrész esetében. A 2–4. ábrák önállóan elkészített szemléltető illusztrációk, amelyek nem helyettesítik a mikroszkopikus megfigyelést, a spektroszkópos elemzést vagy a szabványos értékelést.