
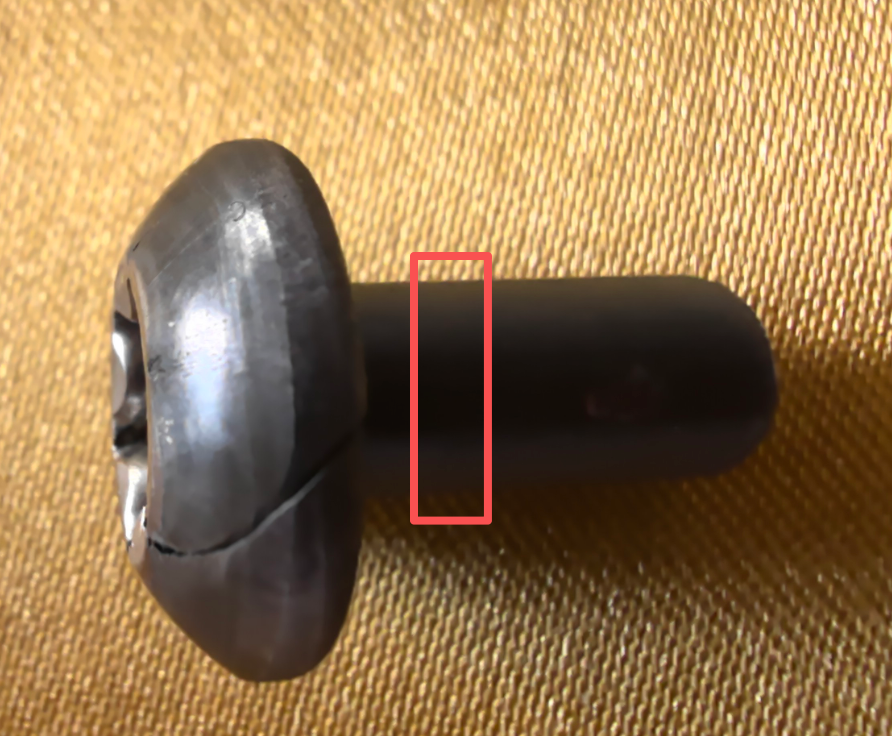
Kylmämuotoiltujen osien halkeilun jälkeen koekappale leikattiin auki, ja mikroskoopilla havaittiin mustia hiukkasia halkeaman läheisyydessä. Paikan päällä tehtiin helposti johtopäätös: "Syy on löytynyt, kyseessä on epäpuhtaus."
Tämä johtopäätös voi olla oikea, mutta se voi myös olla liian ennenaikainen. Epäpuhtaudet saattavat osallistua halkeaman muodostumiseen, mutta siirtymisessä "epänormaalin havainnosta" "todisteeseen sen aiheuttaneen vian" tarvitaan vastaavia todisteita. Se, että hiukkaset osallistuvat halkeamisen syntyyn, ei vielä tarkoita, että koko materiaalierä olisi epälaadukasta, eikä sitäkään, että vastuu olisi selvitetty.
Erota ensin neljä kysymystä toisistaan
| Kysymys | Tarvittava arviointi |
|---|---|
| Mitä havaittiin? | Hiukkasten, reikien, rakenteen tai näytteenvalmistusmerkkien tunnistaminen |
| Vastasiko materiaali vaatimuksia? | Standardien, sopimusten ja voimassa olevien testien mukaisten arvioiden perusteella laadunmukaisuuden määrittäminen |
| Miksi halkeili? | Halkeaman alkuperän, kehityksen sekä materiaalin ja prosessin roolin selvittäminen |
| Miten vastuu määritellään? | Toimitussopimusten, viemäröiden alkuperän, työstöprosessin ja syy-seuraussuhteiden arviointi |
Neljä kysymystä ovat keskenään yhteydessä, mutta yhden kysymyksen vastausta ei voi käyttää kolmen muun korvaajana.
I. Epäpuhtauksien esiintyminen teräksessä ei tarkoita, että materiaali olisi laaduton
Teräksessä olevat epämetalliset epäpuhtaudet voivat peräisin olla hapettumisenestoreaktioista, jähmettymisprosessista tai ulkopuolisista aineista. Niiden arvioinnissa tulee ottaa huomioon koko, muoto, määrä, jakautuminen sekä käyttötarkoitus – puhtausarviota ei voi tehdä pelkästään katsomalla, esiintyykö siinä mustia pisteitä.
Materiaalin laadunmukaisuus riippuu sovellettavista tuotestandardeista, tilauksen teknisistä sopimuksista ja osapuolten välisistä sopimuksista annetuista vastaanottovaatimuksista. ASTM E45 on menetelmästandardi epäpuhtauksien tutkimiseen ja kuvaamiseen, mutta se ei itsessään määrittele yleispäteviä hyväksyntärajoja kaikille tuotteille.[1]
Vastaavasti myös hyväksytty luokitus ei tarkoita, että kaikki halkeamat olisivat materiaalista riippumattomia. Hyväksytty lopputulos koskee nimenomaan määrättyjä näytteenotto- ja testausolosuhteita; yksittäisten komponenttien paikallinen materiaalitila, muodonmuutosprosessi ja käyttövaatimukset on edelleen arvioitava erikseen.
2. Mikroskoopin alla näkyvät mustat hiukkaset eivät välttämättä ole epäpuhtauksia
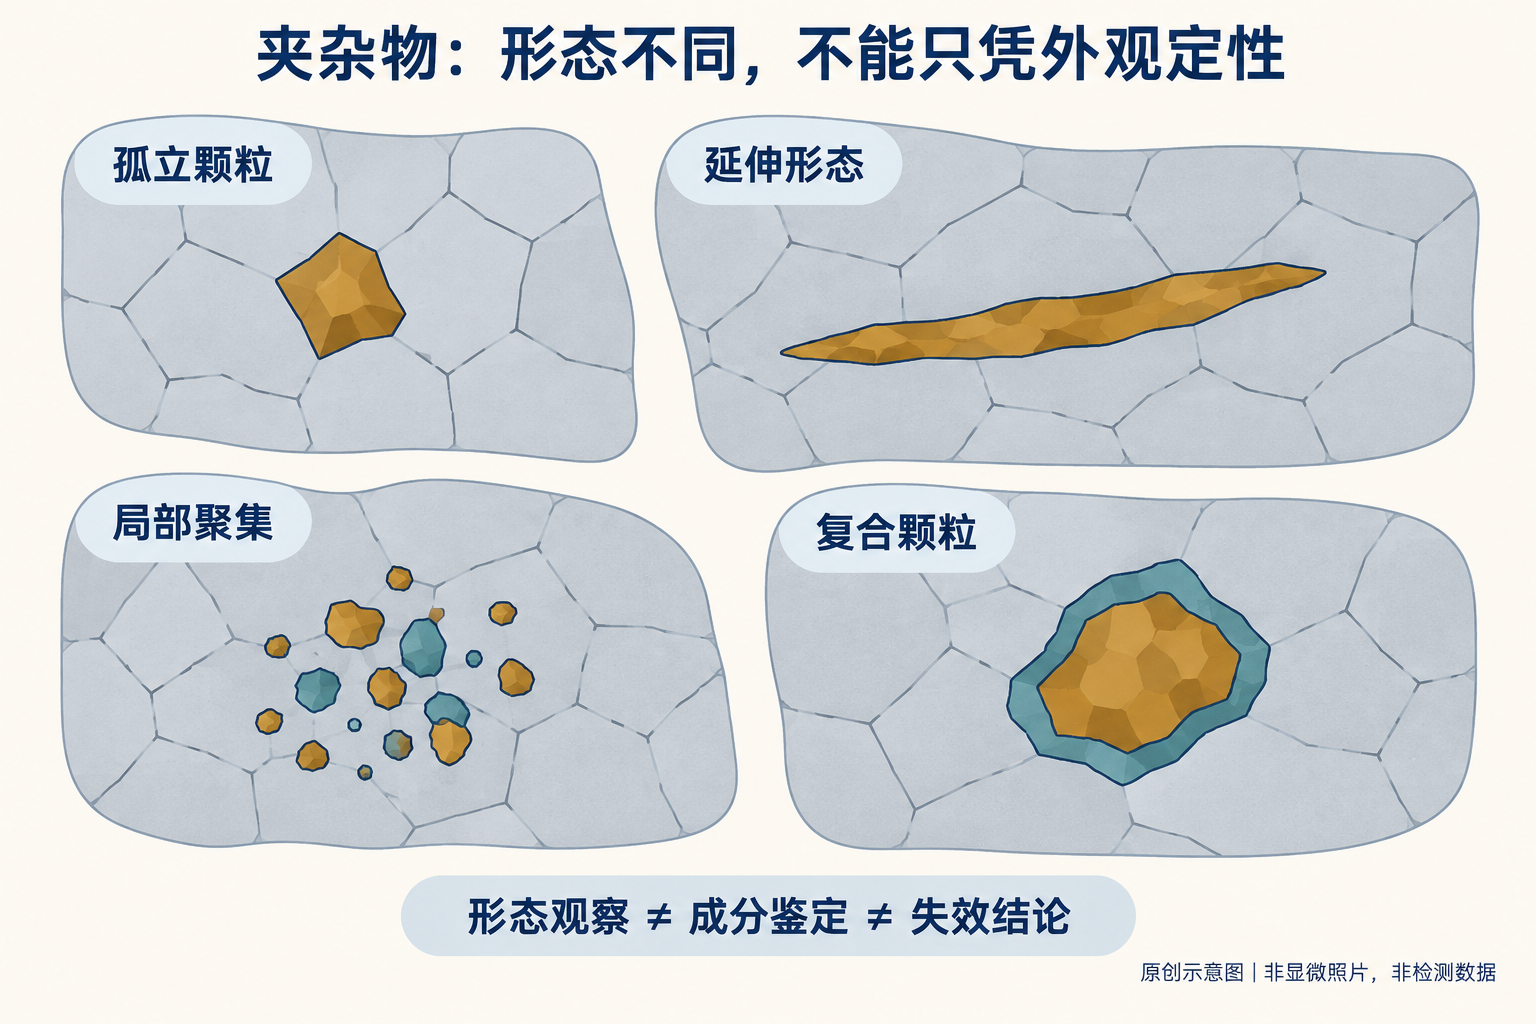
Mustat alueet voivat olla epäpuhtauksia, mutta ne voivat myös olla reikiä, hiukkasten irtoamisen jäljiltä jääneitä kuoppia, naarmuja, syöpymiskoloja tai likaantumisia. Karbideja ja nitridejä sekä muita toissijaisia faaseja ei voida yleistää haitallisiksi epämetallisiksi epäpuhtauksiksi. "Mustat pisteet" ovat havainto- ja kuvausnimitys, eivätkä vielä anna tietoa koostumuksen luonteesta.
Arviointikuvakirjan muotoluokat eivät myöskään välttämättä vastaa todellista kemiallista koostumusta. ASTM E45 erottaa selvästi muotoluokituksen ja kemiallisen koostumuksen: samankaltaiset ulkonäköominaisuudet eivät tarkoita samaa koostumusta.[1]
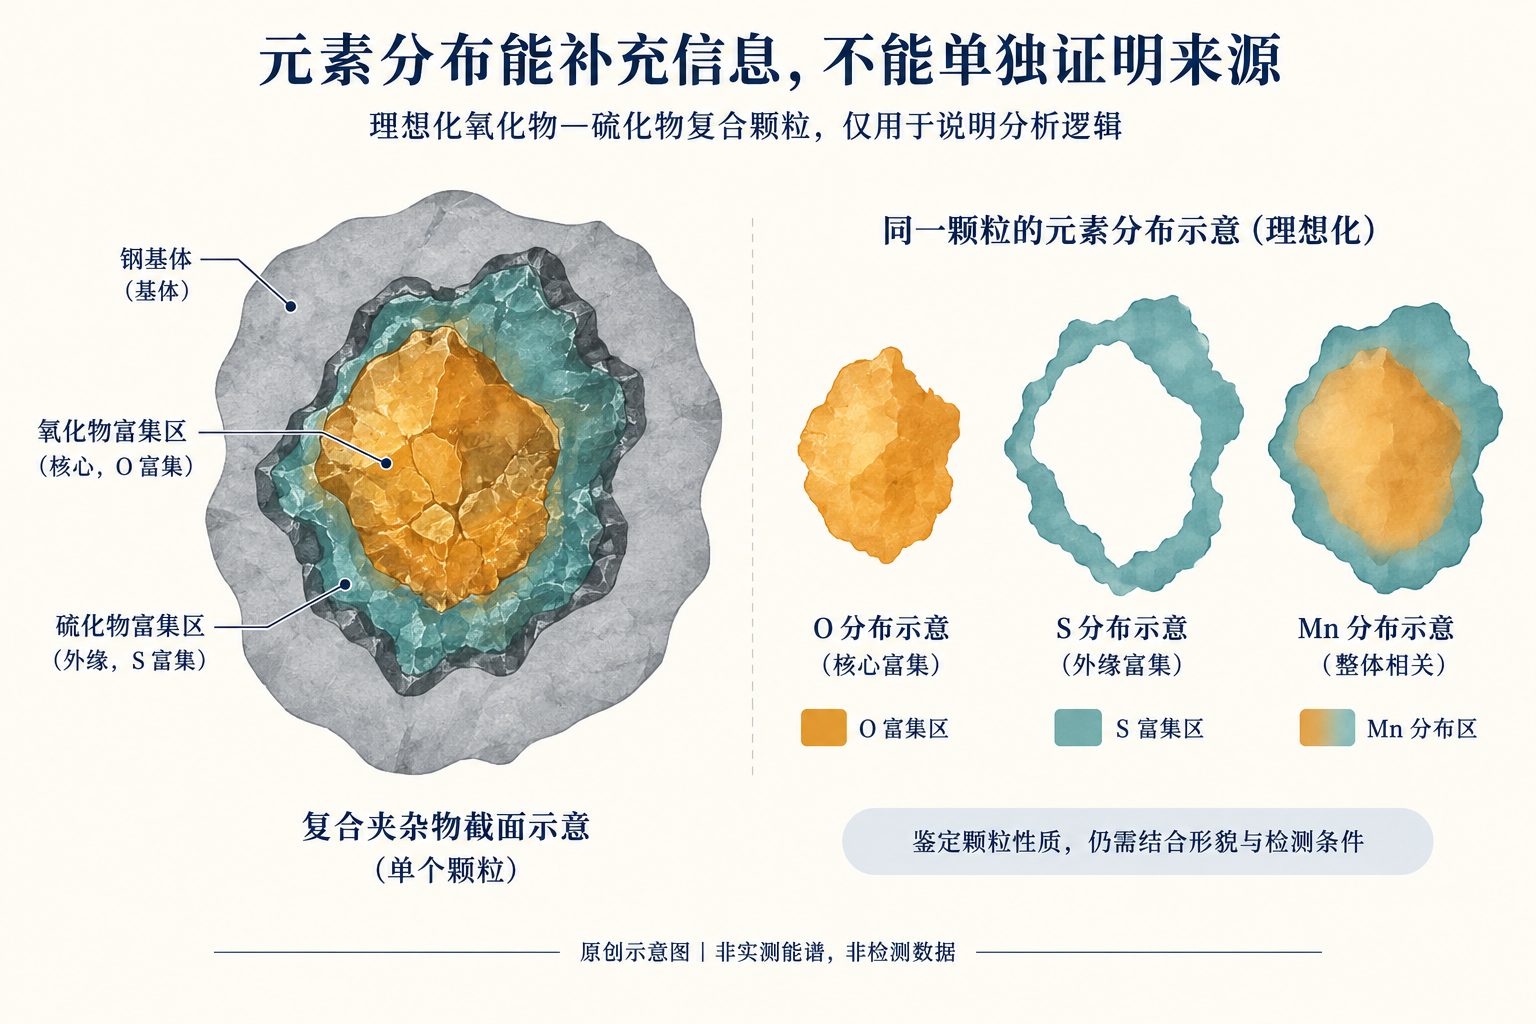
Raskas elektronimikroskopia ja energian dispersio-spektroskopia (EDS) voivat täydentää tiedon muodosta ja elementeistä, mutta pelkät elementtipiikit eivät voi yksin todistaa, että hiukkanen olisi peräisin tietyltä terästehtaalta, tietyistä tulenkestävistä materiaaleista tai tietyltä tuotantovaiheelta. Hiukkasen koko, sen ympäröivä matriisi, pinnan tila ja analyysiolosuhteet vaikuttavat tulkintaan. Elementtitiedon on oltava ristiriitainen muodon ja taustatietojen kanssa.[3]
3. Miksi epäpuhtaudet voivat olla mukana kylmämuovauksen halkeilussa
Hiukkasilla ja teräsmatriisilla voi olla erilaiset muodonmuutosominaisuudet, jäykkyydet ja pintatekstuurit. Muovauksen aikana hiukkaset voivat hajota itsestään tai hiukkasen ja matriisin välinen rajapinta voi irrota, mikä voi aiheuttaa pieniä huokosia. Vastaavissa paikallisissa rasitus- ja muodonmuutosolosuhteissa nämä huokoset voivat laajentua ja yhdistyä, lopulta muodostaen halkeaman.
Kylmämuovauksessa paineen vaikutus on yleensä hallitseva, mutta se ei tarkoita, että kaikki osat olisivat jatkuvasti vain puristusrasituksen alaisia. Materiaalin virtaus, geometriset rajoitteet ja kitka muuttavat paikallisia rasitustiloja, ja paikallinen veto- tai leikkausvoima voi silti osallistua vaurion syntymiseen.
Tutkimuksissa, jotka keskittyvät teräksen kylmämuovauksen sisäiseen plastiseen pettämiseen, on tarkasteltu ja käsitelty epäpuhtauksien tai toissijaisen faasin hajoamisen, rajapinnan irtoamisen ja huokosvaurioiden välistä yhteyttä.[4] Tämä osoittaa, että niillä voi olla merkitystä halkeamien synnyssä, mutta se ei tarkoita, että kaikki kylmämuovauksen halkeamat noudattaisivat samaa mekanismia. Hiukkasten sijainti, muoto ja paikalliset muodonmuutosolosuhteet ovat paljon tärkeämpiä tekijöitä kuin pelkkä "hiukkasten laskeminen".
4. Miksi ei voi keskittyä pelkästään määrään, kokoon tai yhteen arvosananumeroon
Pieni määrä eristettyjä hiukkasia ja paikallisia kerrostumia tai tietyssä suunnassa asettuneita hiukkasia eivät saa verrata riskiä pelkän kokonaismäärän perusteella. Lähikokoisilla hiukkasilla, jotka sijaitsevat eri kohdissa ja ovat eri suuntauksissa, voi olla myös erilainen vaikutus.
Mangansulfaatti voi muotoutua jonkin verran, mutta se ei tarkoita, että se olisi haitaton kaikissa käyttöolosuhteissa; kovat oksiditkaan eivät välttämättä ole tämän halkeaman syy. Hiukkasten luokitus antaa vihjeitä arvioinnille, mutta se ei korvaa konkreettisia vikaantumistodisteita.
Epäpuhtausluokitus ei ole yleispätevä "haittapiste". Tutkimusmenetelmä, leikkaussuunta, tarkkailupinta-ala, raportointitapa ja materiaalin tila vaikuttavat tulokseen. Eri menetelmillä tai versioilla saatuja numeroita ei voi vertailla suoraan ilman, että otetaan huomioon kyseiset olosuhteet.
5. Miksi paikallisen epäpuhtauden riskiä ei voida vieläkään sulkea pois, vaikka arvosana olisi hyvä
Materiaali ei ole täysin tasalaatuinen sisäisesti, ja rajoitetulla näytteenotolla ei pystytä kattamaan jokaista kohtaa koko kelalla. Normaalit arvosanat annetaan rajatulla alueella, mikä ei vastaa satunnaisen ison hiukkasen tai vieraiden epäpuhtauksien riskiä – kyseessä on eri tilastollinen ongelma.
ASTM E1245 erottaa automaattisen kuvanalalyysin soveltamisalat ja sen rajoitukset: tavallisten epäpuhtauksien ryhmän tilastollinen kuvaaminen ei saa korvata suoraan satunnaisen vierashiukkasen arviointia.[2] Samoin, jos epätavallisia hiukkasia havaitaan yhdessä vikaantuneessa osassa, niiden perusteella ei voi päätellä koko erän tilastollista jakautumista.
Kylmämuotoilun jälkeen hiukkaset saattavat olla kääntyneet, venyneet, murskautuneet tai irronneet, ja niiden ympärille voi syntyä reikiä. Siksi vikaantuneen osan havaintoja ei voi käyttää alkuperäisen toimitustilan epäpuhtausarvosanan sijaan ilman lisäselvityksiä.
6. Miksi epäpuhtaus halkaisijan läheisyydessä ei vieläkään todista sen olevan halkeaman alkulähde
Halkeaman lähellä olemisen ja sen aiheuttamisen välillä puuttuu edelleen syy-seuraussuhdetta koskeva näyttö. On ainakin useita erilaisia selityksiä: hiukkanen osallistui halkeaman syntyyn; halkeama syntyi muualla ja kulki hiukkasen kohdalla; hiukkanen edisti halkeaman leviämistä mutta ei ollut alkupiste; kaksiulotteisella pinnalla ne ovat lähellä toisiaan, mutta todellinen kolmiulotteinen suhde on vielä epäselvä; tai saastuminen tapahtui, kun halkeama avautui.
Päätöksen tekemiseksi on tarpeen yhdistää halkeaman alkuperä, vaurion ulkomuoto, hiukkasen ja halkeaman tilallinen sijainti, materiaalin käyttäytyminen sekä todelliset tuotantovirheet. Halkeaman vieressä oleva hiukkanen ansaitsee huomiota, mutta pelkkä läheisyys ei riitä varmistamaan sen olevan päälähde.
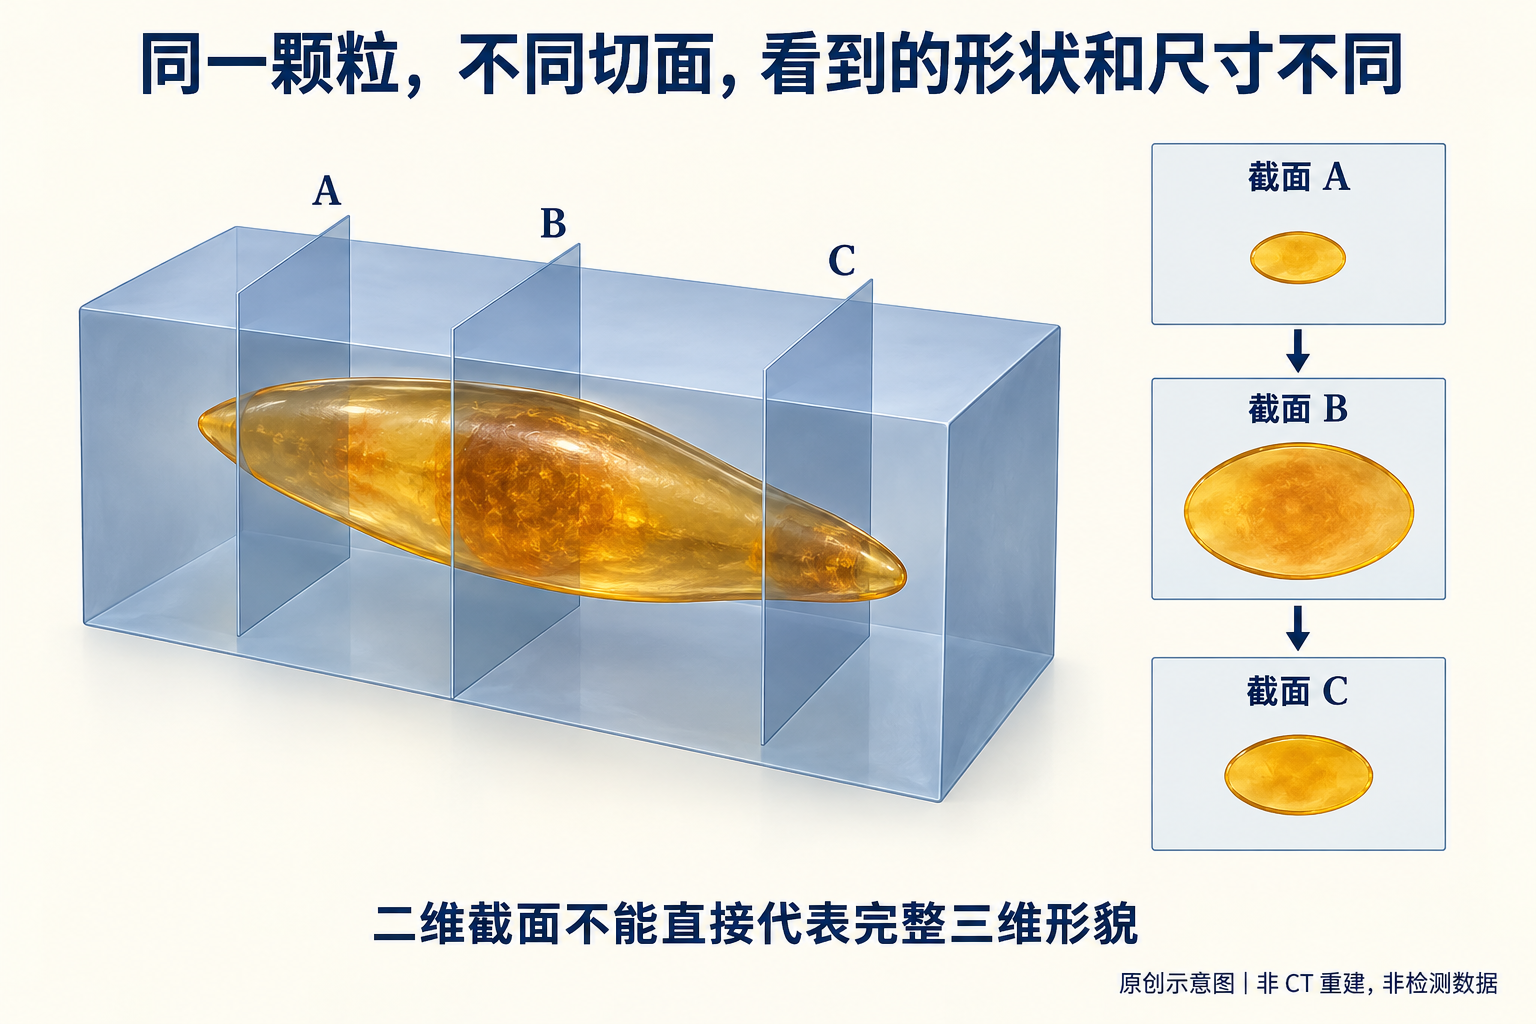
Vastaavasti se, ettei epäpuhtautta havaita yhdellä leikkauksella, ei myöskään riitä kokonaan poissulkemaan sen merkitystä. Todellinen vaurio syntyy kolmiulotteisessa tilassa, ja leikkaus voi jäädä ohittamaan kriittiset kohdat. Lisäksi hiukkaset voivat irrota näytteenvalmistuksen aikana.
7. Materiaali- ja prosessitekijät voivat vaikuttaa yhdessä
Epäonnistuminen ei välttämättä johdu pelkästään siitä, että materiaali on huono tai asiakkaan prosessi on huono. Paikallisesti heikkojen kohtien lisäksi voidaan ottaa huomioon koko rakenteen tila, muodonmuutosreitti, kitka ja materiaalin virtaus. Myös prosessivirheet voivat aiheuttaa normaalisti käypää materiaalia rasittavia paikallisia vaurioita, jotka ylittävät soveltuvuuden rajat.
Epäpuhtauksien löytyminen ei saa estää keskustelua pintavikoista, rakenteen tilasta, leikkauksesta, voitelusta ja muottitekijöistä. Vaikka prosessin säätöjen avulla saataisiin parannettua tuloksia, sitä ei voida käyttää perusteena kiistää jo todennettu materiaalin sopimattomuus.
Tässä on kaksi erillistä johtopäätöstä: jos materiaali ei vastaa sovittuja vaatimuksia, se on edelleen sopimushenkilöongelma, vaikka sen ei olisikaan vielä osoitettu aiheuttaneen kyseisen halkeaman; ja jos materiaali vastaa vaatimuksia, mutta todisteet osoittavat sen paikallisten ominaisuuksien osallistuneen halkeaman syntyyn, on silti tarpeen arvioida sen soveltuvuutta käytössä ja mahdollisia riskejä. Arvioitava on erikseen molemmat asiat, ja vasta sitten voidaan selvittää niiden välinen suhde, jotta vastuu ja syy eivät sekoitu.
8. Mitä sisällysmateriaalien analysointiohjelmisto voi auttaa ja mitä se ei korvaa
Kun kalibrointi on tehokasta, tunnistus oikein suoritettu ja näkökenttä soveltuva, kuvanaliysi voi parantaa projisoidun koon, pinta-alan, pituussuhteen, lukumäärän ja jakautumistilastojen tehokkuutta sekä yhdenmukaisuutta.
Kuitenkin ohjelmisto saattaa virheellisesti tunnistaa naarmut, reiät ja hiukkasten irtoamisen aiheuttamat kuopat sisällysmateriaaleiksi. Kaksiulotteinen projektiotai leikkauskoko ei myöskään vastaa hiukkasen täydellistä kolmiulotteista muotoa; mittaus yhdellä tasolla ei tarjoa suoraan kaikkea tilatietoa.[2]
Kuvamittaukset, standardien mukainen tarkastus ja vaatimustenmukaisuuden arviointi sekä vian syy-seuraussuhteen selvittäminen ovat kolme eri tasoa. Ohjelmisto ei voi ohittaa kahta viimeksi mainittua. Se, että käyttöliittymässä näkyy jonkin standardin nimi, ei myöskään todista, että näytteenotto, näytteenvalmistus, havainnointi ja raportointi ovat täysin toteuttaneet kyseisen standardin vaatimukset.
9. Mihin asti ammattimainen johtopäätös tulisi kirjata
Johtopäätöksen vahvuus tulee vastata sen perusteiden vahvuutta. Kun saatavilla on ainoastaan optinen ulkomuoto, voidaan kirjoittaa: "Epäilty sisällysmateriaali tai reikä, luonne vielä varmistettava". Kun hiukkasen luonne on varmistettu mutta sen alkuperäsuhteet ovat puutteelliset, voidaan kirjoittaa: "Mahdollisesti osallistunut paikalliseen vaurioon, mutta ei riittävästi perusteltua pääasiallisena halkeaman syynä."
Vain silloin, kun halkeaman lähteen hiukkaset, paikallisten vaurioiden muoto ja mekanismi sopivat keskenään, voidaan perustella hiukkasten osallisuus halkeaman alkuun ja samalla käsitellä erikseen muita vaikuttavia tekijöitä. Jos tehokas tutkimus osoittaa, että materiaali ei vastaa sovittuja vaatimuksia, voidaan selkeästi ilmoittaa epäonnistuneesta kohtauksesta ja arvioida erikseen sen syy-seuraussuhde tämän halkeaman kanssa.
Alumiinin ja hapen löytyminen halkeaman vierestä ei vielä riitä osoittamaan yhteyttä "terästehtaan huonoon deoksidaatioon ja siten aiheutuneeseen halkeamiseen", sillä välimatkaan mahtuu useita askelia: hiukkasten identifiointi, alkuperän arviointi, tuotantoprosessin syy-yhteyden selvittäminen ja vian syy-seuraussuhteen määrittäminen. Varovainen ilmaisu ei tarkoita johtopäätöksen välttämistä, vaan sitä, ettei johtopäätös ylitä saatavilla olevia todisteita.
10. Vain oikein käytetyillä standardeilla tuloksilla on vertailukelpoisuutta
GB/T 10561—2023 on muokattu ISO 4967:2013:n mukaiseksi.[5] ISO 4967:2026 on jo julkaistu.[6] Samankaltaiset standardien nimet eivät tarkoita, että eri vuosien tai eri järjestelmien mukaisia tutkimusmenetelmiä voitaisiin suoraan vaihtaa keskenään.
Raportissa tulee ilmoittaa yksiselitteisesti käytetty standardi ja sen versio sekä vastaavat testausolosuhteet. GB/T 10561:n, ISO 4967:n ja ASTM E45:n tuloksia ei voi yksinkertaisesti rinnastaa vain siksi, että ne kaikki koskevat epäpuhtauksia.
Menetelmästandardit kertovat, miten tutkitaan ja kuvaillaan; tuotestandardit ja sopimukset määrittävät, miten hyväksytään; ja vika-analyysi selvittää, miksi kyseinen poikkeama on tapahtunut. Jokainen osa-alue hoitaa oman tehtävänsä, jotta tuloksilla on vertailukelpoisuutta ja johtopäätöksillä selkeät rajat.
Ingenijörin näkökulma
Epäpuhtaudet voivat toimia halkeaman lähteenä, osallistua halkeaman leviämiseen tai esiintyä sattumanvaraisesti lähellä toisiaan pinnalla. Tärkeintä on tunnistaa, minkä roolin ne ovat tässä tietyssä vikaantumistapauksessa kantaneet.
Epäpuhtauksien löytyminen ei tarkoita, että materiaali olisi epälaadukasta; myöskään materiaalin laatuarvioinnin mukainen hyväksyntä ei automaattisesti sulje pois paikallisia riskitekijöitä. Vain kun hiukkasten ominaisuudet, halkeaman alkupiste, vaurion mekanismi ja todelliset käyttöolosuhteet vahvistavat toisiaan, voidaan tehdä riittävän perustellut johtopäätökset.
Creation Group-konsernin kylmämuotoiluinsinöörit esittävät erikseen havaitut seikat, testien vaatimustenmukaisuuden, mekanismien päätelmät sekä vielä ratkaisemattomat ongelmat, jotta jokainen johtopäätös voidaan jäljittää takaisin kohti vastaavia todisteita.
Lähteet
- ASTM E45: Menetelmät määrän määritykseen metallissa olevien epäpuhtauksien osalta
- ASTM E1245-03(2023): Epäpuhtauksien tai toisen vaiheen määritys automaattisella kuvianalyysillä
- ASTM E1508-12: Ohje energiadispersiivisen spektrometrin kvantitatiiviseen analyysiin (viitattu versio)
- Sabih & Nemes (2009): Metallin kylmämuovauksen sisäiset duktiiliset rikkomismekanismit
- Kiinan kansallinen standarditieto: GB/T 10561—2023
- ISO 4967:2026 viralliset standarditiedot
Tämä artikkeli käsittelee todistusperusteiden rajapintaa teknisessä arvioinnissa eikä anna alkuperän tunnistusta kuvassa 1 esitetyn osan osalta. Kuvat 2–4 ovat erillään luodut havainnollistavat kuvat, jotka eivät korvaa mikroskooppia, energia- ja spektrometri-tutkimuksia tai standardien arviointia.