
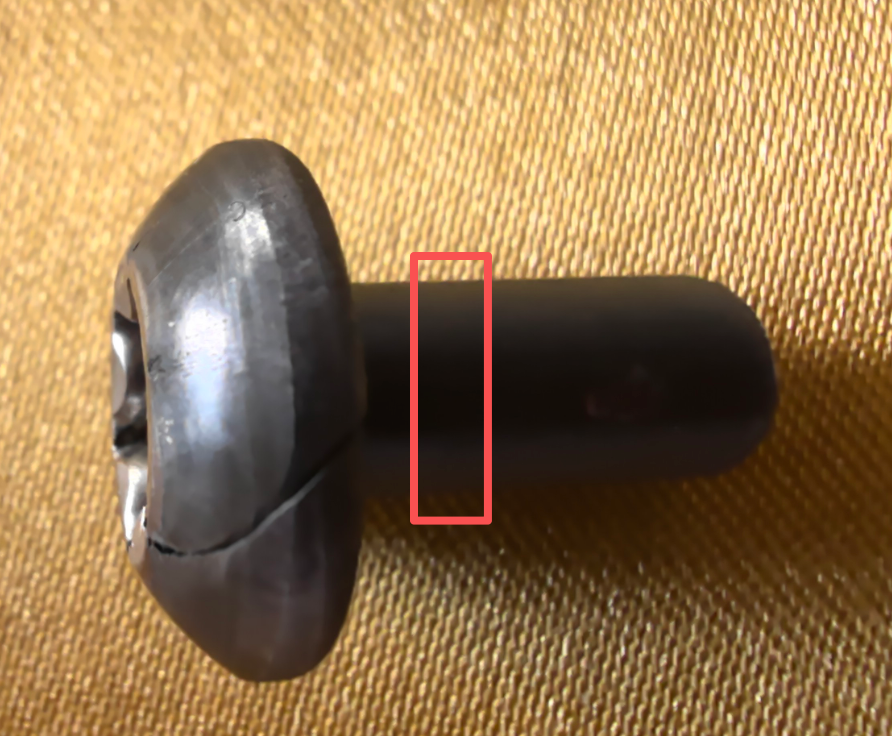
Po pęknięciu części formowanej na zimno, po przekrojeniu próbki pod mikroskopem stwierdzono obecność czarnych cząstek w pobliżu pęknięcia. Na miejscu łatwo wydaje się wniosek: „Znaleziono przyczynę – to zawartość inkluzji.”
Ten wniosek może być prawidłowy, ale może też być przedwczesny. Inkluzje mogą brać udział w powstawaniu pęknięć, jednak od „zauważenia anomalii” do „udokumentowania, że spowodowały ona awarię”, potrzebne są wzajemnie potwierdzające się dowody. Udowodnienie, że cząstki przyczyniły się do pęknięcia, nie oznacza jeszcze, że cała partia materiału jest nieważna, a tym bardziej nie ustala odpowiedzialności.
Na początek rozdzielmy cztery pytania
| Pytanie | Wymagana ocena |
|---|---|
| Co zaobserwowano? | Identyfikacja cząstek, pustek, struktury lub śladów przygotowania próbki |
| Czy materiał spełnia wymagania? | Ocena zgodności z normami, umowami oraz wynikami sprawdzeń |
| Dlaczego nastąpiło pęknięcie? | Analiza źródła i rozwoju pęknięcia oraz wpływu materiału i procesu technologicznego |
| Jak ustalić odpowiedzialność? | Analiza warunków dostawy, źródła defektu, procesu obróbki oraz relacji przyczynowo-skutkowych |
Cztery pytania są ze sobą powiązane, ale odpowiedź na jedno nie może zastępować pozostałych trzech.
I. Obecność inkluzji w stali nie oznacza, że materiał jest niekwalifikowany
Niemetaliczne inkluzje w stali mogą pochodzić z reakcji odtleniania, procesu krzepnięcia lub z zanieczyszczeń zewnętrznych. Oceniając je, należy brać pod uwagę ich wielkość, kształt, liczbę, rozmieszczenie oraz rzeczywiste zastosowanie; nie można zastępować oceny czystości materiału jedynie stwierdzeniem „czy występują czarne punkty”.
Kwalifikacja materiału zależy od stosownej normy produktowej, specyfikacji zamówienia oraz uzgodnionych warunków odbioru. Norma ASTM E45 określa metody badania i opisu inkluzji, lecz sama w sobie nie zawiera uniwersalnych granic dopuszczalnych wartości dla wszystkich produktów.[1]
Z drugiej strony, uznany poziom jakości nie oznacza, że wszystkie pęknięcia są niezwiązane z materiałem. Pozytywna ocena odnosi się do określonych warunków pobrania próbek i badań; lokalne właściwości materiału konkretnych elementów, procesy deformacji oraz wymagania użytkowe muszą być analizowane oddzielnie.
II. Czarne cząstki widziane pod mikroskopem niekoniecznie są inkluzjami
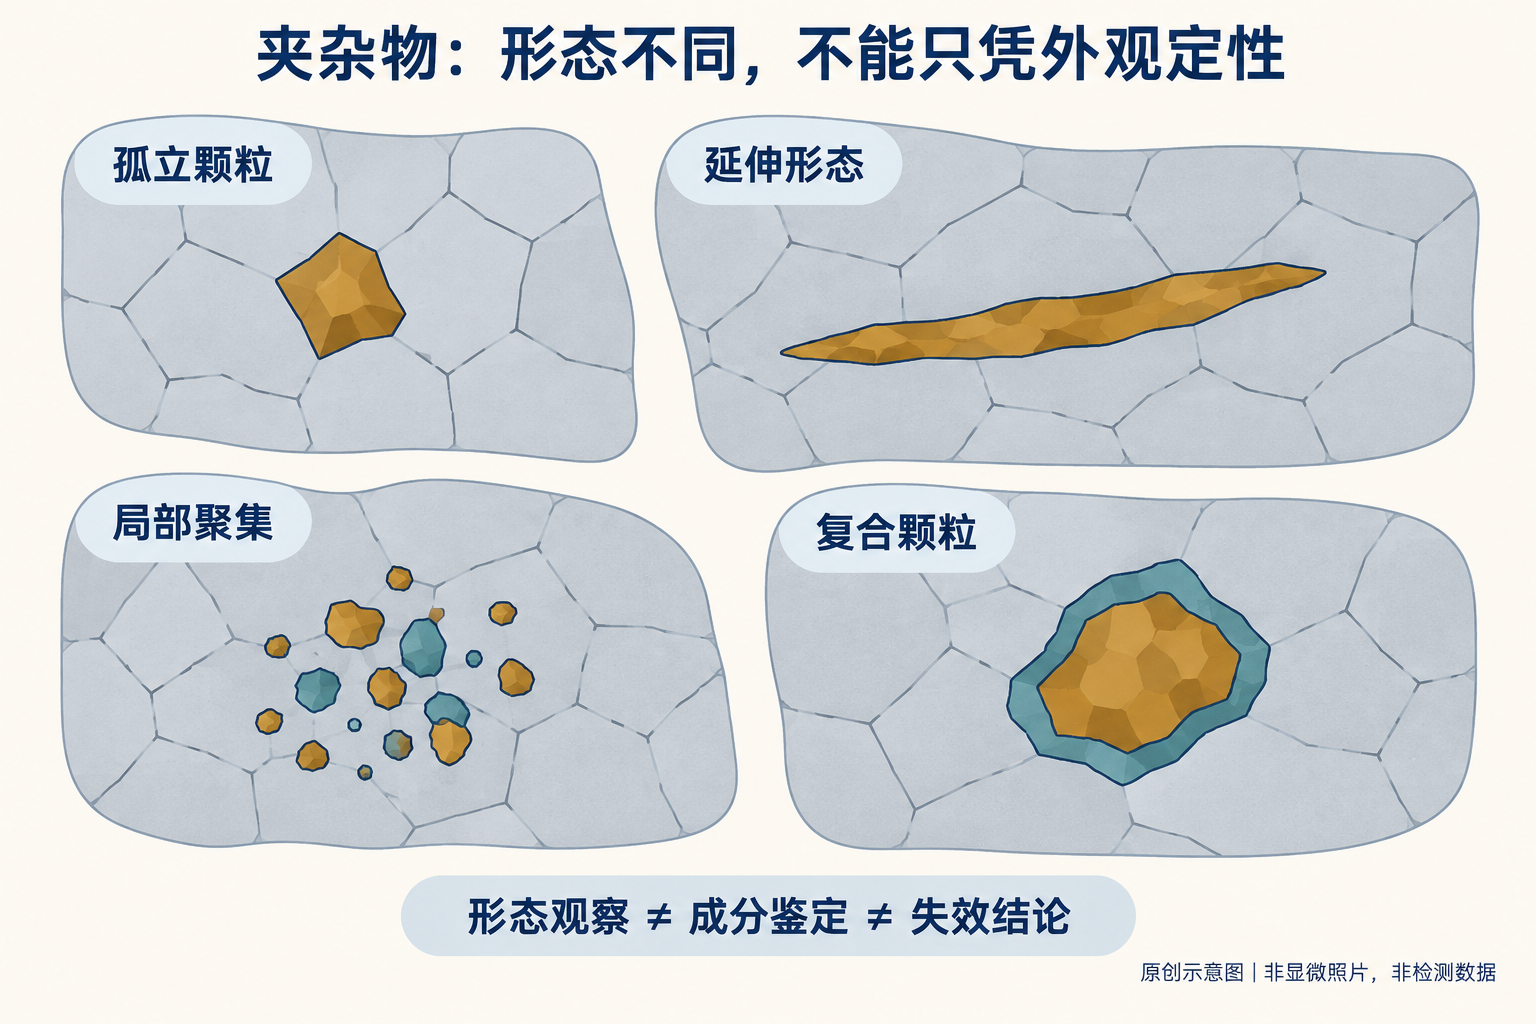
Czarne obszary mogą być inkluzjami, ale również pustkami, wgłębieniami po odklejeniu cząstek, zadrapaniami, wżerami korozji lub zabrudzeniami. Drugofazowe fazy, takie jak węgliki czy azotki, również nie mogą być automatycznie uznawane za szkodliwe niemetaliczne inkluzje. „Czarne punkty” to jedynie opis obserwacji, a nie identyfikacja właściwości.
Kategorie morfologiczne w schematach oceny nie muszą odpowiadać rzeczywistemu składowi chemicznemu. Norma ASTM E45 wyraźnie rozróżnia klasyfikację morfologiczną od charakterystyki chemicznej: podobny wygląd cząstek nie oznacza, że mają one ten sam skład.[1]
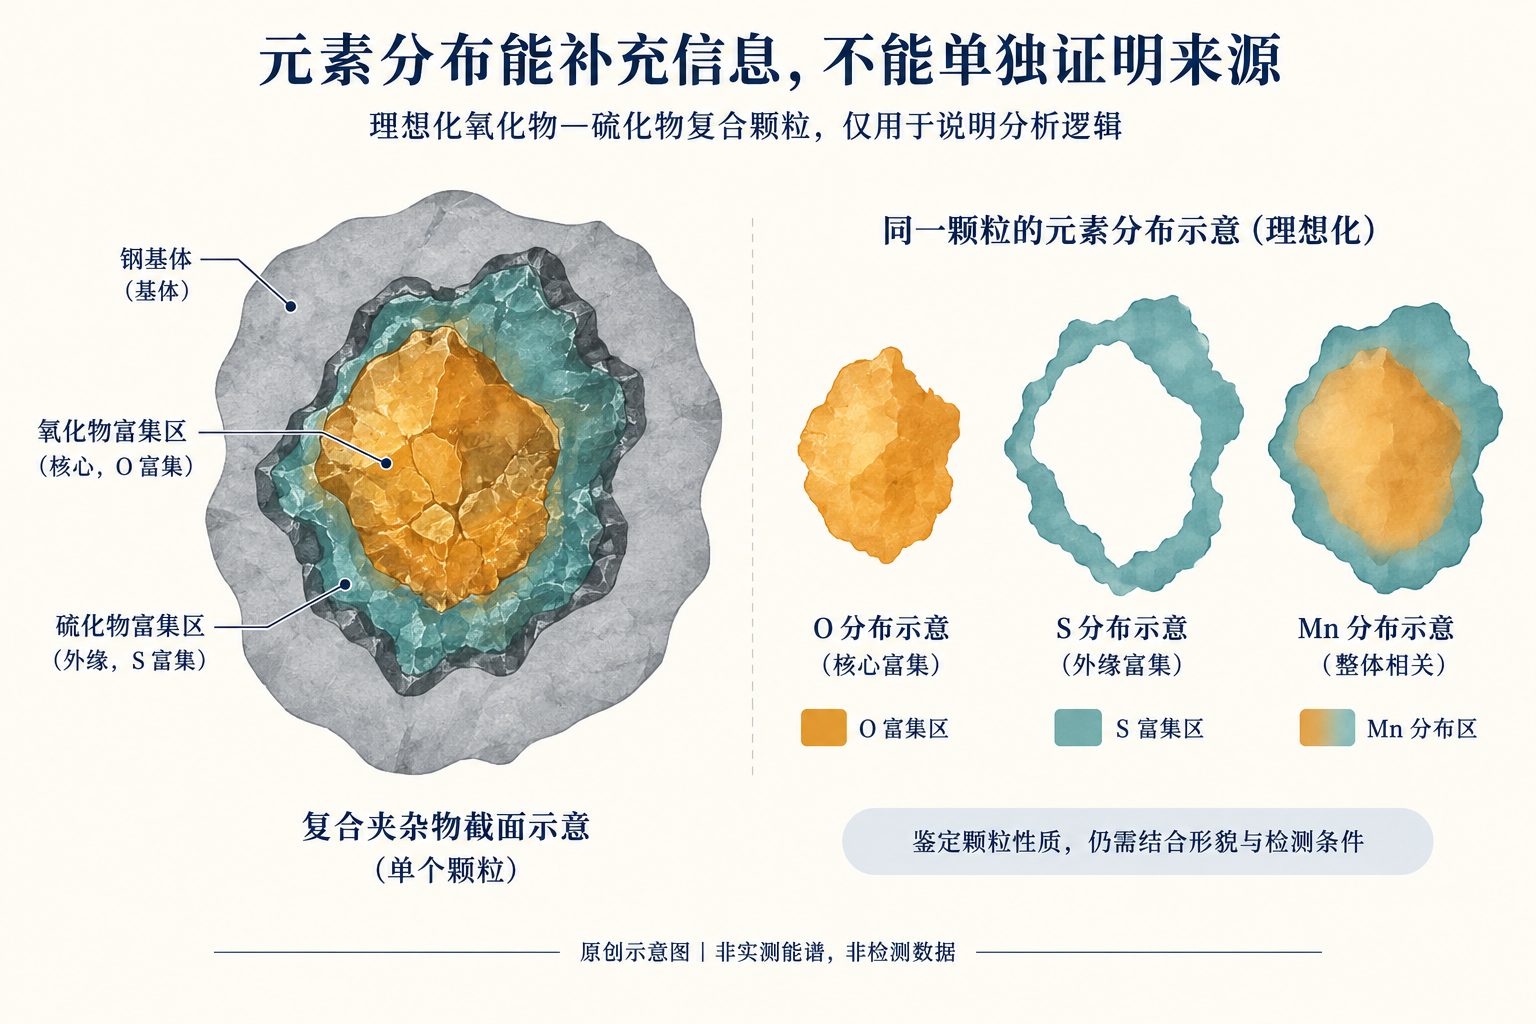
Analiza SEM z energiodyspersyjną spektroskopią rentgenowską (EDS) może uzupełniać informacje dotyczące morfologii i składu pierwiastków, jednak pojedyncze widma pierwiastkowe nie potwierdzają, że dana cząstka pochodzi z konkretnej huty, z określonego materiału oporowego czy z konkretnego etapu produkcji. Rozmiar cząstki, otaczająca matryca, stan powierzchni oraz warunki analizy wpływają na interpretację. Informacje elementowe muszą być zweryfikowane przez porównanie z morfologią i innymi dowodami kontekstowymi.[3]
III. Dlaczego inkluzje mogą przyczyniać się do pęknięć w procesie zimnego nacinania gwintu
Cząstki mogą różnić się od stali macierzystej pod względem plastyczności, sztywności oraz stanu powierzchni styku. W trakcie deformacji cząstki mogą się kruszyć, a powierzchnia styku między cząstką a matrycą może ulec odwarstwieniu, co prowadzi do powstawania mikropustek. W odpowiednich warunkach lokalnych naprężeń i odkształceń pustki mogą rozwijać się i łączyć, w rezultacie tworząc pęknięcia.
Zimne nacinanie gwintu odbywa się głównie w warunkach kompresji, co nie oznacza, że każda lokalna część detalu jest stale poddawana wyłącznie naprężeniom ściskającym. Ruch materiału, ograniczenia geometryczne oraz tarcie mogą zmieniać lokalne warunki naprężeniowe, a działanie lokalnych naprężeń rozciągających lub ścinających nadal może przyczyniać się do uszkodzeń.
Badania nad rozrostem mikropustek wewnątrz stalowych elementów podczas zimnego nacinania gwintu obejmują obserwację i analizę związku między kruszeniem inkluzji lub drugofazowych faz, odwarstwieniem na granicy ciał oraz powstawaniem mikropustek.[4] To pokazuje, że istnieje możliwość udziału tych czynników w procesie pękania, ale nie dowodzi, że wszystkie pęknięcia w tym procesie mają tę samą mechanikę. Położenie, morfologia oraz lokalne warunki odkształcenia cząstek są znacznie bardziej istotne dla zrozumienia problemu niż zwykłe „liczenie liczby cząstek”.
IV. Dlaczego nie można skupiać się wyłącznie na liczbie, rozmiarze lub pojedynczej wartości oceny
Niewielka ilość pojedynczych cząstek oraz lokalne skupiska czy ułożone w określonym kierunku cząstki nie mogą być oceniane pod względem ryzyka tylko na podstawie ich całkowitej liczby. Cząstki o zbliżonych rozmiarach, znajdujące się w różnych miejscach i o różnym ułożeniu, mogą mieć różne skutki.
To, że siarczek manganu może ulegać pewnemu odkształceniom, nie oznacza, że w każdych warunkach jest nieszkodliwy; twarda okryta tlenkiem nie musi być przyczyną wystąpienia pęknięcia. Kategoria cząstek dostarcza wskazówek do oceny, ale nie zastępuje konkretnych dowodów dotyczących awarii.
Ocena inkluzji nie jest uniwersalną „oceną szkodliwości”. Metoda badania, kierunek cięcia, powierzchnia oglądana, sposób raportowania oraz stan materiału mają wpływ na wynik. Wyniki uzyskane różnymi metodami lub wariantami nie mogą być porównywane bezpośrednio bez uwzględnienia tych warunków.
V. Dlaczego nawet przy spełnieniu norm oceny nie można wykluczyć lokalnego ryzyka związanego z inkluzjami
Materiał nie jest wewnątrz całkowicie jednorodny, a ograniczona próbka nie obejmuje wszystkich miejsc w całej cewce drutu. Standardowa ocena wykonana na określonej powierzchni nie dotyczy zagrożeń związanych z pojedynczymi dużymi cząstkami czy obcymi inkluzjami, ponieważ to są dwa różne zagadnienia statystyczne.
Norma ASTM E1245 precyzyjnie określa zakres stosowania oraz ograniczenia automatycznej analizy obrazu: statystyczna charakterystyka grupy inkluzji nie może być używana jako bezpośredni zamiennik oceny pojedynczych, przypadkowych inkluzji pochodzenia zewnętrznego.[2] Podobnie, stwierdzenie nietypowych cząstek na uszkodzonym elemencie nie pozwala na wnioskowanie o całkowitym rozkładzie statystycznym całego partii materiału.
Po procesie kucia na zimno cząstki mogą się obracać, wydłużać, kruszyć lub nawet odpadać, a wokół nich mogą powstawać pustki. Dlatego obserwacje dokonane na elementach uszkodzonych nie mogą być traktowane jako ocena inkluzji w stanie pierwotnym dostawy bez odpowiedniego wyjaśnienia.
VI. Obecność inkluzji w pobliżu pęknięcia nie dowodzi jeszcze, że były one przyczyną jego powstania
Miedzy stwierdzeniem „w pobliżu pęknięcia” a wnioskiem o „spowodowaniu pęknięcia” brakuje dowodów na związek przyczynowo-skutkowy. Istnieje co najmniej kilka różnych interpretacji: cząsteczki mogły brać udział w początkowym powstawaniu pęknięcia; pęknięcie mogło powstać w innym miejscu, a następnie ominąć dany obszar; cząsteczki mogły wspomagać rozprzestrzenianie się pęknięcia, ale nie stanowiły jego punktu wyjścia; na dwuwymiarowym przekroju położenie jest bliskie, jednak rzeczywiste relacje trójwymiarowe pozostają niejasne; albo zanieczyszczenia zostały wprowadzone dopiero po rozwarciu pęknięcia.
Aby dokonać oceny, należy skojarzyć genezę pęknięcia, charakter uszkodzeń, relację przestrzenną między cząsteczkami a pęknięciem, zachowanie materiału oraz faktyczne nieprawidłowości występujące w procesie produkcyjnym. Cząsteczki znajdujące się w pobliżu pęknięcia zasługują na uwagę, jednak samo bliskie położenie nie wystarcza do ustalenia głównej przyczyny powstawania pęknięcia.
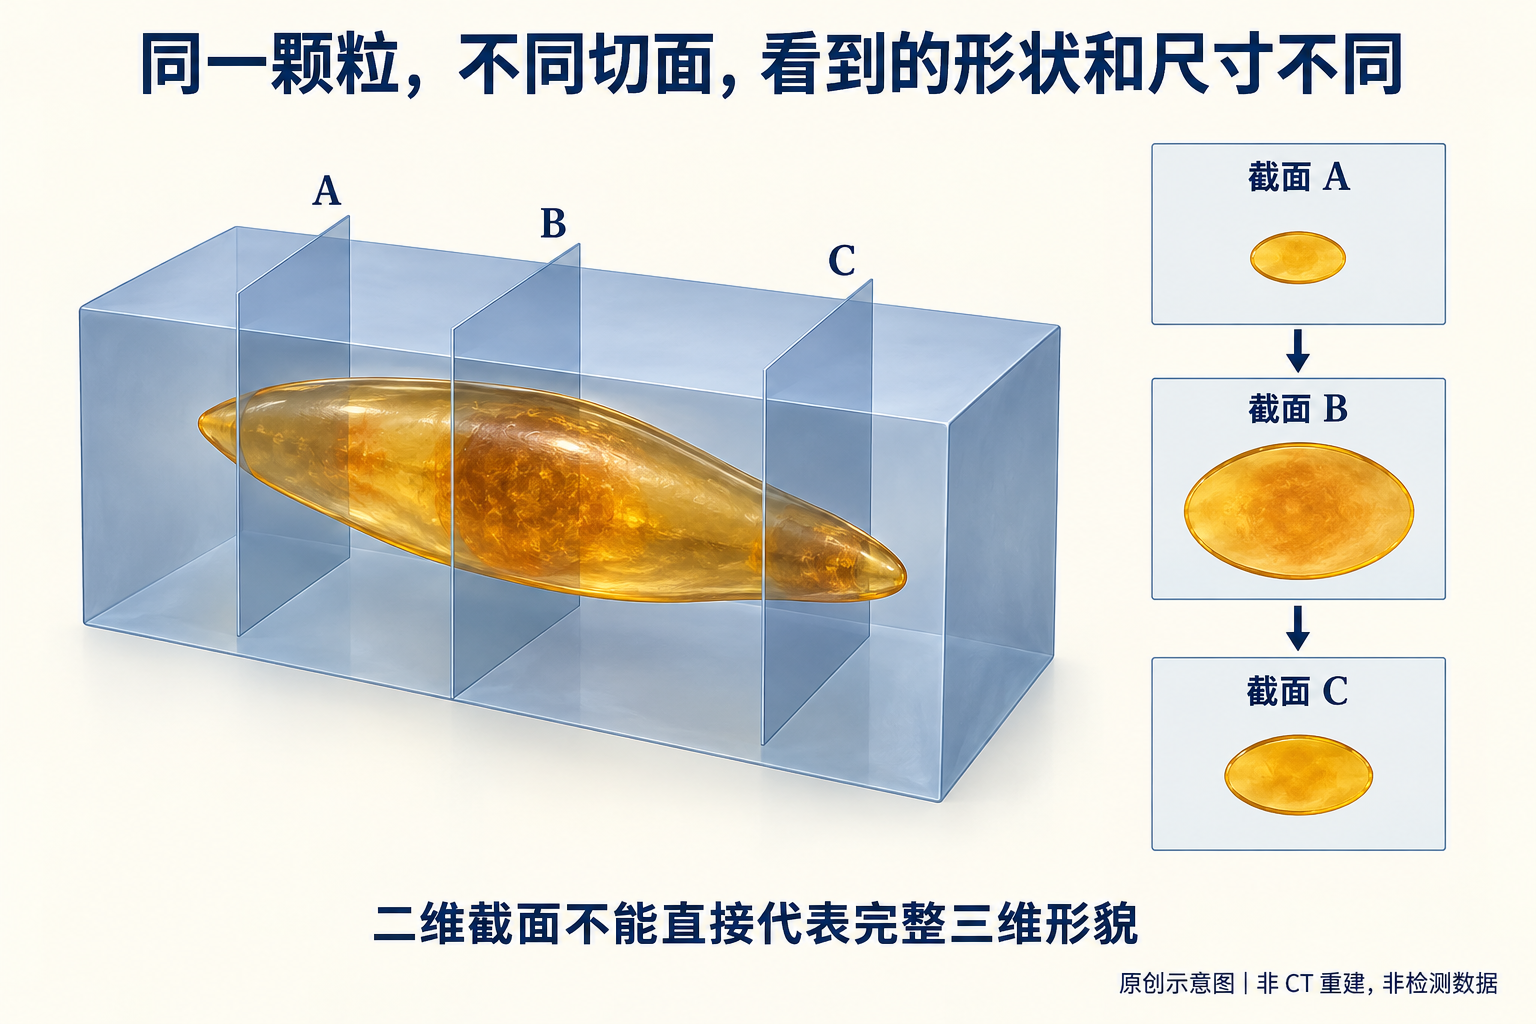
Analogicznie, brak widocznych inkluzji na danym przekroju również nie pozwala całkowicie wykluczyć ich roli. Faktyczne uszkodzenia zachodzą w trójwymiarowej przestrzeni; przekrój mógł nie przebiegać przez kluczowe miejsce, a cząsteczki mogły również odpaść podczas przygotowania próbki.
VII. Czynniki materiałowe i technologiczne mogą działać wspólnie
Awaria nie musi być jednoznacznie przypisywana wyłącznie „złemu materiałowi” lub „niewłaściwej technologii klienta”. Lokalne osłabienia materiału mogą być efektem współdziałania mikrostruktury, trajektorii deformacji, tarcia i przepływu materiału; natomiast nieprawidłowości w procesie technologicznym mogą spowodować, że materiał początkowo dopuszczalny ulegnie lokalnym uszkodzeniom przekraczającym granice jego dopuszczalnego zastosowania.
Po wykryciu inkluzji nie można zaprzestać analizy defektów powierzchniowych, mikrostruktury, sposobu cięcia, smarowania oraz wpływów formy. Nawet jeśli poprawa procesu technologicznego prowadzi do lepszych rezultatów, nie można tym samym negować potwierdzonego niezgodności materiału z wymaganiami.
Należy wyodrębnić dwa niezależne wnioski: jeśli materiał nie spełnia umownych parametrów, nawet jeśli nie udowodniono, że był przyczyną danego pęknięcia, nadal stanowi problem zgodności; natomiast jeśli materiał spełnia wymagania, a dane wskazują, że jego lokalne cechy przyczyniły się do powstania pęknięcia, wciąż konieczna jest analiza dopasowania i ryzyka w praktycznym zastosowaniu. Ocena tych dwóch aspektów oddzielnie, a następnie omówienie ich wzajemnego związku, pozwoli uniknąć mylenia odpowiedzialności z przyczynami.
VIII. Co może pomóc oprogramowanie do analizy inkluzji i czego nie jest w stanie zastąpić
Przy warunkach właściwej kalibracji, poprawnego rozpoznawania oraz odpowiedniego pola widzenia analiza obrazu może zwiększyć wydajność i spójność statystyk dotyczących wymiarów projekcyjnych, powierzchni, współczynnika długości do szerokości, liczby oraz rozmieszczenia.
Jednak oprogramowanie może błędnie identyfikować rysy, dziury czy wgłębienia po odpryskach jako inkluzje. Dwuwymiarowe wymiary projekcyjne lub przekroju nie odpowiadają pełnemu trójwymiarowemu kształtownictwu cząstki; pomiary wykonane na pojedynczej płaszczyźnie nie dostarczają bezpośrednio wszystkich informacji przestrzennych.[2]
Pomiary obrazu, badania standardowe oraz ocena zgodności i ustalenie przyczyn awarii to trzy różne poziomy. Oprogramowanie nie może pominąć dwóch ostatnich etapów. Samo wystąpienie nazwy standardu na interfejsie nie świadczy o tym, że pobranie próbki, jej przygotowanie, obserwacja i raport zostały w pełni zgodne z tym standardem.
IX. Do jakiego stopnia należy doprowadzić profesjonalną konkluzję
Siła wniosku powinna być adekwatna do siły dowodów. Gdy dysponujemy jedynie wyglądem mikroskopowym, można napisać: „Podejrzenie inkluzji lub dziury, charakter do potwierdzenia”; gdy charakter cząstki został potwierdzony, ale brakuje danych o jej pochodzeniu, można stwierdzić: „Możliwe zaangażowanie w lokalne uszkodzenia, jednak nie wystarcza to do uznania za główną przyczynę powstawania pęknięć”.
Tylko jeśli cząstka w miejscu powstania pęknięcia, morfologia lokalnych uszkodzeń oraz mechanizm ich powstawania wzajemnie się pokrywają, można uzasadnić zaangażowanie tej cząstki w początkowy proces powstawania pęknięć, a następnie oddzielnie omówić inne czynniki wpływające na awarię. Jeśli efektywne badania wykazały niewspółzgodność materiału z umową, można jasno wskazać naruszenie, jednocześnie dokonując osobnej oceny związku przyczynowo-skutkowego między tą niewspółzgodnością a wystąpieniem pęknięć.
Stwierdzenie obecności aluminium i tlenu w pobliżu pęknięcia nie stanowi jeszcze dowodu na to, że pęknięcie powstało w wyniku niedobrze przeprowadzonego odtleniania w stalowni. Wciąż istnieje wiele pośrednich etapów, takich jak identyfikacja cząstki, ustalenie jej pochodzenia, przypisanie do konkretnej fazy procesu produkcyjnego oraz określenie przyczynowo-skutkowej relacji z awarią. Ostrożne sformułowanie nie oznacza unikania wniosków, lecz zapewnienie, by wnioski opierały się wyłącznie na dostępnych dowodach.
X. Dopiero poprawne zastosowanie normy zapewnia porównywalność wyników
GB/T 10561—2023 został zmodyfikowany na podstawie ISO 4967:2013.[5] Standard ISO 4967:2026 został już opublikowany.[6] Podobna nazwa standardu nie oznacza, że metody badawcze różnych lat czy systemów mogą być bezpośrednio zamieniane.
Raport powinien wyraźnie określać stosowaną normę oraz jej wersję i precyzować odpowiednie warunki badania. Wyniki uzyskane zgodnie z GB/T 10561, ISO 4967 i ASTM E45 nie mogą być automatycznie uznawane za równoważne tylko dlatego, że wszystkie dotyczą inkluzji.
Standardy metodologiczne odpowiadają na pytanie „jak badać i opisywać”, natomiast standardy produktowe oraz umowy określają „jak przyjmować lub odrzucać materiał”, a analiza awarii wyjaśnia „dlaczego wystąpiła dana nieprawidłowość”. Każdy dokument pełni swoją rolę – dopiero wtedy wyniki są porównywalne, a wnioski posiadają jasne granice.
Pogląd inżyniera
Inkluzje mogą być czynnikiem początkowym powstawania pęknięć, mogą również jedynie przyczyniać się do ich rozwoju, albo po prostu stanowić przypadkowo widoczne na przekroju zbliżone ziarna. Istotne jest jednak ustalenie, jaką rolę spełniły w danej awarii.
Znalezienie inkluzji nie oznacza, że materiał jest nieodpowiedni; natomiast pozytywna ocena jakości materiału nie eliminuje automatycznie lokalnych ryzyk związanych z jego właściwościami. Tylko gdy charakterystyka cząsteczek, źródło pęknięcia, mechanizm uszkodzenia oraz rzeczywiste warunki eksploatacji wzajemnie się potwierdzają, wniosek może być adekwatnie uzasadniony.
W ramach projektów z zakresu kucia na zimno Grupa Creation Group szczegółowo przedstawia fakty obserwowane, zgodność z wymaganiami badawczymi, wnioski dotyczące mechanizmów oraz nierozwiązane problemy, co pozwala każdorazowo odnieść konkretny wniosek do odpowiednich dowodów.
Przypisy
- ASTM E45: Metody badania zawartości inkluzji w stali
- ASTM E1245-03(2023): Automatyczna analiza obrazu do określenia inkluzji lub faz drugorzędnych
- ASTM E1508-12: Wytyczne dotyczące ilościowej analizy spektroskopii dyspersyjnej energii (aktualna wersja)
- Sabih & Nemes (2009): Mechanizmy kryształowego zużycia w procesie formowania na zimno śrub ze stali
- Informacje o normie państwowej: GB/T 10561—2023
- Oficjalne informacje o normie ISO 4967:2026
Niniejszy artykuł omawia granice dowodowe związane z oceną inżynierską i nie stanowi identyfikacji pierwotnej przyczyny wystąpienia problemu na przedmiocie widocznym na Rycinie 1. Rysunki 2–4 są oddzielnymi, poglądowymi ilustracjami i nie zastępują obserwacji mikroskopowych, badań spektroskopią energii dyspersyjnej ani standardowych metod klasyfikacji.