
STANDARTLAR TEMELİNDE · MÜHENDİSLİK ODAĞINDA
Soğuk dövme mühendisliği eğitim merkezi
Çelik gösterimleri, standartlar, malzeme seçimi, soğuk dövme prosesleri, uygulama örnekleri ve hasar analizi.
TÜM MAKALELER
Soğuk başlık şekillendirme hakkında teknik makaleler
Bu dizide henüz yayımlanmış yazı yok. Devam etmek için “Tüm yazılar”ı seçin.
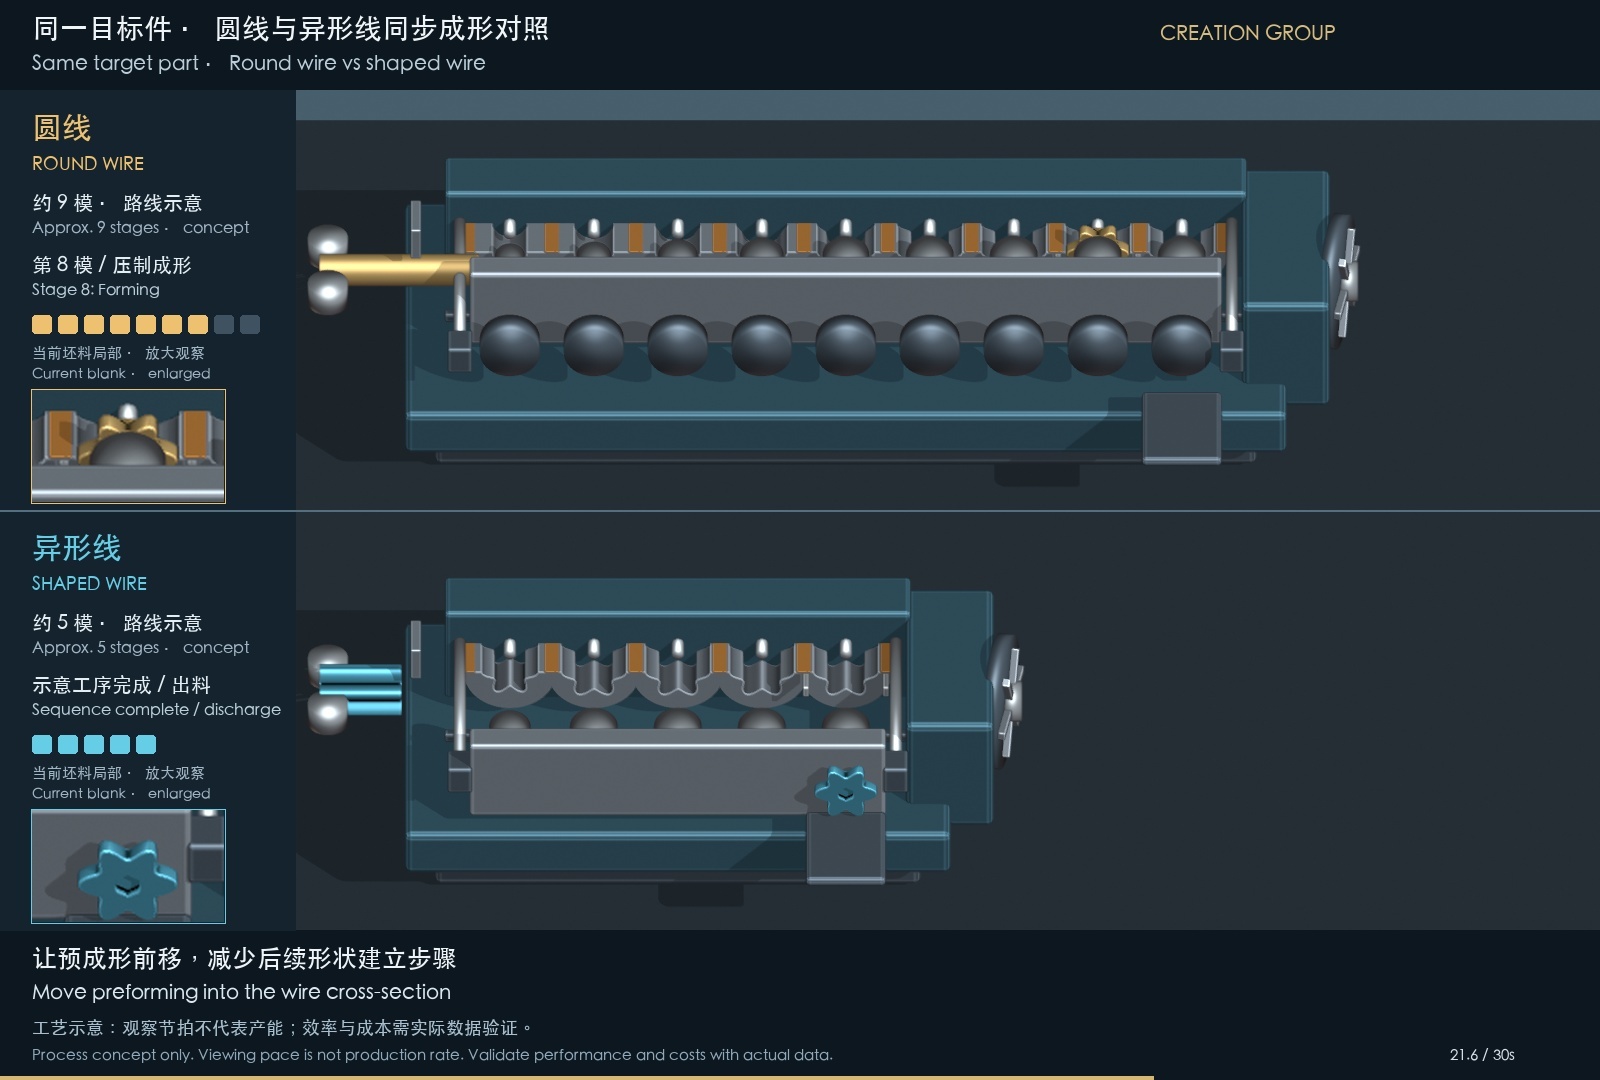
Soğuk dövme karşılaştırması ve maliyet tahmini
Aynı uygun parça adedi için yuvarlak ve profilli tel proseslerini karşılaştırın. Animasyon ve örnek değerler yöntemi gösterir.
Makaleyi oku →
SCM435 filmaşinde küreselleştirme tavı öncesi asitle temizleme atlanabilir mi?
Sıcak hadde tufalinin SCM435 filmaşinin ilk küreselleştirme tavında yüzey dekarbürizasyonuna nasıl katkıda bulunabilec…
Read article →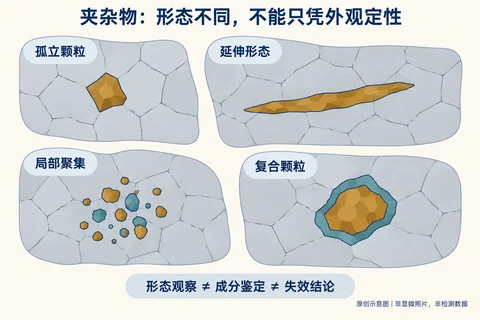
Soğuk dövmede inklüzyonlar ve çatlaklar
Parçacık tanımı, malzeme uygunluğu, çatlak başlangıcı ve neden tespiti için gereken kanıtları ayırın.
Yazıyı okuyun →Soğuk dövmede neden yuvarlak tel yaygın?
Yuvarlak kesit beslemeyi ve kesmeyi kolaylaştırır. Başlangıç profili, metalin parçaya göre dağılımını değiştirebilir.
Yazıyı okuyun →
Sertlik normal görünürken dövme sonrası çatlaklar
Civata başlarında çatlak örneği. Vickers okumalarını, parçaları ve prosesi izlenebilir kayıtlarla ilişkilendirin.
Yazıyı okuyun →Soğuk dövme telinin sertliği nasıl seçilir?
Sertliği mikroyapı, yüzey, parça, kalıplar ve sonraki işlemlerle birlikte değerlendirin.
Yazıyı okuyun →
Oksijen konvertörü ve elektrik ark ocağı
Çelik üretim rotası izlenebilirliğin parçasıdır. Telin uygunluğu kararlaştırılan malzeme durumuna ve prosese bağlıdır.
Yazıyı okuyun →
Çelik değişiminden sonra izler neden kaldı?
20MnB4 boru biçimli somun örneğinde çelik değişimi gürültüyü azalttı, izler kaldı. Boşluk ve yağlama da incelendi.
Yazıyı okuyun →
Soğuk dövmede sürtünme izleri ve fosfat tabakası
Kaplama kütlesini değiştirmeden önce etkilenen kademedeki kalan korumayı inceleyin.
Yazıyı okuyun →Civata flanşındaki çatlak ağının analizi
SCM435 örneği. Çatlakların kökenini belirlemeden önce kesitleri, mikrosertliği ve proses koşullarını karşılaştırın.
Yazıyı okuyun →
10. Onaylı numuneden kararlı seri üretime
Deneme koşullarını temsilî kangallarda, partilerde ve çalışma aralıklarında yeniden doğrulayın.
Yazıyı okuyun →
Çok ince cidarlı S55C boru: malzeme ve üretim
Otomotiv örneğinde gösterim ölçüleri, kumpas okumaları ve müşterinin kabul gereklilikleri ayrı ele alınır.
Yazıyı okuyun →
9. Malzeme, makine ve dövme prosesi
Tel, proses ve bunların etkileşimini ayırmak için malzeme durumunu ve iki makinenin koşullarını karşılaştırın.
Yazıyı okuyun →8. Parça geometrisi dövmeyi nasıl değiştirir?
Baş, flanş, delik ve ince cidar metal akışını değiştirir. Kademe numuneleri ilk kusuru bulmaya yardımcı olur.
Yazıyı okuyun →
7. Dövmede fosfatlama, sabunlama ve yağlama
Çekme sonrası kaplama kalıntısını, örtücülüğü ve her kademedeki yağlamayı kontrol edin.
Yazıyı okuyun →
6. Tel çekme şekillendirilebilirliği nasıl değiştirir?
Nihai çap aynı olsa bile kesit azalması, çekme kademeleri ve deformasyon sertleşmesi farklı olabilir. Proses ve dövme denemelerini karşılaştırın.
Yazıyı okuyun →
5. Yüzey kusurlarının kaynağı ve ilerlemesi
Kimlikli numuneler ve üretim kayıtlarıyla kusuru kütükten dövmeye kadar izleyin.
Yazıyı okuyun →
4. Küreselleşme ve şekillendirilebilirlik
Küreselleşme derecesi mikroyapının bir bölümünü tanımlar. Karbür, ferrit, numune konumu ve gerçek deformasyonu da inceleyin.
Yazıyı okuyun →
3. Aynı partide neden bazı parçalar çatlar?
Çatlağın görüldüğü tel bölümünü, üretim zaman aralığını ve ilk kademeyi belirleyin.
Yazıyı okuyun →2. Standart ve proses doğrulamasının kapsamı
Ürün standardı, malzeme kabul deneyleri ve parça denemeleri farklı gereklilikleri birlikte karşılar.
Yazıyı okuyun →
1. Malzeme uygunluğu ve dövme kararlılığı
Malzeme kabulü ve soğuk dövme kararlılığı ayrı kanıtlarla değerlendirilir. Partiyi, kusuru ve gerçek çalışma koşullarını ilişkilendirin.
Yazıyı okuyun →
40Cr ve ML40Cr: bileşim ve teslim standartları
40Cr ve ML40Cr için GB/T 3077-2015, GB/T 6478-2015 ve GB/T 28906-2025’i karşılaştırın. Ürün biçimini ve soğuk dövme deneylerini kontrol edin.
Yazıyı okuyun →
35CrMo ve ML35CrMo: bileşim ve teslim standartları
35CrMo ve ML35CrMo için GB/T 3077-2015, GB/T 6478-2015 ve GB/T 28906-2025’i karşılaştırın. Ürün biçimini ve soğuk dövme deneylerini kontrol edin.
Yazıyı okuyun →
SWRCH10A ve SWCH10A: R harfi neyi gösterir?
JIS G 3507 serisinde soğuk dövme için filmaşin ve tel ayrıdır. Sembolü, ürünü ve geçerli sürümü kontrol edin.
Yazıyı okuyun →
Hassas kare somunlar için profilli tel
13,80 mm SWRCH10A örneği. Başlangıç kesitinin köşe dolumu, kalıp yükü ve parça tutarlılığı üzerindeki etkisi.
Yazıyı okuyun →
SUJ2 ve JIS rulman çeliği gösterimleri
JIS G 4805:2008’de SUJ2, karbon ve krom aralıkları ve diğer standartlardaki çeliklerle karşılaştırma şartları.
Yazıyı okuyun →
SCM435 ve JIS çelik gösterimleri
JIS G 4053:2008’de SCM435 gösterimini yorumlayın, karbon aralığına bakın ve farklı standartların referanslarını karşılaştırın.
Yazıyı okuyun →
SAE 1022A, 1010A, 1008A ve 1006A gösterimleri
Teli tanımlamadan önce SAE J403 kalitelerini, JIS sembollerini ve ASTM F2282 kapsamındaki IFI gösterimlerini ayırın.
Yazıyı okuyun →