
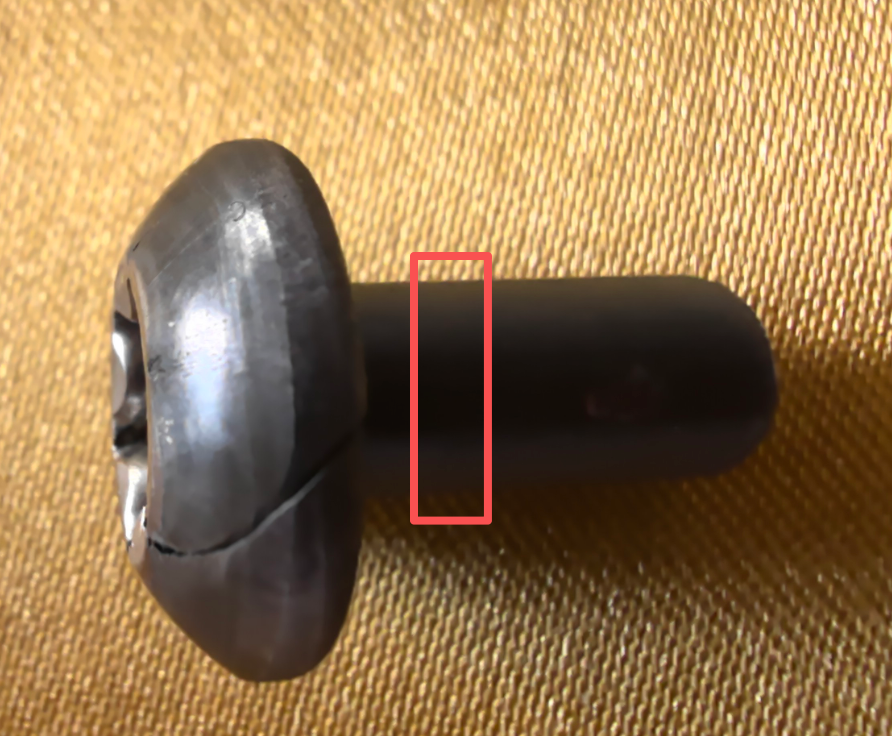
Después de que una pieza obtenida por estampado en frío se agriete, al cortar la muestra y observarla bajo el microscopio se descubren partículas negras cerca de la grieta, lo que suele llevar a una conclusión inmediata en el lugar: "Ya encontramos la causa, fue provocada por inclusiones."
Esta conclusión puede ser correcta, pero también podría ser prematura. Las inclusiones pueden haber participado en la formación de la grieta, sin embargo, pasar de "observar una anomalía" a "demostrar que causó la falla" requiere evidencias que se correspondan entre sí. Demostrar que las partículas contribuyeron a la fractura tampoco implica que todo el lote de material sea defectuoso, ni mucho menos que la responsabilidad ya haya sido determinada.
Primero, separa las cuatro cuestiones
| Pregunta | Decisión requerida |
|---|---|
| ¿Qué se ha observado? | Identificación de partículas, poros, microestructuras o marcas de preparación de muestras |
| ¿El material cumple los requisitos? | Evaluación de conformidad según normas, acuerdos y ensayos válidos |
| ¿Por qué se produjo la fractura? | Origen y propagación de la grieta, así como el papel del material y del proceso |
| ¿Cómo se determina la responsabilidad? | Condiciones de suministro, origen del defecto, proceso de fabricación y relación causal |
Estas cuatro preguntas están relacionadas entre sí, pero la respuesta a una no puede sustituir a las otras tres.
I. La presencia de inclusiones en el acero no implica automáticamente que el material sea defectuoso
Las inclusiones no metálicas presentes en el acero pueden proceder de reacciones de desoxidación, procesos de solidificación o incluso de contaminantes externos. Al evaluarlas, hay que considerar su tamaño, forma, cantidad, distribución y uso específico; no basta con comprobar si aparecen puntos oscuros para juzgar la limpieza del material.
La conformidad del material depende de la norma aplicable del producto, del acuerdo técnico del pedido y de los requisitos de aceptación acordados entre las partes. La norma ASTM E45 establece métodos para el examen y descripción de inclusiones, pero no proporciona límites uniformes de aceptación válidos para todos los productos.[1]
Por otro lado, aprobar la clasificación de inclusiones no significa que todas las fracturas estén desvinculadas del material. El resultado favorable corresponde únicamente a las condiciones específicas de muestreo y ensayo establecidas; el estado local del material en una pieza concreta, el proceso de deformación y las exigencias de servicio deben analizarse por separado.
II. Las partículas negras observadas al microscopio no son necesariamente inclusiones
Las áreas oscuras pueden ser inclusiones, pero también pueden tratarse de poros, hoyos dejados por la pérdida de partículas, rayaduras, picaduras de corrosión o contaminación. Las fases secundarias como carburos y nitruros tampoco pueden asimilarse automáticamente a inclusiones no metálicas perjudiciales. El término “puntos negros” es una descripción visual y aún no constituye una identificación de su naturaleza.
Las categorías morfológicas presentes en las tablas de clasificación no equivalen necesariamente a la composición química real. La norma ASTM E45 distingue claramente entre la clasificación morfológica y la naturaleza química: incluso si las partículas tienen apariencia similar, ello no implica que sus composiciones sean idénticas.[1]
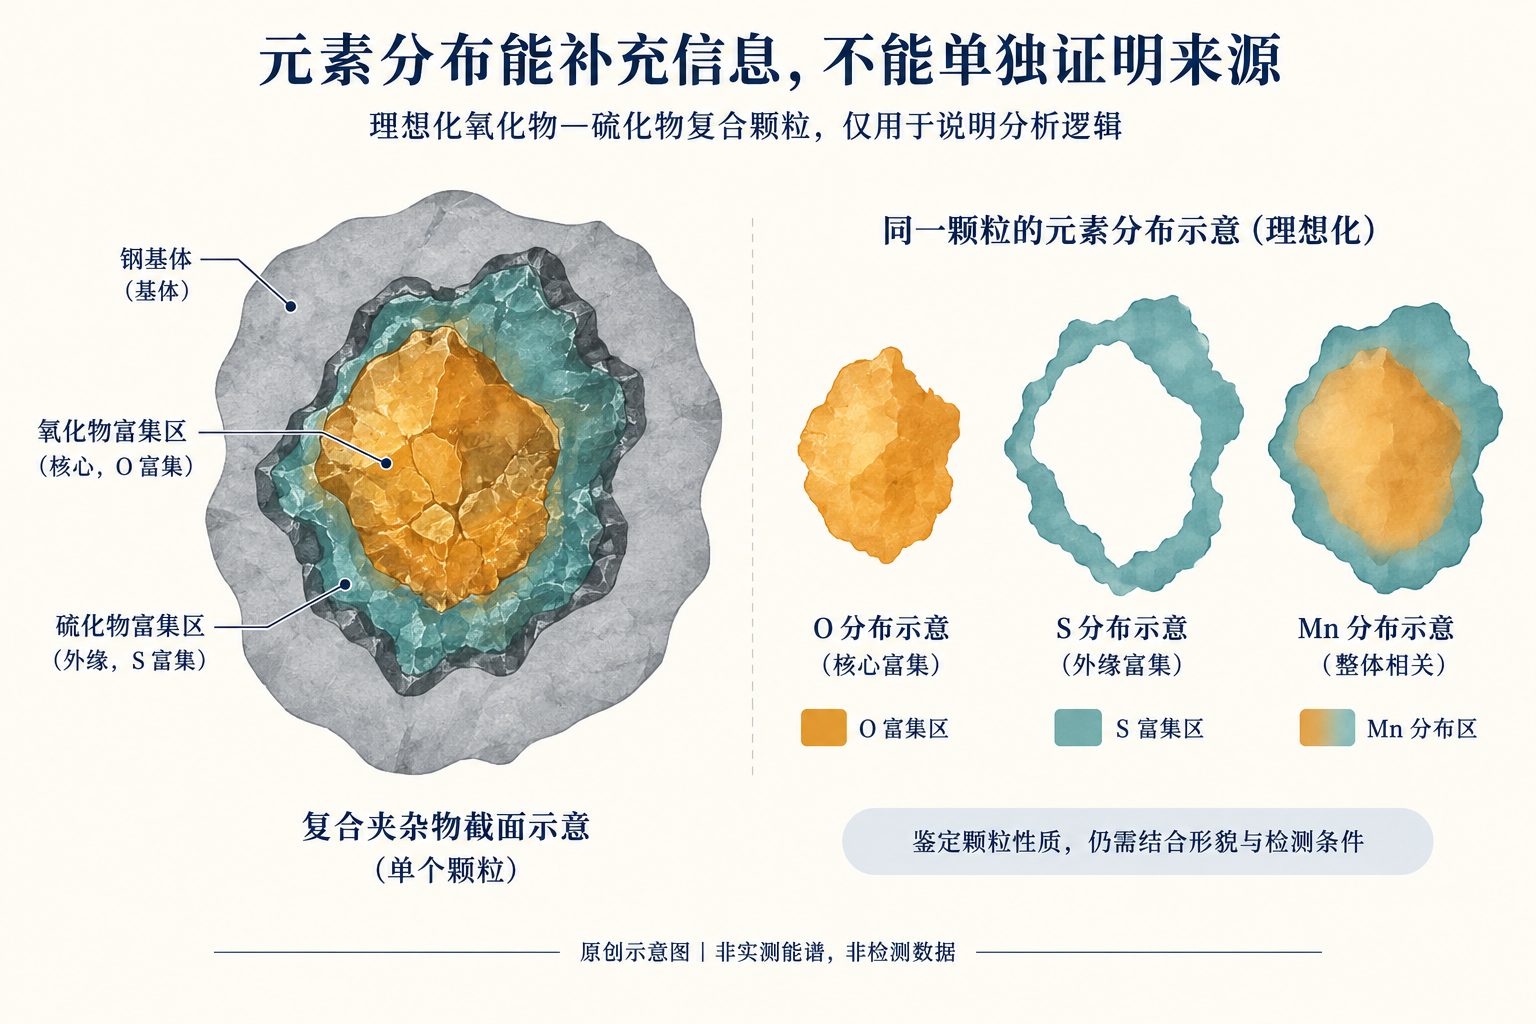
El análisis mediante microscopía electrónica de barrido y espectroscopía de energía dispersiva puede complementar la información morfológica y elemental, pero los picos elementales por sí solos no permiten afirmar que una partícula provenga de un determinado acería, de un tipo específico de material refractario o de una etapa particular del proceso productivo. El tamaño de la partícula, la matriz circundante, el estado superficial y las condiciones de análisis influyen en la interpretación. La información elemental debe corroborarse con la morfología y con otros indicios contextuales.[3]
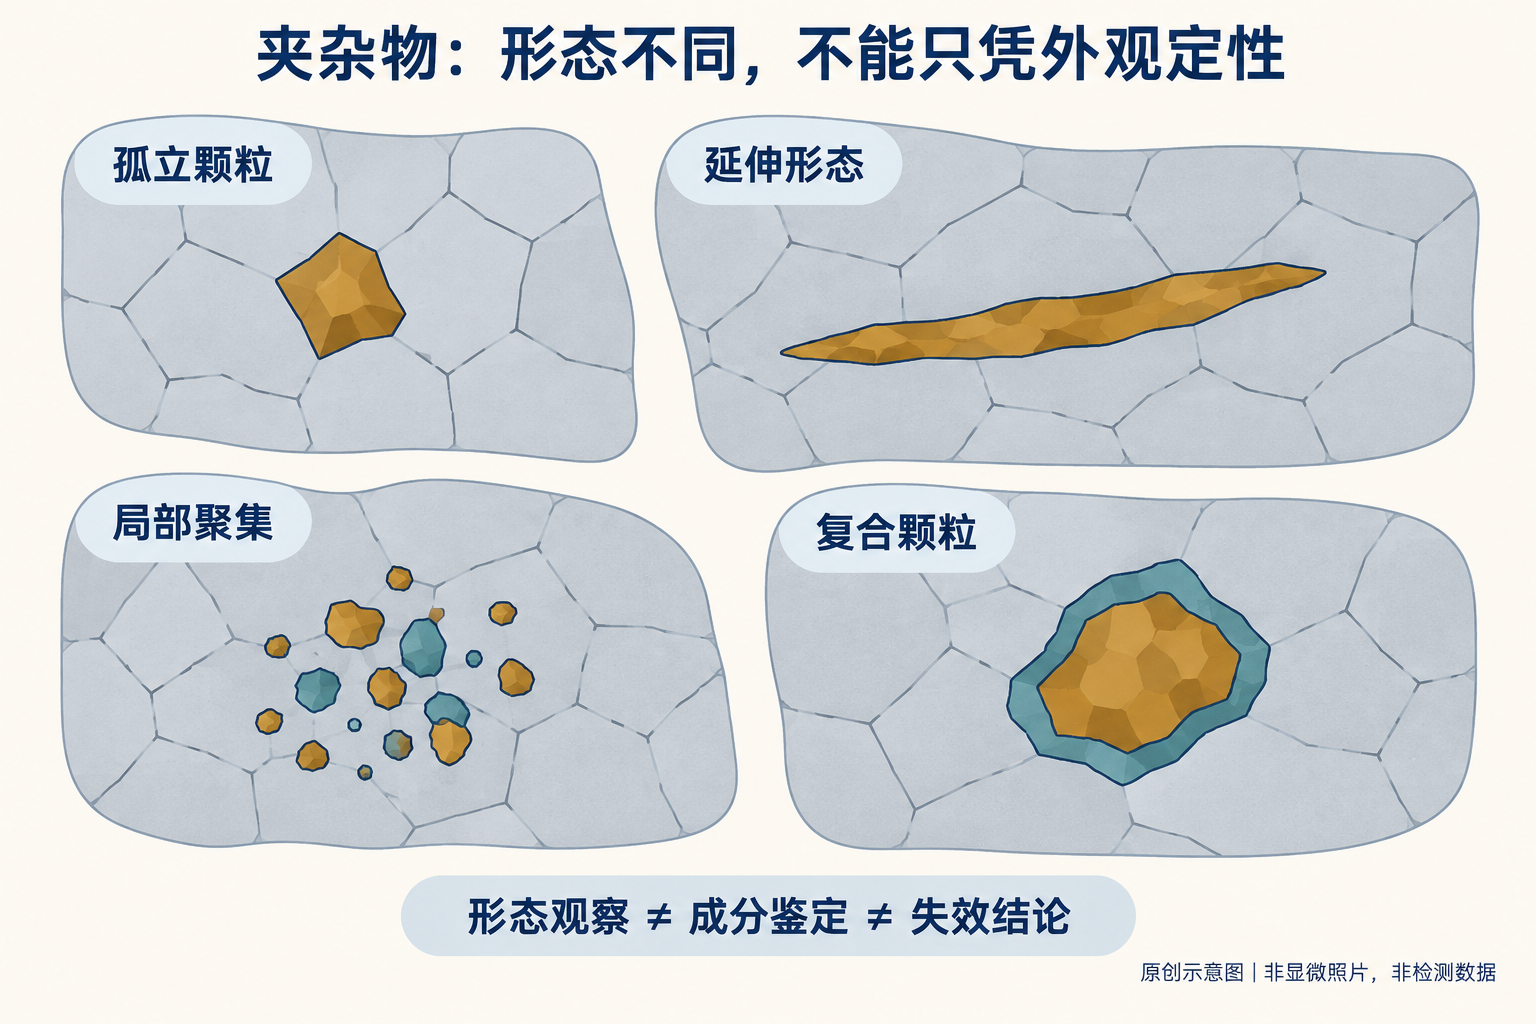
III. Por qué las inclusiones pueden contribuir a la formación de grietas durante el estampado en frío
La capacidad de deformación, la rigidez y el estado de la interfaz entre las partículas y la matriz del acero pueden diferir. Durante el proceso de deformación, las propias partículas pueden fragmentarse o bien puede producirse la separación entre las partículas y la matriz, generando microvacíos. Bajo las condiciones locales de tensión y deformación correspondientes, estos vacíos pueden crecer y conectarse entre sí, dando lugar finalmente a fisuras.
Aunque el estampado en frío se caracteriza principalmente por procesos de conformado bajo compresión, esto no significa que cada punto local de la pieza experimente únicamente tensiones de compresión. El flujo del material, las restricciones geométricas y la fricción pueden modificar el estado local de tensiones, de modo que acciones locales de tracción o cizallamiento siguen pudiendo contribuir al daño.
Los estudios sobre la falla dúctil interna en materiales sometidos a estampado en frío han observado y analizado la relación entre la fragmentación de inclusiones o fases secundarias, la descohesión en la interfaz y el desarrollo de daños por microvacíos.[4] Esto indica que dichas inclusiones poseen la capacidad de participar en la formación de grietas, pero no prueba que todas las grietas en el estampado en frío sigan el mismo mecanismo. La ubicación, la morfología y las condiciones locales de deformación de las partículas resultan más relevantes para comprender el problema real que simplemente contar cuántas partículas hay.
IV. ¿Por qué no se puede fijarse únicamente en la cantidad, el tamaño o un solo número de clasificación?
Las pequeñas partículas aisladas y las agrupaciones localizadas, así como las partículas alineadas en una determinada dirección, no pueden compararse en cuanto a riesgo basándose únicamente en su número total. Partículas de tamaños similares ubicadas en diferentes posiciones y con distintas orientaciones también pueden tener efectos diferentes.
El sulfuro de manganeso puede deformarse hasta cierto punto, pero esto no implica que sea inofensivo bajo cualquier condición de servicio; asimismo, los óxidos duros no necesariamente son la causa de esta fisuración. La clasificación de inclusiones proporciona pistas para la evaluación, pero no sustituye las evidencias específicas de fallo.
La clasificación de inclusiones no es una puntuación universal de peligrosidad. Los métodos de ensayo, la dirección del corte, el área observada, el formato del informe y el estado del material influyen en los resultados. Las cifras obtenidas mediante diferentes métodos o versiones no pueden compararse directamente sin considerar las condiciones específicas.
V. Aunque la clasificación sea aceptable, ¿por qué aún no se puede descartar el riesgo de inclusiones locales?
El interior del material no es completamente homogéneo, y un muestreo limitado no puede cubrir cada punto de toda la bobina de alambre. La clasificación convencional realizada sobre un área definida no aborda el riesgo ocasionado por partículas grandes aisladas o inclusiones extrañas. [2]
ASTM E1245 establece claramente las diferencias entre el ámbito de aplicación y las limitaciones del análisis automático de imágenes: la caracterización estadística del conjunto habitual de inclusiones no debe sustituir directamente la evaluación de inclusiones extrañas ocasionales. Del mismo modo, el hallazgo de partículas anómalas en una pieza fallida tampoco permite extrapolar la distribución estadística del lote completo de material.
Después del estampado en frío, las partículas pueden haber girado, alargado, fragmentado o desprendido, y además pueden aparecer cavidades en su entorno. Por lo tanto, los resultados observados en una pieza fallida no pueden tomarse sin más como la clasificación original de inclusiones del material suministrado.
VI. Aunque haya inclusiones cerca de la grieta, ¿por qué aún no podemos afirmar que son la causa del inicio de la fisura?
Entre “estar cerca de la grieta” y “causar la grieta” falta evidencia causal. Existen al menos varias interpretaciones diferentes: las partículas participaron en el inicio de la fisura; la grieta se formó en otro lugar y luego pasó por las partículas; las partículas favorecieron la propagación pero no fueron el punto inicial; en una sección bidimensional parecen estar próximas, pero su relación tridimensional real aún no está clara; o bien, la contaminación fue introducida después de que la grieta se abrió.
Para determinarlo, es necesario correlacionar el origen de la grieta, la morfología del daño, la relación espacial entre las partículas y la grieta, el comportamiento del material y las anomalías reales ocurridas durante la producción. Las partículas junto a la grieta merecen atención, pero la simple proximidad no basta para establecerlas como la principal causa del inicio de la fisura.
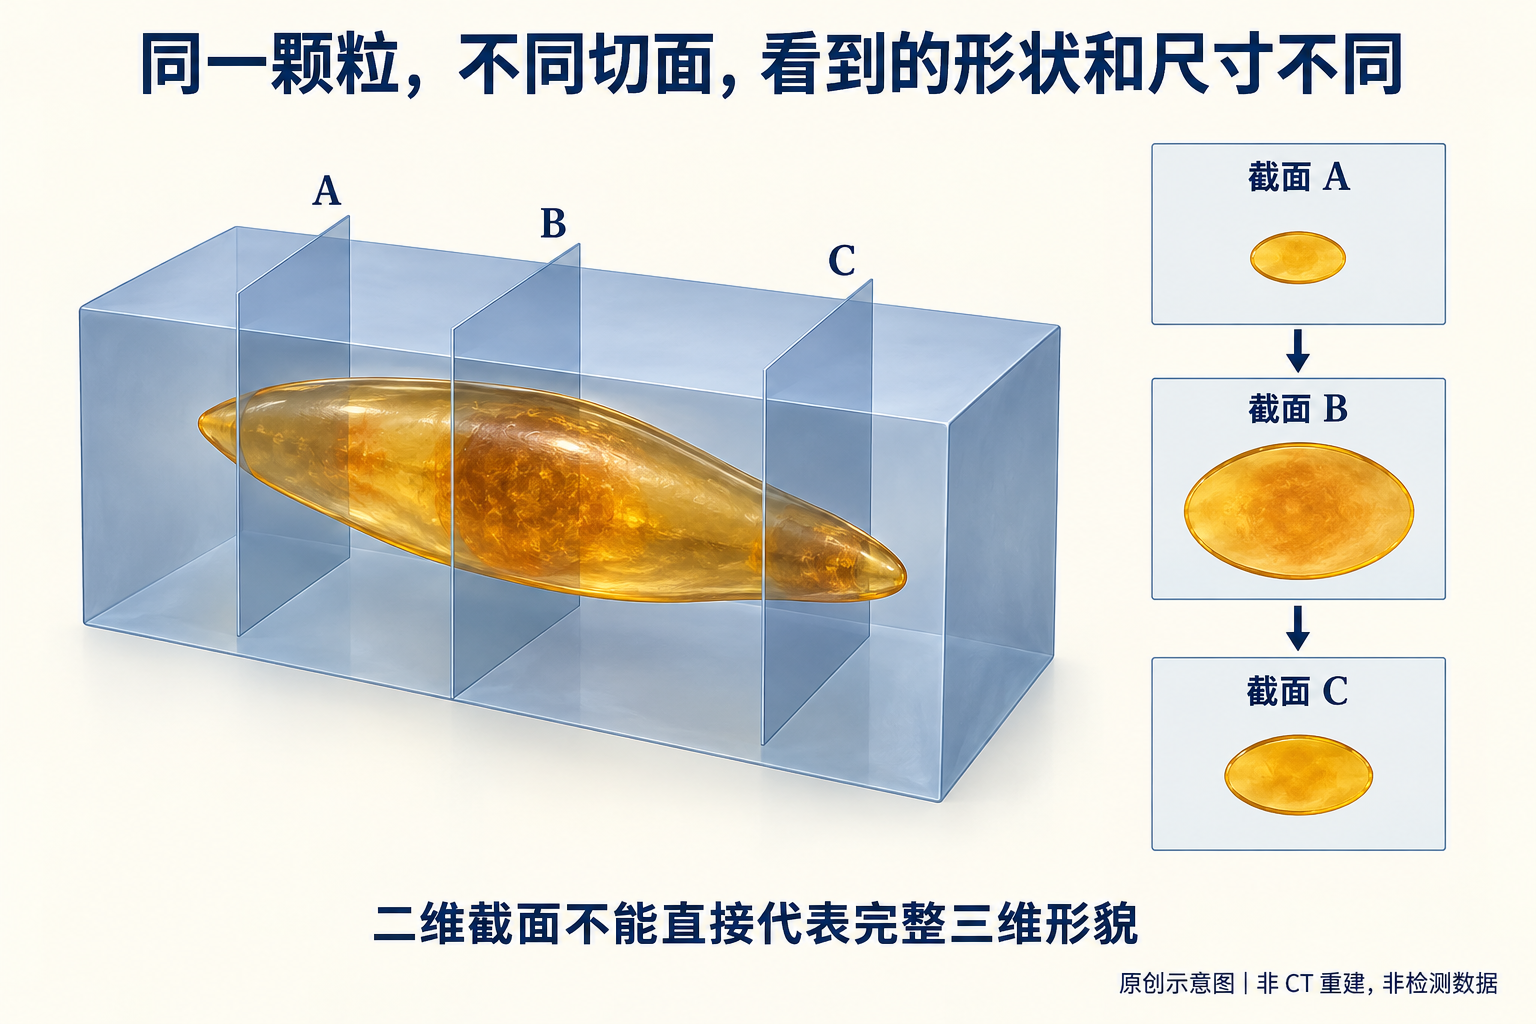
Del mismo modo, el hecho de no observar inclusiones en una sección transversal tampoco permite descartar por completo su influencia. El daño real ocurre en tres dimensiones; es posible que la sección no atraviese la zona crítica, y las partículas también podrían haberse desprendido durante la preparación de la muestra.
VII. Los factores materiales y los factores de proceso pueden actuar conjuntamente
La falla no siempre puede atribuirse simplemente a “mal material” o a “proceso deficiente del cliente”. Las zonas localmente débiles del material pueden resultar de la interacción entre el estado microestructural, la trayectoria de deformación, la fricción y el flujo del material; asimismo, las anomalías en el proceso pueden hacer que un material originalmente adecuado soporte daños locales más allá de su rango de adaptabilidad.
Una vez detectadas las inclusiones, no debemos dejar de analizar los defectos superficiales, el estado microestructural, el corte, la lubricación y los factores relacionados con el molde. Si los ajustes en el proceso permiten mejorar los resultados, ello no invalida, a su vez, la constatación de que el material no cumple con los requisitos especificados.
Hay aquí dos conclusiones que deben mantenerse separadas: si el material no cumple con lo acordado, incluso si aún no se ha demostrado que haya causado la fisura, sigue siendo un problema de conformidad; y si el material sí cumple con los requisitos, pero existen pruebas de que sus características locales contribuyeron a la fisura, aún es necesario discutir su adecuación y los riesgos asociados en la aplicación práctica. Evaluar cada aspecto por separado y luego explicar su relación ayuda a evitar confusiones sobre responsabilidades y causas.
VIII. ¿Qué puede ayudar el software de análisis de inclusiones y qué no puede sustituir?
Bajo la premisa de una calibración efectiva, una identificación correcta y un campo de visión adecuado, el análisis de imágenes puede mejorar la eficiencia y la consistencia en las estadísticas de tamaño proyectado, área, relación largo-ancho, número y distribución.
Sin embargo, el software puede identificar erróneamente arañazos, porosidades o huecos causados por la pérdida de partículas como inclusiones. Además, el tamaño de la proyección bidimensional o de la sección transversal no equivale a la morfología tridimensional completa de la partícula; las mediciones realizadas sobre un único plano no proporcionan directamente toda la información espacial.[2]
La medición por imagen, la inspección según norma y la evaluación de conformidad, así como la determinación de la causa del fallo, son tres niveles distintos. El software no puede saltarse los dos últimos. La mera aparición de un nombre de norma en la interfaz tampoco demuestra que el muestreo, la preparación de muestras, la observación y el informe hayan cumplido íntegramente dicha norma.
IX. ¿Hasta qué punto debe llegar la conclusión profesional?
La solidez de la conclusión debe corresponderse con la solidez de las pruebas. Cuando solo se dispone de la apariencia óptica, se puede escribir: “Inclusión o porosidad sospechosa, naturaleza pendiente de confirmación”; cuando la naturaleza de la partícula está confirmada pero faltan evidencias sobre su origen, se puede indicar: “Posiblemente participó en el daño localizado, pero aún no es suficiente para considerarla la principal causa del inicio de la grieta”.
Solo si la partícula presente en el origen de la grieta, la morfología del daño localizado y el mecanismo involucrado se corresponden entre sí, existe base para afirmar que la partícula contribuyó al inicio de la grieta, pudiendo analizarse por separado otros factores implicados. Si las pruebas han demostrado fehacientemente que el material no cumple con lo acordado, entonces se puede especificar claramente el incumplimiento, evaluando además de forma independiente su relación causal con la fractura ocurrida.
El hecho de detectar elementos como aluminio u oxígeno junto a una grieta aún implica varios pasos intermedios: identificación de la partícula, determinación de su origen, atribución al proceso productivo y establecimiento de la causalidad del fallo. Expresarse con cautela no significa evitar la conclusión, sino asegurarse de que esta no exceda las evidencias disponibles.
X. Solo cuando se aplican las normas correctamente los resultados son comparables
La norma GB/T 10561—2023 adopta modificaciones de la ISO 4967:2013.[5] La ISO 4967:2026 ya ha sido publicada.[6] Aunque los nombres de las normas sean similares, esto no implica que los métodos de ensayo de diferentes años o sistemas puedan intercambiarse directamente.
El informe debe especificar claramente la norma y la versión utilizadas, así como las condiciones de ensayo correspondientes. Los resultados obtenidos según GB/T 10561, ISO 4967 y ASTM E45 no pueden considerarse equivalentes simplemente porque todos ellos tratan sobre inclusiones.
Las normas metodológicas responden a “cómo realizar y describir los ensayos”, las normas de producto y los acuerdos definen “cómo realizar la aceptación”, mientras que el análisis de fallos explica “por qué ocurrió esta anomalía”. Cada una cumple su función específica; solo así los resultados serán comparables y las conclusiones tendrán límites claros.
Perspectiva del ingeniero
Las inclusiones pueden ser un factor desencadenante de la iniciación de grietas, participar únicamente en la propagación de las mismas, o simplemente aparecer de forma ocasional como partículas cercanas en la superficie de corte. Lo realmente importante es identificar qué papel desempeñaron en este fallo concreto.
Encontrar inclusiones no equivale a demostrar que el material es no conforme; asimismo, aprobar la clasificación del material no excluye automáticamente riesgos locales en el mismo. Solo cuando la naturaleza de las partículas, el origen de la grieta, el mecanismo de daño y las condiciones reales de servicio se corroboran mutuamente, las conclusiones cuentan con un respaldo suficiente.
En los trabajos de estampado en frío del Grupo Creation Group se detallan por separado los hechos observados, la conformidad con los ensayos, las inferencias sobre el mecanismo y los problemas aún sin resolver, de modo que cada conclusión pueda rastrearse hasta la evidencia correspondiente.
Referencias
- ASTM E45: Método para la evaluación del contenido de inclusiones en acero
- ASTM E1245-03(2023): Determinación automática mediante análisis de imágenes de inclusiones o fases secundarias
- ASTM E1508-12: Guía para el análisis cuantitativo por espectroscopía de dispersión de energía (versión citada)
- Sabih & Nemes (2009): Mecanismos internos de falla dúctil en el proceso de estampado en frío del acero
- Información sobre normas nacionales: GB/T 10561—2023
- Información oficial sobre la norma ISO 4967:2026
Este artículo discute los límites de evidencia para la toma de decisiones técnicas y no realiza una identificación de la causa raíz de la pieza mostrada en la Figura 1. Las Figuras 2 a 4 son ilustraciones explicativas generadas independientemente y no sustituyen las observaciones microscópicas, los análisis por espectroscopía ni las calificaciones según normas.