
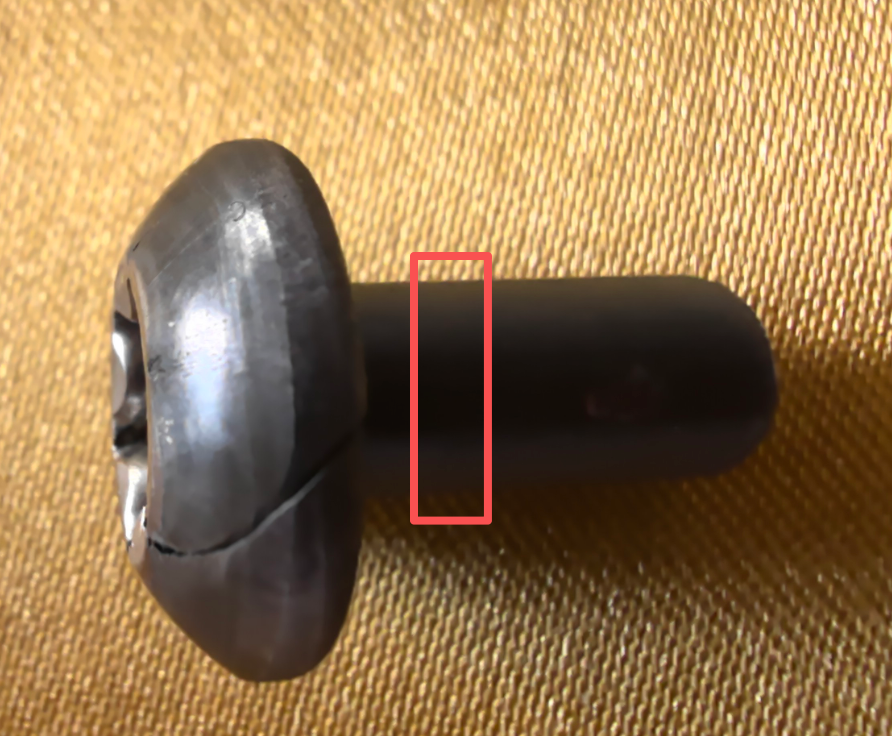
Dopo la rottura del pezzo stampato a freddo, sezionando il campione al microscopio si osservano particelle nere vicino alla cricca; sul posto si tende facilmente a concludere: "Abbiamo trovato la causa: è dovuta alle inclusioni."
Questa conclusione potrebbe essere corretta, ma potrebbe anche essere prematura. Le inclusioni possono aver contribuito alla formazione della cricca, tuttavia, passare dalla semplice "osservazione di un'anomalia" alla "dimostrazione che essa abbia causato il guasto" richiede prove coerenti e reciproche. Dimostrare che le particelle hanno partecipato alla frattura non implica necessariamente che l'intero lotto di materiale sia non conforme, né tantomeno che la responsabilità sia già stata definita.
Scomponiamo innanzitutto quattro questioni
| Domanda | Giudizio richiesto |
|---|---|
| Cosa è stato osservato? | Identificazione di particelle, porosità, microstruttura o segni dovuti alla preparazione del campione |
| Il materiale soddisfa i requisiti? | Verifica della conformità rispetto agli standard, ai contratti e alle valutazioni di prova valide |
| Perché si è verificata la frattura? | Origine e propagazione della cricca, ruolo del materiale e dei processi |
| Come viene stabilita la responsabilità? | Accordi di fornitura, origine del difetto, processo produttivo e relazione causa-effetto |
Queste quattro questioni sono tra loro correlate, ma la risposta a una non può sostituire le altre tre.
I. La presenza di inclusioni nell'acciaio non implica automaticamente la non conformità del materiale
Le inclusioni non metalliche presenti nell'acciaio possono derivare dalle reazioni di desossidazione, dal processo di solidificazione oppure da contaminanti esterni. Per valutarle occorre considerarne dimensione, morfologia, numero, distribuzione e applicazione pratica; non si può ridurre la valutazione della purezza alla semplice presenza o assenza di punti scuri.
La conformità del materiale dipende dagli standard di prodotto applicabili, dai requisiti tecnici dell'ordine e dai criteri di accettazione concordati tra le parti. La norma ASTM E45 definisce il metodo per l'analisi e la descrizione delle inclusioni, ma non stabilisce limiti uniformi di accettabilità validi per tutti i prodotti.[1]
D'altra parte, un rating di conformità non significa che tutte le rotture siano estranee al materiale. Tale giudizio si riferisce alle condizioni specifiche di prelievo e di ispezione; lo stato locale del materiale, il processo di deformazione e i requisiti d'uso del singolo componente devono comunque essere analizzati separatamente.
II. Le particelle nere al microscopio non sono necessariamente inclusioni
Le aree scure possono essere inclusioni, ma anche porosità, avvallamenti dovuti al distacco di particelle, graffi, crateri da corrosione o contaminazioni. Anche le fasi secondarie come carburi e nitriti non possono essere considerate automaticamente come inclusioni non metalliche dannose. Il termine "punti neri" è una descrizione osservativa e non costituisce ancora un'identificazione della natura dell'inclusione.
Le categorie morfologiche presenti nelle tabelle di classificazione non corrispondono necessariamente alla composizione chimica reale. La norma ASTM E45 distingue chiaramente tra classificazione morfologica e proprietà chimiche: aspetto simile delle particelle non implica composizione identica.[1]
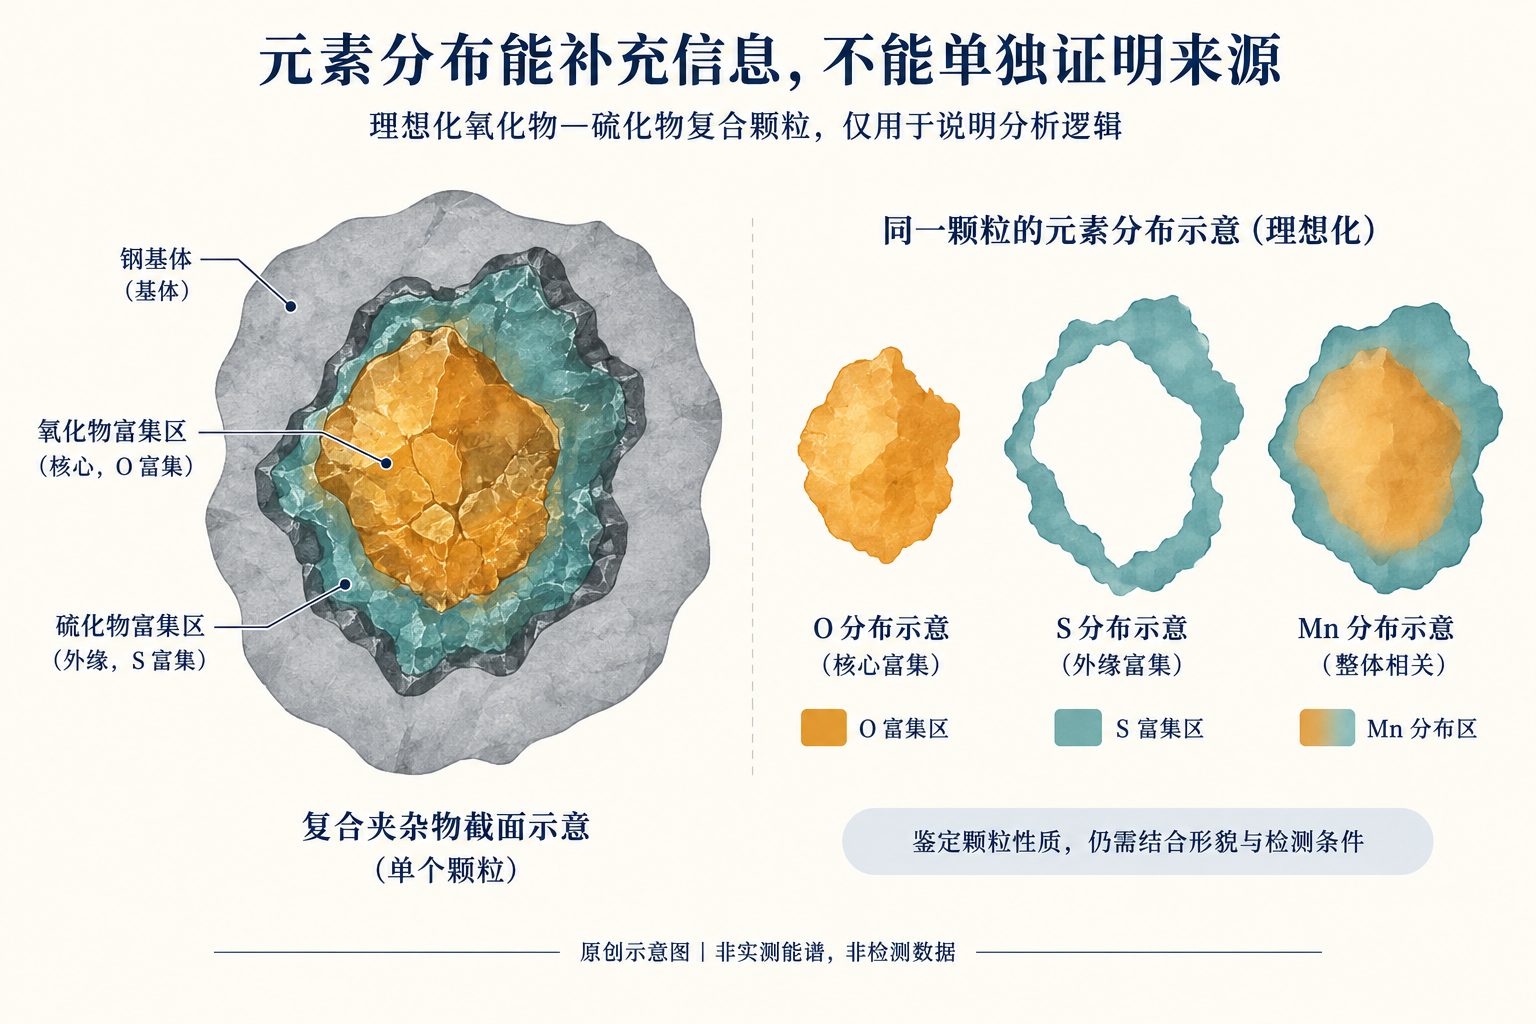
La microscopia elettronica a scansione e l'analisi con spettrometria a dispersione di energia possono fornire informazioni aggiuntive sulla morfologia e sugli elementi, tuttavia la presenza di picchi elementari non può da sola dimostrare che una particella provenga da una determinata acciaieria, da un certo tipo di materiale refrattario o da una specifica fase produttiva. Dimensione delle particelle, matrice circostante, stato superficiale e condizioni analitiche influenzano tutte l'interpretazione. Le informazioni elementari devono essere corroborate dalla morfologia e dalle evidenze contestuali.[3]
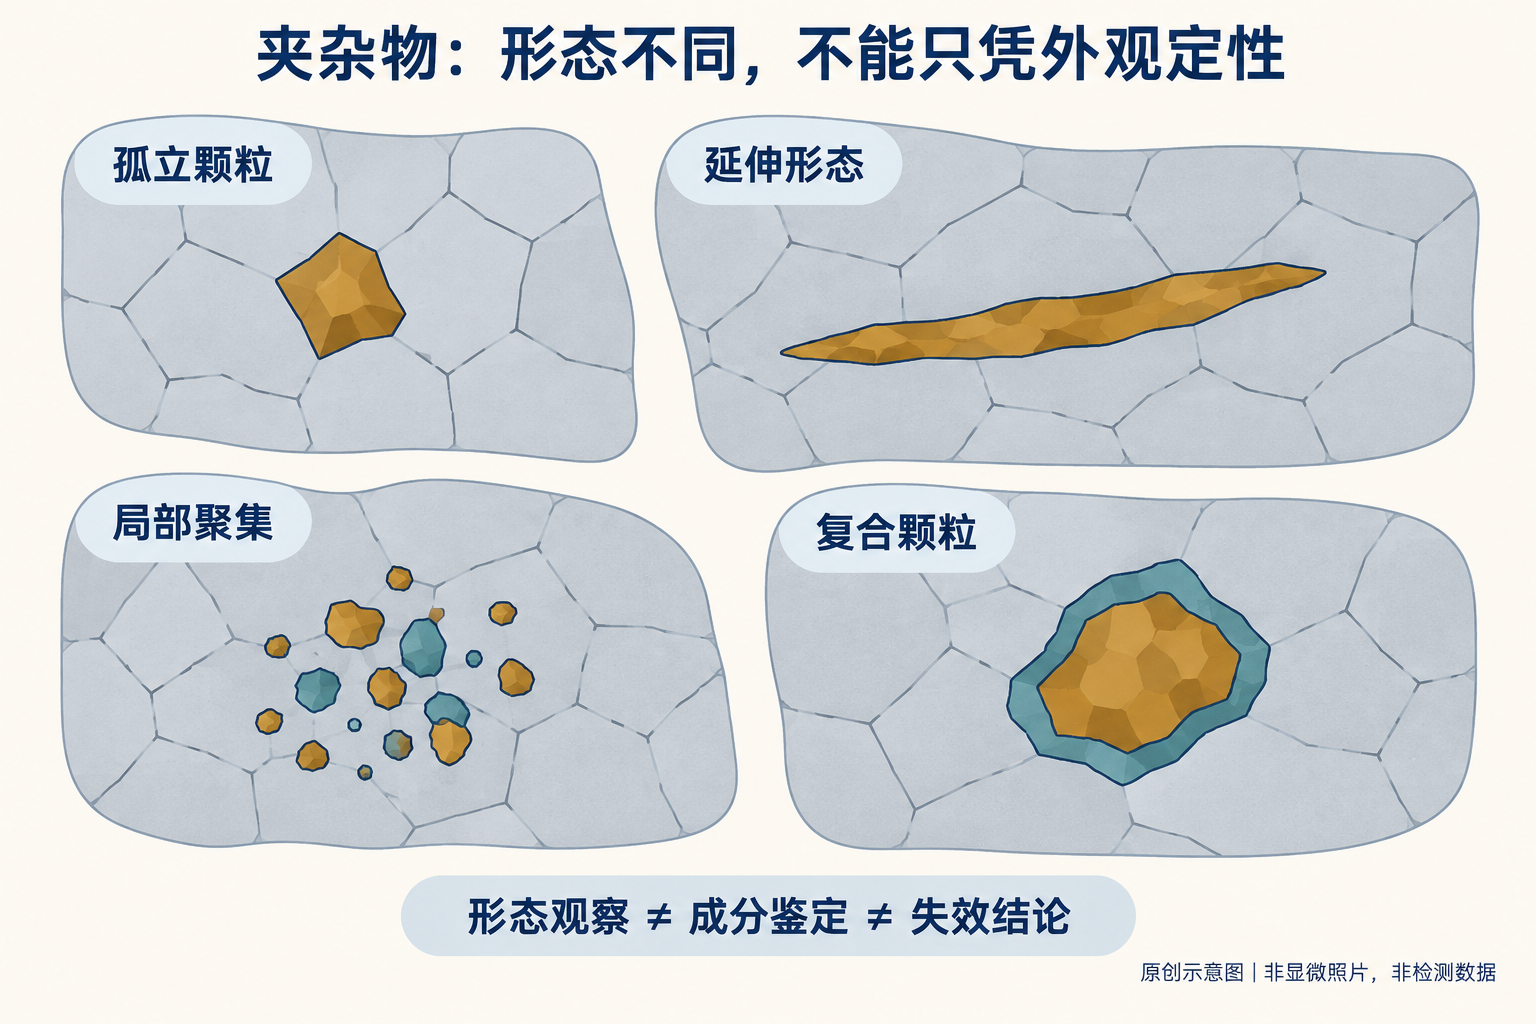
III. Perché le inclusioni possono contribuire alla formazione di cricche nella trafilatura a freddo
Le particelle possono differire dalla matrice d'acciaio per capacità di deformazione, rigidezza e stato dell'interfaccia. Durante la deformazione, le particelle possono frantumarsi oppure si può verificare il distacco dell'interfaccia tra particella e matrice, dando origine a microporosità; in presenza di stress e deformazioni locali adeguate, queste porosità possono evolvere e collegarsi, fino a formare una cricca.
Anche se la trafilatura a freddo è principalmente una lavorazione di compressione, ciò non significa che ogni punto del pezzo sia sempre soggetto soltanto a sforzi di compressione. Il flusso del materiale, i vincoli geometrici e l'attrito possono modificare lo stato locale degli sforzi, rendendo possibile che azioni locali di trazione o taglio contribuiscano ai danni.
Gli studi sull'insufficienza duttile interna negli acciai durante la trafilatura a freddo hanno osservato e discusso la relazione tra rottura delle inclusioni o delle fasi secondarie, distacco dell'interfaccia e formazione di microporosità.[4] Ciò indica che tali fenomeni possono contribuire alla formazione di cricche, ma non prova che tutte le cricche nella trafilatura a freddo seguano lo stesso meccanismo. Posizione, morfologia e condizioni di deformazione locali dei granuli sono fattori più rilevanti rispetto al semplice conteggio del numero di inclusioni.
4. Perché non si può concentrarsi solo sulla quantità, sulle dimensioni o su un singolo valore di classificazione
Pochi particolari isolati e particelle aggregate localmente, disposte lungo una certa direzione, non possono essere valutate per il rischio basandosi soltanto sul loro numero totale. Particelle di dimensioni simili, situate in posizioni diverse e con orientamenti differenti, possono avere effetti diversi.
Il solfuro di manganese può subire una certa deformazione, ma ciò non significa che sia innocuo in qualsiasi condizione operativa; allo stesso modo, la presenza di ossidi duri non implica necessariamente che siano stati la causa della frattura. La classificazione delle inclusioni fornisce indizi utili, ma non sostituisce le prove concrete relative al guasto.
La classificazione delle inclusioni non rappresenta un “indice di pericolosità” universale. Il metodo di ispezione, la direzione del taglio, l’area osservata, il formato del rapporto e lo stato del materiale influenzano tutti i risultati. I valori ottenuti con metodi o versioni differenti non possono essere confrontati direttamente senza considerare le condizioni specifiche.
5. Perché, anche se la classificazione è conforme, non si può comunque escludere il rischio dovuto a inclusioni localizzate
L’interno del materiale non è completamente omogeneo e un campionamento limitato non può coprire ogni punto dell’intero rotolo di filo. La classificazione standard effettuata su un’area definita non corrisponde al rischio occasionale legato alla presenza di grandi particelle o inclusioni estranee: si tratta di problemi statistici distinti.
La norma ASTM E1245 distingue chiaramente il campo di applicazione e i limiti dell’analisi automatica delle immagini: la caratterizzazione statistica delle inclusioni tipiche non deve sostituire direttamente la valutazione delle inclusioni estranee occasionali. [2] Analogamente, il rilevamento di particelle anomale su un componente difettoso non consente di dedurre la distribuzione statistica dell’intero lotto di materiale.
Dopo la stampaggio a freddo, le particelle possono ruotare, allungarsi, rompersi o staccarsi, e intorno ad esse possono comparire anche cavità. Pertanto, le osservazioni effettuate su un componente difettoso non possono essere interpretate come una classificazione delle inclusioni dello stato originario del materiale fornito, senza opportune precisazioni.
6. Ci sono inclusioni vicino alla cricca, ma perché ciò non dimostra ancora che siano la causa dell'innesco?
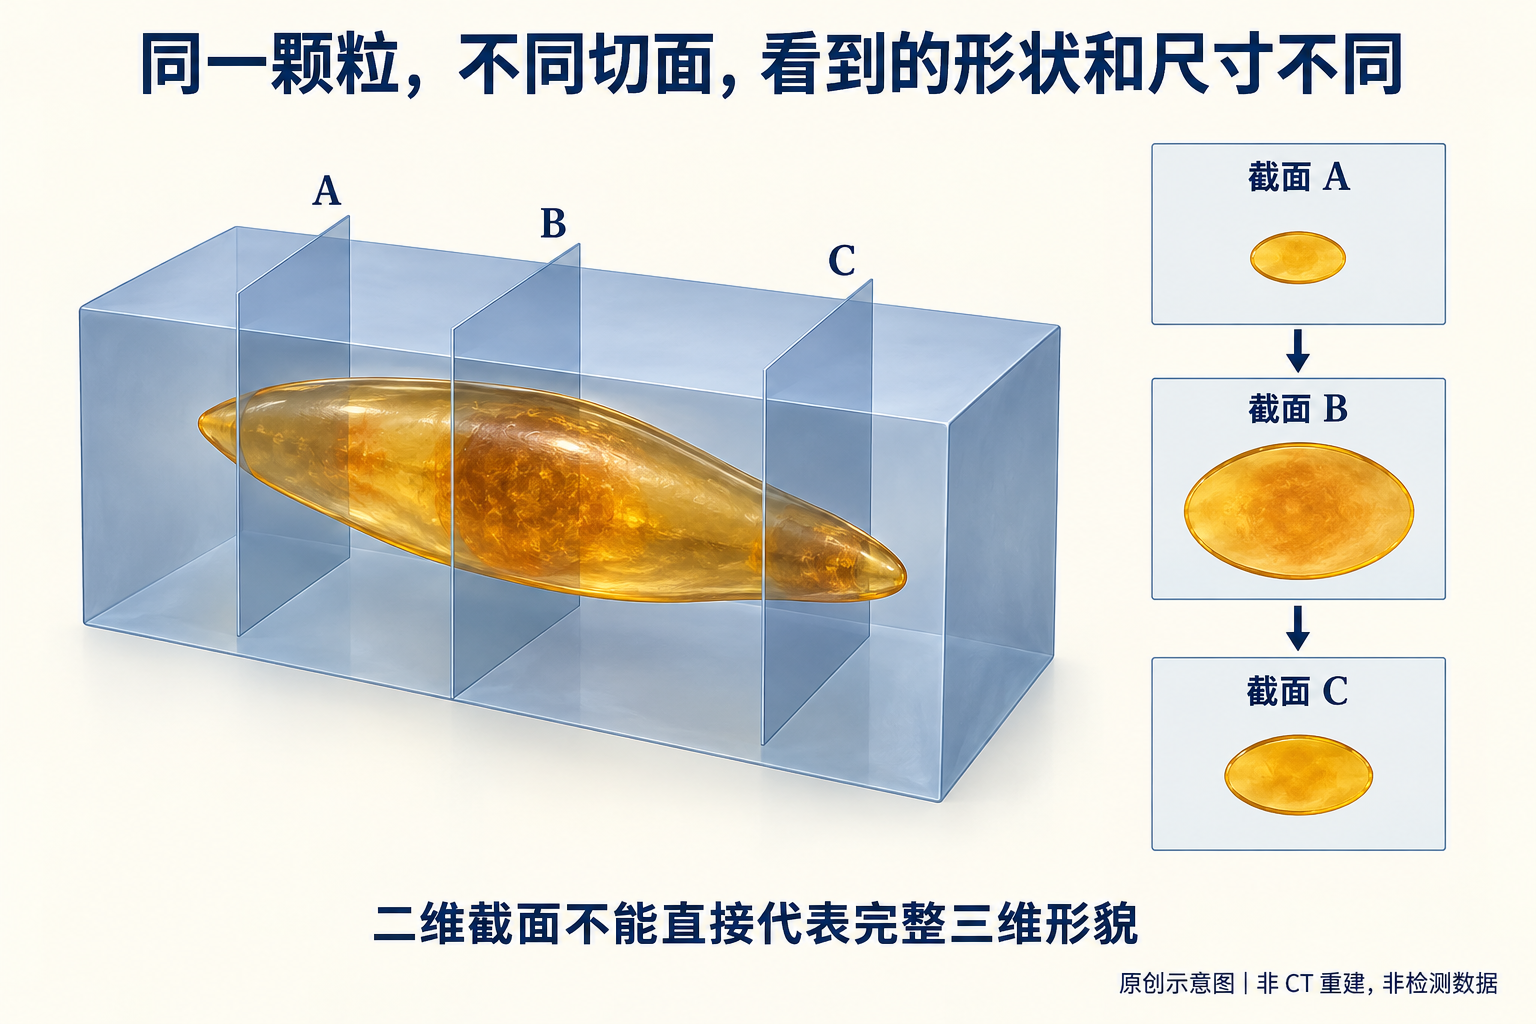
Tra il concetto di "vicinanza alla cricca" e quello di "causa della cricca" mancano ancora prove causali. Esistono almeno diverse interpretazioni possibili: le particelle possono aver contribuito all'innesco; la cricca può essersi formata altrove ed essere poi passata vicino alle particelle; le particelle possono favorire l'ulteriore propagazione senza essere il punto d'innesco; sulla sezione bidimensionale le posizioni appaiono ravvicinate, ma la reale relazione tridimensionale potrebbe essere diversa; oppure le particelle potrebbero essere state introdotte nella cricca a seguito dell'apertura della stessa.
Per giudicare occorre correlare tra loro l'origine della cricca, la morfologia del danno, la disposizione spaziale delle particelle rispetto alla cricca, il comportamento del materiale e le anomalie riscontrate durante la produzione. Le particelle vicino alla cricca meritano attenzione, ma la semplice vicinanza non basta da sola a stabilire quale sia stata la principale causa dell'innesco.
Analogamente, il fatto di non aver osservato inclusioni su una determinata sezione non consente di escluderne completamente l'eventuale ruolo. I danni si sviluppano effettivamente nello spazio tridimensionale, quindi la sezione analizzata potrebbe non attraversare i punti critici, e le particelle potrebbero anche essersi staccate durante la preparazione del campione.
7. Fattori legati al materiale e fattori legati al processo possono agire congiuntamente
L'insuccesso non può essere attribuito semplicemente a un "materiale scadente" o a un "processo cliente difettoso". Zone localmente deboli del materiale possono risultare dalla combinazione di stato microstrutturale, percorso di deformazione, attrito e flusso del materiale; analogamente, anomalie nel processo possono portare un materiale altrimenti idoneo a subire danni locali superiori ai limiti accettabili.
Dopo aver individuato inclusioni, non bisogna interrompere l'analisi dei difetti superficiali, dello stato microstrutturale, delle operazioni di taglio, della lubrificazione e dei fattori relativi agli stampi. Anche quando è possibile migliorare i risultati mediante adeguamenti del processo, ciò non significa che si possa automaticamente negare la non conformità già accertata del materiale.
Sono due conclusioni che devono essere mantenute distinte: se il materiale non rispetta gli standard concordati, pur non essendo ancora provato che abbia causato la cricca, resta comunque un problema di conformità; se invece il materiale rispetta gli standard, ma le evidenze indicano che caratteristiche locali abbiano contribuito alla formazione della cricca, occorre comunque valutare l'idoneità e i rischi nell'applicazione pratica. Valutando separatamente ciascun aspetto e poi mettendoli in relazione, si evitano confusioni riguardo responsabilità e cause.
VIII. Cosa può aiutare e cosa non può sostituire il software di analisi delle inclusioni
Entro i limiti di una corretta calibrazione, di un’identificazione accurata e di un campo visivo adeguato, l’analisi delle immagini può migliorare l’efficienza e la coerenza nelle misurazioni proiettate di dimensioni, aree, rapporti lunghezza/larghezza, conteggi e distribuzione statistica.
Tuttavia, il software potrebbe erroneamente identificare graffi, porosità o cavità dovute al distacco di particelle come inclusioni. Inoltre, le dimensioni della proiezione bidimensionale o della sezione trasversale non corrispondono alla morfologia tridimensionale completa della particella; le misurazioni effettuate su un singolo piano non forniscono direttamente tutte le informazioni spaziali.[2]
La misurazione tramite immagini, la verifica normativa e la valutazione della conformità, nonché la determinazione delle cause del guasto, rappresentano tre livelli distinti. Il software non può saltare gli ultimi due passaggi. La semplice presenza di un nome standard nell’interfaccia non garantisce che campionamento, preparazione del campione, osservazione e redazione del rapporto abbiano pienamente soddisfatto tale standard.
IX. Fino a quale punto deve arrivare una conclusione professionale
L’affermazione finale deve essere coerente con la forza delle prove disponibili. Quando sono presenti solo aspetti visivi osservabili, si può scrivere: “Si ipotizzano inclusioni o porosità, la natura resta da confermare”; quando la natura delle particelle è stata accertata ma mancano elementi sufficienti per stabilirne l’origine, si può indicare: “Potrebbero aver contribuito al danneggiamento locale, ma ciò non basta a definirle causa principale della frattura”.
Solo se le particelle individuate all’origine della cricca, la morfologia del danno locale e il relativo meccanismo risultano coerenti tra loro, è possibile sostenere che le particelle abbiano contribuito all’innesco della frattura, valutando separatamente anche altri fattori coinvolti. Se le verifiche hanno dimostrato inequivocabilmente che il materiale non rispetta le specifiche concordate, si può chiaramente indicare la non conformità e, contestualmente, valutare separatamente il nesso causale con la frattura in questione.
Anche la rilevazione di alluminio e ossigeno nei pressi della cricca non implica automaticamente che la frattura sia dovuta a un’insufficiente deossidazione durante la produzione dell’acciaio; tra queste due conclusioni intercorrono numerosi passaggi, quali l’identificazione delle particelle, la determinazione della loro origine, l’attribuzione al processo produttivo e infine la valutazione del nesso causale del guasto. Una formulazione prudente non equivale a evitare una conclusione, ma serve piuttosto a garantire che questa resti sempre supportata dalle prove disponibili.
X. Solo usando gli standard correttamente i risultati saranno comparabili
GB/T 10561—2023 adotta modifiche dalla norma ISO 4967:2013.[5] La norma ISO 4967:2026 è già stata pubblicata.[6] Anche se i nomi delle norme sono simili, ciò non significa che i metodi di prova relativi a diverse edizioni o sistemi possano essere utilizzati indistintamente.
I rapporti devono indicare chiaramente la norma e la relativa versione utilizzate, specificando anche le condizioni di prova corrispondenti. I risultati ottenuti secondo GB/T 10561, ISO 4967 e ASTM E45 non possono essere considerati equivalenti solo perché tutti riguardano le inclusioni.
Le norme metodologiche rispondono alla domanda “come effettuare e descrivere le prove”, mentre le norme sui prodotti e gli accordi contrattuali definiscono “come accettare i materiali”. L’analisi dei guasti, invece, spiega “perché si è verificato questo evento anomalo”. Ognuno svolge il proprio ruolo: solo così i risultati saranno confrontabili e le conclusioni avranno confini ben definiti.
Punto di vista dell’ingegnere
Le inclusioni possono essere fattori di nucleazione della cricca, oppure partecipare soltanto all’estensione della fessura, o ancora essere semplicemente particelle presenti casualmente sulla superficie di taglio. Ciò che davvero occorre identificare è quale ruolo abbiano svolto nel singolo caso di rottura.
Trovarle inclusioni non equivale a dimostrare che il materiale sia non conforme; al contrario, una valutazione positiva del materiale non esclude automaticamente rischi locali. Solo quando le caratteristiche delle particelle, l’origine della cricca, il meccanismo di danno e le condizioni operative reali si confermano reciprocamente, le conclusioni possono essere pienamente giustificate.
Nel servizio di imbutitura a freddo offerto dal Gruppo Creation Group, vengono distinti e descritti separatamente i dati osservati, la conformità alle prove, le ipotesi sul meccanismo e le questioni ancora irrisolte, garantendo che ogni conclusione possa essere ricondotta alle relative evidenze.
Riferimenti
- ASTM E45: Metodo di prova per la valutazione del contenuto di inclusioni nei metalli ferrosi
- ASTM E1245-03(2023): Determinazione automatica delle inclusioni o della seconda fase mediante analisi delle immagini
- ASTM E1508-12: Linee guida per l’analisi quantitativa tramite spettroscopia a dispersione di energia (versione citata)
- Sabih & Nemes (2009): Meccanismi interni di rottura duttile nel processo di stampaggio a freddo dell’acciaio
- Informazioni sulla norma nazionale: GB/T 10561—2023
- Informazioni ufficiali sulla norma ISO 4967:2026
Questo articolo tratta i limiti probatori del giudizio ingegneristico e non fornisce un’analisi delle cause profonde relative al componente illustrato nella Figura 1. Le Figure 2–4 sono illustrazioni esplicative generate separatamente e non sostituiscono le osservazioni microscopiche, le analisi con spettrometria a raggi X né le valutazioni standard.