
بعد حدوث الشقوق في قطعة التشكيل البارد، عند قطع العينة وفحصها تحت المجهر، لوحظ وجود جسيمات سوداء بالقرب من الشقوق، مما يدفع غالبًا إلى استنتاج سريع: "لقد عُثر على السبب، إنها الشوائب."
قد يكون هذا الاستنتاج صحيحًا، ولكنه قد يكون أيضًا سابقًا لأوانه. قد تلعب الشوائب دورًا في نشوء الشقوق، ولكن الانتقال من "رؤية شذوذ" إلى "إثبات أنّها السبب في الفشل" يتطلب أدلة متسقة ومترابطة. وإثبات أن الجسيمات ساهمت في حدوث الشقوق لا يعني بالضرورة عدم صلاحية الدفعة بأكملها، ولا يعني كذلك تحديد المسؤولية بشكل نهائي.
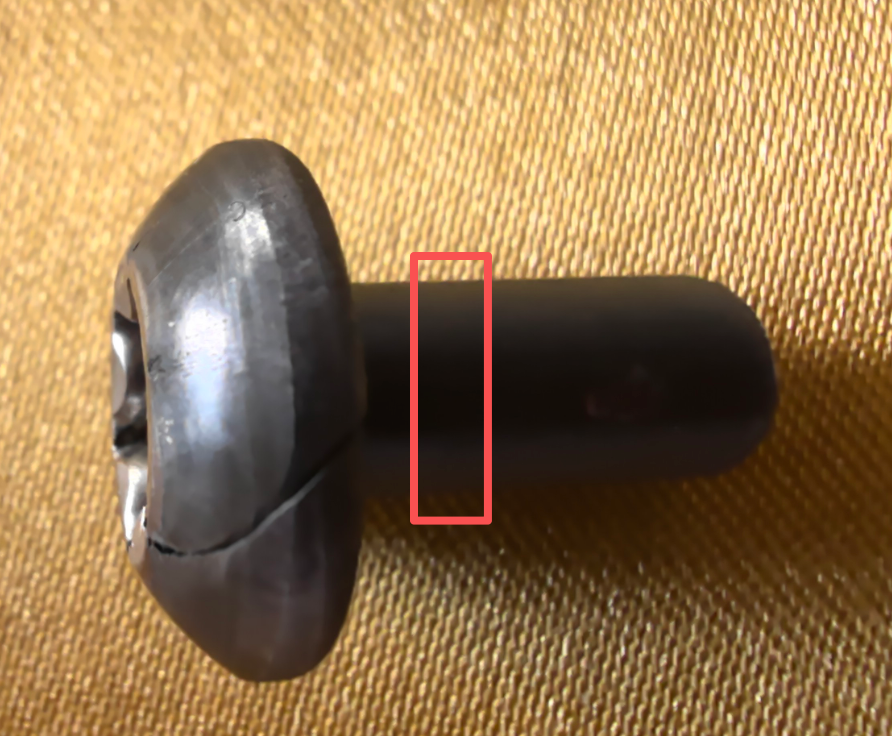
لنفصل بين الأسئلة الأربعة أولًا
| السؤال | الحكم المطلوب |
|---|---|
| ما الذي تم رصده؟ | تحديد الجسيمات أو الفجوات أو البنية المجهرية أو آثار تحضير العينة |
| هل تتوافق المادة مع المتطلبات؟ | تقييم المطابقة وفقًا للمعايير والاتفاقيات والاختبارات الفعّالة |
| لماذا حدث التشقق؟ | تحديد منشأ الشقوق وتطورها وتأثير المواد والعمليات |
| كيف يتم تحديد المسؤولية؟ | اتفاق التوريد ومصدر العيب وعملية التصنيع والعلاقة السببية |
ترتبط هذه الأسئلة الأربعة ببعضها البعض، لكن لا يمكن استخدام إجابة واحدة منها كبديل عن الثلاث الأخرى.
أولاً: وجود شوائب في الفولاذ لا يعني بالضرورة عدم صلاحية المادة
يمكن أن تنشأ الشوائب غير المعدنية في الفولاذ نتيجة لتفاعلات إزالة الأكسجين أو أثناء عملية التصلب، كما يمكن أن تكون مصدرها مواد خارجية. ولتقييمها، يجب النظر إلى الحجم والشكل والعدد والتوزيع بالإضافة إلى الاستخدام الفعلي، ولا يمكن اعتبار مجرد وجود "بقع سوداء" كمعيار لتحديد درجة النقاء.
تعتمد صلاحية المادة على معايير المنتج المطبقة، والاتفاق الفني الخاص بالطلب، ومتطلبات الفحص المتفق عليها بين الطرفين. يعتبر معيار ASTM E45 طريقة لفحص ووصف الشوائب، وهو لا يوفر حدودًا موحدة للصلاحية تنطبق على جميع المنتجات.[1]
وعلى الجانب الآخر، فإن تصنيف المادة على أنها مطابقة للمواصفات لا يعني بالضرورة أن جميع حالات التشقق لا علاقة لها بالمادة. فالقرار بالموافقة يعتمد على شروط أخذ العينات والاختبار المحددة؛ أما الحالة المحلية للمادة في الجزء المعين، وظروف التشوه، ومتطلبات الاستخدام، فتبقى قضايا تتطلب تحليلًا منفصلاً.
ثانياً: الجسيمات السوداء تحت المجهر ليست بالضرورة شوائب
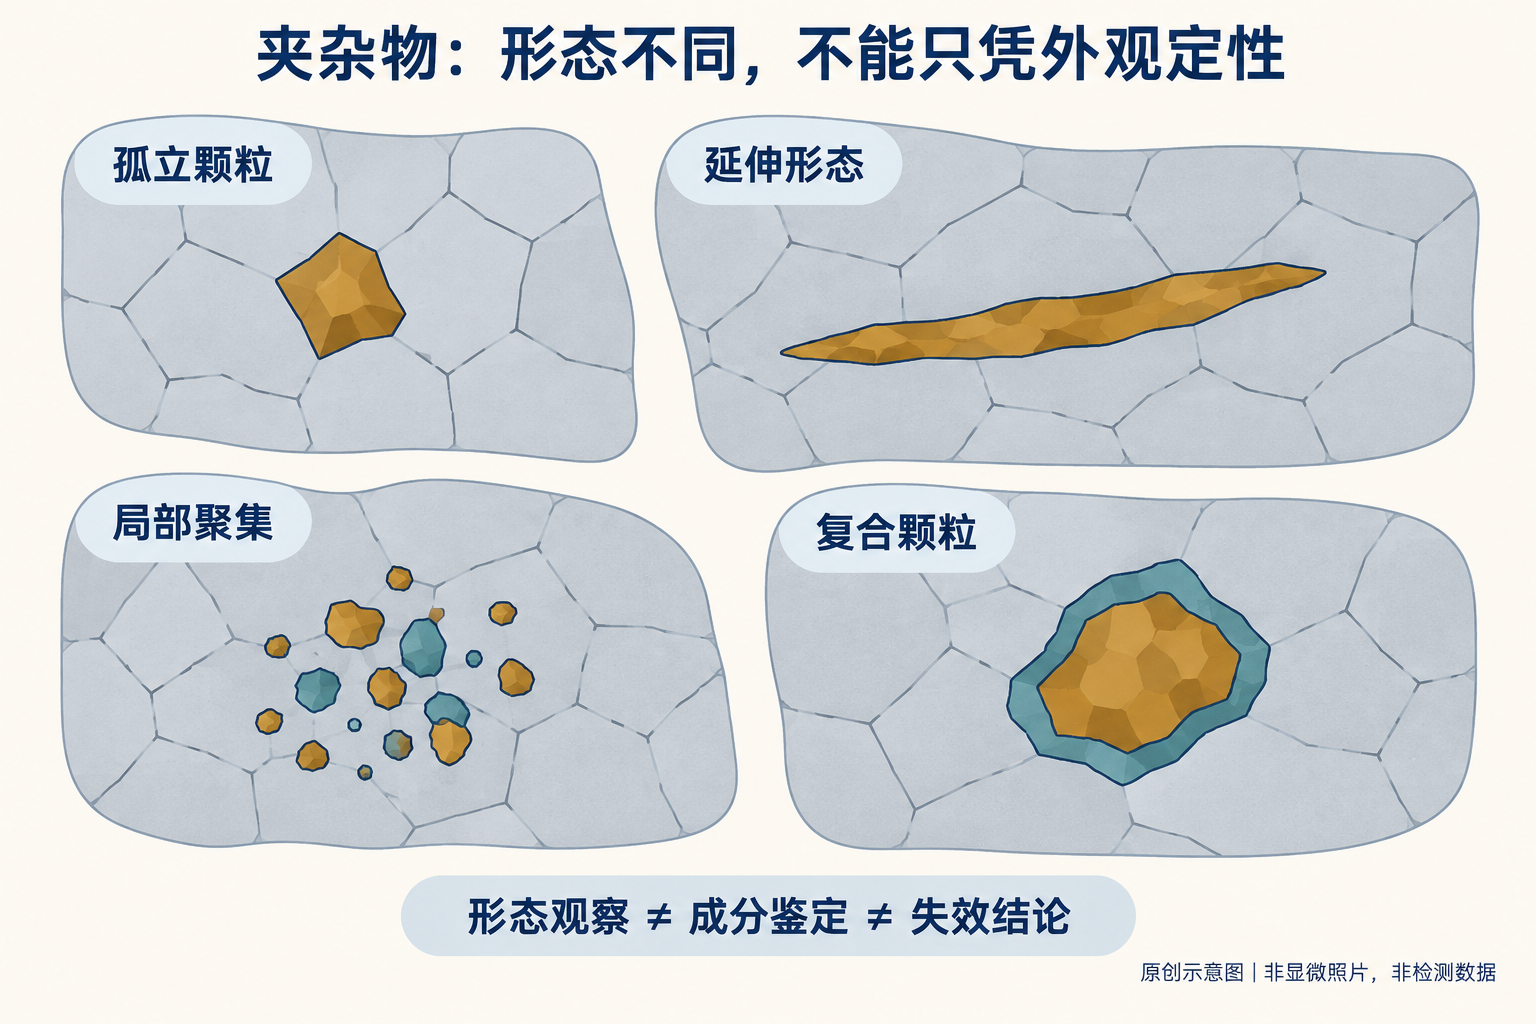
قد تكون المناطق السوداء شوائب، أو قد تكون عبارة عن فجوات، أو حفر ناتجة عن تساقط الجسيمات، أو خدوش، أو حفر تآكل، أو تلوث. كما أن المركبات الثانوية مثل الكربيدات والنيتريدات لا يمكن اعتبارها بشكل عام شوائب غير معدنية ضارة. إن "البقع السوداء" هي وصف ظاهري للملاحظة، ولا تمثل بعد تشخيصاً لطبيعتها.
كما أن الفئات الشكلية في مخططات التقييم لا تعني بالضرورة التركيب الكيميائي الفعلي. يميز معيار ASTM E45 بوضوح بين التصنيف الشكلي والخصائص الكيميائية: فالتشابه في المظهر الخارجي للجسيمات لا يعني بالضرورة تشابه التركيب الكيميائي.[1]
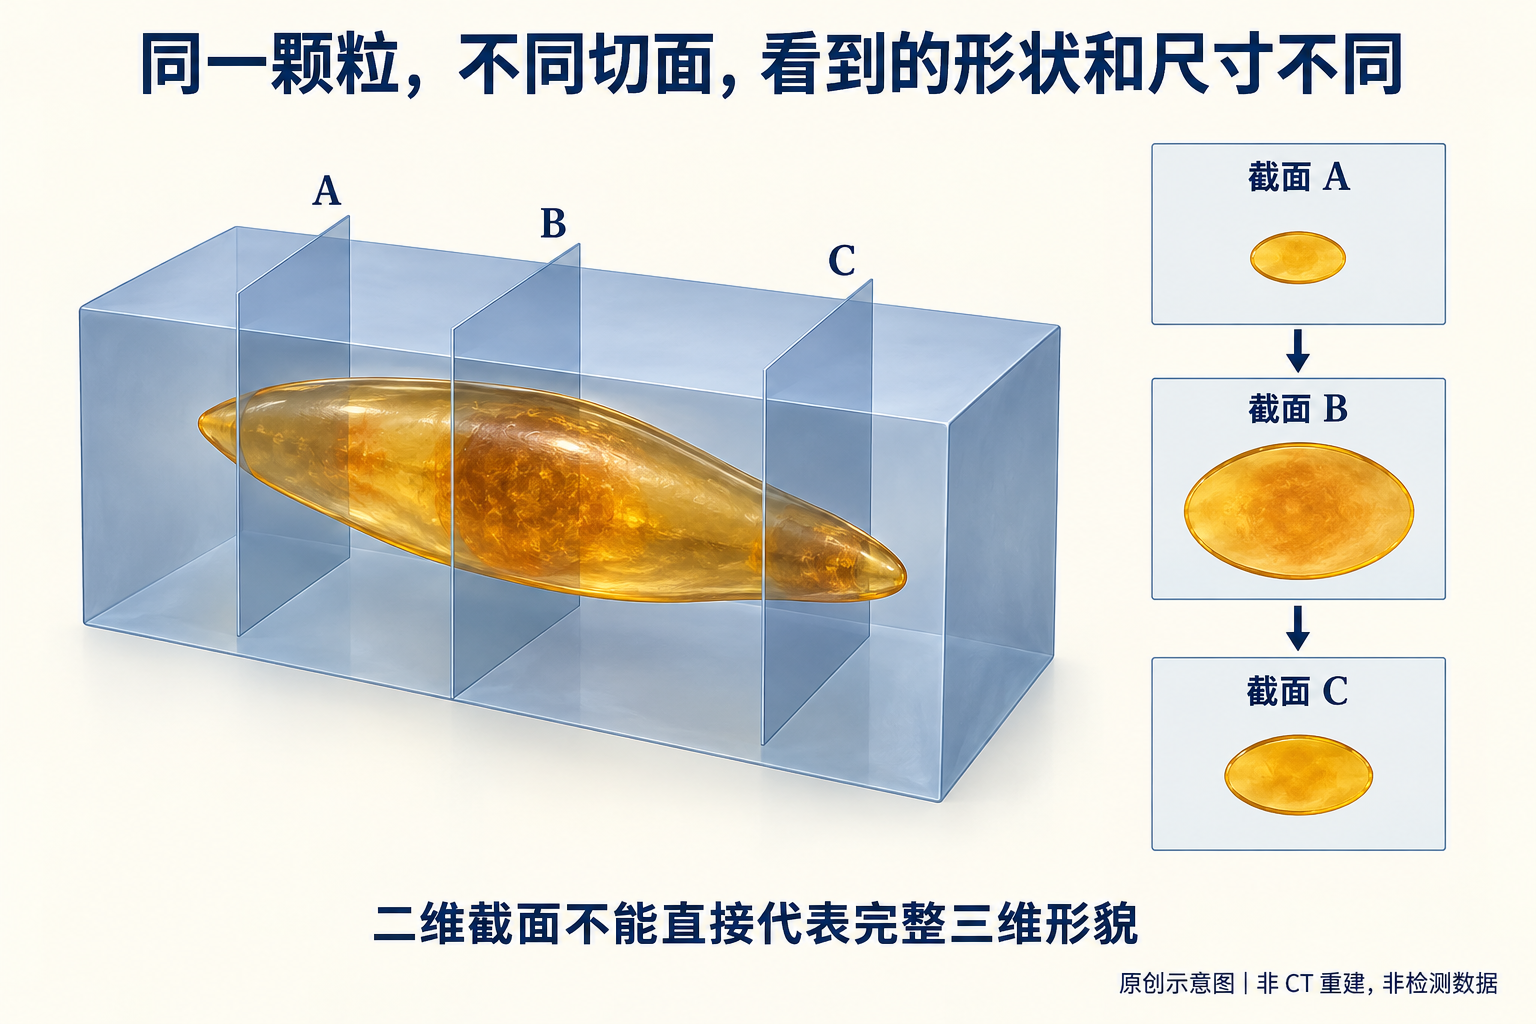
يمكن للمسح المجهري الإلكتروني وتحليل الطاقة الموزعة أن يكملا المعلومات المتعلقة بالشكل والعناصر، لكن قمم العناصر لا تثبت بمفردها أن الجسيم مصدره مصنع معين للصلب، أو نوع معين من المواد الحرارية، أو مرحلة إنتاج معينة. إذ تؤثر أبعاد الجسيم، والبنية الأساسية المحيطة به، وحالة السطح، وظروف التحليل في تفسير النتائج. ويجب أن تدعم المعلومات العنصرية المظهر العام والأدلة الأخرى المرتبطة بالموقف.[3]
يمكن للمسح المجهري الإلكتروني وتحليل الطاقة الموزعة أن يكملا المعلومات المتعلقة بالشكل والعناصر، لكن قمم العناصر لا تثبت بمفردها أن الجسيم مصدره مصنع معين للصلب، أو نوع معين من المواد الحرارية، أو مرحلة إنتاج معينة. إذ تؤثر أبعاد الجسيم، والبنية الأساسية المحيطة به، وحالة السطح، وظروف التحليل في تفسير النتائج. ويجب أن تدعم المعلومات العنصرية المظهر العام والأدلة الأخرى المرتبطة بالموقف.[3]
ثالثاً: لماذا قد تساهم الشوائب في حدوث التشققات أثناء عملية الطرق على البارد؟
قد تختلف قابلية التشوه، والصلابة، وحالة السطح البيني بين الجسيمات والبنية الأساسية للصلب. وأثناء عملية التشوه، قد تتكسر الجسيمات نفسها، أو قد تنفصل الجسيمات عن السطح البيني مع البنية الأساسية، مما يؤدي إلى تكوّن فجوات مجهرية صغيرة؛ ومع استمرار الضغوط المحلية والتشوهات، تتطور هذه الفجوات وتتصل ببعضها البعض، مما يؤدي في النهاية إلى تكوّن الشقوق.
على الرغم من أن عملية الطرق على البارد تتم أساسًا تحت تأثير الضغط، إلا أن ذلك لا يعني أن كل جزء من الجزء المصنوع يتعرض دائمًا لضغوط فقط. إذ تؤدي حركة المادة، والقيود الهندسية، والاحتكاك إلى تغيير حالة الإجهاد المحلية، وقد تساهم قوى الشد أو القص المحلية في حدوث التلف.
لقد درست الأبحاث المتعلقة بالفشل اللدن الداخلي في فولاذ عمليات الطرق على البارد العلاقة بين تكسّر الشوائب أو المركبات الثانوية، وتفكك السطح البيني، وتلف الفجوات المجهرية.[4] وهذا يوضح أن لهذه العوامل القدرة على المساهمة في حدوث التشققات، ولكنه لا يثبت أن جميع تشققات عمليات الطرق على البارد تتبع نفس الآلية. إن موقع الجسيمات، وشكلها، وظروف التشوه المحلية، تعتبر أكثر صلة بالمشكلة الفعلية من مجرد "عد عدد الجسيمات".
رابعًا: لماذا لا يمكن الاقتصار على العدد أو الحجم أو رقم تصنيف واحد؟
لا يمكن تقييم المخاطر بناءً على العدد الإجمالي فقط عندما يتعلق الأمر بكميات صغيرة من الجسيمات المنعزلة أو تلك المتجمعة بشكل محلي والمرتبة في اتجاه معين. فحتى الجسيمات ذات الأحجام المتشابهة قد يكون لها تأثيرات مختلفة إذا كانت موجودة في مواقع مختلفة وباتجاهات متنوعة.
إن قدرة كبريتيد المنغنيز على التشكل إلى حد ما لا تعني أنه غير ضار تحت أي ظرف من الظروف، كما أن وجود أكاسيد صلبة لا يعني بالضرورة أنها السبب وراء هذا التصدع. توفر تصنيفات الشوائب أدلة لتحديد المسار، لكنها لا تحل محل الأدلة الفعلية المتعلقة بالفشل.
تصنيف الشوائب ليس "درجة خطورة" عامة. فالطرق المستخدمة في الفحص، واتجاه المقطع، ومساحة الرؤية، وطريقة إعداد التقارير، وحالة المادة كلها تؤثر على النتائج. ولا يمكن مقارنة الأرقام التي يتم الحصول عليها باستخدام طرق أو إصدارات مختلفة دون مراعاة هذه الظروف.
خامسًا: لماذا لا يمكن استبعاد مخاطر الشوائب المحلية حتى عند الحصول على تصنيف مقبول؟
المواد ليست متجانسة تمامًا في الداخل، ولا يمكن لعينة محدودة أن تغطي كل نقطة في سلك كامل. فالتصنيف الروتيني الذي يتم إجراؤه على مساحة محددة لا يعكس بالضرورة مخاطر وجود جسيمات كبيرة عشوائية أو شوائب خارجية.
يوضح معيار ASTM E1245 الفرق بين نطاق التطبيق والقيود الخاصة بالتحليل الآلي للصور: فالتمثيل الإحصائي لمجموعات الشوائب المعتادة لا ينبغي أن يستبدل مباشرة بتقييم الشوائب الخارجية العرضية.[2] وبالمثل، فإن اكتشاف جسيم غير طبيعي في أحد الأجزاء المعطلة لا يتيح لنا استنتاج التوزيع الإحصائي للمادة بأكملها.
بعد عملية التشكيل على البارد، قد تكون الجسيمات قد دارت أو امتدت أو تفتتت أو انفصلت، وقد تظهر أيضًا فجوات حولها. لذلك، لا يمكن اعتبار الملاحظات الموجودة على الجزء المعطل بمثابة تصنيف للشوائب في حالة التوريد الأصلية دون تقديم توضيحات إضافية.
سادساً: وجود شوائب بالقرب من الشق، لماذا لا يثبت ذلك أنها سبب نشوء الشق؟
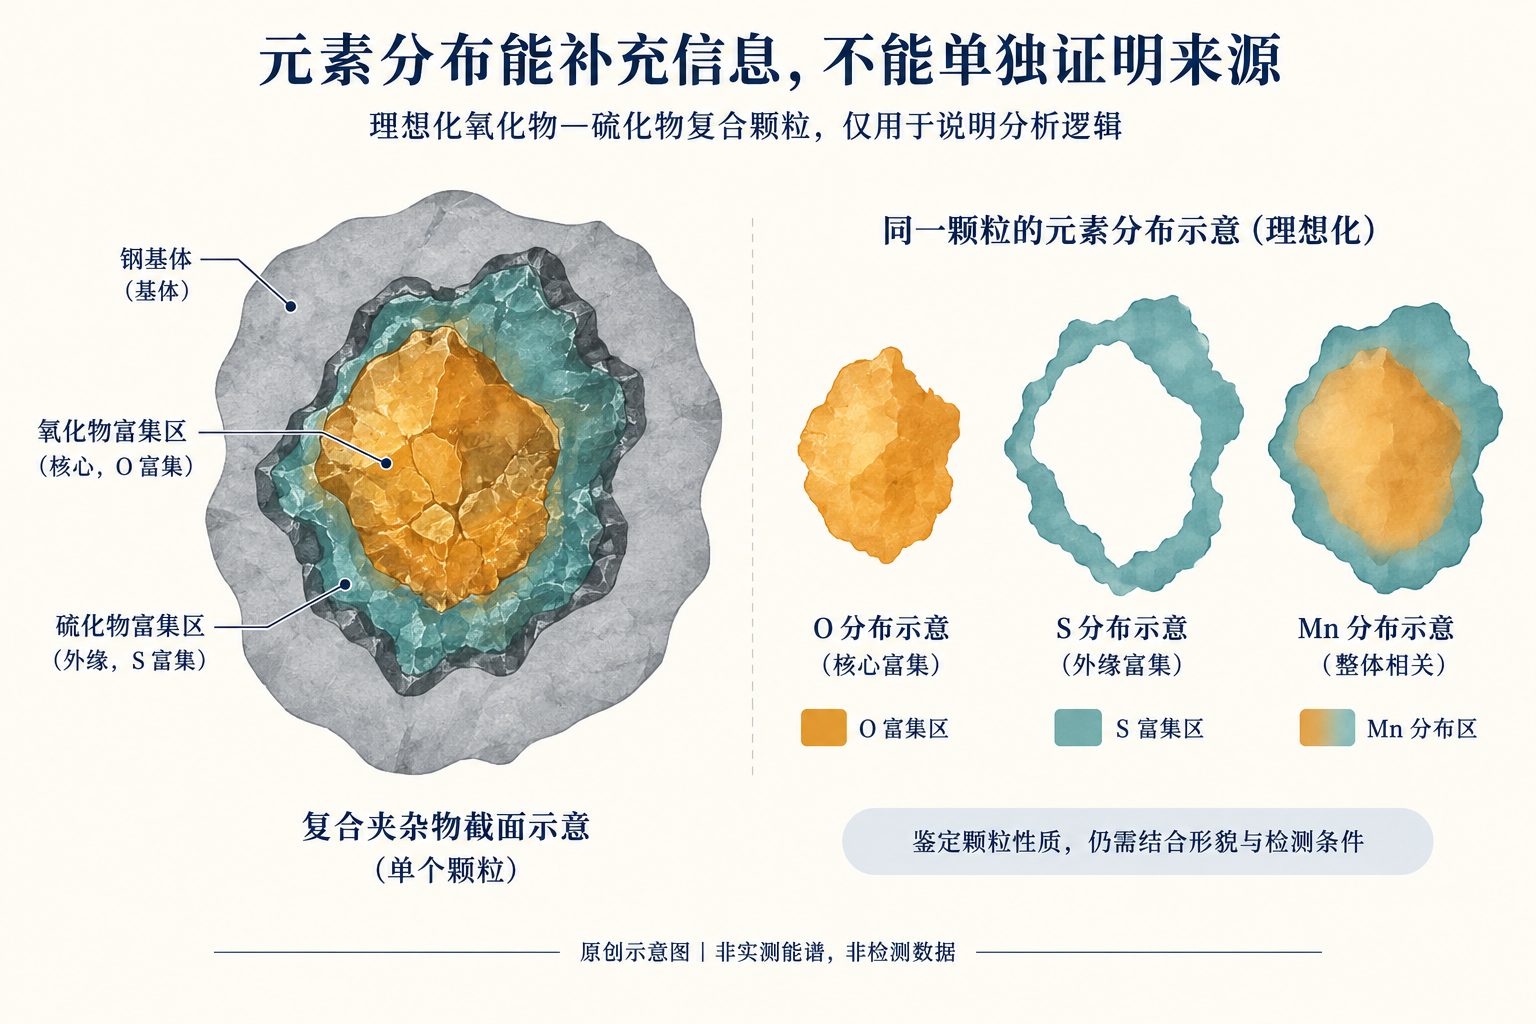
لا تزال هناك فجوة في إثبات العلاقة السببية بين "الاقتراب من الشق" و"حدوث الشق". إذ يمكن تقديم عدة تفسيرات ممكنة على الأقل: قد تكون الجسيمات قد شاركت في بداية تكوّن الشق؛ أو أن الشق تشكّل في مكان آخر ثم مرّ بالجسيم؛ أو أن الجسيم ساهم في انتشار الشق دون أن يكون نقطة البداية؛ أو أن التقارب في الموقع على مستوى المقطع ثنائي الأبعاد لا يعكس بالضرورة العلاقة الحقيقية ثلاثية الأبعاد؛ أو ربما تم إدخال التلوث إلى الشق بعد انفتاحه.
يتطلب التقييم ربط أصل الشق بملامح التلف، والعلاقة المكانية بين الجسيمات والشق، وسلوك المادة، بالإضافة إلى أي خلل حدث أثناء عملية التصنيع. صحيح أن الجسيمات الموجودة بجانب الشق تستحق الاهتمام، لكن مجرد قربها لا يكفي لتحديد السبب الرئيسي لنشوء الشق.
وبالمثل، فإن عدم رؤية الشوائب في مقطع واحد لا يعني استبعاد دورها بشكل نهائي. فالضرر يحدث في الفضاء ثلاثي الأبعاد، وقد لا يمر المقطع بالموقع الحيوي، كما قد تسقط الجسيمات أثناء تحضير العينة.
سابعاً: قد تتفاعل العوامل المادية مع عوامل العملية معاً
لا يمكن دائماً تفسير الفشل ببساطة بأنه ناتج عن "سوء المادة" أو "سوء عملية العميل". فقد تتضافر نقاط الضعف المحلية في المادة مع حالة البنية المجهرية، ومسار التشوه، والاحتكاك، وتدفق المادة؛ كما أن الخلل في العملية قد يعرض مادة كانت صالحة للاستخدام لأضرار محلية تتجاوز نطاق ملاءمتها.
بعد اكتشاف الشوائب، يجب الاستمرار في مناقشة العيوب السطحية، والحالة المجهرية، وعمليات القطع، والتزييت، وتأثيرات القوالب. وحتى إذا أمكن تحسين النتائج عبر تعديل العملية، فلا ينبغي استخدام ذلك لإلغاء ما ثبت بالفعل من عدم مطابقة المادة للمواصفات.
هناك استنتاجان يجب فصلهما بوضوح: إذا كانت المادة غير مطابقة للمواصفات، حتى وإن لم يثبت بعد أنها تسببت في هذا النوع من التشقق، فإن الأمر يبقى مشكلة متعلقة بالامتثال؛ أما إذا كانت المادة مطابقة للمواصفات، ولكن الدلائل تشير إلى أن خصائصها المحلية قد ساهمت في حدوث التشقق، فلا بد من مناقشة مدى ملاءمتها واستخدامها العملي ومستوى المخاطر المرتبطة بها. يجب تقييم كل من هذين الجانبين بشكل مستقل، ومن ثم توضيح العلاقة بينهما، وذلك لتجنب الخلط بين المسؤوليات والأسباب.
ثامنًا: ما الذي يمكن أن يساعد فيه برنامج تحليل الشوائب، وما الذي لا يمكنه استبداله؟
في ظل المعايرة الفعّالة والتحديد الصحيح وملاءمة مجال الرؤية، يمكن لتحليل الصور أن يحسّن من كفاءة واتساق إحصائيات الأبعاد المسقطة، والمساحة، ونسبة الطول إلى العرض، والعدد والتوزيع.
لكن البرمجيات قد تخطئ في تصنيف الخدوش والثقوب وحفر تساقط الجسيمات على أنها شوائب. كما أن الأبعاد ثنائية الأبعاد للمسقط أو المقطع لا تعادل الشكل ثلاثي الأبعاد الكامل للجسيم؛ فالقياسات على مستوى واحد لا توفر المعلومات المكانية الكاملة مباشرةً.[2]
إن القياسات بالصور، والفحوصات القياسية وتقييم المطابقة، وتحديد أسباب الفشل، هي ثلاثة مستويات مختلفة. ولا يمكن للبرمجيات تجاوز المستويين الأخيرين. كما أن ظهور اسم معيار واحد على الواجهة لا يعني أن عمليات أخذ العينات، وإعداد العينات، والملاحظة، وإعداد التقارير قد استوفت متطلبات هذا المعيار بشكل كامل.
إن القياسات بالصور، والفحوصات القياسية وتقييم المطابقة، وتحديد أسباب الفشل، هي ثلاثة مستويات مختلفة. ولا يمكن للبرمجيات تجاوز المستويين الأخيرين. كما أن ظهور اسم معيار واحد على الواجهة لا يعني أن عمليات أخذ العينات، وإعداد العينات، والملاحظة، وإعداد التقارير قد استوفت متطلبات هذا المعيار بشكل كامل.
تاسعًا: إلى أي مدى ينبغي أن تمتد الاستنتاجات المهنية؟
يجب أن يكون مستوى قوة الاستنتاج متوافقًا مع قوة الأدلة. عند وجود المظهر الضوئي فقط، يمكن كتابة "يشتبه في كونه شائبة أو ثقب، والحالة بحاجة إلى تأكيد". وعندما يتم تأكيد طبيعة الجسيم ولكن العلاقة السببية غير كافية، يمكن القول: "ربما ساهم في حدوث ضرر موضعي، لكن ذلك لا يكفي لإقراره كسبب رئيسي لنشوء الشقوق."
وعندما تتطابق خصائص الجسيم الموجود عند نقطة نشوء الشق مع شكل وميكانيكية الضرر المحلي، يمكن حينها إثبات مساهمة الجسيم في بداية تكوّن الشق، مع مناقشة العوامل الأخرى المؤثرة بشكل منفصل. أما إذا أثبت الفحص الفعال عدم مطابقة المادة للمواصفات المتفق عليها، فيمكن تحديد البنود غير المطابقة بوضوح، مع تقييم منفصل للعلاقة السببية بينها وبين حدوث الكسر الحالي.
إن اكتشاف عنصري الألومنيوم والأكسجين بجانب الشق لا يكفي وحده لإثبات أن سوء عملية إزالة الأكسدة في المصنع هو سبب الكسر؛ فهناك عدة خطوات يجب اجتيازها، منها تحديد نوع الجسيم، وتقييم مصدره، وإسناد الحدث إلى عملية الإنتاج، ثم تحديد العلاقة السببية للفشل. إن التعبير الحذر لا يعني تجنّب الاستنتاج، بل يعني عدم تجاوز الأدلة المتاحة.
العاشر: إذا تم استخدام المعايير بشكل صحيح، ستكون النتائج قابلة للمقارنة
GB/T 10561—2023 تعتمد التعديل المستند إلى ISO 4967:2013.[5] وقد صدرت ISO 4967:2026.[6] إن تشابه أسماء المعايير لا يعني إمكانية استبدال طرق الفحص بين السنوات المختلفة أو بين الأنظمة المختلفة مباشرةً.
يجب أن يوضح التقرير بوضوح المعيار المستخدم وإصداره، مع بيان شروط الفحص المقابلة. لا يمكن اعتبار نتائج GB/T 10561 وISO 4967 وASTM E45 متكافئة لمجرد أنها جميعًا تتعلق بالشوائب.
تعطي معايير الطرق الإجابة عن سؤال "كيف يتم الفحص والوصف"، بينما تجيب معايير المنتجات والاتفاقيات عن سؤال "كيف يتم القبول"، وتحليل الفشل يجيب عن سؤال "لماذا حدث هذا الخلل". كلٌّ يؤدي دوره الخاص، وبذلك تصبح النتائج قابلة للمقارنة وتكون للنتائج حدود واضحة.
رأي المهندس
قد تكون الشوائب عاملاً في بداية التشقق، أو قد تشارك فقط في انتشار الشقوق، أو قد تكون مجرد جسيمات متقاربة ظهرت عرضيًا على السطح المقطعي. ما يجب تحديده حقًا هو الدور الذي لعبته هذه الشوائب في هذا الفشل بالذات.
اكتشاف الشوائب لا يعني إثبات عدم مطابقة المادة؛ كما أن تصنيف المادة على أنها مطابقة لا يستبعد تلقائيًا وجود مخاطر محلية في المادة. لا يكون الاستنتاج ذا دعم كافٍ إلا عندما تتطابق خصائص الجسيمات وأصل التشققات وآلية التلف مع الظروف التشغيلية الفعلية.
تقدم مجموعة روي شيونغ في مجال الهندسة بالتخريش البارد شرحًا منفصلًا لكلٍّ من الحقائق المرصودة ومدى مطابقة الفحوصات والاستنتاجات المتعلقة بالآليات والقضايا التي لم تُحل بعد، مما يتيح تتبع كل استنتاج إلى الأدلة المناسبة.
المراجع
- ASTM E45: طريقة اختبار محتوى الشوائب في الفولاذ
- ASTM E1245-03(2023): التحليل الآلي للصور لتحديد الشوائب أو الطور الثاني
- ASTM E1508-12: دليل التحليل الكمي باستخدام مطياف الطاقة المشتتة (الإصدار المشار إليه)
- سابيه ونيميس (2009): آليات الفشل اللدن الداخلية في عملية التشكيل البارد للفولاذ
- معلومات عن المعيار الوطني: GB/T 10561—2023
- معلومات رسمية عن المعيار الدولي ISO 4967:2026
تناقش هذه المقالة حدود الأدلة المتعلقة بالحكم الهندسي، ولا تقوم بتحديد السبب الجذري للمكوّن الموضح في الشكل 1. أما الأشكال من 2 إلى 4 فهي رسوم توضيحية مستقلة تم إنشاؤها لأغراض توضيحية فقط، ولا تحل محل الملاحظات المجهرية أو فحوصات مطياف الطاقة أو التقييمات القياسية.