
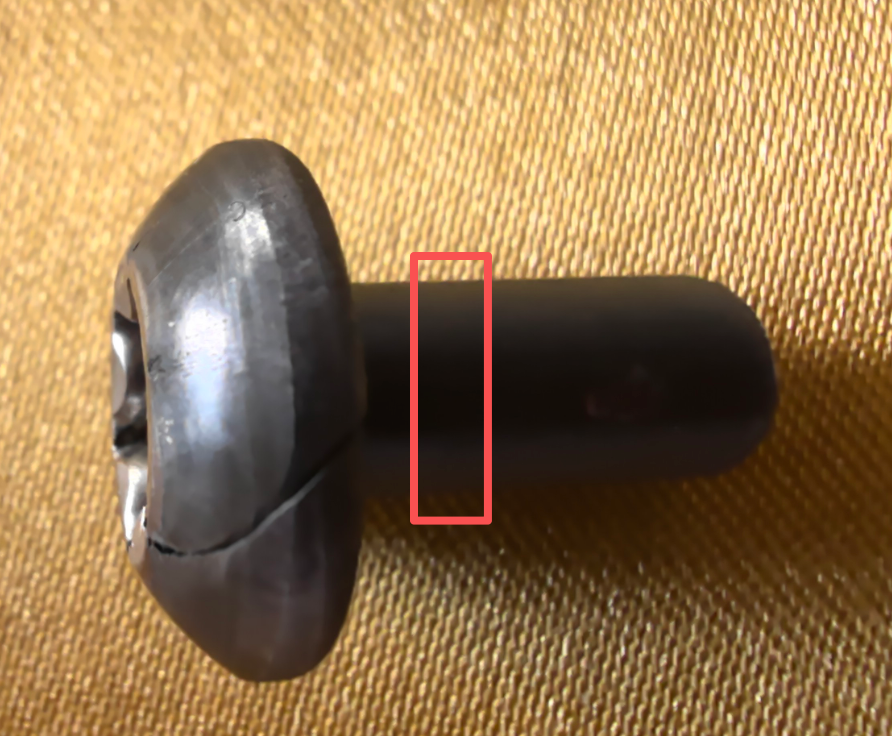
Efter at en koldstanset komponent er revnet, skærer man prøven op og ser under mikroskopet sorte partikler i nærheden af revnen. På stedet træffes let den konklusion: "Årsagen er fundet – det er forureninger, der har forårsaget det."
Denne vurdering kan være korrekt, men den kan også være for tidlig. Forureninger kan have været medvirkende til revnedannelsen, men fra "at se noget usædvanligt" til "at bevise, at det har forårsaget fejlen", kræves der sammenhængende beviser. At bevise, at partiklerne har været involveret i revnedannelsen, betyder ikke, at hele materialet er defekt, og slet ikke, at ansvarsforholdene er fastlagt.
Først skal vi adskille fire spørgsmål
| Spørgsmål | Krævet vurdering |
|---|---|
| Hvad observeres? | Identifikation af partikler, huller, struktur eller prøvefremstillingsmærker |
| Opfylder materialet kravene? | Vurdering af overensstemmelse med standarder, aftaler og gyldige inspektionsresultater |
| Hvorfor er der revner? | Revnedannelse, udvikling samt materialets og processens indflydelse |
| Hvordan fastlægges ansvaret? | Leveringsaftale, oprindelsen af defekter, bearbejdningsprocessen og årsagssammenhængen |
De fire spørgsmål hænger sammen, men svaret på ét af dem kan ikke bruges til at erstatte de tre andre.
I. At der er forureninger i stålet betyder ikke, at materialet er defekt
De ikke-metalliske forureninger i stål kan stamme fra iltfjernelsesreaktioner, fra størkningsprocessen eller fra eksterne stoffer. Ved vurderingen skal man tage højde for størrelse, form, antal, fordeling samt det faktiske anvendelsesområde. Man kan ikke erstatte en vurdering af renhed ved blot at se, om der er sorte pletter eller ej.
Om materialet er acceptabelt afhænger af de gældende produktstandarder, tekniske specifikationer i ordren og de aftalte godkendelseskrav mellem parterne. ASTM E45 er en metodestandard for inspektion og beskrivelse af forureninger, men giver ikke en universel acceptgrænse, der passer til alle produkter.[1]
Omvendt betyder en godkendt klassificering ikke, at alle revner er uden forbindelse til materialet. Denne godkendelse gælder for de angivne prøvetagnings- og inspektionsbetingelser; den lokale materialetilstand, deformationsprocessen og brugsanforderingerne for det konkrete emne skal stadig behandles separat.
II. Sorte partikler set under mikroskopet er ikke nødvendigvis inklusioner
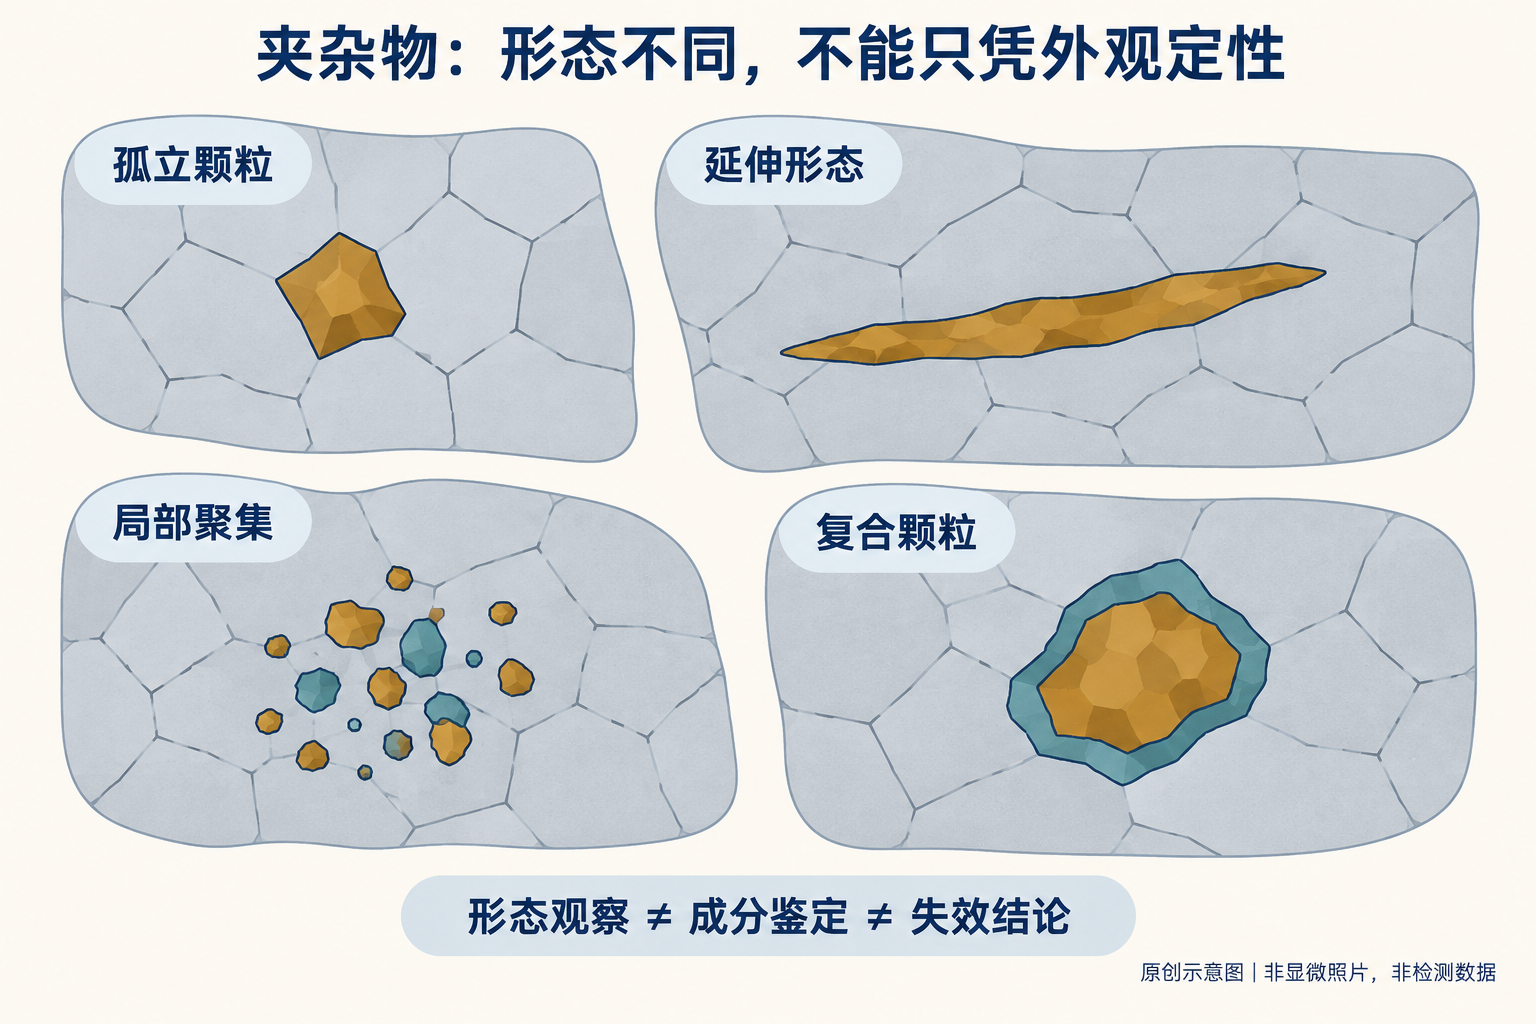
Det sorte område kan være en inklusion, men det kan også være huller, fordybninger efter at partikler er faldet ud, ridser, korrosionspor eller forurening. Sekundære faser som carbider og nitrider kan heller ikke uden videre betragtes som skadelige ikke-metalliske inklusioner. "Sorte pletter" er en beskrivelse fra observationen og er endnu ikke en egenskabsbestemmelse.
Morfologikategorierne i ratingskemaerne svarer ikke nødvendigvis til den faktiske kemiske sammensætning. ASTM E45 skelner klart mellem morfologisk klassifikation og kemisk karakter: Selvom partikler ser ens ud, betyder det ikke, at deres sammensætning er den samme.[1]
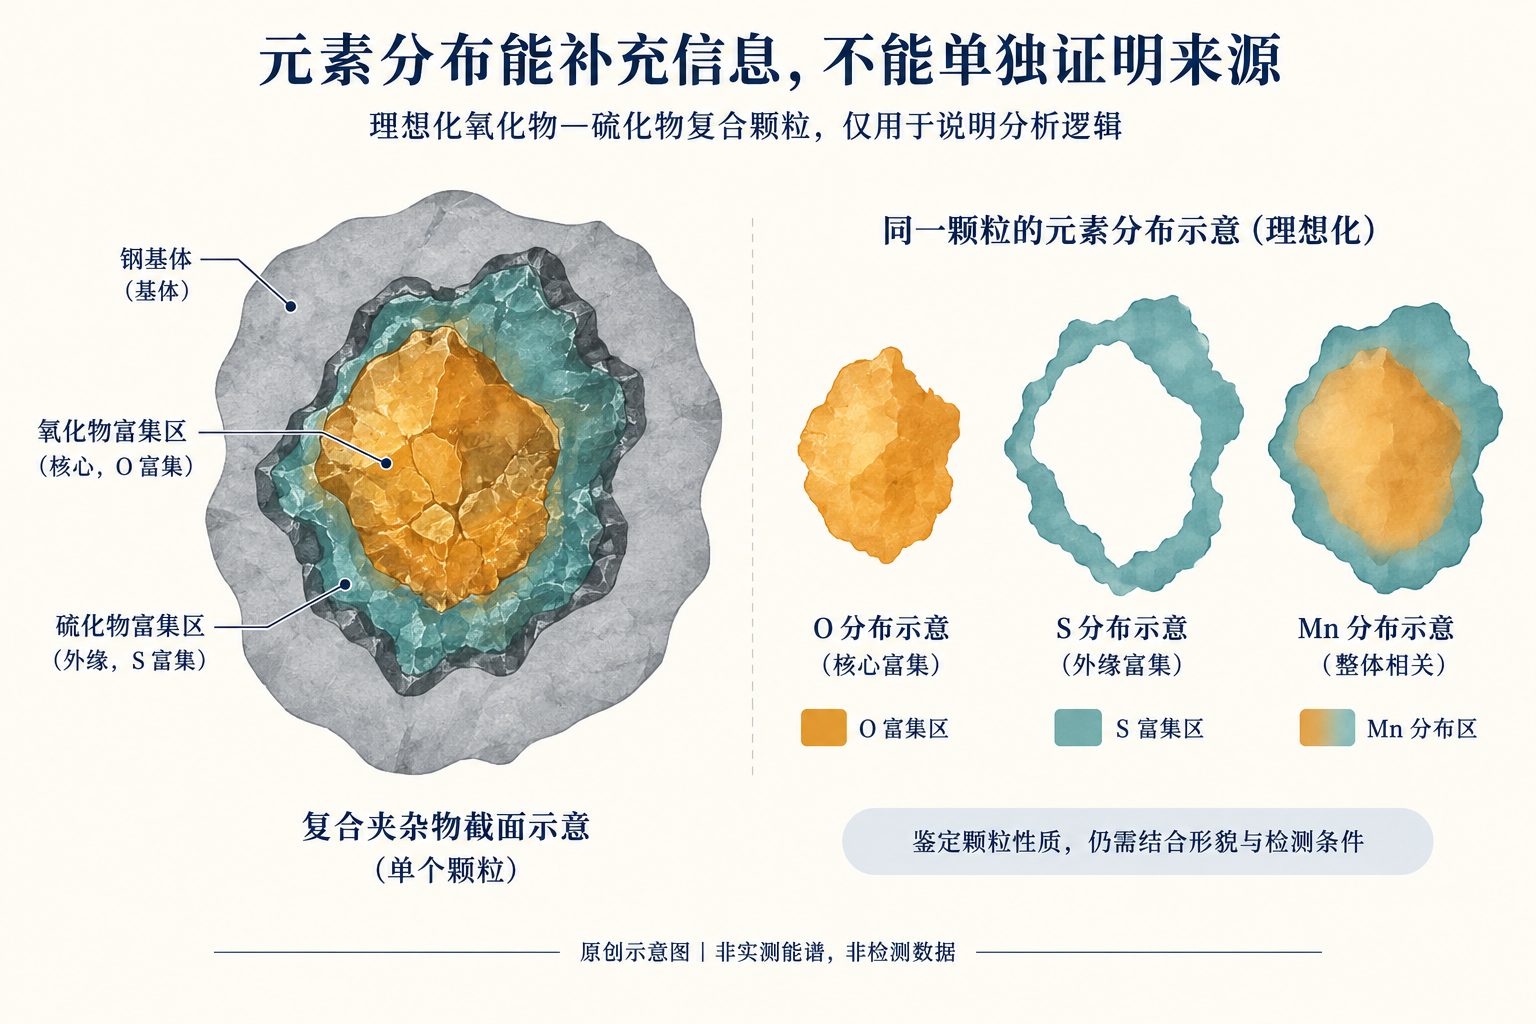
Scannende elektronmikroskopi og energidispersiv spektrometri kan supplere information om form og elementer, men enkelte elementpeaks kan ikke alene bekræfte, at en partikel stammer fra en bestemt stålfabrik, et bestemt brandfast materiale eller en bestemt produktionsproces. Partikelstørrelse, omgivende matrix, overfladestatus og analyseforhold påvirker fortolkningen. Elementoplysninger skal bekræftes af hinanden samt af morfologi og kontekstuelle beviser.[3]
III. Hvorfor inklusioner kan medvirke til sprækker ved koldformning
Partikler og stålmatriksen kan have forskellig deformationsevne, stivhed og grænsefladeegenskaber. Under deformation kan partikler knuses eller grænsefladen mellem partikel og matriks løsrives, hvilket kan føre til dannelse af mikrohuller. Under passende lokale spændings- og deformationsforhold kan disse huller udvikle sig og sammenkoble sig, hvilket til sidst fører til sprækker.
Koldformning foregår generelt ved trykformning, men det betyder ikke, at alle delekonstruktioner konstant kun er under trykspænding. Materialestrøm, geometriske begrænsninger og friktion ændrer de lokale spændingsforhold, så lokal træk- eller skærkraft stadig kan bidrage til skader.
Forskning i duktilitetssvigt inde i stål under koldformning har undersøgt og diskuteret sammenhængen mellem knusning af inklusioner eller sekundære faser, løsrivelse af grænseflader og skader via mikrohuller.[4] Dette viser, at de kan medvirke til sprækker, men det beviser ikke, at alle sprækker ved koldformning skyldes samme mekanisme. Partikelens placering, morfologi og lokale deformationsforhold er mere relevante for problemet end blot at tælle antallet af partikler.
IV. Hvorfor kan man ikke kun fokusere på antal, størrelse eller et enkelt ratingtal
Få isolerede partikler sammenlignet med lokalt samlede og langs en bestemt retning arrangerede partikler kan ikke vurderes alene ud fra det samlede antal. Partikler med lignende størrelse, der befinder sig forskellige steder og har forskellig orientering, kan have forskellige effekter.
Manganensulfid kan deformere sig i et vist omfang, men det betyder ikke, at det under alle forhold er uskadeligt; hårde oxider er heller ikke automatisk årsagen til sprækken. Klassifikationen af partikler giver ledetråde, men kan ikke erstatte konkrete beviser for fejlen.
Inklusionsrating er ikke en universel "skadescore". Prøvetagningsmetode, snitretning, observationsområde, rapporteringsform og materialetilstand påvirker resultatet. Tal fra forskellige metoder eller versioner kan ikke sammenlignes direkte uden at tage betingelserne i betragtning.
V. Hvorfor kan lokal inklusionsrisiko ikke udelukkes, selvom ratingen er godkendt
Materialet er ikke helt homogent indeni, og en begrænset prøve kan ikke dække hver eneste position i hele rullen tråd. Den almindelige rating inden for et fastsat areal er ikke det samme statistiske problem som risikoen for enkelte store partikler eller fremmede inklusioner.
ASTM E1245 skelner mellem anvendelsesområdet og begrænsningerne ved automatisk billeddanalyse: Statistisk karakterisering af almindelige inklusionsgrupper bør ikke bruges som erstatning for vurderingen af enkelte, tilfældige fremmede inklusioner.[2] På samme måde kan observation af unormale partikler på en defekt komponent ikke bruges til at beregne den statistiske fordeling for hele materialemassen.
Efter koldformning kan partikler have drejet sig, udstrakt sig, knust eller løsnet sig, og der kan også opstå huller omkring dem. Derfor kan observationer på defekte komponenter ikke uden videre bruges som inklusionsrating for materialet i dets oprindelige leveringsstatus.
6. Der er inklusioner i nærheden af revnen, men hvorfor kan det stadig ikke bevises, at de er årsagen til revnedannelsen?
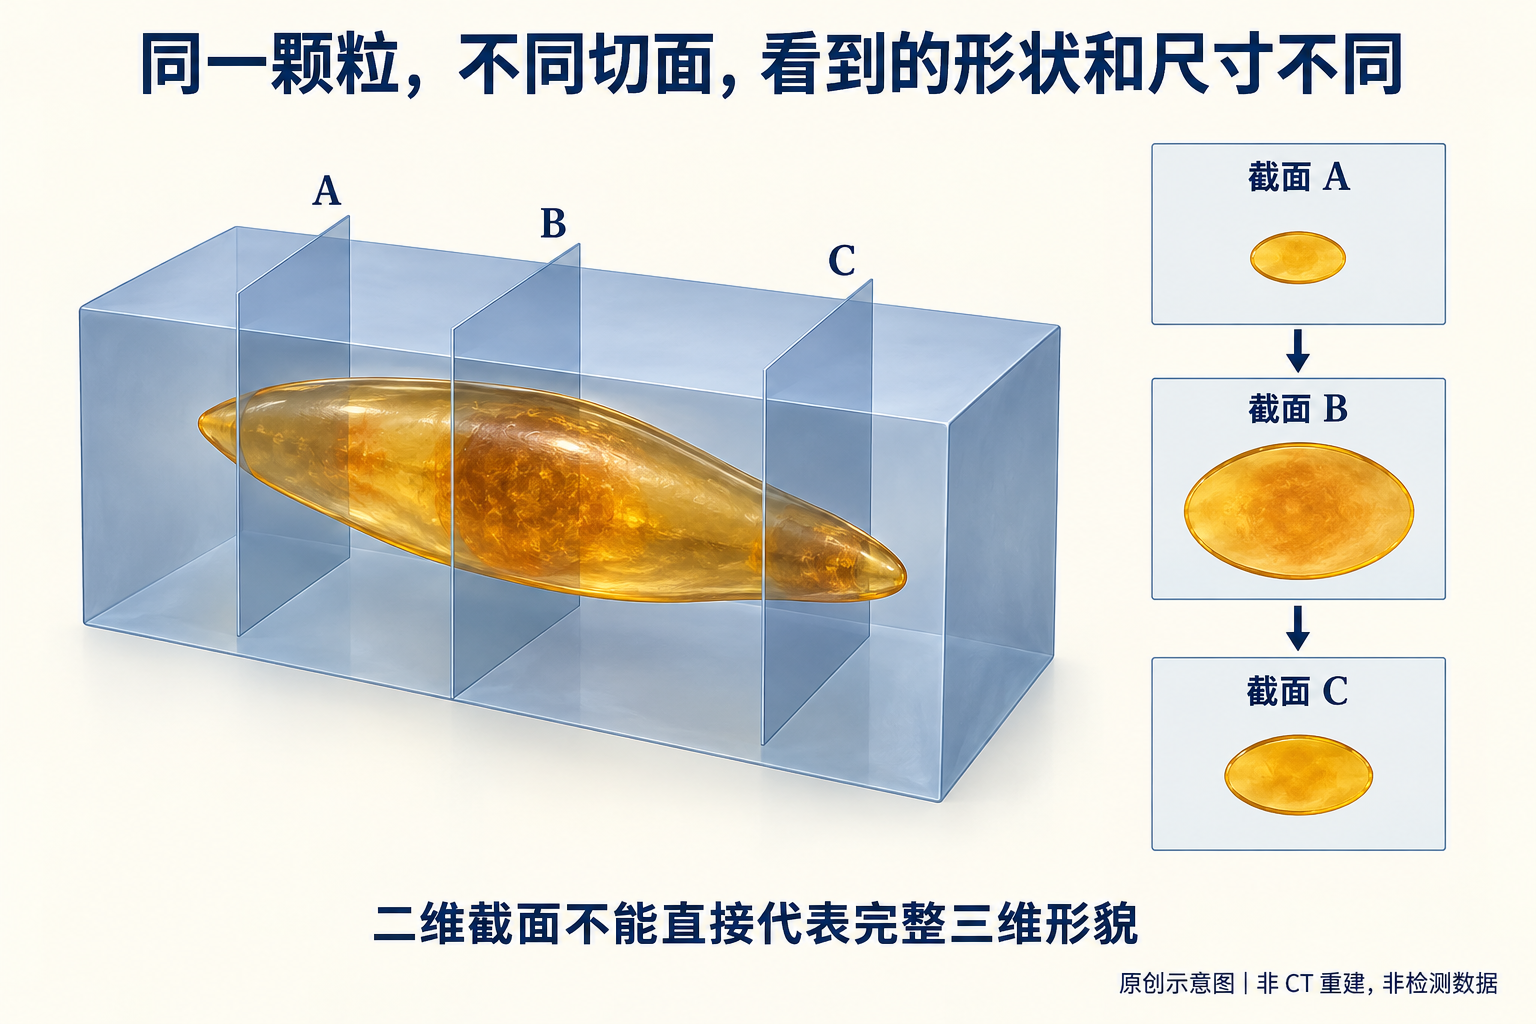
Mellem "i nærheden af revnen" og "forårsager revnen" mangler der fortsat årsagssammenhængende beviser. Der findes mindst flere forskellige forklaringer: Partiklen har været medvirkende til revnedannelsen; revnen er opstået et andet sted og har derefter passeret partiklen; partiklen har fremmet videreudviklingen, men var ikke udgangspunktet; placeringen ser tæt ud på en todimensional tværsnit, men den faktiske tredimensionelle sammenhæng er usikker; eller revnen blev forurenet efter at være åbnet.
Vurderingen kræver, at revnens oprindelse, skadeformen, den rumlige relation mellem partiklen og revnen, materialets adfærd samt eventuelle produktionsanomalier alle stemmer overens. Partiklerne ved siden af revnen fortjener opmærksomhed, men blot nær placering er ikke tilstrækkelig til at fastslå den primære årsag til revnedannelsen.
På samme måde er det heller ikke tilstrækkeligt at udelukke partiklernes betydning, hvis man ikke ser nogen inklusioner på et givet tværsnit. Den faktiske skade foregår i tre dimensioner, så det kan være, at tværsnittet ikke går gennem det afgørende område, ligesom partiklerne kan være faldet fra under præpareringen.
7. Materialefaktorer og procesfaktorer kan virke sammen
Fejlen kan ikke nødvendigvis reduceres til enten "dårligt materiale" eller "forkert kundeproces". Lokale svage punkter i materialet kan skyldes en kombination af mikrostrukturelle forhold, deformationsveje, friktion og materialestrømninger; ligesom processuelle afvigelser kan føre til, at ellers egnede materialer udsættes for lokale skader, der overstiger deres egenskabsgamut.
Når inklusioner er fundet, bør diskussionen om overfladedefekter, mikrostruktur, snitflader, smøring og værktøjsrelaterede faktorer ikke stoppes. Selv hvis resultaterne kan forbedres ved procesjusteringer, kan det ikke bruges til at afvise, at materialet allerede er konstateret utilstrækkeligt.
Her er to klare konklusioner, der skal holdes adskilt: Hvis materialet ikke lever op til aftalen, er det stadig et spørgsmål om overensstemmelse, selvom det endnu ikke er bevist, at det forårsagede netop denne revnedannelse. Og hvis materialet overholder aftalen, men evidens viser, at dets lokale egenskaber har været involveret i revnedannelsen, skal anvendelsen og dens risici stadig evalueres. Vurder hver aspekt separat og redegør derefter for sammenhængen mellem dem, så det bliver lettere at skelne mellem ansvar og årsag.
8. Hvad kan en software til inklusionsanalyse hjælpe med, og hvad kan den ikke erstatte
Under forudsætning af korrekt kalibrering, korrekt identifikation og passende synsfelt kan billedanalyse øge effektiviteten og ensartetheden ved statistisk behandling af projicerede dimensioner, areal, længde-bredde-forhold, antal og fordeling.
Men softwaren kan fejlagtigt identificere ridser, huller og pletter fra løsrevne partikler som inklusioner. Desuden svarer et todimensionalt projektions- eller tværsnit ikke nødvendigvis til en partikels fuldstændige tredimensionelle form; målinger foretaget i ét enkelt plan giver ikke direkte al den nødvendige rumlige information.[2]
Billedmåling, standardkontrol og konformitetsvurdering samt vurdering af årsagssammenhænge ved fejl er tre forskellige niveauer. Softwaren kan ikke springe over de to sidste. Bare fordi der vises et standards navn på brugergrænsefladen, betyder det ikke, at prøveudtagning, prøveforberedelse, observation og rapportering fuldt ud lever op til denne standard.
9. Hvor detaljeret skal en faglig konklusion være?
Konklusionens styrke bør svare til bevisernes styrke. Hvis kun optisk udseende er tilgængeligt, kan man skrive: "Formodet inklusion eller hulrum – natur uafklaret"; når partikelens natur er fastslået, men der mangler klar sammenhæng til dens oprindelse, kan man skrive: "Muligvis involveret i lokal skade, men ikke tilstrækkelig til at fastslå, at den er den primære årsag til revnedannelse."
Først når partiklen ved revnedannelsespunktet, den lokale skades udseende og dennes mekanisme passer sammen, har man grundlag for at konkludere, at partiklen har været medvirkende til revnedannelsen, og at andre faktorer også skal vurderes separat. Når en effektiv kontrol har påvist, at materialet ikke lever op til aftalte specifikationer, kan man angive de konkrete afvigender og samtidig vurdere deres årsagssammenhæng med den aktuelle revnedannelse.
At finde aluminium og oxygen nær en revne er ikke det samme som at konkludere, at dårlig deoxidation på stålfabrikken har forårsaget revnedannelsen. Der er stadig flere trin imellem, herunder partikelidentifikation, oprindelsesvurdering, tilskrivning til produktionsprocessen og vurdering af årsagssammenhængen ved fejlen. En forsigtig formulering er ikke et unddragelse af konklusionen, men sikrer, at konklusionen ikke overstiger bevisgrundlaget.
10. Kun når standarderne bruges korrekt, kan resultaterne sammenlignes
GB/T 10561—2023 er revideret og overholder ISO 4967:2013.[5] ISO 4967:2026 er blevet offentliggjort.[6] Selvom standardnavnene ligner hinanden, betyder det ikke, at testmetoderne fra forskellige år eller systemer kan bruges ombytteligt.
Rapporten bør tydeligt angive anvendt standard og version samt beskrive de tilsvarende testbetingelser. Resultater fra GB/T 10561, ISO 4967 og ASTM E45 kan ikke uden videre sidestilles blot fordi de alle omhandler inklusioner.
Metodestandarder svarer på spørgsmålet “hvordan man tester og beskriver”, produktstandarder og aftaler svarer på “hvordan man godkender”, mens fejlanalyse besvarer “hvorfor denne afvigelse opstod”. Hver type standard har sin egen funktion, og kun således kan resultaterne sammenlignes, og konklusionerne få klare rammer.
Ingeniørernes synspunkt
Inklusioner kan være en startfaktor for revnedannelse, de kan også blot deltage i revnedannelsens udvikling, eller de kan blot være tilfældige partikler, der vises på et givet snit. Det afgørende er at identificere hvilken rolle de spillede i netop denne fejl.
Finding af inklusioner beviser ikke automatisk, at materialet er utilstrækkeligt; og selv hvis materialet får en god vurdering, udelukker det ikke lokale materialefarer. Først når partikelkarakteristik, revnedannelse og skade-mekanismer kan bekræftes af den faktiske driftssituation, er konklusionen solidt underbygget.
I Creation Group-koncernens koldformningsprojekter præsenteres observationer, testresultater, mekanistiske deduktioner og endnu uløste problemer separat, så hver konklusion kan spores tilbage til relevante beviser.
Referencer
- ASTM E45: Metode til bestemmelse af indeslutningsstoffer i stål
- ASTM E1245-03(2023): Automatisk billeddanalyse til bestemmelse af indeslutninger eller sekundære faser
- ASTM E1508-12: Vejledning om kvantitativ analyse ved energidispersiv spektrometri (angivet version)
- Sabih & Nemes (2009): Interne duktile brudmekanismer ved koldformning af stål
- Nationale standardoplysninger: GB/T 10561—2023
- Officielle standardoplysninger for ISO 4967:2026
Denne artikel diskuterer grænserne for bevisvurdering baseret på teknisk viden og foretager ikke en grundårsagsanalyse af emnet vist på figur 1. Figur 2–4 er uafhængigt fremstillede illustrative tegninger og erstatter ikke mikroskopiske observationer, energidispersiv spektrometrisk analyse eller standardvurderinger.