
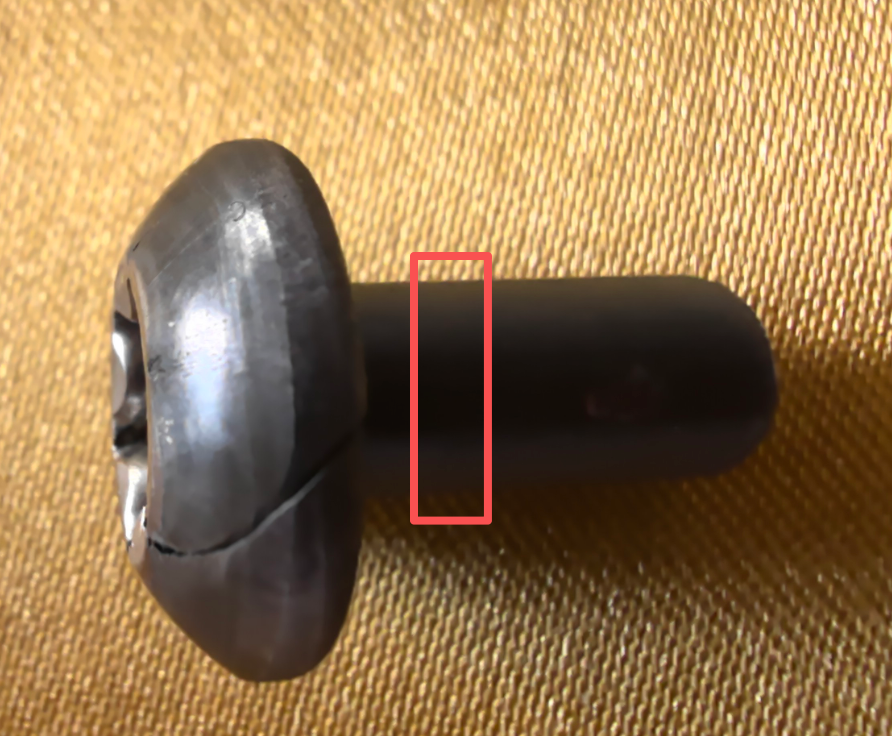
Po prasknutí nýtovacích dílců byl proveden rozřez vzorku a pod mikroskopem byly v okolí trhliny zjištěny černé částice. Na místě se snadno došlo k závěru: „Příčina byla nalezena – škodu způsobily nečistoty.“
Tento závěr může být správný, ale může být i předčasný. Nečistoty mohou hrát roli při vzniku trhlin, nicméně od „zjištění anomálie“ po „dokázání jejího vlivu na selhání“ je nutné shromáždit odpovídající důkazy. Prokázat, že dané částice se na vzniku trhlin podílely, ještě neznamená, že celá šarže materiálu je vadná, a už vůbec to neznamená, že je již jasně určena odpovědnost.
Nejdříve oddělte čtyři otázky
| Otázka | Potřebné posouzení |
|---|---|
| Co bylo pozorováno? | Identifikace částic, dutin, mikrostruktury nebo stop po přípravě vzorku |
| Je materiál v souladu s požadavky? | Odhad splnění normy, dohody a platných zkoušek |
| Proč došlo k prasknutí? | Vznik a šíření trhlin, role materiálu a technologie |
| Jak stanovit odpovědnost? | Dodavatelské dohody, původ vad, proces zpracování a příčinné souvislosti |
Tyto čtyři otázky spolu souvisí, ale odpověď na jednu z nich nemůže nahradit ostatní tři.
I. Přítomnost nečistot v oceli neznamená, že materiál je vadný
Nemetalické nečistoty v oceli mohou vznikat reakcemi při odplyňování, v procesu tuhnutí nebo mohou pocházet z cizích látek. Při jejich hodnocení je třeba posuzovat velikost, tvar, počet, distribuci a skutečné použití; nelze zaměňovat úsudek o čistotě za pouhé zjištění „černých teček“.
Zda je materiál vyhovující, závisí na platných produktechých normách, technických dohodách objednávky a vzájemně dohodnutých požadavcích na přejímku. Norma ASTM E45 definuje metody zkoušení a popisu nečistot, ale sama o sobě neposkytuje univerzální hranici pro všechny typy produktů.[1]
Naopak, i při splnění hodnocení neznamená, že všechny praskliny jsou od materiálu nezávislé. Vyhovující hodnocení se vztahuje na specifikované podmínky odejmutí vzorků a provádění zkoušek; lokální stav materiálu, proces deformace a provozní požadavky konkrétních dílů musí být posuzovány zvlášť.
II. Černé částice pod mikroskopem nemusí být nutně nečistoty
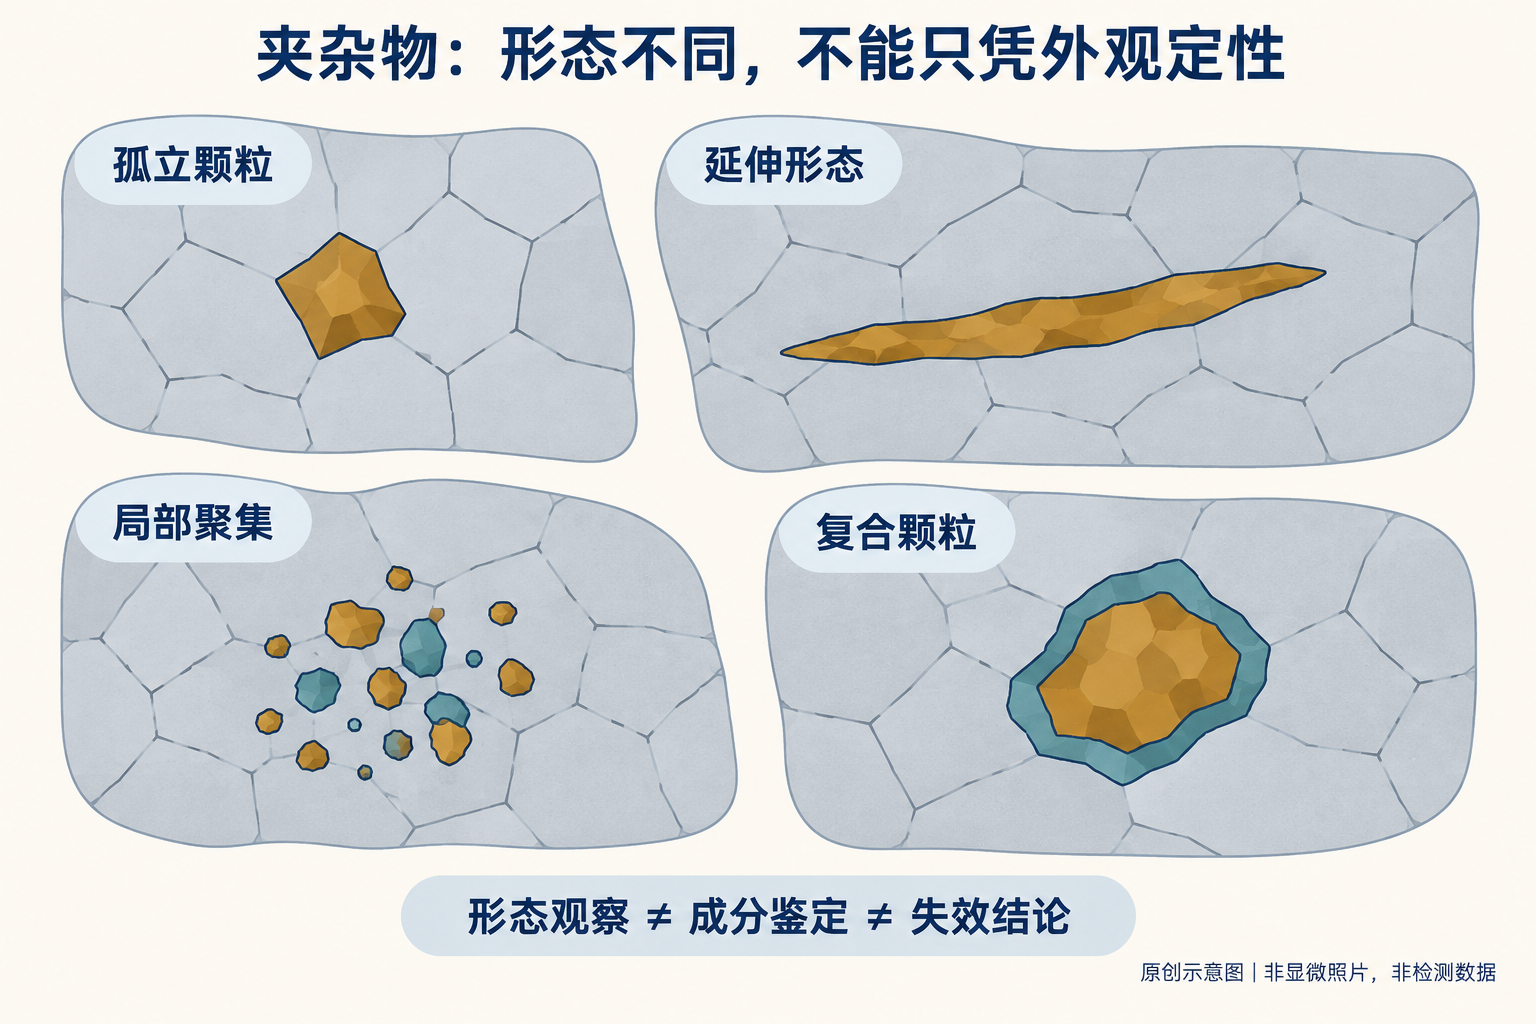
Černé oblasti mohou být nečistotami, ale také póry, jamky po odtržení částic, škrábance, korozi nebo kontaminací. Druhotné fáze, jako karbidy a nitridy, nelze automaticky považovat za škodlivé nekovové nečistoty. „Černé tečky“ jsou pouze vizuálním popisem a ještě neznamenají identifikaci jejich chemického složení.
Kategorie morfologií v hodnotících schématech rovněž nemusí odpovídat skutečnému chemickému složení. Norma ASTM E45 jasně rozlišuje mezi morfologickou klasifikací a chemickými vlastnostmi: stejný vzhled částic neznamená stejné složení.[1]
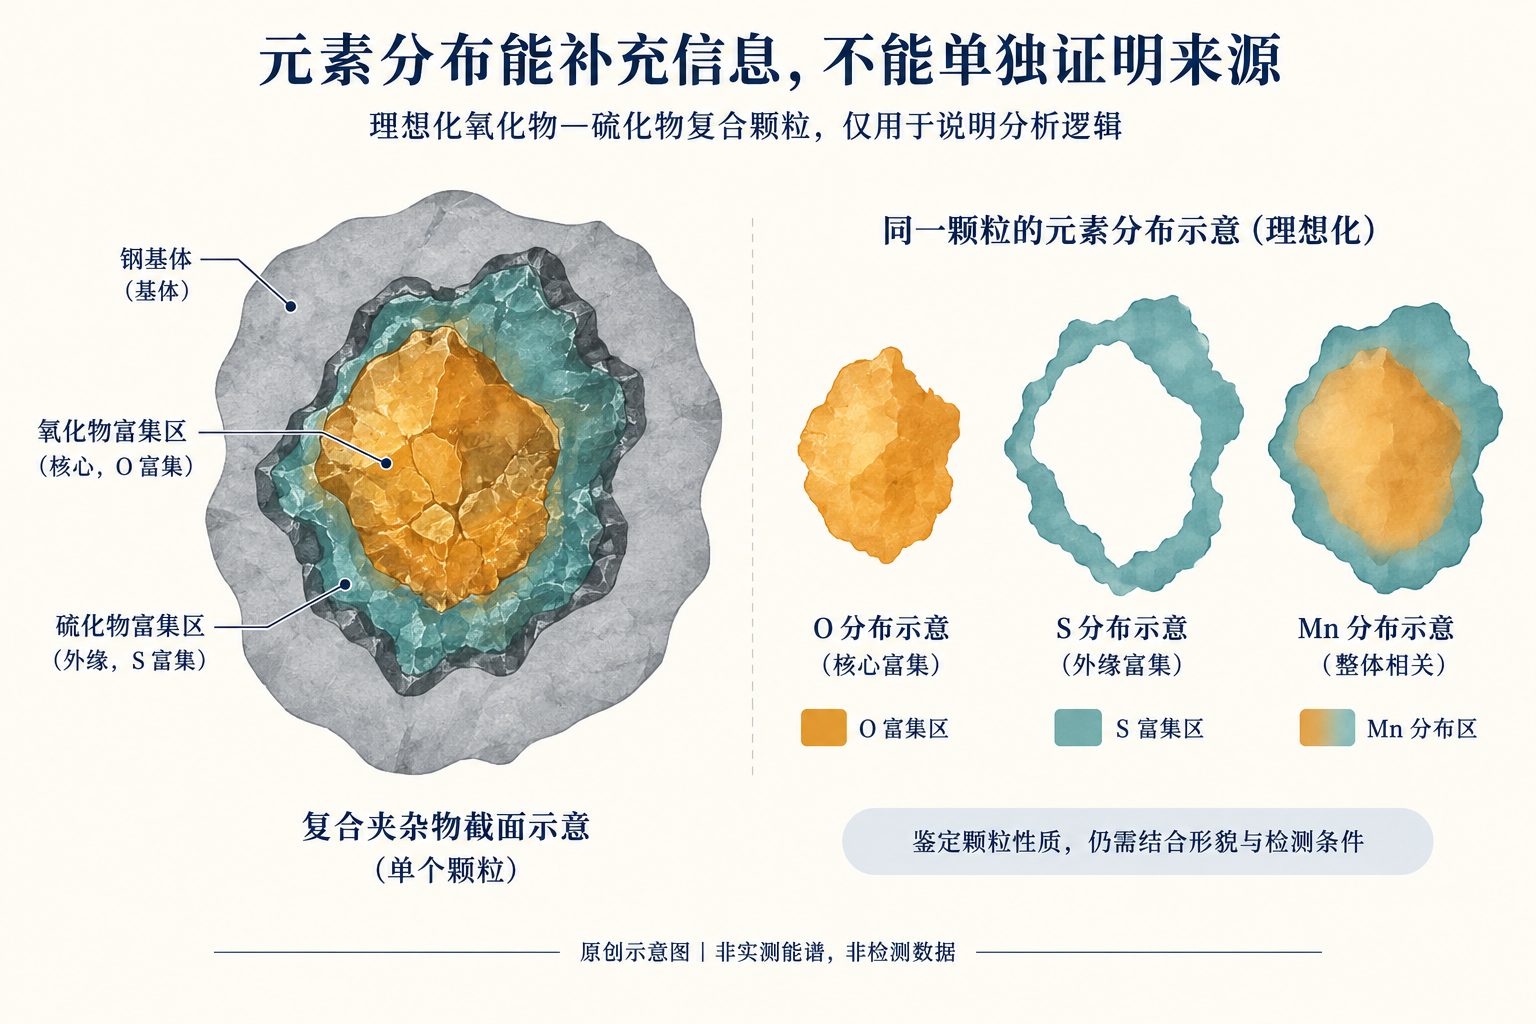
Skenující elektronová mikroskopie spolu s energiovou dispersní spektroskopií mohou doplnit informace o morfologii a prvcích, avšak samotné hmotové píky neslouží jako důkaz toho, že daná částice pochází z konkrétní hutě, určitého typu žárovzdorného materiálu nebo konkrétního výrobního procesu. Velikost částic, okolní matrice, povrchový stav a analytické podmínky všechny ovlivňují interpretaci. Chemické údaje musí být potvrzeny morfologií a dalšími kontextovými důkazy.[3]
III. Proč nečistoty mohou přispívat k lomu při studeném tváření
Deformační schopnosti, tuhost a interfaciální vlastnosti částic se mohou lišit od vlastností ocelové matrice. Během deformace mohou částice samy praskat nebo může docházet k odtržení na rozhraní mezi částicí a matricí, což vede k vzniku mikropórů. Za vhodných lokálních napěťových a deformačních podmínek se tyto póry dále rozvíjejí a propojují, až nakonec vytvoří trhliny.
Studené tváření je celkově hlavně kompresním procesem, ale to neznamená, že v každé lokalitě dílce panuje vždy pouze tlakové napětí. Tok materiálu, geometrické vazby a tření mohou lokálně měnit napěťové poměry, a lokální tahové nebo smykové působení stále může přispívat k poškození.
Výzkumy v oblasti dutinného křehnutí u ocelí při studeném tváření zkoumají a diskutují souvislosti mezi rozbitím nečistot či druhotných fází, odtržením na rozhraní a vznikem mikropórů.[4] To ukazuje, že tyto faktory mohou přispívat k vzniku trhlin, ale neznamená to, že všechny trhliny při studeném tváření mají stejný mechanismus. Poloha částic, jejich morfologie a lokální deformační podmínky jsou pro porozumění problému mnohem relevantnější než pouhé spočítání počtu částic.
4. Proč nelze sledovat pouze počet, velikost nebo jedno hodnotící číslo
Malé, izolované částice a lokálně seskupené, v určitém směru uspořádané částice nelze porovnávat pouze podle celkového počtu, aby se posoudilo riziko. Částice s podobnou velikostí, ale nacházející se na různých místech a orientované různými směry, mohou mít odlišné účinky.
To, že sulfid manganu může do jisté míry deformovat, neznamená, že je za jakýchkoli provozních podmínek neškodný; tvrdé oxidy rovněž automaticky nejsou důvodem k tomuto typu praskání. Kategorie částic poskytují indikace pro posouzení, ale nemohou nahradit konkrétní důkazy selhání.
Hodnocení nečistot není univerzálním „skórem škodlivosti“. Na výsledky mají vliv metody zkoušky, směr řezu, plocha pozorování, způsob vyhodnocení a stav materiálu. Čísla získaná různými metodami nebo verzemi nelze bez ohledu na dané podmínky přímo porovnávat.
5. Proč i přes splnění hodnocení nelze vyloučit riziko lokálních nečistot
Vnitřek materiálu není zcela homogenní a omezený vzorek nemůže pokrýt každé místo v celém kotouči drátu. Běžné hodnocení provedené na stanovené ploše nereflektuje riziko sporadických velkých částic nebo cizích nečistot – jedná se o rozdílné statistické problémy.
ASTM E1245 rozlišuje mezi oblastí použití a limity automatizované analýzy obrazu: statistická charakteristika běžné skupiny nečistot by neměla nahrazovat hodnocení sporadických cizích nečistot.[2] Stejně tak objev abnormálních částic na selhavajícím díle nedovoluje extrapolaci statistického rozdělení na celou dodávku materiálu.
Po studeném tváření se částice mohou otáčet, protahovat, drolit nebo odpadávat, přičemž v jejich okolí mohou vznikat i dutiny. Proto nelze pozorování na selhavajícím díle bez dalšího vysvětlení považovat za hodnocení nečistot ve stavu původní dodávky.
6. V blízkosti trhliny jsou nečistoty, proč to stále nedokazuje, že jsou příčinou jejího vzniku?
Mezi „blízkostí k trhlině“ a „způsobením trhliny“ chybí důkaz o příčinné souvislosti. Existuje minimálně několik různých vysvětlení: částice se podílely na vzniku trhliny; trhlina vznikla jinde a prošla kolem částic; částice podpořily šíření trhliny, ale nebyly jejím místem vzniku; na dvourozměrném řezu se zdají být blízko, ale ve skutečnosti není jasné jejich trojrozměrné uspořádání; nebo byly nečistoty přeneseny do trhliny po jejím rozšíření.
K posouzení je nutné vzájemně propojit původ trhliny, charakteristiky poškození, prostorový vztah mezi částicemi a trhlinou, chování materiálu a reálné výrobní odchylky. Částice u trhliny si zaslouží pozornost, ale pouze jejich blízkost nestačí k určení hlavní příčiny vzniku trhliny.
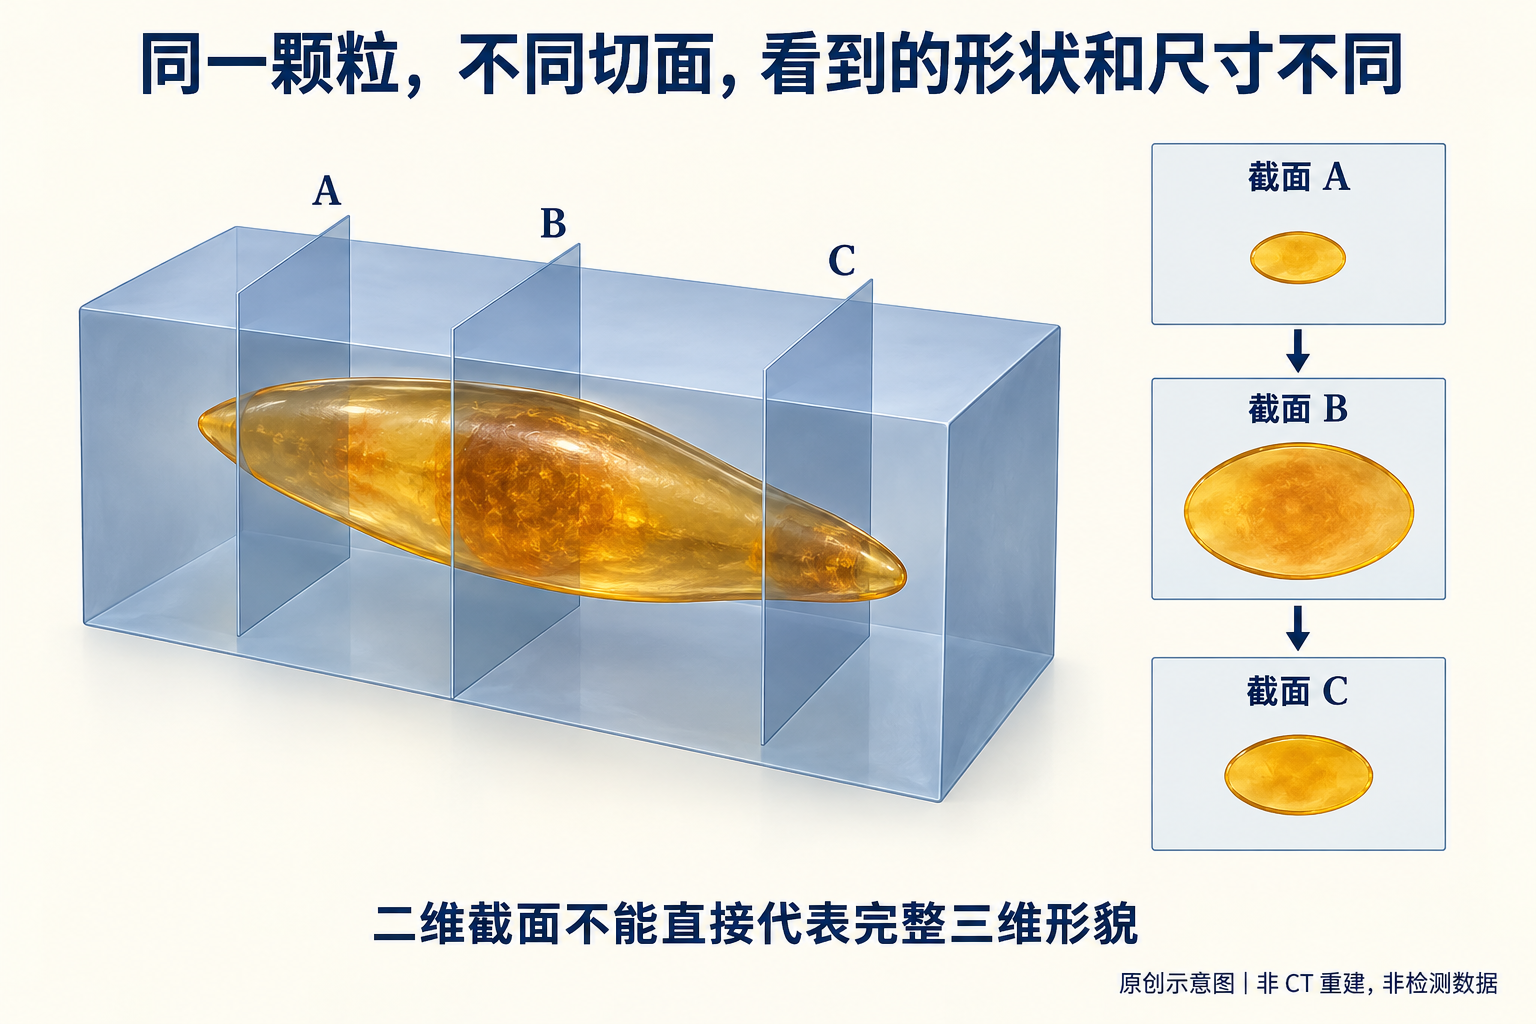
Odhadněte-li, že na daném řezu nejsou vidět žádné nečistoty, ani to nestačí k definitivnímu vyloučení jejich role. Skutečné poškození probíhá ve třech rozměrech, řez nemusí procházet klíčovými místy a částice mohly během přípravy vzorku opadnout.
7. Materiálové a technologické faktory mohou působit společně
Závada nemusí být jednoduše přičítána buď „špatnému materiálu“, nebo „nesprávnému postupu zákazníka“. Místní oslabení materiálu může být způsobeno kombinací mikrostruktury, trajektorie deformace, tření a toku materiálu; stejně tak může technologická odchylka způsobit, že i původně vhodný materiál bude vystaven lokálnímu poškození přesahujícímu jeho provozní limity.
Po identifikaci nečistot nelze ukončit diskusi o povrchových vadách, mikrostruktuře, řezu, mazání a formovacích nástrojích. I pokud lze pomocí úprav procesu dosáhnout lepších výsledků, nelze tím automaticky popřít potvrzenou nekvalitu materiálu.
Zde existují dva oddělené závěry: pokud materiál neodpovídá specifikaci, i když jeho přispívání k dané trhlině nebylo prokázáno, stále se jedná o problém shody; pokud materiál odpovídá specifikaci, ale důkazy ukazují, že jeho lokální vlastnosti se na vzniku trhliny podílely, je stále nutné diskutovat o vhodnosti jeho použití a případných rizicích. Hodnocení obou aspektů odděleně a následné vysvětlení jejich vzájemného vztahu pomáhá předejít záměně odpovědnosti a příčiny.
VIII. Co software pro analýzu nečistot dokáže pomoci a co nemůže nahradit
Při správné kalibraci, korektním rozpoznávání a vhodném výběru zorného pole může analýza obrazu zvýšit efektivitu a konzistenci statistických údajů o průmětech, plochách, poměrech stran, počtu a distribuci nečistot.
Software však může chybně identifikovat škrábance, dírky nebo místa s odtrženými částicemi jako nečistoty. Dvojrozměrné průměty nebo rozměry řezů také neodpovídají plnému trojrozměrnému tvaru částic; měření provedená pouze na jedné rovině nemohou přímo poskytnout veškeré prostorové informace.[2]
Měření pomocí obrazu, standardní zkoušky a hodnocení shody, stejně jako určení příčiny selhání, patří do tří různých úrovní. Software nemůže tyto dvě následující úrovně přeskočit. Výskyt názvu normy v uživatelském rozhraní také neznamená, že vzorkování, příprava vzorku, pozorování a vypracování zprávy již kompletně splňují danou normu.
IX. Do jaké úrovně by měl sahat odborný závěr
síla závěru by měla odpovídat síle důkazů. Pokud máme k dispozici pouze optický vzhled, lze uvést „podezření na nečistotu nebo dírku, povaha stále není potvrzena“; pokud je povaha částice potvrzena, ale nedostatečně prokázán její původ, lze uvést „může být zapojena do lokálního poškození, ale nestačí to k tomu, aby byla označena za hlavní příčinu vzniku trhliny“.
Jen pokud se částice v místě vzniku trhliny, charakteristiky lokálního poškození a jeho mechanismus vzájemně korespondují, lze doložit, že daná částice se podílela na vzniku trhliny, a následně analyzovat další faktory. Pokud je ověřením prokázáno, že materiál nevyhovuje stanoveným specifikacím, lze jednoznačně uvést, které parametry nejsou v souladu, a současně odděleně posoudit jeho příčinnou souvislost s daným prasknutím.
Zjištění hliníku a kyslíku v blízkosti trhliny ještě neznamená, že „nezdařená deoxidace v ocelárně vedla k prasknutí“ – mezi těmito dvěma fakty leží řada dalších úrovní, včetně identifikace částic, určení jejich původu, přiřazení k konkrétnímu výrobnímu procesu a konečného posouzení příčinné souvislosti selhání. Opatrné formulace neznamenají vyhýbání se závěru, ale spíše zajištění, aby závěr nebyl silnější, než jaké jsou dostupné důkazy.
X. Správně použitý standard zajistí srovnatelnost výsledků
GB/T 10561—2023 byl upraven na základě normy ISO 4967:2013.[5] Norma ISO 4967:2026 již byla publikována.[6] Podobnost názvů norem neznamená, že lze metody zkoušení různých ročníků či systémů bezprostředně zaměňovat.
Zpráva musí jednoznačně uvádět použitý standard a jeho verzi a specifikovat odpovídající podmínky zkoušení. Výsledky stanovené dle GB/T 10561, ISO 4967 a ASTM E45 nelze automaticky považovat za ekvivalentní pouze proto, že se všechny zabývají nečistotami.
Metodické normy určují „jak provádět zkoušky a popisovat jejich výsledky“, produkční normy a dohody definují „jak provádět přejímku“ a analýza poruchy odpovídá na otázku „proč k dané abnormalitě došlo“. Každá z nich plní svou vlastní úlohu; teprve tak mohou být výsledky srovnatelné a závěry jasně vymezené.
Názor inženýra
Nečistoty mohou být iniciátory trhlin, mohou pouze podporovat jejich šíření nebo mohou být pouze náhodně se vyskytujícími soustředěními částic na povrchu řezu. Co je skutečně nutné identifikovat, je jejich role v konkrétní poruše.
Zjištění nečistot neznamená automaticky prokázání nevyhovující kvality materiálu; stejně tak vyhovující hodnocení materiálu nemůže automaticky vyloučit lokální rizika v materiálu. Pouze pokud se vzájemně potvrzují charakteristiky částic, původ trhlin, mechanismus poškození a reálné provozní podmínky, má závěr dostatečnou oporu.
V oblasti technologie studeného tváření společnosti Creation Group jsou pozorovaná fakta, shoda se specifikacemi, dedukce mechanismu a dosud nevyřešené problémy uvedeny odděleně, aby každý závěr mohl být spojen s příslušnými důkazy.
Reference
- ASTM E45: Metody zkoušky stanovení obsahu nečistot ve slitinách oceli
- ASTM E1245-03(2023): Automatická analýza obrazu pro stanovení nečistot nebo druhé fáze
- ASTM E1508-12: Návod k kvantitativní analýze pomocí energetické dispersivní spektroskopie (uváděná verze)
- Sabih & Nemes (2009): Mechanismy vnitřního duktilního selhání při procesu studeného hládkování oceli
- Informace o národním standardu: GB/T 10561—2023
- Oficiální informace o normě ISO 4967:2026
Tento článek diskutuje hranice důkazů pro inženýrské posuzování a nezabývá se identifikací primární příčiny u dílce znázorněné na obrázku 1. Obrázky 2–4 jsou samostatně vygenerované ilustrační snímky a nenahrazují mikroskopické pozorování, energodispersivní spektroskopii ani standardní hodnocení.