
Etter at en koldstanset del har sprukket, skjæres prøven opp, og under mikroskopet finner man svarte partikler i nærheten av sprekkene. På stedet vil det lett bli konkludert med: «Årsaken er funnet – det er inklusjoner som har forårsaket dette.»
Denne konklusjonen kan være riktig, men den kan også være for tidlig. Inklusjoner kan ha vært medvirkende til sprekkdannelsen, men fra det øyeblikket man «ser noe uvanlig» til det man «beviser at det har ført til feilen», trengs det sammenhengende bevis. Å bevise at partiklene var involvert i sprekkdannelsen betyr ikke at hele materialet er utilstrekkelig, og det betyr heller ikke at ansvarsforholdene allerede er klargjort.
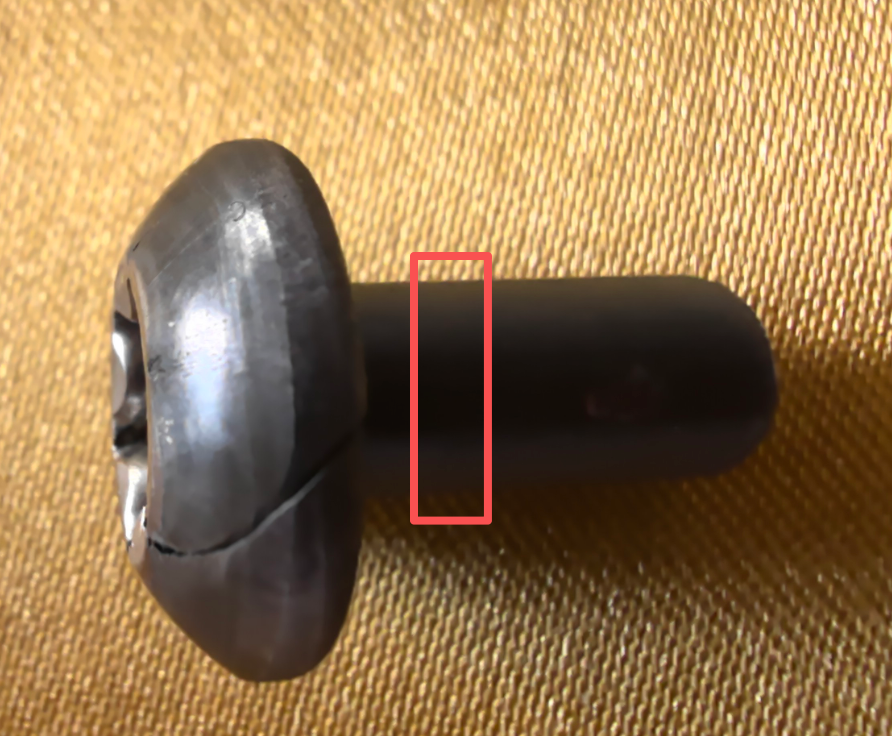
Først må vi skille mellom fire spørsmål
| Spørsmål | Krevd vurdering |
|---|---|
| Hva observeres? | Identifisering av partikler, hull, struktur eller tegn etter preparering |
| Oppfyller materialet kravene? | Vurdering av samsvar basert på standarder, avtaler og gyldige inspeksjonsresultater |
| Hvorfor sprakk det? | Sprekkens opphav, utvikling samt materialets og prosessens rolle |
| Hvordan fastlegges ansvaret? | Leveringsavtaler, kilde til feil, bearbeidingsprosess og årsakssammenhenger |
Disse fire spørsmålene henger sammen, men svaret på ett av dem kan ikke brukes til å erstatte de tre andre.
I. At det finnes inklusjoner i stålet, betyr ikke at materialet er utilstrekkelig
Ikke-metalliske inklusjoner i stål kan komme fra desoksideringsreaksjoner, størkningsprosessen eller fra eksterne stoffer. Ved vurderingen må man se på størrelse, form, antall, fordeling og det faktiske bruksområdet; man kan ikke erstatte en helhetlig renhetsvurdering med bare å se om det finnes «svarte prikker».
Om materialet er godkjent eller ikke, avhenger av aktuelle produktstandarder, tekniske avtaler i bestillingen og de gjensidig avtalte mottakskravene. ASTM E45 er en metodestandard for inspeksjon og beskrivelse av inklusjoner, men gir ikke selv enhetlige grenseverdier for godkjenning som passer alle produkter.[1]
Omvendt betyr heller ikke en godkjent klassifisering at alle sprekkdannelser er uten relasjon til materialet. En godkjenningskonklusjon gjelder for de angitte prøvetakings- og inspeksjonsforholdene; det lokale materialeiet ved en spesifikk del, deformasjonsprosessen og brukskravene må fortsatt vurderes separat.
II. Svarte partikler sett under mikroskopet er ikke nødvendigvis inklusjoner
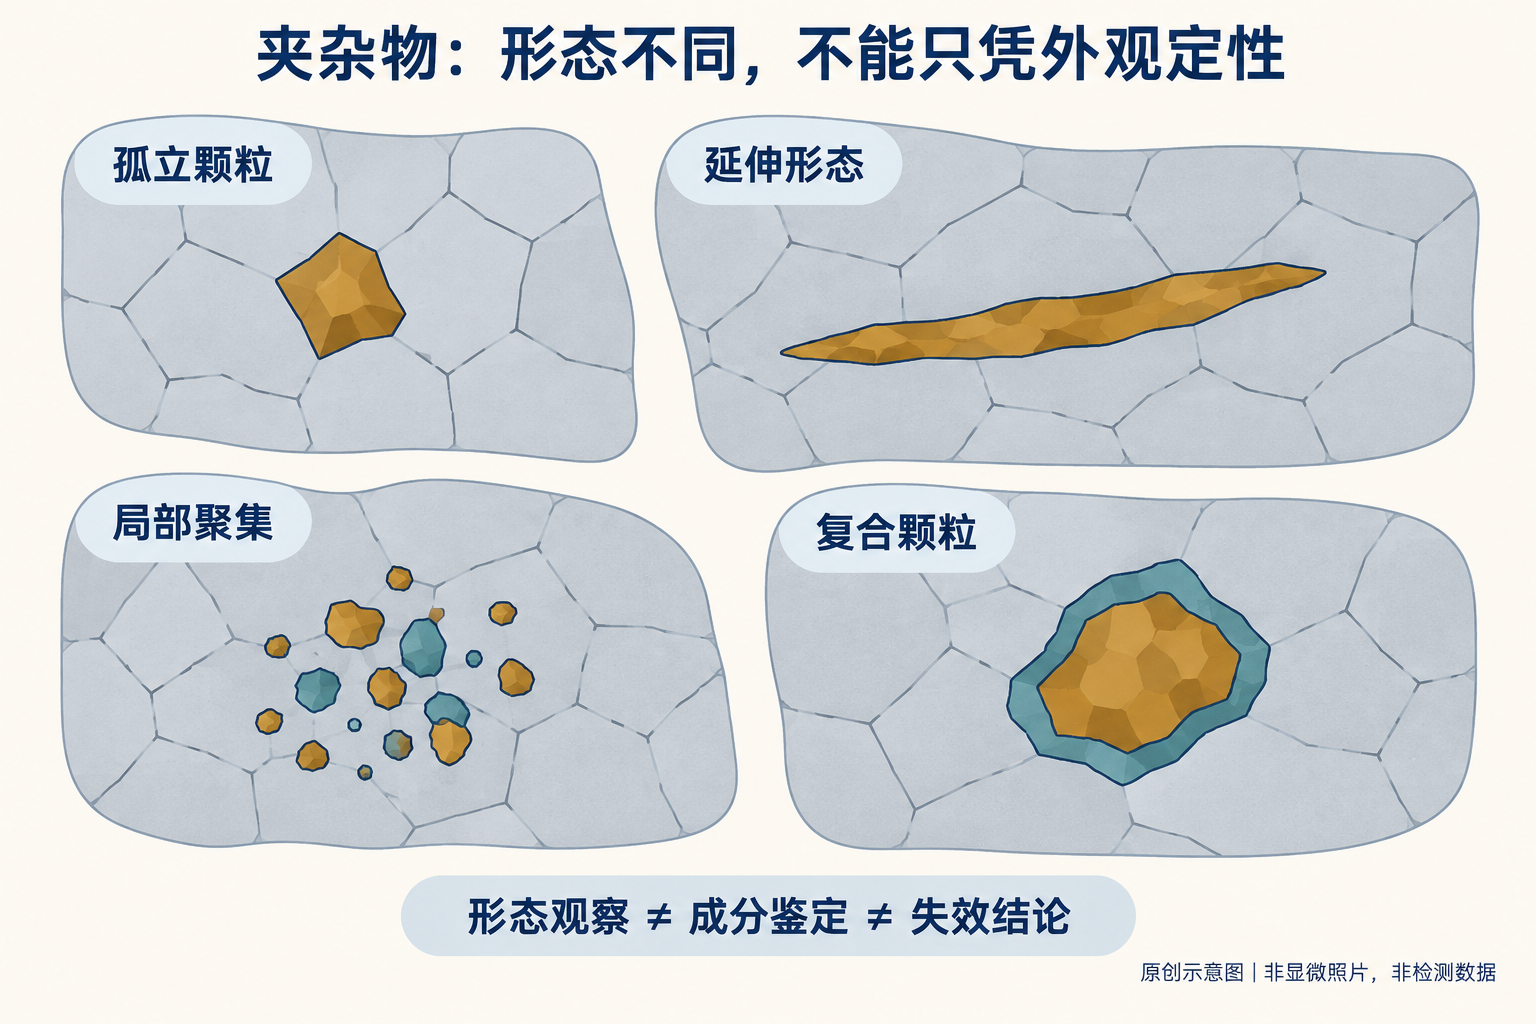
Det svarte området kan være en inklusjon, men det kan også være hull, fordypninger etter at partikler har løsnet, riper, korrosjonskrater eller forurensning. Karbider og nitrider, som andrefasematerialer, kan heller ikke uten videre betraktes som skadelige ikke-metalliske inklusjoner. «Svarte prikker» er en beskrivelse fra observasjonen og representerer foreløpig ikke en identifisering av egenskapene.
Formkategoriene i ratingkartene tilsvarer ikke nødvendigvis den faktiske kjemiske sammensetningen. ASTM E45 skiller klart mellom formklassifisering og kjemisk karakter: Selv om partiklene ser like ut, betyr det ikke at de har samme innhold. [1]
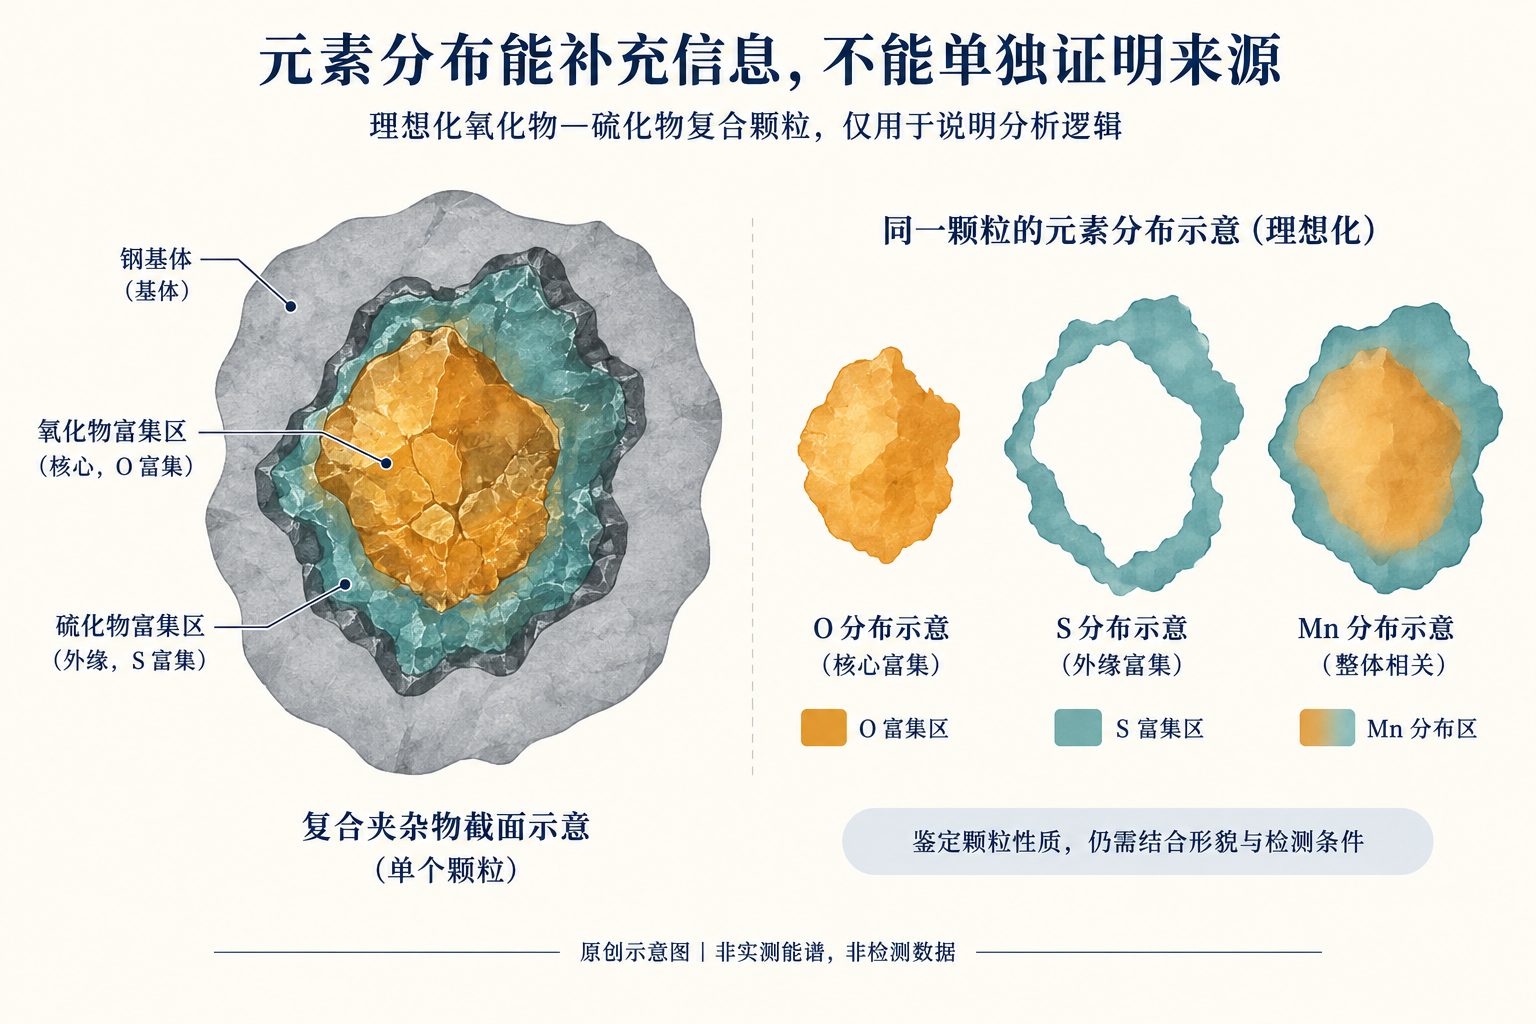
Scannings-elektronmikroskopi og energidispersiv spektroskopi kan supplere informasjon om morfologi og elementer, men enkeltelementpeker kan ikke alene bevise at en partikkel stammer fra en bestemt stålprodusent, et visst type ildfast materiale eller en spesifikk produksjonsprosess. Partikkelstørrelse, omkringliggende grunnmateriale, overflateforhold og analysebetingelser påvirker alle tolkningen. Elementinformasjon må bekreftes av både morfologi og kontekstuelle bevis. [3]
III. Hvorfor inklusjoner kan være medvirkende til sprekkdannelse ved kaldformning
Partikler og stålmaterialet kan ha ulik deformasjonskapasitet, stivhet og grenseflatesituasjon. Under deformasjon kan partiklene knuses selv, eller grenseflaten mellom partikkel og base kan løsrives, noe som fører til dannelse av mikrohull. Under passende lokale spennings- og deformasjonsforhold kan disse hullene utvikle seg og koble seg sammen, og til slutt danne sprekk.
Kaldformning er generelt preget av hovedsakelig trykkformning, men det betyr ikke at alle deler av emnet hele tiden utsettes for bare trykkspenninger. Materiell flyt, geometriske begrensninger og friksjon kan endre de lokale spenningsforholdene, slik at lokale strekk- eller skjærforskyvninger fortsatt kan bidra til skadeutvikling.
Forskning på duktilitetssvikt internt i stål under kaldformning har undersøkt og diskutert sammenhengen mellom knusing av inklusjoner eller andre fasers materialer, løsrivelse ved grenseflaten og skader fra mikrohull. [4] Dette indikerer at disse faktorene kan være medvirkende til sprekkdannelse, men det beviser ikke at alle sprekkene ved kaldformning følger samme mekanisme. Partikelens plassering, morfologi og lokale deformasjonsforhold er viktigere for å forstå de faktiske problemene enn å bare telle antall partikler.
IV. Hvorfor kan man ikke bare fokusere på antall, størrelse eller ett enkelt rangeringstall
Lave mengder isolerte partikler sammenlignet med lokalt samlet forekommende partikler som er ordnet i en bestemt retning, kan ikke vurderes kun ut fra det totale antallet når det gjelder risiko. Partikler med tilnærmet like størrelser, men plassert på ulike steder og med forskjellig orientering, kan også ha ulik innvirkning.
Manganensulfid kan deformeres noe, men det betyr ikke at det er ufarlig under alle driftsforhold; hard oksider betyr heller ikke nødvendigvis at de er årsaken til sprukken her. Kategorisering av inklusjoner gir ledetråder for vurderingen, men kan ikke erstatte konkrete bevis for feilfunksjonen.
Inklusjonsrangering er ikke en universell «skadegrad». Prøvetakingsmetode, snittretning, observasjonsområde, rapporteringsmåte og materialtilstanden påvirker alle resultatet. Tall som fremkommer ved bruk av ulike metoder eller versjoner, kan ikke sammenlignes direkte uten å ta hensyn til disse forholdene.
V. Hvorfor kan man fortsatt ikke utelukke lokal risiko knyttet til inklusjoner selv om rangeringen er godkjent
Materialenes indre er ikke helt homogent, og begrenset prøvetaking kan ikke dekke hver eneste posisjon i hele wirerullen. Den vanlige rangeringen basert på et gitt areal representerer ikke det samme statistiske problemet som risikoen for sporadiske store partikler eller eksterne inklusjoner.
ASTM E1245 skiller mellom bruksområdet og begrensningene ved automatisk bildeanalyse: Statistisk karakterisering av vanlige inklusjonsgrupper bør ikke brukes direkte som erstatning for vurderingen av sjeldne eksterne inklusjoner.[2] På samme måte kan funn av unormale partikler på en defekt komponent ikke brukes til å trekke slutninger om den statistiske fordelingen i hele materialemassen.
Partikler kan ha rotert, strekt seg, brutt opp eller løsnet etter koldformning, og det kan også oppstå hull rundt dem. Derfor kan observasjoner på en defekt komponent ikke uten videre tolkes som en inklusjonsrangering av det opprinnelige leveringsmaterialet.
VI. Det finnes inklusjoner nær sprekkene, men hvorfor kan det likevel ikke bevises at de er årsaken til sprekken?
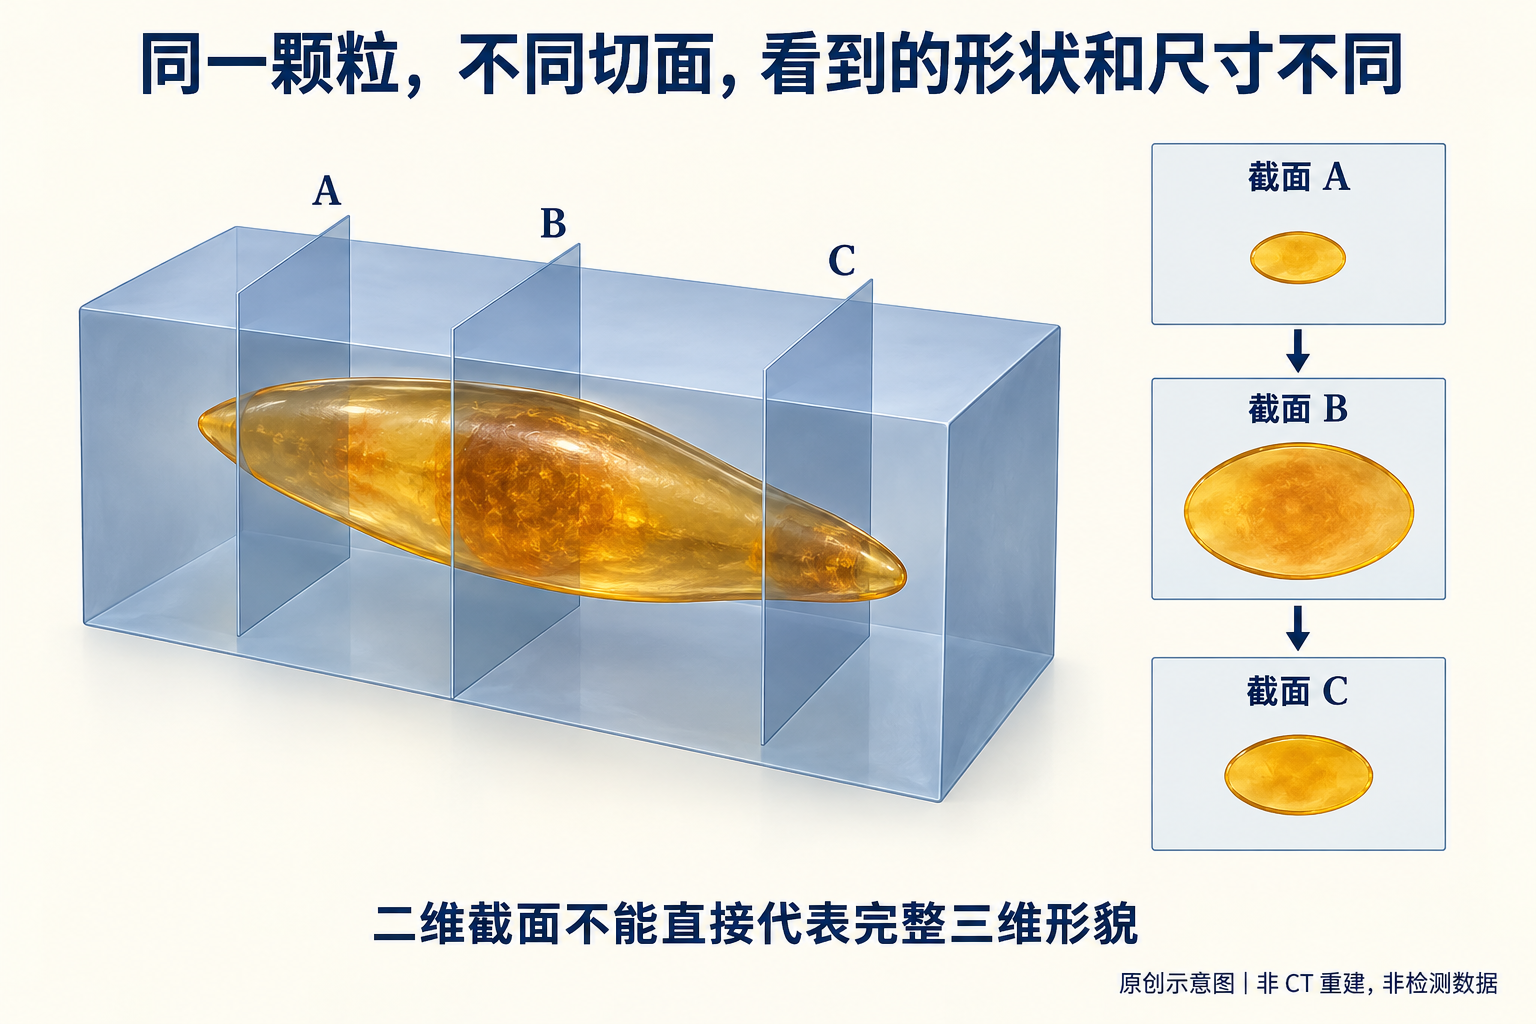
Mellom «nærheten til sprekkene» og «årsaken til sprekkene» mangler det fortsatt årsaksbevis. Det finnes i hvert fall flere ulike forklaringer: Partiklene var med på å starte sprekkdannelsen; sprekkene dannet seg et annet sted og passerte partiklene senere; partiklene fremmet sprekkutviklingen uten å være utgangspunktet; plasseringen på det todimensjonale tversnittet virker nært, men den faktiske tredimensjonale sammenhengen er uklar; eller så ble det brakt inn forurensning etter at sprekkene hadde åpnet seg.
For å kunne konkludere må man sette sammen sprekkgensgaven, skadeformen, den romlige relasjonen mellom partiklene og sprekkene, materialenes egenskaper samt eventuelle avvik i produksjonen. Partikler ved siden av sprekkene fortjener oppmerksomhet, men nærheten alene er ikke tilstrekkelig til å fastslå den primære årsaken til sprekkdannelsen.
På samme måte er det heller ikke tilstrekkelig å bare konstatere at man ikke ser inklusjoner på ett enkelt tversnitt for å utelukke deres rolle fullstendig. Den faktiske skaden foregår i tre dimensjoner, og tversnittet kan ha unngått å gå gjennom det kritiske området, samtidig som partiklene kan ha falt av under prepareringen av prøven.
VII. Materialegenskaper og prosessfaktorer kan virke sammen
Feilfunksjonen kan ikke alltid forklares enkelt som enten «dårlig materiale» eller «uforsvarlig prosess hos kunden». Lokale svekkepunkter i materialet kan skyldes en kombinasjon av mikrostrukturelle forhold, deformasjonsmønstre, friksjon og materialstrømninger; samtidig kan prosessavvik føre til at ellers brukbare materialer utsettes for lokale skader som overstiger deres toleransegrenser.
Når inklusjoner blir oppdaget, bør diskusjonen om overflatefeil, mikrostruktur, kutting, smøring og verktøyfaktorer ikke stoppes. Selv om resultater kan forbedres gjennom prosessjusteringer, kan dette ikke brukes til å avvise at materialet viser dokumenterte avvik fra kravene.
Her er det to klare konklusjoner som må holdes adskilt: Hvis materialet ikke oppfyller avtalte krav, selv om det ennå ikke er bevist at det har forårsaket nettopp denne sprekkdannelsen, er det likevel et spørsmål om samsvar; hvis materialet imidlertid oppfyller kravene, men bevis indikerer at lokale egenskaper har bidratt til sprekkdannelsen, må man likevel vurdere tilpasningen og risikoen i praktisk bruk. Vurderingene bør gjøres separat, før man drøfter sammenhengen mellom dem, slik at ansvar og årsak ikke blir blandet sammen.
8. Hva kan inklusjonsanalyseprogramvare hjelpe med, og hva kan den ikke erstatte?
Under forutsetning av effektiv kalibrering, korrekt identifisering og egnet synsfelt, kan billedanalyse øke effektiviteten og konsistensen ved statistisk analyse av projeksjonsdimensjoner, areal, bredde-høyde-forhold, antall og fordeling.
Men programvaren kan feiltolke riper, hull og avskallingsdeler som inklusjoner. To-dimensjonale projeksjoner eller tverrsnittsdimensjoner tilsvarer heller ikke partiklenes komplette tredimensjonale morfologi; målinger utført på ett enkelt plan gir ikke direkte all romlig informasjon.[2]
Billedmåling, standardkontroll og konformitetsvurdering samt å avgjøre årsakssammenhenger ved feil, representerer tre ulike nivåer. Programvaren kan ikke hoppe over de to siste. Bare fordi et standardnavn vises på grensesnittet, betyr det ikke at prøvetaking, preparering, observasjon og rapportering fullt ut har oppfylt kravene i den aktuelle standarden.
9. Hvor langt bør en profesjonell konklusjon gå?
Konklusjonens styrke bør være i tråd med bevisenes styrke. Når kun optisk utseende foreligger, kan man skrive «antatt inklusjon eller hull, natur uavgjort»; når partikkelfasen er bekreftet, men tilknytningsforholdene mangelfulle, kan man formulere «mulig deltaker i lokal skade, men ikke nok til å fastslå som hovedårsak til sprekkdannelse».
Først når partikler ved sprekkens opphavsted, formen på lokale skader og deres dannelsesmekanisme stemmer sammen, kan man begrunne at partiklene har vært involvert i sprekkskjebden, og separat diskutere andre påvirkningsfaktorer. Når effektiv testing har påvist at materialet ikke er i samsvar med avtalen, kan man presisere hvilke punkter som ikke er i henhold til kravene, samtidig som man vurderer dens årsakssammenheng med den aktuelle sprekkdannelsen.
Å påvise aluminium og oksygen nær en sprekk er fortsatt et langt skritt fra å konkludere med at dårlig deoksygenering ved stålproduksjonen førte til sprekkdannelsen. Det omfatter flere trinn, inkludert partikkelidentifikasjon, kildebestemmelse, produksjonsprosesstilskrivning og evaluering av årsakssammenheng ved feil. Forsiktig formulering er ikke unngåelse av konklusjon, men sikrer at konklusjonen ikke overstiger bevisgrunnlaget.
10. Bare når standarder brukes riktig, kan resultatene sammenlignes
GB/T 10561—2023 er revidert og overtar ISO 4967:2013.[5] ISO 4967:2026 er allerede publisert.[6] Selv om standardnavnene ligner, betyr det ikke at prøvemetodene fra ulike år eller ulike standardiseringssystemer uten videre kan brukes om hverandre.
Rapporten bør tydelig angive hvilken standard og hvilken versjon som er anvendt, samt beskrive tilhørende prøveforhold. Resultater fra GB/T 10561, ISO 4967 og ASTM E45 kan ikke uten videre regnes som likeverdige bare fordi alle omhandler inklusjoner.
Metodestandarder svarer på spørsmålet «hvordan undersøkes og beskrives», produktstandarder og kontrakter svarer på «hvordan godtas», mens feilanalyse gir svar på «hvorfor denne avviket oppsto». Hver type standard har sin egen funksjon, og først da blir resultatene sammenlignbare og konklusjonene klart avgrenset.
Ingeniørperspektiv
Inklusjoner kan være en startfaktor for sprekkdannelse, de kan også kun delta i sprekkutviklingen, eller de kan bare være tilfeldige partikler som vises på et gitt snitt. Det viktige er å identifisere hvilken rolle de faktisk spiller i nettopp denne feilen.
Funn av inklusjoner betyr ikke automatisk at materialet er utilfredsstillende; og selv om materialet får en god klassifisering, utelukker det ikke lokale materielle risikoer. Først når partikkelens egenskaper, sprekkens opprinnelse, skadebegrepet og de faktiske driftsbetingelsene bekrefter hverandre, har konklusjonen solid belegg.
I Creation Group-gruppens koldformingsprosjekter presenteres observasjoner, konformitetskontroll, mekanismeforståelse og åpenbare problemstillinger separat, slik at hver konklusjon kan spores tilbake til tilsvarende bevis.
Referanser
- ASTM E45: Standardprøvemetode for bestemmelse av innslag i stål
- ASTM E1245-03(2023): Automatisk bildedekningsanalyse for bestemmelse av inklusjoner eller andre faser
- ASTM E1508-12: Veiledning for kvantitativ analyse ved energidispersiv spektrometri (angitt versjon)
- Sabih & Nemes (2009): Interne duktile bruddmekanismer ved kaldforming av stål
- Nasjonale standardinformasjoner: GB/T 10561—2023
- Offisielle standardopplysninger for ISO 4967:2026
Denne artikkelen diskuterer grenser for bevisvurderinger basert på teknisk vurdering og foretar ingen årsaksanalyse for delen vist i figur 1. Figur 2–4 er uavhengig genererte illustrasjoner som ikke erstatter mikroskopiske observasjoner, energidispersiv spektrometri eller standardklassifisering.