
Após a fratura de peças obtidas por estampagem a frio, ao cortar a amostra e observá-la sob microscópio, foram identificadas partículas pretas próximas às trincas, levando facilmente à conclusão no local: "Encontramos a causa, foi provocada por inclusões."
Essa conclusão pode estar correta, mas também pode ser precipitada. As inclusões podem ter contribuído para a formação das trincas, porém, passar da simples constatação de uma anomalia à comprovação de que elas causaram a falha requer evidências consistentes. Demonstrar que as partículas participaram da fratura não implica necessariamente que todo o lote de material seja considerado inadequado, muito menos que a responsabilidade já tenha sido definida.
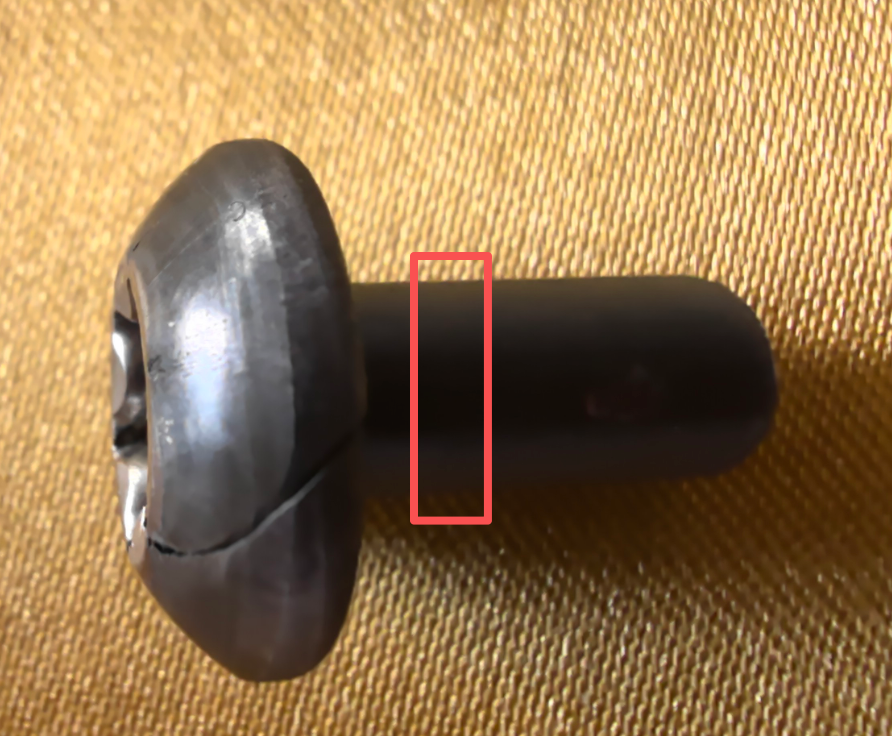
Vamos separar primeiro quatro questões
| Pergunta | O que precisa ser avaliado |
|---|---|
| O que foi observado? | Identificação de partículas, poros, microestrutura ou marcas de preparação da amostra |
| O material está conforme as exigências? | Avaliação da conformidade com base em normas, acordos e ensaios válidos |
| Por que ocorreu a fratura? | Origem e propagação da trinca, bem como a influência do material e do processo |
| Como determinar a responsabilidade? | Convenções de fornecimento, origem das falhas, processos de fabricação e relação de causalidade |
As quatro questões estão interligadas, mas a resposta a uma delas não pode substituir as demais.
I. A presença de inclusões no aço não significa que o material seja inapto
As inclusões não metálicas presentes no aço podem originar-se das reações de desoxidação, do processo de solidificação ou até mesmo de contaminantes externos. Ao avaliá-las, deve-se considerar tamanho, morfologia, quantidade, distribuição e aplicação específica; não se pode substituir a avaliação da limpeza do material pela simples presença ou ausência de pontos escuros.
A conformidade do material depende das normas aplicáveis ao produto, dos requisitos técnicos do pedido e das condições de aceitação acordadas entre as partes. A norma ASTM E45 estabelece métodos para inspeção e descrição das inclusões, mas não fornece limites únicos de conformidade válidos para todos os produtos.[1]
Inversamente, uma classificação como "conforme" não implica que todas as fraturas estejam dissociadas do material. Essa conclusão refere-se às condições específicas de amostragem e ensaio; o estado local do material, os processos de deformação e as condições de uso de cada componente devem ser analisados separadamente.
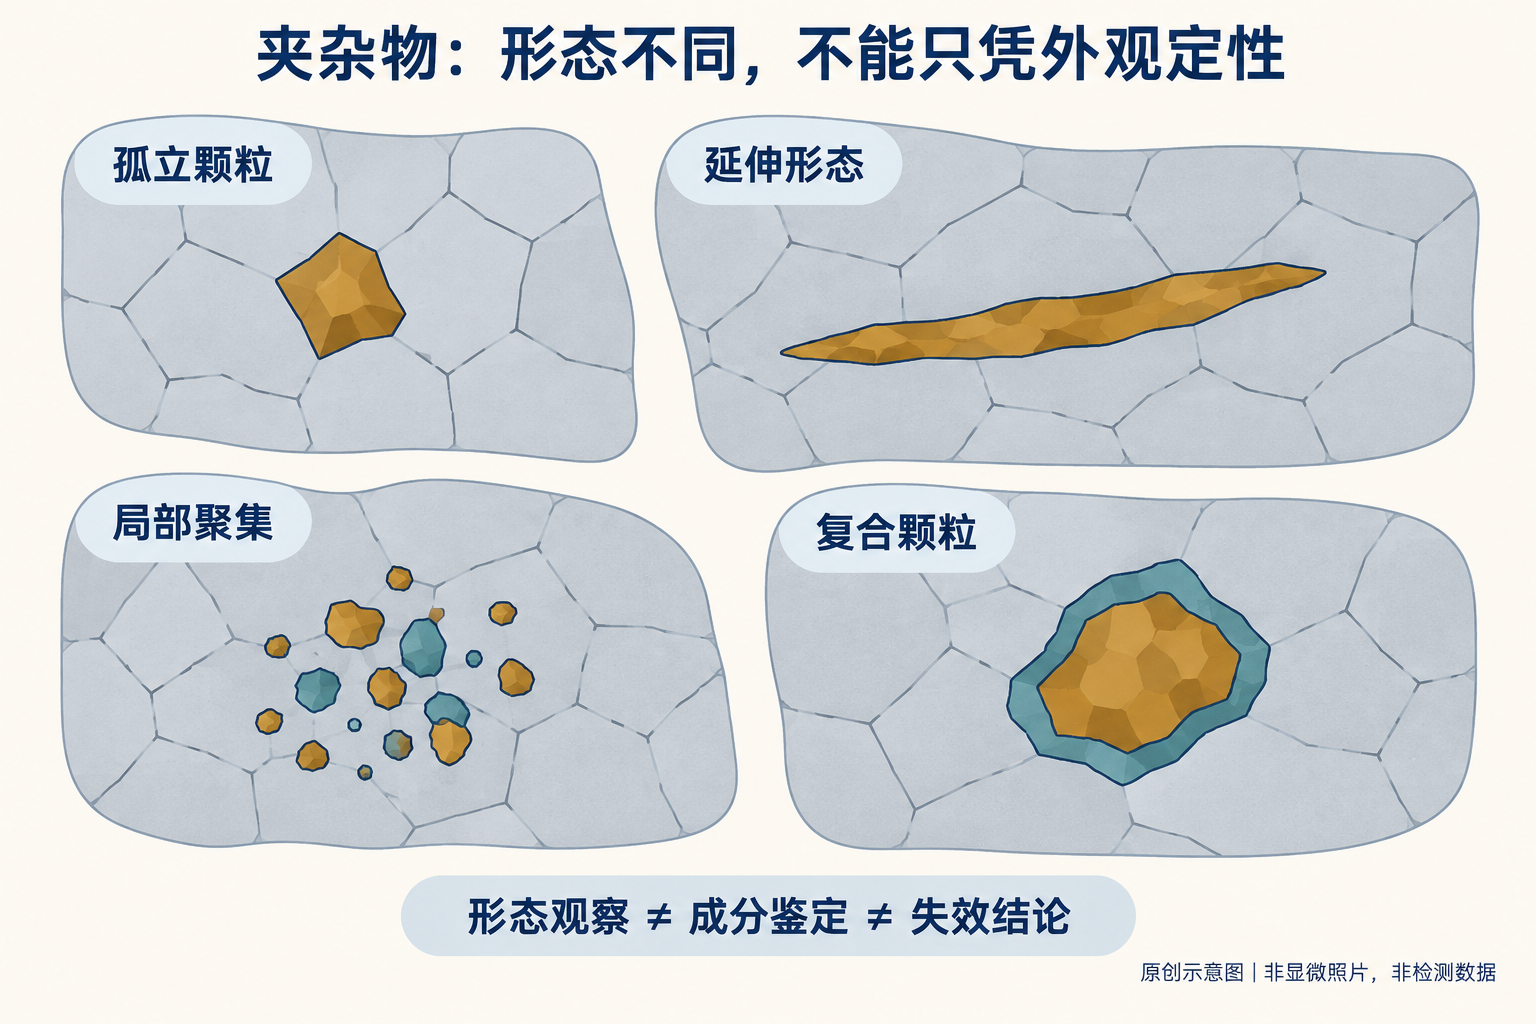
II. Partículas pretas observadas ao microscópio nem sempre são inclusões
As áreas escuras podem ser inclusões, mas também podem ser poros, cavidades deixadas pela queda de partículas, arranhões, pites de corrosão ou contaminação. Fases secundárias como carbonetos e nitretos também não devem ser automaticamente consideradas inclusões não metálicas prejudiciais. "Pontos negros" são apenas uma descrição visual e ainda não constituem uma identificação da natureza das partículas.
As categorias morfológicas presentes nas tabelas de classificação também não correspondem necessariamente à composição química real. A norma ASTM E45 diferencia claramente a classificação morfológica da composição química: aparências semelhantes não implicam composições idênticas.[1]
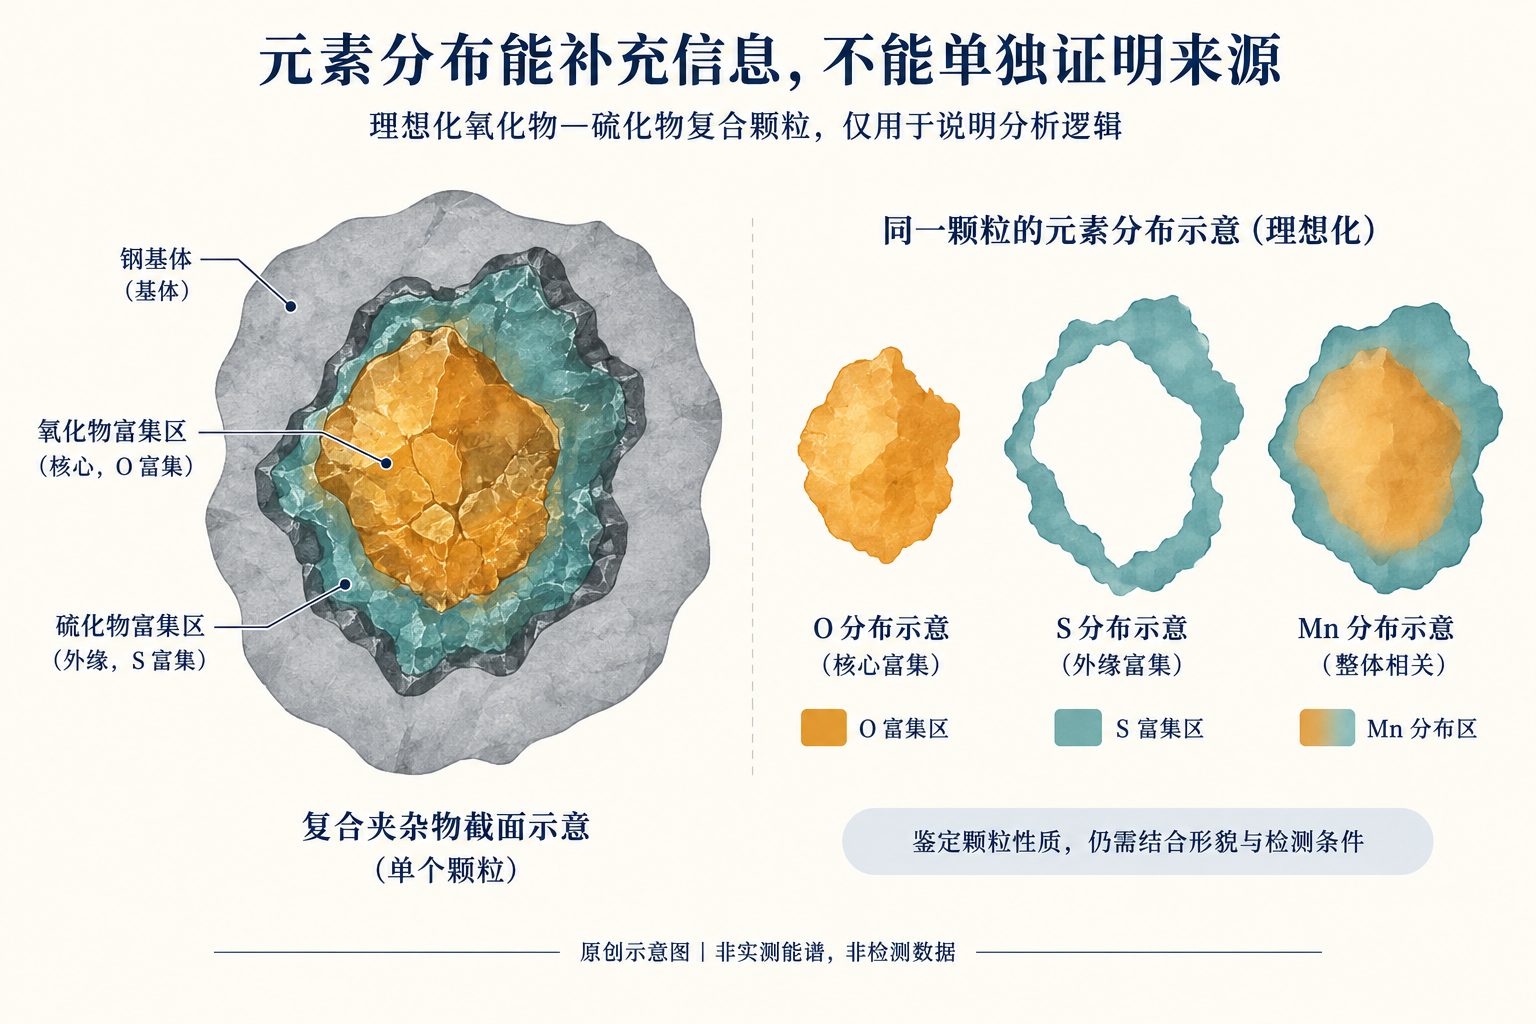
A microscopia eletrônica de varredura e a análise por espectroscopia de energia dispersiva podem complementar as informações sobre morfologia e elementos, mas picos elementares isoladamente não comprovam que uma partícula provém de determinada usina siderúrgica, de um tipo específico de material refratário ou de uma etapa específica do processo produtivo. O tamanho da partícula, a matriz circundante, o estado superficial e as condições de análise influenciam a interpretação. As informações elementares devem ser corroboradas pela morfologia e por evidências contextuais.[3]
III. Por que as inclusões podem contribuir para a fissuração na conformação a frio?
A capacidade de deformação, a rigidez e o estado da interface entre as partículas e a matriz do aço podem diferir. Durante a deformação, as próprias partículas podem fraturar-se ou a interface entre partículas e matriz pode romper-se, gerando microporos; sob as respectivas condições locais de tensão e deformação, esses poros podem evoluir e se interligar, eventualmente formando trincas.
A conformação a frio ocorre predominantemente sob compressão, mas isso não significa que cada região local do componente esteja permanentemente submetida apenas a tensões de compressão. O fluxo do material, as restrições geométricas e o atrito alteram o estado local de tensões, sendo possível que tensões locais de tração ou cisalhamento também contribuam para a falha.
Estudos sobre a falha dúctil interna em peças conformadas a frio a partir de aços têm observado e discutido a relação entre a fragmentação de inclusões ou fases secundárias, a desagregação da interface e a nucleação de microporos.[4] Isso indica que tais fenômenos podem estar associados à fissuração, mas não prova que todas as trincas em peças conformadas a frio sigam o mesmo mecanismo. A posição, a morfologia e as condições locais de deformação das partículas são mais relevantes para compreender o problema real do que simplesmente contar quantas partículas estão presentes.
IV. Por que não se deve focar apenas na quantidade, no tamanho ou em um único número de classificação
Poucas partículas isoladas e partículas agrupadas localmente, alinhadas em uma determinada direção, não podem ter seus riscos comparados apenas pelo número total. Partículas de tamanhos semelhantes, localizadas em diferentes posições e com orientações distintas, também podem apresentar impactos diferentes.
O sulfeto de manganês pode sofrer certa deformação, mas isso não significa que seja inofensivo em todas as condições de operação; óxidos duros também não indicam necessariamente serem a causa desta fratura. As categorias de inclusões fornecem pistas para a avaliação, mas não substituem evidências concretas de falha.
A classificação de inclusões não é uma “pontuação de perigo” universal. O método de ensaio, a direção do corte transversal, a área observada, o formato do relatório e o estado do material influenciam os resultados. Números obtidos por métodos ou versões diferentes não podem ser comparados diretamente sem considerar as condições específicas.
V. Mesmo com classificação aprovada, por que ainda não se pode descartar o risco de inclusões locais?
O interior do material não é totalmente homogêneo, e amostragens limitadas não conseguem abranger cada ponto de todo o fio enrolado. A classificação convencional realizada dentro de uma área definida não corresponde ao risco eventual de grandes partículas ou inclusões estranhas — são questões estatísticas distintas.
A norma ASTM E1245 diferencia claramente o escopo e os limites da análise automática de imagens: a caracterização estatística do conjunto habitual de inclusões não deve substituir diretamente a avaliação de inclusões estranhas ocasionais.[2] Da mesma forma, encontrar partículas anômalas em uma peça defeituosa não permite extrapolar a distribuição estatística de todo o lote de material.
Após o estampagem a frio, as partículas podem ter girado, alongado, fragmentado ou até mesmo se soltado, podendo surgir também cavidades ao seu redor. Portanto, as observações feitas em peças defeituosas não podem ser tomadas, sem maiores esclarecimentos, como a classificação original das inclusões no estado de fornecimento.
VI. Por que a presença de inclusões próximas à trinca ainda não comprova que elas foram a causa da iniciativa da trinca?
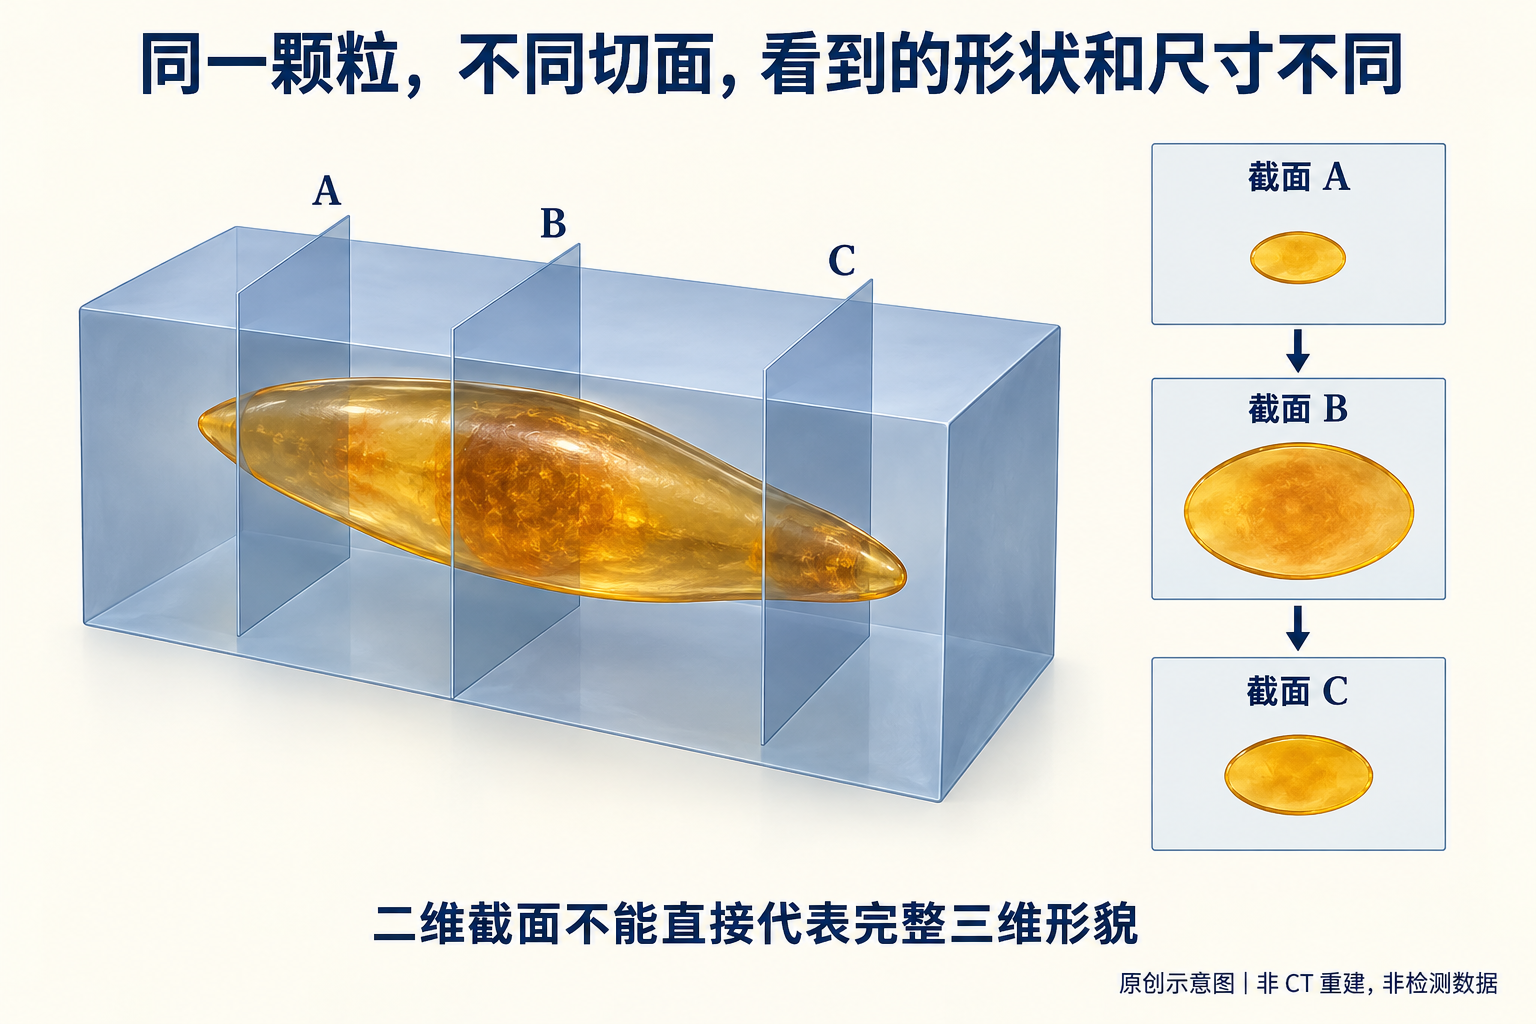
Ainda falta evidência causal entre “próximo à trinca” e “causa da trinca”. Existem pelo menos várias interpretações diferentes: as partículas participaram na iniciação da trinca; a trinca formou-se em outro local e passou pelas partículas; as partículas promoveram a propagação, mas não foram o ponto inicial; a proximidade no plano bidimensional pode não refletir a real relação tridimensional; ou então a contaminação foi introduzida após a abertura da trinca.
Para uma avaliação correta, é necessário correlacionar a origem da trinca, a morfologia do dano, a relação espacial entre as partículas e a trinca, o comportamento do material e as anomalias reais de produção. As partículas ao lado da trinca merecem atenção, mas a simples proximidade não é suficiente para determinar a principal causa da iniciativa da trinca.
Da mesma forma, a ausência de inclusões em um único corte transversal também não é suficiente para descartar completamente sua influência. O dano real ocorre no espaço tridimensional, e o corte pode não ter atravessado a região crítica; além disso, as partículas podem ter sido removidas durante o preparo da amostra.
VII. Fatores materiais e fatores de processo podem atuar em conjunto
A falha nem sempre pode ser reduzida simplesmente a “material ruim” ou “processo inadequado do cliente”. Regiões locais mais fracas do material podem resultar da interação entre a microestrutura, o caminho de deformação, o atrito e o fluxo do material; por outro lado, irregularidades no processo podem fazer com que um material originalmente adequado sofra danos locais acima do limite suportável.
Após a identificação de inclusões, não se deve interromper a análise das imperfeições superficiais, da microestrutura, dos cortes, da lubrificação e dos fatores relacionados aos moldes. Mesmo quando ajustes no processo conseguem melhorar os resultados, isso não invalida a constatação de que o material não atende às especificações.
Há aqui duas conclusões que devem ser mantidas separadas: se o material não está em conformidade com as especificações, mesmo que ainda não tenha sido demonstrado que ele causou a trinca, isso ainda constitui um problema de conformidade; se o material está em conformidade, mas evidências indicam que suas características locais contribuíram para a trinca, ainda assim é necessário discutir a adequação e os riscos em aplicações práticas. Avaliar cada aspecto separadamente e depois esclarecer a relação entre eles evita confusão quanto às responsabilidades e às causas.
8. O que o software de análise de inclusões pode ajudar e o que ele não pode substituir
Com uma calibração eficaz, identificação correta e campo de visão adequado, a análise de imagem pode aumentar a eficiência e a consistência nas medições das dimensões projetadas, áreas, razões entre comprimento e largura, bem como na contagem e na distribuição das inclusões.
Contudo, o software pode erroneamente identificar arranhões, porosidades e cavidades causadas pela queda de partículas como inclusões. Além disso, as dimensões da projeção bidimensional ou da seção transversal não correspondem à morfologia tridimensional completa da partícula; medidas realizadas em um único plano não fornecem diretamente todas as informações espaciais.[2]
A medição por imagem, a inspeção segundo normas e a avaliação de conformidade, bem como a determinação da causa do falha, são três níveis distintos. O software não pode ignorar os dois últimos. A simples presença de um nome de norma na interface não significa que a amostragem, o preparo da amostra, a observação e o relatório tenham atendido integralmente aos requisitos dessa norma.
9. Até que ponto deve ir uma conclusão profissional
A força da conclusão deve corresponder à força das evidências. Quando apenas a aparência óptica está disponível, pode-se escrever: “Inclusão ou porosidade suspeita, natureza a ser confirmada”; quando a natureza da partícula foi confirmada, mas a relação causal ainda é insuficiente, pode-se afirmar: “Possivelmente contribuiu para o dano local, mas não é suficiente para ser considerada a principal causa da fissuração.”
Somente quando as características da partícula no local de origem da fissura, a morfologia do dano local e o mecanismo envolvido forem consistentes entre si, será possível afirmar que a partícula participou do início da fissura, podendo então discutir-se separadamente outros fatores envolvidos. Caso a inspeção comprovadamente demonstre que o material não está em conformidade com o especificado, pode-se indicar claramente os itens não conformes e, em seguida, avaliar separadamente sua relação causal com a fissura ocorrida.
A detecção de alumínio e oxigênio junto à fissura ainda está distante de estabelecer uma ligação direta com a afirmação de que a fissura foi causada por desoxidação inadequada no processo siderúrgico, pois há vários passos intermediários envolvendo a identificação da partícula, a determinação da origem e a atribuição ao processo produtivo, além da análise da causalidade da falha. Expressar-se com cautela não significa evitar uma conclusão, mas sim garantir que esta permaneça dentro dos limites das evidências disponíveis.
10. Quando as normas são aplicadas corretamente, os resultados tornam-se comparáveis
A GB/T 10561—2023 adota modificada a ISO 4967:2013.[5] A ISO 4967:2026 já foi publicada.[6] Nomes de normas semelhantes não significam que os métodos de ensaio de diferentes anos ou sistemas possam ser diretamente intercambiáveis.
O relatório deve especificar claramente a norma e a versão utilizadas, bem como as condições de ensaio correspondentes. Os resultados da GB/T 10561, da ISO 4967 e da ASTM E45 não podem ser considerados equivalentes apenas porque todos tratam de inclusões.
As normas de método respondem à questão “como inspecionar e descrever”, as normas de produto e os acordos respondem à questão “como aceitar” e a análise de falhas responde à pergunta “por que ocorreu esta anomalia”. Cada uma cumpre sua função específica; somente assim os resultados serão comparáveis e as conclusões terão limites claros.
Ponto de vista do engenheiro
As inclusões podem ser fatores iniciadores de trincas, podem apenas contribuir para o crescimento das trincas ou simplesmente serem partículas vizinhas encontradas casualmente na superfície de fratura. O que realmente precisa ser identificado é qual papel ela desempenhou nesta falha específica.
Encontrar inclusões não significa provar que o material está fora de especificação; mesmo que o material seja classificado como conforme, isso não exclui automaticamente riscos locais no material. Somente quando as propriedades das partículas, a origem da trinca, o mecanismo de dano e as condições reais de operação se confirmam mutuamente é que as conclusões têm base suficiente.
No projeto de trefilação a frio do Grupo Creation Group, os aspectos técnicos são apresentados separadamente: observações factuais, conformidade aos ensaios, inferências sobre os mecanismos e questões ainda não resolvidas, permitindo que cada conclusão possa ser rastreada até as evidências correspondentes.
Referências
- ASTM E45: Método de ensaio para determinação do teor de inclusões em aço
- ASTM E1245-03(2023): Determinação automática por análise de imagem de inclusões ou fases secundárias
- ASTM E1508-12: Guia para análise quantitativa por espectroscopia de dispersão de energia (versão citada)
- Sabih & Nemes (2009): Mecanismos internos de falha dúctil no processo de estampagem a frio do aço
- Informações sobre normas nacionais: GB/T 10561—2023
- Informações oficiais da norma ISO 4967:2026
Este artigo discute os limites das evidências para julgamento técnico e não realiza uma identificação da causa raiz da peça mostrada na Figura 1. As Figuras 2–4 são ilustrações explicativas geradas independentemente e não substituem observações microscópicas, análises por espectroscopia ou avaliações padronizadas.