
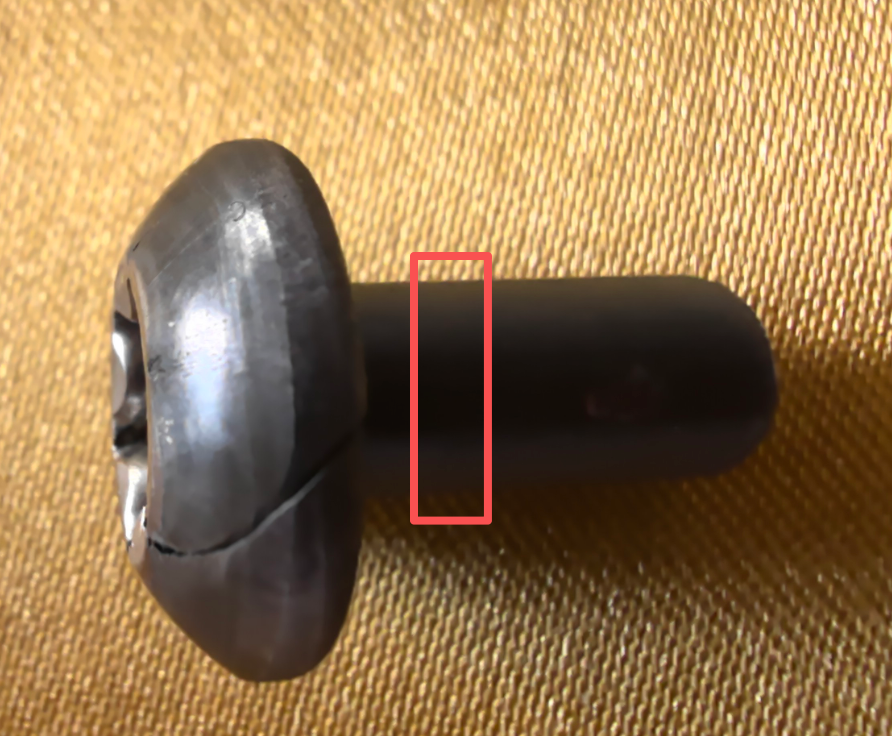
Nadat een koudfreesonderdeel was gebarsten, werd het monster doorgesneden en ontdekte men onder de microscoop zwarte deeltjes nabij de scheur. Op locatie wordt dan snel geconcludeerd: “We hebben de oorzaak gevonden: het is veroorzaakt door insluitsels.”
Dit oordeel kan juist zijn, maar ook te voorbarig. Inschuifdeeltjes kunnen wellicht bijdragen aan de vorming van de scheur, maar van ‘een afwijking waarnemen’ tot ‘bewijs leveren dat het de oorzaak is van het falen’, moet er overtuigend bewijs zijn. Het feit dat deeltjes betrokken zijn bij de barstvorming, impliceert nog niet dat de hele partij ongeschikt is, en al helemaal niet dat de verantwoordelijkheid duidelijk is vastgesteld.
Maak eerst onderscheid tussen vier vragen
| Vraag | Nodig oordeel |
|---|---|
| Wat is er waargenomen? | Identificatie van deeltjes, poriën, structuur of preparatiemerkken |
| Is het materiaal conform de eisen? | Evaluatie van conformiteit aan normen, overeenkomsten en geldige keuringen |
| Waarom is het gebroken? | Oorsprong en groei van de scheur, alsook de rol van materiaal en proces |
| Hoe wordt de verantwoordelijkheid vastgesteld? | Leveringsafspraken, herkomst van defecten, productieproces en causale samenhang |
Deze vier vragen hangen met elkaar samen, maar het antwoord op één vraag kan niet dienen als vervanging van de andere drie.
I. Aanwezigheid van insluitsels in staal betekent niet automatisch ongeschiktheid van het materiaal
Niet-metalen insluitsels in staal kunnen voortkomen uit desoxidatiereacties, het stollingsproces of externe verontreinigingen. Bij de beoordeling ervan moeten grootte, vorm, aantal, verdeling en het daadwerkelijke gebruik worden meegenomen; de zuiverheid mag niet worden beoordeeld aan de hand van ‘het wel of niet aanwezig zijn van zwarte stippen’.
Of een materiaal geschikt is, hangt af van de toepasselijke productnormen, technische afspraken in bestellingen en de overeengekomen acceptatiecriteria. ASTM E45 is een methodenstandaard voor het testen en beschrijven van insluitsels, maar biedt op zichzelf geen uniforme grenswaarden die voor alle producten gelden.[1]
Omgekeerd betekent een positieve classificatie niet dat alle barsten niets met het materiaal te maken hebben. Een geschiktheidsbeoordeling geldt voor de vastgestelde bemonsterings- en testomstandigheden; de lokale materiaalconditie, vervormingsprocessen en gebruikseisen van specifieke onderdelen dienen apart te worden onderzocht.
II. Zwarte deeltjes onder de microscoop hoeven geen insluitsels te zijn
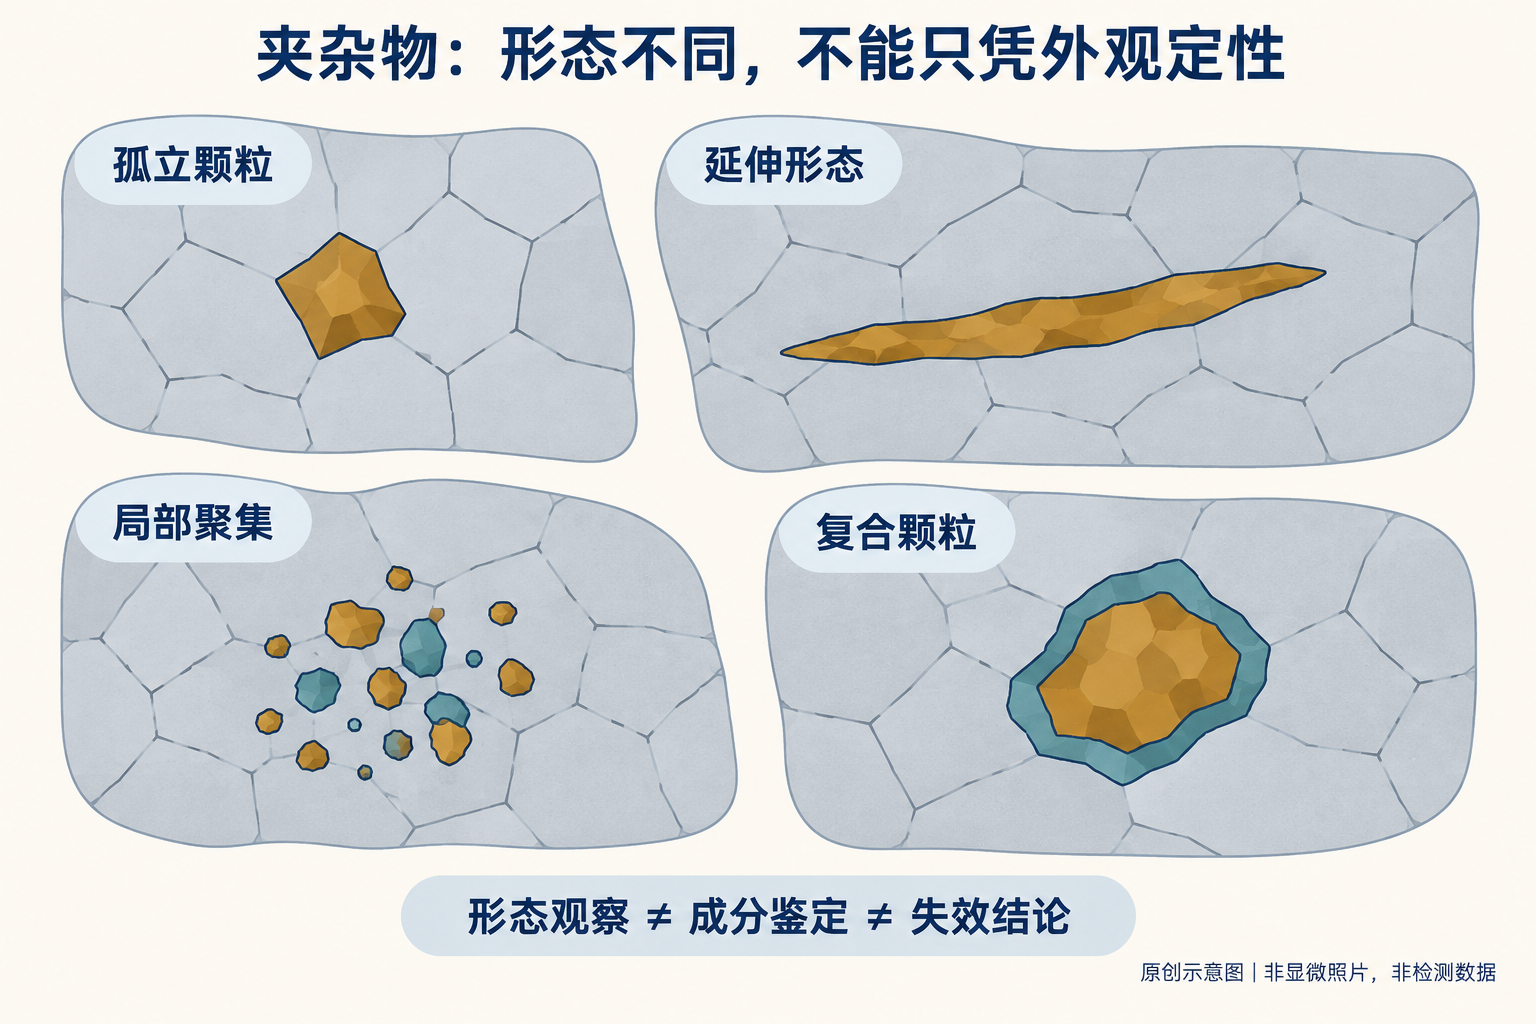
Zwarte gebieden kunnen insluitsels zijn, maar ook poriën, door het loskomen van deeltjes ontstane putjes, krassen, corrosieputten of vervuiling. Ook tweede-fasen zoals carbiden en nitriden mogen niet zonder meer gelijkgesteld worden met schadelijke niet-metalen insluitsels. ‘Zwarte stippen’ is een beschrijving van wat er wordt waargenomen en duidt nog niet op een definitieve identificatie van de aard ervan.
Ook de morfologische categorieën in de beoordelingsatlassen hoeven niet noodzakelijk overeen te komen met de werkelijke chemische samenstelling. ASTM E45 maakt een duidelijk onderscheid tussen morfologische classificatie en chemische eigenschappen: als deeltjes er qua uiterlijk vergelijkbaar uitzien, betekent dit niet dat hun samenstelling dezelfde is.[1]
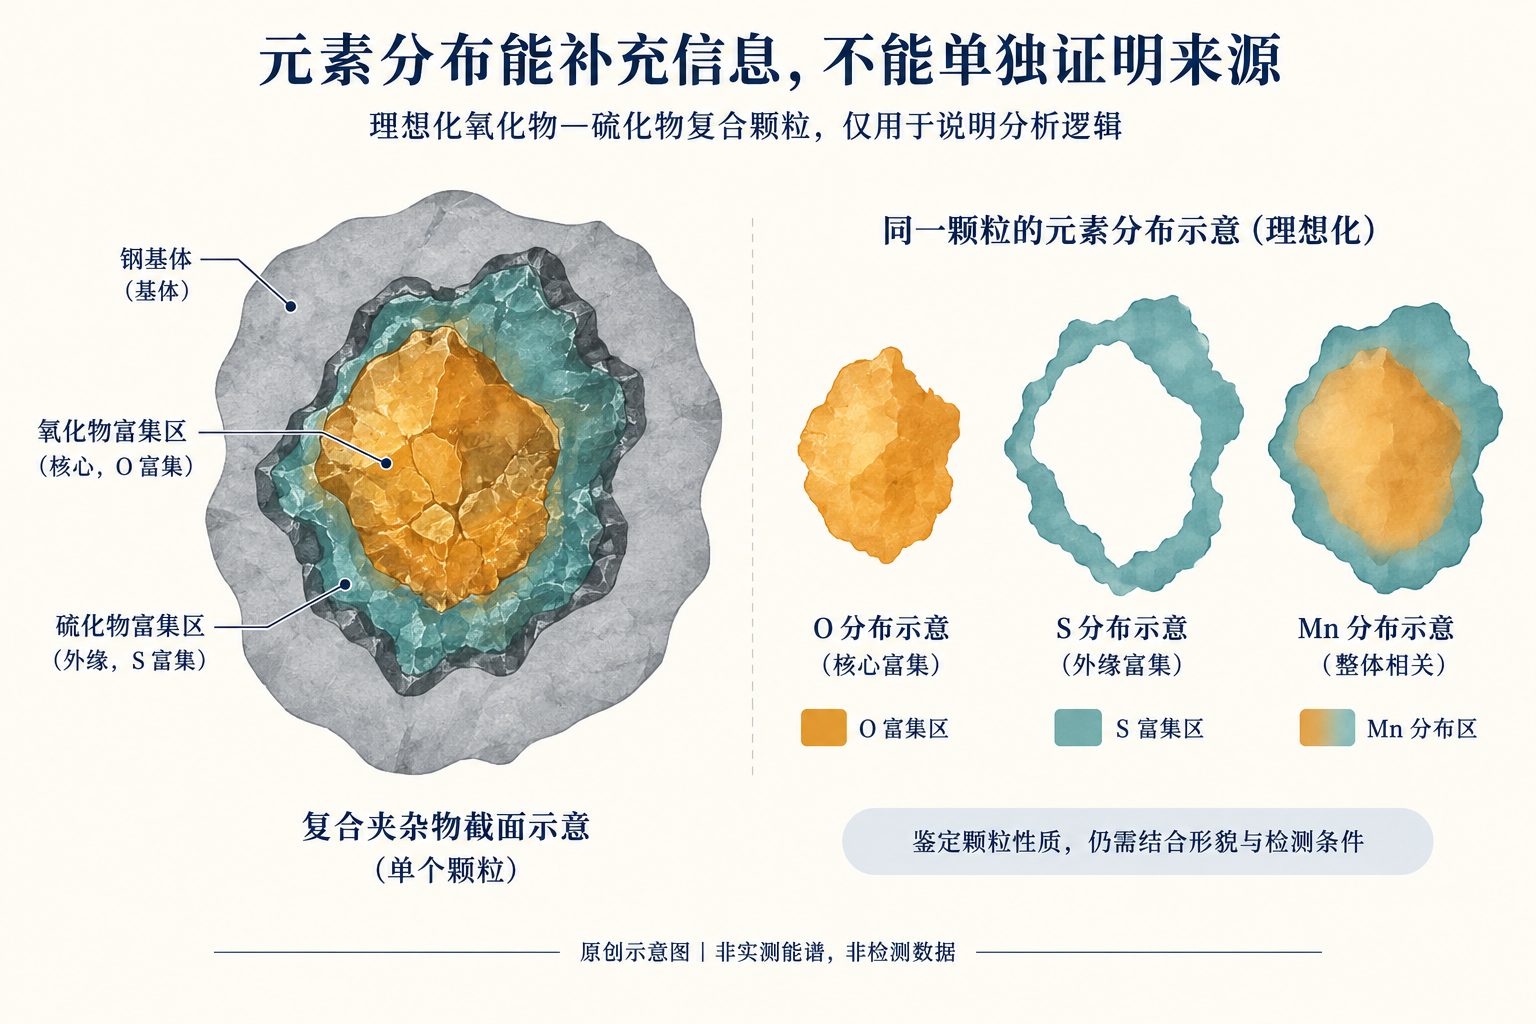
Scanning-elektronenmicroscopie en energiedispersieve spectrometrie kunnen informatie over morfologie en elementen aanvullen, maar individuele elementpieken vormen op zichzelf geen bewijs dat een deeltje afkomstig is van een bepaalde staalfabriek, een specifiek soort vuurvast materiaal of een bepaalde productiefase. Deeltjesgrootte, omliggende matrix, oppervlakteconditie en analyseomstandigheden hebben allemaal invloed op de interpretatie. Elementgegevens moeten worden geverifieerd aan de hand van morfologische kenmerken en aanvullend achtergrondmateriaal.[3]
III. Waarom insluitsels kunnen bijdragen aan kouddrukbreuk
Deeltjes kunnen verschillen van de stalen matrix in hun vervormbaarheid, stijfheid en grensvlakken. Tijdens het vervormingsproces kunnen deeltjes zelf breken of kan het grensvlak tussen deeltje en matrix loslaten, waardoor microporiën ontstaan. Onder bepaalde lokale spanningen en vervormingsomstandigheden kunnen deze poriën groeien en samenvloeien, wat uiteindelijk tot scheurvorming leidt.
Kouddruk bestaat overwegend uit drukvervorming, maar dit betekent niet dat elk deel van het onderdeel altijd alleen onder druk staat. Materiaalstroming, geometrische beperkingen en wrijving kunnen de lokale spanningsstoestand wijzigen, zodat plaatselijke trek- of schuifspanningen toch bijdraagster kunnen zijn tot schade.
Onderzoek naar ductiel falen in koudgedrukte staalonderdelen heeft de relatie tussen het breken van insluitsels of tweede fasen, het loslaten van grensvlakken en schade door microporiën onderzocht en besproken.[4] Dit toont aan dat deze factoren een rol kunnen spelen bij scheurvorming, maar bewijst niet dat alle kouddrukbreuken volgens hetzelfde mechanisme ontstaan. Plaats, morfologie en lokale vervormingsomstandigheden van deeltjes zijn relevanter voor het begrijpen van het probleem dan het louter tellen van het aantal deeltjes.
IV. Waarom mag men zich niet alleen richten op aantal, grootte of één enkel classificatienummer
Een klein aantal geïsoleerde deeltjes kan niet eenvoudigweg worden vergeleken met de risico’s van plaatselijk voorkomende groepen of langs een bepaalde richting uitgelijnde deeltjes. Deeltjes met vergelijkbare afmetingen kunnen, afhankelijk van hun locatie en oriëntatie, verschillende effecten hebben.
Mangaansulfide kan zich tot op zekere hoogte vervormen, maar dit betekent niet dat het onder alle omstandigheden onschadelijk is; harde oxiden hoeven evenmin noodzakelijkerwijs de oorzaak te zijn van de huidige scheurvorming. De classificatie van inclusies biedt aanwijzingen voor een inschatting, maar kan geen concrete bewijzen van falen vervangen.
Inclusieclassificaties zijn geen universele ‘risicoscores’. Keuringmethoden, snijvlakrichting, observatiegebied, rapportagemethoden en de materiaaltoestand beïnvloeden allemaal de resultaten. Cijfers die met verschillende methoden of versies worden verkregen, mogen niet zonder inachtneming van de omstandigheden direct met elkaar worden vergeleken.
V. Waarom kan het risico van lokale inclusies niet worden uitgesloten, zelfs bij een voldoende classificatie
Het materiaal is intern niet volledig homogeen; een beperkte bemonstering kan niet elke plek in de hele spoel bestrijken. Een standaardclassificatie binnen een vastgelegd oppervlak heeft niets te maken met het incidentele risico van grote deeltjes of ingesloten verontreinigingen uit andere bronnen – dit zijn statistisch verschillende aangelegenheden.
ASTM E1245 maakt onderscheid tussen het toepassingsgebied en de beperkingen van automatische beeldanalyse: de statistische karakterisering van algemene inclusiegroepen mag niet zonder meer dienen als vervanging voor de evaluatie van incidenteel voorkomende externe verontreinigingen. [2] Evenzo kan het ontdekken van abnormale deeltjes in een defect onderdeel niet worden gebruikt om de statistische verdeling van de gehele partij materiaal af te leiden.
Na koudstempelen kunnen deeltjes gedraaid, uitgerekt, gebroken of losgeraakt zijn, waarbij er ook gaten in de omgeving kunnen ontstaan. Daarom mogen waarnemingen op defecte onderdelen niet zonder verdere toelichting worden beschouwd als inclusieclassificaties van het oorspronkelijke leveringsmateriaal.
Zesde punt: Er zitten insluitsels nabij de scheur, maar waarom kan dit nog geen bewijs zijn dat zij de oorzaak van de scheurvorming zijn?
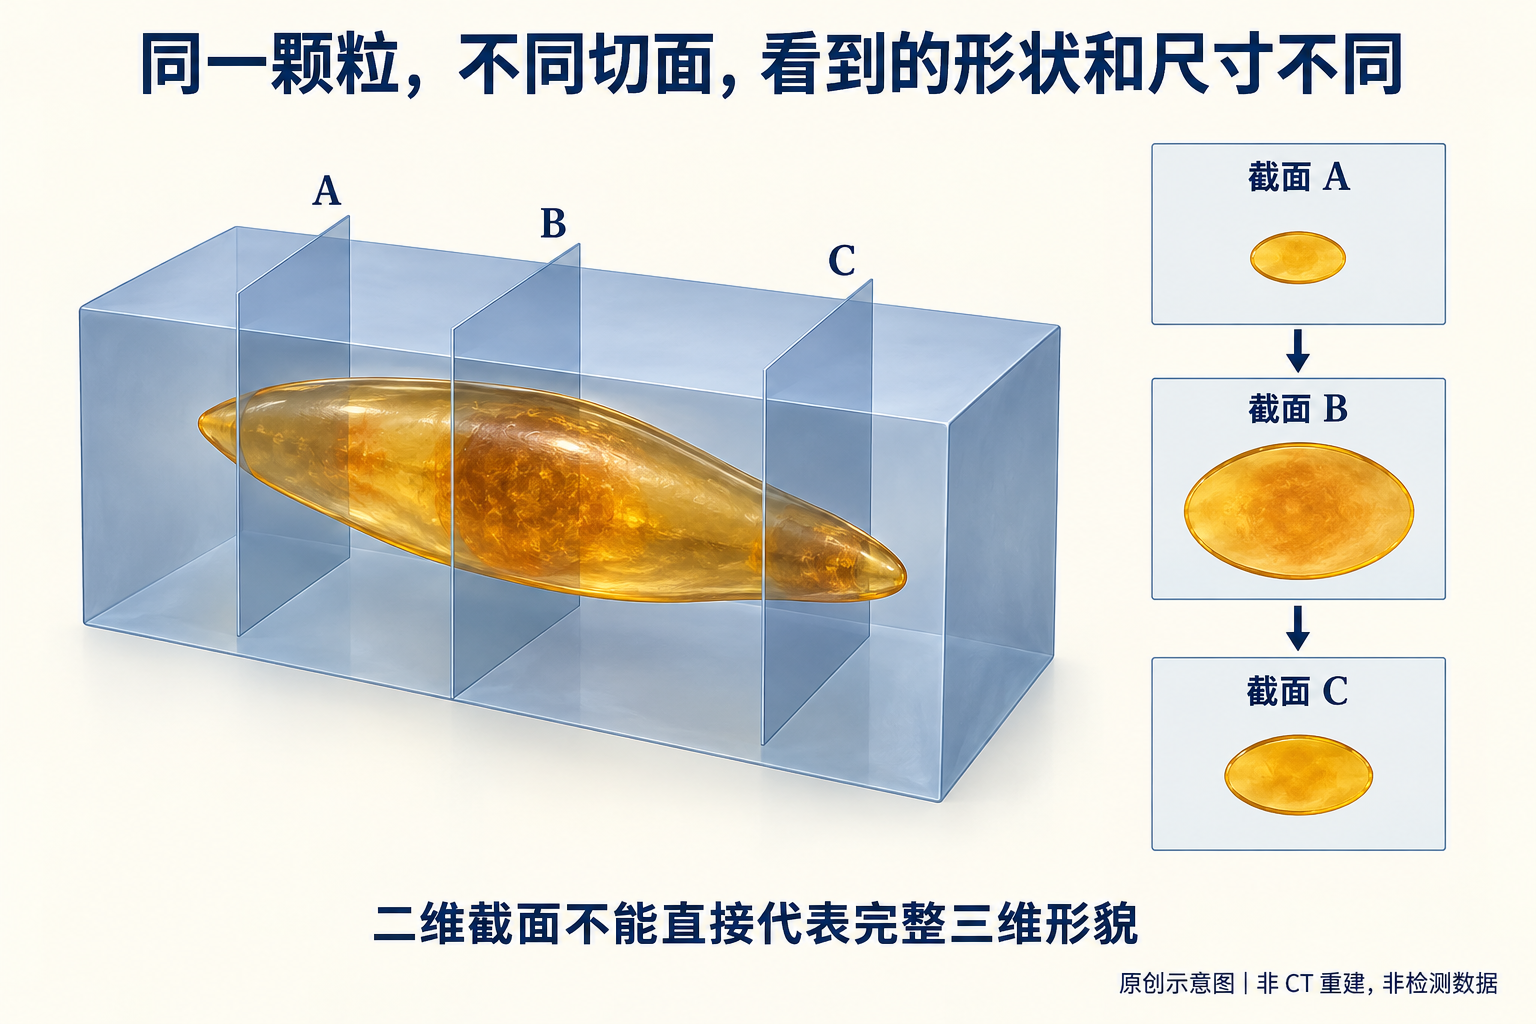
Tussen ‘in de buurt van de scheur’ en ‘de oorzaak van de scheur’ ontbreekt nog steeds causaal bewijs. Er bestaan ten minste verschillende mogelijke verklaringen: deeltjes hebben bijgedragen aan het begin van de scheur; de scheur is op een andere plek ontstaan en heeft vervolgens de deeltjes bereikt; deeltjes bevorderen de groei van de scheur zonder dat ze het startpunt vormen; op een tweedimensionale doorsnede lijken de posities dichtbij elkaar, maar de werkelijke driedimensionale relatie is onduidelijk; ofwel is er na het openen van de scheur verontreiniging binnengebracht.
Om tot een juiste conclusie te komen, moeten we de scheuroorsprong, de morfologie van de schade, de ruimtelijke relatie tussen de deeltjes en de scheur, het materiaalgedrag en eventuele afwijkingen in de productie met elkaar in overeenstemming brengen. Deeltjes naast een scheur verdienen aandacht, maar de nabijheid alleen is niet voldoende om als hoofdoorzaak te worden vastgesteld.
In dezelfde logica geldt ook: wanneer op een doorsnede geen insluitsels worden waargenomen, betekent dit nog niet dat hun rol volledig kan worden uitgesloten. De daadwerkelijke schade vindt plaats in een driedimensionale ruimte; het doorsnedeprofiel heeft mogelijk geen doorslaggevende locaties getroffen en deeltjes kunnen tijdens de preparatie zelfs zijn losgeraakt.
Zevende punt: Materiaalfactoren en procesfactoren kunnen samenwerken
Een storing hoeft niet simpelweg te worden toegeschreven aan ‘slecht materiaal’ of ‘onjuist klantproces’. Zwakke plekken in het materiaal kunnen het resultaat zijn van een combinatie van microstructuur, vervormingspad, wrijving en materiaalstroom; evenzo kan een procesafwijking ervoor zorgen dat normaal bruikbaar materiaal lokale belastingen ondergaat die buiten de toelaatbare grenzen liggen.
Nadat insluitsels zijn gevonden, mag de discussie over oppervlaktefouten, microstructuur, snijden, smering en matrijsfactoren niet worden gestaakt. Ook wanneer processaanpassingen leiden tot verbeterde resultaten, mag dit niet worden gebruikt om reeds vastgestelde tekortkomingen in het materiaal te ontkennen.
Hier dienen twee conclusies strikt gescheiden te worden: indien het materiaal niet voldoet aan de overeengekomen specificaties, blijft dit een conformiteitskwestie, zelfs als nog niet is aangetoond dat het de huidige scheurvorming heeft veroorzaakt; en indien het materiaal wel aan de specificaties voldoet, maar aanwijzingen tonen dat bepaalde lokale eigenschappen bijdragen aan de scheurvorming, moet desalniettemin worden nagegaan of het geschikt is voor het specifieke toepassingsgebied en welke risico’s hiermee gepaard gaan. Door beide aspecten afzonderlijk te evalueren en vervolgens hun onderlinge relatie te beschrijven, voorkomen we verwarring over verantwoordelijkheid en oorzaak.
8. Wat kan inclusieanalyse-software helpen bereiken en wat kan ze niet vervangen?
Onder de voorwaarde van een effectieve kalibratie, correcte identificatie en een geschikt gezichtsveld kan beeldanalyse de efficiëntie en consistentie verbeteren bij het meten van projecties, oppervlakten, lengte-breedteverhoudingen, aantallen en distributiestatistieken.
Echter kan software krassen, poriën en putjes veroorzaakt door loslatende deeltjes verkeerd als inclusies herkennen. Tweedimensionale projecties of doorsnedegroottes komen bovendien niet overeen met de complete driedimensionale morfologie van deeltjes; metingen op één enkel vlak kunnen niet direct alle ruimtelijke informatie verschaffen.[2]
Beeldmeting, normconformiteitstesten en oordeelvorming over schadeoorzaken vormen drie verschillende niveaus. Software kan de twee laatste niet overslaan. Het feit dat er een normnaam op de interface wordt weergegeven, bewijst ook niet dat bemonstering, preparatie, observatie en rapportage al volledig aan die norm voldoen.
9. Tot welk niveau moet een professionele conclusie gaan?
De mate van zekerheid in een conclusie moet overeenkomen met de mate van zekerheid van de bewijzen. Bij alleen visuele waarneming kan men concluderen: "Vermoedelijke inclusie of pore, aard nog te bevestigen"; wanneer de aard van het deeltje vaststaat maar de relatie tot de oorsprong onvoldoende is, kan men stellen: "Mogelijk betrokken bij lokale schade, maar nog niet voldoende om als hoofdoorzaak van scheurvorming te worden aangemerkt."
Alleen wanneer deeltjes ter plekke van scheuroorsprong, de morfologie van de lokale schade en het ontstaansmechanisme elkaar onderling ondersteunen, kan men aannemen dat het deeltje heeft bijgedragen aan het begin van de scheur, waarbij andere factoren afzonderlijk moeten worden beoordeeld. Wanneer uit een degelijke test blijkt dat het materiaal niet aan de gestelde eisen voldoet, kan men de tekortkoming expliciet noemen, terwijl tegelijkertijd de causale relatie met de huidige scheurvorming apart wordt beoordeeld.
Tussen de detectie van aluminium en zuurstof naast een scheur en de bewering "onvoldoende desoxideermogelijkheden in de staalfabriek hebben geleid tot scheurvorming" liggen nog talrijke tussenstappen: deidentificatie van deeltjes, de vaststelling van de herkomst, de toewijzing aan het productieproces en de oorzakelijke analyse van het falen. Voorzichtig formuleren betekent niet het vermijden van een conclusie, maar ervoor zorgen dat de conclusie niet verder gaat dan de beschikbare bewijzen.
Tien: Pas de juiste norm toe, zodat resultaten vergelijkbaar zijn
GB/T 10561—2023 is aangepast naar ISO 4967:2013.[5] ISO 4967:2026 is gepubliceerd.[6] Hoewel de standaardnamen vergelijkbaar zijn, betekent dit niet dat de onderzoeksmethoden van verschillende jaren of systemen direct uitwisselbaar zijn.
In rapporten moet duidelijk worden vermeld welke norm en welke versie zijn gebruikt, evenals de bijbehorende testomstandigheden. De resultaten van GB/T 10561, ISO 4967 en ASTM E45 mogen niet zonder meer als gelijkwaardig worden beschouwd alleen omdat ze allemaal betrekking hebben op insluitsels.
Een methodenstandaard beantwoordt de vraag ‘hoe te testen en te beschrijven’, productnormen en overeenkomsten beantwoorden de vraag ‘hoe te keuren’, en een faalanalyse beantwoordt de vraag ‘waarom deze afwijking is opgetreden’. Elk heeft zijn eigen rol; alleen dan zijn de resultaten vergelijkbaar en de conclusies helder omschreven.
Perspectief van ingenieurs
Insluipsels kunnen een breukbron vormen, maar ze kunnen ook alleen bijdragen aan de groei van een scheur, of gewoon toevallige naburige deeltjes op het snijvlak zijn. Wat echt moet worden vastgesteld, is welke rol ze hebben gespeeld bij deze specifieke storing.
Het vinden van insluipsels bewijst nog niet dat het materiaal ongeschikt is; een geschikte materiaalclassificatie sluit lokale materiaalrisico’s evenmin automatisch uit. Alleen wanneer de eigenschappen van de deeltjes, de oorsprong van de scheur, het schademechanisme en de werkelijke bedrijfsomstandigheden elkaar onderling bevestigen, kan een conclusie voldoende onderbouwd worden.
Bij Creation Group worden bij kouddrukwerkzaamheden de waargenomen feiten, de conformiteit van de tests, de gevolgde redenering en nog onopgeloste problemen apart uiteengezet, zodat elke conclusie kan worden teruggevoerd op het bijbehorende bewijsmateriaal.
Referenties
- ASTM E45: Testmethode voor het bepalen van het inclusiegehalte in staal
- ASTM E1245-03(2023): Automatische beeldanalyse voor de bepaling van insluitsels of tweede fasen
- ASTM E1508-12: Richtlijn voor kwantitatieve analyse met energiedispersieve spectrometrie (vermelde versie)
- Sabih & Nemes (2009): Interne ductiele faalmechanismen bij het koudstempelen van staal
- Nationale norminformatie: GB/T 10561—2023
- Officiële standaardinformatie ISO 4967:2026
Dit artikel bespreekt de grenzen van bewijskracht bij technische beoordelingen en dient niet als oorzakelijke analyse voor het in figuur 1 weergegeven onderdeel. Figuren 2–4 zijn onafhankelijk gegenereerde illustraties ter verduidelijking en vormen geen vervanging voor microscopisch onderzoek, energiedispersieve spectrometrie of standaardclassificatie.