
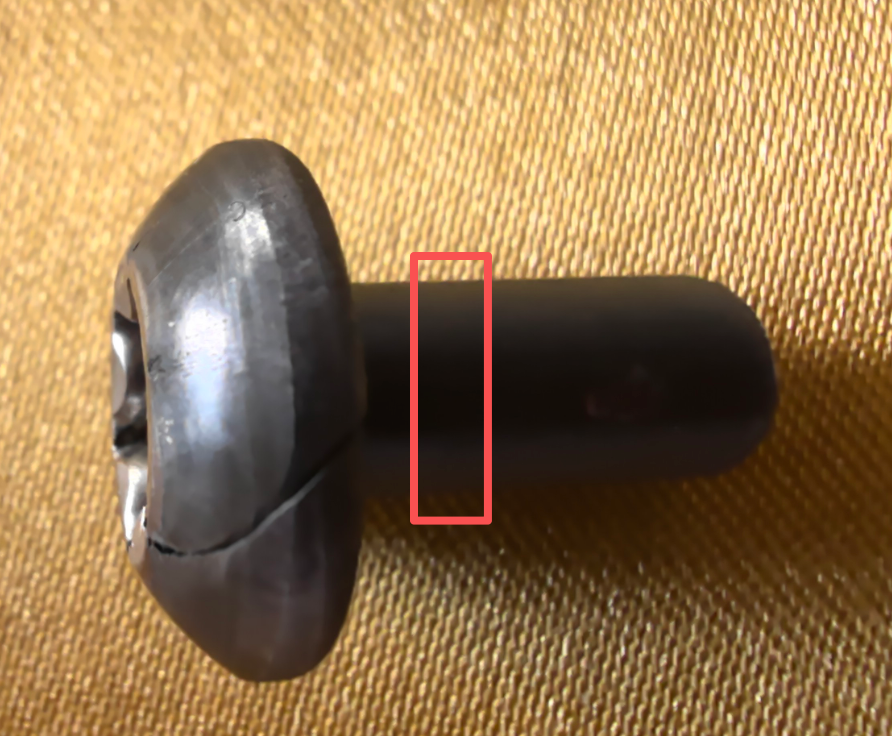
Nach dem Aufbrechen des kaltgepressten Bauteils wurden an der Bruchstelle unter dem Mikroskop schwarze Partikel in der Nähe der Risse sichtbar, woraufhin vor Ort schnell die Schlussfolgerung gezogen wurde: „Die Ursache ist gefunden – es sind Einschlüsse.“
Diese Schlussfolgerung könnte zutreffen, aber auch voreilig sein. Einschlüsse können zur Entstehung von Rissen beitragen, doch vom bloßen Erkennen einer Anomalie bis zum Nachweis, dass sie tatsächlich zum Versagen geführt haben, müssen die Belege eindeutig miteinander übereinstimmen. Der Nachweis, dass bestimmte Partikel am Rissvorgang beteiligt waren, bedeutet noch lange nicht, dass das gesamte Material fehlerhaft ist, geschweige denn, dass die Verantwortlichkeit bereits eindeutig feststeht.
Zunächst vier Fragen trennen
| Frage | Erforderliche Bewertung |
|---|---|
| Was wurde beobachtet? | Identifikation von Partikeln, Poren, Gefüge oder Probenvorbereitungsspuren |
| Ist das Material konform? | Überprüfung der Konformität gemäß Normen, Vereinbarungen und gültigen Prüfverfahren |
| Warum ist es zu einem Riss gekommen? | Ursprung und Ausbreitung des Risses sowie Einfluss von Werkstoff und Prozess |
| Wie wird die Verantwortlichkeit festgelegt? | Geschäftsvereinbarungen, Herkunft der Defekte, Fertigungsprozesse und Kausalzusammenhänge |
Die vier Fragen hängen zwar miteinander zusammen, dürfen jedoch nicht durch die Antwort auf eine einzelne Frage substituiert werden.
I. Die Anwesenheit von Einschlüssen im Stahl bedeutet nicht automatisch Nichtkonformität des Materials
Nichtmetallische Einschlüsse im Stahl können aus Desoxidationsreaktionen, dem Erstarrungsprozess oder durch Fremdstoffe stammen. Bei ihrer Bewertung sind Größe, Form, Anzahl, Verteilung sowie der tatsächliche Einsatz zu berücksichtigen; die Reinheitsbewertung darf nicht allein auf das Vorhandensein oder Fehlen von schwarzen Punkten reduziert werden.
Ob ein Material konform ist, hängt von den jeweils geltenden Produktnormen, technischen Lieferbedingungen und den vereinbarten Abnahmeprüfungen ab. ASTM E45 ist eine Methoden-Norm für die Untersuchung und Beschreibung von Einschlüssen, liefert jedoch selbst keine einheitlichen Grenzwerte, die für alle Produkte gelten. [1]
Andererseits bedeutet eine positive Bewertung nicht, dass alle Risse unabhängig vom Material sind. Ein positives Ergebnis bezieht sich auf die festgelegten Probenahme- und Prüfbedingungen; die lokale Materialbeschaffenheit, die Umformprozesse und die Einsatzanforderungen des konkreten Bauteils müssen weiterhin separat betrachtet werden.
II. Schwarze Partikel unter dem Mikroskop müssen nicht zwangsläufig Einschlüsse sein
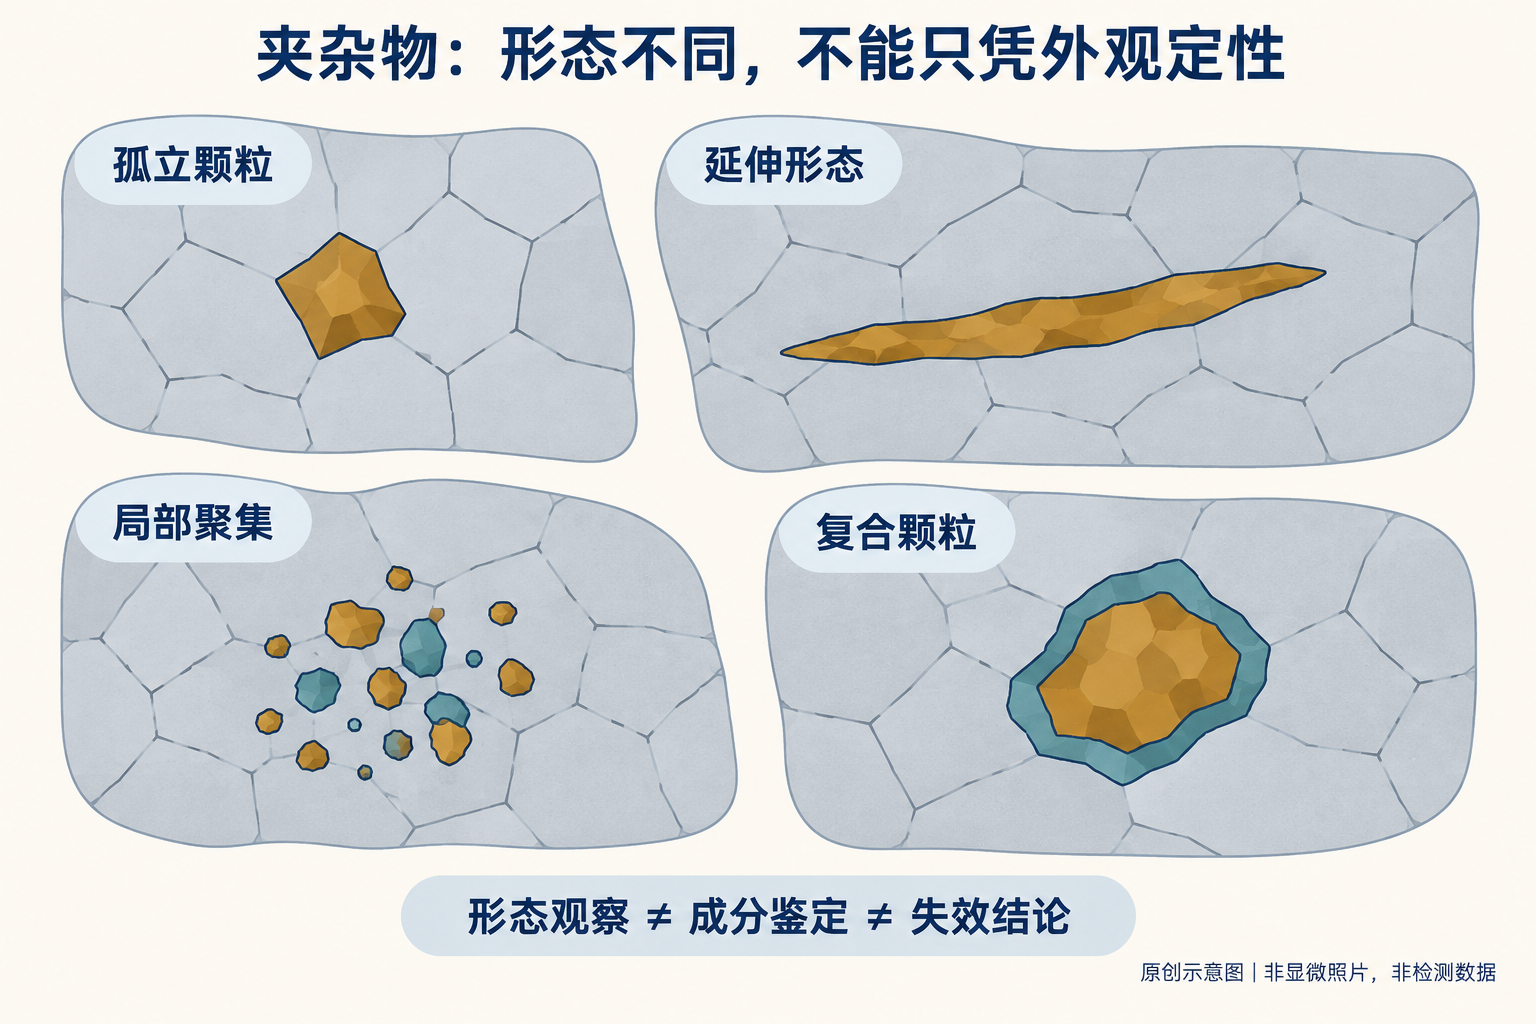
Schwarze Bereiche können Einschlüsse sein, aber auch Poren, durch das Ablösen von Partikeln entstandene Vertiefungen, Kratzer, Korrosionsgrübchen oder Verunreinigungen. Auch sekundäre Phasen wie Karbide oder Nitride dürfen nicht pauschal als schädliche nichtmetallische Einschlüsse betrachtet werden. „Schwarze Punkte“ sind lediglich eine Beobachtungsbeschreibung und stellen noch keine Identifizierung der Eigenschaften dar.
Die Morphologie-Kategorien in den Bewertungsschemata entsprechen nicht notwendigerweise der tatsächlichen chemischen Zusammensetzung. ASTM E45 unterscheidet klar zwischen morphologischer Klassifikation und chemischer Beschaffenheit: Ähnliches Aussehen der Partikel bedeutet nicht, dass ihre Zusammensetzung identisch ist.[1]
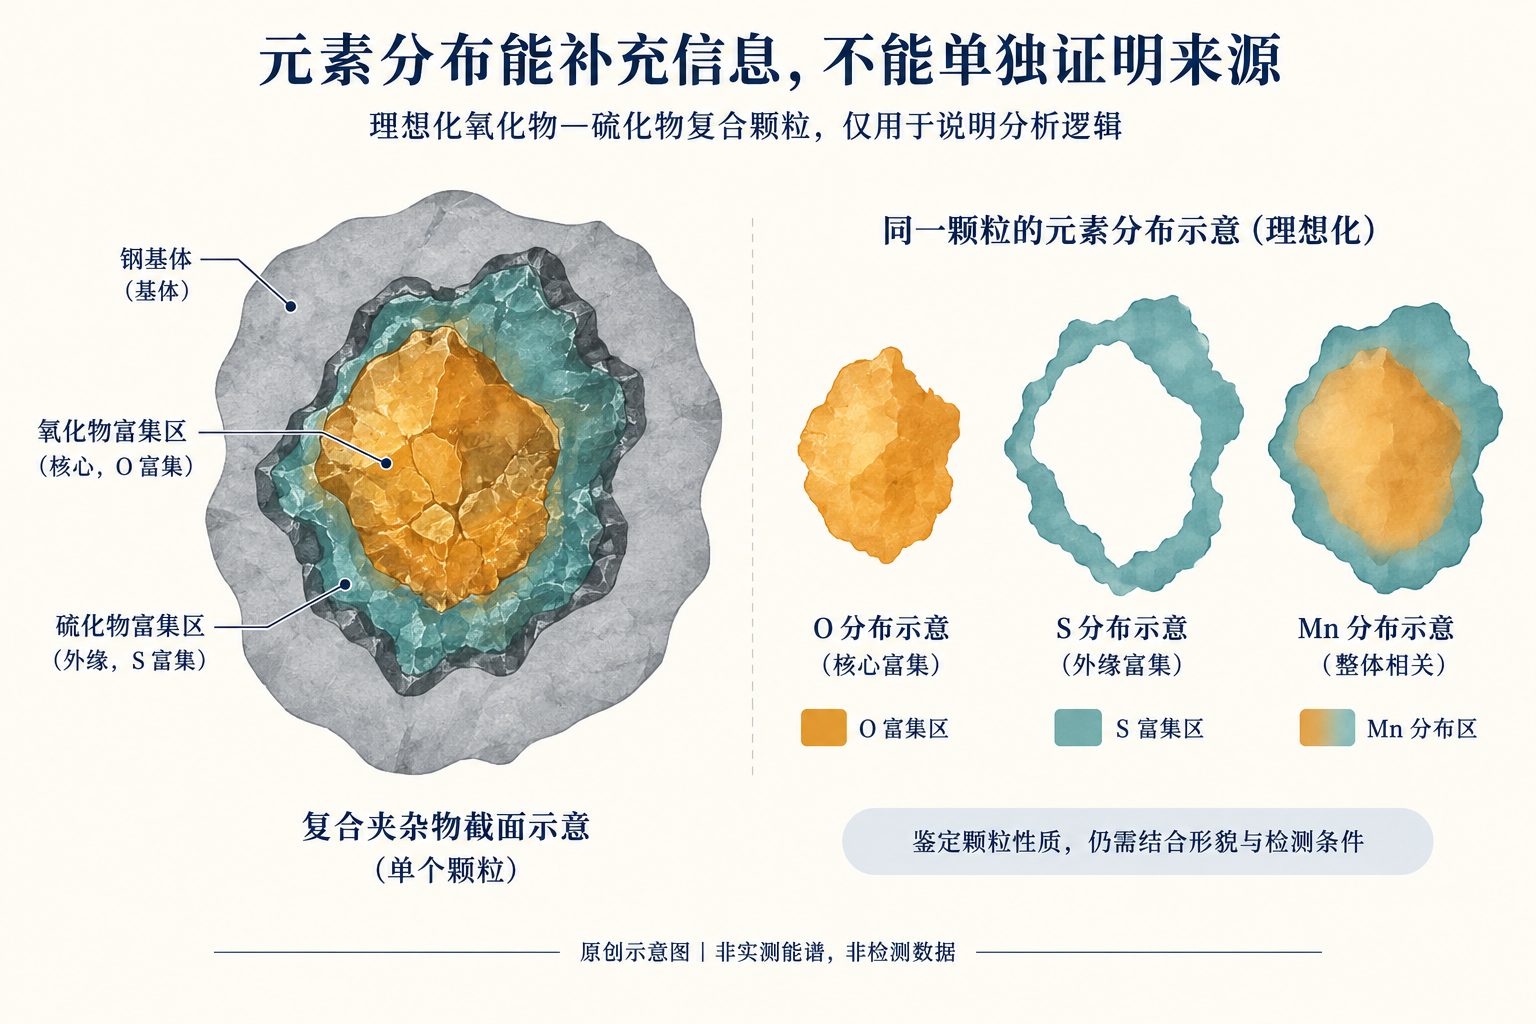
Das Rasterelektronenmikroskop und die Energiedispersive Röntgenspektroskopie (EDX) können Informationen zur Morphologie und zu den Elementen ergänzen, jedoch reicht ein einzelner Elementpeak nicht aus, um nachzuweisen, dass ein Partikel aus einem bestimmten Stahlwerk, aus einem bestimmten Feuerfestmaterial oder aus einem spezifischen Produktionsprozess stammt. Partikelgröße, umgebende Matrix, Oberflächenbeschaffenheit und Analysebedingungen beeinflussen die Interpretation. Elementare Informationen müssen mit morphologischen Merkmalen und kontextuellen Hinweisen abgeglichen werden.[3]
III. Warum Einschlüsse am Kaltdruckrisseffekt beteiligt sein können
Partikel können sich hinsichtlich ihrer Verformbarkeit, Steifigkeit und Grenzflächeneigenschaften vom Stahlsubstrat unterscheiden. Während des Umformprozesses können Partikel selbst zerbrechen oder sich an der Grenzfläche zum Substrat ablösen, wodurch mikroskopische Hohlräume entstehen. Unter entsprechenden lokalen Spannungs- und Verformungsbedingungen entwickeln sich diese Hohlräume weiter und verbinden sich schließlich zu Rissen.
Beim Kaltdrücken überwiegt zwar insgesamt die Druckumformung, doch bedeutet dies nicht, dass jede lokale Stelle eines Bauteils ausschließlich Druckspannungen erfährt. Materialfluss, geometrische Einschränkungen und Reibung können die lokalen Spannungszustände verändern, sodass lokale Zug- oder Scherkräfte weiterhin zur Schädigung beitragen können.
Studien zur duktilen Versagensmechanismen im Inneren kaltgetriebener Stahlbauteile haben die Beziehung zwischen dem Zerbrechen von Einschlüssen oder sekundären Phasen, der Ablösung an der Grenzfläche und der Entstehung mikroskopischer Hohlräume untersucht und diskutiert.[4] Dies zeigt, dass Einschlüsse grundsätzlich zur Rissbildung beitragen können, beweist jedoch nicht, dass alle Kaltdruckrisse denselben Mechanismus aufweisen. Position, Morphologie und lokale Verformungsbedingungen der Partikel sind für das tatsächliche Problem relevanter als das bloße „Zählen der Partikel“.
4. Warum man sich nicht nur auf die Anzahl, die Größe oder eine einzige Bewertungszahl konzentrieren sollte
Geringe Mengen einzelner Partikel sowie lokal gebündelte, in einer bestimmten Richtung angeordnete Partikel dürfen nicht allein anhand ihrer Gesamtzahl hinsichtlich des Risikos verglichen werden. Partikel ähnlicher Größe, die sich an unterschiedlichen Stellen befinden und verschiedene Orientierungen aufweisen, können ebenfalls unterschiedliche Auswirkungen haben.
Dass Mangansulfid eine gewisse Verformbarkeit aufweist, bedeutet nicht, dass es unter allen Betriebsbedingungen harmlos ist; ebenso sind harte Oxide nicht zwangsläufig die Ursache für das vorliegende Rissverhalten. Die Klassifizierung der Einschlüsse liefert Hinweise zur Beurteilung, kann jedoch keine konkreten Nachweise für das Versagen ersetzen.
Die Bewertung von Einschlüssen ist keine universelle „Gefährdungsbewertung“. Prüfverfahren, Schnittflächenausrichtung, Beobachtungsfläche, Berichterstattung und Materialzustand beeinflussen das Ergebnis. Werte, die mit unterschiedlichen Methoden oder Versionen ermittelt wurden, dürfen ohne Berücksichtigung der jeweiligen Bedingungen nicht direkt miteinander verglichen werden.
5. Warum trotz eines zulässigen Bewertungsergebnisses lokale Einschlussrisiken nicht ausgeschlossen werden können
Das Materialinnere ist nicht vollständig homogen, und eine begrenzte Probenahme kann nicht jeden Punkt eines gesamten Drahtstranges erfassen. Eine routinemäßige Bewertung innerhalb einer festgelegten Fläche stellt ein anderes statistisches Problem dar als das gelegentliche Auftreten großer Partikel oder fremder Einschlüsse.
ASTM E1245 unterscheidet klar zwischen dem Anwendungsbereich und den Grenzen der automatisierten Bildanalyse: Die statistische Charakterisierung typischer Einschlussgruppen darf nicht ohne Weiteres die Beurteilung seltener Fremdeinschlüsse ersetzen.[2] Ebenso kann das Auffinden ungewöhnlicher Partikel an einem fehlgeschlagenen Bauteil nicht dazu verwendet werden, die statistische Verteilung des gesamten Materials abzuleiten.
Nach dem Kaltfließpressen können sich Partikel gedreht, gestreckt, zerbrochen oder sogar gelöst haben, wobei sich in der Umgebung auch Hohlräume bilden können. Daher dürfen Beobachtungen an defekten Bauteilen nicht ohne entsprechende Erläuterungen als Bewertung der Einschlüsse im ursprünglichen Lieferzustand herangezogen werden.
VI. Es gibt Einschlüsse in der Nähe des Risses – warum kann das dennoch nicht als Ursache für die Rissbildung bewiesen werden?
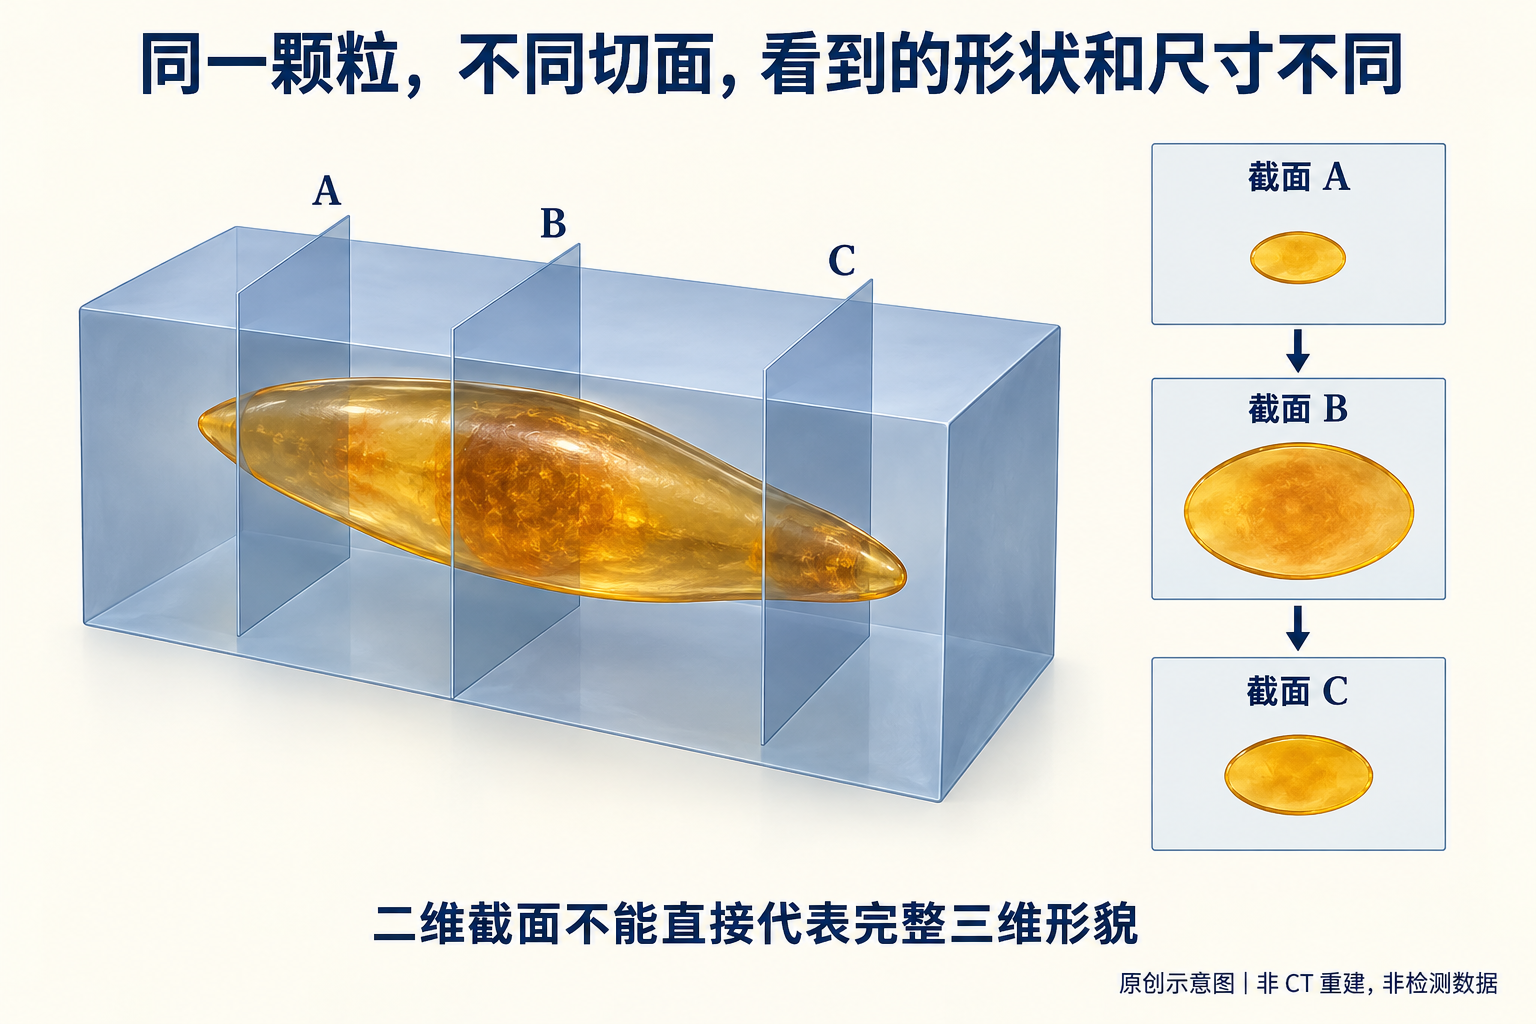
Zwischen „in der Nähe des Risses“ und „Verursachung des Risses“ fehlen noch kausale Belege. Es existieren mindestens mehrere unterschiedliche Erklärungen: Die Partikel haben an der Rissinitiierung mitgewirkt; der Riss hat sich woanders gebildet und ist anschließend an den Partikeln vorbeigeführt; die Partikel haben die Ausbreitung begünstigt, sind aber nicht der Ausgangspunkt gewesen; auf der zweidimensionalen Schnittfläche erscheint die räumliche Nähe, doch die tatsächliche dreidimensionale Beziehung bleibt unklar; oder der Riss hat nach seiner Öffnung Verunreinigungen eingebracht.
Für eine fundierte Beurteilung müssen Rissursprung, Schadensmorphologie, räumliche Beziehung zwischen Partikeln und Riss, Werkstoffverhalten sowie produktionsbedingte Abweichungen miteinander abgeglichen werden. Partikel neben dem Riss verdienen Aufmerksamkeit, doch die bloße räumliche Nähe reicht allein nicht aus, um die Hauptursache der Rissbildung eindeutig festzustellen.
Ebenso gilt: Wenn auf einer Schnittfläche keine Einschlüsse zu erkennen sind, schließt dies deren mögliche Rolle keineswegs endgültig aus. Tatsächliche Schädigungen entstehen im dreidimensionalen Raum; die Schnittfläche könnte wichtige Bereiche verfehlt haben, und Partikel könnten während der Probenvorbereitung abgelöst worden sein.
VII. Material- und Prozessfaktoren können gemeinsam wirken
Ein Versagen lässt sich nicht immer einfach auf „schlechtes Material“ oder „falschen Kundenprozess“ zurückführen. Lokale Schwachstellen im Werkstoff können durch Gefügezustand, Umformpfade, Reibung und Materialfluss beeinflusst werden; außerdem können prozessbedingte Abweichungen dazu führen, dass selbst grundsätzlich geeignete Werkstoffe lokalen Belastungen ausgesetzt werden, die über das zulässige Maß hinausgehen.
Nach Feststellung von Einschlüssen dürfen Diskussionen über Oberflächenfehler, Gefügezustand, Querschnitte, Schmierung und Werkzeugfaktoren nicht eingestellt werden. Selbst wenn sich durch Prozessanpassungen Ergebnisse verbessern lassen, darf dies nicht dazu missbraucht werden, bereits nachgewiesene Nichtkonformitäten des Materials zu negieren.
Zwei Schlussfolgerungen müssen klar getrennt werden: Ist das Material nicht konform, liegt trotz fehlender Nachweise für seine direkte Mitwirkung am vorliegenden Riss ein Konformitätsproblem vor. Ist das Material jedoch konform, muss bei vorhandenen Hinweisen darauf, dass lokale Eigenschaften zur Rissbildung beigetragen haben, weiterhin über Anwendungsgeeignetheit und Risiken diskutiert werden. Nur durch separate Bewertungen und anschließende Klärung ihrer Zusammenhänge lassen sich Haftungsfragen und Ursachen klar voneinander trennen.
8. Was kann eine Einschlussanalyse-Software leisten und was kann sie nicht ersetzen?
Unter der Voraussetzung einer validen Kalibrierung, korrekten Identifikation und geeigneten Betrachtungsfläche kann die Bildanalyse die Effizienz und Konsistenz bei der statistischen Auswertung von Projektionsgrößen, Flächen, Längen-Breiten-Verhältnissen, Anzahl und Verteilung verbessern.
Allerdings kann die Software Kratzer, Poren und Ablösungspits als Einschlüsse fehlinterpretieren. Zudem entsprechen zweidimensionale Projektionen oder Schnittflächengrößen nicht der vollständigen dreidimensionalen Morphologie der Partikel; Messungen auf einer einzelnen Ebene liefern nicht direkt alle räumlichen Informationen.[2]
Bildmessungen, normative Prüfungen sowie Konformitätsbewertungen und Ursachenanalysen von Versagensfällen stellen drei unterschiedliche Ebenen dar. Die Software kann die beiden letztgenannten Schritte nicht überspringen. Das bloße Auftreten eines Normnamens im Programminterface bedeutet nicht, dass Probenahme, Probenvorbereitung, Beobachtung und Berichterstattung bereits vollständig dieser Norm entsprochen haben.
9. Bis zu welcher Stufe sollte ein professionelles Gutachten reichen?
Die Aussagekraft des Fazits sollte der Stärke der vorliegenden Beweislage entsprechen. Bei ausschließlich optischer Beurteilung kann formuliert werden: „Vermutlich handelt es sich um Einschlüsse oder Poren; die genaue Natur bleibt zu bestätigen.“ Wenn die Partikeleigenschaften zwar bestätigt, jedoch deren Herkunftsbeziehung unklar ist, kann angegeben werden: „Möglicherweise hat der Partikel zur lokalen Schädigung beigetragen, reicht jedoch noch nicht aus, um ihn als Hauptursache des Risses anzusehen.“
Nur wenn Partikel am Rissursprung, lokale Schadensmorphologien und zugrunde liegende Mechanismen zueinander passen, lässt sich begründet feststellen, dass der Partikel zum Rissbeginn beigetragen hat, wobei weitere Einflussfaktoren gesondert zu betrachten sind. Hat eine valide Prüfung nachgewiesen, dass das Material den vereinbarten Spezifikationen nicht entspricht, können die konkreten Nichtkonformitäten klar benannt und gleichzeitig ihre kausale Beziehung zum aktuellen Rissfall separat bewertet werden.
Das Nachweisen von Aluminium- und Sauerstoffelementen neben einem Riss schließt noch zahlreiche Zwischenschritte ein – von der Partikelidentifizierung über die Herkunftsbestimmung bis hin zur Zuordnung zum Produktionsprozess und zur abschließenden Ursachenanalyse des Versagens. Eine vorsichtige Formulierung bedeutet nicht, eine Schlussfolgerung zu vermeiden, sondern sicherzustellen, dass das Fazit nicht über die vorhandenen Beweise hinausgeht.
Zehn: Nur mit der richtigen Norm sind die Ergebnisse vergleichbar
GB/T 10561—2023 übernimmt modifiziert ISO 4967:2013.[5] ISO 4967:2026 wurde bereits veröffentlicht.[6] Ähnliche Normnamen bedeuten nicht, dass Prüfverfahren unterschiedlicher Jahre oder Systeme direkt austauschbar sind.
Der Bericht sollte die angewendete Norm sowie deren Version klar angeben und die entsprechenden Prüfbedingungen erläutern. Die Ergebnisse nach GB/T 10561, ISO 4967 und ASTM E45 dürfen nicht allein aufgrund ihrer Bezugnahme auf Einschlüsse ohne weiteres als gleichwertig angesehen werden.
Methodennormen beantworten die Frage „Wie wird geprüft und beschrieben?“, Produktstandards und Vereinbarungen klären die Frage „Wie erfolgt die Abnahme?“, während die Fehleranalyse die Frage „Warum trat diese Anomalie auf?“ behandelt. Jede Norm hat ihre eigene Aufgabe; nur so sind die Ergebnisse vergleichbar und die Schlussfolgerungen klar abgegrenzt.
Sichtweise eines Ingenieurs
Einschlüsse können Auslöser für Rissbildung sein, sie können auch lediglich am Risswachstum beteiligt sein oder einfach zufällig an der Schnittfläche auftretende benachbarte Partikel darstellen. Entscheidend ist vielmehr zu erkennen, welche Rolle sie bei diesem konkreten Versagen gespielt haben.
Das Auffinden von Einschlüssen bedeutet nicht automatisch, dass das Material fehlerhaft ist; eine positive Bewertung des Materials schließt lokale Materialrisiken ebenfalls nicht aus. Erst wenn Partikeleigenschaften, Rissursprung, Schädigungsmechanismus und tatsächliche Betriebsbedingungen sich gegenseitig bestätigen, ist die Schlussfolgerung hinreichend begründet.
In den Kaltfließformprojekten der Creation Group werden Beobachtungen, Konformitätsprüfungen, Mechanismusannahmen und noch offene Fragen jeweils separat dargestellt, sodass jede einzelne Schlussfolgerung auf entsprechende Nachweise zurückgeführt werden kann.
Referenzen
- ASTM E45: Prüfverfahren für den Einschlussgehalt in Stahl
- ASTM E1245-03(2023): Automatische Bildanalyse zur Bestimmung von Einschlüssen oder zweiten Phasen
- ASTM E1508-12: Leitfaden zur quantitativen Analyse mittels Energiedispersions-Spektroskopie (angegebene Ausgabe)
- Sabih & Nemes (2009): Mechanismen duktiler Innenversagen beim Kaltfließpressen von Stahl
- Informationen zu nationalen Standards: GB/T 10561—2023
- Offizielle Standardinformationen zu ISO 4967:2026
Dieser Artikel behandelt die Grenzen der Beweisführung bei technischen Beurteilungen und führt keine Ursachenanalyse für das in Abbildung 1 gezeigte Bauteil durch. Die Abbildungen 2–4 sind eigenständig erstellte illustrative Darstellungen und ersetzen weder mikroskopische Untersuchungen, noch energiedispersive Spektroskopie oder standardisierte Bewertungsverfahren.