
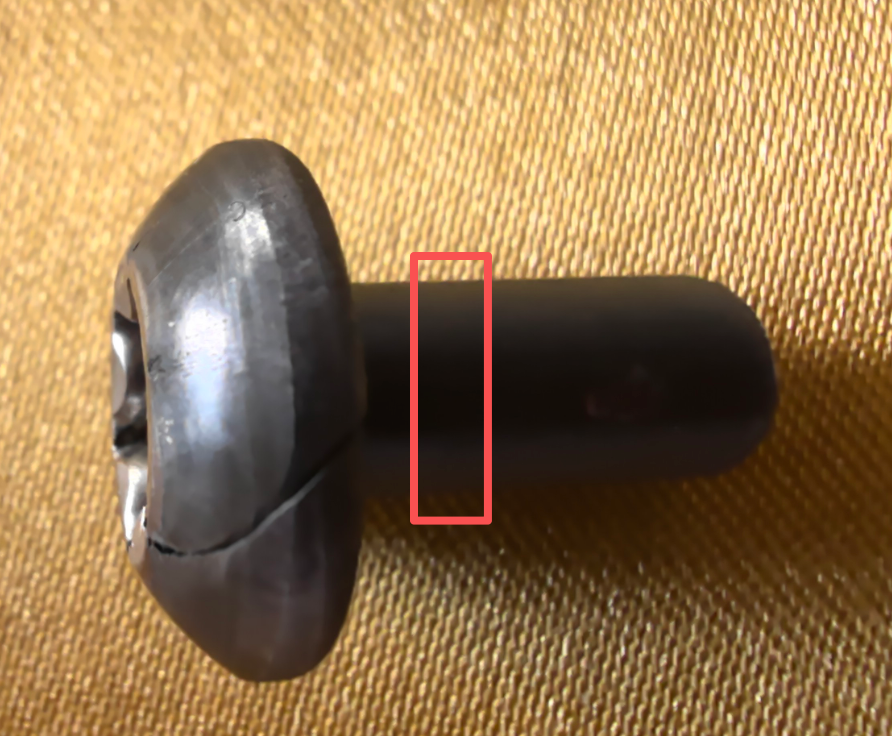
หลังจากชิ้นงานปั๊มเย็นเกิดรอยแตก เมื่อผ่าตัดชิ้นงานทดสอบและตรวจสอบภายใต้กล้องจุลทรรศน์พบอนุภาคสีดำบริเวณใกล้รอยแตก ทำให้หลายคนในสถานที่ทำงานสรุปได้ง่ายว่า “พบสาเหตุแล้ว เป็นเพราะสารเจือปน”
การตัดสินเช่นนี้อาจถูกต้อง แต่ก็อาจเร็วเกินไป สารเจือปนอาจมีส่วนในการเกิดรอยแตก แต่ระหว่างการ “เห็นความผิดปกติ” กับการ “พิสูจน์ว่ามันเป็นสาเหตุของความเสียหาย” จำเป็นต้องมีหลักฐานที่สอดคล้องกัน การพิสูจน์ว่าอนุภาคเหล่านั้นมีส่วนทำให้เกิดรอยแตก ไม่ได้หมายความว่าวัสดุทั้งล็อตนั้นไม่ผ่านมาตรฐาน และยิ่งไม่ได้หมายความว่าความรับผิดชอบได้ถูกกำหนดไว้แล้ว
แยกคำถามออกเป็น 4 ประเด็นก่อน
| คำถาม | สิ่งที่ต้องพิจารณา |
|---|---|
| สังเกตเห็นอะไร? | การระบุอนุภาค รูพรุน โครงสร้าง หรือร่องรอยจากการเตรียมตัวอย่าง |
| วัสดุเป็นไปตามข้อกำหนดหรือไม่? | ประเมินความสอดคล้องตามมาตรฐาน ข้อตกลง และผลการตรวจสอบที่ถูกต้อง |
| ทำไมจึงเกิดรอยแตก? | แหล่งกำเนิดและการขยายตัวของรอยแตก รวมถึงบทบาทของวัสดุและกระบวนการผลิต |
| จะกำหนดความรับผิดชอบอย่างไร? | ข้อตกลงการจัดหา แหล่งที่มาของข้อบกพร่อง กระบวนการผลิต และความสัมพันธ์เชิงสาเหตุ |
คำถามทั้งสี่ข้อนี้เกี่ยวข้องกัน แต่ไม่สามารถใช้คำตอบหนึ่งแทนอีกสามข้อได้
1. การพบสารเจือปนในเหล็ก ไม่ได้หมายความว่าวัสดุไม่ผ่านมาตรฐาน
สารเจือปนที่ไม่ใช่โลหะในเหล็ก อาจเกิดจากปฏิกิริยาการดึงออกซิเจน กระบวนการตกผลึก หรือมาจากสิ่งแปลกปลอมภายนอก การประเมินต้องพิจารณาขนาด รูปร่าง จำนวน การกระจายตัว และการใช้งานจริง ห้ามใช้เพียงการมองเห็นจุดดำมาแทนการประเมินความสะอาดของวัสดุ
การพิจารณาว่าวัสดุผ่านมาตรฐานหรือไม่ ขึ้นอยู่กับมาตรฐานผลิตภัณฑ์ที่ใช้ ข้อกำหนดทางเทคนิคในใบสั่งซื้อ และข้อกำหนดการตรวจรับที่ตกลงกันระหว่างทั้งสองฝ่าย ASTM E45 เป็นมาตรฐานวิธีการตรวจสอบและบรรยายสารเจือปน แต่ไม่ได้กำหนดค่าขีดจำกัดมาตรฐานที่ใช้ได้กับทุกผลิตภัณฑ์ [1]
ในทางกลับกัน การผ่านการประเมินระดับมาตรฐานก็ไม่ได้หมายความว่ารอยแตกทั้งหมดไม่เกี่ยวข้องกับวัสดุ ผลการประเมินที่ผ่านมาตรฐานนั้นใช้กับสภาพการสุ่มตัวอย่างและการตรวจสอบตามที่กำหนด ส่วนสภาพวัสดุเฉพาะจุด กระบวนการเปลี่ยนรูป และข้อกำหนดการใช้งานของชิ้นงานแต่ละชิ้น ยังคงต้องพิจารณาแยกต่างหาก
2. อนุภาคสีดำภายใต้กล้องจุลทรรศน์ อาจไม่ใช่สิ่งเจือปนเสมอไป
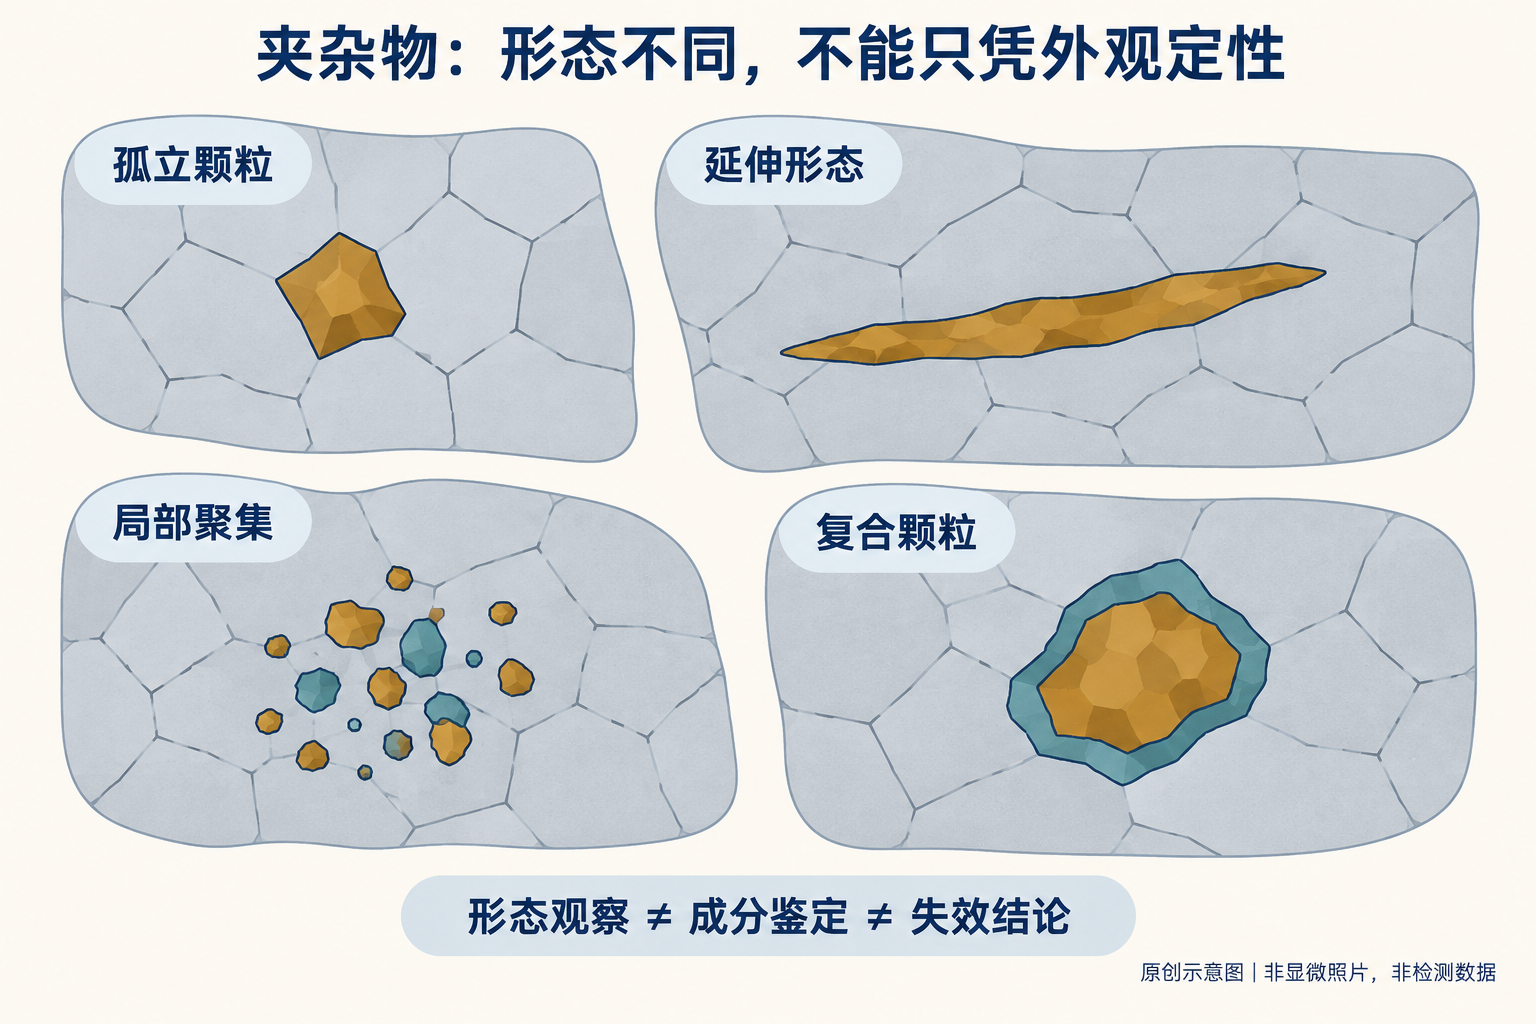
บริเวณสีดำอาจเป็นสิ่งเจือปน หรืออาจเป็นโพรง รอยบุบจากการหลุดของอนุภาค รอยขีดข่วน รอยกัดกร่อน หรือการปนเปื้อนก็ได้ สารประกอบคาร์ไบด์ ไนไตรด์ และเฟสที่สองอื่นๆ ก็ไม่สามารถถูกมองว่าเป็นสิ่งเจือปนเชิงโลหะที่เป็นอันตรายได้โดยทั่วไป “จุดดำ” เป็นเพียงคำอธิบายจากการสังเกต ยังไม่ใช่การระบุลักษณะทางเคมี
ประเภทของรูปร่างในแผนภูมิการประเมิน ไม่จำเป็นต้องตรงกับองค์ประกอบทางเคมีจริง ASTM E45 แยกแยะอย่างชัดเจนระหว่างการจำแนกประเภทรูปร่างและคุณสมบัติทางเคมี: แม้อนุภาคมีลักษณะภายนอกคล้ายกัน ก็ไม่ได้หมายความว่ามีองค์ประกอบเดียวกัน [1]
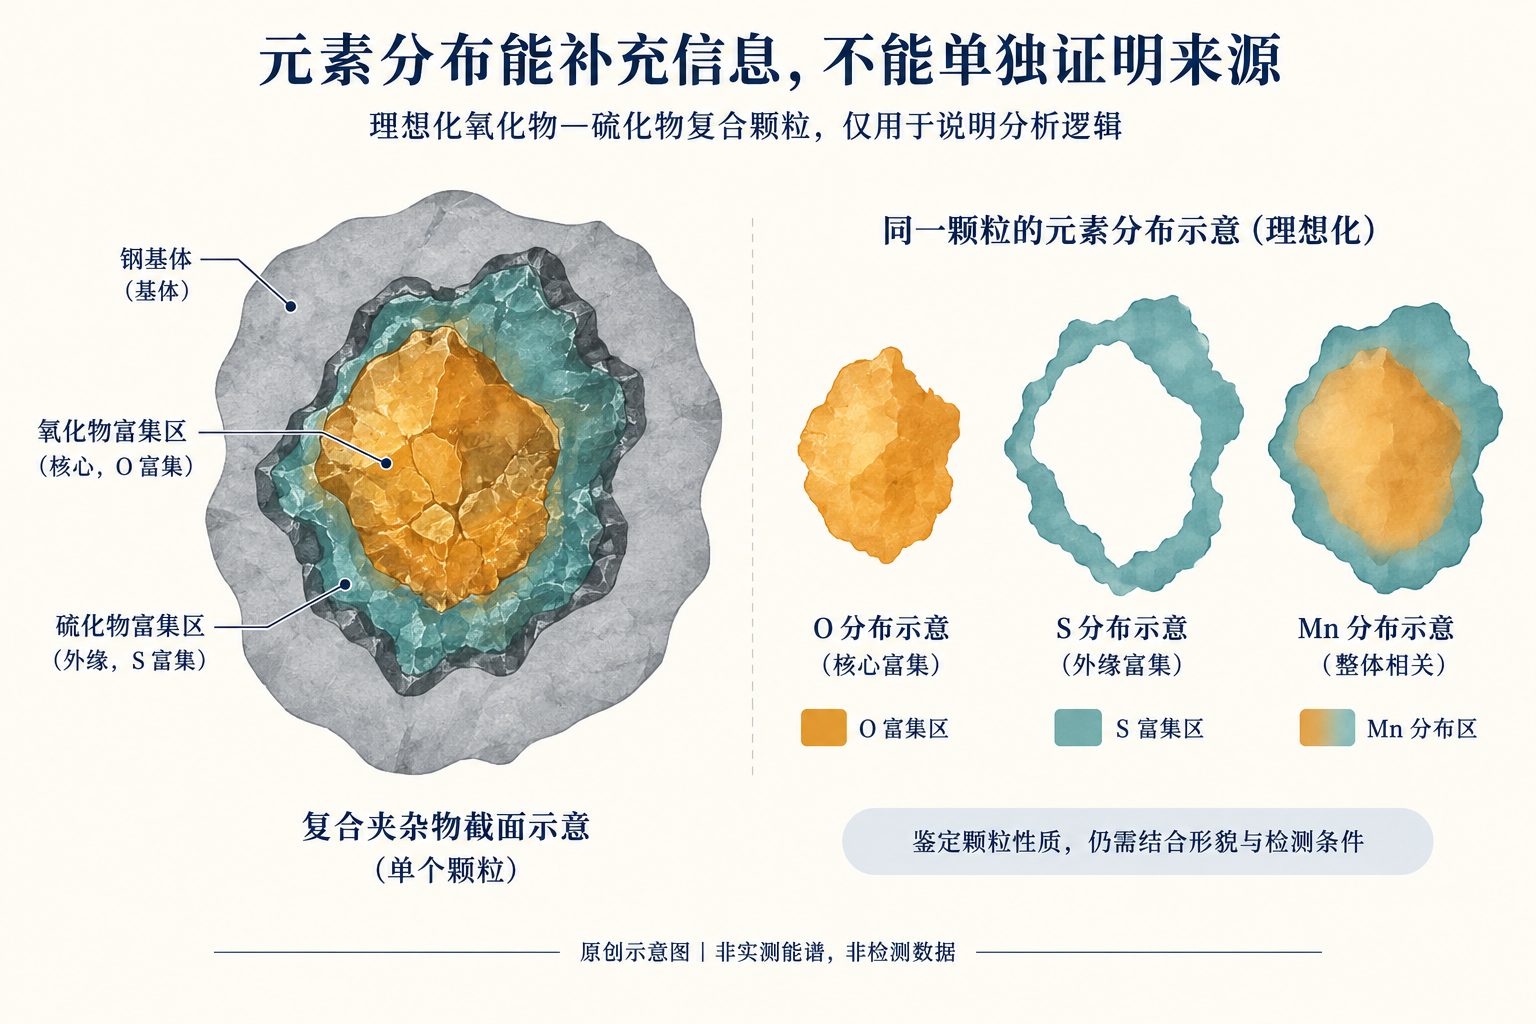
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราดและการวิเคราะห์สเปกตรัมพลังงานสามารถเสริมข้อมูลด้านรูปร่างและธาตุได้ แต่การพบพีคของธาตุเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าอนุภาคมาจากโรงเหล็กแห่งใด วัสดุทนไฟชนิดใด หรือกระบวนการผลิตขั้นตอนไหน ขนาดอนุภาค โครงสร้างพื้นฐานโดยรอบ สภาพพื้นผิว และเงื่อนไขการวิเคราะห์ล้วนมีผลต่อการตีความ ข้อมูลธาตุต้องสอดคล้องกับรูปร่างและหลักฐานอื่นๆ ในบริบท [3]
3. เหตุใดสิ่งเจือปนจึงอาจมีส่วนเกี่ยวข้องกับการแตกร้าวจากการตีขึ้นรูปเย็น
ความสามารถในการเปลี่ยนรูป ความแข็งแกร่ง และสภาพหน้าสัมผัสระหว่างอนุภาคกับโครงสร้างเหล็กอาจแตกต่างกัน ในระหว่างการเปลี่ยนรูป อนุภาคเองอาจแตกหัก หรือหน้าสัมผัสระหว่างอนุภาคกับโครงสร้างเหล็กอาจหลุดออกจากกัน ทำให้เกิดโพรงขนาดเล็ก; ภายใต้สภาวะความเค้นและการเปลี่ยนรูปเฉพาะที่ที่เหมาะสม โพรงเหล่านี้จะขยายตัวและเชื่อมต่อกันจนกลายเป็นรอยแตก
การตีขึ้นรูปเย็นโดยรวมเป็นกระบวนการขึ้นรูปด้วยแรงกด แต่ไม่ได้หมายความว่าทุกส่วนของชิ้นงานจะมีแต่แรงกดตลอดเวลา การไหลของวัสดุ ข้อจำกัดทางเรขาคณิต และแรงเสียดทานสามารถเปลี่ยนแปลงสภาวะความเค้นเฉพาะที่ได้ แรงดึงหรือแรงเฉือนในบางพื้นที่ก็ยังอาจมีส่วนทำให้เกิดความเสียหายได้
งานวิจัยเกี่ยวกับการเสียหายแบบเหนียวภายในของเหล็กกล้าที่ผ่านการตีขึ้นรูปเย็น ได้สังเกตและอภิปรายความสัมพันธ์ระหว่างการแตกหักของสิ่งเจือปนหรือเฟสที่สอง การหลุดของหน้าสัมผัส และความเสียหายจากโพรงขนาดเล็ก [4] ซึ่งแสดงให้เห็นว่าสิ่งเหล่านี้มีโอกาสเข้าร่วมในกระบวนการแตกร้าว แต่ไม่ได้ยืนยันว่ารอยแตกจากการตีขึ้นรูปเย็นทุกกรณีเกิดจากกลไกเดียวกัน ตำแหน่ง รูปร่าง และสภาวะการเปลี่ยนรูปเฉพาะที่ของอนุภาค มีความเกี่ยวข้องกับปัญหาจริงมากกว่าแค่การนับจำนวนอนุภาค
4. ทำไมจึงไม่ควรสนใจแค่จำนวน ขนาด หรือตัวเลขการประเมินเพียงอย่างเดียว
อนุภาคจำนวนเล็กน้อยที่อยู่โดดเดี่ยว กับอนุภาคที่รวมตัวกันเป็นกลุ่มและเรียงตัวในทิศทางหนึ่ง ไม่สามารถประเมินความเสี่ยงได้โดยใช้เพียงจำนวนรวมเท่านั้น อนุภาคที่มีขนาดใกล้เคียงกัน หากอยู่ในตำแหน่งและทิศทางที่แตกต่างกัน ก็อาจส่งผลกระทบต่างกันได้
แม้แมงกานีสซัลไฟด์จะสามารถเปลี่ยนรูปได้ในระดับหนึ่ง แต่ก็ไม่ได้หมายความว่าจะปลอดภัยในทุกสภาพการทำงาน และออกไซด์แข็งก็ไม่ได้หมายความว่าจะเป็นสาเหตุของการแตกร้าวในครั้งนี้เสมอไป ประเภทของอนุภาคช่วยให้เราตัดสินใจได้ แต่ไม่สามารถทดแทนหลักฐานการเสียหายที่เกิดขึ้นจริงได้
การประเมินระดับของสิ่งเจือปนไม่ใช่ “คะแนนความอันตราย” แบบทั่วไป วิธีการตรวจสอบ ทิศทางของหน้าตัด พื้นที่ที่สังเกต การรายงาน และสถานะของวัสดุ ล้วนมีผลต่อผลลัพธ์ที่ได้ ตัวเลขที่ได้จากวิธีหรือเวอร์ชันที่แตกต่างกัน ไม่สามารถนำมาเปรียบเทียบกันได้โดยไม่พิจารณาเงื่อนไขที่ใช้
5. แม้การประเมินจะผ่านเกณฑ์ แต่ทำไมยังไม่สามารถตัดความเสี่ยงจากสิ่งเจือปนเฉพาะจุดออกไปได้
ภายในวัสดุมีความไม่สม่ำเสมออยู่เสมอ การสุ่มตัวอย่างในปริมาณจำกัดไม่สามารถครอบคลุมทุกตำแหน่งของเส้นลวดทั้งม้วนได้ การประเมินมาตรฐานในพื้นที่กำหนด ไม่ใช่ประเด็นเดียวกับความเสี่ยงจากอนุภาคขนาดใหญ่ที่พบโดยบังเอิญ หรือสิ่งเจือปนจากภายนอก
ASTM E1245 ได้แยกแยะขอบเขตการใช้งานและข้อจำกัดของการวิเคราะห์ภาพด้วยระบบอัตโนมัติไว้อย่างชัดเจน: การประเมินเชิงสถิติของกลุ่มสิ่งเจือปนทั่วไป ไม่ควรใช้แทนการประเมินสิ่งเจือปนจากภายนอกที่พบโดยบังเอิญ [2] ในทำนองเดียวกัน การพบอนุภาคผิดปกติบนชิ้นส่วนที่เสียหาย ก็ไม่สามารถใช้คาดการณ์การกระจายเชิงสถิติของวัสดุทั้งล็อตได้
หลังจากการตีขึ้นรูปเย็น อนุภาคอาจหมุน เหยียดยาว แตกหัก หรือหลุดออกจากตำแหน่ง และบริเวณรอบ ๆ อาจเกิดโพรงขึ้นได้ ดังนั้น ผลการสังเกตบนชิ้นส่วนที่เสียหาย จึงไม่สามารถนำไปใช้เป็นการประเมินสิ่งเจือปนในสภาพวัสดุที่ส่งมอบมาได้โดยไม่มีคำอธิบาย
6. มีสิ่งเจือปนใกล้รอยแตก ทำไมยังพิสูจน์ไม่ได้ว่าเป็นสาเหตุของการเกิดรอยแตก
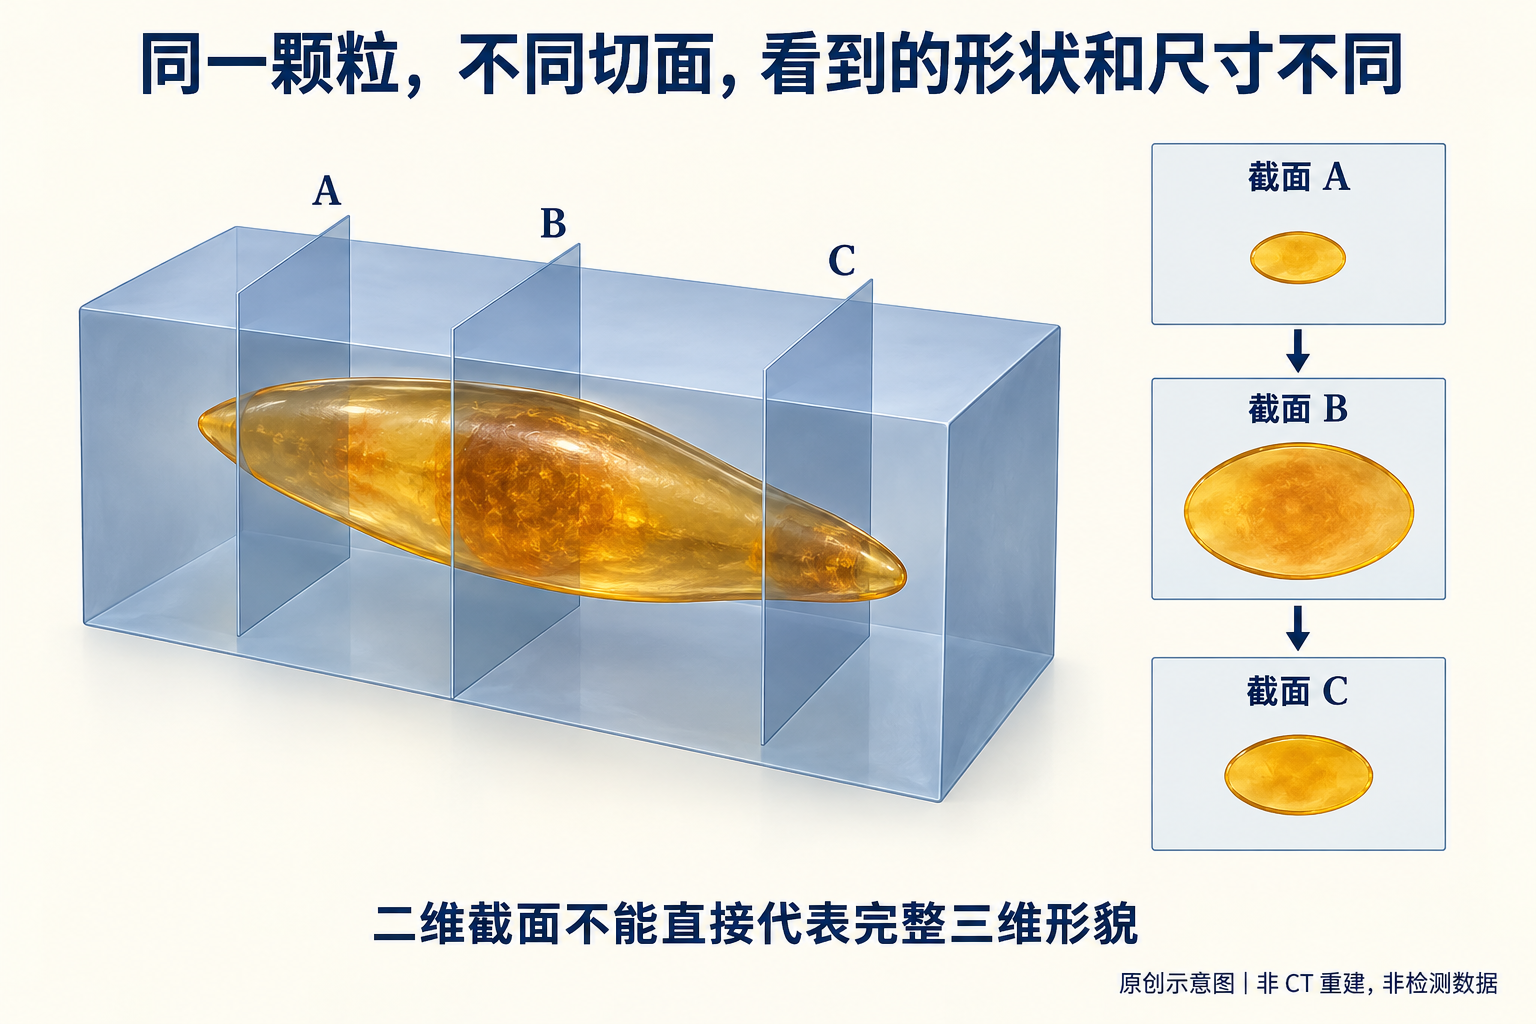
ระหว่าง “ใกล้รอยแตก” กับ “ทำให้เกิดรอยแตก” ยังขาดหลักฐานเชิงเหตุและผล อย่างน้อยมีคำอธิบายที่แตกต่างกันหลายแบบ: เม็ดสิ่งเจือปนอาจมีส่วนในการเริ่มเกิดรอยแตก; รอยแตกอาจเกิดจากจุดอื่นแล้วเคลื่อนผ่านเม็ดสิ่งเจือปน; เม็ดสิ่งเจือปนอาจช่วยให้รอยแตกขยายตัวแต่ไม่ใช่จุดเริ่มต้น; ในภาพตัดสองมิติอาจดูเหมือนอยู่ใกล้กัน แต่ความสัมพันธ์ในสามมิติยังไม่ชัดเจน; หรือสิ่งเจือปนอาจเข้าไปในรอยแตกหลังจากที่มันเปิดออกแล้ว
การประเมินจำเป็นต้องเชื่อมโยงระหว่างแหล่งกำเนิดรอยแตก ลักษณะความเสียหาย ตำแหน่งเชิงพื้นที่ของเม็ดสิ่งเจือปนกับรอยแตก พฤติกรรมของวัสดุ และความผิดปกติที่เกิดขึ้นจริงในกระบวนการผลิต เม็ดสิ่งเจือปนที่อยู่ข้างรอยแตกควรได้รับความสนใจ แต่เพียงแค่อยู่ใกล้กันไม่เพียงพอที่จะระบุว่าเป็นสาเหตุหลักของการเกิดรอยแตก
ในทำนองเดียวกัน การที่ไม่พบสิ่งเจือปนในภาพตัดหนึ่งภาพ ก็ไม่สามารถตัดประเด็นบทบาทของมันออกไปได้อย่างสิ้นเชิง ความเสียหายที่เกิดขึ้นจริงเกิดขึ้นในสามมิติ ภาพตัดอาจไม่ผ่านตำแหน่งสำคัญ และเม็ดสิ่งเจือปนอาจหลุดออกจากตัวอย่างระหว่างการเตรียมตัวอย่าง
7. ปัจจัยทางวัสดุและปัจจัยทางกระบวนการอาจมีผลร่วมกัน
ความล้มเหลวไม่สามารถสรุปได้ง่ายๆ ว่าเกิดจาก “วัสดุไม่ดี” หรือ “กระบวนการของลูกค้าไม่ดี” จุดอ่อนของวัสดุในบางบริเวณอาจเกิดจากสภาพไมโครสตรัคเจอร์ เส้นทางการเปลี่ยนรูป แรงเสียดทาน และการไหลของวัสดุร่วมกัน ขณะเดียวกัน ความผิดปกติในกระบวนการอาจทำให้วัสดุที่เดิมใช้งานได้ต้องรับภาระความเสียหายเฉพาะจุดที่เกินขอบเขตที่เหมาะสม
เมื่อพบสิ่งเจือปนแล้ว ไม่ควรหยุดการพิจารณาปัจจัยอื่นๆ เช่น ข้อบกพร่องบนผิว โครงสร้างไมโครสตรัคเจอร์ การตัด การหล่อลื่น และแม่พิมพ์ หากสามารถปรับกระบวนการเพื่อแก้ไขปัญหาได้ ก็ไม่ควรใช้เหตุผลนี้มาปฏิเสธว่าวัสดุนั้นไม่เป็นไปตามข้อกำหนดที่ได้รับการยืนยันแล้ว
ที่นี่มีข้อสรุปสองประการที่ต้องแยกออกจากกัน: วัสดุไม่เป็นไปตามข้อกำหนด แม้ยังไม่ได้พิสูจน์ว่าเป็นสาเหตุของการเกิดรอยแตกในครั้งนี้ ก็ยังถือว่าเป็นปัญหาด้านความสอดคล้อง; วัสดุเป็นไปตามข้อกำหนด หากมีหลักฐานแสดงว่าลักษณะเฉพาะบางอย่างของวัสดุมีส่วนเกี่ยวข้องกับการเกิดรอยแตก ก็ยังต้องพิจารณาถึงความเหมาะสมและความเสี่ยงในการนำไปใช้งานจริง ควรประเมินแยกกันก่อน แล้วจึงอธิบายความสัมพันธ์ระหว่างสองประเด็น เพื่อหลีกเลี่ยงความสับสนในเรื่องความรับผิดชอบและสาเหตุ
8. ซอฟต์แวร์วิเคราะห์สารประกอบในโลหะช่วยอะไรได้บ้าง และไม่สามารถทดแทนอะไรได้
ภายใต้เงื่อนไขของการสอบเทียบที่ถูกต้อง การระบุชนิดของสารประกอบอย่างแม่นยำ และการเลือกพื้นที่ตรวจวัดที่เหมาะสม การวิเคราะห์ภาพจะช่วยเพิ่มประสิทธิภาพและความสม่ำเสมอในการวัดขนาดฉาย, พื้นที่, อัตราส่วนความยาว/กว้าง, จำนวน และการแจกแจงของสารประกอบ
อย่างไรก็ตาม ซอฟต์แวร์อาจระบุรอยขีดข่วน, รูพรุน หรือรอยหลุดลอกของอนุภาค เป็นสารประกอบโดยไม่ถูกต้อง ขนาดที่วัดจากภาพฉายสองมิติหรือหน้าตัด ก็ไม่ได้หมายถึงรูปร่างสามมิติที่สมบูรณ์ของอนุภาค และการวัดบนระนาบเดียวไม่สามารถให้ข้อมูลเชิงพื้นที่ทั้งหมดได้โดยตรง [2]
การวัดด้วยภาพ, การตรวจสอบตามมาตรฐานและการประเมินความสอดคล้อง, และการวินิจฉัยสาเหตุความล้มเหลว เป็นสามระดับที่แตกต่างกัน ซอฟต์แวร์ไม่สามารถข้ามสองขั้นตอนหลังไปได้ การปรากฏชื่อมาตรฐานบนหน้าจอไม่ได้หมายความว่าการเก็บตัวอย่าง, การเตรียมตัวอย่าง, การสังเกต และการรายงานได้ปฏิบัติตามมาตรฐานนั้นอย่างครบถ้วน
9. ควรเขียนข้อสรุปทางเทคนิคอย่างละเอียดถึงขั้นไหน
ความแข็งแกร่งของข้อสรุปควรสอดคล้องกับความแข็งแกร่งของหลักฐาน หากมีเพียงลักษณะภายนอกที่สังเกตได้ด้วยตาเปล่า สามารถเขียนว่า “สงสัยว่าเป็นสารประกอบหรือรูพรุน ต้องยืนยันชนิดต่อไป” เมื่อยืนยันชนิดของอนุภาคได้แล้ว แต่ยังขาดข้อมูลเกี่ยวกับแหล่งที่มา สามารถเขียนว่า “อาจมีส่วนทำให้เกิดความเสียหายเฉพาะจุด แต่ยังไม่เพียงพอที่จะระบุว่าเป็นสาเหตุหลักของการเกิดรอยแตก”
เมื่อสามารถเชื่อมโยงระหว่างอนุภาคบริเวณจุดเริ่มต้นรอยแตก รูปแบบและความเสียหายเฉพาะจุด และกลไกการเกิดความเสียหายได้ จึงจะสามารถระบุได้ว่าอนุภาคมีส่วนเกี่ยวข้องกับการเริ่มต้นรอยแตก และสามารถแยกพิจารณาปัจจัยอื่นๆ ที่มีผลต่อการเกิดรอยแตกได้ หากการตรวจสอบพบว่าวัสดุไม่เป็นไปตามข้อกำหนดที่ตกลงไว้ ก็สามารถระบุประเด็นที่ไม่เป็นไปตามข้อกำหนดได้อย่างชัดเจน พร้อมทั้งประเมินความสัมพันธ์เชิงสาเหตุระหว่างวัสดุนั้นกับการเกิดรอยแตกในครั้งนี้ต่างหาก
การตรวจพบธาตุอลูมิเนียมและออกซิเจนใกล้รอยแตก ยังคงต้องผ่านหลายขั้นตอน เช่น การระบุชนิดของอนุภาค การพิจารณาแหล่งที่มา การเชื่อมโยงกับกระบวนการผลิต และการวินิจฉัยสาเหตุความล้มเหลว ดังนั้น การเขียนข้อสรุปอย่างรอบคอบไม่ใช่การหลีกเลี่ยงการให้ข้อสรุป แต่เป็นการทำให้ข้อสรุปสอดคล้องกับหลักฐานที่มีอยู่เท่านั้น
10. เมื่อใช้มาตรฐานอย่างถูกต้อง ผลลัพธ์จึงสามารถเปรียบเทียบได้
GB/T 10561—2023 ปรับปรุงโดยอ้างอิง ISO 4967:2013.[5] ISO 4967:2026 ได้เผยแพร่แล้ว[6] แม้ชื่อมาตรฐานจะคล้ายคลึงกัน แต่ไม่ได้หมายความว่าวิธีการตรวจสอบในมาตรฐานต่างปีหรือต่างระบบจะสามารถใช้แทนกันได้โดยตรง
รายงานควรระบุมาตรฐานและฉบับที่ใช้อย่างชัดเจน พร้อมทั้งอธิบายเงื่อนไขการตรวจสอบที่เกี่ยวข้อง ผลลัพธ์จาก GB/T 10561, ISO 4967 และ ASTM E45 ไม่สามารถถือว่าเท่ากันได้ เพียงเพราะทั้งสามมาตรฐานเกี่ยวข้องกับการตรวจหาสารประกอบแปลกปลอม
มาตรฐานวิธีการตอบคำถามว่า “จะตรวจสอบและอธิบายอย่างไร” ส่วนมาตรฐานผลิตภัณฑ์และข้อตกลงตอบคำถามว่า “จะยอมรับอย่างไร” และการวิเคราะห์ความล้มเหลวตอบคำถามว่า “ทำไมจึงเกิดความผิดปกติในครั้งนี้” แต่ละมาตรฐานมีบทบาทของตนเอง เมื่อทำเช่นนี้ ผลลัพธ์จึงสามารถเปรียบเทียบได้ และข้อสรุปจึงมีขอบเขตที่ชัดเจน
มุมมองของวิศวกร
สารประกอบแปลกปลอมอาจเป็นปัจจัยเริ่มต้นของการเกิดรอยแตก หรืออาจมีส่วนในการขยายรอยแตกเท่านั้น หรืออาจเป็นเพียงอนุภาคที่ปรากฏโดยบังเอิญบนหน้าตัด ประเด็นสำคัญคือต้องระบุให้ได้ว่าสารประกอบนั้นมีบทบาทอย่างไรในกรณีความล้มเหลวที่เกิดขึ้น
การพบสารประกอบแปลกปลอมไม่ได้หมายความว่าวัสดุไม่ผ่านมาตรฐาน การที่วัสดุได้รับการประเมินว่าผ่านมาตรฐาน ก็ไม่ได้หมายความว่าจะสามารถตัดความเสี่ยงเฉพาะจุดของวัสดุออกไปได้โดยอัตโนมัติ ข้อสรุปจะมีความน่าเชื่อถือเพียงพอ ก็ต่อเมื่อคุณสมบัติของอนุภาค แหล่งกำเนิดรอยแตก กลไกการทำลาย และสภาพการทำงานจริง สามารถยืนยันซึ่งกันและกันได้
โครงการด้านการตีขึ้นรูปเย็นของกลุ่ม Creation Group อธิบายอย่างแยกแยะระหว่างข้อเท็จจริงที่สังเกตได้ การตรวจสอบความสอดคล้อง การคาดเดากลไก และปัญหาที่ยังไม่ได้รับการแก้ไข เพื่อให้ทุกข้อสรุปสามารถอ้างอิงหลักฐานที่เกี่ยวข้องได้
เอกสารอ้างอิง
- ASTM E45: วิธีการตรวจสอบปริมาณสิ่งเจือปนในเหล็กกล้า
- ASTM E1245-03(2023): การตรวจวัดสิ่งเจือปนหรือเฟสที่สองด้วยการวิเคราะห์ภาพอัตโนมัติ
- ASTM E1508-12: แนวทางการวิเคราะห์เชิงปริมาณด้วยสเปกโตรสโกปีแบบกระจายพลังงาน (ฉบับที่อ้างถึง)
- Sabih & Nemes (2009): กลไกการเสียหายแบบเหนียวภายในกระบวนการขึ้นรูปเย็นของเหล็กกล้า
- ข้อมูลมาตรฐานแห่งชาติ: GB/T 10561—2023
- ข้อมูลมาตรฐานอย่างเป็นทางการ ISO 4967:2026
บทความนี้กล่าวถึงขอบเขตของหลักฐานในการตัดสินใจเชิงวิศวกรรม และไม่ได้ทำการระบุสาเหตุพื้นฐานสำหรับชิ้นส่วนตามที่แสดงในรูปที่ 1 รูปที่ 2–4 เป็นภาพประกอบเพื่อการอธิบายที่สร้างขึ้นแยกต่างหาก ไม่ใช่การทดแทนการสังเกตด้วยกล้องจุลทรรศน์ การทดสอบด้วยสเปกโตรสโคปี หรือการประเมินตามมาตรฐาน