
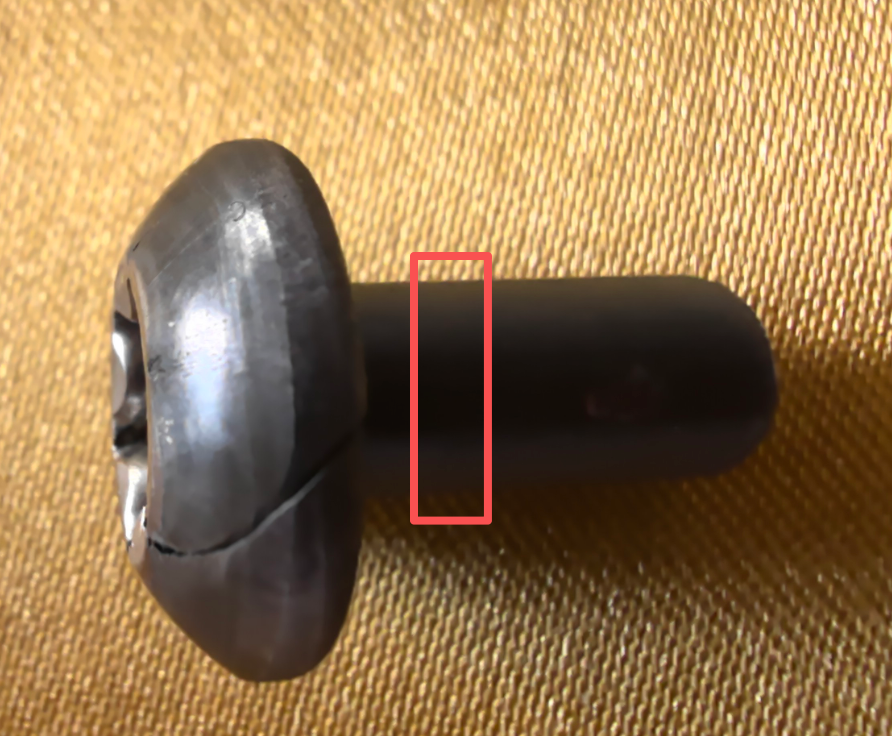
După crăparea pieselor de bulonare la rece, s-a tăiat proba și, la microscop, s-au observat particule negre în apropierea fisurilor, ceea ce a dus ușor la concluzia: „Am găsit cauza, este vorba despre impuritățile incluse.”
Această concluzie poate fi corectă, dar poate fi și prematură. Impuritățile incluse pot contribui la formarea fisurilor, însă, de la „observarea unei anomalii” până la „dovada că aceasta a cauzat eșecul”, sunt necesare dovezi care să se coreleze între ele. Doar faptul că particulele au fost implicate în crăpare nu înseamnă că întreg lotul de materiale este neconform, nici că responsabilitatea a fost deja stabilită.
Să separăm mai întâi cele patru probleme
| Problema | Judecata necesară |
|---|---|
| Ce am observat? | Identificarea particulelor, golurilor, structurii sau urmelor de preparare a probei |
| Materia respectă cerințele? | Conformitatea evaluată în baza standardelor, acordurilor și testelor valabile |
| Pentru ce s-a produs crăparea? | Originea și evoluția fisurii, precum și rolul materialului și procesului tehnologic |
| Cum se stabilește responsabilitatea? | Convențiile de livrare, originea defectelor, procesul de prelucrare și relația cauzală |
Cele patru probleme sunt interdependente, dar răspunsul la una dintre ele nu poate înlocui celelalte trei.
I. Prezența impurităților incluse în oțel nu înseamnă automat că materialul este neconform
Impuritățile non-metalice din oțel pot proveni din reacțiile de dezoxidare, din procesul de solidificare sau din contaminanți externi. Evaluarea acestora trebuie să ia în considerare dimensiunea, forma, numărul, distribuția și scopul efectiv al utilizării; nu se poate înlocui evaluarea nivelului de curățenie doar prin constatarea „existenței unor puncte negre”.
Conformitatea materialului depinde de standardele aplicabile produsului, de specificațiile tehnice ale comenzii și de cerințele de acceptare convenite între părți. ASTM E45 este un standard metodologic pentru inspecția și descrierea impurităților incluse, dar nu oferă limite unice de conformitate valabile pentru toate produsele.[1]
În același timp, o clasificare conformă nu exclude posibilitatea ca unele crăpături să fie legate de material. Concluzia de conformitate se referă la condițiile stabilite pentru luarea probelor și efectuarea testelor; starea locală a materialului, procesul de deformare și cerințele de utilizare ale fiecărei piese individuale trebuie analizate separat.
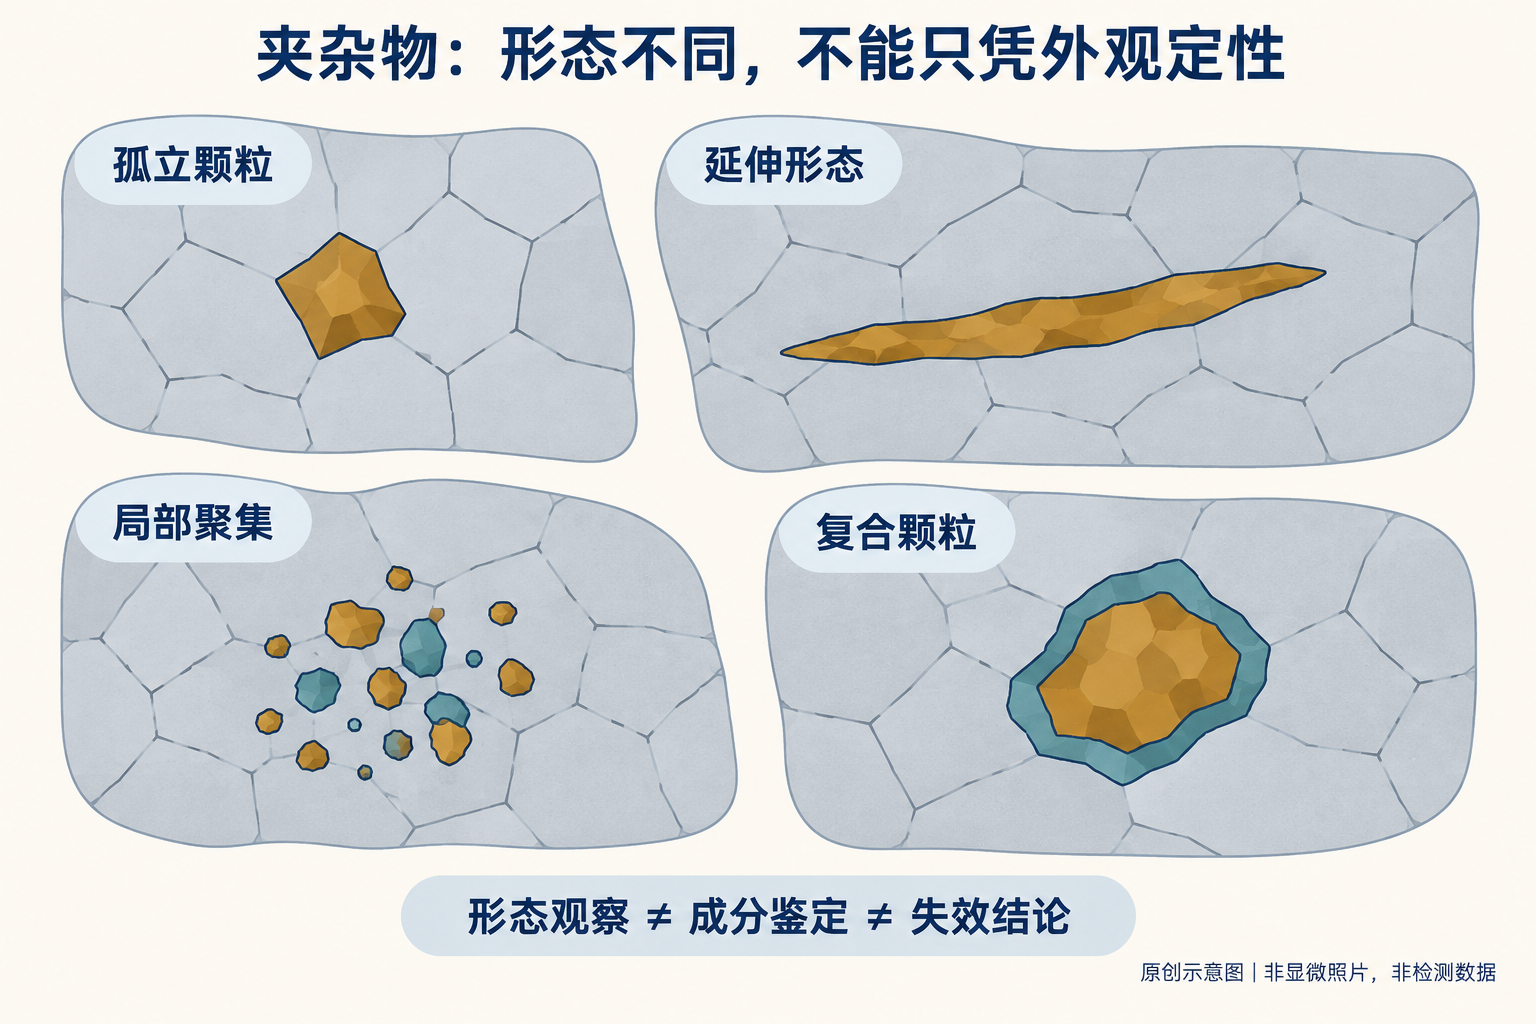
II. Particulele negre observate la microscop nu reprezintă neapărat incluziuni
Areele negre pot fi incluziuni, dar pot fi și goluri, gropi lăsate de desprinderea particulelor, zgârieturi, zone corodate sau contaminări. Fazele secundare precum carburile și nitururile nu pot fi considerate automat ca fiind incluziuni non-metalice dăunătoare. „Punctele negre” reprezintă doar o descriere vizuală și nu constituie încă o identificare a proprietăților.
Clasificările morfologice din hărțile de evaluare nu corespund neapărat compoziției chimice reale. ASTM E45 face o distincție clară între clasificarea morfologică și proprietățile chimice: aspectul similar al particulelor nu implică necesarmente aceeași compoziție.[1]
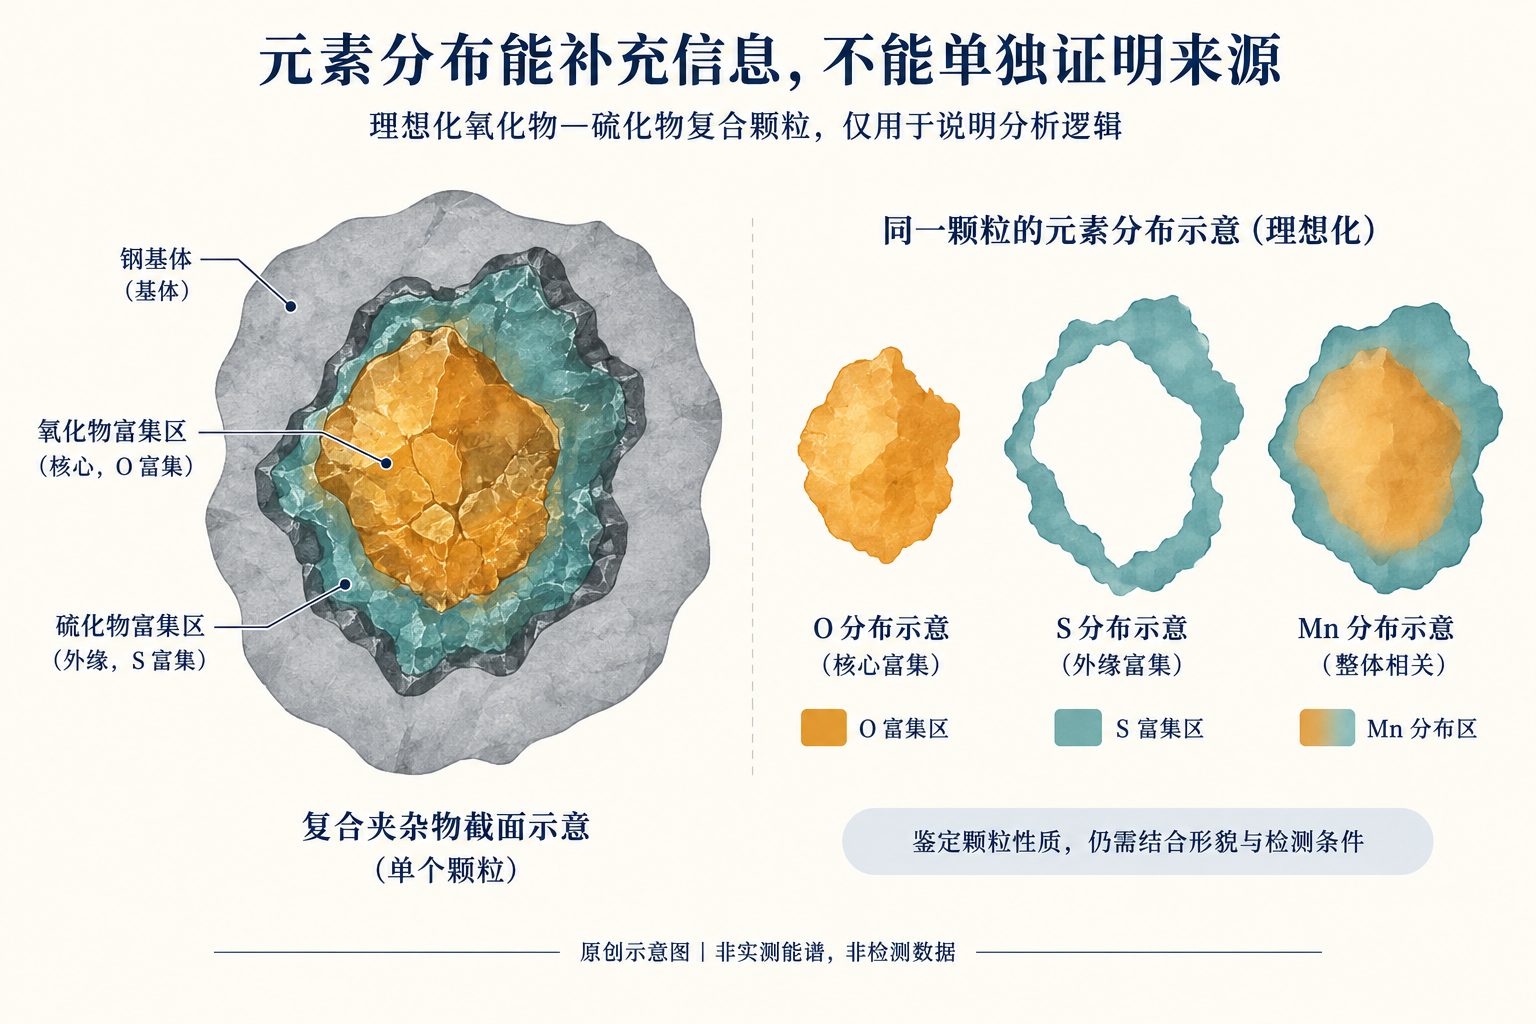
Microscopia electronică cu scanare și analiza spectroscopică prin dispersie de energie pot completa informațiile privind morfologia și elementele, dar vârfurile elementelor nu pot dovedi singure că o particulă provine de la un anumit furnal, de la un tip specific de materiale refractare sau de la o anumită etapă a procesului de producție. Dimensiunea particulelor, matricea din jur, starea suprafeței și condițiile de analiză influențează interpretarea. Informațiile privind elementele trebuie să fie verificate reciproc cu morfologia și cu alte dovezi relevante.[3]
III. De ce incluziunile pot contribui la crăparea prin bulonare rece
Particulele pot avea proprietăți diferite față de matricea de oțel în ceea ce privește capacitatea de deformare, rigiditatea și starea interfaței. În timpul deformării, particulele se pot sparge sau interfața dintre particulă și matrice se poate desprinde, formând microgoluri; în anumite condiții locale de tensiune și deformare, aceste goluri se extind și se conectează, conducând în final la apariția fisurilor.
Bulonarea rece este în general un proces predominant de formare sub presiune, însă acest lucru nu înseamnă că fiecare zonă locală a piesei este mereu supusă doar unei tensiuni de compresie. Curgerea materialului, restricțiile geometrice și frecarea pot modifica starea locală a tensiunilor, iar efectele locale de tracțiune sau forfecare pot totuși contribui la deteriorare.
Cercetările privind falimentul ductil intern al oțelului în cazul bulonării reci au observat și discutat relația dintre spargerea incluziunilor sau a fazelor secundare, desprinderea interfeței și formarea microgolurilor.[4] Aceasta demonstrează că există posibilitatea ca acestea să participe la apariția fisurilor, dar nu dovedește că toate fisurile generate prin bulonare rece urmează același mecanism. Poziția particulelor, forma lor și condițiile locale de deformare sunt mult mai relevante pentru problema reală decât simpla numărare a particulelor.
IV. De ce nu putem să ne concentrăm doar pe număr, dimensiune sau un singur număr de clasificare
O cantitate mică de particule izolate, comparativ cu particulele grupate localizat sau aliniate într-o anumită direcție, nu pot fi evaluate ca având același risc doar pe baza numărului total. Particulele cu dimensiuni apropiate, situate în zone diferite și orientate diferit, pot avea efecte diferite.
Faptul că sulfura de mangan poate suferi o anumită deformare nu înseamnă că este inofensivă în orice condiții; la fel, oxidul dur nu implică automat că ar fi cauza acestei fisurări. Clasificarea particulelor oferă indicii utile, dar nu poate înlocui dovada specifică a eșecului.
Clasificarea impurităților nu reprezintă un „punctaj general al pericolului”. Metoda de testare, direcția secțiunii, suprafața observată, modul de raportare și starea materialului influențează rezultatele. Numerele obținute prin metode sau versiuni diferite nu pot fi comparate direct fără a lua în considerare condițiile specifice.
V. De ce, chiar dacă clasificarea este conformă, tot nu putem exclude riscul impurităților locale
Interiorul materialului nu este complet uniform, iar un eșantion limitat nu poate acoperi fiecare punct al întregii tije. Clasificarea standard realizată pe o anumită suprafață nu reprezintă același tip de problemă statistică ca riscul unei particule mari ocazionale sau al unei impurități străine.
Standardul ASTM E1245 face distincția între domeniul de aplicare și limitele analizei automate a imaginilor: caracterizarea statistică a grupului obișnuit de impurități nu trebuie să înlocuiască direct evaluarea impurităților străine ocazionale. [2] În mod similar, descoperirea unei particule anormale pe un component defectuos nu permite extrapolarea distribuției statistice a întregii serii de materiale.
Particulele pot fi rotite, alungite, fragmentate sau eliminate după procesul de bulonare rece, iar în jurul lor pot apărea și goluri. Prin urmare, observațiile efectuate asupra unui component defectuos nu pot fi folosite fără explicații ca o clasificare a impurităților în starea inițială de livrare.
VI. Există incluziuni în apropierea fisurii, dar de ce totuși nu se poate dovedi că acestea au fost cauza inițierii fisurii
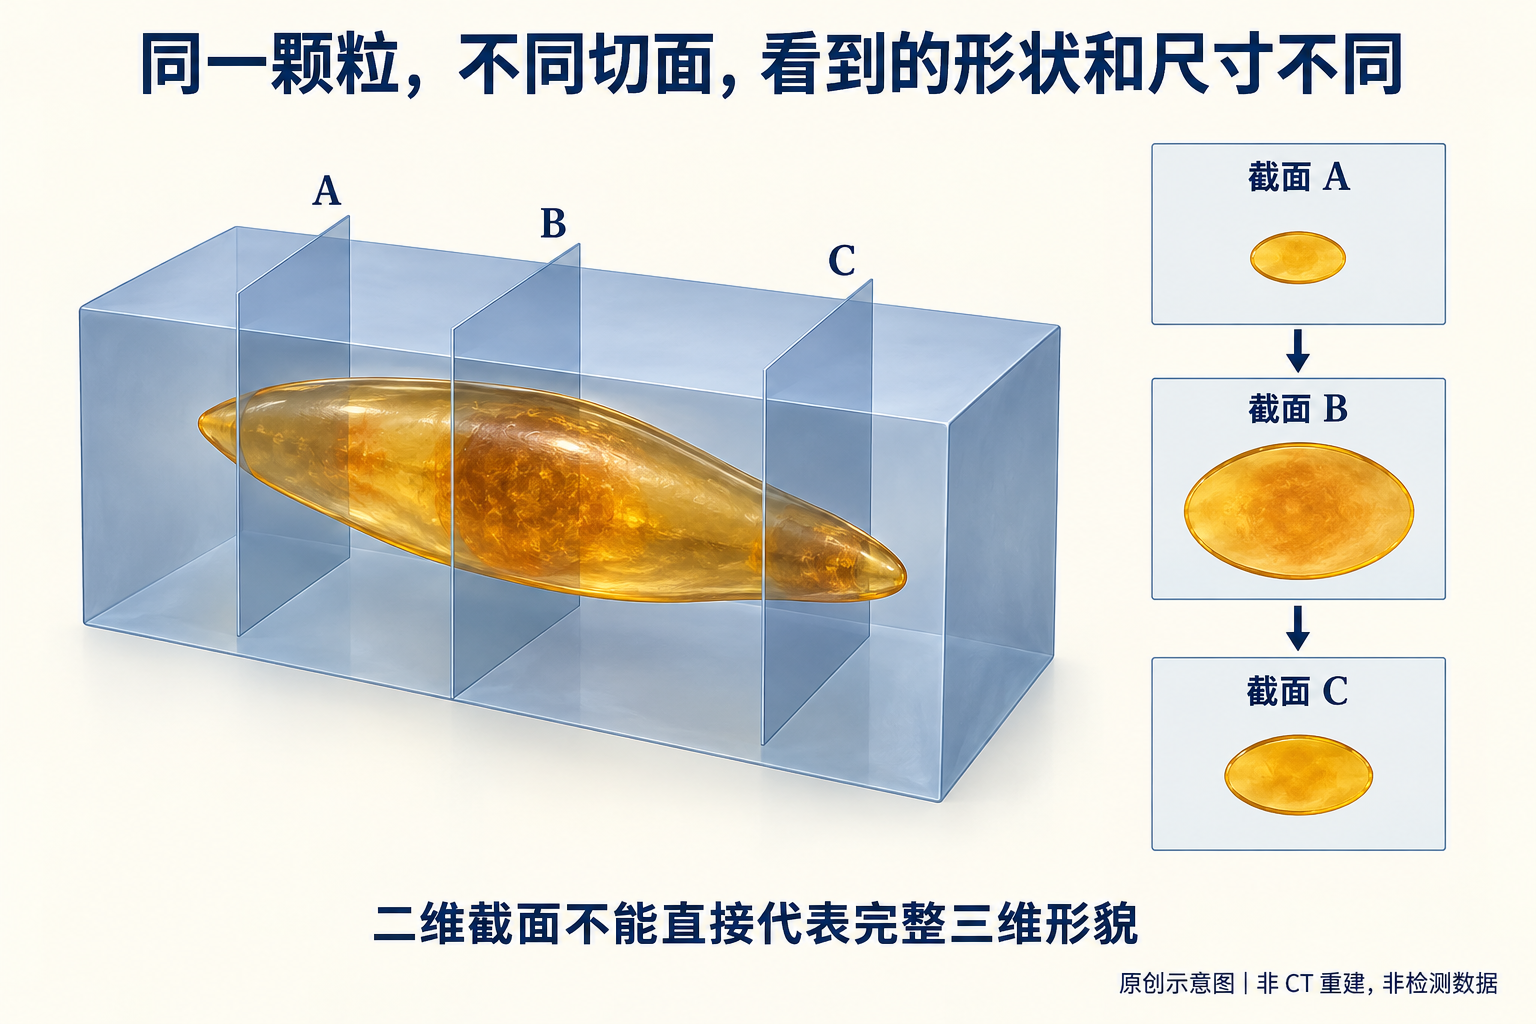
Între „aproape de fisură” și „cauzarea fisurii” lipsesc dovezi cauzale. Există cel puțin mai multe explicații diferite: particulele au participat la inițierea fisurii; fisura s-a format altundeva și apoi a trecut prin particule; particulele au facilitat propagarea, dar nu au fost punctul de origine; pe o secțiune bidimensională apar apropiate, dar relația tridimensională reală este încă neclară; sau particulele au fost introduse ca contaminare după deschiderea fisurii.
Pentru a determina cauza, trebuie să corelăm originea fisurii, morfologia deteriorării, relația spațială dintre particule și fisură, comportamentul materialului și eventualele abateri din procesul de producție. Particulele situate lângă fisură merită atenție, dar apropierea spațială singură nu este suficientă pentru a stabili cauza principală a inițierii fisurii.
Similar, absența incluziunilor pe o anumită secțiune nu este suficientă pentru a exclude definitiv rolul acestora. Deteriorarea reală are loc într-un spațiu tridimensional, iar secțiunea analizată ar putea să nu treacă prin zona critică, iar particulele ar putea să fi fost eliminate în timpul preparării probelor.
VII. Factorii de material și factorii de proces pot acționa concomitent
Defectul nu poate fi întotdeauna redus simplu la „materialul este de calitate slabă” sau la „procesul clientului este defectuos”. Zonele locale slabe ale materialului pot fi influențate de starea microstructurii, de traiectoria deformării, de frecare și de fluxul materialului; de asemenea, anomalii ale procesului pot supune un material inițial adecvat unor solicitări locale care depășesc limitele sale de adaptabilitate.
Odată ce sunt identificate incluziuni, nu trebuie să se oprească discuțiile privind defectele de suprafață, starea microstructurii, tăierea, lubrifierea sau factorii legați de matrice. Chiar dacă ajustările procesului pot duce la îmbunătățirea rezultatelor, acest lucru nu poate fi folosit pentru a nega faptul că materialul nu respectă cerințele stabilite.
Aici există două concluzii care trebuie menținute separate: dacă materialul nu corespunde specificațiilor convenite, chiar dacă nu s-a demonstrat că a provocat fisurarea, rămâne totuși o problemă de conformitate; dacă materialul respectă specificațiile, dar există dovezi că anumite caracteristici locale au contribuit la fisurare, totuși trebuie discutată adaptabilitatea și riscurile în aplicarea practică. Evaluând separat cele două aspecte și apoi explicând relația dintre ele, se evită confuzia între responsabilitate și cauză.
VIII. La ce poate ajuta software-ul de analiză a impurităților și la ce nu poate fi un substitut
În condițiile unei calibrări eficiente, identificări corecte și a unui câmp vizual adecvat, analiza imaginii poate crește eficiența și consistența statisticilor referitoare la dimensiunile proiectate, suprafața, raportul lungime-lățime, numărul și distribuția particulelor.
Însă software-ul poate confunda zgârieturile, găurile sau gropile provocate de pierderea de particule cu impurități. Dimensiunile unei proiecții bidimensionale sau ale unei secțiuni nu corespund formei tridimensionale complete a particulei; măsurătorile efectuate pe o singură suprafață nu pot oferi direct toată informația spațială.[2]
Măsurarea prin imagine, verificarea standardelor și evaluarea conformității, precum și stabilirea cauzalității defectelor reprezintă trei niveluri diferite. Software-ul nu poate sări peste ultimele două. Apariția numelui unui standard în interfață nu dovedește că eșantionarea, prepararea probelor, observarea și raportarea au respectat integral acel standard.
IX. Până la ce punct trebuie formulată concluzia profesională
Forța concluziei trebuie să fie în concordanță cu forța dovezilor. Atunci când avem doar aspectul optic, se poate scrie „suspectat de a fi o impuritate sau o cavitate, natura necesită confirmare”; dacă natura particulei este confirmată, dar relația sa cu originea defectului este insuficientă, se poate menționa „poate fi implicată în daune locale, însă nu este suficient pentru a fi considerată cauza principală a fisurării”.
Dacă particula situată la originea fisurii, morfologia locală a daunelor și mecanismul asociat se potrivesc între ele, atunci există baza pentru a afirma că particula a contribuit la inițierea fisurii, iar alte factori pot fi analizați separat. Dacă testele relevante au demonstrat deja că materialul nu respectă specificațiile convenite, atunci se poate indica clar non-conformitatea, evaluând totodată în mod independent relația cauzală dintre aceasta și fisurarea apărută.
Detectarea elementelor aluminiu și oxigen lângă fisură nu constituie încă dovada directă a legăturii cu ipoteza „fisurarea a fost cauzată de o dezoxidare necorespunzătoare la uzină”. Între cele două există mai multe etape intermediare: identificarea particulei, stabilirea originii sale, atribuirea procesului de producție și analiza cauzalității defectului. O formulare prudentă nu înseamnă evitarea concluziei, ci asigurarea că aceasta rămâne în limitele dovezilor disponibile.
X. Doar dacă standardul este folosit corect, rezultatele vor fi comparabile
GB/T 10561—2023 adoptă modificările ISO 4967:2013.[5] ISO 4967:2026 a fost publicată.[6] Asemănarea numelui standardelor nu înseamnă că metodele de testare din diferite anii sau din sisteme diferite pot fi folosite interschimbabil.
Raportul trebuie să precizeze clar standardul și versiunea utilizate, precum și condițiile de testare corespunzătoare. Rezultatele obținute conform GB/T 10561, ISO 4967 și ASTM E45 nu pot fi considerate echivalente doar pentru că toate se referă la impurități.
Standardele metodologice răspund la întrebarea „cum se testează și se descrie”, standardele produselor și contractele răspund la întrebarea „cum se acceptă” și analiza decesului răspunde la întrebarea „de ce a apărut această anomalie”. Fiecare are rolul său; doar astfel rezultatele vor fi comparabile și concluziile vor avea limite clare.
Punctul de vedere al inginerilor
Impuritățile pot fi factorul inițiator al fisurii, pot participa doar la extinderea fisurii sau pot apărea accidental ca particule adiacente pe suprafața de fractură. Ceea ce trebuie identificat cu adevărat este rolul pe care l-au jucat în această defecțiune.
Găsirea impurităților nu înseamnă automat neconformitatea materialului; o clasificare pozitivă a materialului nu exclude automat riscurile locale ale acestuia. Doar dacă proprietățile particulelor, originea fisurii, mecanismul deteriorării și condițiile reale de funcționare se confirmă reciproc, concluzia va fi suficient de argumentată.
Inginerii Grupului Creation Group prezintă separat observațiile, conformitatea testelor, deducțiile privind mecanismul și problemele nerezolvate, asigurându-se că fiecare concluzie poate fi verificată prin dovezi specifice.
Referințe
- ASTM E45: Metode de testare a conținutului de impurități incluse în oțel
- ASTM E1245-03(2023): Determinarea automată prin analiză imagistică a impurităților sau a fazei secundare
- ASTM E1508-12: Ghid pentru analiza cantitativă cu spectrometrie dispersivă în energie (versiunea citată)
- Sabih & Nemes (2009): Mecanisme interne de rupere ductilă în procesul de formare la rece a oțelului
- Informații despre standardul național: GB/T 10561—2023
- Informații oficiale despre standardul ISO 4967:2026
Acest articol discută limitele evidenței în cadrul judecății tehnice și nu efectuează identificarea cauzei principale pentru piesa prezentată în Figura 1. Figurile 2–4 sunt ilustrații explicative generate independent și nu înlocuiesc observația microscopică, analiza cu spectrometrie energetică sau evaluarea conform standardelor.