
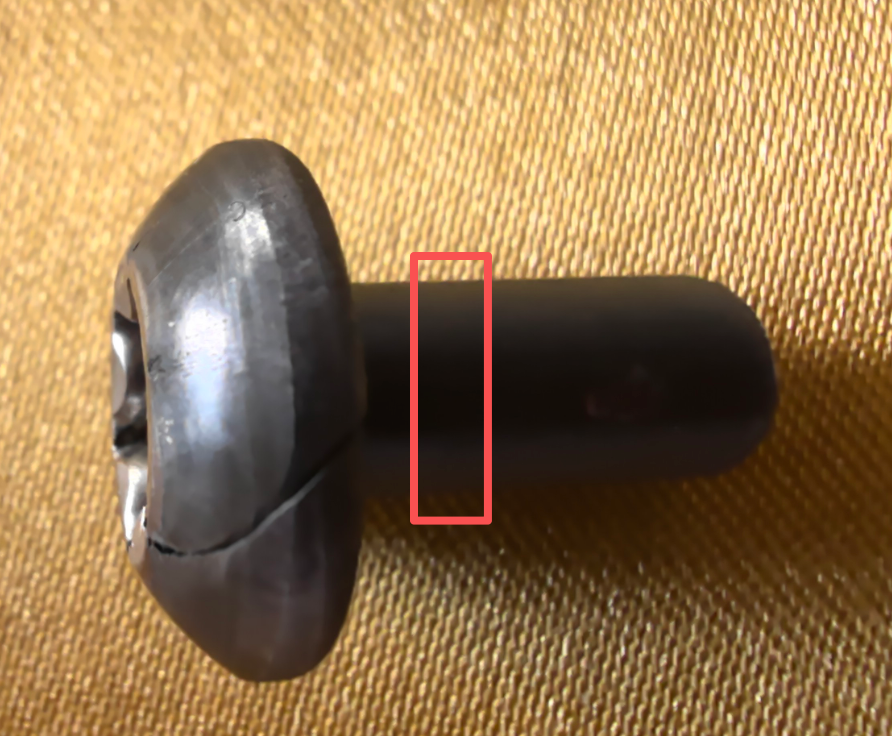
Efter att ett kallfördrivningsdetalj har spruckit och provet skärs upp, upptäcks svarta partiklar nära sprickan under mikroskop. På plats dras lätt slutsatsen: "Orsaken är hittad – det är inneslutningar som orsakat detta."
Denna bedömning kan vara korrekt, men den kan också vara för snabb. Inneslutningar kan ha medverkat till sprickbildningen, men från att man "ser något ovanligt" till att "bevisa att det orsakade fel" krävs bevis som stöder varandra. Att bevisa att partiklarna bidrog till sprickbildningen innebär inte att hela materialet är ogiltigt, och det innebär inte heller att ansvarsfrågan redan är avgjord.
Först separera de fyra frågorna
| Fråga | Behövdes svar |
|---|---|
| Vad observerades? | Identifiering av partiklar, håligheter, struktur eller spår efter provtagningsarbete |
| Är materialet i överensstämmelse med kraven? | Bedömning av överensstämmelse utifrån standarder, avtal och giltiga kontroller |
| Varför uppstod sprickan? | Sprickursprung, sprickutveckling samt materialets och processens betydelse |
| Hur fastställs ansvaret? | Leveransavtal, felkälla, bearbetningsprocess och orsakssamband |
De fyra frågorna hänger ihop, men svaret på en av dem kan inte ersätta de övriga tre.
I. Att det finns inneslutningar i stålet innebär inte att materialet är ogiltigt
De icke-metalliska inneslutningarna i stål kan komma från syretillförseln vid reduktionen, urkrystalliseringen eller från externa föroreningar. Vid bedömningen måste man ta hänsyn till storlek, form, antal, fördelning samt det specifika användningsområdet. Man kan inte ersätta en bedömning av renheten med att bara konstatera om det finns svarta prickar eller inte.
Huruvida materialet är godkänt beror på gällande produktstandarder, tekniska avtal i beställningen och de gemensamt överenskomna mottagningskraven. ASTM E45 är en metodstandard för inspektion och beskrivning av inneslutningar, men ger inte per automatik enhetliga godkännandegränser som passar alla produkter.[1]
Omvänt innebär godkänd klassificering inte heller att alla sprickor är orelaterade till materialet. Godkännandet gäller för de angivna provtagnings- och kontrollförhållandena; den lokala materialstatusen, deformationen och användningskraven för det specifika detaljen måste fortfarande bedömas separat.
II. Svarta partiklar under mikroskopet är inte nödvändigtvis inneslutningar
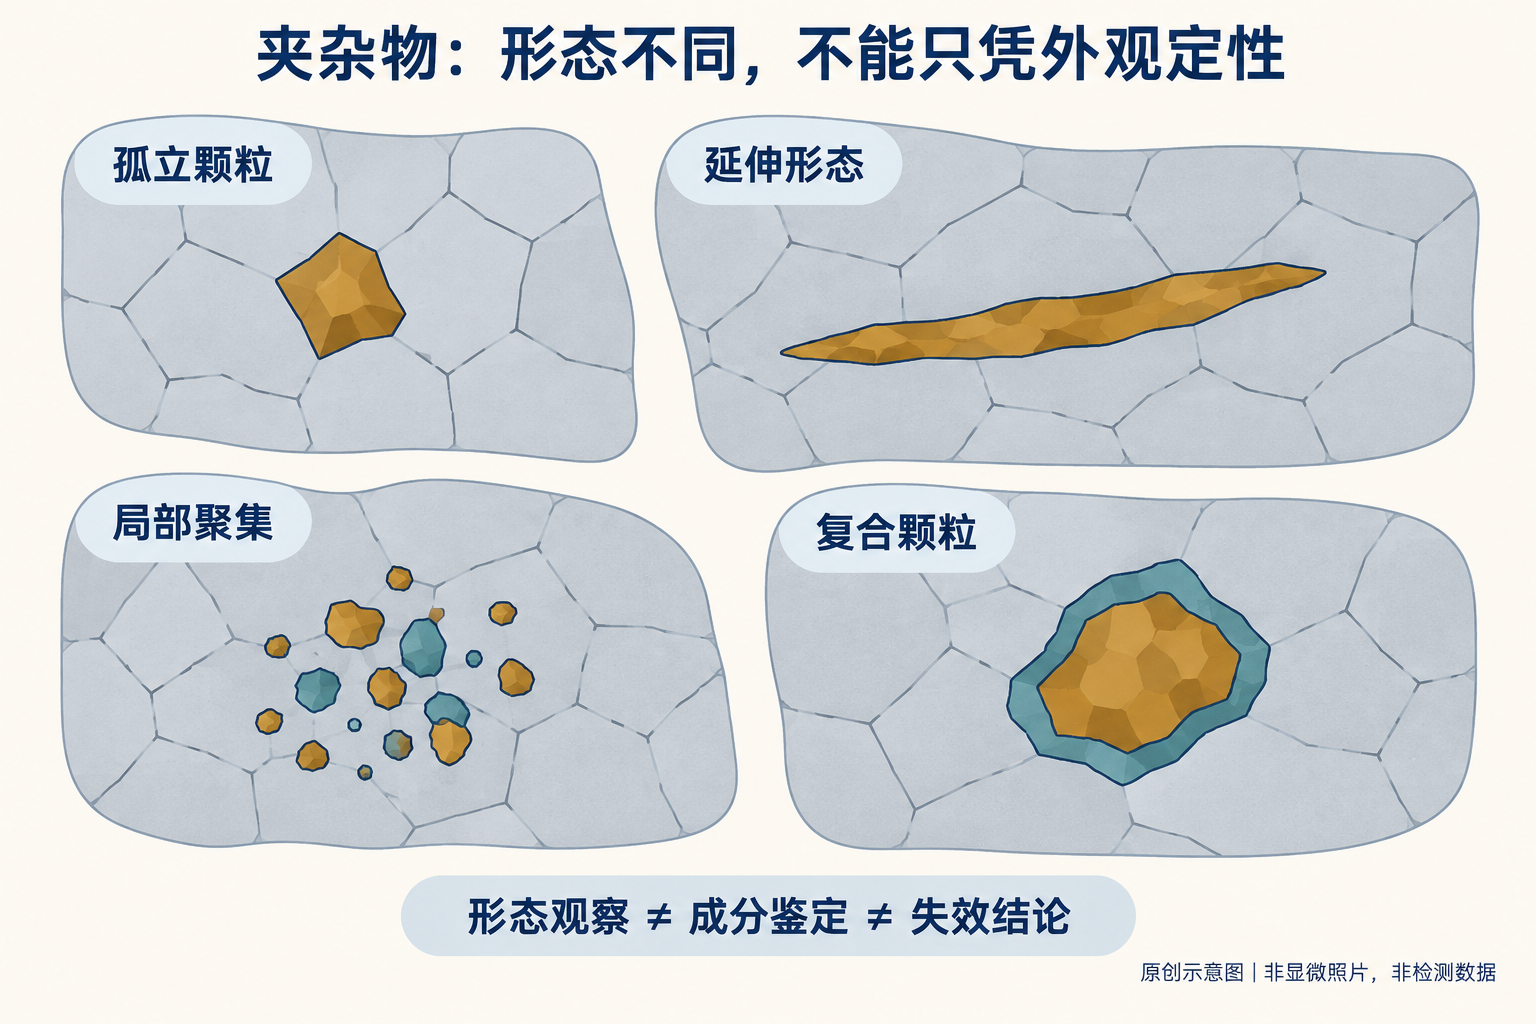
De svarta områdena kan vara inneslutningar, men de kan också vara håligheter, fördjupningar efter avlossning av partiklar, repor, korrosionskavitationer eller föroreningar. Andra fasarter såsom karbider och nitrider bör inte utan vidare betraktas som skadliga icke-metalliska inneslutningar. "Svarta prickar" är enbart en beskrivning från observationen och utgör ännu ingen identifiering av materialets egenskaper.
Formkategorierna i graderingsatlasen motsvarar inte nödvändigtvis den faktiska kemiska sammansättningen. ASTM E45 gör tydligt skillnad mellan formklassificering och kemisk analys: liknande utseende hos partiklarna innebär inte att deras sammansättning är densamma.[1]
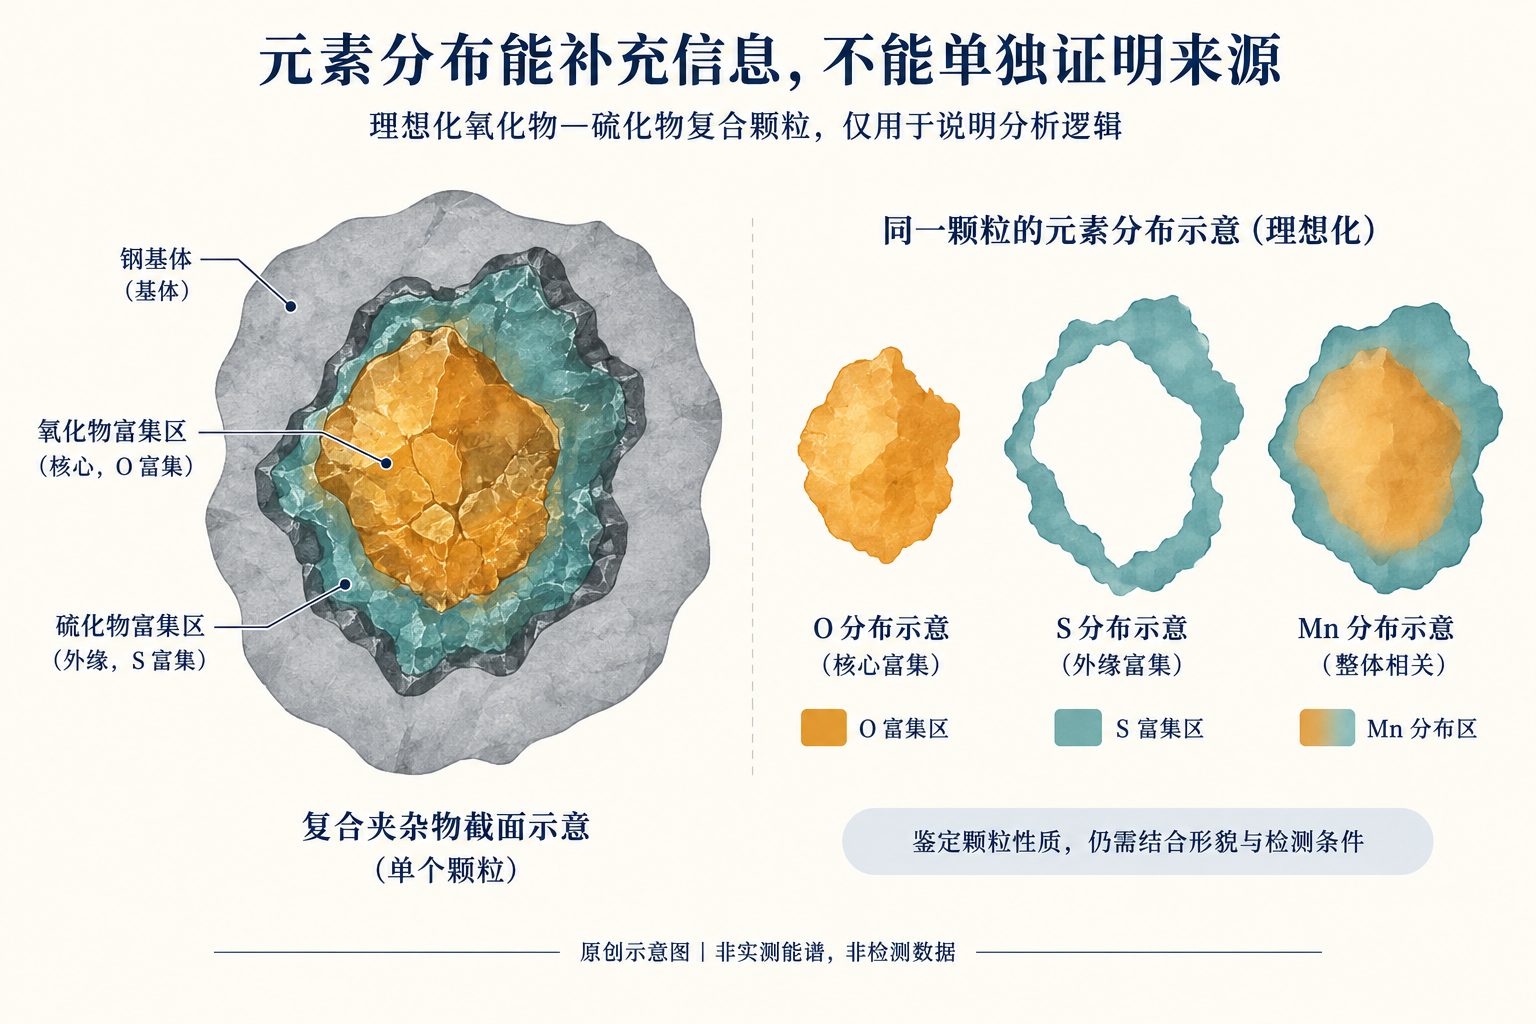
Scannande elektronmikroskopi och energidispersiv spektrometri kan komplettera information om morfologi och elementinnehåll, men enskilda elementpeaks kan inte ensamt bevisa att en partikel kommer från en viss stålverksproduktion, ett visst eldfast material eller en specifik tillverkningsprocess. Partikelstorlek, omgivande grundmaterial, ytsituation och analysförhållanden påverkar alla tolkningen. Elementärt information måste bekräftas av både morfologiska och kontextuella bevis.[3]
III. Varför kan inneslutningar bidra till sprickbildning vid kallformning?
Partiklar och stålmatrix kan skilja sig åt vad gäller deformationsförmåga, styvhet och ytans tillstånd vid gränsytan. Under deformation kan partikeln själv fragmenteras eller gränsytan mellan partikel och matrix lossna, vilket kan leda till bildandet av mikroskopiska håligheter. Under motsvarande lokala spänningar och deformationstillstånd kan dessa håligheter fortsätta att utvecklas och sammanbindas, vilket i slutändan resulterar i sprickbildning.
Kallformning domineras generellt sett av tryckdeformation, men det innebär inte att varje lokal punkt i detaljen alltid utsätts för endast tryckspänningar. Materialflödet, geometriska begränsningar och friktion kan ändra de lokala spänningssituationerna, så att även drag- eller skjuvspänningar kan medverka till skador.
Forskning kring duktilitetssvikt inuti stål vid kallformning har undersökt och diskuterat sambandet mellan fragmentering av inneslutningar eller andra faser, lossning vid gränsytan och skador orsakade av mikroskopiska håligheter.[4] Detta visar att dessa faktorer kan bidra till sprickbildning, men det bevisar inte att alla sprickor vid kallformning uppstår genom samma mekanism. Partikelns position, form och lokala deformationsförhållanden är betydligt mer relevanta för att förstå problemet än att bara räkna antalet partiklar.
Fyra: Varför kan man inte bara fokusera på antal, storlek eller ett enda graderingsnummer
Ett litet antal isolerade partiklar måste jämföras med lokala kluster eller partiklar som är ordnade i en viss riktning – det går inte att bedöma risken enbart utifrån det totala antalet. Partiklar med likartad storlek, men placerade på olika ställen och med olika orienteringar, kan ha olika effekter.
Att manganensulfid kan deformeras till viss grad innebär inte att den är ofarlig under alla driftsförhållanden; hårda oxider betyder inte heller nödvändigtvis att de orsakat sprickbildningen. Klassificering av partikeltyper ger ledtrådar för bedömningen, men kan inte ersätta konkreta bevis för felutvecklingen.
Inkluderingsgradering är inte en allmän "skadepoäng". Testmetoder, snittets riktning, observerat område, rapporteringssätt och materialtillstånd påverkar alla resultatet. Siffror från olika metoder eller versioner kan inte jämföras direkt utan att ta hänsyn till de specifika förhållandena.
Fem: Varför kan man trots godkänd gradering ändå inte utesluta risker från lokala inkluderingar
Material inuti är inte helt homogent, och begränsad provtagning kan inte täcka varje punkt i hela trådrullen. Den vanliga graderingen inom ett angivet område handlar om en annan statistisk fråga än risken för sällsynta stora partiklar eller yttre föroreningar.
ASTM E1245 gör skillnad mellan tillämpningsområdet och begränsningarna för automatisk bildanalys: Statistisk beskrivning av vanliga inkluderingsgrupper bör inte användas direkt som ersättning för bedömningen av sällsynta yttre inkluderingar.[2] På samma sätt kan upptäckten av ovanliga partiklar på en defekt detalj inte användas för att extrapolera den statistiska fördelningen för hela materialet.
Partiklar kan ha roterat, dragits ut, brutits eller lossnat efter kallstansning, och håligheter kan även ha uppstått runt dem. Därför kan observationer på defekta detaljer inte utan vidare betraktas som gradering av inkluderingar i originalleveransomständigheterna.
6. Är det så att inklusioner nära sprickan ändå inte bevisar att de orsakade sprickbildningen?
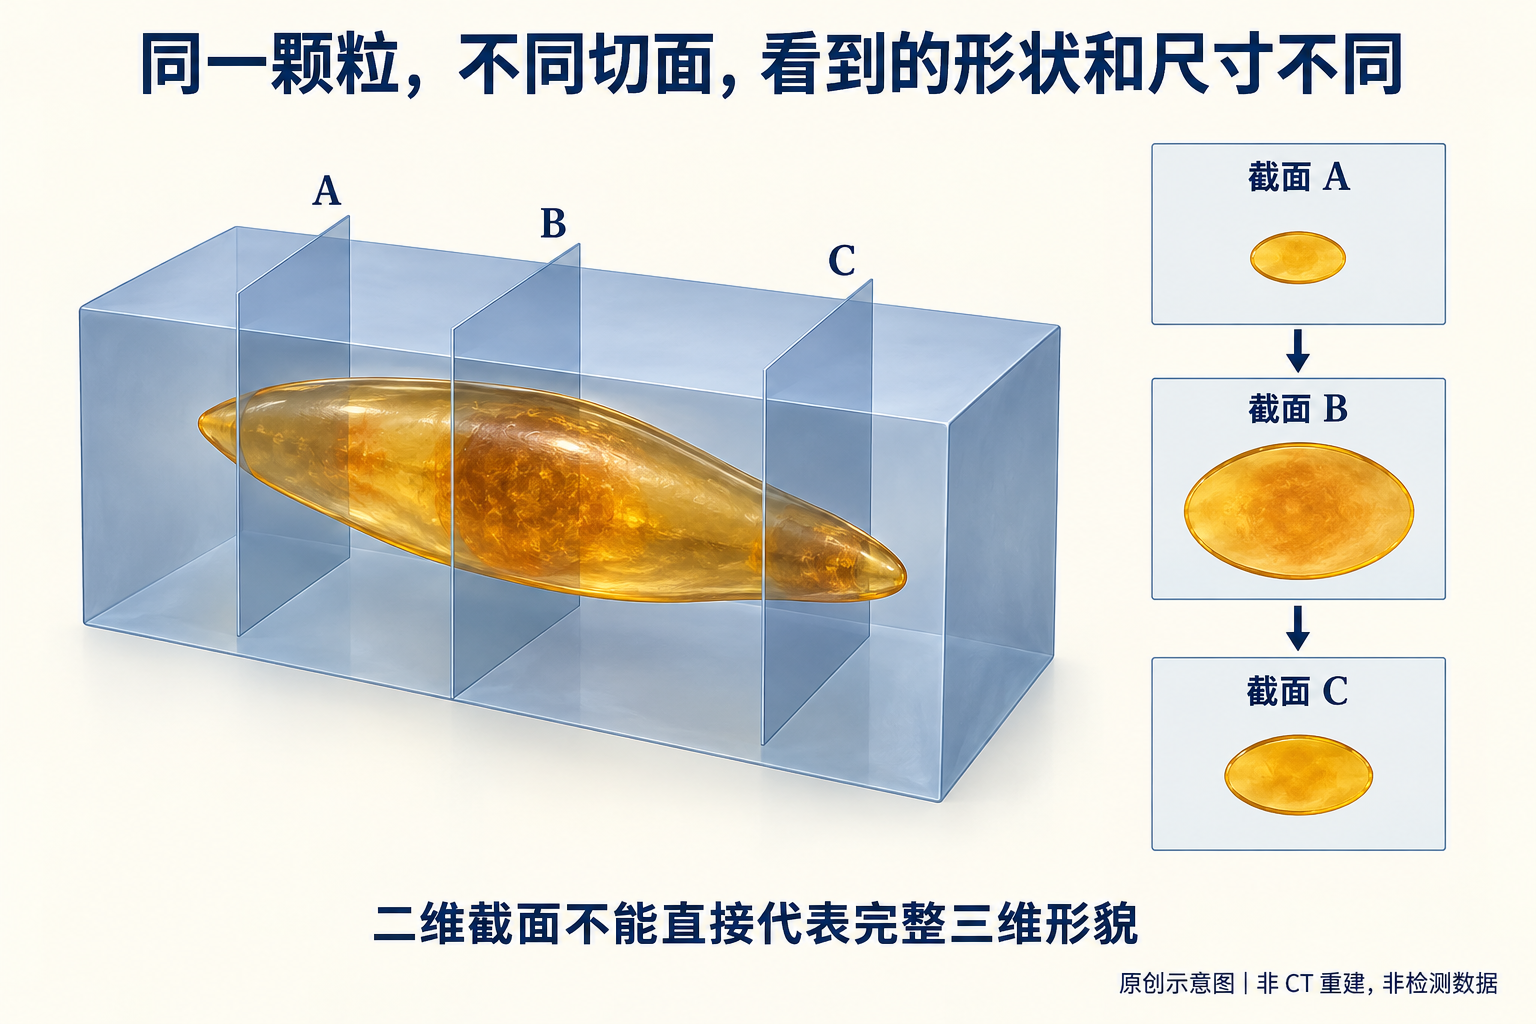
Mellan "i närheten av sprickan" och "orsaken till sprickan" saknas det fortfarande ett kausalt samband. Det finns åtminstone flera olika förklaringar: partikeln kan ha varit med i starten av sprickan; sprickan kan ha uppstått någon annanstans och sedan passerat partikeln; partikeln kan ha främjat sprickutbredningen utan att vara själva startpunkten; positionen ser bara nära ut på en tvådimensionell sektion, men den faktiska tredimensionella relationen är oklar; eller så kan sprickan ha dragit med sig föroreningar när den öppnades.
För att kunna avgöra måste man korrelera sprickans ursprung, skadans utseende, partikelns och sprickans rymdrelation, materialets beteende samt eventuella avvikelser i den faktiska produktionen. Partiklar intill sprickan är värda att undersökas, men bara närhet räcker inte för att fastställa huvudorsaken till sprickbildningen.
På samma sätt räcker det inte att man inte ser några inklusioner på en enda sektion för att definitivt utesluta deras inverkan. Den faktiska skadan uppstår i tre dimensioner, och sektionen kanske inte går genom det kritiska området. Dessutom kan partiklar ha lossnat vid provtagningen.
7. Materialfaktorer och processfaktorer kan verka tillsammans
Haveriet behöver inte nödvändigtvis reduceras till antingen "dåligt material" eller "felaktig kundprocess". Lokala svaga punkter i materialet kan bero på kombinationen av mikrostrukturella egenskaper, deformationsspår, friktion och materialflöde. Processavvikelser kan också göra att ett annars lämpligt material utsätts för lokala skador som överstiger dess toleransgränser.
När man upptäckt inklusioner får man inte sluta diskutera ytskador, mikrostruktur, klippning, smörjning och verktygsrelaterade faktorer. Om resultatet kan förbättras genom justeringar i processen, innebär det inte att man därmed kan ifrågasätta att materialet visat sig brista i kvalitet.
Här finns två slutsatser som måste hållas separata: om materialet inte uppfyller avtalets krav, är det fortfarande en fråga om konformitet även om det ännu inte har kunnat bevisas att det orsakade sprickbildningen; och om materialet uppfyller kraven, men bevis visar att lokala egenskaper bidrog till sprickbildningen, måste man ändå diskutera anpassning och risker i praktisk användning. Genom att bedöma dessa aspekter separat och sedan förklara sambandet mellan dem undviker man förväxling av ansvar och orsaker.
8. Vad kan programvaran för inklusionsanalys hjälpa till med, och vad kan den inte ersätta?
Under förutsättning att kalibreringen är korrekt, identifieringen riktig och synfältet lämpligt, kan bildanalys öka effektiviteten och enhetligheten vid statistisk analys av projicerade dimensioner, area, längd-bredd-förhållande, antal och fördelning.
Men programvaran kan misstolka repor, hål och gropar efter partikelavfall som inklusioner. Tvådimensionella projektioner eller tvärsnittsdimensioner motsvarar inte heller en partikels fullständiga tredimensionella form; mätningar utförda på en enda plan yta ger inte direkt all nödvändig rumslig information.[2]
Bildmätning, standardkontroll och konformitetsbedömning samt bedömning av orsakssamband vid fel är tre olika nivåer. Programvaran kan inte hoppa över de två senare. Att ett standardsnamn visas i gränssnittet bevisar inte heller att provtagning, provberedning, observation och rapportering har fullgjorts i enlighet med standarden.
9. Hur långt bör en professionell slutsats sträcka sig?
Slutsatsens styrka bör vara i linje med bevisens styrka. Om endast det optiska utseendet är känt kan man skriva: ”Misstänkt inklusion eller hål, karaktären återstår att fastställa”; om partikelns karaktär är klar men dess urskapsförhållanden är oklara, kan man formulera: ”Kan ha bidragit till lokal skada, men räcker inte för att anses vara den primära orsaken till sprickbildningen.”
Endast om partikeln vid sprickans ursprung, den lokala skadans utseende och skademekanismen överensstämmer med varandra, finns det grund för att hävda att partikeln har medverkat till sprickbildningen, samtidigt som andra bidragande faktorer diskuteras separat. Om en noggrann undersökning visar att materialet inte uppfyller avtalade specifikationer, kan man tydligt ange vilka punkter som inte uppfylls, och därefter separat bedöma dess orsakssamband med just detta sprickfall.
Mellan det faktum att aluminium- och syreatomer har påträffats intill sprickan och påståendet att ”bristfällig deoxidation vid stålframställningen orsakade sprickbildningen” finns fortfarande flera steg att klara av: partikelidentifiering, urskapsbedömning, tillhörighet till produktionsprocessen samt bedömning av orsakssamband vid fel. En försiktig formulering innebär inte att man undviker att dra någon slutsats, utan snarare att man ser till att slutsatsen inte går utöver bevisen.
Tio: Endast med rätt standard blir resultaten jämförbara
GB/T 10561—2023 har ändrats för att överensstämma med ISO 4967:2013.[5] ISO 4967:2026 har publicerats.[6] Även om standardnamnen liknar varandra innebär det inte att testmetoderna från olika år eller system direkt kan användas omväxlande.
I rapporten bör den antagna standarden och dess version tydligt anges, tillsammans med beskrivningen av de tillhörande testförhållandena. Resultat från GB/T 10561, ISO 4967 och ASTM E45 får inte utan vidare anses vara likvärdiga bara för att de alla behandlar inkluderingar.
Metodstandarder svarar på frågan "hur man utför och beskriver provningen", produktstandarder och avtal anger "hur man godkänner produkten", medan felanalys ger svar på "varför denna avvikelse uppstod". Var och en fyller sin egen roll, så att resultaten blir jämförbara och slutsatserna får klara gränser.
Ingenjörsyttrande
Inkluderingar kan vara en initial sprickbildningsfaktor, de kan också endast bidra till sprickutbredning, eller så kan de bara vara slumpmässigt förekommande partiklar på ytan. Det viktiga är att identifiera vilken roll de spelade i just detta misslyckande.
Fynd av inkluderingar innebär inte automatiskt att materialet är ogiltigt; även om materialet klassificeras som godkänt kan lokala materialrisker inte automatiskt uteslutas. Endast när partikelegenskaperna, sprickursprunget, skademekanismen och de faktiska driftsförhållandena bekräftar varandra har slutsatserna tillräcklig grundläggning.
Inom kallformningsprojekten hos Creation Group redovisas separat observationer, testkonformitet, mekanistiska slutsatser samt obesvarade frågor, så att varje slutsats kan härledas till motsvarande bevis.
Referenser
- ASTM E45: Standardmetod för provning av inklusionshalt i stål
- ASTM E1245-03(2023): Automatisk bildanalys för bestämning av inklusioner eller andra faser
- ASTM E1508-12: Guide för kvantitativ analys med energidispersiv spektrometri (angiven version)
- Sabih & Nemes (2009): Interna mekanismer för duktilt brott vid kallformning av stål
- Information om nationell standard: GB/T 10561—2023
- Officiell standardinformation för ISO 4967:2026
Den här artikeln diskuterar gränserna för bevisvärdering vid tekniska bedömningar och utför ingen rotorsaksbestämning för detaljen som visas i figur 1. Figur 2–4 är fristående illustrativa illustrationer och ersätter inte mikroskopisk observation, energidispersiv spektroskopi eller standardiserad bedömning.