
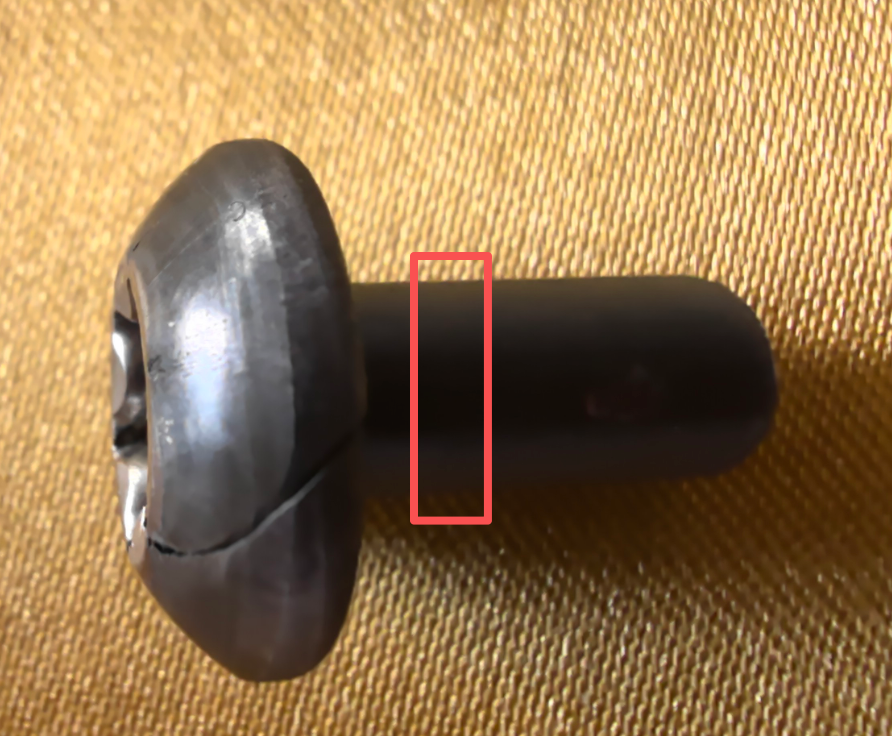
Selepas bahagian pengecutan sejuk retak, apabila sampel dipotong dan diperiksa di bawah mikroskop, didapati terdapat partikel hitam berhampiran rekahan tersebut, maka secara mudah di lokasi kerja akan dibuat kesimpulan: "Kita telah menemui punca masalah, ia disebabkan oleh inklusi."
Penilaian ini mungkin betul, tetapi juga mungkin terlalu awal. Inklusi memang boleh menyumbang kepada pembentukan rekahan, namun dari hanya sekadar "melihat sesuatu yang luar biasa" sehingga "membuktikan bahawa ia menyebabkan kegagalan", kita memerlukan bukti-bukti yang saling berkaitan. Membuktikan bahawa partikel-partikel itu terlibat dalam rekahan tidak semestinya bermaksud keseluruhan kelompok bahan tersebut tidak memenuhi piawaian, apatah lagi tidak bermaksud tanggungjawab sudah ditentukan.
Langkah pertama: pisahkan empat persoalan
| Persoalan | Tuntutan Penilaian |
|---|---|
| Apa yang diperhatikan? | Pengenalpastian partikel, lubang, struktur mikro atau kesan persediaan sampel |
| Adakah bahan memenuhi syarat? | Pematuhan terhadap standard, perjanjian serta penilaian pemeriksaan yang sah |
| Mengapa berlaku rekahan? | Punca rekahan, perkembangan rekahan serta peranan bahan dan proses |
| Bagaimana menentukan tanggungjawab? | Perjanjian pembekalan, sumber kecacatan, proses pemprosesan dan hubungan sebab akibat |
Keempat-empat persoalan ini saling berkaitan, tetapi jawapan bagi satu persoalan tidak boleh menggantikan tiga persoalan lain.
I. Keberadaan inklusi dalam keluli tidak semestinya bermaksud bahan tersebut tidak memenuhi piawaian
Inklusi bukan logam dalam keluli mungkin berasal daripada tindak balas deoksidasi, proses pemadatan, atau juga daripada bahan asing. Dalam menilai inklusi ini, kita perlu melihat saiz, bentuk, jumlah, taburan serta kegunaan sebenar; kita tidak boleh menggunakan kriteria "ada atau tiada titik hitam" sebagai pengganti penilaian tahap kebersihan.
Kelayakan sesuatu bahan bergantung pada standard produk yang diguna pakai, perjanjian teknikal pesanan dan syarat-syarat penerimaan yang dipersetujui oleh kedua-dua pihak. ASTM E45 merupakan standard kaedah untuk pemeriksaan dan penerangan inklusi, tetapi ia sendiri tidak menyediakan had kelayakan seragam yang sesuai untuk semua jenis produk.[1]
Seperti juga, walaupun hasil penilaian menunjukkan kelayakan, ia tidak bermaksud semua rekahan tidak berkaitan dengan bahan tersebut. Kesimpulan kelayakan hanya merujuk kepada syarat-syarat pensampelan dan pemeriksaan yang telah ditetapkan; keadaan bahan setempat pada bahagian tertentu, proses deformasi serta keperluan penggunaan masih perlu dibincangkan secara berasingan.
II. Partikel hitam di bawah mikroskop belum tentu merupakan inklusi
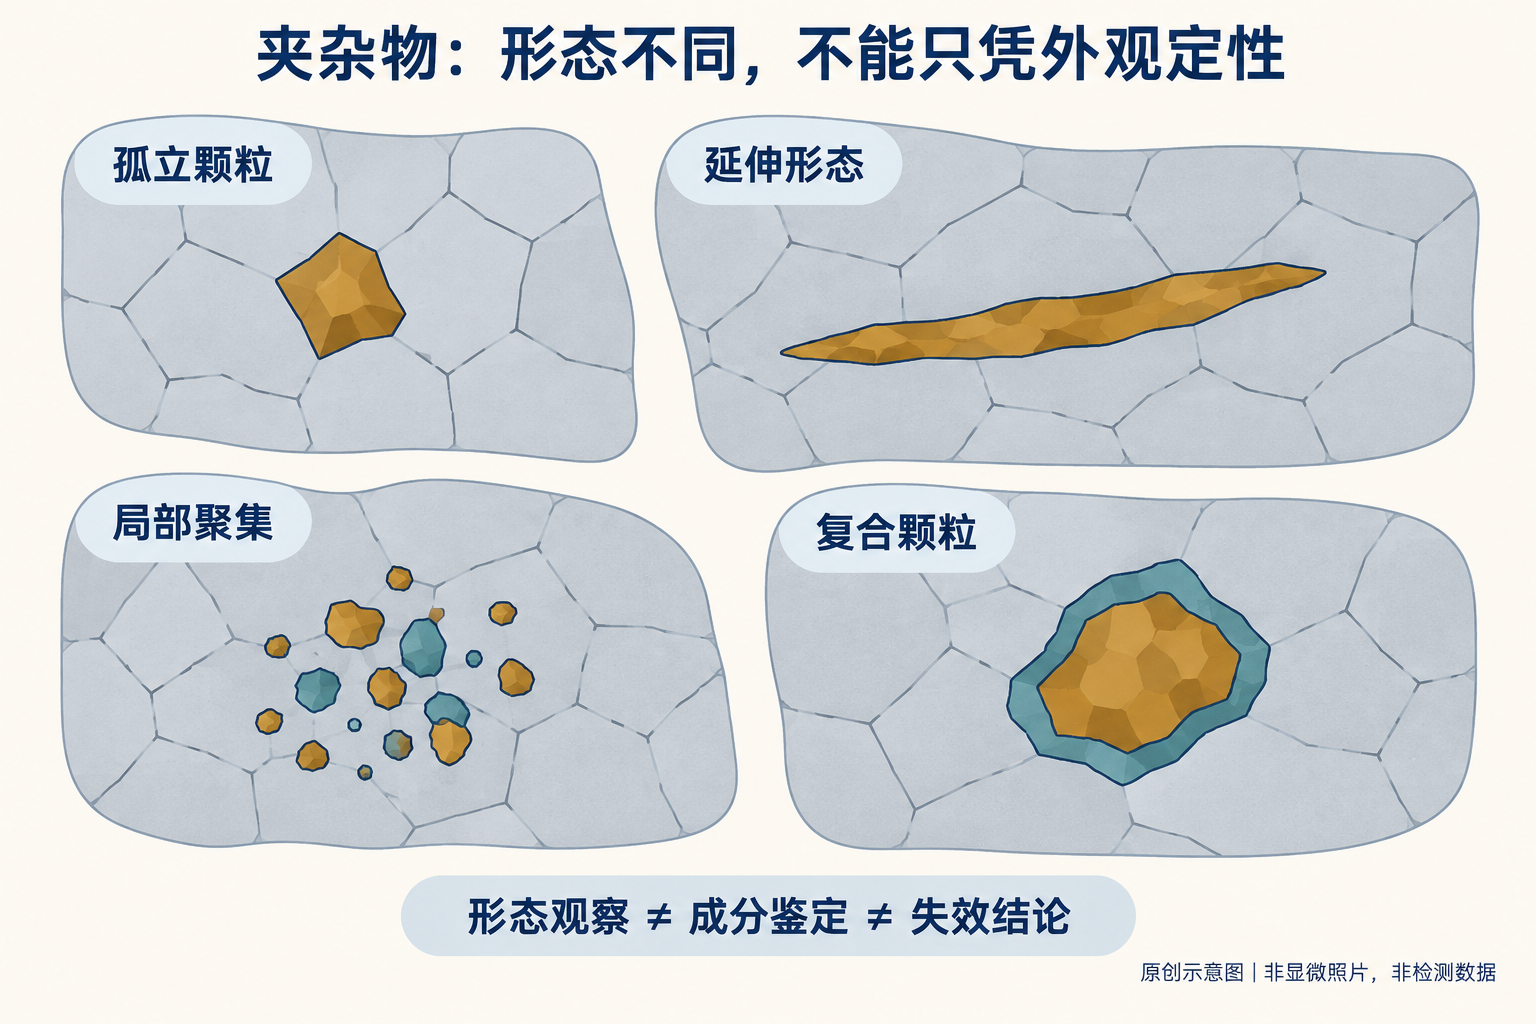
Kawasan berwarna hitam mungkin merupakan inklusi, tetapi ia juga boleh jadi rongga, lekuk akibat kehilangan zarah, calar, lubang hakisan atau pencemaran. Fasa kedua seperti karbida dan nitrida juga tidak semestinya disamakan dengan inklusi bukan logam yang berbahaya. "Bintik hitam" hanyalah pemerhatian deskriptif dan belum lagi merupakan pengenalpastian sifat.
Kategori morfologi dalam atlas penilaian juga tidak semestinya sama dengan komposisi kimia sebenar. ASTM E45 secara jelas membezakan klasifikasi morfologi dengan sifat kimia: walaupun penampilan zarah kelihatan serupa, ia tidak semestinya mempunyai komposisi yang sama.[1]
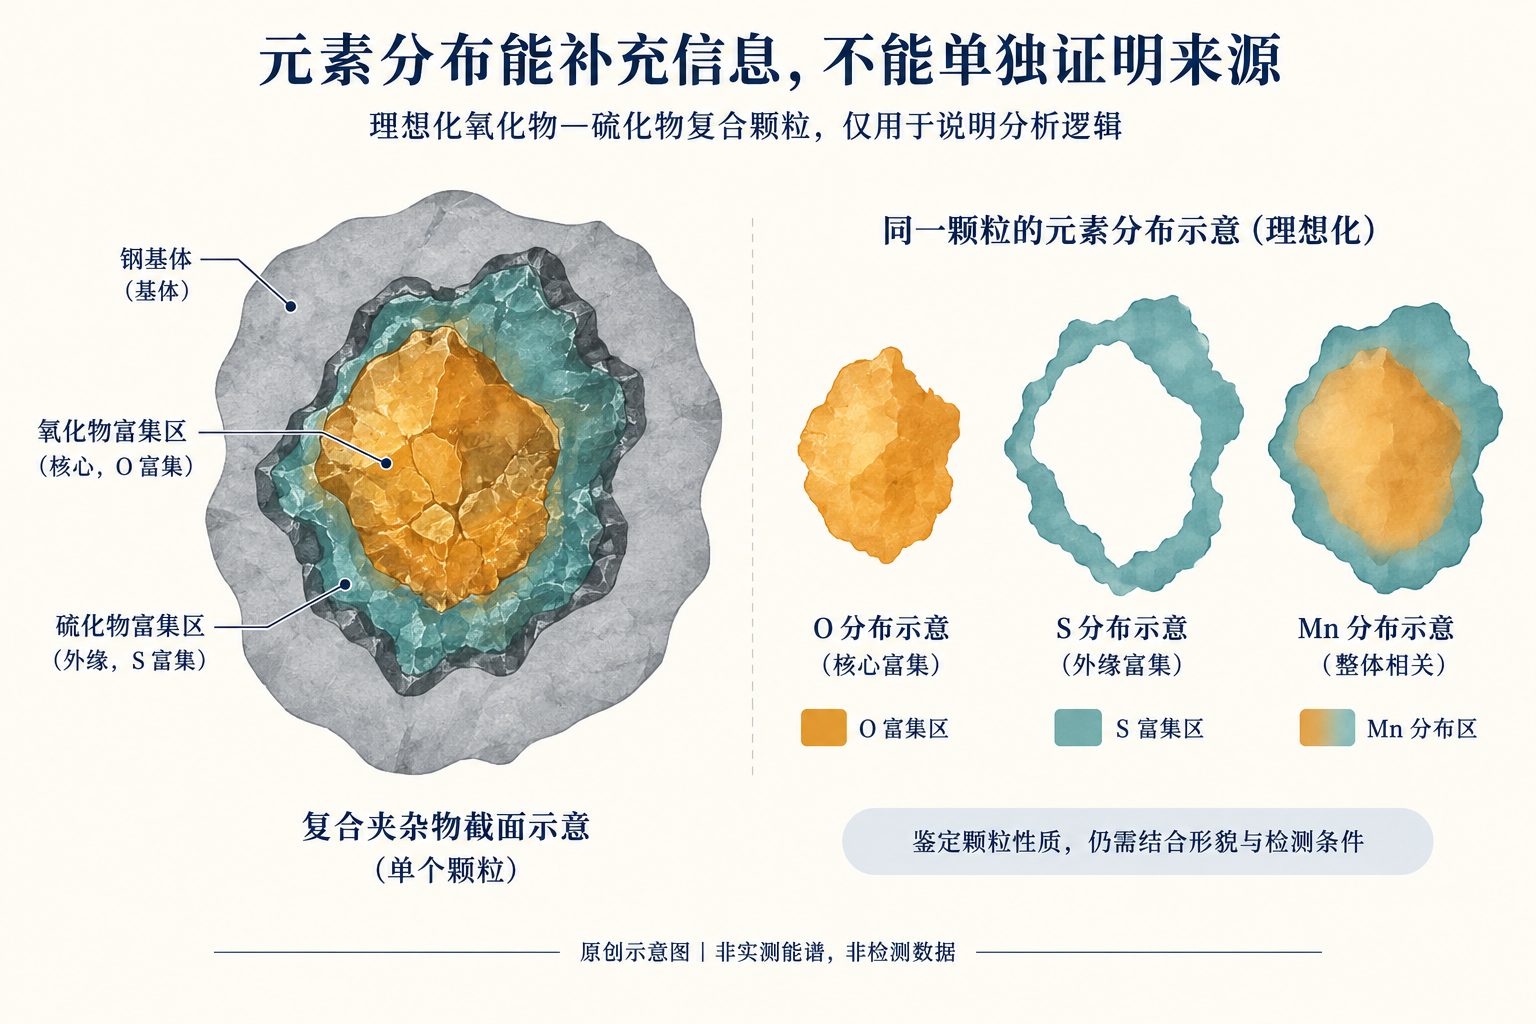
Sinar pemindai elektron bersama analisis spektrometri tenaga boleh melengkapkan maklumat morfologi dan unsur, tetapi puncak unsur sahaja tidak dapat membuktikan bahawa zarah tersebut berasal daripada sebuah kilang keluli tertentu, jenis bahan tahan api tertentu atau proses pengeluaran tertentu. Saiz zarah, matriks sekeliling, keadaan permukaan serta keadaan analisis turut mempengaruhi interpretasi. Maklumat unsur mestilah disokong oleh bukti morfologi dan konteks yang relevan.[3]
III. Mengapa inklusi mungkin menyumbang kepada retakan acuan tekan sejuk?
Zarah dan matriks keluli mungkin mempunyai kebolehan berubah bentuk, kekakuan serta keadaan antarmuka yang berbeza. Semasa proses pembentukan, zarah itu sendiri boleh pecah atau antarmuka antara zarah dan matriks boleh terpisah, seterusnya membentuk rongga mikro; dalam keadaan tegangan dan regangan setempat yang sesuai, rongga-rongga ini akan berkembang dan bergabung sehingga membentuk retakan.
Pembentukan tekan sejuk secara keseluruhan lebih banyak melibatkan tekanan, tetapi ini tidak bermaksud setiap bahagian pada komponen sentiasa hanya mengalami tekanan. Aliran material, batasan geometri dan geseran boleh mengubah keadaan tegangan setempat, dan daya tarikan atau ricihan setempat masih boleh menyebabkan kerosakan.
Semakan terhadap kegagalan kebolehlenturan dalaman pada keluli semasa acuan tekan sejuk telah mengkaji hubungan antara pecahan inklusi atau fasa kedua, pemisahan antarmuka dan kerosakan akibat rongga mikro.[4] Ini menunjukkan bahawa mereka mempunyai potensi untuk menyumbang kepada retakan, tetapi tidak membuktikan bahawa semua retakan acuan tekan sejuk berlaku melalui mekanisme yang sama. Lokasi, morfologi dan keadaan regangan setempat pada zarah adalah lebih relevan dalam menyelesaikan masalah sebenar berbanding sekadar mengira jumlah zarah.
IV. Mengapa tidak boleh hanya menumpukan pada jumlah, saiz atau satu angka penarafan
Jumlah kecil zarah yang terpencil berbanding dengan zarah yang berkumpul secara setempat dan tersusun mengikut satu arah tidak boleh dinilai risikonya hanya berdasarkan jumlah keseluruhan. Zarah dengan saiz yang hampir sama tetapi terletak di lokasi yang berbeza serta mempunyai orientasi yang berlainan juga boleh memberi kesan yang berbeza.
Mangan sulfida boleh mengalami sedikit perubahan bentuk, tetapi ini tidak bermakna ia tidak berbahaya dalam semua keadaan operasi; begitu juga oksida keras tidak semestinya menjadi punca retakan kali ini. Kategori zarah memberikan petunjuk untuk membuat penilaian, tetapi tidak boleh menggantikan bukti kegagalan yang spesifik.
Penarafan inklusi bukanlah "skor bahaya" yang bersifat universal. Kaedah pemeriksaan, arah keratan rentas, luas permukaan yang diperhatikan, cara pelaporan dan keadaan bahan semuanya akan mempengaruhi hasil. Angka yang diperoleh melalui kaedah atau versi yang berbeza tidak boleh dibandingkan secara langsung tanpa mengambil kira keadaan tertentu.
V. Walaupun penarafan mencapai piawaian, mengapa masih tidak dapat menolak risiko inklusi setempat?
Dalam bahan tidak sepenuhnya seragam, dan sampel yang terhad tidak dapat meliputi setiap titik dalam seluruh gulungan wayar. Penarafan biasa dalam keluasan tertentu tidak sama dengan risiko kehadiran zarah besar yang jarang berlaku atau inklusi luaran. Ia merupakan dua isu statistik yang berbeza.
ASTM E1245 telah membuat perbezaan antara skop aplikasi dan had analisis imej automatik: perwakilan statistik bagi kumpulan inklusi biasa tidak boleh digunakan secara langsung sebagai pengganti kepada penilaian inklusi luaran yang jarang berlaku.[2] Begitu juga, penemuan zarah luar biasa pada satu komponen yang gagal tidak boleh digunakan untuk membuat andaian tentang taburan statistik keseluruhan bahan tersebut.
Zarah-zarah selepas pembutiran sejuk mungkin telah berputar, memanjang, pecah atau terkeluar, malah rongga juga mungkin terbentuk di sekitarnya. Oleh itu, hasil pemerhatian pada komponen yang gagal tidak boleh dianggap sebagai penarafan inklusi pada keadaan asal tanpa penjelasan lanjut.
VI. Walaupun terdapat inklusi berdekatan retakan, mengapa ia masih belum dapat membuktikan bahawa ia merupakan punca retakan?
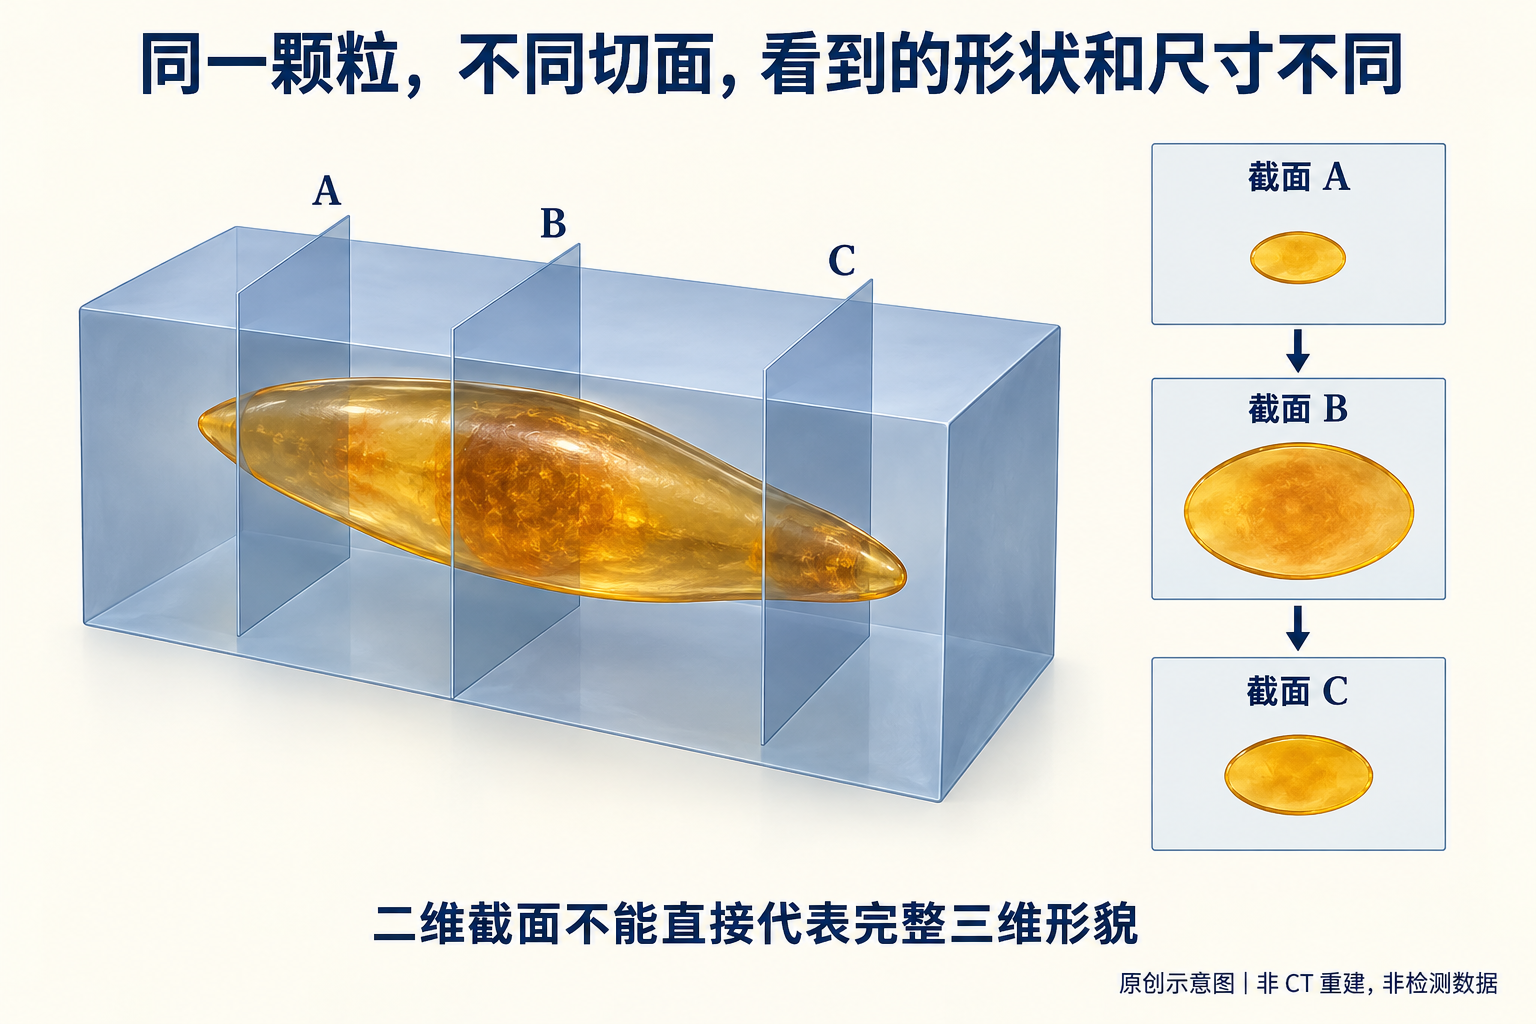
Antara "berdekatan dengan retakan" dan "menyebabkan retakan", masih tiada bukti sebab-musabab yang kukuh. Sekurang-kurangnya terdapat beberapa penjelasan yang berbeza: zarah tersebut terlibat dalam permulaan retakan; retakan telah terbentuk di tempat lain kemudian melalui zarah tersebut; zarah tersebut mempercepatkan perluasan retakan tetapi bukan titik permulaan; kedudukan pada keratan dua dimensi kelihatan rapat, namun hubungan tiga dimensinya masih tidak jelas; atau pencemaran dibawa masuk selepas retakan terbuka.
Penilaian memerlukan kesepadanan antara asal usul retakan, morfologi kerosakan, hubungan ruang antara zarah dan retakan, perilaku bahan serta anomali dalam proses pengeluaran sebenar. Zarah di sisi retakan memang patut diberi perhatian, tetapi kedudukan yang hampir sahaja tidak mencukupi untuk menentukan punca utama retakan.
Sama juga, jika tiada inklusi kelihatan pada satu keratan, itu juga tidak cukup untuk menolak sepenuhnya peranan mereka. Kerosakan sebenar berlaku dalam ruang tiga dimensi, keratan mungkin tidak melalui lokasi penting, malah zarah-zarah tersebut juga boleh terlepas semasa penyediaan sampel.
VII. Faktor bahan dan faktor proses mungkin bekerjasama
Kegagalan tidak semestinya boleh diringkaskan sebagai "bahan tidak baik" atau "proses pelanggan tidak baik". Kawasan bahan yang lemah secara tempatan mungkin disebabkan oleh gabungan keadaan mikrostruktur, laluan deformasi, geseran dan aliran bahan; manakala anomali dalam proses juga boleh menyebabkan bahan yang pada asalnya sesuai mengalami kerosakan tempatan melebihi had kebolehan aplikasinya.
Setelah menemui inklusi, perbincangan mengenai kecacatan permukaan, keadaan mikrostruktur, pemotongan, pelinciran dan faktor acuan tidak boleh dihentikan. Begitu juga, jika hasil boleh diperbaiki melalui pelarasan proses, ia tidak boleh digunakan untuk menafikan bahawa bahan tersebut telah terbukti tidak memenuhi syarat.
Di sini terdapat dua kesimpulan yang mesti dipisahkan: jika bahan tidak memenuhi spesifikasi, walaupun belum terbukti ia menyebabkan retakan kali ini, ia tetap dianggap sebagai isu pematuhan; manakala jika bahan mematuhi spesifikasi tetapi bukti menunjukkan ciri-ciri tempatan turut menyumbang kepada retakan, maka masih perlu dibincangkan tentang kesesuaian dan risiko dalam aplikasi sebenar. Nilailah kedua-duanya secara berasingan, kemudian jelaskan hubungan antara keduanya agar tidak mudah mengelirukan tanggungjawab dan punca masalah.
VIII. Apa yang boleh dibantu oleh perisian analisis inklusi dan apa yang tidak boleh digantikannya
Dengan penentudarasan yang berkesan, pengenalan yang betul serta medan pandang yang sesuai, analisis imej dapat meningkatkan kecekapan dan konsistensi dalam pengukuran saiz unjuran, luas, nisbah panjang-lebar, bilangan serta statistik taburan.
Namun begitu, perisian mungkin tersalah mengenal pasti calar, lubang atau lekukan akibat kehilangan zarah sebagai inklusi. Ukuran unjuran dua dimensi atau keratan rentas juga tidak sama dengan morfologi tiga dimensi zarah yang lengkap; ukuran pada satu satah tunggal tidak dapat memberikan semua maklumat ruang secara langsung.[2]
Pengukuran imej, pemeriksaan piawaian serta penilaian pematuhan, dan penentuan sebab musabab kegagalan merupakan tiga tahap yang berbeza. Perisian tidak boleh melangkau dua tahap yang terakhir. Kemunculan nama satu piawaian pada antaramuka juga tidak membuktikan bahawa pensampelan, persediaan sampel, pemerhatian dan pelaporan telah memenuhi piawaian tersebut sepenuhnya.
IX. Sehingga tahap manakah kesimpulan profesional harus ditulis
Ketegasan kesimpulan hendaklah selaras dengan ketegasan bukti. Apabila hanya terdapat ciri-ciri optik sahaja, bolehlah ditulis "kemungkinan inklusi atau lubang, sifatnya masih belum disahkan"; apabila sifat zarah telah disahkan tetapi hubungan asal usulnya masih kurang kukuh, bolehlah ditulis "mungkin menyumbang kepada kerosakan setempat, namun belum cukup untuk dianggap sebagai punca utama retakan."
Jika zarah pada lokasi permulaan retakan, morfologi kerosakan setempat serta mekanismenya saling berkaitan, barulah boleh dikatakan bahawa zarah tersebut terlibat dalam permulaan retakan, sambil faktor-faktor lain turut diperbincangkan secara berasingan. Apabila pemeriksaan yang berkesan telah membuktikan bahawa bahan tersebut tidak mematuhi syarat-syarat yang dipersetujui, maka unsur ketidakpatuhan boleh dinyatakan dengan jelas, sementara hubungan sebab musababnya dengan retakan kali ini hendaklah dinilai secara berasingan.
Pengesanan unsur aluminium dan oksigen berhampiran retakan masih melibatkan beberapa langkah penting termasuk pengenalpastian zarah, penentuan sumber, penelitian proses pengeluaran dan penilaian sebab musabab kegagalan sebelum dapat dikaitkan dengan dakwaan "kegagalan deoksidasi yang tidak sempurna di kilang keluli". Penyataan yang berhati-hati bukanlah suatu cara untuk mengelak daripada membuat kesimpulan, tetapi untuk memastikan kesimpulan tidak melampaui bukti yang ada.
X. Apabila piawaian digunakan dengan betul, barulah hasil boleh dibandingkan
GB/T 10561—2023 telah diubah suai untuk mengguna pakai ISO 4967:2013.[5] ISO 4967:2026 telah diterbitkan.[6] Nama piawaian yang hampir sama tidak bermaksud bahawa kaedah pemeriksaan dari tahun yang berbeza atau sistem yang berbeza boleh ditukar ganti secara langsung.
Laporan hendaklah menyatakan dengan jelas piawaian dan versi yang digunakan, serta menjelaskan syarat-syarat pemeriksaan yang berkaitan. Hasil daripada GB/T 10561, ISO 4967 dan ASTM E45 tidak boleh disamakan begitu sahaja hanya kerana ketiga-tiganya melibatkan inklusi.
Standard kaedah menjawab soalan “bagaimana cara memeriksa dan menggambarkan”, manakala standard produk dan perjanjian menjawab “bagaimana cara menerima atau menolak”, dan analisis kegagalan pula menjawab “mengapa kecacatan ini berlaku”. Setiap satu memainkan peranan tersendiri agar hasil dapat dibandingkan dan kesimpulan mempunyai garis sempadan yang jelas.
Pandangan Jurutera
Inklusi mungkin menjadi faktor permulaan retakan, mungkin juga hanya terlibat dalam pengembangan retakan, atau sekadar partikel yang kebetulan terdapat pada permukaan keratan rentas. Apa yang benar-benar perlu dikenal pasti ialah peranan yang dimainkannya dalam kegagalan kali ini.
Penemuan inklusi tidak semestinya membuktikan bahawa bahan tersebut tidak memenuhi piawaian; begitu juga, penarafan bahan yang memenuhi piawaian tidak secara automatik menyingkirkan risiko bahan setempat. Hanya apabila sifat partikel, asal usul retakan, mekanisme kerosakan dan keadaan operasi sebenar saling mengesahkan antara satu sama lain, barulah kesimpulan tersebut mempunyai sokongan yang mencukupi.
Dalam projek pengecutan sejuk oleh Creation Group, fakta-fakta yang diperhatikan, pematuhan terhadap pemeriksaan, inferens mekanisme dan masalah yang masih belum diselesaikan dijelaskan secara berasingan, supaya setiap kesimpulan dapat dikaitkan semula dengan bukti yang berkaitan.
Rujukan
- ASTM E45: Kaedah Ujian untuk Menentukan Kandungan Inklusi dalam Keluli
- ASTM E1245-03(2023): Pengukuran Inklusi atau Fasa Kedua melalui Analisis Imej Automatik
- ASTM E1508-12: Panduan Analisis Kuantitatif Spektroskopi Serakan Tenaga (Versi yang dirujuk)
- Sabih & Nemes (2009): Mekanisme Kegagalan Duktil Dalaman dalam Proses Pengetolan Sejuk Keluli
- Maklumat Piawaian Negara: GB/T 10561—2023
- Maklumat Rasmi Piawaian ISO 4967:2026
Artikel ini membincangkan had bukti bagi penilaian kejuruteraan dan tidak membuat penentuan punca utama bagi komponen yang ditunjukkan dalam Rajah 1. Rajah 2–4 adalah ilustrasi penjelasan yang dihasilkan secara bebas dan tidak menggantikan pemerhatian mikroskopik, ujian spektroskopi tenaga atau penilaian piawaian.