
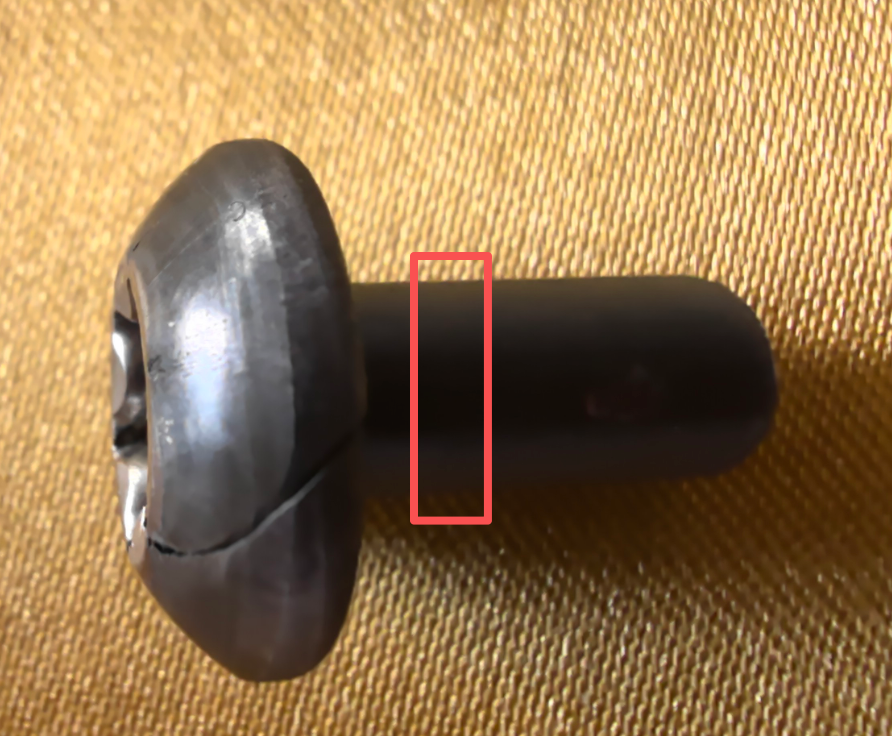
Après la fissuration d'une pièce emboutie à froid, lors de la coupe de l'échantillon, des particules noires ont été observées au voisinage des fissures sous microscope. Sur place, il est alors facile de conclure : « Nous avons trouvé la cause, c'est une inclusion qui en est responsable. »
Cette conclusion peut être juste, mais elle risque aussi d'être prématurée. Les inclusions peuvent effectivement participer à la formation des fissures, mais passer du constat d'une anomalie à la preuve que cette anomalie a causé la défaillance nécessite des éléments de preuve cohérents. Démontrer que des particules ont contribué à la fissuration ne signifie pas pour autant que tout le lot de matériau est non conforme, ni que la responsabilité est déjà clairement établie.
Distinguer d'abord quatre questions
| Question | Jugement requis |
|---|---|
| Qu'a-t-on observé ? | Identification des particules, des cavités, de la microstructure ou des marques dues à la préparation de l'échantillon |
| Le matériau répond-il aux exigences ? | Évaluation de la conformité selon les normes, les accords et les essais valides |
| Pourquoi la fissuration s'est-elle produite ? | Origine et propagation des fissures, ainsi que rôle du matériau et des procédés |
| Comment attribuer la responsabilité ? | Conventions fournisseur-client, origine des défauts, processus de fabrication et relations de causalité |
Les quatre questions sont liées entre elles, mais la réponse à l'une ne saurait remplacer les réponses aux trois autres.
I. La présence d'inclusions dans l'acier ne signifie pas que le matériau est non conforme
Les inclusions non métalliques présentes dans l'acier peuvent provenir des réactions de désoxydation, du processus de solidification, ou encore d'éléments extérieurs. Leur évaluation doit tenir compte de leur taille, de leur forme, de leur nombre, de leur distribution ainsi que de l'usage prévu ; on ne peut pas réduire la notion de propreté à la simple présence ou absence de points noirs.
La conformité d'un matériau dépend des normes applicables au produit, des spécifications techniques du contrat et des critères d'acceptation convenus entre les parties. La norme ASTM E45 définit les méthodes d'inspection et de description des inclusions, mais elle ne fixe pas de seuils uniques de conformité valables pour tous les produits.[1]
Inversement, une classification conforme ne signifie pas que toutes les fissurations soient indépendantes du matériau. Une telle conclusion s'applique aux conditions spécifiées pour l'échantillonnage et les essais ; l'état local du matériau, les contraintes de déformation et les conditions d'utilisation propres à chaque pièce doivent être examinés séparément.
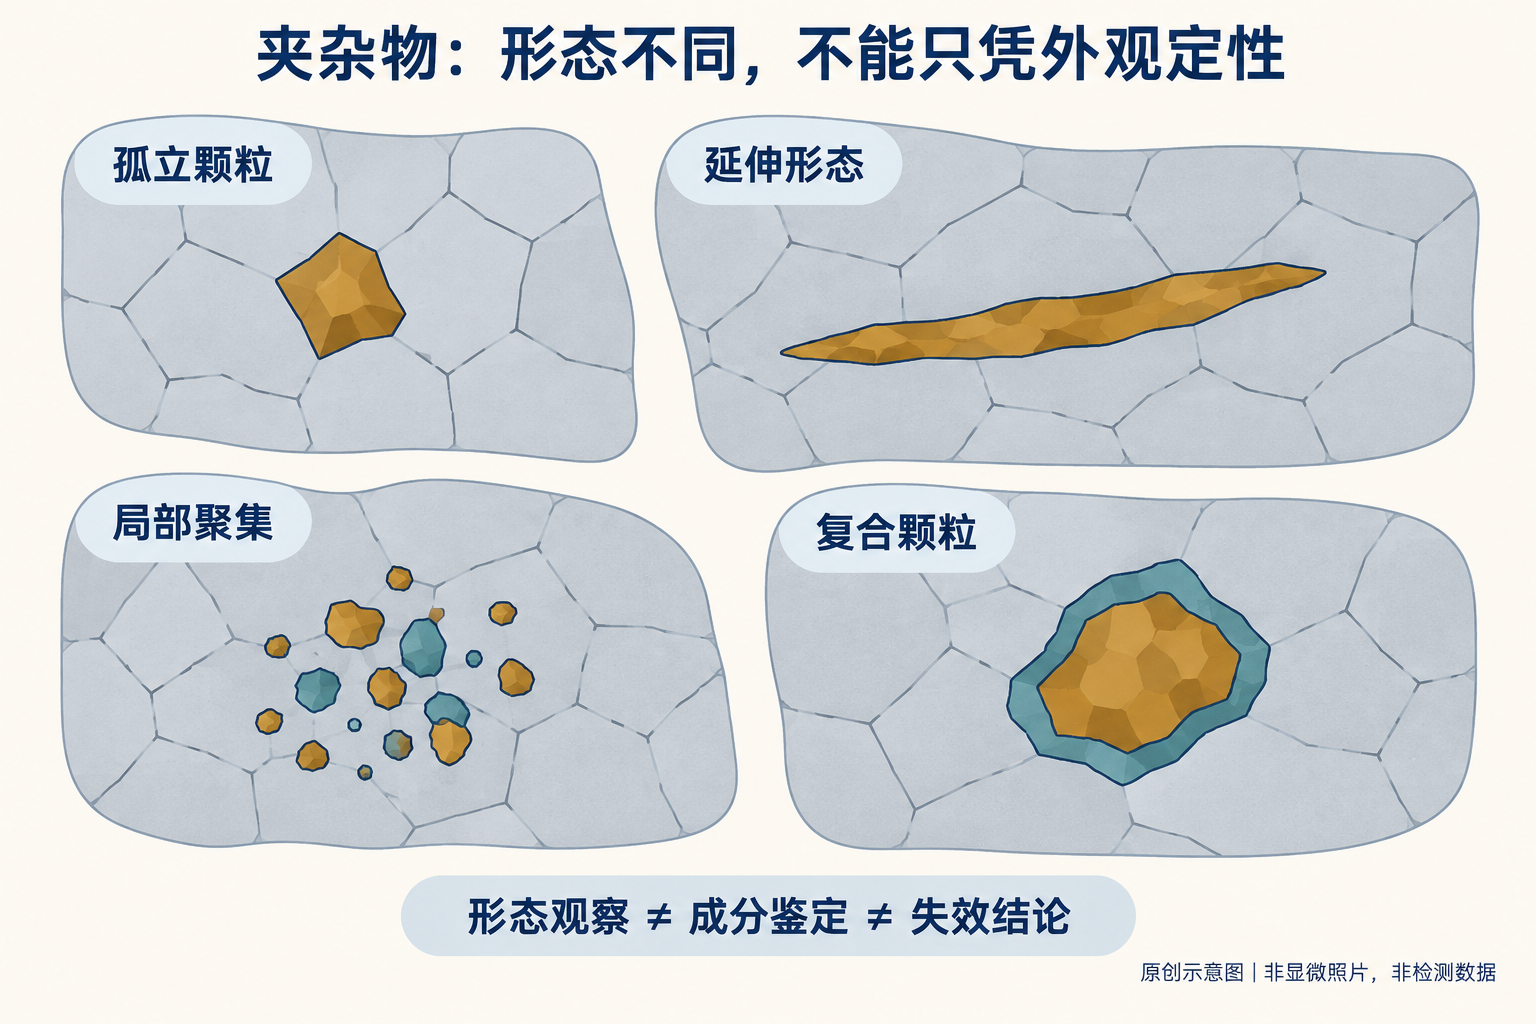
II. Les particules noires observées au microscope ne sont pas nécessairement des inclusions
Les zones noires peuvent être des inclusions, mais aussi des porosités, des cavités laissées par le détachement de particules, des rayures, des piqûres de corrosion ou encore des contaminations. Les carbures, les nitrures et autres phases secondaires ne doivent pas non plus être systématiquement assimilés à des inclusions non métalliques nuisibles. « Points noirs » est une description visuelle, mais ne constitue pas encore une identification de leur nature.
Les catégories morphologiques figurant dans les diagrammes d'évaluation ne correspondent pas forcément à la composition chimique réelle. La norme ASTM E45 distingue clairement la classification morphologique de la nature chimique : deux particules ayant une apparence similaire n’ont pas nécessairement la même composition.[1]
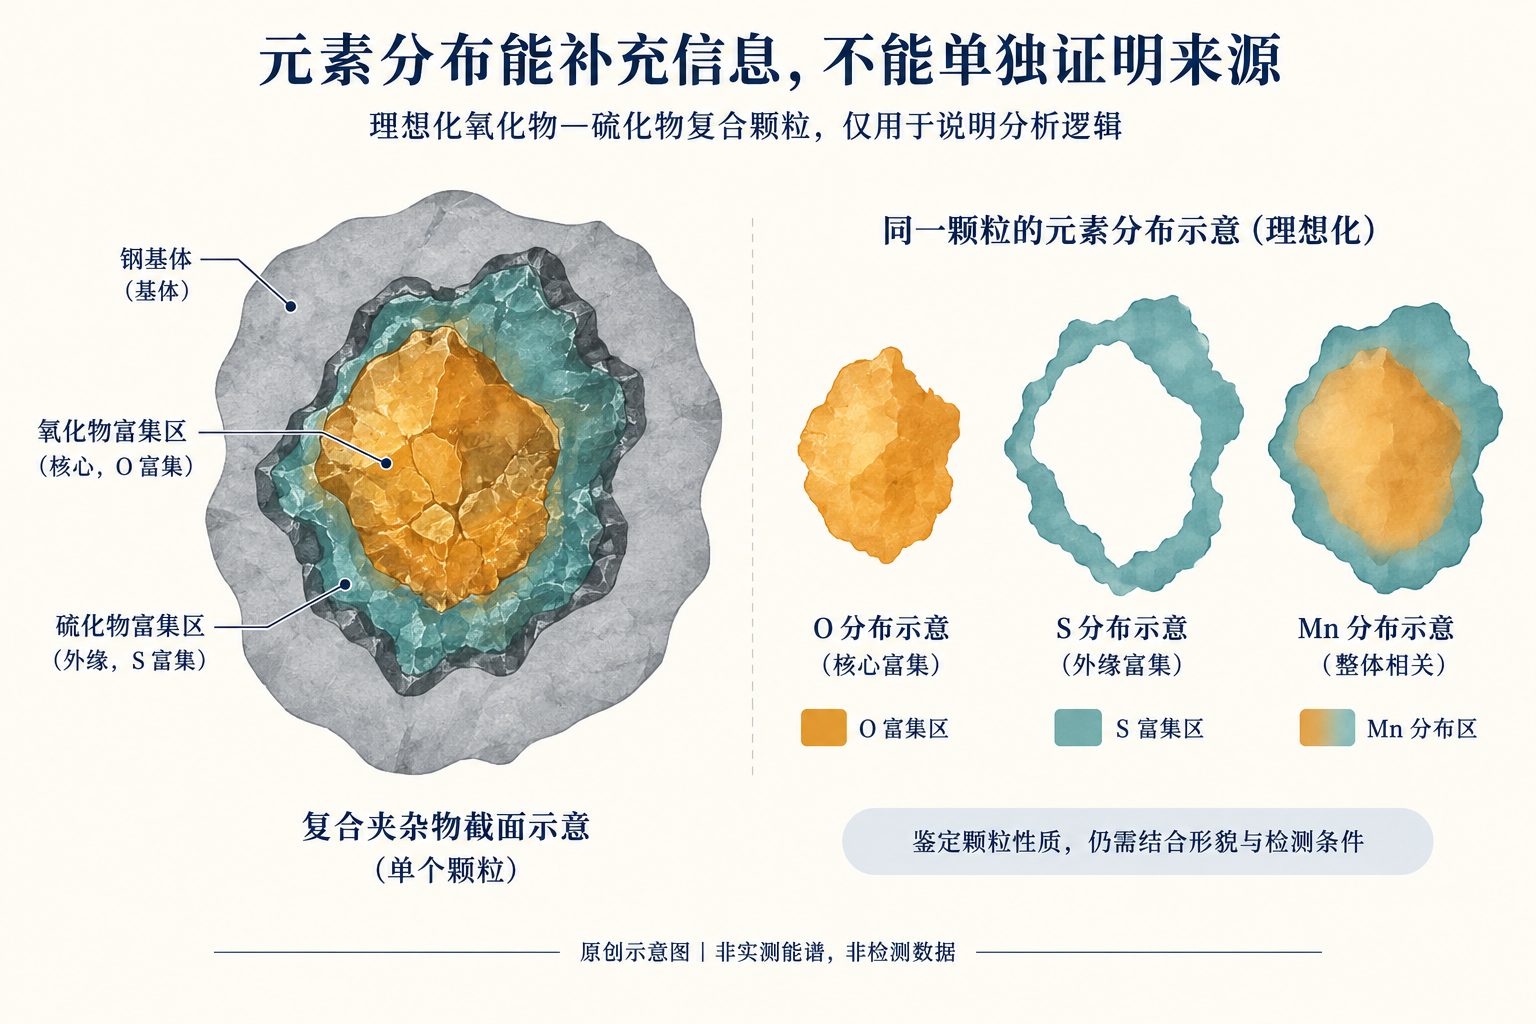
La microscopie électronique à balayage associée à l’analyse dispersive en énergie peut compléter les informations sur la morphologie et les éléments présents, mais la présence d’un pic élémentaire ne suffit pas à prouver que la particule provient d’une aciérie donnée, d’un type particulier de matériau réfractaire ou d’une étape précise du procédé de fabrication. La taille des particules, la matrice environnante, l’état de surface ainsi que les conditions d’analyse influencent toutes l’interprétation. Les données élémentaires doivent être corroborées par la morphologie et les éléments contextuels.[3]
III. Pourquoi les inclusions peuvent-elles participer à la fissuration lors du formage à froid par emboutissage ?
Les particules peuvent différer de la matrice d’acier en termes de capacité de déformation, de rigidité et d’état de l’interface. Au cours de la déformation, les particules peuvent se fragmenter elles-mêmes ou l’interface entre la particule et la matrice peut se désolidariser, ce qui peut engendrer la formation de microporosités. Sous l’effet des contraintes locales et des déformations correspondantes, ces porosités peuvent s’étendre et se connecter entre elles, aboutissant finalement à la formation de fissures.
Bien que le formage à froid par emboutissage soit principalement une opération de mise en forme sous compression, cela ne signifie pas que chaque point local d’une pièce subisse constamment uniquement des contraintes de compression. Les flux de matière, les contraintes géométriques et le frottement modifient localement l’état des contraintes, et des efforts locaux de traction ou de cisaillement peuvent également contribuer aux dommages.
Des études portant sur la rupture ductile interne des aciers lors du formage à froid ont observé et analysé la relation entre la fragmentation des inclusions ou des phases secondaires, la désolidarisation de l’interface et la formation de dommages liés aux microporosités.[4] Cela montre que ces phénomènes peuvent favoriser la fissuration, mais ne prouve pas que toutes les fissures observées lors du formage à froid suivent le même mécanisme. La position des particules, leur morphologie et les conditions locales de déformation sont bien plus pertinentes pour comprendre le problème réel que le simple comptage du nombre de particules.
IV. Pourquoi ne faut-il pas se contenter de regarder uniquement la quantité, la taille ou un seul chiffre de classement
Des particules isolées en faible nombre, comparées à des agrégats localisés ou disposés selon une orientation particulière, ne peuvent pas être évaluées sur la seule base de leur nombre total. Des particules de tailles similaires, situées à des emplacements différents et présentant des orientations distinctes, peuvent avoir des effets différents.
Le sulfure de manganèse peut subir une certaine déformation, mais cela ne signifie pas qu'il soit inoffensif dans toutes les conditions de service ; de même, la présence d'oxydes durs ne constitue pas nécessairement la cause de cette fissuration. La classification des types de particules fournit des indices utiles, mais ne remplace pas les preuves concrètes de défaillance.
Le classement des inclusions n'est pas une « note de danger » universelle. Les méthodes d'inspection, l'orientation de la coupe, la surface observée, le mode de reporting et l'état du matériau influencent tous les résultats. Les valeurs obtenues par différentes méthodes ou versions ne peuvent pas être comparées directement sans tenir compte des conditions spécifiques.
V. Classement conforme : pourquoi ne peut-on toujours pas exclure les risques liés aux inclusions locales ?
L'intérieur du matériau n'est pas parfaitement homogène, et un prélèvement limité ne permet pas de couvrir chaque point de la bobine. Le classement standard effectué sur une surface donnée ne correspond pas au risque occasionnel lié à la présence de grosses particules ou d'inclusions externes ; ce sont deux problèmes statistiques distincts.
La norme ASTM E1245 distingue clairement le champ d'application et les limitations de l'analyse d'image automatisée : la caractérisation statistique des populations d'inclusions courantes ne doit pas remplacer directement l'évaluation des inclusions externes isolées.[2] De même, la découverte de particules anormales sur une pièce défectueuse ne permet pas de déduire la distribution statistique globale du lot de matériaux.
Après emboutissage à froid, les particules peuvent avoir pivoté, s'être allongées, fragmentées ou détachées, et des cavités peuvent apparaître à proximité. Par conséquent, les observations réalisées sur une pièce défectueuse ne peuvent pas être interprétées sans précision comme un classement des inclusions tel qu'à l'état d'origine lors de la livraison.
VI. Des inclusions sont présentes près de la fissure, mais pourquoi cela ne prouve-t-il pas qu’elles en sont la cause ?
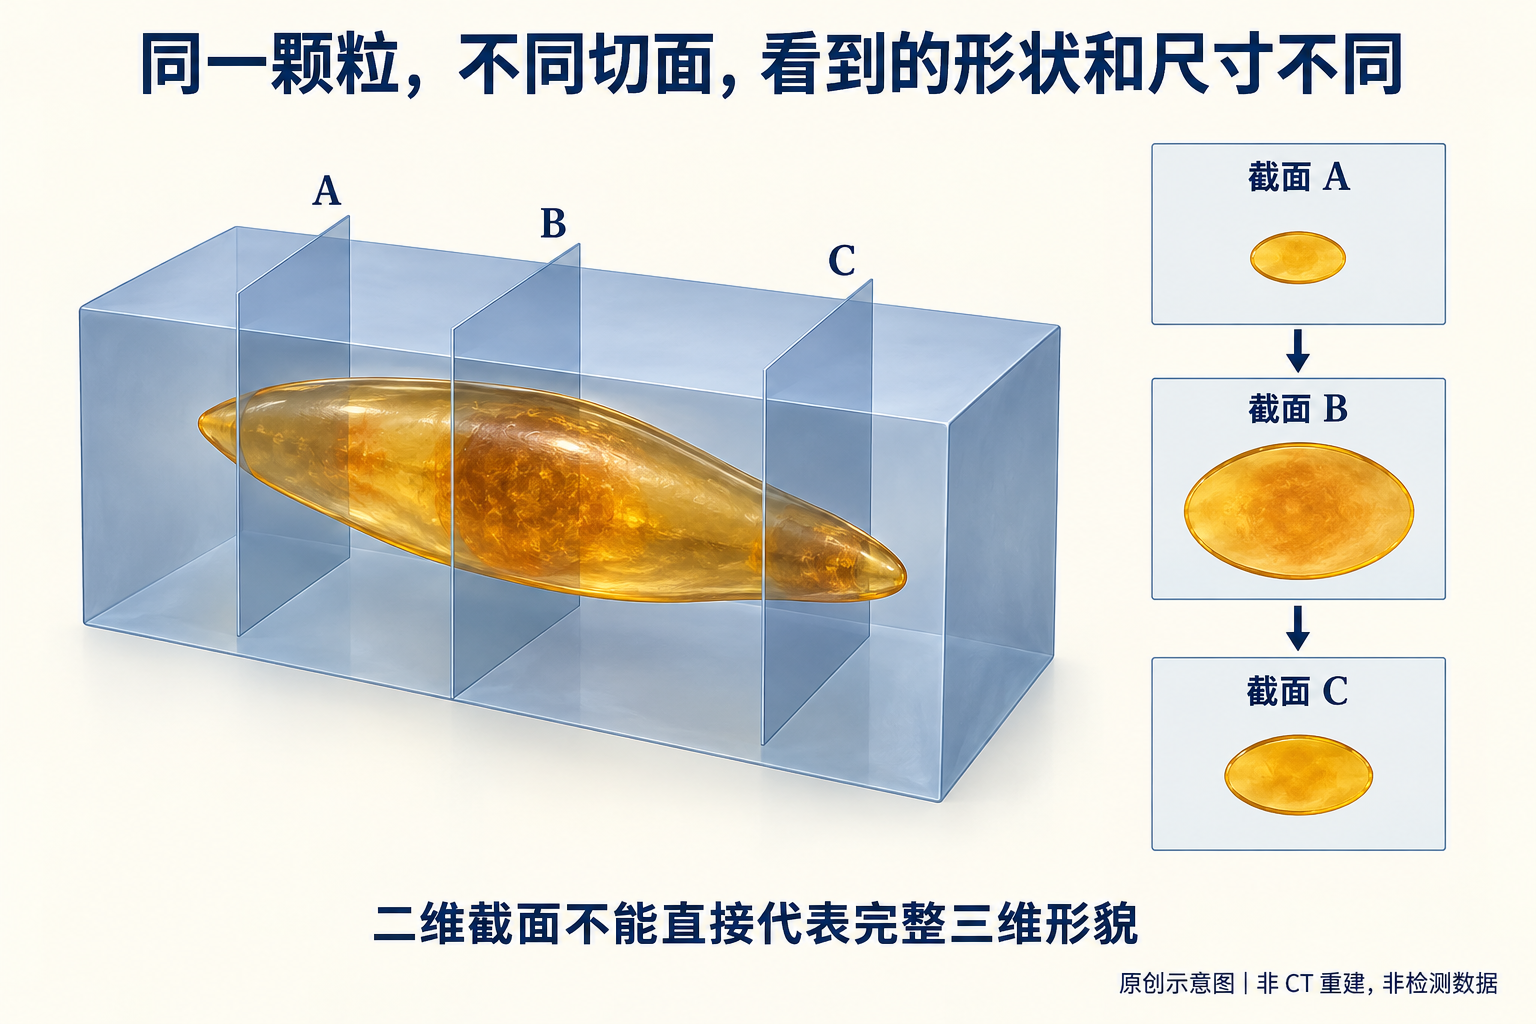
Entre « proximité de la fissure » et « origine de la fissure », il manque encore des preuves causales. Au moins plusieurs interprétations sont possibles : les particules ont participé à l’amorçage de la fissure ; la fissure s’est formée ailleurs puis a traversé les particules ; les particules ont favorisé la propagation sans être le point d’origine ; sur une coupe bidimensionnelle, leur position semble proche, mais leur relation tridimensionnelle réelle reste incertaine ; ou bien des contaminants ont été introduits lorsque la fissure s’est ouverte.
Pour tirer une conclusion, il faut faire correspondre l’origine de la fissure, la morphologie des dommages, la relation spatiale entre les particules et la fissure, le comportement du matériau ainsi que les anomalies observées en production. Les particules situées à proximité de la fissure méritent attention, mais leur simple proximité ne suffit pas à déterminer la cause principale de la fissuration.
De même, l’absence d’inclusions sur une coupe transversale ne permet pas d’exclure totalement leur rôle. Les dommages se produisent en réalité dans un espace tridimensionnel ; la coupe peut ne pas avoir traversé les zones critiques, et les particules peuvent également s’être détachées lors de la préparation de l’échantillon.
VII. Les facteurs matériels et les facteurs de procédé peuvent agir conjointement
Une défaillance ne peut pas toujours être réduite simplement à « un mauvais matériau » ou « un procédé client insuffisant ». Une faiblesse locale du matériau peut résulter d’une interaction entre l’état microstructural, la trajectoire de déformation, la friction et l’écoulement du matériau ; de même, une anomalie de procédé peut exposer un matériau autrement acceptable à des contraintes locales dépassant ses limites d’adaptation.
Dès lors que des inclusions sont identifiées, il ne faut pas cesser d’examiner les défauts de surface, l’état microstructural, la coupe, la lubrification et les paramètres liés aux outillages. Même si des ajustements du procédé permettent d’améliorer les résultats, cela ne remet pas en cause le fait que le matériau ne répond pas aux spécifications.
Deux conclusions doivent être distinguées ici : si le matériau ne respecte pas les exigences contractuelles, même si sa responsabilité directe dans la fissuration n’a pas été prouvée, il s’agit tout de même d’un problème de conformité ; et si le matériau est conforme, mais que des éléments montrent que certaines de ses caractéristiques locales ont contribué à la fissuration, il convient néanmoins d’évaluer son adéquation à l’application et les risques associés. En évaluant séparément chaque aspect et en expliquant ensuite leurs interactions, on évite toute confusion quant aux responsabilités et aux causes.
8. Ce que le logiciel d'analyse des inclusions peut apporter, et ce qu'il ne remplace pas
Dans la mesure où l'étalonnage est valide, les identifications sont correctes et le champ d'observation approprié, l'analyse d'image permet d'améliorer l'efficacité et la cohérence des statistiques relatives aux dimensions projetées, aux surfaces, aux rapports longueur/largeur, au nombre et à la distribution.
Cependant, le logiciel peut confondre des rayures, des cavités ou des trous dus au décollement de particules avec des inclusions. De plus, les dimensions mesurées sur une projection bidimensionnelle ou sur une coupe transversale ne correspondent pas à la morphologie tridimensionnelle complète des particules ; une mesure effectuée sur un seul plan ne fournit pas directement toutes les informations spatiales nécessaires.[2]
La mesure par image, l'inspection selon les normes et l'évaluation de conformité, ainsi que l'analyse des causes d'une défaillance, relèvent de trois niveaux distincts. Le logiciel ne peut pas se substituer aux deux derniers. La simple présence du nom d'une norme dans l'interface utilisateur ne prouve pas que l'échantillonnage, la préparation des échantillons, l'observation et le rapport ont pleinement satisfait aux exigences de cette norme.
9. Jusqu'où doit aller une conclusion professionnelle ?
L'ampleur de la conclusion doit être proportionnée à la force des preuves disponibles. En l'absence d'autres éléments que l'aspect visuel, on peut indiquer « Inclusion ou cavité suspectée, nature à confirmer ». Lorsque la nature de la particule est confirmée mais que les liens d'origine restent insuffisamment établis, on peut préciser « Probablement impliquée dans une dégradation locale, sans pouvoir être considérée comme cause principale de la fissuration ».
Seule une correspondance entre la particule présente à l'origine de la fissure, la morphologie des dommages locaux et leur mécanisme permet d'affirmer que la particule a contribué à la germination de la fissure, tout en examinant séparément les autres facteurs intervenants. Si une inspection rigoureuse a démontré que le matériau ne respecte pas les spécifications contractuelles, il est alors possible de mentionner clairement les non-conformités tout en évaluant séparément leur lien causal avec la rupture observée.
La détection d'aluminium et d'oxygène à proximité d'une fissure ne constitue pas encore une preuve suffisante pour conclure à une fissuration due à un défaut de désoxydation dans l'aciérie ; il reste encore plusieurs étapes à franchir, notamment l'identification de la particule, l'établissement de son origine, l'attribution au processus de fabrication et l'analyse causale de la défaillance. Une formulation prudente n'équivaut pas à éviter toute conclusion, mais vise à garantir que celle-ci soit strictement fondée sur les preuves disponibles.
X. Les résultats ne sont comparables que si la norme est correctement appliquée
La norme GB/T 10561—2023 adopte une version modifiée de l'ISO 4967:2013.[5] L'ISO 4967:2026 a déjà été publiée.[6] La similitude des intitulés des normes ne signifie pas que les méthodes d'inspection issues de versions ou de systèmes différents peuvent être directement interchangées.
Le rapport doit préciser clairement la norme et sa version utilisées, ainsi que les conditions d'inspection correspondantes. Les résultats obtenus selon GB/T 10561, ISO 4967 et ASTM E45 ne peuvent être considérés comme équivalents simplement parce qu'ils traitent tous des inclusions.
Les normes relatives aux méthodes répondent à la question « comment inspecter et décrire », tandis que les normes produits et les accords définissent « comment procéder à la réception ». L'analyse des défaillances, quant à elle, explique « pourquoi cette anomalie s'est produite ». Chacun joue son rôle spécifique ; ce n'est qu'ainsi que les résultats deviennent comparables et que les conclusions se voient attribuer des limites claires.
Perspective d'un ingénieur
Les inclusions peuvent constituer un facteur initiateur de fissuration, participer uniquement à la propagation des fissures, ou encore n'être que des particules voisines apparaissant fortuitement sur la section observée. Ce qu'il faut véritablement identifier, c'est le rôle précis qu'elles ont joué dans cette défaillance particulière.
La découverte d'inclusions ne prouve pas que le matériau est non conforme ; de même, une classification favorable du matériau ne permet pas d'exclure automatiquement les risques locaux. Ce n'est que lorsque la nature des particules, l'origine des fissures, le mécanisme d'endommagement et les conditions réelles d'utilisation s'avèrent cohérents entre eux que les conclusions peuvent être suffisamment étayées.
Dans ses rapports relatifs au formage à froid, le groupe Creation Group détaille séparément les faits observés, la conformité aux inspections, les hypothèses sur les mécanismes en jeu et les questions restées sans réponse, afin que chaque conclusion puisse être rattachée aux preuves correspondantes.
Références
- ASTM E45 : Méthode d'essai pour l'évaluation de la teneur en inclusions dans l'acier
- ASTM E1245-03(2023) : Analyse automatique par image pour la détermination des inclusions ou des phases secondaires
- ASTM E1508-12 : Guide pour l'analyse quantitative par spectrométrie à dispersion d'énergie (version citée)
- Sabih & Nemes (2009) : Mécanismes internes de rupture ductile lors du formage à froid de l'acier
- Informations sur la norme nationale : GB/T 10561—2023
- Informations officielles sur la norme ISO 4967:2026
Cet article traite des limites probatoires du jugement technique et ne constitue pas une analyse des causes profondes concernant la pièce illustrée à la figure 1. Les figures 2 à 4 sont des illustrations explicatives générées indépendamment et ne remplacent ni l'observation microscopique, ni l'analyse par spectrométrie, ni l'évaluation selon les normes.