
LES NORMES COMME FONDEMENT · LA TECHNIQUE AU PREMIER PLAN
Cours de frappe à froid pour ingénieurs
Des connaissances techniques reliant les normes officielles, le comportement des matériaux et la pratique de la frappe à froid.
TOUS LES ARTICLES
Articles techniques sur la frappe à froid
Aucun article publié dans cette série. Sélectionnez « Tous les articles » pour parcourir le cours.
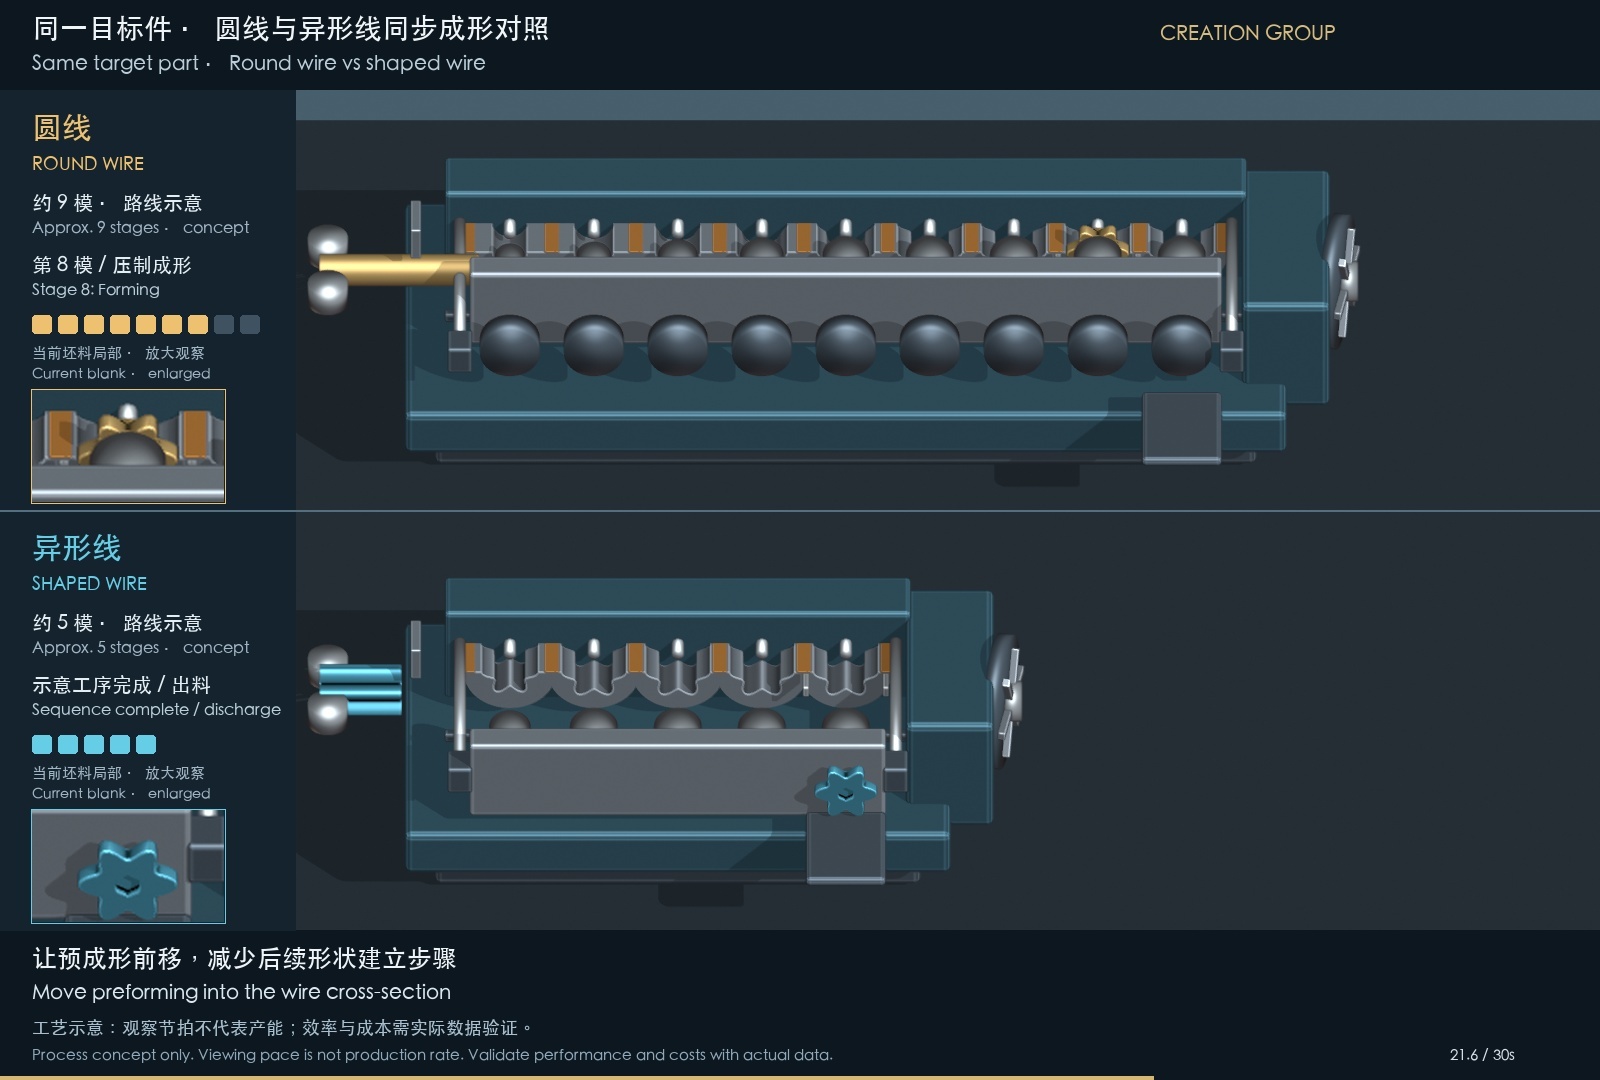
Comparaison du formage à froid et estimation des coûts
Comparer deux parcours de frappe à froid et estimer le coût par pièce conforme à partir de vos paramètres. Les valeurs de démonstration sont fictives.
Lire l’article →
Peut-on supprimer le décapage avant le recuit de sphéroïdisation du fil machine SCM435 ?
Le rôle de la calamine dans la décarburation superficielle lors du premier recuit de sphéroïdisation du SCM435 et le l…
Read article →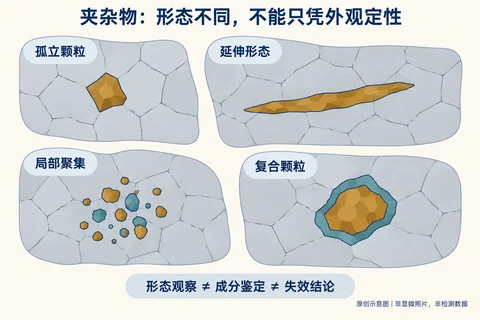
Une inclusion observée dans une pièce fissurée suffit-elle à incriminer le matériau ?
Une particule près d’une fissure donne une piste. Distinguer son identification, la conformité du matériau, la cause de rupture et la responsabilité.
Lire l’article →À l’occasion de la fête de la Mi-Automne : pourquoi part-on le plus souvent d’un fil rond en frappe à froid ?
Le fil rond convient à de nombreux procédés. Un profil adapté peut faciliter l’écoulement du métal vers les zones difficiles d’une pièce.
Lire l’article →
Pourquoi une pièce peut-elle se fissurer après frappe à froid malgré une dureté apparemment normale ?
Des fissures en frappe à froid peuvent subsister malgré une dureté apparemment normale. Interpréter ensemble les pièces, les mesures et les conditions du procédé.
Lire l’article →Un matériau plus tendre se prête-t-il toujours mieux à la frappe à froid ?
La dureté est un indicateur, mais la pièce, la microstructure et les opérations en aval déterminent l’état du fil à valider.
Lire l’article →
Acier de convertisseur ou de four électrique : quelles différences pour la frappe à froid ?
Convertisseur à oxygène ou four électrique : vérifier la filière réelle. Le type de four ne suffit pas à qualifier un acier pour la frappe à froid.
Lire l’article →
Pourquoi les marques de frottement persistent-elles en frappe à froid après un changement de matériau ?
Dans un cas d’écrous de tube en 20MnB4, les marques ont persisté après un changement d’acier. Le jeu de passage et la lubrification ont été examinés.
Lire l’article →
Les marques de frottement en frappe à froid sont-elles dues à une couche de phosphate trop mince ?
Une marque de frottement ne suffit pas à incriminer une couche trop mince. Vérifier la protection restante au poste concerné et l’état de la lubrification.
Lire l’article →Analyse de défaillance 01 : réseau de fissures sur la collerette d’un boulon frappé à froid
Un cas de réseau de fissures de collerette confronte coupes, microdureté et hypothèses de procédé, sans conclure à la cause à partir d’un seul indice.
Lire l’article →
Pourquoi une frappe à froid réussie sur échantillon peut-elle échouer en série ?
La réussite d’un échantillon valide les conditions de l’essai. Pour la série, il faut documenter et vérifier ces conditions sur des couronnes et lots représentatifs.
Lire l’article →
Tube S55C à paroi très mince : stabilité du matériau et durée de vie des outillages en production automobile
Projet S55C anonymisé : distinction entre dimensions illustratives, lectures de pied à coulisse et exigences de réception, avec les points de contrôle du fil.
Lire l’article →
Pourquoi le même matériau se comporte-t-il différemment en frappe à froid sur une autre machine ?
Comparer le même état matière et les conditions réelles de deux machines aide à distinguer l’effet du fil, du procédé et de leur interaction en frappe à froid.
Lire l’article →Pourquoi un même matériau peut-il être difficile à frapper à froid sur une autre pièce ?
Tête, collerette, alésage et paroi mince modifient l’écoulement du métal en frappe à froid. Les échantillons par poste aident à localiser le premier défaut.
Lire l’article →
Pourquoi la lubrification peut-elle échouer en frappe à froid malgré une phosphatation et un savonnage d’aspect normal ?
Une couche phosphatée et savonnée d’aspect normal peut perdre sa fonction pendant la frappe. Examiner les résidus après tréfilage et la lubrification par poste.
Lire l’article →
Pourquoi le tréfilage change-t-il l’aptitude à la frappe à froid d’un même fil d’acier ?
Un même diamètre final peut cacher différentes réductions et histoires d’écrouissage. Comparer la gamme de tréfilage et le comportement en frappe à froid.
Lire l’article →
D’où viennent les défauts de surface et comment se transmettent-ils jusqu’à la pièce frappée à froid ?
Une fissure observée sur la pièce peut venir d’une étape antérieure. Relier les échantillons de la coulée et du laminage jusqu’à la frappe à froid.
Lire l’article →
Chapitre 4 : pourquoi une sphéroïdisation conforme ne garantit-elle pas l’aptitude à la frappe à froid ?
Un taux ou classement de sphéroïdisation décrit une partie de la structure. Examiner aussi les carbures, la ferrite, les prélèvements et le formage réel.
Lire l’article →
Pourquoi seules certaines pièces d’un même lot se fissurent-elles en frappe à froid ?
Des fissures isolées appellent un examen de la section de fil et du premier poste atteint. Elles ne suffisent pas à qualifier tout le lot.
Lire l’article →Chapitre 2 : que contrôle la norme matière et pourquoi faut-il valider le procédé de frappe à froid ?
Les exigences matière, les essais de réception et la validation sur la pièce répondent à des questions différentes et complémentaires.
Lire l’article →
Chapitre 1 : la conformité à la norme garantit-elle la stabilité en frappe à froid ?
La conformité matière et la stabilité de la frappe à froid s’évaluent séparément. Le diagnostic relie le lot, le défaut et les conditions réelles de production.
Lire l’article →
ML40Cr et 40Cr : que change le préfixe « ML » ?
Comparez 40Cr et ML40Cr dans GB/T 3077-2015, GB/T 6478-2015 et GB/T 28906-2025 : produit, composition et validation du procédé de frappe à froid.
Lire l’article →
35CrMo et ML35CrMo : normes, composition et aptitude à la frappe à froid
Comparez 35CrMo et ML35CrMo dans GB/T 3077-2015, GB/T 6478-2015 et GB/T 28906-2025 : produit, composition et validation du procédé de frappe à froid.
Lire l’article →
De SWRCH10A à SWCH10A : que signifie la disparition du « R » ?
Dans les éditions JIS examinées, le R distingue le symbole du fil machine de celui du fil. La conformité du fil fini doit être vérifiée séparément.
Lire l’article →
Quand un fil carré profilé facilite-t-il la frappe à froid d’écrous carrés à exigences élevées ?
Un cas de fil carré SWRCH10A de 13,80 mm illustre le rôle de la section de départ dans le remplissage des angles en frappe à froid. Les résultats doivent être vérifiés par des essais.
Lire l’article →
Pourquoi la nuance s’appelle-t-elle SUJ2 ? Comprendre la désignation des aciers JIS
SUJ2 identifie un acier à roulements au chrome et à haute teneur en carbone. Vérifier la norme et l’édition avant toute comparaison.
Lire l’article →
Pourquoi la nuance s’appelle-t-elle SCM435 ? Comprendre la désignation des aciers JIS
SCM435 désigne un acier au chrome-molybdène. Le numéro de nuance ne se lit pas comme une teneur littérale en carbone.
Lire l’article →
SAE 1022A, 1010A, 1008A et 1006A : comment vérifier ces désignations ?
Les nuances SAE de l’édition examinée, les désignations SWRCH et les identifiants IFI obéissent à des systèmes distincts. Vérifier le document de commande.
Lire l’article →