
Phạm vi tham chiếu của Phụ lục A, ISO 4954:2018
Phụ lục A đề cập thép không dự kiến nhiệt luyện sau gia công nguội. Trang trình bày các bảng trạng thái giao hàng, phân tích mẻ luyện và cơ tính đã đối chiếu theo bản năm 2018. Nghiệm thu theo phiên bản và yêu cầu đã thỏa thuận khi đặt hàng. Chứng nhận lô và sự phù hợp của sản phẩm trong ảnh cần xác nhận riêng.
Creation Group cung cấp dịch vụ gia công, thử nghiệm và hỗ trợ kỹ thuật cho dây thép dập nguội và dây thép định hình thông qua đội ngũ Thượng Hải và cơ sở Vũ Hồ. Xác nhận mác, dạng sản phẩm, trạng thái giao hàng và yêu cầu ứng dụng trong đánh giá kỹ thuật.
Tài liệu danh mục liên quan
Ảnh danh mục gốc và trang liên kết dùng để tham khảo. Tính tương đương giữa mác và tính phù hợp với chi tiết cần đánh giá riêng.
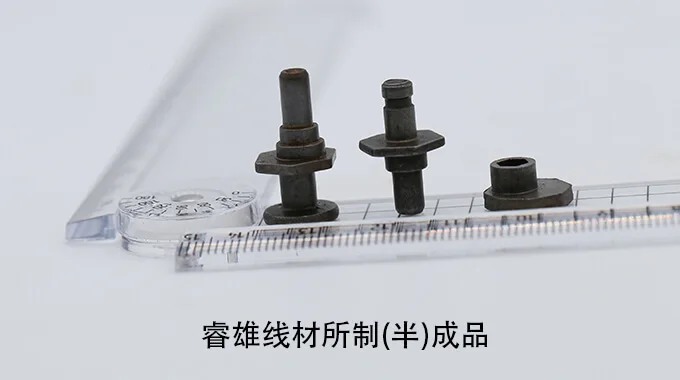
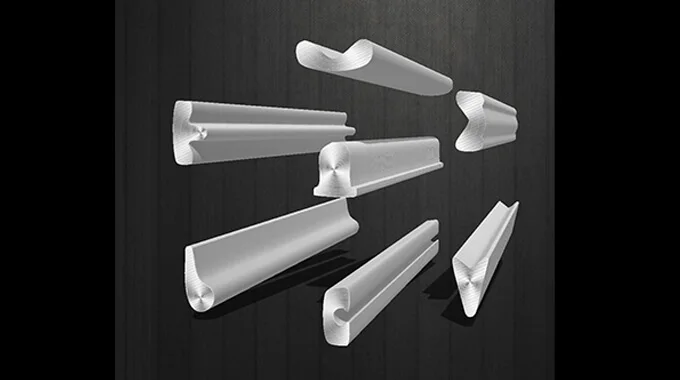
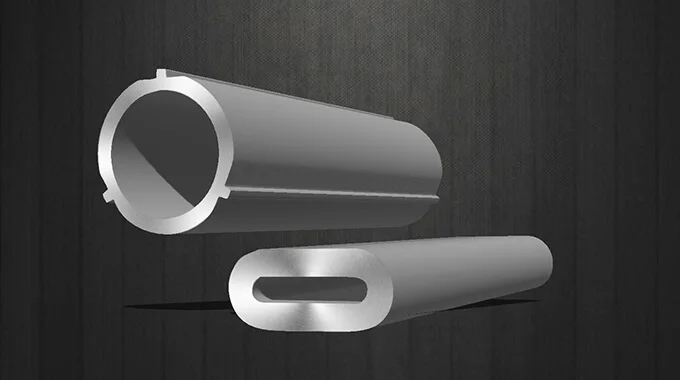
Hình minh họa gia công
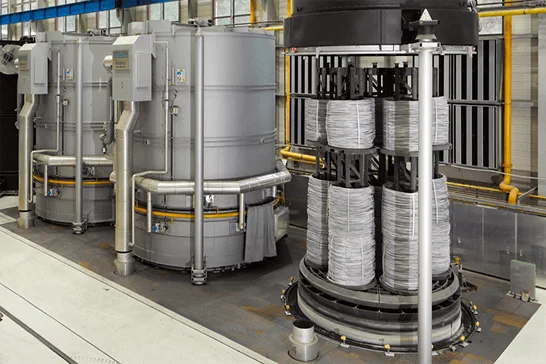
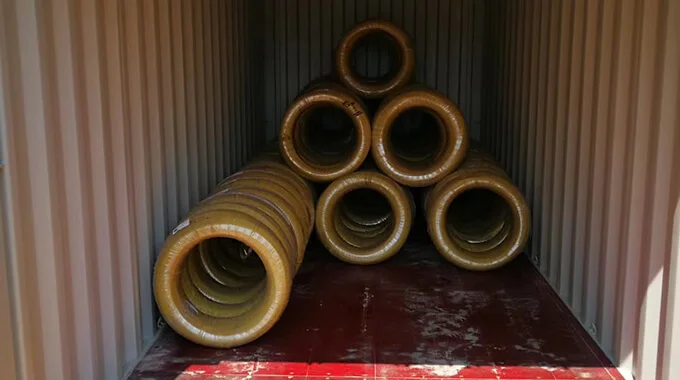
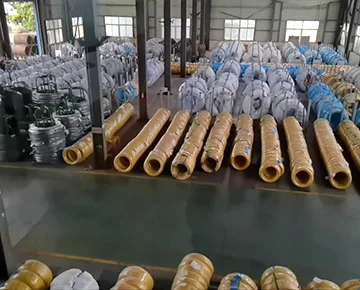
Danh mục gốc minh họa thép dây cuộn, chuẩn bị bề mặt, kéo dây, ủ, kiểm tra và thành phẩm. Chọn quy trình theo mác và trạng thái giao hàng của đơn hàng. Chu trình gia công, lịch sử sản xuất và kết quả của lô cần xác nhận bằng hồ sơ riêng.
Bảng kỹ thuật đối chiếu theo nguồn
Dùng Bảng A.1 để xác định trạng thái giao hàng và dạng sản phẩm trước khi áp dụng Bảng A.2 và A.3. Ô trống, dấu gạch ngang, giới hạn và chú thích giữ theo phân biệt trong nguồn đã đối chiếu. Bảng rộng có thể cuộn ngang trên màn hình nhỏ.
1. Trạng thái giao hàng và yêu cầu áp dụng
Bảng A.1 — Trạng thái nhiệt luyện, dạng sản phẩm và yêu cầu áp dụng
Trong bảng gốc, “to” chỉ khoảng và “or” chỉ lựa chọn. Chú thích a của Bảng A.3 áp dụng cho giới hạn dưới của Z ở trạng thái +AR hoặc +AR+PE.
| Trạng thái giao hàng | Ký hiệu | Thép dây cuộn | Thép thanh | Dây thép |
|---|---|---|---|---|
| Chưa xử lý, trạng thái sau cán nóng | +AR | X | X | — |
| Chưa xử lý, đã bóc bề mặt | +AR+PE | X | X | — |
| Chưa xử lý, đã kéo nguội | +AR+C | — | X | X |
| Chưa xử lý ban đầu, sau đó kéo nguội và ủ cầu hóa | +AR+C+AC | — | X | X |
| Chưa xử lý ban đầu, sau đó kéo nguội, ủ cầu hóa và cán tinh nhẹ | +AR+C+AC+LC | — | X | X |
| Ủ để tạo cacbit cầu, giữ nguyên sau ủ hoặc bóc bề mặt | +AC or AC+PE | X | X | — |
| Ủ để tạo cacbit cầu rồi kéo nguội | +AC+C | — | X | X |
X = áp dụng, — = không áp dụng. Thành phần hóa học theo Bảng A.2 và cơ tính theo Bảng A.3. Áp dụng yêu cầu bổ sung hoặc đặc biệt theo Phụ lục E nếu thống nhất khi hỏi hàng và đặt hàng. Có thể thỏa thuận trạng thái giao hàng khác khi đặt hàng. Nguồn ISO 4954:2018, Bảng A.1, trang 17 (trang PDF 23). Giữ ký hiệu in “+AC or AC+PE”. Xác nhận trạng thái giao hàng chính xác khi đặt hàng.
2. Thành phần hóa học
Bảng A.2 — Thành phần phân tích mẻ luyện của thép không dự kiến nhiệt luyện sau gia công nguội
| Ký hiệu mác thép | Phần khối lượng, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Không được chủ ý bổ sung nguyên tố ngoài danh sách khi chưa có thỏa thuận của bên mua, ngoại trừ mục đích hoàn tất mẻ luyện. Cần ngăn tạp chất từ phế liệu hoặc vật liệu sản xuất khác. Có thể có nguyên tố dư nếu chúng không làm suy giảm cơ tính hoặc tính phù hợp.
a Giá trị là giới hạn trên, trừ khi có chỉ dẫn khác.
b Có thể thay nhôm bằng một hoặc nhiều nguyên tố có tác dụng tương tự.
c Có thể giao C10GC, C15GC, C17GC và C20GC theo hai loại. Loại a) có nhôm tối đa 0.015%. Loại b) không có nhôm và có silic từ 0.15 đến 0.25% để mạ kẽm nhúng nóng.
d Đối với C2C, C20C, C20GC và C25C, có thể quy định hàm lượng mangan thấp hơn với khoảng rộng 0.20%.
Ghi chú nguồn. Dòng C25GC mang dấu chú thích c và d trong ISO 4954:2018, nhưng nội dung các chú thích không nêu C25GC. Dấu và nội dung chú thích được giữ theo bản gốc. Cần làm rõ các điều kiện trước khi áp dụng cho C25GC.
3. Cơ tính
Bảng A.3 — Cơ tính của thép dây cuộn, thép thanh và dây thép không dự kiến nhiệt luyện sau gia công nguội
| Ký hiệu mác thép | Đường kính | Trạng thái giao hàng | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| Trên, mm | Đến và bao gồm, mm | Rm tối đa, MPa | Za Tối thiểu, % | Rm tối đa, MPa | Z tối thiểu, % | Rm tối đa, MPa | Z tối thiểu, % | Rm tối đa, MPa | Z tối thiểu, % | Rm tối đa, MPa | Z tối thiểu, % | Rm tối đa, MPa | Z tối thiểu, % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Các giá trị chỉ để tham khảo. | ||||||||||||||
Phiên bản tham chiếu ISO 4954:2018. Khi áp dụng, đối chiếu toàn văn tiêu chuẩn và chứng chỉ kiểm tra của lô thực giao. Phụ lục A không cung cấp bảng độ thấm tôi cho các mác này.
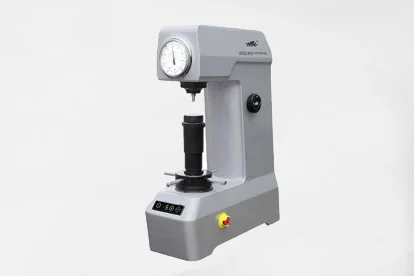
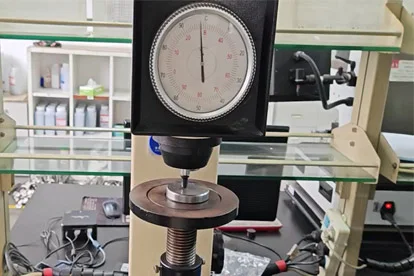
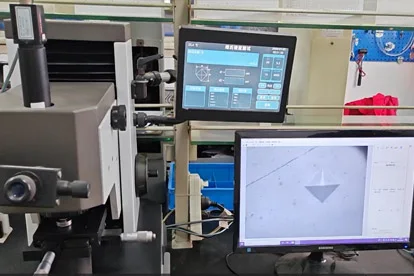
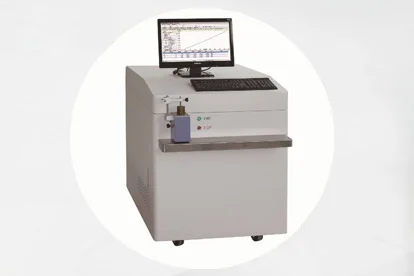
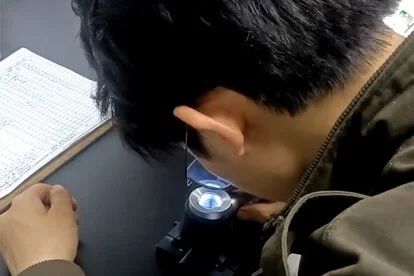
Thiết bị kiểm tra và ảnh ví dụ
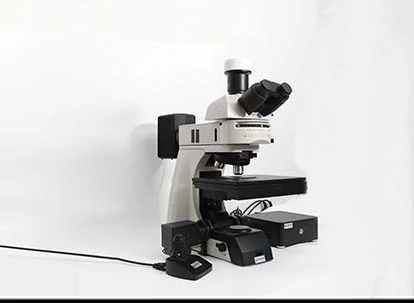
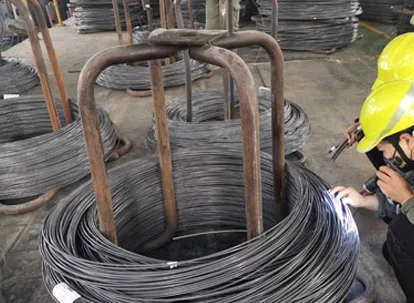
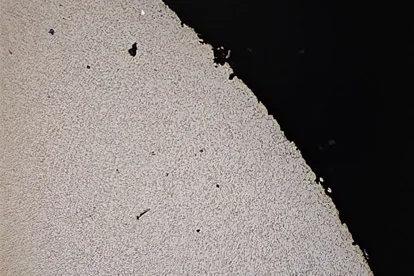
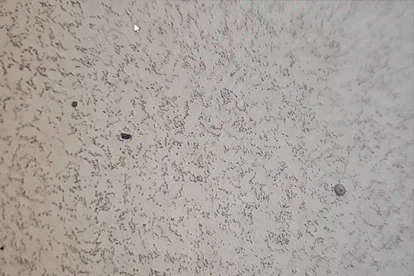
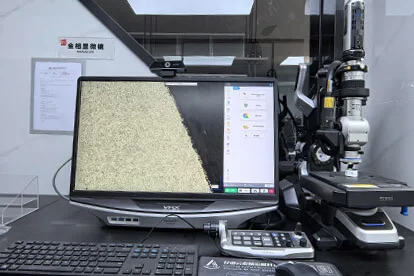
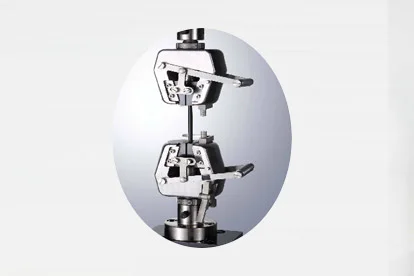
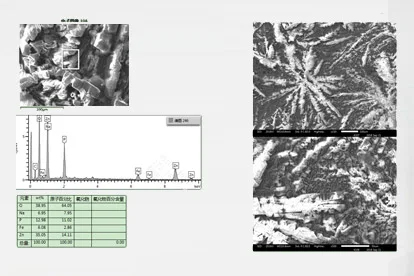
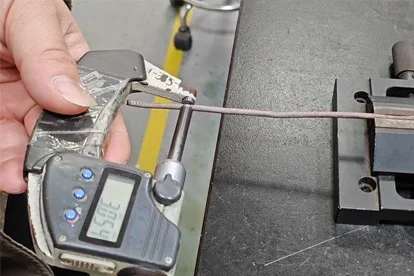
Ảnh danh mục gốc minh họa thiết bị và phương pháp kiểm tra. Xác nhận riêng kết quả lô và hạng mục kiểm tra áp dụng cho từng mác trong Phụ lục A. Độ phóng đại và thang độ cứng theo nhãn danh mục. Xác nhận phương pháp, điều kiện và thang đo đã hiệu chuẩn trong hồ sơ kiểm tra.
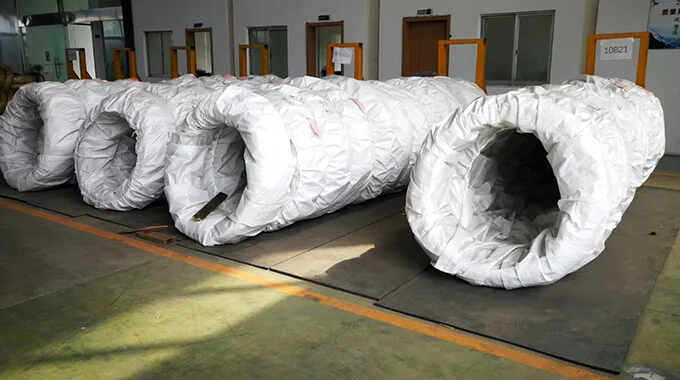
Giao hàng và đóng gói
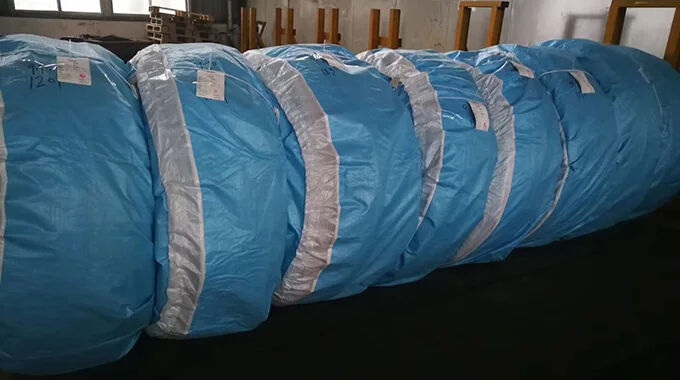
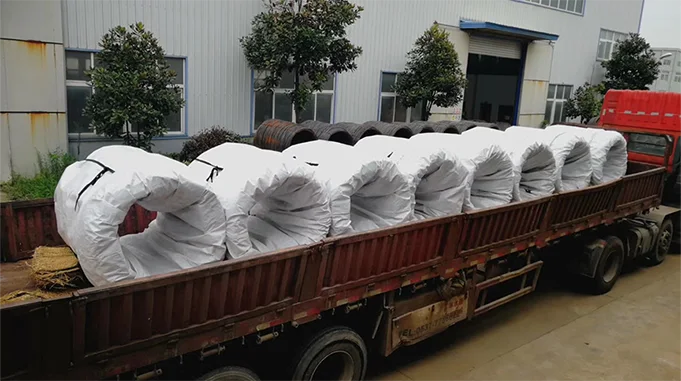
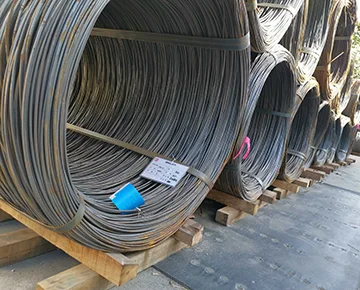
Danh mục minh họa giao dạng cuộn, đoạn thẳng hoặc thùng gỗ xuất khẩu. Các cách bảo vệ gồm tấm gỗ đầu cuộn, vật liệu bọc, bao dệt PP, giá đỡ dây và pallet. Xác nhận phương án trong đơn hàng. Việc đáp ứng yêu cầu kỹ thuật và xếp hàng thực tế cần chứng từ riêng.