
Escopo do anexo A da ISO 4954:2018
O anexo A abrange aços sem tratamento térmico previsto após trabalho a frio. Esta página reproduz as tabelas de condições de fornecimento, análise de corrida e propriedades mecânicas da edição de 2018 conferida. A aceitação segue a edição e os requisitos acordados no pedido. A certificação do lote e a conformidade dos produtos ilustrados exigem documentação própria.
A Creation Group processa arames para forjamento a frio e arames perfilados e presta serviços de ensaio e suporte técnico por meio da equipe de Xangai e da unidade de Wuhu. Confirme o grau, a forma do produto, a condição de fornecimento e os requisitos de aplicação na avaliação técnica.
Referências relacionadas no catálogo
As imagens e os links do catálogo original servem de referência. Equivalência entre graus e adequação a uma peça específica exigem verificação própria.
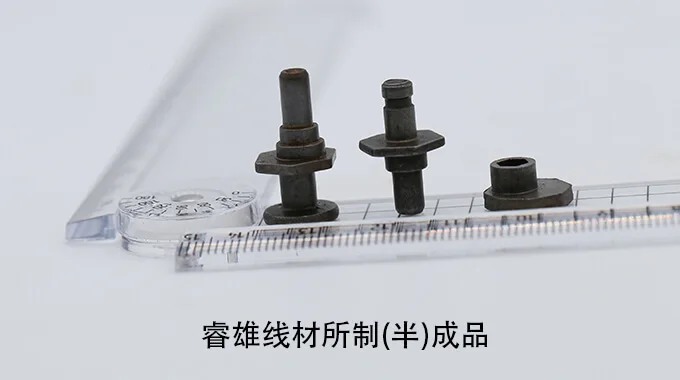
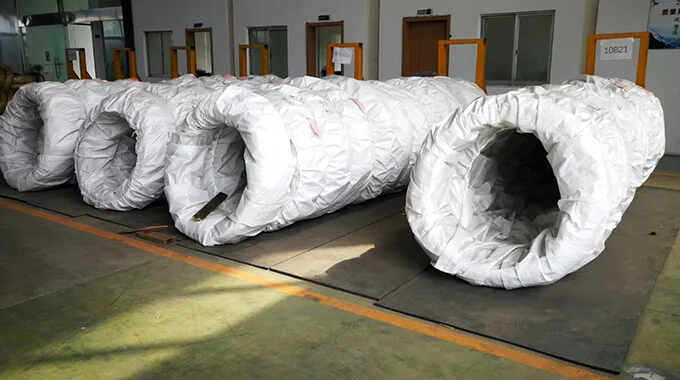
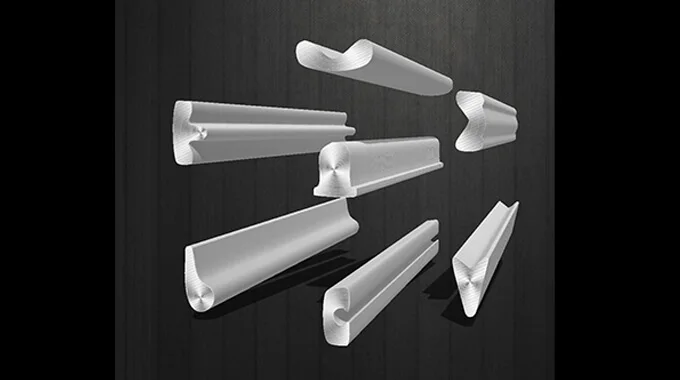
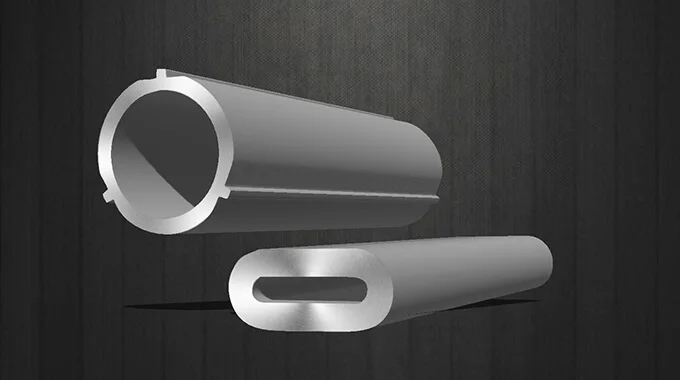
Imagens de processamento
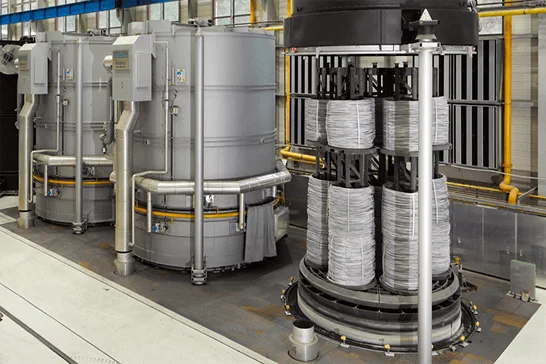
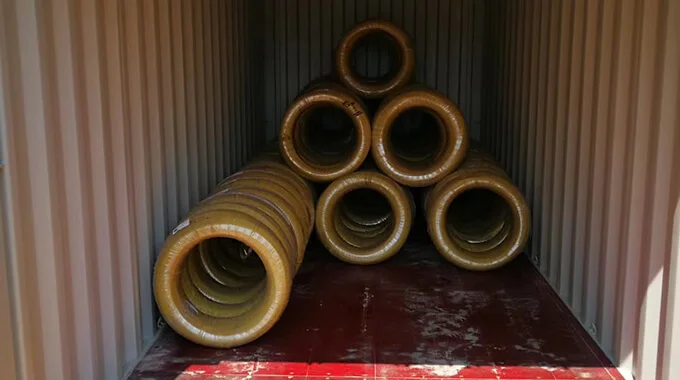
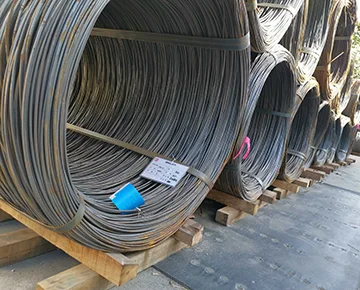
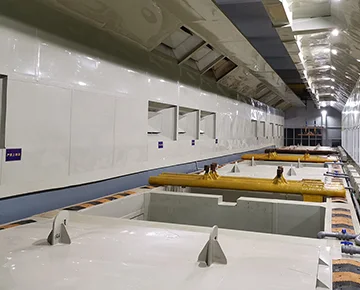
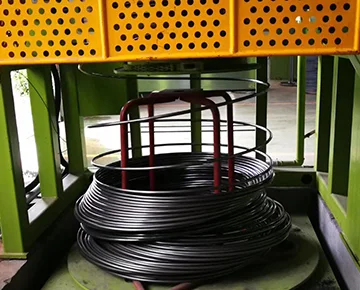
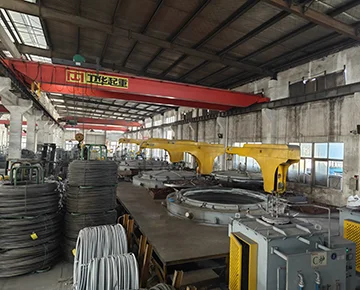
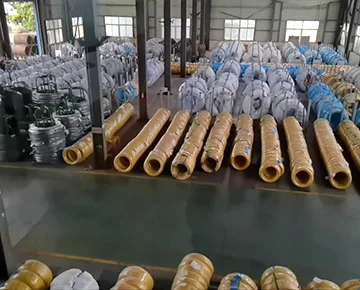
O catálogo original ilustra fio-máquina, preparação superficial, trefilação, recozimento, inspeção e material acabado. Selecione a rota efetiva conforme o grau e a condição de fornecimento do pedido. A verificação de um ciclo, histórico de fabricação ou resultado de lote depende dos respectivos registros.
Tabelas técnicas da fonte
Use a tabela A.1 para identificar a condição de fornecimento e a forma do produto antes de aplicar as tabelas A.2 e A.3. Células vazias, travessões, limites e notas mantêm as distinções da fonte conferida. Em telas menores, deslize as tabelas largas na horizontal.
1. Condições de fornecimento e requisitos aplicáveis
Tabela A.1 – Condições de tratamento térmico, formas do produto e requisitos aplicáveis
As células mantêm os conectores da fonte. “to” indica um intervalo e “or”, uma alternativa. A nota a de A.3 aplica-se aos valores mínimos de Z em +AR ou +AR+PE.
| Condição de fornecimento | Símbolo | Fio-máquina | Barra | Arame |
|---|---|---|---|---|
| Sem tratamento, como laminado a quente | +AR | X | X | — |
| Sem tratamento e descascado | +AR+PE | X | X | — |
| Sem tratamento e trefilado a frio | +AR+C | — | X | X |
| Sem tratamento, trefilado a frio e recozido para esferoidização | +AR+C+AC | — | X | X |
| Sem tratamento, trefilado a frio, recozido para esferoidização e submetido a passe leve | +AR+C+AC+LC | — | X | X |
| Recozido para obter carbonetos esferoidizados, na condição após o tratamento ou descascado | +AC or AC+PE | X | X | — |
| Recozido para obter carbonetos esferoidizados e depois trefilado a frio | +AC+C | — | X | X |
X = aplicável. — = não aplicável. A composição química é especificada na tabela A.2 e as propriedades mecânicas na tabela A.3. Os requisitos suplementares ou especiais do anexo E se aplicam quando acordados na consulta e no pedido. Outras condições de fornecimento podem ser acordadas no pedido. Fonte — ISO 4954:2018, tabela A.1, página 17 (página 23 do PDF). A notação “+AC or AC+PE” foi mantida como impressa. Confirme a condição exata no pedido.
2. Composição química
Tabela A.2 – Composição química por análise de corrida dos aços sem tratamento térmico previsto após trabalho a frio
| Designação do aço | Fração em massa, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
A adição intencional ao aço de elementos não listados exige acordo com o comprador, exceto para o acabamento da corrida. Tome precauções para evitar a incorporação de elementos pela sucata ou por outros insumos. Admitem-se elementos residuais se não prejudicarem as propriedades mecânicas ou a adequação do aço.
a Valores máximos, salvo indicação em contrário.
b O alumínio pode ser substituído por um ou mais elementos de efeito semelhante.
c C10GC, C15GC, C17GC e C20GC podem ser fornecidos em duas variantes — a) com teor máximo de alumínio de 0.015% ou b) sem alumínio e com silício de 0.15 a 0.25% para galvanização por imersão a quente.
d Para C2C, C20C, C20GC e C25C, pode-se especificar teor menor de manganês com faixa de 0.20%.
Nota da fonte — A linha de C25GC tem as marcas das notas c e d na ISO 4954:2018, mas o C25GC não é citado no texto das notas. As marcas e as notas foram reproduzidas conforme a fonte. Esclareça as condições antes de aplicá-las a C25GC.
3. Propriedades mecânicas
Tabela A.3 – Propriedades mecânicas de fio-máquina, barras e arame sem tratamento térmico previsto após trabalho a frio
| Designação do aço | Diâmetro | Condição de fornecimento | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| Acima de, mm | Até, inclusive, mm | Rm máx., MPa | Za mín., % | Rm máx., MPa | Z mín., % | Rm máx., MPa | Z mín., % | Rm máx., MPa | Z mín., % | Rm máx., MPa | Z mín., % | Rm máx., MPa | Z mín., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Valores apenas informativos. | ||||||||||||||
Edição de referência — ISO 4954:2018. Consulte a norma completa e o certificado de inspeção do lote entregue. O anexo A não fornece tabela de temperabilidade para esses graus.
Equipamentos de inspeção e imagens de exemplo
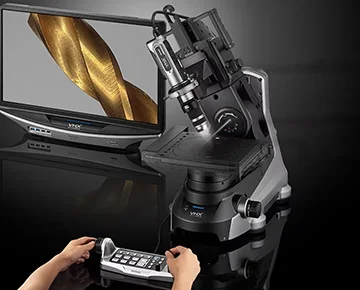
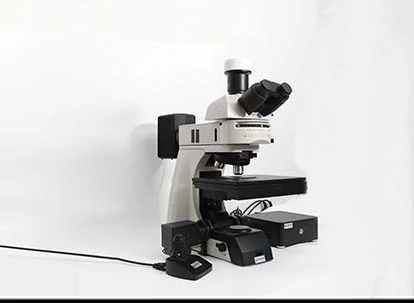
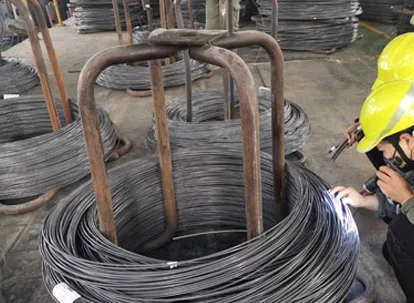
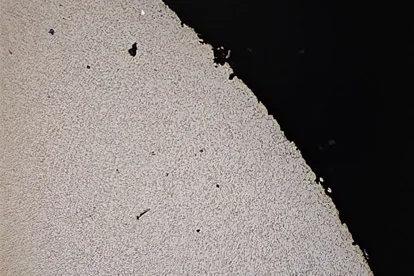
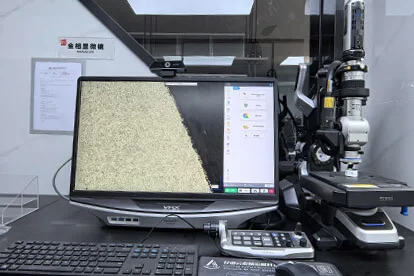
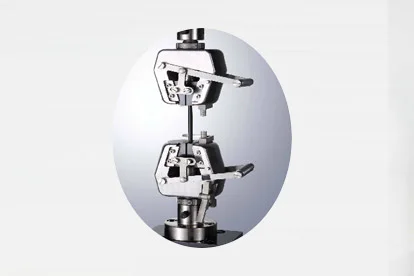
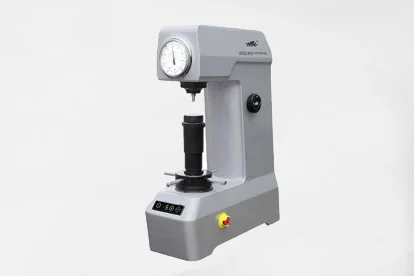
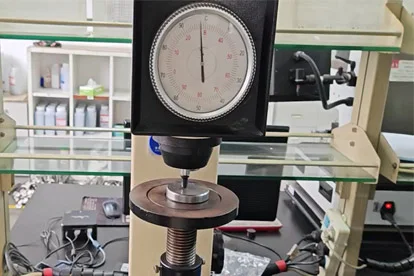
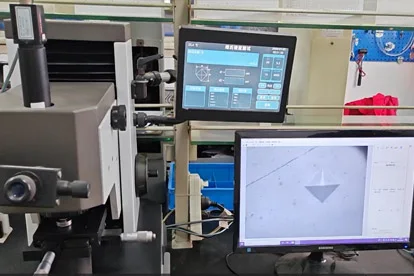
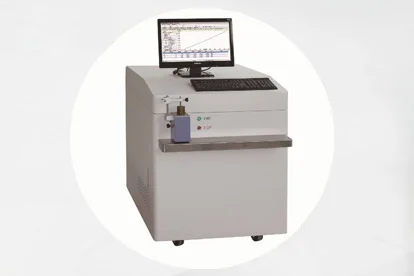
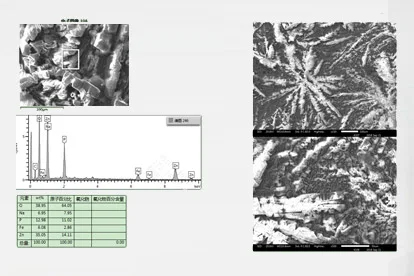
As imagens do catálogo original ilustram equipamentos e métodos de ensaio. A comprovação do lote depende dos certificados. A obrigatoriedade dos ensaios depende do grau e das condições do anexo A. As ampliações e escalas de dureza seguem o catálogo. Confirme o método, as condições e a escala calibrada no registro de inspeção.
Entrega e embalagem
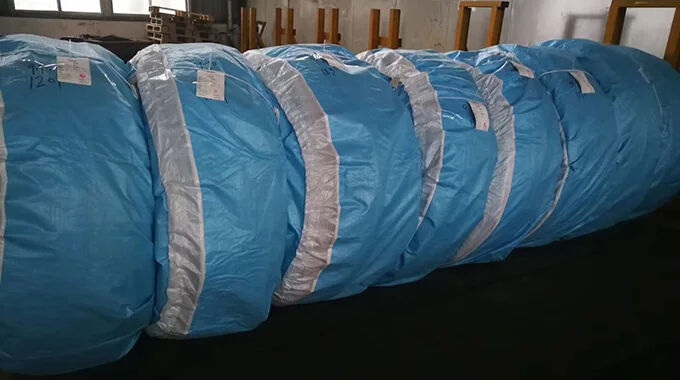
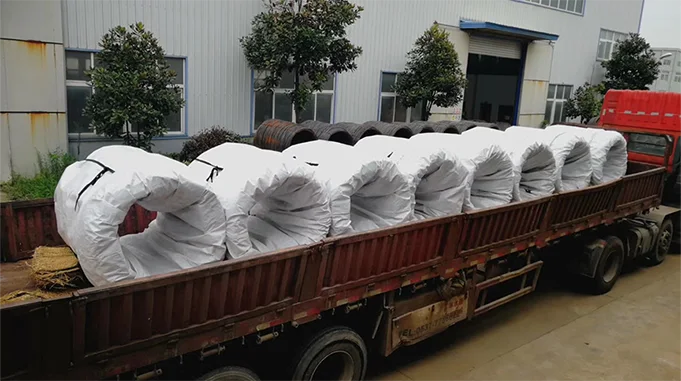
O catálogo inclui opções de entrega em bobinas, comprimentos retos e caixas de madeira para exportação. As opções de proteção incluem placas de madeira nas extremidades, envoltórios, sacos de PP tecido, suportes e paletes. Confirme a opção no pedido. A conformidade técnica e o carregamento efetivo exigem registros próprios.