
ISO 4954:2018 Ek A kapsamı
Ek A, soğuk şekillendirme sonrasında ısıl işlem görmesi öngörülmeyen çelikleri kapsar. Sayfa, incelenen 2018 sürümünün teslim koşulu, döküm analizi ve mekanik özellik tablolarını aktarır. Kabul, siparişte kararlaştırılan sürüme ve şartlara bağlıdır. Parti belgesi ve gösterilen ürünlerin uygunluğu için ilgili belgeler gerekir.
Creation Group, Şanghay ekibi ve Wuhu tesisi üzerinden soğuk dövme teli ve profilli tel işleme, deney ve teknik destek sağlar. Kaliteyi, ürün biçimini, teslim koşulunu ve uygulama şartlarını teknik incelemede teyit edin.
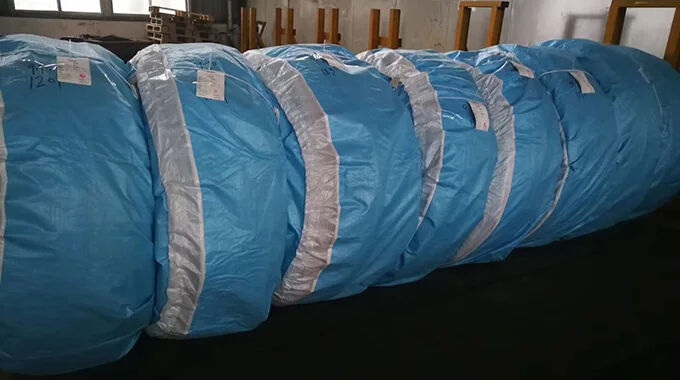
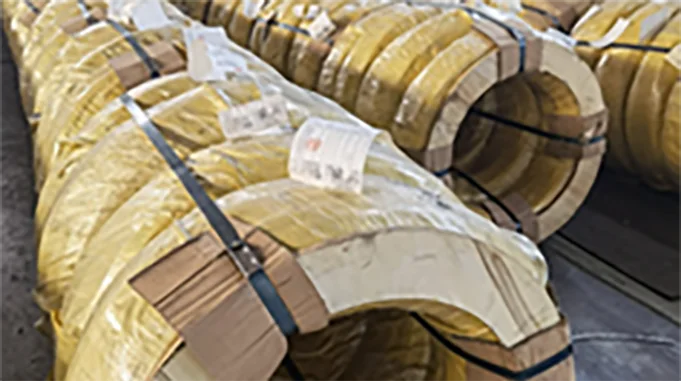
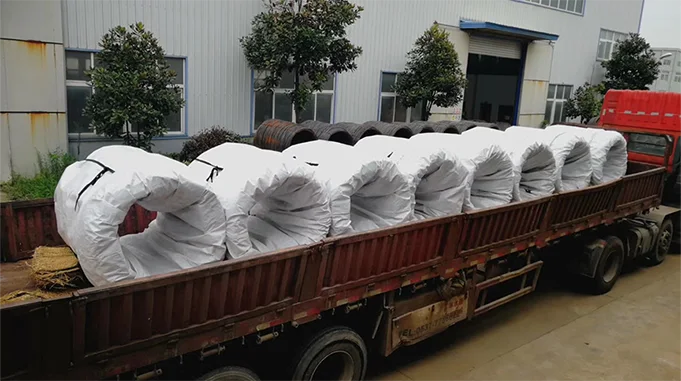
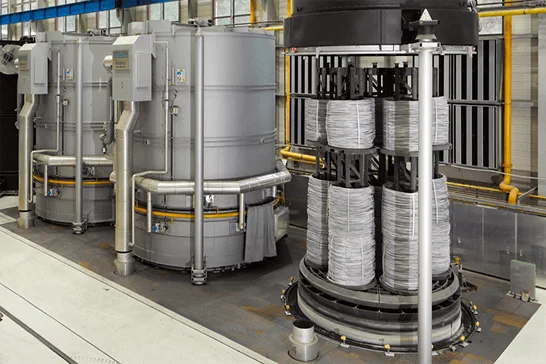
İlgili katalog referansları
Özgün katalog görselleri ve bağlantıları referans içindir. Kalite eşdeğerliği ve parçaya uygunluk ayrıca doğrulanmalıdır.
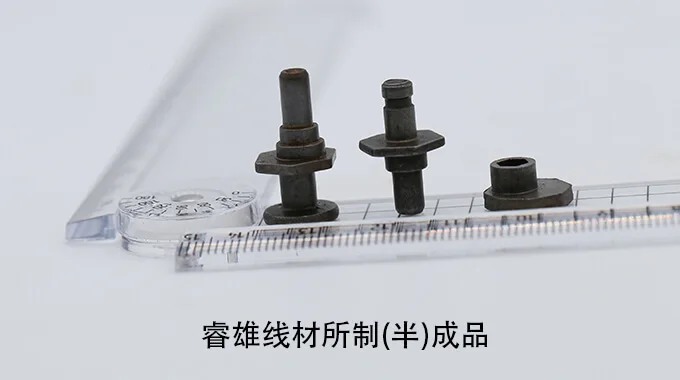
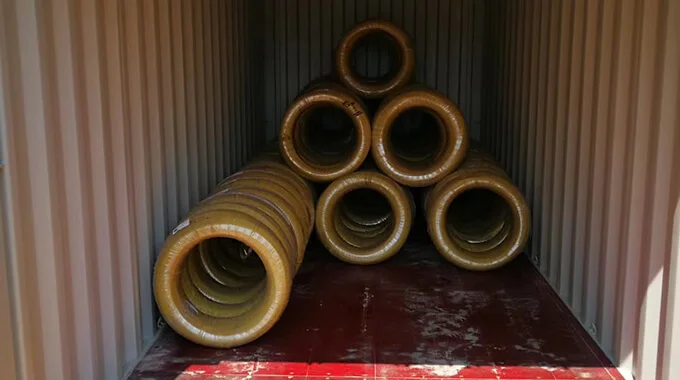
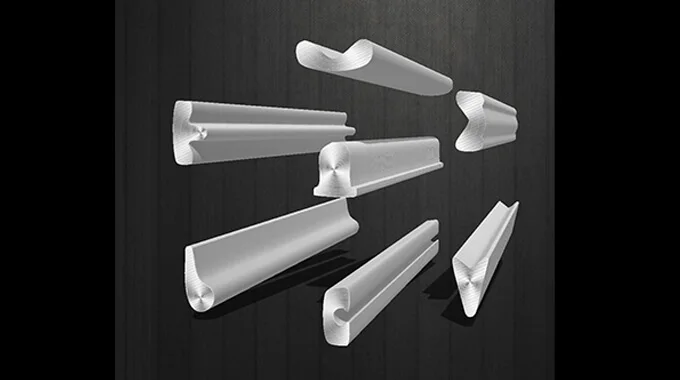
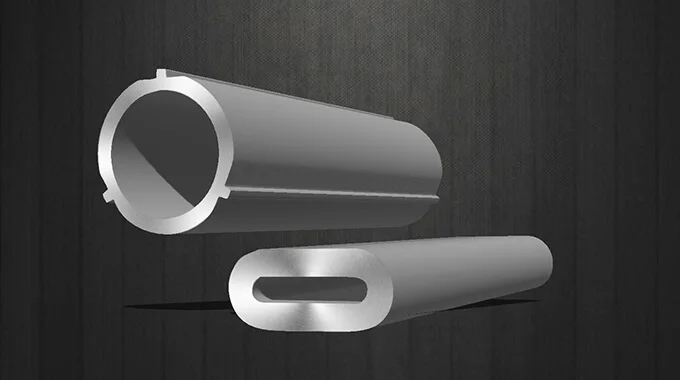
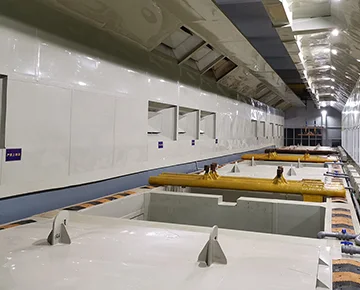
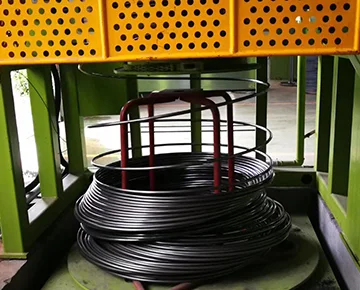
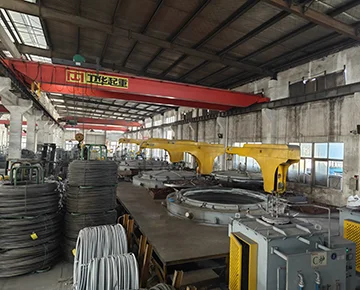
İşleme görselleri
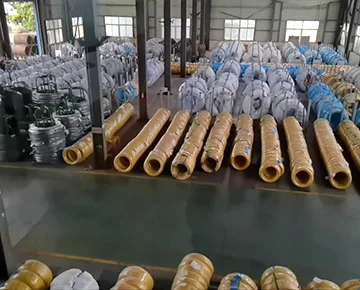
Özgün katalog filmaşin, yüzey hazırlığı, çekme, tavlama, muayene ve bitmiş malzeme örnekleri gösterir. Gerçek proses akışını kalite ve siparişin teslim koşuluna göre seçin. Tav çevrimi, üretim geçmişi veya parti sonucu için ilgili kayıtlara başvurun.
Kaynaktaki teknik tablolar
Tablo A.1 ile teslim koşulunu ve ürün biçimini belirledikten sonra Tablo A.2 ve A.3'ü uygulayın. Boş hücreler, tireler, sınırlar ve notlar incelenen kaynaktaki ayrımları korur. Dar ekranlarda geniş tabloları yatay kaydırın.
1. Teslim koşulları ve geçerli gereklilikler
Tablo A.1 – Isıl işlem durumları, ürün biçimleri ve geçerli gereklilikler
Hücrelerdeki bağlaçlar kaynaktaki gibi korunur. “to” aralığı, “or” seçeneği belirtir. A.3’ün a notu, +AR veya +AR+PE koşulundaki asgari Z değerlerine uygulanır.
| Teslim koşulu | Sembol | Filmaşin | Çubuk | Tel |
|---|---|---|---|---|
| Isıl işlem görmemiş, sıcak haddelendiği durumda | +AR | X | X | — |
| Isıl işlem görmemiş ve yüzeyi soyulmuş | +AR+PE | X | X | — |
| Isıl işlem görmemiş ve soğuk çekilmiş | +AR+C | — | X | X |
| Başlangıçta ısıl işlem görmemiş, ardından soğuk çekilmiş ve küreselleştirme tavı uygulanmış | +AR+C+AC | — | X | X |
| Başlangıçta ısıl işlem görmemiş, ardından soğuk çekilmiş, küreselleştirme tavı ve hafif son haddeleme uygulanmış | +AR+C+AC+LC | — | X | X |
| Karbürleri küreselleştirmek için tavlanmış, tavlandığı durumda veya yüzeyi soyulmuş | +AC or AC+PE | X | X | — |
| Karbürleri küreselleştirmek için tavlanmış, ardından soğuk çekilmiş | +AC+C | — | X | X |
X = uygulanır. — = uygulanmaz. Kimyasal bileşim Tablo A.2'de, mekanik özellikler Tablo A.3'te belirtilir. Ek E'nin ek veya özel şartları teklif talebi ve siparişte mutabık kalınırsa uygulanır. Diğer teslim koşulları siparişte kararlaştırılabilir. Kaynak: ISO 4954:2018, Tablo A.1, sayfa 17 (PDF sayfa 23). “+AC or AC+PE” yazımı özgün biçimiyle korunmuştur. Kesin koşulu siparişte teyit edin.
2. Kimyasal bileşim
Tablo A.2 – Soğuk şekillendirmeden sonra ısıl işlem görmesi öngörülmeyen çeliklerin döküm analizi
| Çelik adı | Kütlece oran, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Listede yer almayan elementler, ergitme işleminin tamamlanması için yapılan ilaveler dışında, alıcının onayı olmadan çeliğe kasıtlı olarak eklenmemelidir. Elementlerin hurda veya diğer üretim malzemelerinden geçmesini önlemek için tedbir alınmalıdır. Mekanik özellikleri veya uygunluğu bozmadığı sürece kalıntı elementler bulunabilir.
a Aksi belirtilmedikçe azami değerlerdir.
b Alüminyum yerine benzer etkiye sahip bir veya daha fazla element kullanılabilir.
c C10GC, C15GC, C17GC ve C20GC iki çeşitte teslim edilebilir. a) Alüminyumu en çok 0.015% olan veya b) alüminyum içermeyen, sıcak daldırma galvanizleme için silisyumu 0.15 ile 0.25% arasında olan.
d C2C, C20C, C20GC ve C25C için 0.20% genişliğinde bir aralıkla daha düşük mangan içeriği belirtilebilir.
Kaynak notu: C25GC satırında ISO 4954:2018'de c ve d dipnot işaretleri bulunur, ancak bu dipnotların metninde C25GC adı geçmez. İşaretler ve notlar kaynakta olduğu gibi aktarılmıştır. Koşulların C25GC'ye uygulanmasından önce bu durum açıklığa kavuşturulmalıdır.
3. Mekanik özellikler
Tablo A.3 – Soğuk şekillendirmeden sonra ısıl işlem görmesi öngörülmeyen filmaşin, çubuk ve telin mekanik özellikleri
| Çelik adı | Çap | Teslim koşulu | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| üzeri, mm | kadar, sınır dâhil, mm | Rm azami, MPa | Za asgari, % | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | Rm azami, MPa | Z asgari, % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Değerler yalnızca bilgi amaçlıdır. | ||||||||||||||
Referans sürüm: ISO 4954:2018. Standardın tam metnine ve teslim edilen partinin muayene belgesine başvurun. Ek A bu kaliteler için sertleşebilirlik tablosu vermez.
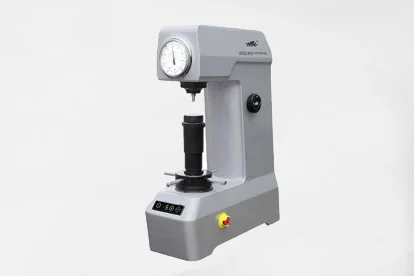
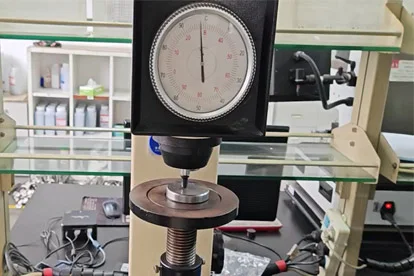
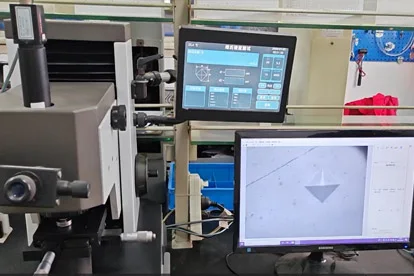
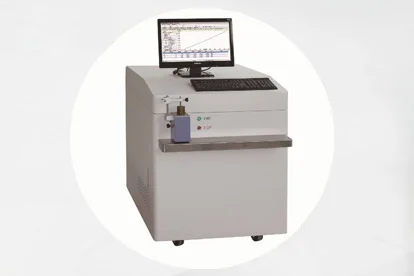
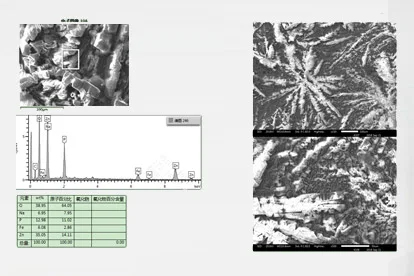
Muayene ekipmanı ve örnek görseller
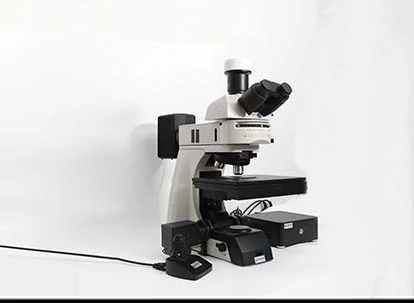
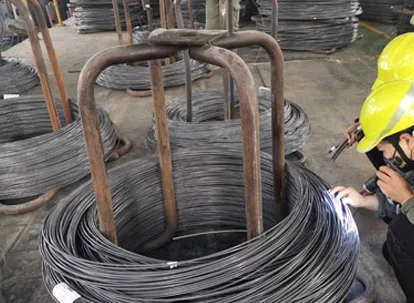
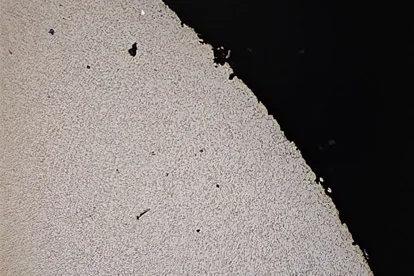
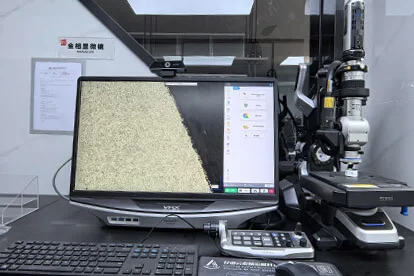
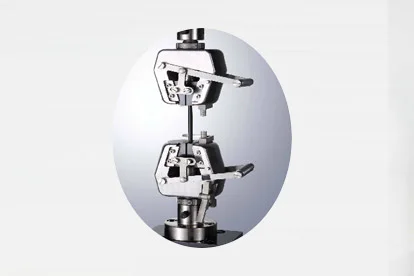
Özgün katalog görselleri ekipman ve deney yöntemlerini gösterir. Parti sonuçları için sertifikalara başvurun. Deney zorunluluğu kaliteye ve Ek A koşullarına bağlıdır. Büyütmeler ve sertlik ölçekleri katalogdaki gösterimlerdir. Yöntemi, koşulları ve kalibre edilmiş ölçeği muayene kaydından teyit edin.
Teslimat ve ambalaj
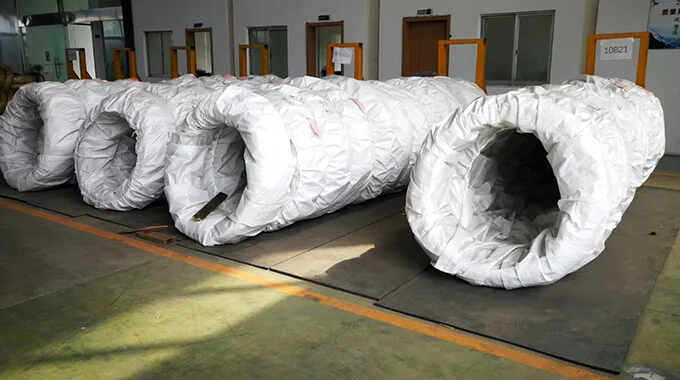
Katalogda kangal, düz boy ve ihracat için ahşap sandık seçenekleri yer alır. Koruma seçenekleri ahşap uç plakaları, sarım, dokuma PP kılıf, stand ve paletleri içerir. Seçimi siparişte teyit edin. Teknik uygunluk ve gerçek yükleme için ilgili kayıtlar gerekir.