
Rozsah přílohy A normy ISO 4954:2018
Příloha A se týká ocelí neurčených k tepelnému zpracování po tváření za studena. Stránka uvádí prověřené tabulky dodacích stavů, rozboru tavby a mechanických vlastností z vydání 2018. Přejímku určuje vydání a požadavky dohodnuté v objednávce. Výňatky nejsou atestem šarže ani potvrzením shody každého vyobrazeného výrobku.
Creation Group zajišťuje zpracování drátu pro pěchování a profilovaného drátu, zkoušení a technické služby prostřednictvím týmu v Šanghaji a závodu ve Wuhu. Jakost, tvar výrobku, dodací stav a požadavky použití potvrďte při technickém posouzení.
Související odkazy v katalogu
Následující původní snímky a odkazy jsou doplňkové podklady. Neprokazují rovnocennost jakostí ani vhodnost pro konkrétní součást.
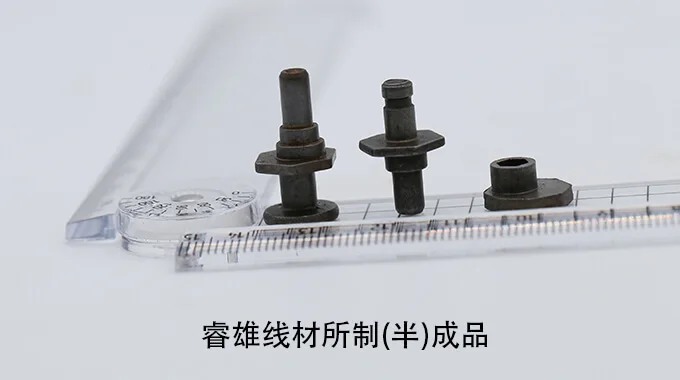
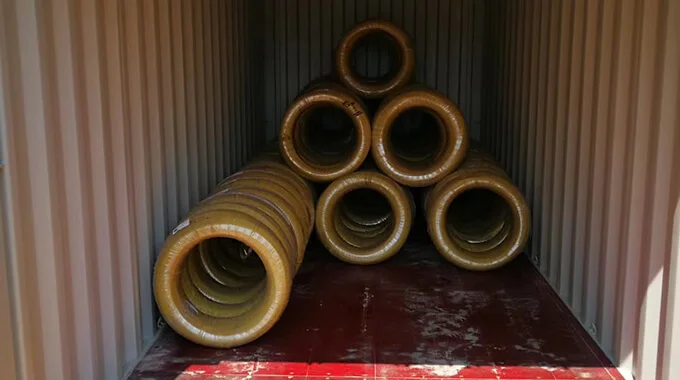
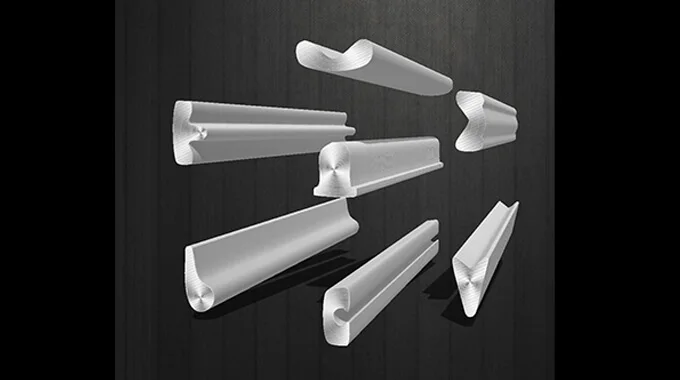
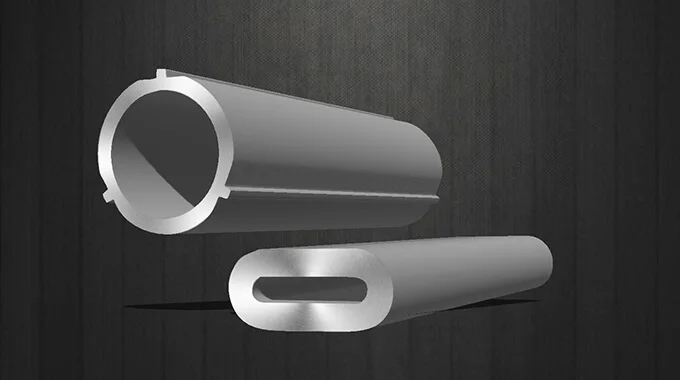
Ilustrace zpracování
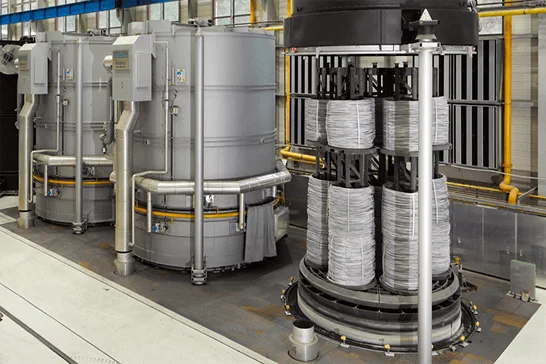
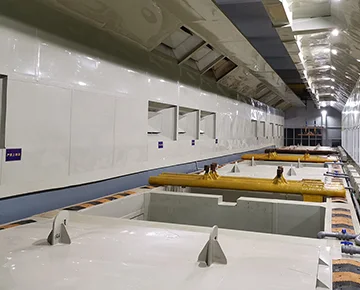
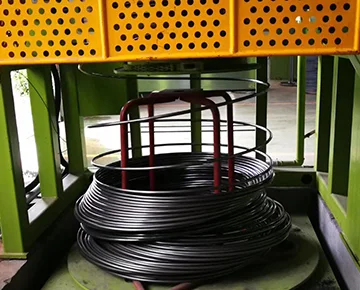
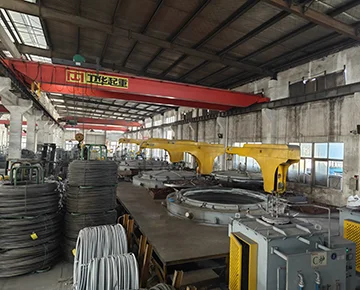
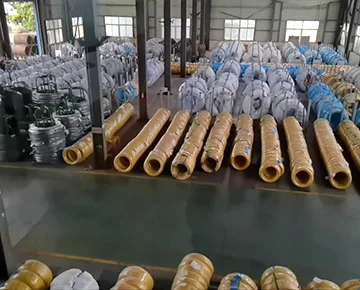
Původní katalog ukazuje válcovaný drát, přípravu povrchu, tažení, žíhání, kontrolu a hotový materiál. Skutečný postup zvolte podle objednané jakosti a dodacího stavu. Fotografie neprokazují konkrétní cyklus zpracování, historii výroby ani výsledek šarže.
Technické tabulky podle původního zdroje
Dodací stav a tvar výrobku určete podle tabulky A.1 před použitím tabulek A.2 a A.3. Prázdné buňky, pomlčky, meze a poznámky zachovávají rozdíly ve zdroji. Široké tabulky lze na menších obrazovkách posouvat vodorovně.
1. Dodací stavy a příslušné požadavky
Tabulka A.1 – Stavy tepelného zpracování, tvary výrobků a příslušné požadavky
V původních tabulkách znamená „to“ rozsah a „or“ možnost volby. Poznámka a k tabulce A.3 se vztahuje k nejmenším hodnotám Z ve stavu +AR nebo +AR+PE.
| Dodací stav | Značka | Válcovaný drát | Tyč | Tažený drát |
|---|---|---|---|---|
| Bez tepelného zpracování, ve stavu po válcování za tepla | +AR | X | X | — |
| Bez tepelného zpracování, loupáno | +AR+PE | X | X | — |
| Bez tepelného zpracování, taženo za studena | +AR+C | — | X | X |
| Bez tepelného zpracování, taženo za studena a sferoidizačně žíháno | +AR+C+AC | — | X | X |
| Bez tepelného zpracování, taženo za studena, sferoidizačně žíháno a lehce převálcováno | +AR+C+AC+LC | — | X | X |
| Žíháno na kulovité karbidy, ve stavu po zpracování nebo loupáno | +AC or AC+PE | X | X | — |
| Žíháno na kulovité karbidy a poté taženo za studena | +AC+C | — | X | X |
X = platí; — = neplatí. Chemické složení je v tabulce A.2 a mechanické vlastnosti v tabulce A.3. Doplňkové nebo zvláštní požadavky podle přílohy E platí, pokud byly sjednány při poptávce a objednávce. Jiné dodací stavy lze sjednat při objednávce. Zdroj: ISO 4954:2018, tabulka A.1, strana 17 (strana PDF 23). Zápis „+AC or AC+PE“ je převzat z originálu. Přesný dodací stav potvrďte v objednávce.
2. Chemické složení
Tabulka A.2 – Chemické složení z rozboru tavby u ocelí neurčených k tepelnému zpracování po tváření za studena
| Značka oceli | Hmotnostní podíl, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Prvky, které nejsou uvedeny, se nesmějí záměrně přidávat bez souhlasu odběratele, s výjimkou přísad k dokončení tavby. Je třeba zabránit přechodu prvků ze šrotu nebo jiných výrobních surovin. Zbytkové prvky mohou být přítomny, pokud nezhoršují mechanické vlastnosti ani vhodnost oceli.
a Hodnoty jsou horní mezí, není-li uvedeno jinak.
b Hliník může nahradit jeden nebo více prvků s podobným účinkem.
c Jakosti C10GC, C15GC, C17GC a C20GC lze dodávat ve dvou variantách: a) s nejvýše 0.015% hliníku nebo b) bez hliníku a s obsahem křemíku 0.15 až 0.25% pro žárové zinkování.
d U C2C, C20C, C20GC a C25C lze předepsat nižší obsah manganu s rozpětím 0.20%.
Poznámka ke zdroji: Řádek C25GC v ISO 4954:2018 má odkazy na poznámky c a d, ale C25GC není v jejich textu uvedena. Odkazy i poznámky jsou převzaty ze zdroje. Před použitím těchto podmínek na C25GC je nutné je objasnit.
3. Mechanické vlastnosti
Tabulka A.3 – Mechanické vlastnosti válcovaných drátů, tyčí a tažených drátů neurčených k tepelnému zpracování po tváření za studena
| Značka oceli | Průměr | Dodací stav | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| nad, mm | do, včetně, mm | Rm max., MPa | Za min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Hodnoty jsou pouze informativní. | ||||||||||||||
Referenční vydání: ISO 4954:2018. Výňatky nenahrazují úplné znění normy ani doklad o kontrole dodané šarže. Příloha A pro tyto jakosti neuvádí tabulku prokalitelnosti.
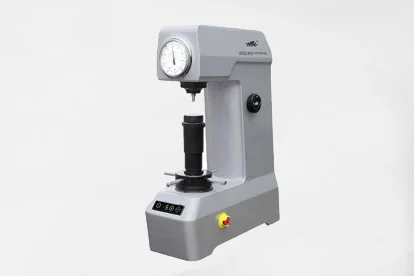
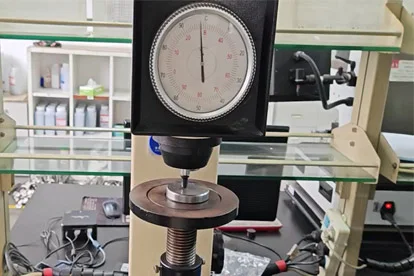
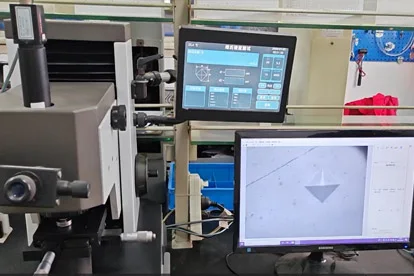
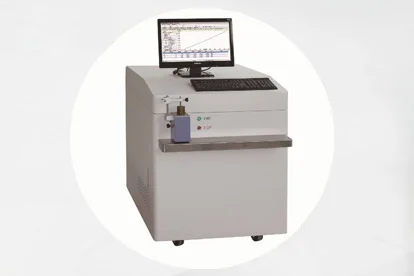
Kontrolní vybavení a příklady snímků
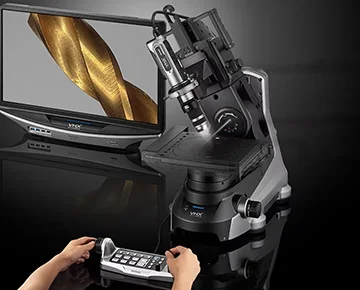
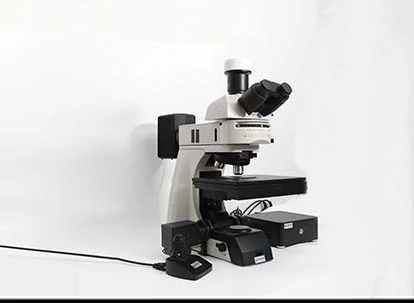
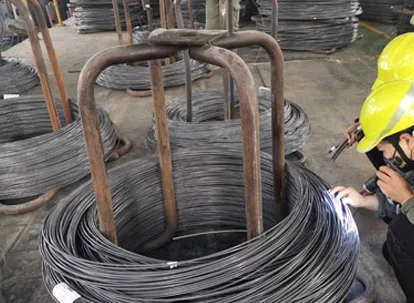
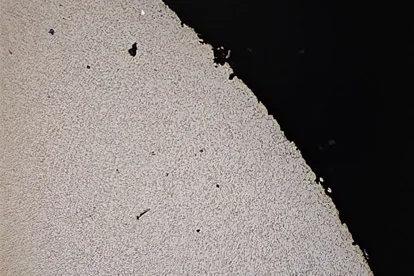
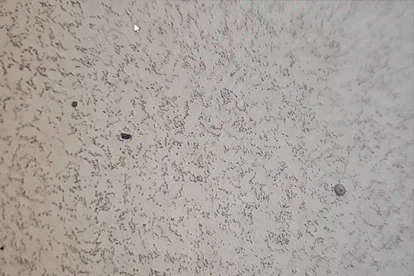
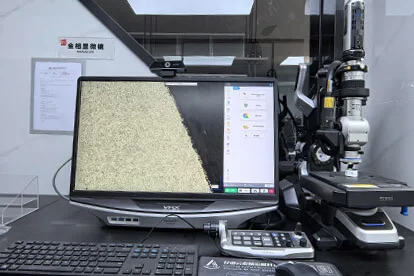
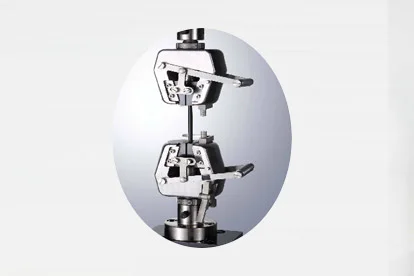
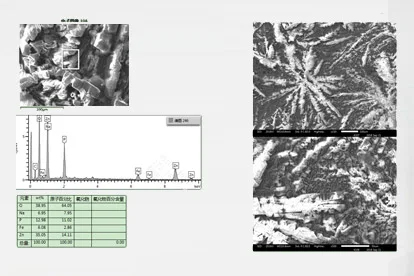
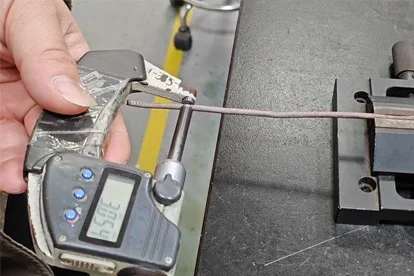
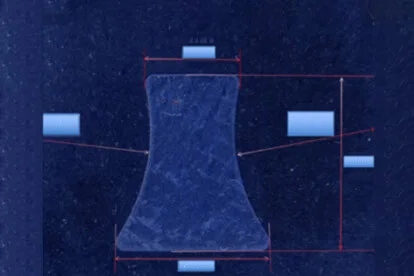
Původní snímky z katalogu ukazují vybavení a způsoby kontroly. Nejsou atestem šarže ani dokladem, že každá zkouška je požadována pro všechny jakosti přílohy A. Zvětšení a stupnice tvrdosti odpovídají původním popiskům. Skutečnou metodu, podmínky a kalibrované měřítko ověřte v záznamu o kontrole.
Dodání a balení
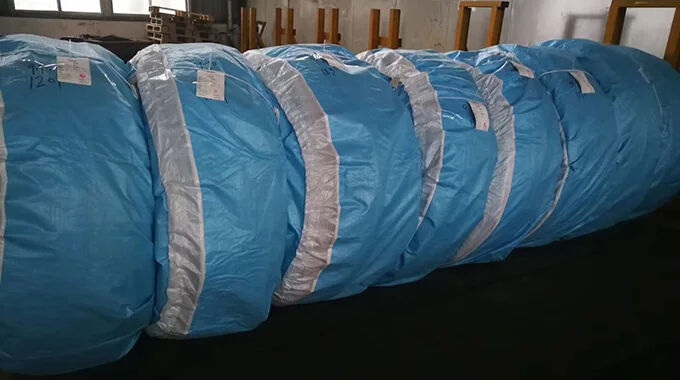
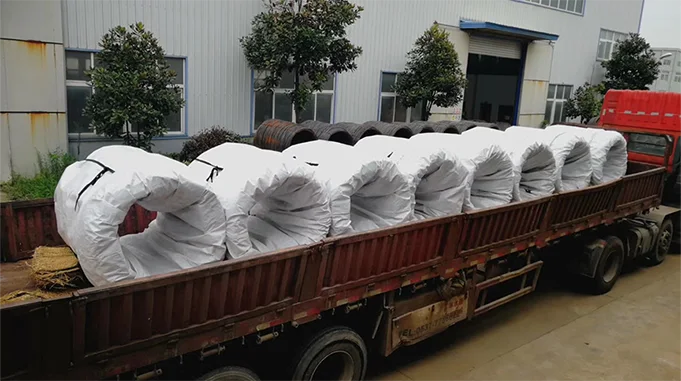
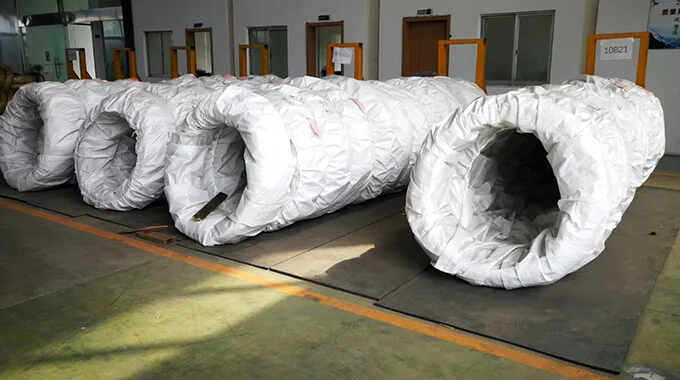
Katalog uvádí dodávky ve svitcích, rovných délkách a vývozních dřevěných bednách. Ochrana může zahrnovat dřevěné desky na čelech, ovinutí, tkané PP vaky, stojany a palety. Zvolený způsob potvrďte v objednávce. Ilustrace balení neprokazují technickou shodu ani ověřený záznam o nakládce.