
Область применения приложения A к ISO 4954:2018
Приложение A распространяется на стали, не предназначенные для термообработки после холодной деформации. Здесь воспроизведены проверенные таблицы редакции 2018 года по состояниям поставки, анализу плавки и механическим свойствам. Приёмку определяют редакция и требования заказа. Соответствие показанных изделий и результаты по конкретной партии подтверждают отдельными документами.
Creation Group обеспечивает обработку проволоки для холодной высадки и профильной проволоки, испытания и техническую поддержку силами команды в Шанхае и производственной площадки в Уху. Марку, вид продукции, состояние поставки и требования применения уточняют при технической оценке.
Связанные справочные позиции каталога
Ниже приведены иллюстрации из исходного каталога и ссылки для справки. Эквивалентность марок и пригодность для конкретной детали требуют отдельного подтверждения.
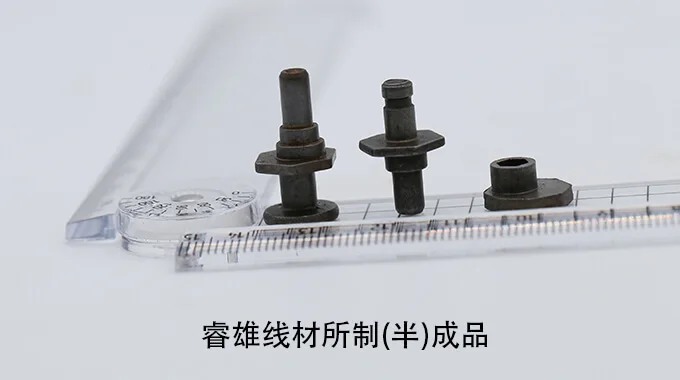
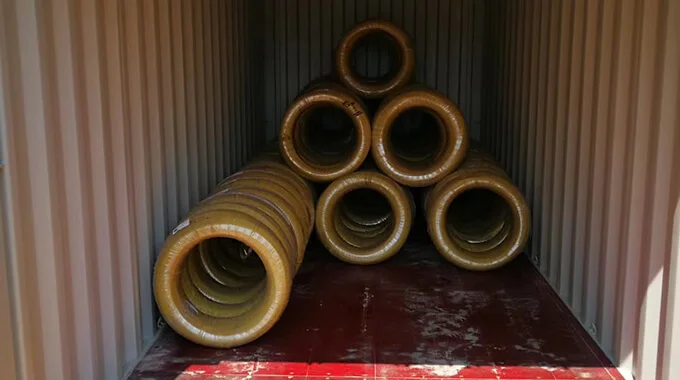
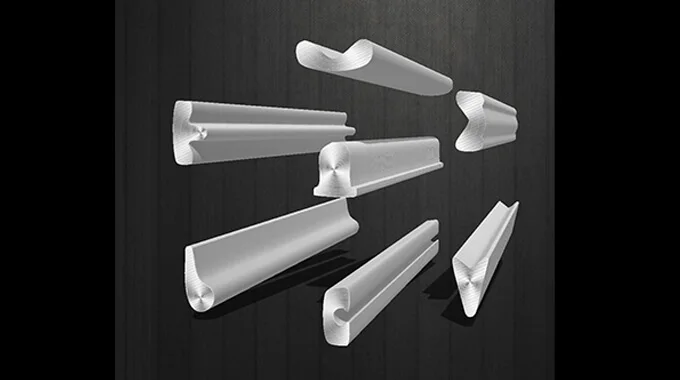
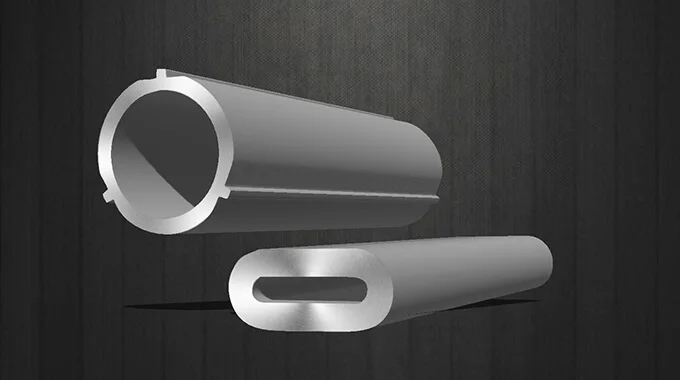
Иллюстрации обработки
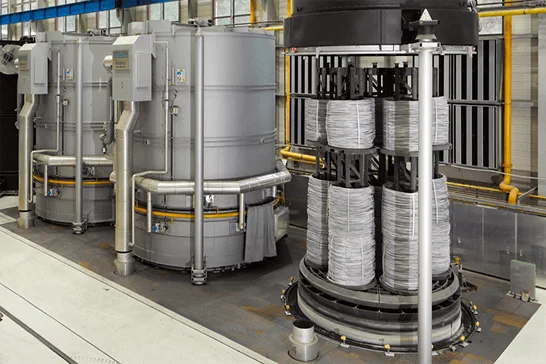
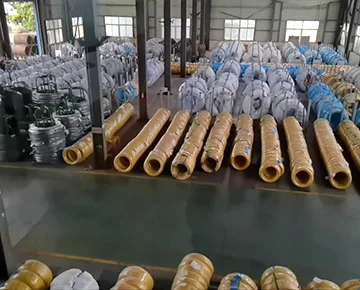
В исходном каталоге показаны катанка, подготовка поверхности, волочение, отжиг, контроль и готовый материал. Технологический маршрут выбирают по заказанной марке и состоянию поставки. По этим фотографиям нельзя подтвердить режим обработки, историю производства или результаты испытаний партии.
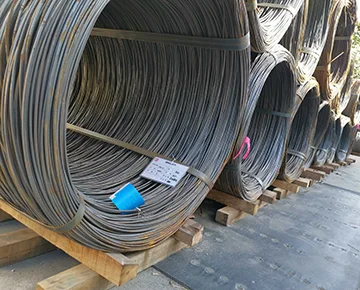
Технические таблицы по первоисточнику
По таблице A.1 определите состояние поставки и вид продукции до применения таблиц A.2 и A.3. Пустые ячейки, прочерки, предельные значения и примечания сохранены по источнику. На узком экране широкие таблицы прокручиваются горизонтально.
1. Состояния поставки и применимые требования
Таблица A.1 — Состояния термообработки, виды продукции и применимые требования
Союзы в ячейках приведены по оригиналу. «to» обозначает диапазон, «or» — вариант. Примечание a к A.3 относится к минимальным значениям Z в состоянии +AR или +AR+PE.
| Состояние поставки | Обозначение | Катанка | Пруток | Проволока |
|---|---|---|---|---|
| Без термообработки, в горячекатаном состоянии | +AR | X | X | — |
| Без термообработки, с обточенной поверхностью | +AR+PE | X | X | — |
| Без термообработки, после холодного волочения | +AR+C | — | X | X |
| Без предварительной термообработки, после холодного волочения и сфероидизирующего отжига | +AR+C+AC | — | X | X |
| Без предварительной термообработки, после холодного волочения, сфероидизирующего отжига и дрессировки | +AR+C+AC+LC | — | X | X |
| После отжига для получения сфероидальных карбидов, с обточкой поверхности или без неё | +AC or AC+PE | X | X | — |
| После отжига для получения сфероидальных карбидов и последующего холодного волочения | +AC+C | — | X | X |
X — применимо. «—» — неприменимо. Химический состав приведён в таблице A.2, механические свойства — в таблице A.3. Дополнительные или специальные требования приложения E применяют по согласованию при запросе и заказе. Иные состояния поставки можно согласовать при заказе. Источник — ISO 4954:2018, таблица A.1, с. 17 (с. 23 файла PDF). Запись «+AC or AC+PE» воспроизведена по источнику. Подтвердите точное состояние поставки при заказе.
2. Химический состав
Таблица A.2 — Химический состав по анализу плавки сталей, не предназначенных для термообработки после холодной деформации
| Марка стали | Массовая доля, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Без согласия покупателя элементы, не указанные в таблице, преднамеренно в сталь не вводят, кроме добавок для доводки плавки. Следует исключить попадание элементов из лома и других производственных материалов. Остаточные элементы допустимы, если они не ухудшают механические свойства или пригодность стали.
a Значения являются верхними пределами, если не указано иное.
b Алюминий может быть заменён одним или несколькими элементами аналогичного действия.
c Марки C10GC, C15GC, C17GC и C20GC могут поставляться в двух исполнениях: a) при содержании алюминия не более 0.015% или b) без алюминия, с содержанием кремния от 0.15 до 0.25% для горячего цинкования.
d Для C2C, C20C, C20GC и C25C допускается задать более низкое содержание марганца с шириной диапазона 0.20%.
Примечание об источнике. У марки C25GC указаны ссылки c и d в ISO 4954:2018, но в тексте этих примечаний марка C25GC не названа. Ссылки и текст воспроизведены по источнику. Применимость условий к C25GC следует уточнить.
3. Механические свойства
Таблица A.3 — Механические свойства катанки, прутков и проволоки без последующей термообработки после холодной деформации
| Марка стали | Диаметр | Состояние поставки | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| свыше, мм | до включительно, мм | Rm, не более, МПа | Za не менее, % | Rm, не более, МПа | Z, не менее, % | Rm, не более, МПа | Z, не менее, % | Rm, не более, МПа | Z, не менее, % | Rm, не более, МПа | Z, не менее, % | Rm, не более, МПа | Z, не менее, % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Значения приведены справочно. | ||||||||||||||
Справочная редакция — ISO 4954:2018. При оценке применяют полный стандарт и документ контроля поставленной партии. В приложении A нет таблицы прокаливаемости для этих марок.
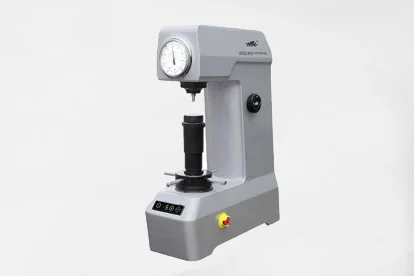
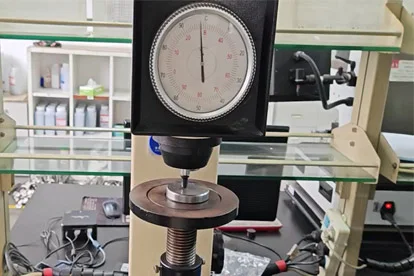
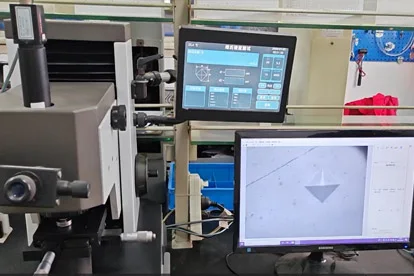
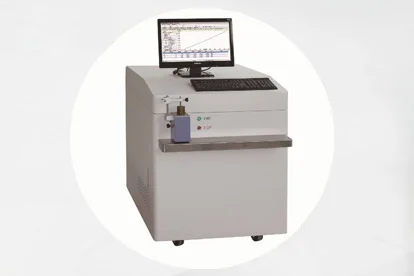
Контрольное оборудование и иллюстрации
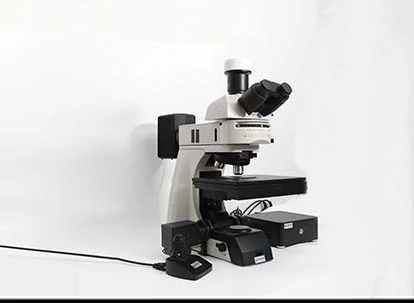
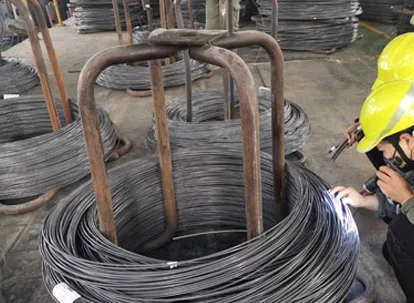
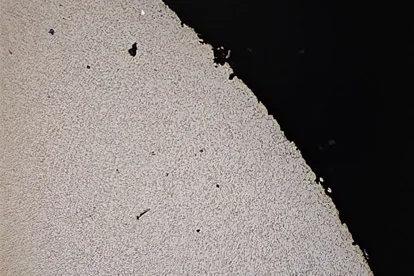
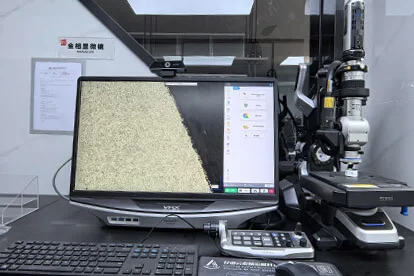
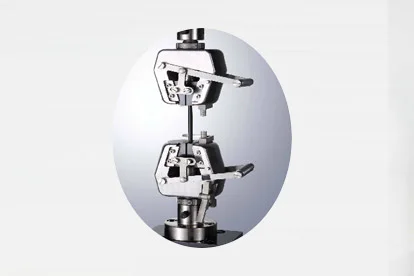
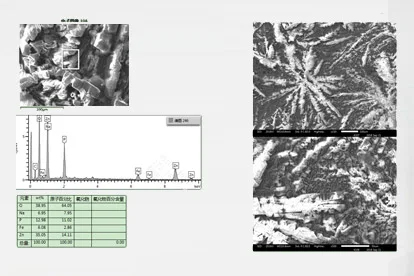
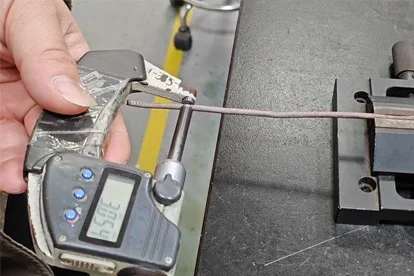
На изображениях исходного каталога показаны оборудование и методы контроля. Обязательность конкретного испытания определяют по требованиям к марке. Увеличения и шкалы твёрдости приведены по подписям каталога. Метод, условия и поверенную шкалу сверяйте по протоколу контроля партии.
Поставка и упаковка
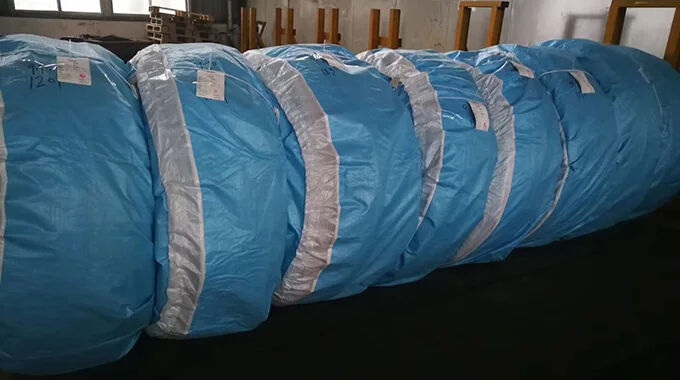
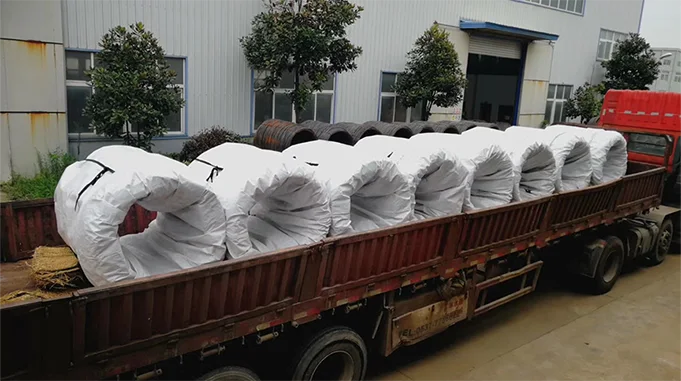
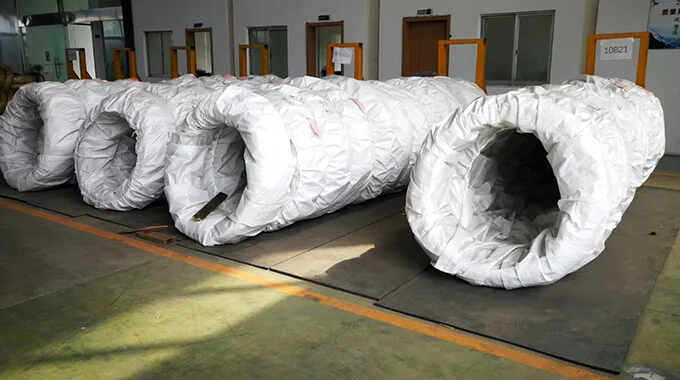
В каталоге показаны поставка в мотках и прямых отрезках, экспортные деревянные ящики, а также варианты защиты с торцевыми досками, обмоткой, полипропиленовыми мешками, стойками для проволоки и поддонами. Способ упаковки согласуют при заказе. Фактическую погрузку и соответствие требованиям подтверждают отдельными документами.