
Cakupan acuan Lampiran A ISO 4954:2018
Lampiran A mencakup baja yang tidak ditujukan untuk perlakuan panas setelah pengerjaan dingin. Halaman ini memuat tabel kondisi penyerahan, analisis lebur, dan sifat mekanis dari edisi 2018 yang telah diperiksa. Penerimaan mengikuti edisi dan persyaratan pesanan. Kesesuaian produk dan sertifikasi batch memerlukan verifikasi tersendiri.
Creation Group menyediakan pengolahan material kawat untuk pembentukan kepala dingin dan kawat profil, pengujian, serta layanan teknis melalui tim Shanghai dan fasilitas manufaktur Wuhu. Konfirmasikan kelas, bentuk produk, kondisi penyerahan, dan penerapan melalui tinjauan teknis.
Acuan katalog terkait
Ilustrasi katalog asli dan halaman berikut merupakan acuan terkait. Kesetaraan kelas dan kesesuaian untuk komponen tertentu memerlukan verifikasi tersendiri.
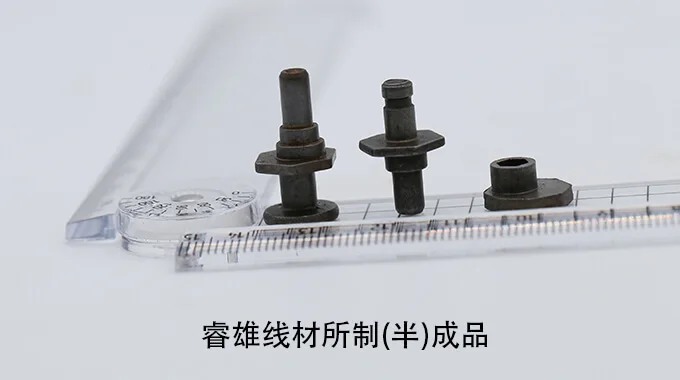
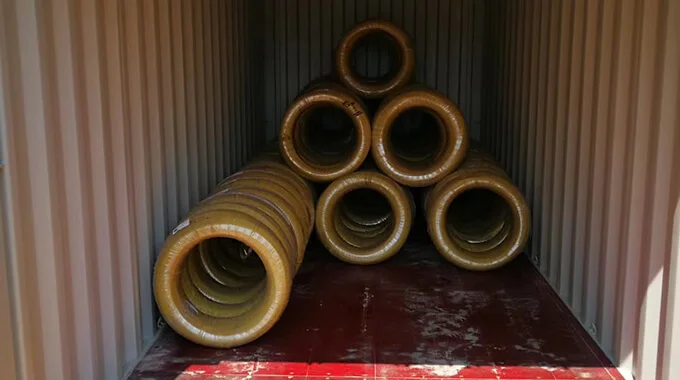
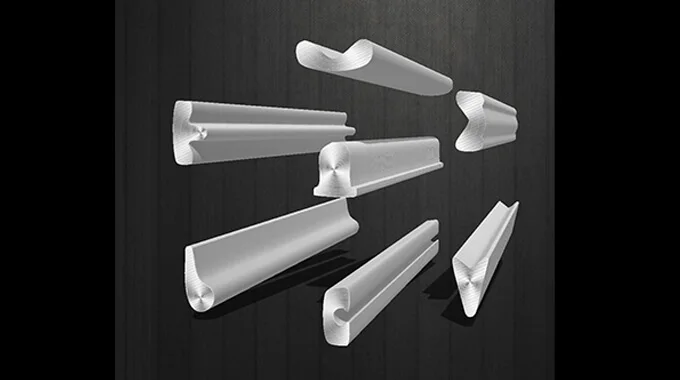
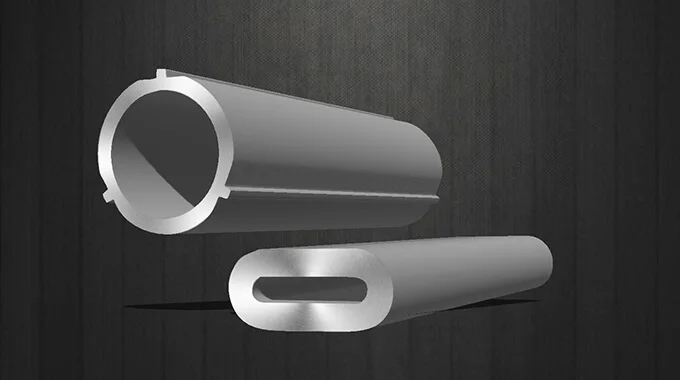
Ilustrasi pengolahan
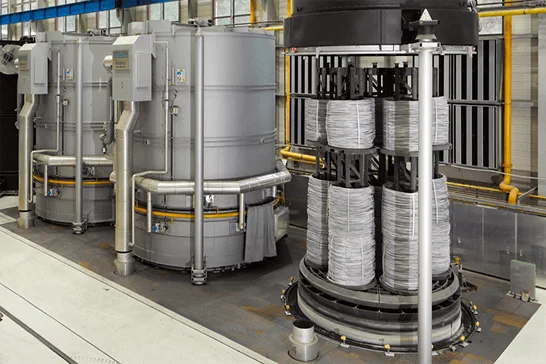
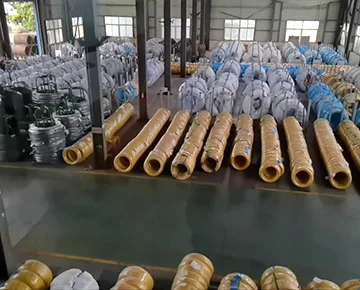
Katalog asli memperlihatkan batang kawat, persiapan permukaan, penarikan, anil, inspeksi, dan material jadi. Pilih rute sesuai kelas dan kondisi penyerahan. Verifikasi siklus proses, riwayat produksi, dan hasil batch melalui catatan terkait.
Tabel teknis berdasarkan sumber
Gunakan Tabel A.1 untuk menentukan kondisi penyerahan dan bentuk produk sebelum menerapkan Tabel A.2 dan A.3. Sel kosong, tanda pisah, batas, dan catatan kaki mengikuti sumber. Tabel lebar dapat digulir mendatar pada layar kecil.
1. Kondisi penyerahan dan persyaratan yang berlaku
Tabel A.1 – Kondisi perlakuan panas, bentuk produk, dan persyaratan yang berlaku
Dalam tabel asli, “to” menunjukkan rentang dan “or” menunjukkan pilihan. Catatan a Tabel A.3 berlaku untuk nilai minimum Z pada kondisi +AR atau +AR+PE.
| Kondisi penyerahan | Simbol | Batang kawat | Batang | Kawat |
|---|---|---|---|---|
| Tanpa perlakuan panas, kondisi hasil pengerolan panas | +AR | X | X | — |
| Tanpa perlakuan panas dan dikupas | +AR+PE | X | X | — |
| Tanpa perlakuan panas dan ditarik dingin | +AR+C | — | X | X |
| Tanpa perlakuan panas, ditarik dingin, lalu dianil sferoidisasi | +AR+C+AC | — | X | X |
| Tanpa perlakuan panas, ditarik dingin, dianil sferoidisasi, lalu dicanai ringan | +AR+C+AC+LC | — | X | X |
| Dianil untuk membentuk karbida sferoidal, dalam kondisi hasil anil atau dikupas | +AC or AC+PE | X | X | — |
| Dianil untuk membentuk karbida sferoidal, lalu ditarik dingin | +AC+C | — | X | X |
X = berlaku. — = tidak berlaku. Komposisi kimia ditetapkan dalam Tabel A.2 dan sifat mekanis dalam Tabel A.3. Persyaratan tambahan atau khusus menurut Lampiran E berlaku jika disepakati saat permintaan penawaran dan pemesanan. Kondisi penyerahan lain dapat disepakati saat pemesanan. Sumber ISO 4954:2018, Tabel A.1, halaman 17 (halaman PDF 23). Notasi “+AC or AC+PE” dipertahankan sesuai cetakan sumber. Konfirmasikan kondisi penyerahan dalam pesanan.
2. Komposisi kimia
Tabel A.2 – Komposisi kimia berdasarkan analisis lebur untuk baja yang tidak ditujukan untuk perlakuan panas setelah pengerjaan dingin
| Nama baja | Fraksi massa, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Unsur yang tidak tercantum tidak boleh sengaja ditambahkan pada baja tanpa persetujuan pembeli, kecuali untuk penyelesaian peleburan. Cegah masuknya unsur dari skrap atau bahan produksi lain. Unsur residu dapat ada jika tidak merugikan sifat mekanis atau kesesuaian penggunaan.
a Nilai maksimum kecuali dinyatakan lain.
b Aluminium dapat diganti dengan satu atau beberapa unsur yang memberikan efek serupa.
c C10GC, C15GC, C17GC, dan C20GC dapat dipasok dalam dua mutu, yaitu a) aluminium maksimum 0.015%, atau b) tanpa aluminium dengan silikon 0.15 sampai 0.25% untuk galvanisasi celup panas.
d Untuk C2C, C20C, C20GC, dan C25C, kadar mangan lebih rendah dapat ditetapkan dengan rentang 0.20%.
Catatan sumber. Baris C25GC memiliki penanda catatan kaki c dan d dalam ISO 4954:2018, tetapi C25GC tidak disebut dalam teks catatan tersebut. Penanda dan catatan disalin sesuai sumber. Klarifikasi diperlukan sebelum ketentuan diterapkan pada C25GC.
3. Sifat mekanis
Tabel A.3 – Sifat mekanis batang kawat, batang baja, dan kawat yang tidak ditujukan untuk perlakuan panas setelah pengerjaan dingin
| Nama baja | Diameter | Kondisi penyerahan | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| lebih dari, mm | sampai dengan, mm | Rm maks., MPa | Za min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Nilai diberikan sebagai informasi. | ||||||||||||||
Edisi acuan ISO 4954:2018. Gunakan standar lengkap dan sertifikat inspeksi batch untuk penerimaan. Lampiran A tidak memuat tabel kemampukerasan untuk kelas ini.
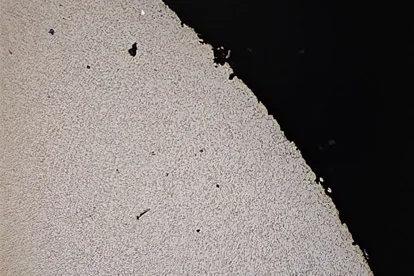
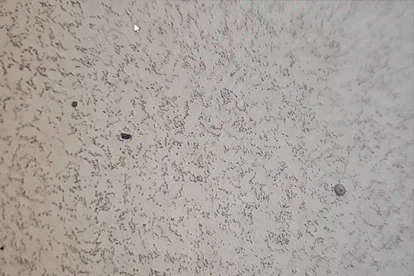
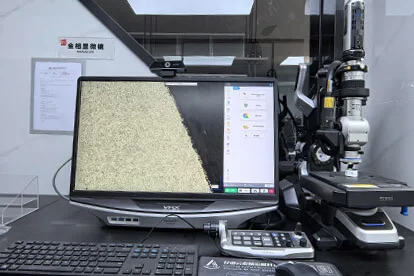
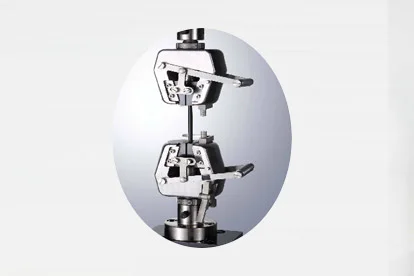
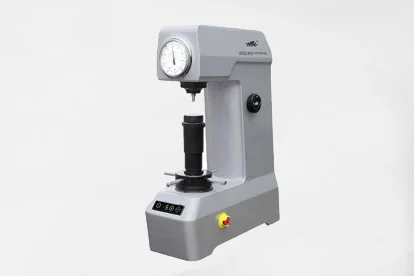
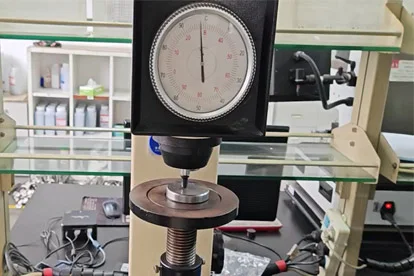
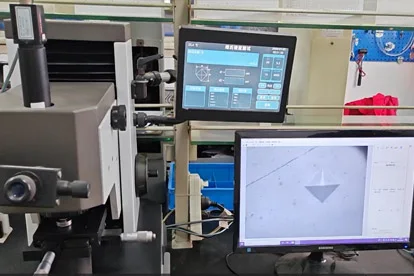
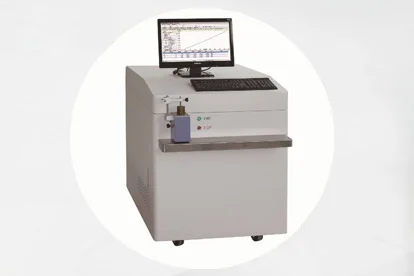
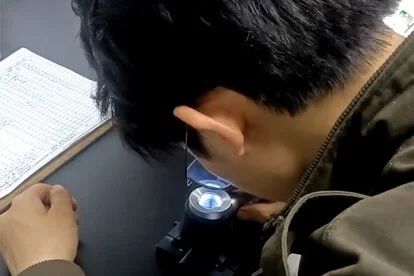
Peralatan inspeksi dan gambar contoh
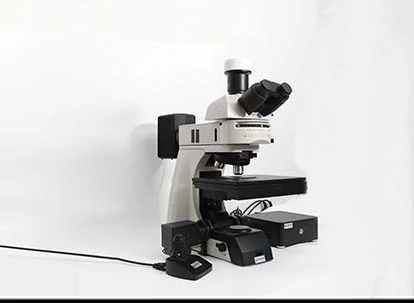
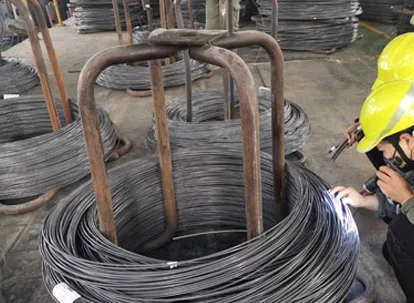
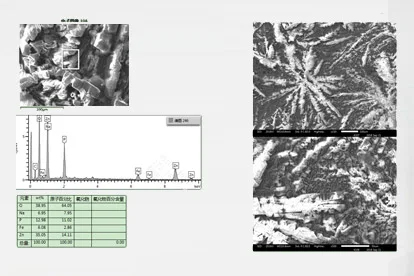
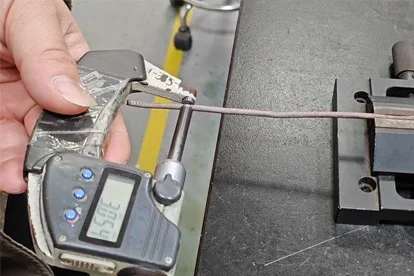
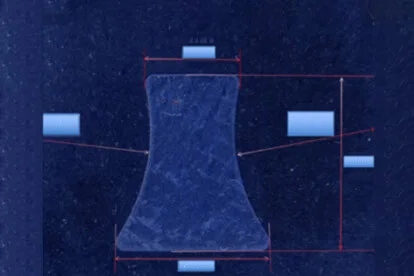
Gambar katalog asli memperlihatkan peralatan dan metode pemeriksaan. Persyaratan setiap kelas dan sertifikasi batch perlu diverifikasi secara terpisah. Perbesaran dan skala kekerasan mengikuti label asli. Konfirmasikan metode aktual, kondisi, dan skala terkalibrasi dari catatan inspeksi.
Penyerahan dan pengemasan
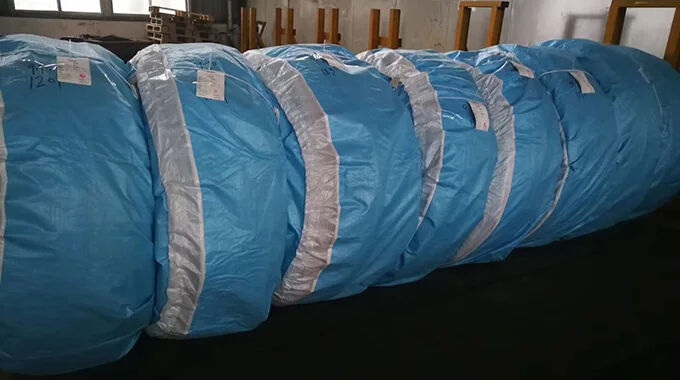
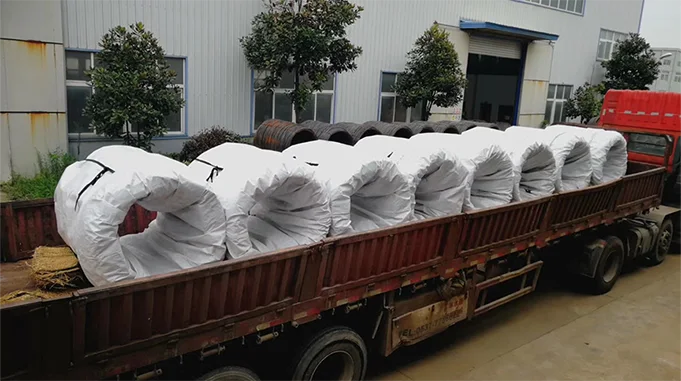
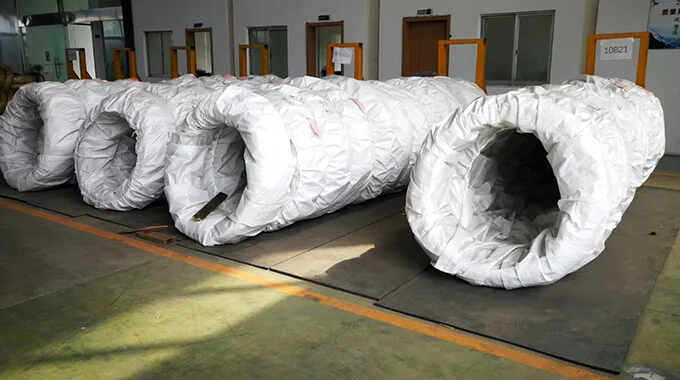
Pilihan penyerahan dalam katalog mencakup gulungan, batang lurus, dan peti kayu ekspor. Pelindung dapat berupa papan ujung, pembungkus, karung anyaman PP, rak kawat, dan palet. Konfirmasikan pilihan dalam pesanan. Verifikasi kepatuhan teknis dan pemuatan aktual melalui catatan terkait.