
ISO 4954:2018 附录A的适用范围
附录A涵盖的是不拟在冷加工后进行热处理的钢种。本页摘录了经核对的2018年版的交货状态、化学成分及力学性能表。验收以订单中约定的版本和要求为准;这些参考摘录并非批次合格证书,亦不构成对所展示每一种产品均符合本标准的声明。
Creation Group 通过其上海运营团队和芜湖生产基地,提供冷镦钢丝及异形线材的加工、检测和技术服务。请通过技术评审确认牌号、产品形态、交货状态及应用要求。
相关目录参考
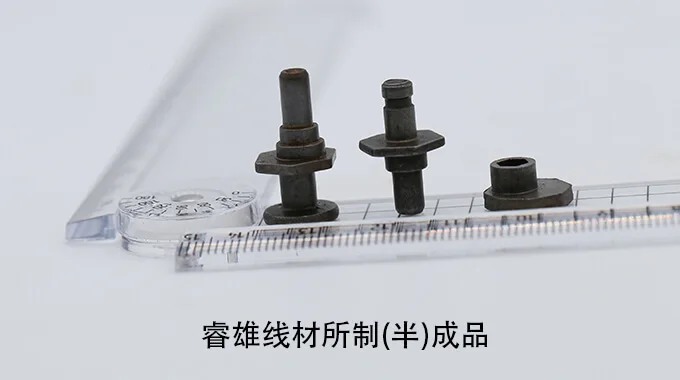
以下原始目录中的图示及关联页面为相关参考资料,但并不构成牌号等效性或特定零部件适用性的认定。
- C10C CHQ钢丝
- C15C CHQ钢丝
- C15GC CHQ钢丝
- 眼镜铰链及镜架用钢丝
- 冷拉无缝异形管——合作项目
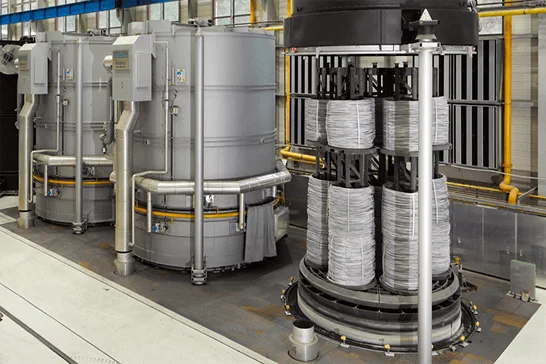
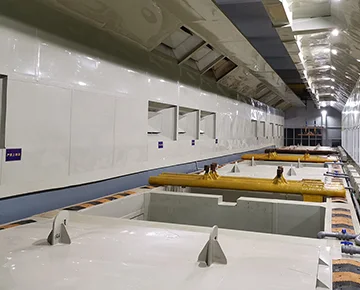
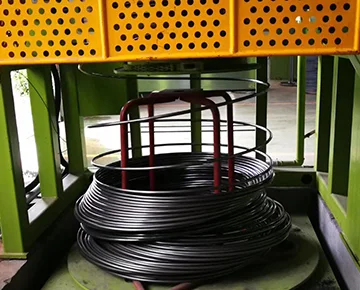
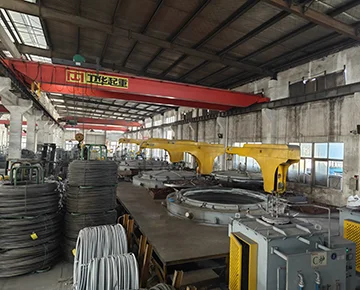
加工示意图
原始目录展示了盘条、表面处理、拉拔、退火、检验及成品。请根据所订购牌号和交货状态选择实际工艺路线。这些照片并不构成特定的加工流程、生产历史或批次结果。
源自资料的技术表格
在使用表A.2和表A.3之前,请先通过表A.1确定交货状态和产品形式。空白单元格、短横线、限值及脚注均保留了所参考资料中的区分。在较小的屏幕上,宽表格可水平滚动查看。
1. 交货状态及适用要求
表A.1——热处理状态、产品形式及适用要求
| 交货状态 | 符号 | 盘条 | 棒材 | 钢丝 |
|---|---|---|---|---|
| 未热处理,热轧态 | +AR | X | X | — |
| 未热处理,剥皮 | +AR+PE | X | X | — |
| 未热处理料经冷拉 | +AR+C | — | X | X |
| 未热处理料经冷拉和球化退火 | +AR+C+AC | — | X | X |
| 未热处理料经冷拉、球化退火和轻度冷拉 | +AR+C+AC+LC | — | X | X |
| 球化退火态,或球化退火后剥皮 | +AC or AC+PE | X | X | — |
| 球化退火后冷拉 | +AC+C | — | X | X |
X = 适用;— = 不适用。化学成分见表A.2,力学性能见表A.3。如在询价及订货时达成一致,则适用附录E中的补充或特殊要求。其他交货状态可在订货时另行商定。资料来源:ISO 4954:2018,表A.1,第17页(PDF页码23)。原文标注“+AC或AC+PE”按原样保留;确切的交货状态应在订单中予以确认。
2. 化学成分
表A.2 – 用于冷加工后不进行热处理的钢种的熔炼分析化学成分
| 钢种牌号 | 质量分数,%a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20–0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C4C | 0.02–0.06 | 0.10 | 0.25–0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C8C | 0.06–0.10 | 0.10 | 0.25–0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C10C | 0.08–0.12 | 0.10 | 0.30–0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C10GC | 0.08–0.12 | 0.15–0.25c | 0.30–0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13–0.17 | 0.10 | 0.35–0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C15GC | 0.13–0.17 | 0.15–0.25c | 0.35–0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15–0.19 | 0.10 | 0.65–0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C17GC | 0.15–0.19 | 0.15–0.25c | 0.65–0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18–0.22 | 0.10 | 0.70–0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C20GC | 0.18–0.22 | 0.15–0.25c | 0.70–0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23–0.27 | 0.10 | 0.80–1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C25GC | 0.23–0.27 | 0.15–0.25c | 0.80–1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
除非买方同意,否则不得在钢中故意添加未列出的元素,但为完成冶炼过程而添加的除外。必须采取适当措施,防止因废钢或其他生产材料而带入杂质元素。尽管如此,若这些残留元素不影响力学性能或使用适用性,则仍可存在。
a 除非另有说明,数值均为最大限值。
b 铝可用一种或多种具有类似作用的元素替代。
c C10GC、C15GC、C17GC和C20GC可按两种质量供货:a) 铝含量最高为0.015%,或 b) 不含铝,且硅含量为0.15至0.25%,以适用于热浸镀锌。
d 对于C2C、C20C、C20GC和C25C,可规定较低的锰含量,范围为0.20%。
资料来源注:C25GC行在ISO 4954:2018中带有脚注标记c和d,但这些脚注的表述中并未提及C25GC。脚注标记及注释均按原文照录;在应用于C25GC之前,相关条件尚需进一步明确。
3. 力学性能
表A.3 – 用于冷加工后不进行热处理的盘条、棒材和钢丝的力学性能
| 钢种牌号 | 直径 | 交货状态 | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| 大于,mm | 至且包括,mm | Rm 最大值,MPa | Za 最小值,% | Rm 最大值,MPa | Z 最小值,% | Rm 最大值,MPa | Z 最小值,% | Rm 最大值,MPa | Z 最小值,% | Rm 最大值,MPa | Z 最小值,% | Rm 最大值,MPa | Z 最小值,% | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a 数值仅供参考。 | ||||||||||||||
参考版本:ISO 4954:2018. 本摘录不能替代完整标准或交货批次检验合格证。附录A未提供这些牌号的淬透性表。
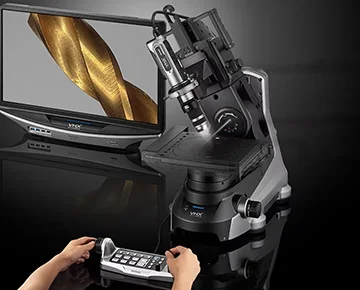
检验设备及示例图片
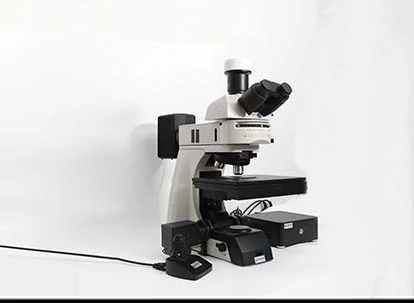
这些原始目录图片展示了设备和检测方法,但它们并非批次合格证,也不能证明每种附录A牌号都必须进行所有试验。放大倍数和硬度标尺保留了原目录标注;实际的检测方法、条件及校准后的标尺应在检验记录中予以确认。
交货与包装
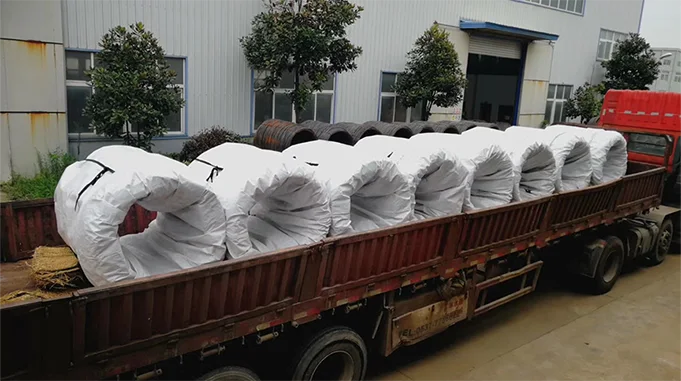
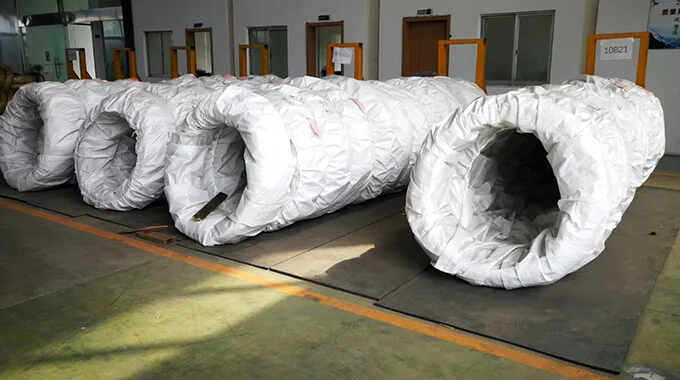
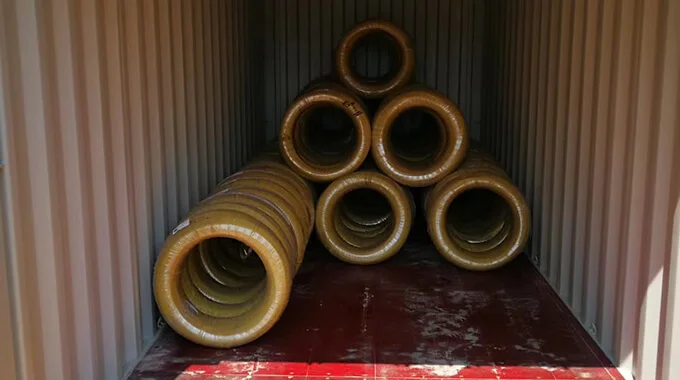
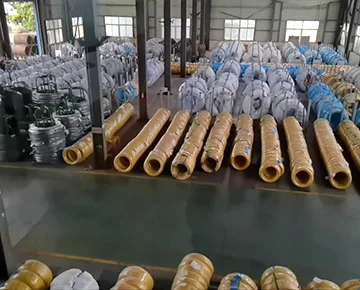
目录中的交货方式包括盘卷、直条以及出口木箱包装。防护措施包括端面木板、缠绕保护、聚丙烯编织袋、钢丝架和托盘等。请在订单中确认所选方案。包装示意图不构成技术合规的依据,亦不能作为已验证装车记录。
技术数据与参考资料
产品中心 ISO标准 ISO 4954-附录A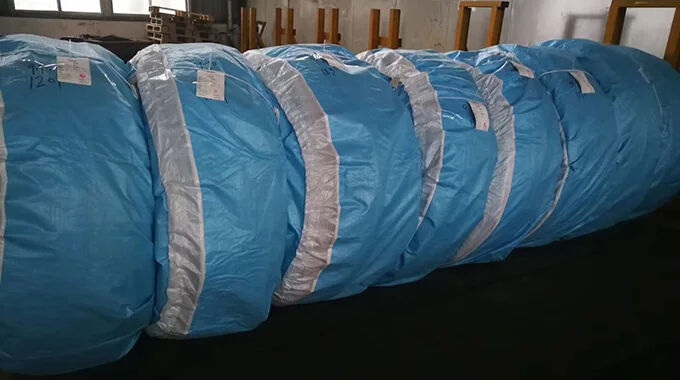
 资料下载
Product Detail
Technical Information
Inspection
Packaging
 案例研究
C10C CHQ 冷镦线材
ISO 4954-附录A
C15C CHQ 冷镦线材
C15GC CHQ 冷镦线材
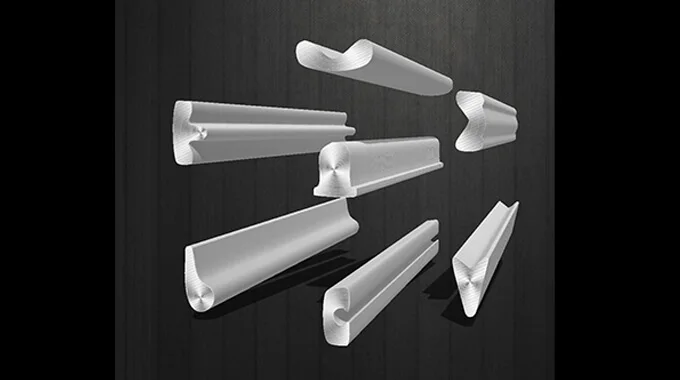
眼镜铰链框线
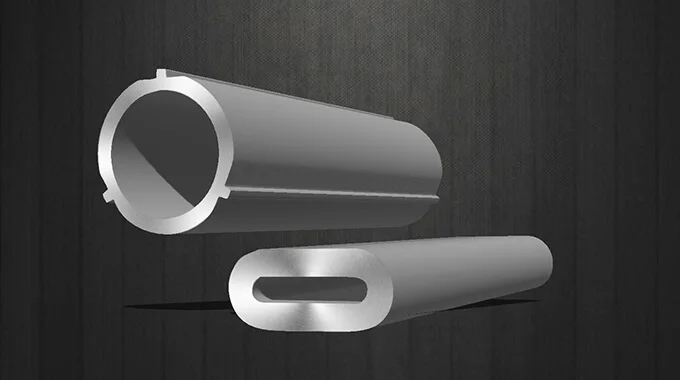
冷拉拔无缝异形管
Product Detail Technical Information Inspection Packaging Product Detail Technical Information Inspection Packaging
外观检测-泡酸
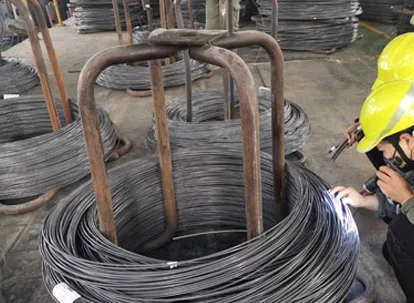
外观检测-现场
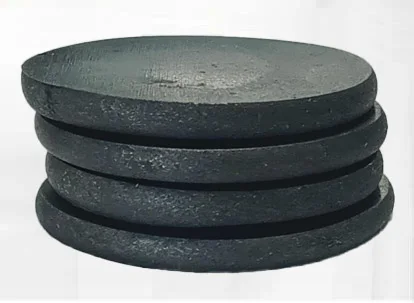
冷顶锻-饼图
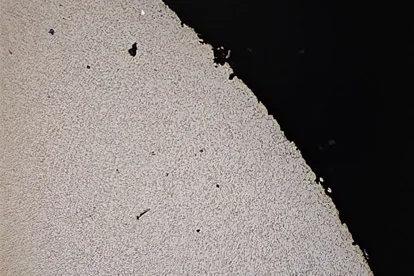
金相检测-100倍金相
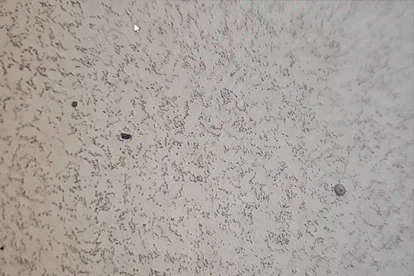
金相检测-500倍金相
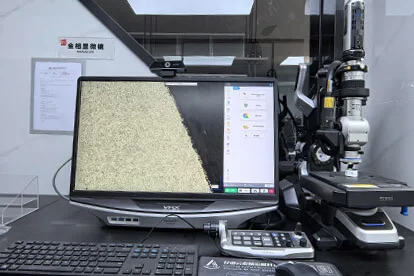
金相检测-检测设备图基恩士金相仪
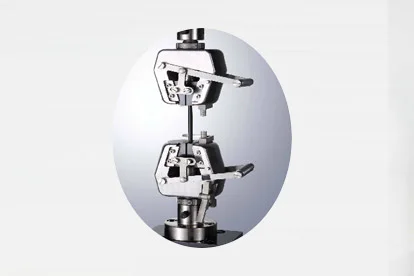
力学性能检测-拉伸试验
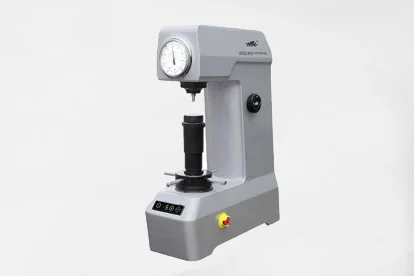
硬度测试-HRC-洛氏
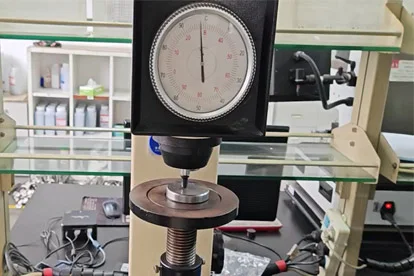
硬度测试-HRB
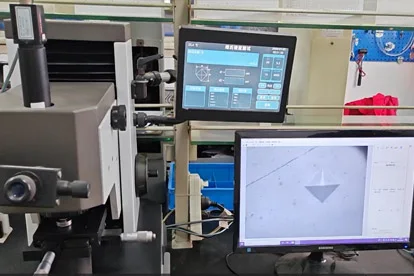
硬度测试-HV-维氏
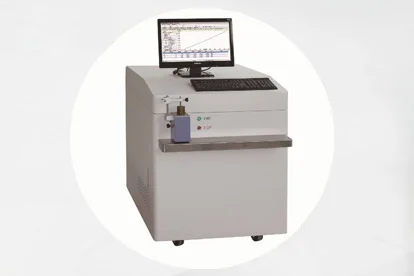
化学成分-光谱仪照片
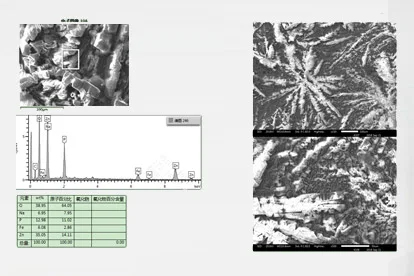
皮膜测试-电镜照片
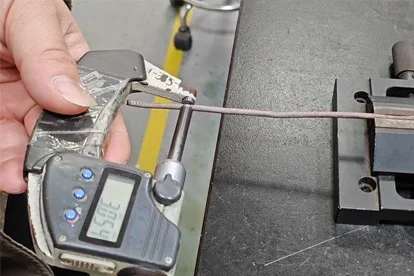
尺寸-千分尺
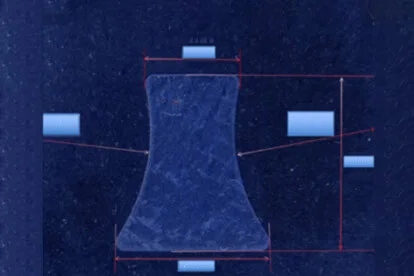
断面形状检查
耐腐蚀测试
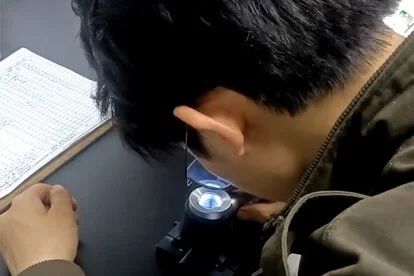
表面粗糙度测试
1、 成卷
线材捆扎示例2、 长条状
线材捆扎示例3、 外销木箱包装
线材捆扎示例4、 装柜照片
装柜照片5、 产品防护细节
产品防护5、 产品防护细节
产品防护原始表格资料(适用范围待核验)
以下原页面表格按原样保留,未全部核实为本产品或本版标准的适用要求。不能据此认定材料等效、性能提升或交货保证;请结合上方已注明的来源、图纸及订单技术协议确认。
| Delivery condition | Symbols | Product form a | Applicable requirements | |||||
| Wire rod | Bar | Wire | ||||||
| Untreated (as hot-rolled) | +AR | X | X | - | Chemical composition as specified inTable A.2 | Mechanical properties as specified inTable A.3 | Supplementa- ry or special requirements as specified in Annex Eb | |
| peeled Untreated+ | peeled | +AR+PE | X | X | - | |||
| Cold drawn | +AR+C | - | X | X | ||||
| Cold drawn+ spheroidized | +AR+C+AC | - | X | X | ||||
| Cold drawn+ Spheroidized+skin passed | +AR+C+AC+LC | - | X | X | ||||
| Annealed to achieve spheroidized carbides + | As treated or peeled | +AC or AC+PE | X | X | - | |||
| cold drawn | +AC+C | - | X | X | ||||
| Other | Other delivery conditions may be agreed at the time of ordering | |||||||
| a X=applicable,—=not applicable b If agreed at the time of enquiry and order. | ||||||||
| Steel name | %mass fraction a | ||||||||||
| C | Si | Mn | P | S | Cr | Ni | Mo | Al b | Cu | Cr+Ni+Mo | |
| Non-alloy steel grades | |||||||||||
| C2C | 0,03 | 0,10 | 0,20 to 0,40d | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C4C | 0,02 to 0,06 | 0,10 | 0,25 to 0,40 | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C8C | 0,06 to 0,10 | 0,10 | 0,25 to 0,45 | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C10C | 0,08 to 0,12 | 0,10 | 0,30 to 0,50 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C10GC | 0,08 to 0,12 | 0,15 to 0,25c | 0,30 to 0,50 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,30 | 0,50 | |
| C15C | 0,13 to 0,17 | 0,10 | 0,35 to 0,60 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C15GC | 0,13 to 0,17 | 0,15 to 0,25c | 0,35 to 0,60 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | c | 0,30 | 0,50 |
| C17C | 0,15 to 0,19 | 0,10 | 0,65 to 0,85 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C17GC | 0,15 to 0,19 | 0,15 to 0,25c | 0,65 to 0,85 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,30 | 0,50 | |
| C20C | 0,18 to 0,22 | 0,10 | 0,70 to 0,90d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C20GC | 0,18 to 0,22 | 0,15 to 0,25c | 0,70 to 0,90d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | c | 0,30 | 0,50 |
| C25C | 0,23 to 0,27 | 0,10 | 0,80 to 1.00d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C25GC | 0,23 to 0,27 | 0,15 to 0,25c | 0,80 to 1,00d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | — | 0,30 | 0,50 |
| Elements not quoted in this table should not be intentionally added to the steel without the agreement of the purchaser,except those intended for finishing the heat.All reasonable precautions shall be taken in order to prevent the addition of elements from scrap or other material used in the production process.However,residual elements may be present provided that they do not affect the mechanical properties and applicability a Maximum values unless otherwise indicated. b Aluminium may be replaced by another element or elements having a similar effect C Grade C10GC,C15GC,C17GC and C20GC can be delivered in two qualities:a)with an aluminium content of Al max.0,015 %,or b)without aluminium and a silicon content of 0,15 %to 0,25 %for hot dip zinc coating d For grades C2C,C20C,C20GC and C25C,a lower manganese content may be specified with a range of 0,20 %. | |||||||||||
| Steel name | Diameter | Delivery Condition | ||||||||||||
| +AR or +AR+PE | +AC or+AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| above mm | up to mm | Rm max. MPa | Z a min. % | R max. MPa | Z min. % | Rm max MPa | Zmin % | Rm max MPa | Zmin. % | Rmax MPa | Zmin. % | R max. MPa | Zmin. % | |
| C2C | 2 | 5 | — | — | —— | —— | — | — | 310 | 80 | 350 | 75 | — | —— |
| 5 | 10 | 360 | 75 | 450 | 70 | 300 | 80 | 340 | 75 | |||||
| 10 | 40 | 360 | 75 | 440 | 70 | 300 | 80 | 340 | 75 | |||||
| 40 | 100 | 360 | 75 | 440 | 68 | 300 | 80 | 340 | 75 | |||||
| C4C | 2 | 5 | 320 | 77 | 360 | 73 | ||||||||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | ||||||
| C8C | 2 | 5 | — | — | — | —— | — | 350 | 72 | 390 | 68 | —— | ||
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | —— | ||||
| C10C C10GC | 2 | 5 | — | 370 | 72 | 410 | 68 | |||||||
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | ||||||
| C15C C15GC | 2 | 5 | —— | — | 390 | 70 | 430 | 66 | ||||||
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | —— | —— | — | — | — | — | —— | —— | |
| C17C C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | ||||||||
| a The values are given only for information. | ||||||||||||||