
Campo di applicazione dell’allegato A della ISO 4954:2018
L’allegato A riguarda acciai non destinati a trattamento termico dopo la lavorazione a freddo. La pagina riproduce le tabelle verificate dell’edizione 2018 su stati di fornitura, analisi di colata e proprietà meccaniche. Edizione e requisiti concordati nell’ordine determinano l’accettazione. Gli estratti non sono un certificato di lotto né una dichiarazione di conformità per tutti i prodotti illustrati.
Creation Group offre lavorazione, prove e assistenza tecnica per fili da stampaggio a freddo e fili profilati tramite il team di Shanghai e lo stabilimento di Wuhu. Confermare grado, forma, stato di fornitura e requisiti di impiego mediante valutazione tecnica.
Riferimenti di catalogo correlati
Immagini del catalogo originale e pagine collegate sono riferimenti correlati. Non attestano equivalenza fra gradi né idoneità a un componente.
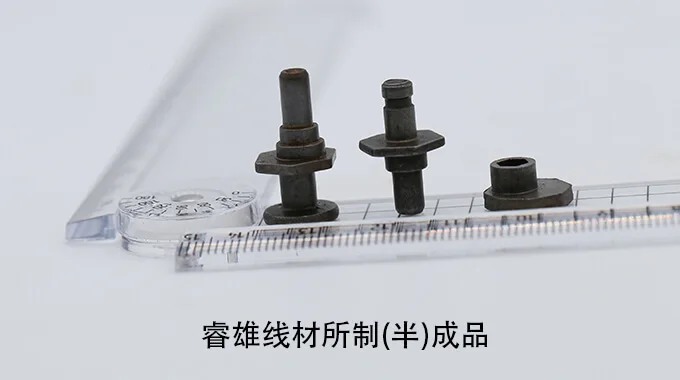
Immagini delle lavorazioni
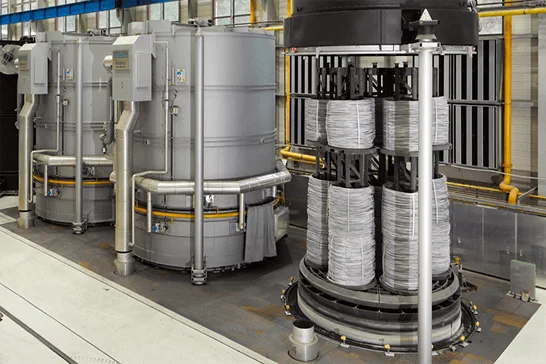
Il catalogo originale illustra vergella, preparazione superficiale, trafilatura, ricottura, controllo e materiale finito. Scegliere il ciclo effettivo per grado e stato ordinati. Le foto non attestano un ciclo specifico, una storia produttiva o un risultato di lotto.
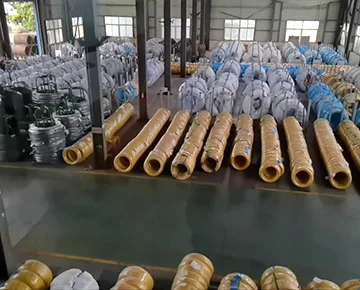
Tabelle tecniche con fonte verificata
Usare la tabella A.1 per identificare stato di fornitura e forma prima di applicare le tabelle A.2 e A.3. Celle vuote, trattini, limiti e note mantengono il significato della fonte verificata. Le tabelle larghe scorrono orizzontalmente sugli schermi più stretti.
1. Stati di fornitura e requisiti applicabili
Tabella A.1 – Stati di trattamento termico, forme di prodotto e requisiti applicabili
Nelle tabelle originali, «to» indica un intervallo e «or» un’alternativa. La nota a della tabella A.3 riguarda i valori minimi di Z nello stato +AR o +AR+PE.
| Stato di fornitura | Simbolo | Vergella | Barra | Filo |
|---|---|---|---|---|
| Non trattato, allo stato laminato a caldo | +AR | X | X | — |
| Non trattato e pelato | +AR+PE | X | X | — |
| Non trattato e trafilato a freddo | +AR+C | — | X | X |
| Non trattato, trafilato a freddo e ricotto per globulizzazione | +AR+C+AC | — | X | X |
| Non trattato, trafilato a freddo, ricotto per globulizzazione e sottoposto a skin pass | +AR+C+AC+LC | — | X | X |
| Ricotto per ottenere carburi globulari, allo stato trattato o pelato | +AC or AC+PE | X | X | — |
| Ricotto per ottenere carburi globulari e successivamente trafilato a freddo | +AC+C | — | X | X |
X = applicabile; — = non applicabile. La composizione è specificata nella tabella A.2 e le proprietà meccaniche nella tabella A.3. I requisiti supplementari o speciali dell’allegato E si applicano se concordati in fase di richiesta e d’ordine. Altri stati si possono concordare all’ordine. Fonte: ISO 4954:2018, tabella A.1, pagina 17 (pagina PDF 23). La notazione «+AC or AC+PE» è mantenuta come stampata. Confermare lo stato esatto nell’ordine.
2. Composizione chimica
Tabella A.2 – Composizione da analisi di colata degli acciai non destinati a trattamento termico dopo lavorazione a freddo
| Designazione dell’acciaio | Frazione in massa, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Gli elementi non elencati non devono essere aggiunti intenzionalmente all’acciaio senza accordo con l’acquirente, salvo quelli destinati al completamento della colata. Occorre evitare apporti da rottame o altri materiali di produzione. Possono comunque essere presenti elementi residui che non compromettano proprietà meccaniche o idoneità.
a I valori sono limiti massimi salvo diversa indicazione.
b L’alluminio può essere sostituito da uno o più elementi con effetto analogo.
c C10GC, C15GC, C17GC e C20GC possono essere forniti in due qualità: a) con tenore massimo di alluminio di 0.015%; b) senza alluminio e con silicio da 0.15 a 0.25% per zincatura a caldo.
d Per C2C, C20C, C20GC e C25C si può specificare un tenore di manganese inferiore con un intervallo di 0.20%.
Nota sulla fonte: la riga C25GC reca i richiami c e d nella ISO 4954:2018, ma il C25GC non compare nel testo di quelle note. I richiami e le note sono riprodotti come nella fonte. Prima di applicarne le condizioni al C25GC occorre un chiarimento.
3. Proprietà meccaniche
Tabella A.3 – Proprietà meccaniche di vergella, barre e filo non destinati a trattamento termico dopo lavorazione a freddo
| Designazione dell’acciaio | Diametro | Stato di fornitura | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| oltre, mm | fino a, incluso, mm | Rm max., MPa | Za min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a I valori sono solo informativi. | ||||||||||||||
Edizione di riferimento: ISO 4954:2018. Questi estratti non sostituiscono la norma completa né il certificato di controllo del lotto consegnato. L’allegato A non fornisce tabelle di temprabilità per questi gradi.
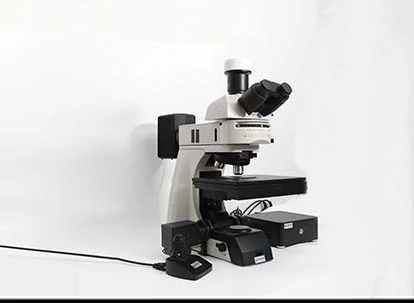
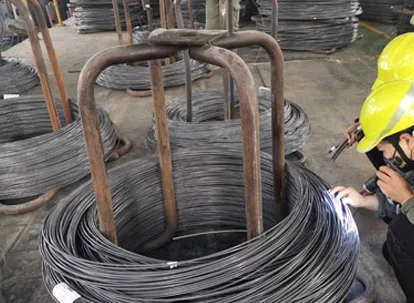
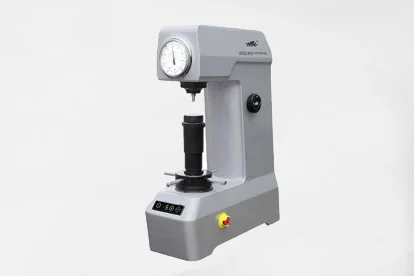
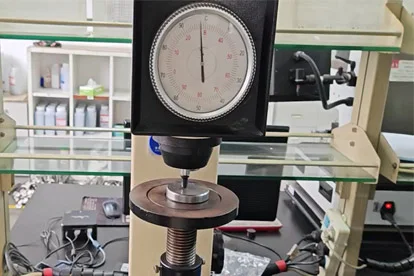
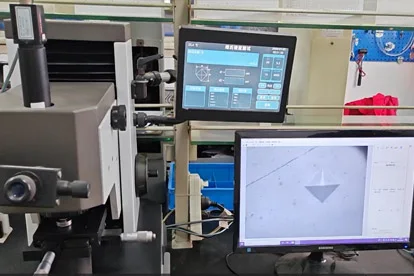
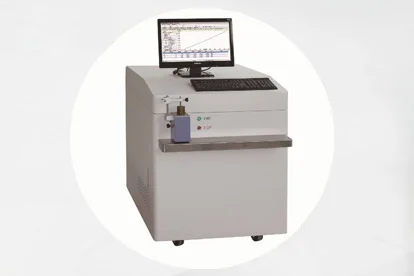
Attrezzature di controllo e immagini di esempio
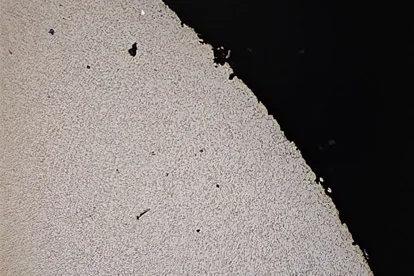
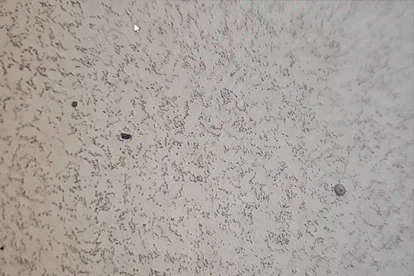
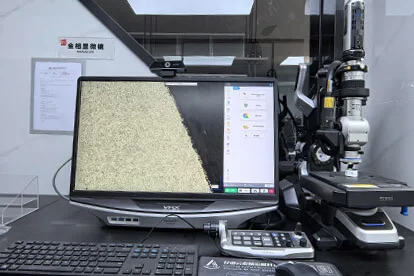
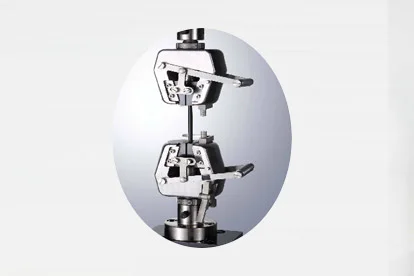
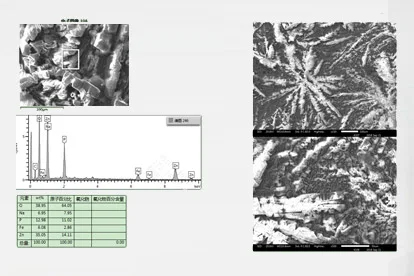
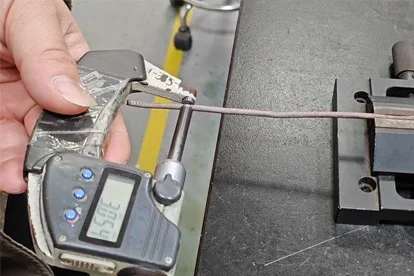
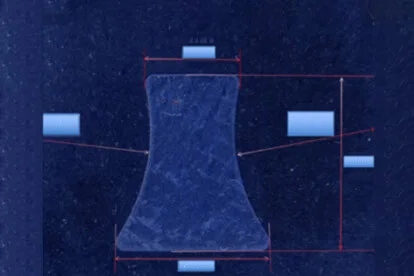
Le immagini originali illustrano attrezzature e metodi di esame. Non sono certificati di lotto né dimostrano che ogni prova sia richiesta per ogni grado dell’allegato A. Ingrandimenti e scale mantengono le etichette originali. Verificare metodo, condizioni e scala calibrata nel registro di controllo.
Consegna e imballaggio
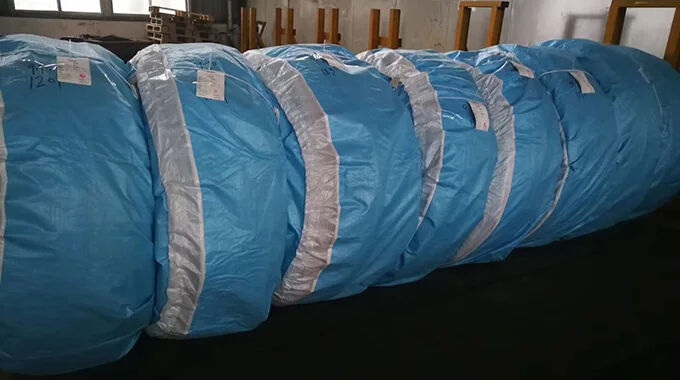
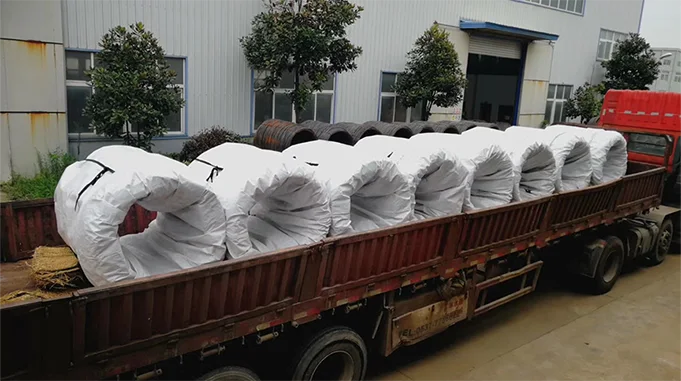
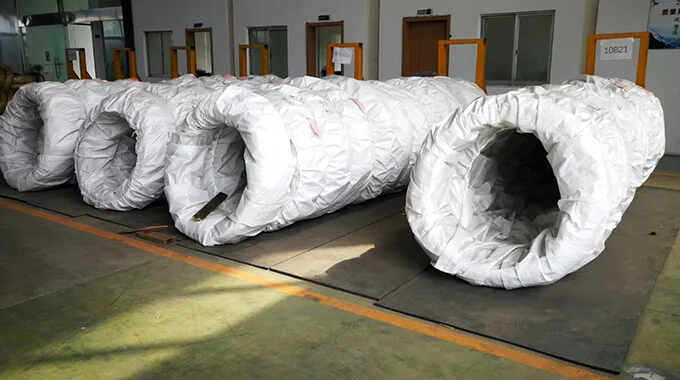
Il catalogo comprende bobine, barre dritte e casse di legno per esportazione. Le protezioni possono includere dischi di legno alle estremità, avvolgimento, sacchi tessuti in PP, supporti e pallet. Confermare la configurazione nell’ordine. Le immagini non attestano conformità tecnica né un carico verificato.