
Geltungsbereich von ISO 4954:2018, Anhang A
Anhang A behandelt Stähle, die nach der Kaltverarbeitung nicht zur Wärmebehandlung bestimmt sind. Diese Seite gibt die geprüften Lieferzustands-, Schmelzenanalyse- und Eigenschaftstabellen der Ausgabe 2018 wieder. Für die Abnahme gelten die im Auftrag vereinbarte Ausgabe und Anforderungen. Diese Referenzauszüge sind weder Chargenzeugnisse noch eine Erklärung, dass jedes abgebildete Produkt diese Norm erfüllt.
Creation Group bietet über das Team in Shanghai und den Fertigungsstandort Wuhu Werkstoffverarbeitung, Prüfung und technische Dienstleistungen für Kaltstauchdraht und Profildraht. Güte, Erzeugnisform, Lieferzustand und Anwendungsanforderungen sind durch technische Prüfung zu bestätigen.
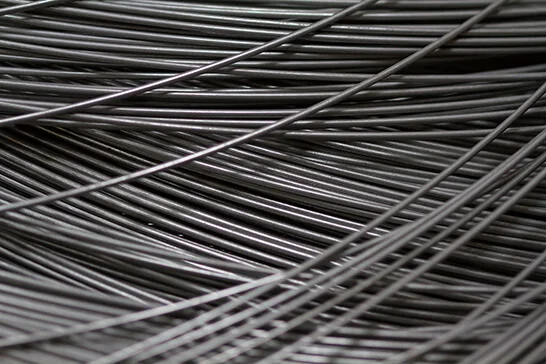
Zugehörige Katalogreferenzen
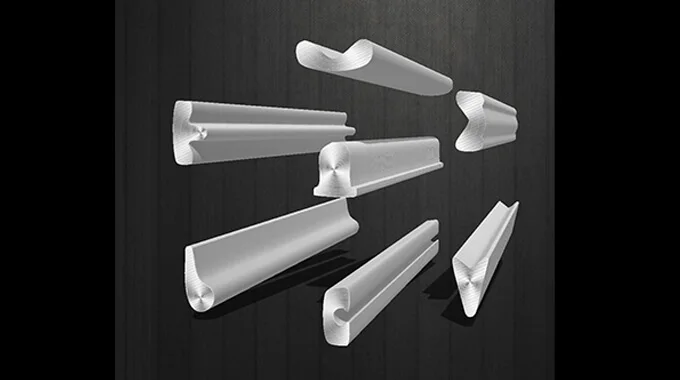
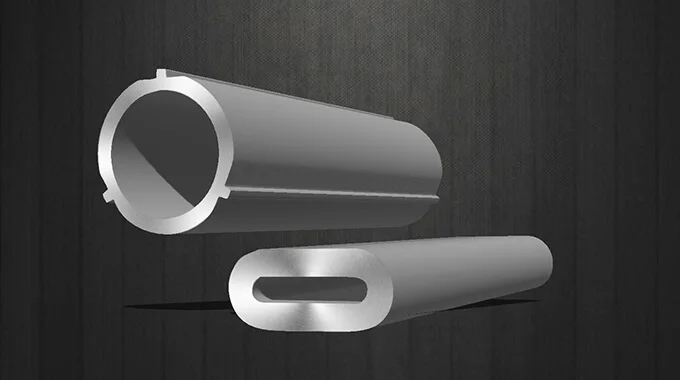
Die folgenden ursprünglichen Katalogabbildungen und verlinkten Seiten sind zugehörige Referenzen. Sie belegen weder Gütegleichwertigkeit noch Eignung für ein bestimmtes Bauteil.
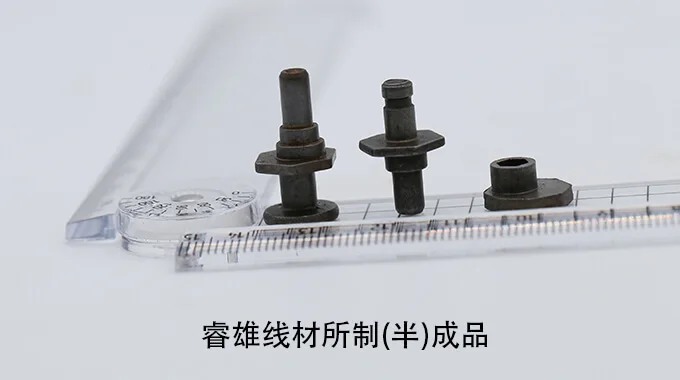
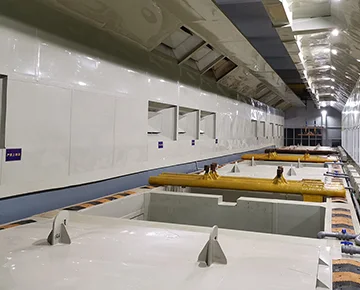
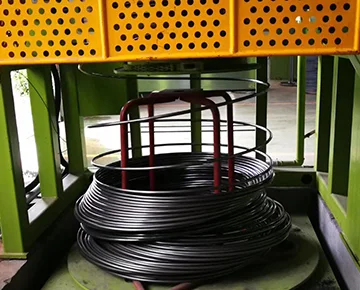
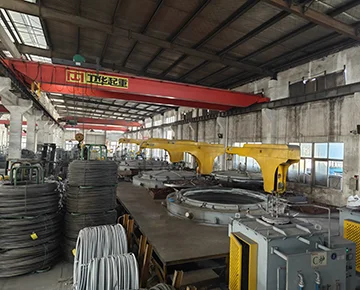
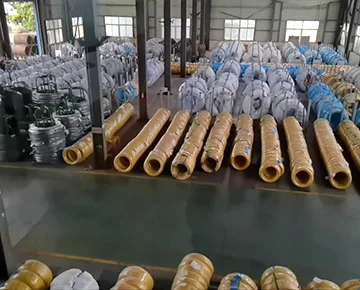
Verarbeitung in Beispielen
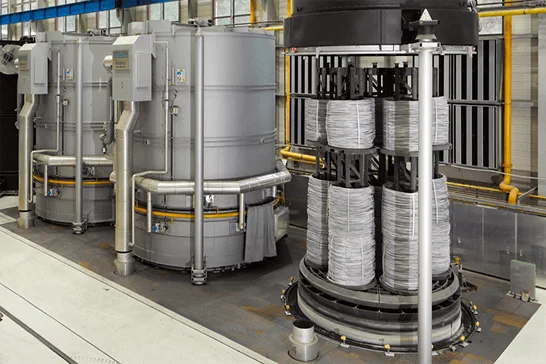
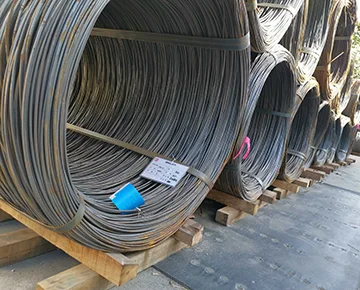
Der ursprüngliche Katalog zeigt Walzdraht, Oberflächenvorbereitung, Ziehen, Glühen, Prüfung und Fertigmaterial. Für die bestellte Güte und den Lieferzustand ist die tatsächliche Prozessfolge auszuwählen. Diese Fotos belegen weder einen bestimmten Prozesszyklus noch Fertigungshistorie oder Chargenergebnisse.
Technische Tabellen mit Quellenangaben
Anhand von Tabelle A.1 sind zunächst Lieferzustand und Erzeugnisform festzustellen, bevor die Tabellen A.2 und A.3 angewendet werden. Leere Zellen, Striche, Grenzen und Fußnoten behalten die Unterscheidungen der geprüften Quelle bei. Breite Tabellen lassen sich auf kleineren Bildschirmen horizontal verschieben.
1. Lieferzustände und anwendbare Anforderungen
Tabelle A.1 – Wärmebehandlungszustände, Erzeugnisformen und anwendbare Anforderungen
In Zahlen- und Symbolzellen bleiben die Verknüpfungen der Originaltabellen erhalten: „to“ bedeutet „bis“, „or“ bedeutet „oder“. Die Fußnote a in Tabelle A.3 ist den Z-Mindestwerten unter +AR beziehungsweise +AR+PE zugeordnet; sie erklärt nicht pauschal sämtliche mechanischen Kennwerte zu unverbindlichen Angaben.
| Lieferzustand | Symbol | Walzdraht | Stab | Draht |
|---|---|---|---|---|
| Unbehandelt, im warmgewalzten Zustand | +AR | X | X | — |
| Unbehandelt und geschält | +AR+PE | X | X | — |
| Unbehandelt und kaltgezogen | +AR+C | — | X | X |
| Unbehandelt, kaltgezogen und auf kugelige Karbide geglüht | +AR+C+AC | — | X | X |
| Unbehandelt, kaltgezogen, auf kugelige Karbide geglüht und dressiert | +AR+C+AC+LC | — | X | X |
| Auf kugelige Karbide geglüht, im behandelten Zustand oder geschält | +AC or AC+PE | X | X | — |
| Auf kugelige Karbide geglüht, anschließend kaltgezogen | +AC+C | — | X | X |
X = anwendbar; — = nicht anwendbar. Die chemische Zusammensetzung ist in Tabelle A.2 und die mechanischen Eigenschaften sind in Tabelle A.3 festgelegt. Ergänzende oder besondere Anforderungen nach Anhang E gelten, sofern bei Anfrage und Bestellung vereinbart. Andere Lieferzustände können bei der Bestellung vereinbart werden. Quelle: ISO 4954:2018, Tabelle A.1, Seite 17 (PDF-Seite 23). Die Quellenschreibweise „+AC or AC+PE“ bleibt wie gedruckt erhalten. Der genaue Lieferzustand ist in der Bestellung zu bestätigen.
2. Chemische Zusammensetzung
Tabelle A.2 – Chemische Zusammensetzung nach Schmelzenanalyse von Stählen, die nach der Kaltverarbeitung nicht zur Wärmebehandlung bestimmt sind
| Stahlbezeichnung | Massenanteil, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Nicht aufgeführte Elemente dürfen dem Stahl ohne Zustimmung des Bestellers nicht absichtlich zugesetzt werden; ausgenommen sind Elemente zur Fertigbehandlung der Schmelze. Geeignete Vorkehrungen müssen den Eintrag solcher Elemente aus Schrott oder anderen Einsatzstoffen verhindern. Restelemente können dennoch vorhanden sein, sofern sie mechanische Eigenschaften oder Verwendbarkeit nicht beeinträchtigen.
a Die Werte sind Höchstgrenzen, sofern nicht anders angegeben.
b Aluminium darf durch ein oder mehrere Elemente mit ähnlicher Wirkung ersetzt werden.
c C10GC, C15GC, C17GC und C20GC können in zwei Ausführungen geliefert werden: a) mit einem maximalen Aluminiumgehalt von 0.015% oder b) ohne Aluminium und mit Silicium von 0.15 bis 0.25% zum Feuerverzinken.
d Für C2C, C20C, C20GC und C25C kann ein niedrigerer Mangangehalt mit einer Bereichsbreite von 0.20% festgelegt werden.
Quellenhinweis: Die Zeile für C25GC trägt in ISO 4954:2018 die Fußnotenkennzeichen c und d. C25GC wird im Wortlaut dieser Fußnoten jedoch nicht genannt. Kennzeichen und Anmerkungen werden wie in der Quelle wiedergegeben. Vor Anwendung auf C25GC sind die Bedingungen zu klären.
3. Mechanische Eigenschaften
Tabelle A.3 – Mechanische Eigenschaften von Walzdraht, Stäben und Draht, die nach der Kaltverarbeitung nicht zur Wärmebehandlung bestimmt sind
| Stahlbezeichnung | Durchmesser | Lieferzustand | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| über, mm | bis einschließlich, mm | Rm max., MPa | Za min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Die Werte dienen ausschließlich der Information. | ||||||||||||||
Referenzausgabe: ISO 4954:2018. Diese Auszüge ersetzen weder die vollständige Norm noch ein Prüfzeugnis der Liefercharge. Anhang A enthält keine Härtbarkeitstabelle für diese Güten.
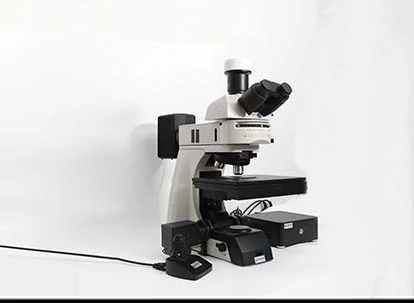
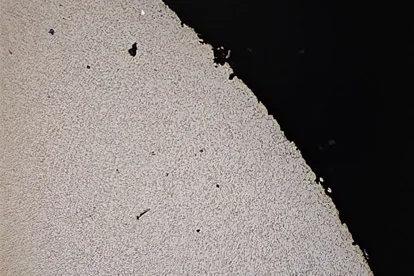
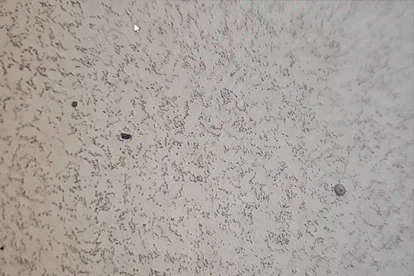
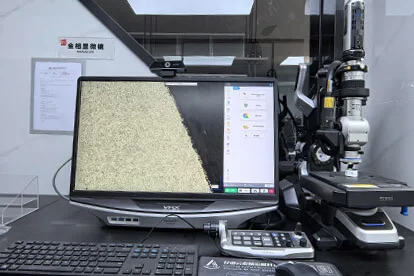
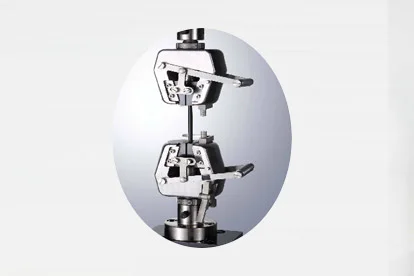
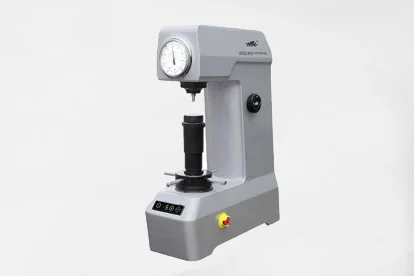
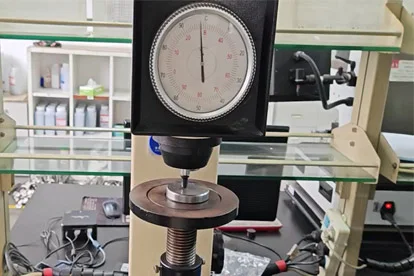
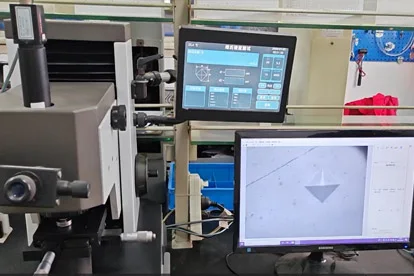
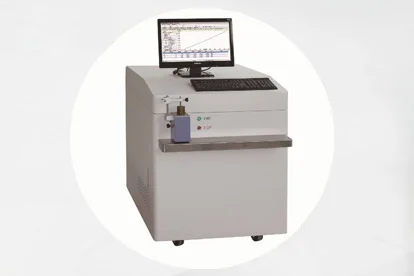
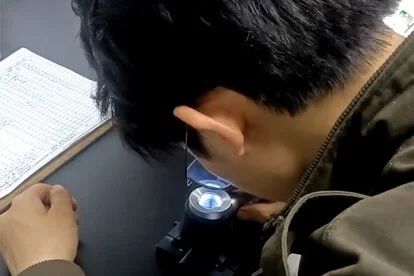
Prüfeinrichtungen und Beispielbilder
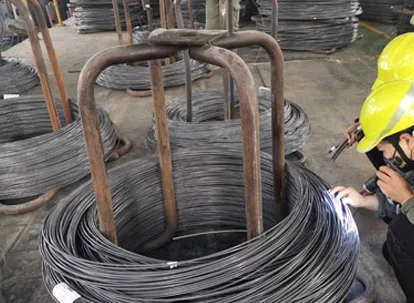
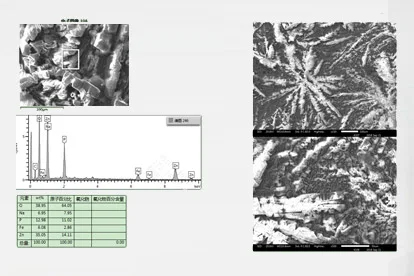
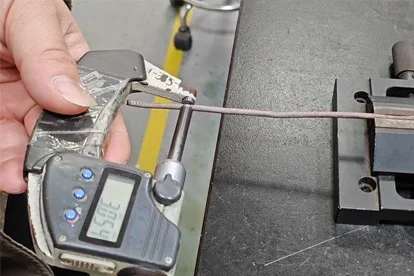
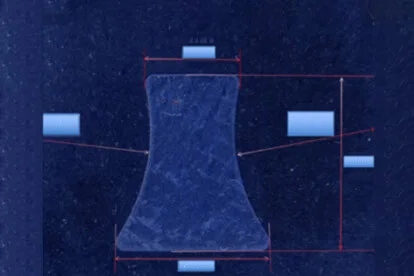
Diese ursprünglichen Katalogbilder zeigen Anlagen und Untersuchungsverfahren. Sie sind weder Chargenzeugnisse noch ein Nachweis, dass jede Prüfung für jede Güte aus Anhang A erforderlich ist. Vergrößerungen und Härteskalen übernehmen die ursprünglichen Katalogkennzeichnungen. Tatsächliches Verfahren, Bedingungen und kalibrierter Maßstab sind im Prüfprotokoll zu bestätigen.
Lieferung und Verpackung
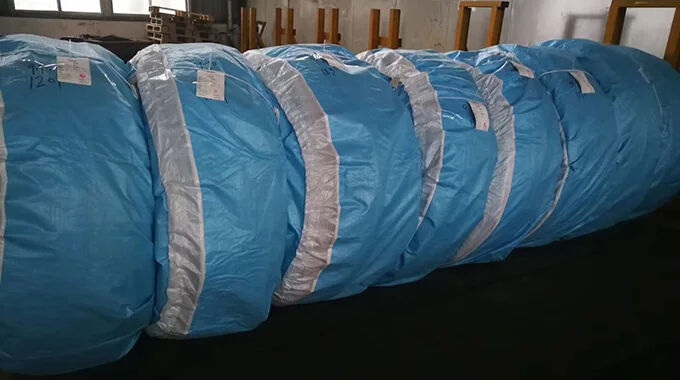
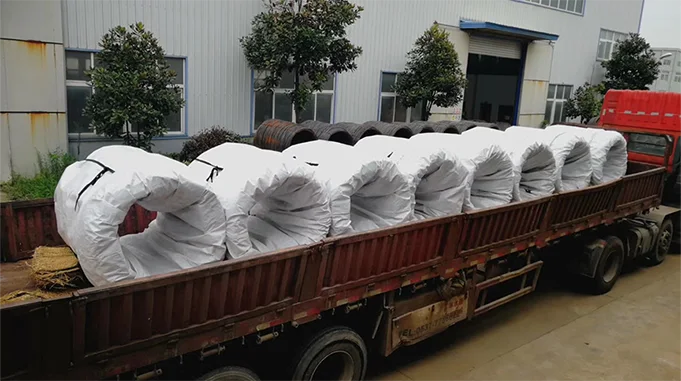
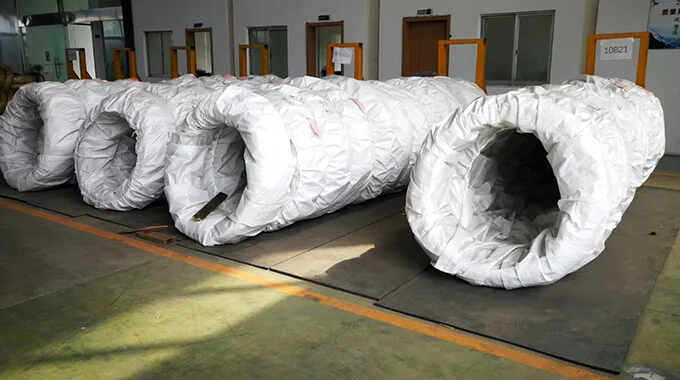
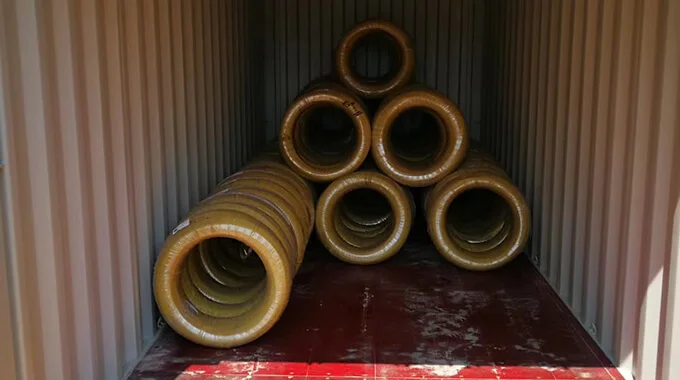
Der Katalog nennt als Lieferformen Ringe, gerade Längen und Exportholzkisten. Schutzmöglichkeiten sind stirnseitige Holzbretter, Umhüllung, PP-Gewebesäcke, Drahtgestelle und Paletten. Die gewählte Ausführung ist im Auftrag zu bestätigen. Verpackungsabbildungen belegen weder technische Konformität noch einen verifizierten Verladevorgang.