
Zakres załącznika A do ISO 4954:2018
Załącznik A dotyczy stali nieprzeznaczonych do obróbki cieplnej po obróbce na zimno. Strona przytacza zweryfikowane tabele stanów dostawy, analizy wytopowej i właściwości mechanicznych z wydania z 2018 roku. Przy odbiorze obowiązują wydanie i wymagania uzgodnione w zamówieniu. Fragmenty nie stanowią świadectwa partii ani deklaracji zgodności każdego pokazanego produktu z normą.
Creation Group oferuje obróbkę drutu do spęczania na zimno i drutu profilowego, badania i wsparcie techniczne przez zespół w Szanghaju i zakład w Wuhu. Gatunek, postać wyrobu, stan dostawy i wymagania zastosowania należy potwierdzić w ocenie technicznej.
Powiązane pozycje katalogowe
Ilustracje i odsyłacze z oryginalnego katalogu mają charakter informacyjny. Nie potwierdzają równoważności gatunków ani przydatności do konkretnego detalu.
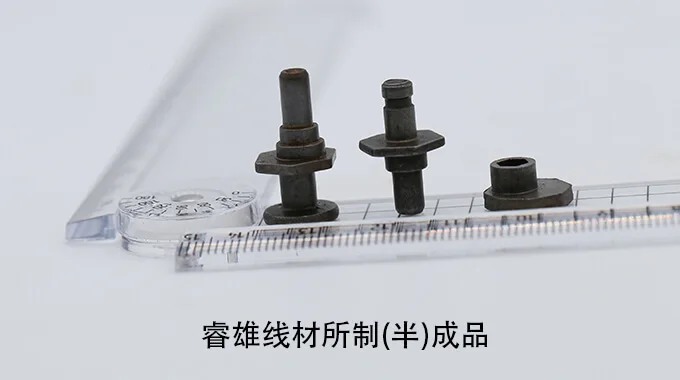
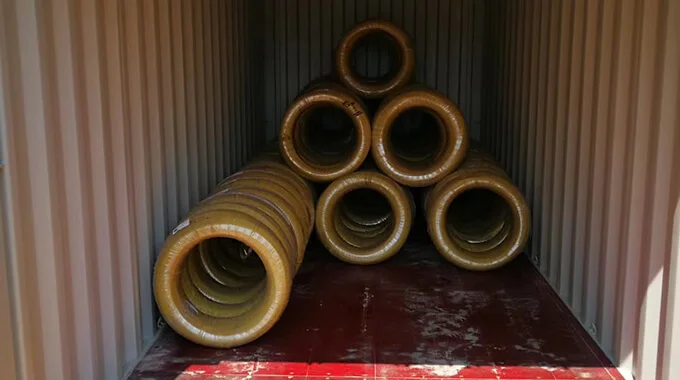
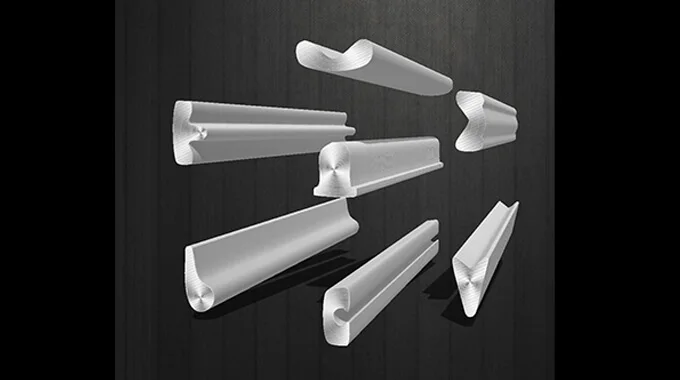
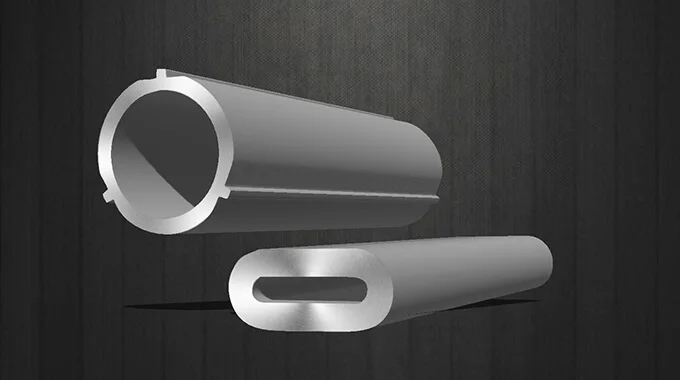
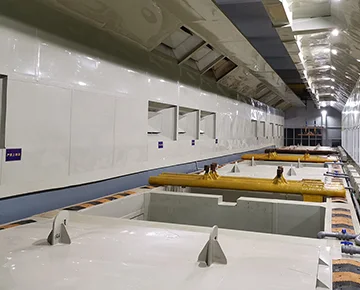
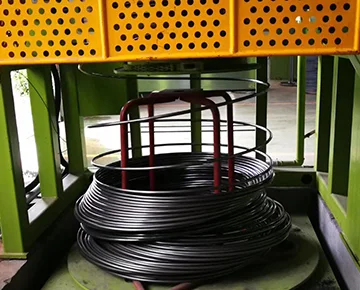
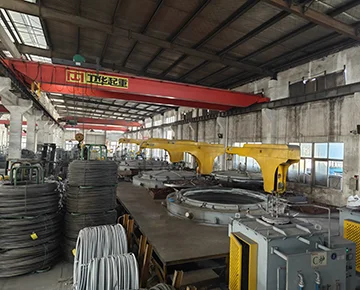
Ilustracje procesu
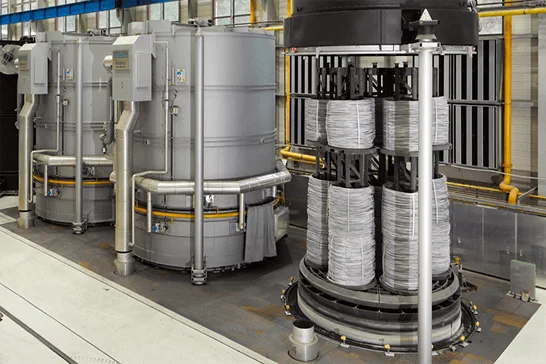
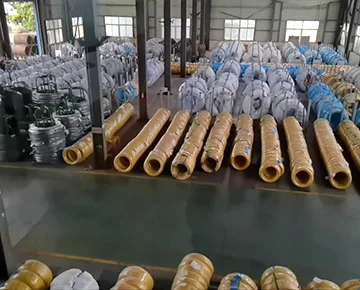
Oryginalny katalog pokazuje walcówkę, przygotowanie powierzchni, ciągnienie, wyżarzanie, kontrolę i gotowy materiał. Przebieg procesu należy dobrać do zamówionego gatunku i stanu dostawy. Zdjęcia nie potwierdzają konkretnego cyklu, historii produkcji ani wyniku partii.
Tabele techniczne zgodne ze źródłem
Najpierw określ stan dostawy i postać wyrobu w tabeli A.1, a potem zastosuj tabele A.2 i A.3. Puste pola, kreski, granice i przypisy zachowują znaczenie ze zweryfikowanego źródła. Na małych ekranach szerokie tabele można przewijać poziomo.
1. Stany dostawy i obowiązujące wymagania
Tabela A.1 – Stany po obróbce cieplnej, postacie wyrobu i obowiązujące wymagania
W tabelach źródłowych „to” oznacza zakres, a „or” alternatywę. Uwaga a do tabeli A.3 dotyczy minimalnych wartości Z w stanie +AR lub +AR+PE.
| Stan dostawy | Symbol | Walcówka | Pręt | Drut |
|---|---|---|---|---|
| Bez obróbki cieplnej, po walcowaniu na gorąco | +AR | X | X | — |
| Bez obróbki cieplnej, łuszczony | +AR+PE | X | X | — |
| Bez obróbki cieplnej, ciągniony na zimno | +AR+C | — | X | X |
| Bez obróbki cieplnej w stanie wyjściowym, następnie ciągniony na zimno i wyżarzany sferoidyzująco | +AR+C+AC | — | X | X |
| Bez obróbki cieplnej w stanie wyjściowym, następnie ciągniony na zimno, wyżarzany sferoidyzująco i lekko przewalcowany | +AR+C+AC+LC | — | X | X |
| Wyżarzany w celu uzyskania węglików kulistych, w stanie po obróbce lub łuszczony | +AC lub AC+PE | X | X | — |
| Wyżarzany w celu uzyskania węglików kulistych, następnie ciągniony na zimno | +AC+C | — | X | X |
X = ma zastosowanie; — = nie ma zastosowania. Skład chemiczny określa tabela A.2, a właściwości mechaniczne tabela A.3. Wymagania uzupełniające lub specjalne według załącznika E stosuje się, jeżeli uzgodniono je na etapie zapytania i zamówienia. Inne stany dostawy można uzgodnić przy zamówieniu. Źródło: ISO 4954:2018, tabela A.1, strona 17 (strona PDF 23). Zachowano oryginalny zapis „+AC or AC+PE”. Potwierdź dokładny stan dostawy przy zamówieniu.
2. Skład chemiczny
Tabela A.2 – Skład chemiczny według analizy wytopowej dla stali nieprzeznaczonych do obróbki cieplnej po obróbce na zimno
| Oznaczenie stali | Udział masowy, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Pierwiastków niewymienionych nie wolno celowo dodawać do stali bez zgody zamawiającego, z wyjątkiem dodatków niezbędnych do wykończenia wytopu. Należy zapobiegać ich wprowadzaniu ze złomu i innych materiałów produkcyjnych. Pierwiastki resztkowe mogą jednak występować, jeżeli nie pogarszają właściwości mechanicznych ani przydatności stali.
a Wartości maksymalne, o ile nie podano inaczej.
b Aluminium można zastąpić jednym lub kilkoma pierwiastkami o podobnym działaniu.
c C10GC, C15GC, C17GC i C20GC można dostarczać w dwóch odmianach: a) o maksymalnej zawartości aluminium 0.015% lub b) bez aluminium, z zawartością krzemu od 0.15 do 0.25% do cynkowania ogniowego.
d Dla C2C, C20C, C20GC i C25C można określić niższą zawartość manganu w przedziale o szerokości 0.20%.
Uwaga źródłowa: wiersz C25GC ma oznaczenia przypisów c i d w ISO 4954:2018, ale C25GC nie wymieniono w treści tych przypisów. Oznaczenia i uwagi zachowano według źródła. Przed zastosowaniem warunków do C25GC należy je wyjaśnić.
3. Właściwości mechaniczne
Tabela A.3 – Właściwości mechaniczne walcówki, prętów i drutu nieprzeznaczonych do obróbki cieplnej po obróbce na zimno
| Oznaczenie stali | Średnica | Stan dostawy | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR lub +AR+PE | +AC lub +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| powyżej, mm | do wartości włącznie, mm | Rm maks., MPa | Za min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | Rm maks., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Wartości podano wyłącznie informacyjnie. | ||||||||||||||
Wydanie odniesienia: ISO 4954:2018. Fragmenty nie zastępują pełnej normy ani świadectwa kontroli partii dostawy. Załącznik A nie podaje tabeli hartowności dla tych gatunków.
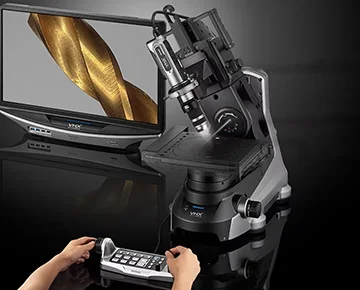
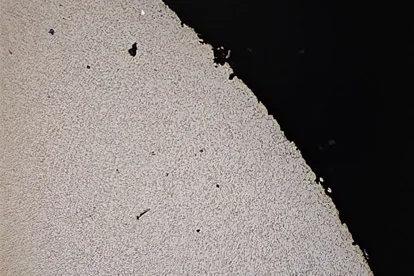
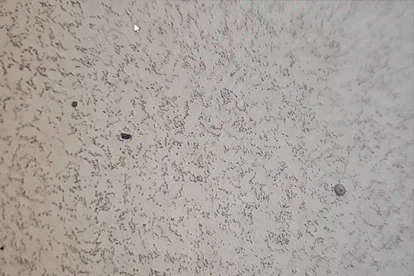
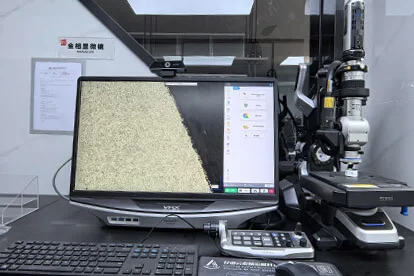
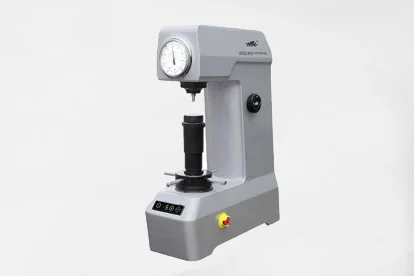
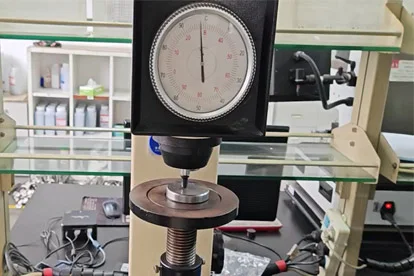
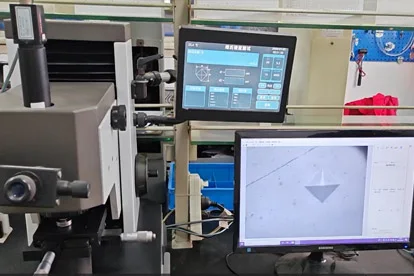
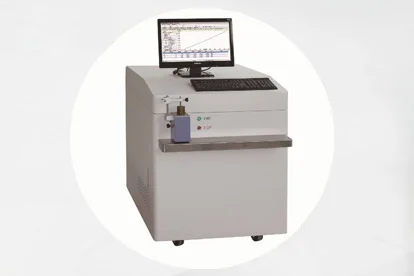
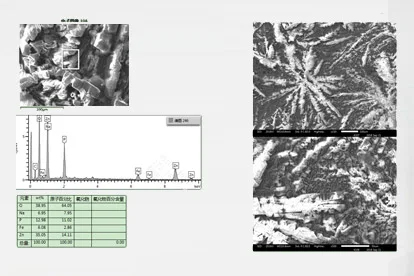
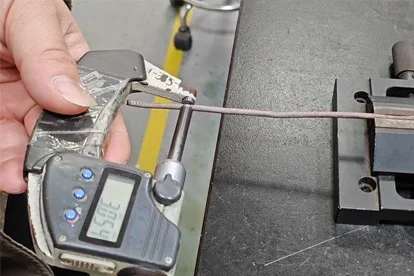
Wyposażenie kontrolne i przykładowe zdjęcia
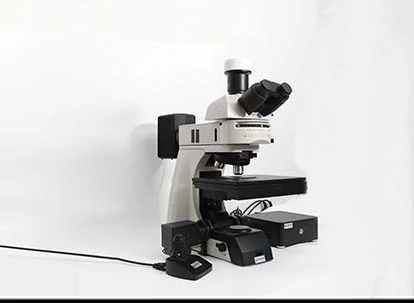
Oryginalne zdjęcia katalogowe pokazują wyposażenie i metody kontroli. Nie są świadectwami partii ani dowodem, że każde badanie jest wymagane dla każdego gatunku z załącznika A. Zachowano oznaczenia powiększeń i skal twardości z katalogu. Metodę, warunki i skalę po kalibracji należy potwierdzić w zapisie kontroli.
Dostawa i pakowanie
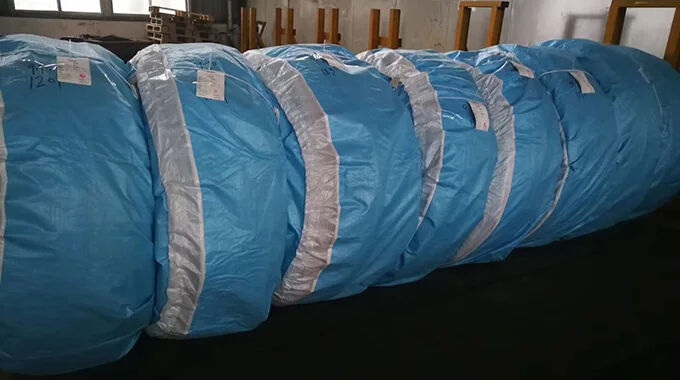
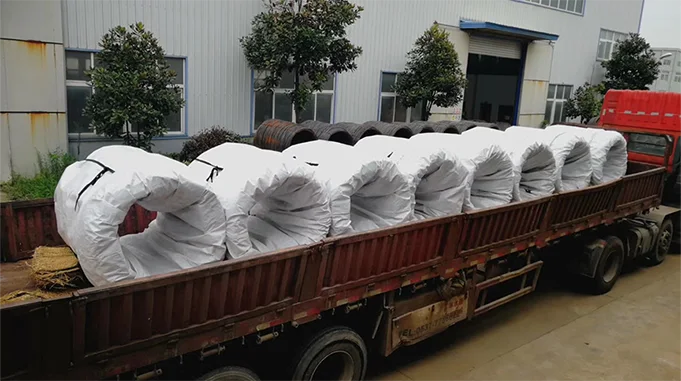
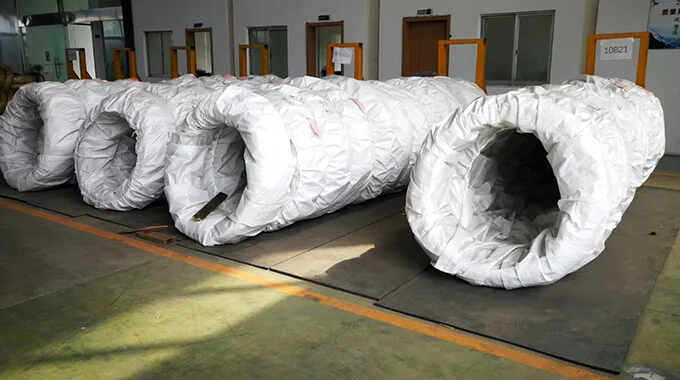
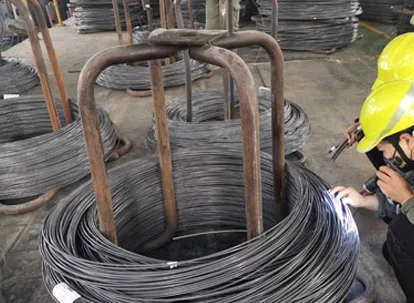
Katalog pokazuje dostawy w kręgach, prostych odcinkach i drewnianych skrzyniach eksportowych. Do ochrony stosuje się m.in. drewniane osłony czołowe, owijki, tkane worki PP, stojaki na drut i palety. Sposób pakowania należy uzgodnić w zamówieniu. Zdjęcia nie potwierdzają zgodności technicznej ani faktycznego załadunku.