
ISO 4954:2018 Referensomfattning i bilaga A
Bilaga A omfattar stål som inte är avsett för värmebehandling efter kallbearbetning. Denna sida återger de granskade tabellerna för leveransskick, smältanalys och mekaniska egenskaper från 2018-utgåvan. Det är utgåvan och de krav som avtalats i beställningen som styr godkännandet; dessa referensexempel utgör inte ett particertifikat eller en garanti för att varje avbildat produkt uppfyller denna standard.
Creation Group erbjuder bearbetning, provning och teknisk service av ståltråd för kallstukning samt profiltråd genom sin Shanghai-verksamhet och tillverkningsbas i Wuhu. Bekräfta grad, produktform, leveransskick och applikationskrav genom teknisk granskning.
Relaterade katalogreferenser
Följande originalkatalogillustrationer och länkade sidor är relaterade referenser; de fastställer varken gradekvivalens eller lämplighet för en specifik komponent.
- C10C CHQ-tråd
- C15C CHQ-tråd
- C15GC CHQ-tråd
- Tråd för glasögongångjärn och bågar
- Kaldriven, sömlös profilrör – partnerprojekt
Bearbetningsillustrationer
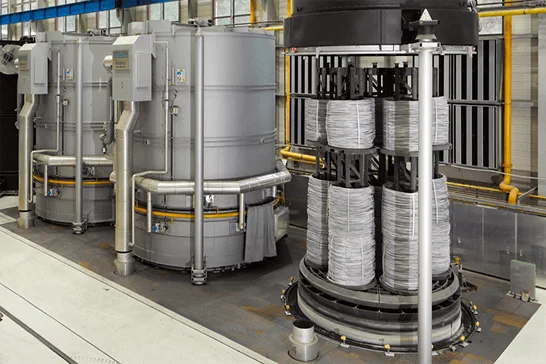
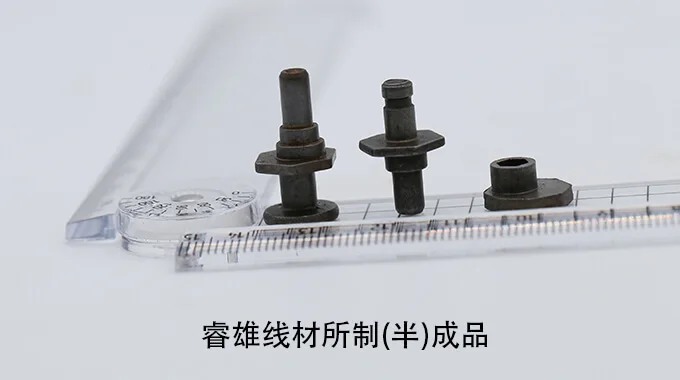
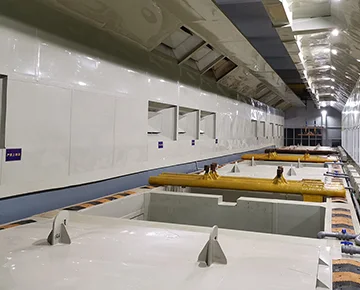
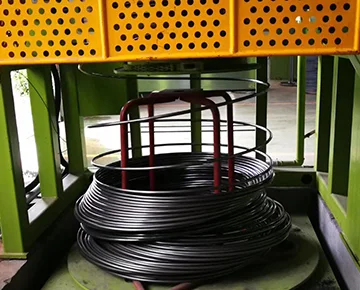
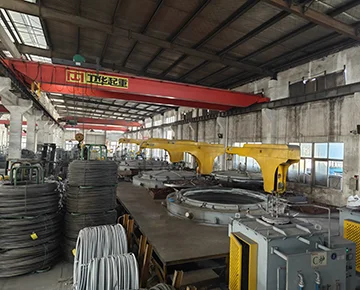
Den ursprungliga katalogen illustrerar valstråd, ytbehandling, dragningsprocess, utglädningsprocess, inspektion samt färdig produkt. Välj den aktuella processvägen för det beställda ståltypt och leveransskicket. Dessa fotografier fastställer inte någon specifik bearbetningscykel, tillverkningshistorik eller batchresultat.
Källbindande tekniska tabeller
Använd Tabell A.1 för att identifiera leveransskicket och produktformen innan du använder Tabellerna A.2 och A.3. Tomma celler, streck, gränsvärden och fotnoter bevarar skillnaderna i den granskade källan. Vid mindre skärmar kan breda tabeller skrollas horisontellt.
1. Leveransskick och tillämpliga krav
Tabell A.1 – Värmebehandlingsförhållanden, produktformer och tillämpliga krav
| Leveransskick | Symbol | Valstråd | Stång | Tråd |
|---|---|---|---|---|
| Obehandlat, varmvalsat | +AR | X | X | — |
| Obehandlat och skalat | +AR+PE | X | X | — |
| Obehandlat och kalldraget | +AR+C | — | X | X |
| Obehandlat utgångsmaterial, kalldraget och sfäroidiseringsglödgat | +AR+C+AC | — | X | X |
| Obehandlat utgångsmaterial, kalldraget, sfäroidiseringsglödgat och lätt efterdraget | +AR+C+AC+LC | — | X | X |
| Glödgat för att erhålla sfäriska karbider, i behandlat eller skalat skick | +AC or AC+PE | X | X | — |
| Glödgat för att erhålla sfäriska karbider och därefter kalldraget | +AC+C | — | X | X |
X = tillämpligt; — = inte tillämpligt. Kemisk sammansättning anges i tabell A.2 och mekaniska egenskaper i tabell A.3. Kompletterande eller speciella krav enligt bilaga E gäller om detta avtalas vid förfrågan och beställning. Andra leveransvillkor kan avtalas vid tidpunkten för beställningen. Källa: ISO 4954:2018, tabell A.1, sidan 17 (PDF-sida 23). Källangivelsen ”+AC eller AC+PE” bibehålls som tryckt; kontrollera det exakta leveransvillkoret i beställningen.
2. Kemisk sammansättning
Tabell A.2 – Kemisk sammansättning enligt gjutningsanalys för stål som inte är avsett för värmebehandling efter kallbearbetning
| Stålbenämning | Massandel, %a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20–0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C4C | 0.02–0.06 | 0.10 | 0.25–0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C8C | 0.06–0.10 | 0.10 | 0.25–0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C10C | 0.08–0.12 | 0.10 | 0.30–0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C10GC | 0.08–0.12 | 0.15–0.25c | 0.30–0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13–0.17 | 0.10 | 0.35–0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C15GC | 0.13–0.17 | 0.15–0.25c | 0.35–0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15–0.19 | 0.10 | 0.65–0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C17GC | 0.15–0.19 | 0.15–0.25c | 0.65–0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18–0.22 | 0.10 | 0.70–0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C20GC | 0.18–0.22 | 0.15–0.25c | 0.70–0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23–0.27 | 0.10 | 0.80–1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020–0.060 | 0.30 | 0.50 |
| C25GC | 0.23–0.27 | 0.15–0.25c | 0.80–1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
Element som inte anges får inte medvetet tillsättas till stålet utan köparens samtycke, med undantag för avslutningen av smältningen. Lämpliga försiktighetsåtgärder krävs för att förhindra tillsats av element från skrot eller andra produktionsmaterial. Restelement kan ändå finnas om de inte försämrar de mekaniska egenskaperna eller lämpligheten.
a Värdena är maximala gränser om inget annat anges.
b Aluminium kan ersättas av ett eller flera element med liknande effekt.
c C10GC, C15GC, C17GC och C20GC kan levereras i två kvaliteter: a) med ett maximalt aluminiuminnehåll på 0.015%, eller b) utan aluminium och med kisel på 0.15 till 0.25% för varmförzinkning.
d För C2C, C20C, C20GC och C25C kan ett lägre manganinnehåll specificeras med ett intervall på 0.20%.
Källnot: Raden C25GC innehåller fotnotsmarkörerna c och d i ISO 4954:2018, men C25GC nämns inte i formuleringen av dessa fotnoter. Markörerna och noterna återges som i källan; villkoren kräver förtydligande innan de tillämpas på C25GC.
3. Mekaniska egenskaper
Tabell A.3 – Mekaniska egenskaper för valstråd, stänger och tråd som inte är avsedda för värmebehandling efter kallbearbetning
| Stålbenämning | Diameter | Leveransskick | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| över, mm | upp till och med, mm | Rm max., MPa | Za min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | Rm max., MPa | Z min., % | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a Värdena anges endast som information. | ||||||||||||||
Referensedition: ISO 4954:2018. Dessa utdrag ersätter varken den fullständiga standarden eller ett leveranspartibesiktgningsintyg. Bilaga A innehåller ingen härdbarhetstabell för dessa ståltyper.
Inspektionsutrustning och exempelbilder
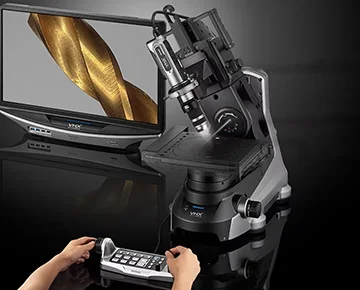
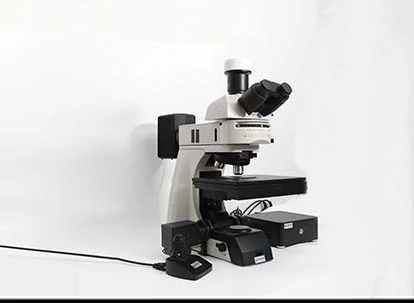
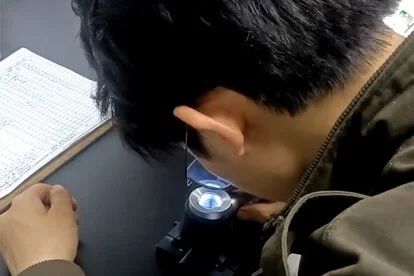
Dessa ursprungliga katalogbilder illustrerar utrustning och undersökningsmetoder. De utgör varken partibesiktgningsintyg eller bevis för att varje test är obligatoriskt för varje ståltyp enligt bilaga A. Förstoringar och hårdhetsskalor behåller de ursprungliga katalogetiketterna; kontrollera den faktiska metoden, förhållandena och den kalibrerade skalan i inspektionsprotokollet.
Leverans och förpackning
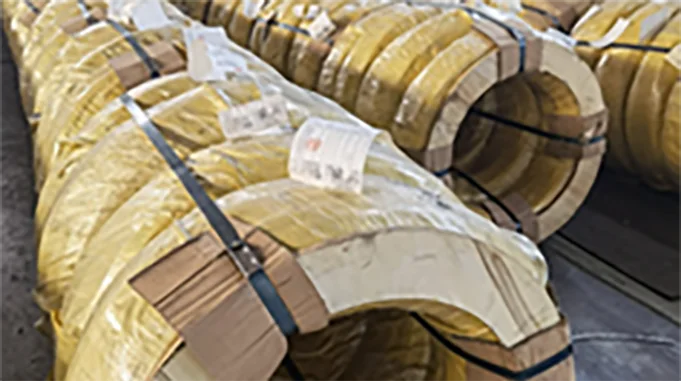
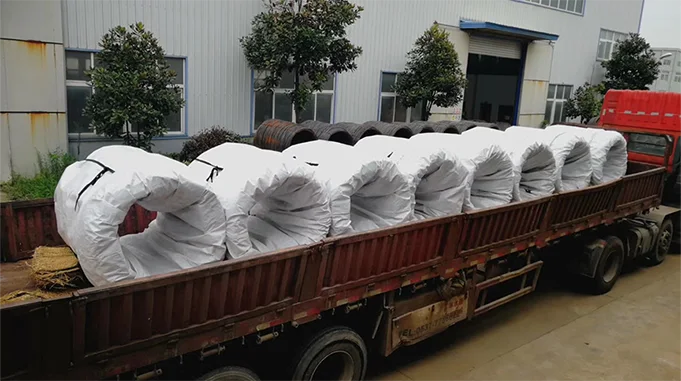
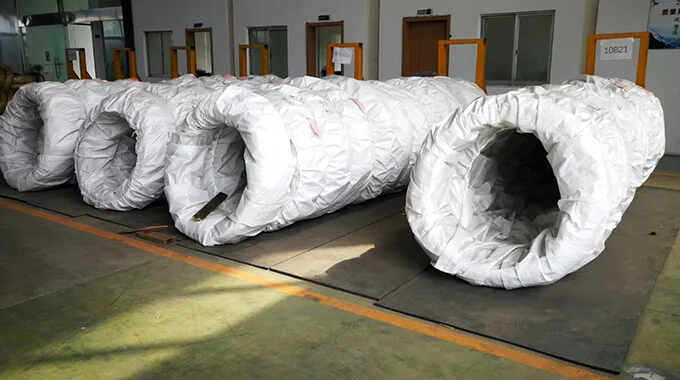
Leveransområden i katalogen inkluderar spolar, raka längder och exportträkistor. Skyddsalternativen omfattar träskivor på ändytorna, omslag, PP-vävade säckar, trådramar och pallar. Kontrollera det valda upplägget i beställningen. Förpackningsillustrationerna fastställer varken teknisk följsamhet eller ett verifierat lastningsprotokoll.
Tekniska data och källor
Produktcenter ISO-standard ISO 4954-Bilaga A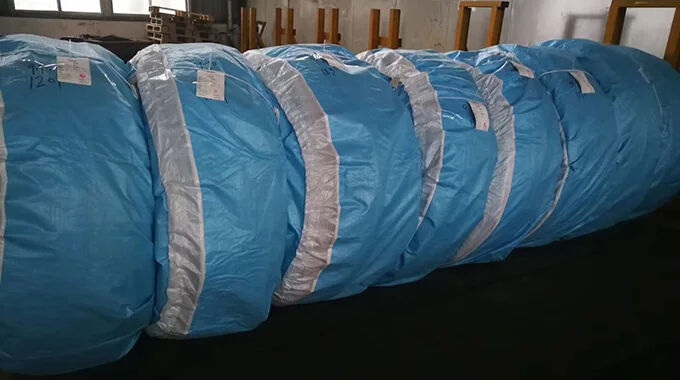
 Produktdetaljer
Teknisk information
Inspektion
Emballage
 Fallstudie
C10C CHQ-ledare
ISO 4954-Bilaga A
C15C CHQ-vägare
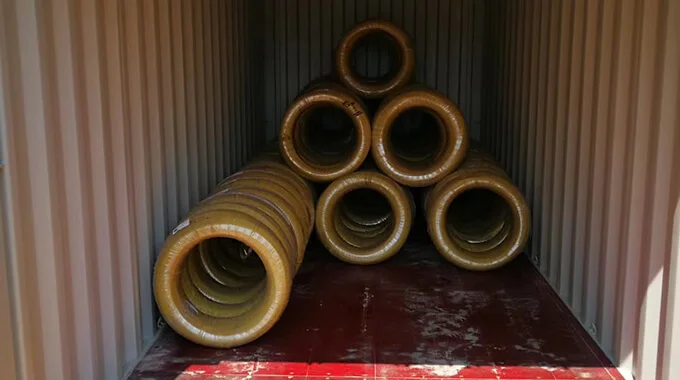
C15GC CHQ-ledare
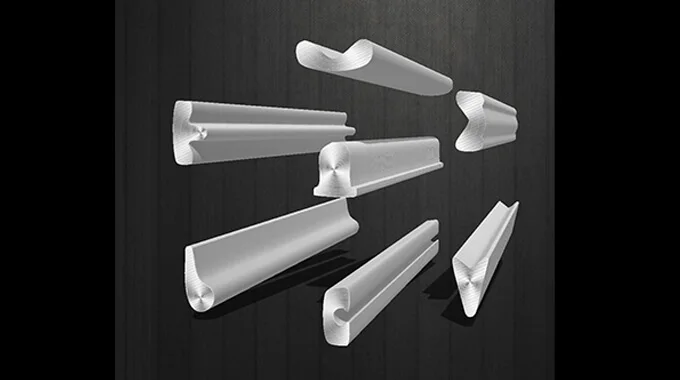
Bågledningslinje för glasögon
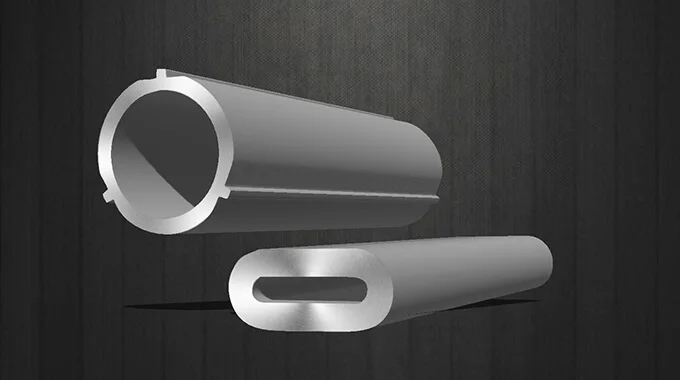
Kallavdraget, sömlösa profilrör
Produktdetaljer Teknisk information Inspektion Emballage Produktdetaljer Teknisk information Inspektion Emballage
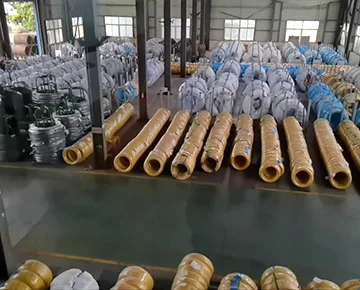
Ytövervakning – syrabadning
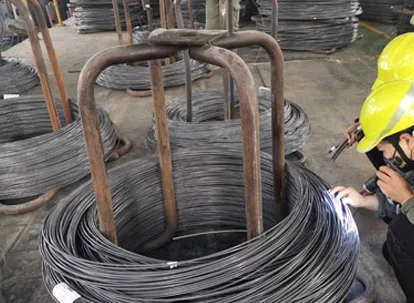
Ytövervakning – på plats
Kallstukning – cirkeldiagram
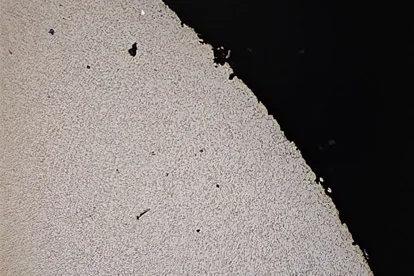
Metallgrafisk undersökning – 100-faldig förstoring
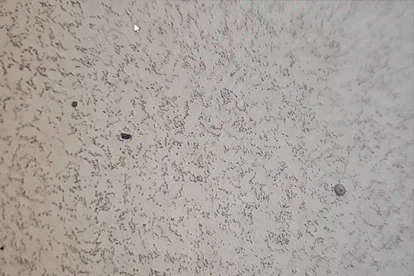
Metallografisk analys – 500× förstoring
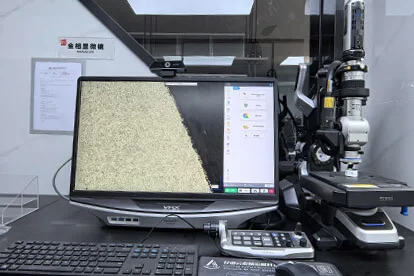
Metallgrafisk analys – analysutrustning, till exempel Keyence-mikroskop för metallgrafisk undersökning
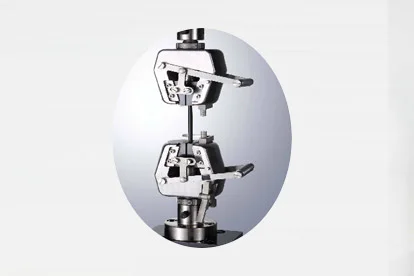
Mekanisk provning – dragprovning
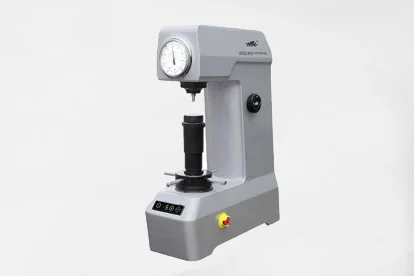
Hårdhetstest – HRC – Rockwell
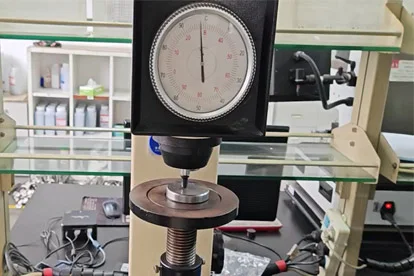
Hårdhetstest – HRB
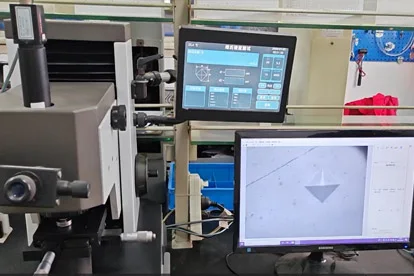
Hårdhetstest – HV – Vickers
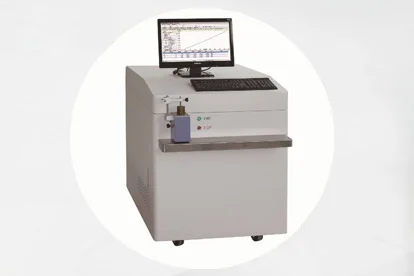
Kemisk sammansättning – foto från spektrometer
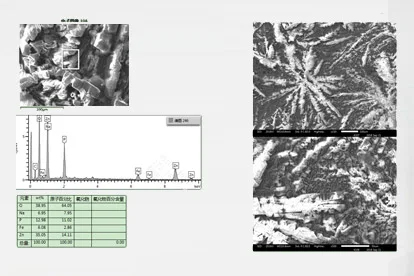
Filmtest – elektronmikroskopiska bilder
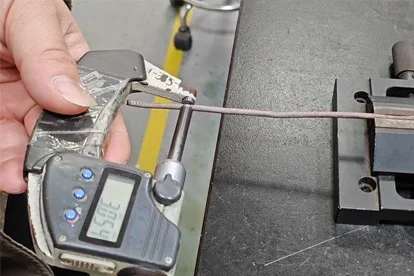
Mått – mikrometer
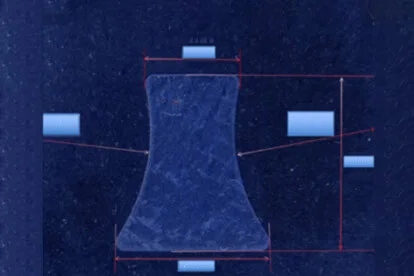
Genomskärningsformkontroll
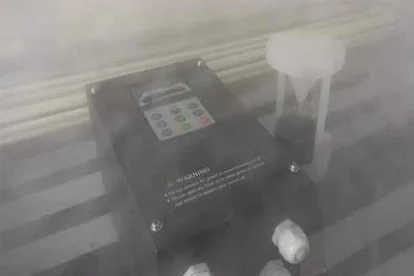
Korrosionsbeständighetstest
Ytjämnhetstestning
1、 Rullad
Exempel på bundning av ledningar2、 långsträckt
Exempel på bundning av ledningar3、 Exportförpackning i träkistor
Exempel på bundning av ledningar4、 Foton från lastningen av containern
Containrarfotografier5、 Produktskyddsdetaljer
Produktskydd5、 Produktskyddsdetaljer
ProduktskyddUrsprungliga tabeller – tillämpningsområde behöver verifieras
Tabellerna nedan bevaras som källmaterial från den ursprungliga sidan. Allt innehåll har inte verifierats som krav för denna produkt eller normutgåva. De visar inte i sig materialens utbytbarhet, förbättrade prestanda eller någon leveransgaranti. Bekräfta tillämpningen utifrån källorna ovan, ritningen och orderns tekniska överenskommelse.
| Leveransskick | Symboler | Produktform a | Tillämpliga krav | |||||
| Ståltråd | Stång | Tråd | ||||||
| Obehandlad (som varmvalsad) | +AR | X | X | - | Kemisk sammansättning enligtTabell A.2 | Mekaniska egenskaper som anges iTkallstukning A.3 | Kompletterande eller särskilda krav som anges i bilaga Eb | |
| avskalet Obehandlat+ | avskalad | +AR+PE | X | X | - | |||
| Kalldraget | +AR+C | - | X | X | ||||
| Kalldragning + sfäroidiserande glödgning | +AR+C+AC | - | X | X | ||||
| Kalldragning + sfäroidiserande glödgning + hudpassering | +AR+C+AC+LC | - | X | X | ||||
| Glödgad för att uppnå sfäroidiserade karbider + | Som behandlat eller avskalat | +AC eller AC+PE | X | X | - | |||
| kalldraget | +AC+C | - | X | X | ||||
| Andra | Övriga leveransvillkor kan avtalas vid beställningstillfället | |||||||
| a X=applicabel, —=ej applicabel b Om så är överenskommet vid förfrågan och beställning. | ||||||||
| Stålsort | %massandel a | ||||||||||
| C | Si | Mn | P | S | Cr | Ni | Mo | Al b | Cu | Cr+Ni+Mo | |
| Olegerade ståltyper | |||||||||||
| C2C | 0,03 | 0,10 | 0,20 to 0,40d | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C4C | 0,02 to 0,06 | 0,10 | 0,25 to 0,40 | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C8C | 0,06 to 0,10 | 0,10 | 0,25 to 0,45 | 0,020 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C10C | 0,08 to 0,12 | 0,10 | 0,30 to 0,50 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C10GC | 0,08 to 0,12 | 0,15 to 0,25c | 0,30 to 0,50 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,30 | 0,50 | |
| C15C | 0,13 to 0,17 | 0,10 | 0,35 to 0,60 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C15GC | 0,13 to 0,17 | 0,15 to 0,25c | 0,35 to 0,60 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | c | 0,30 | 0,50 |
| C17C | 0,15 to 0,19 | 0,10 | 0,65 to 0,85 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C17GC | 0,15 to 0,19 | 0,15 to 0,25c | 0,65 to 0,85 | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,30 | 0,50 | |
| C20C | 0,18 to 0,22 | 0,10 | 0,70 to 0,90d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C20GC | 0,18 to 0,22 | 0,15 to 0,25c | 0,70 to 0,90d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | c | 0,30 | 0,50 |
| C25C | 0,23 to 0,27 | 0,10 | 0,80 to 1.00d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | 0,020 to 0,060 | 0,30 | 0,50 |
| C25GC | 0,23 to 0,27 | 0,15 to 0,25c | 0,80 to 1,00d | 0,025 | 0,025 | 0,30 | 0,30 | 0,10 | — | 0,30 | 0,50 |
| I denna tabell icke angivna grundämnen får inte med avsikt tillföras stålet utan köparens samtycke, utom de som avses för efterbehandling av masen. Alla skäliga försiktighetsåtgärder ska vidtas för att undvika tillförsel av grundämnen från skrot eller andra material som används i produktionsprocessen. Dock kan resthaltiga grundämnen förekomma under förutsättning att de inte påverkar de mekaniska egenskaperna eller användbarheten a Högsta värden om inget annat anges. b Aluminium kan ersättas av ett eller flera andra grundämnen med likartad verkan C Kvaliteterna C10GC,C15GC,C17GC och C20GC kan levereras i två kvaliteter: a) med en aluminiumhalt på högst 0,015 %, eller b) utan aluminium och med en silishalt på 0,15 % till 0,25 % för varmförzinkning d För kvaliteterna C2C,C20C,C20GC och C25C kan en lägre manganhalt angivas inom intervallet 0,20 %. | |||||||||||
| Stålsort | Diameter | Leveransskick | ||||||||||||
| +AR eller +AR+PE | +AC or+AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| ovanför mm | up to mm | Rm max. MPa | Z a min. % | R max. MPa | Z min. % | Rm högst MPa | Zmin % | Rm högst MPa | Zmin. % | Rmax MPa | Zmin. % | R max. MPa | Zmin. % | |
| C2C | 2 | 5 | — | — | —— | —— | — | — | 310 | 80 | 350 | 75 | — | —— |
| 5 | 10 | 360 | 75 | 450 | 70 | 300 | 80 | 340 | 75 | |||||
| 10 | 40 | 360 | 75 | 440 | 70 | 300 | 80 | 340 | 75 | |||||
| 40 | 100 | 360 | 75 | 440 | 68 | 300 | 80 | 340 | 75 | |||||
| C4C | 2 | 5 | 320 | 77 | 360 | 73 | ||||||||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | ||||||
| C8C | 2 | 5 | — | — | — | —— | — | 350 | 72 | 390 | 68 | —— | ||
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | —— | ||||
| C10C C10GC | 2 | 5 | — | 370 | 72 | 410 | 68 | |||||||
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | ||||||
| C15C C15GC | 2 | 5 | —— | — | 390 | 70 | 430 | 66 | ||||||
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | —— | —— | — | — | — | — | —— | —— | |
| C17C C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | ||||||||
| a Värdena anges endast som information. | ||||||||||||||