
ISO 4954:2018 附属書Aの参照範囲
附属書Aは冷間加工後に熱処理を行わない鋼を対象とします。このページは照合した2018年版の納入状態、溶鋼分析、機械的性質の表を掲載します。合否は注文で合意した版と要件で判断します。抜粋はロットの証明書ではなく、写真に示すすべての製品が当該規格に適合することを示すものでもありません。
睿雄グループは上海の事業拠点と蕪湖の製造拠点で、冷間圧造用鋼線と異形線材の加工、検査、技術支援を行います。鋼種、製品形状、納入状態、用途の要件は技術検討で確認してください。
関連するカタログ資料
以下の画像とリンクは原カタログの参照資料です。鋼種の同等性や個別部品への適否を示すものではありません。
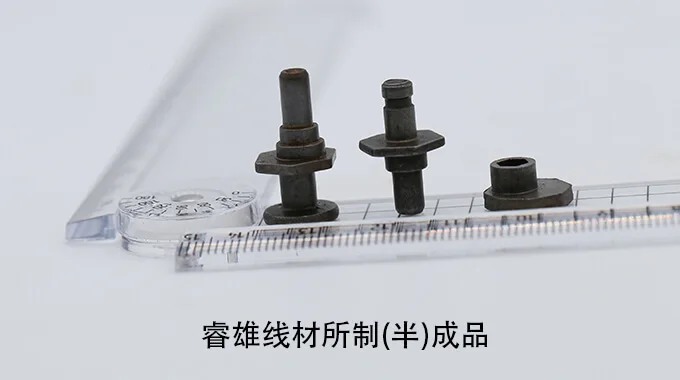
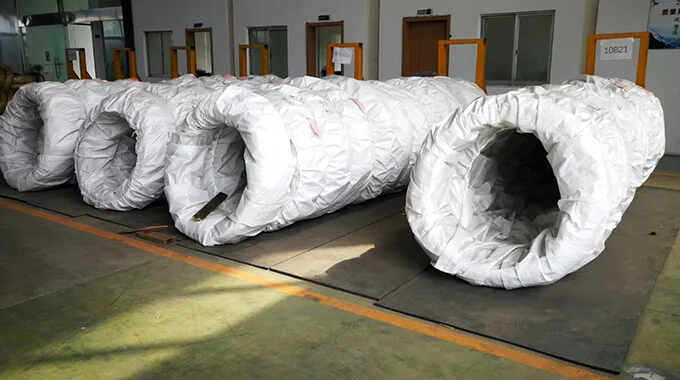
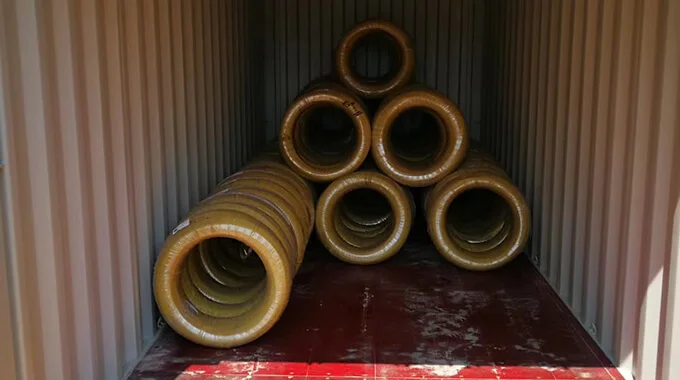
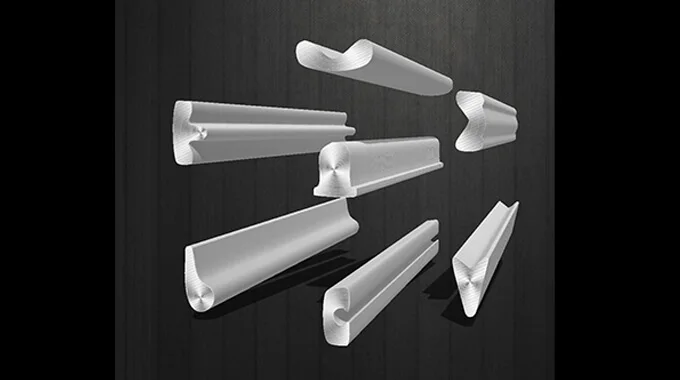
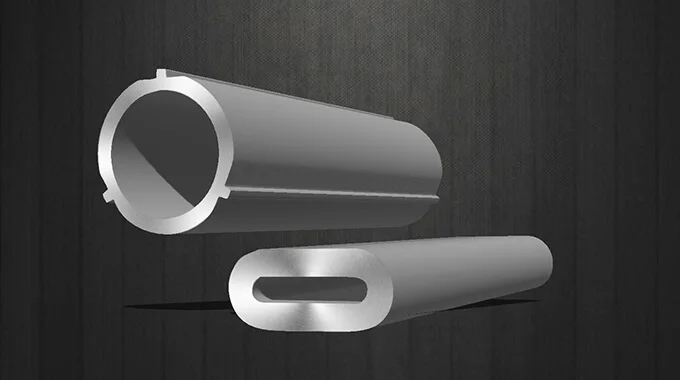
加工工程の参考図
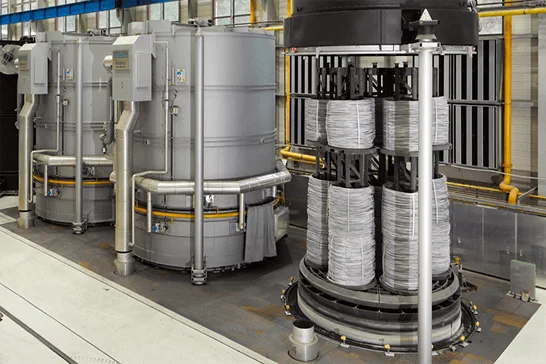
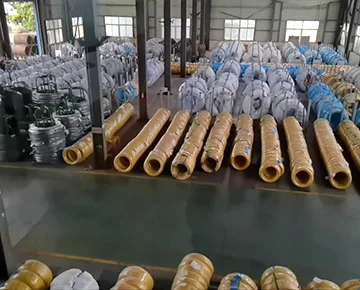
原カタログには線材、表面処理、伸線、焼なまし、検査、仕上材の例が示されています。実際の工程は注文する鋼種と納入状態に合わせて選びます。写真は特定の加工サイクル、製造履歴、ロットの結果を証明するものではありません。
出典を示した技術表
表A.1で納入状態と製品形状を確認してから表A.2と表A.3を参照します。空欄、「—」、限界値、脚注は出典の区別を保持しています。狭い画面では表を横にスクロールできます。
1. 納入状態と適用要件
表A.1 — 熱処理状態、製品形状、適用要件
表の「to」は範囲、「or」は選択肢を示す原表記です。A.3 の注aは +AR または +AR+PE の Z の下限値に適用します。
| 納入状態 | 記号 | 線材 | 棒鋼 | 線 |
|---|---|---|---|---|
| 未処理、熱間圧延のまま | +AR | X | X | — |
| 未処理、ピーリング | +AR+PE | X | X | — |
| 未処理、冷間引抜き | +AR+C | — | X | X |
| 未処理、冷間引抜き、球状化焼なまし | +AR+C+AC | — | X | X |
| 未処理、冷間引抜き、球状化焼なまし、スキンパス | +AR+C+AC+LC | — | X | X |
| 球状炭化物を得るための焼なましのまま、またはその後ピーリング | +AC or AC+PE | X | X | — |
| 球状炭化物を得るための焼なまし後、冷間引抜き | +AC+C | — | X | X |
X=適用、—=適用なし。化学成分は表A.2、機械的性質は表A.3に規定されています。引合い・注文時に合意した場合、附属書Eの追加要件または特別要件が適用されます。注文時の合意により、別の納入状態を指定できます。出典:ISO 4954:2018、表A.1、17ページ(PDF 23ページ)。「+AC or AC+PE」は原表記です。正確な納入状態を注文時に確認してください。
2. 化学成分
表A.2 — 冷間加工後に熱処理を行わない鋼の化学成分(溶鋼分析)
| 鋼種 | 質量分率、%a | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | Cr | Ni | Mo | Alb | Cu | Cr + Ni + Mo | |
| C2C | 0.03 | 0.10 | 0.20 to 0.40d | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C4C | 0.02 to 0.06 | 0.10 | 0.25 to 0.40 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C8C | 0.06 to 0.10 | 0.10 | 0.25 to 0.45 | 0.020 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10C | 0.08 to 0.12 | 0.10 | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C10GC | 0.08 to 0.12 | 0.15 to 0.25c | 0.30 to 0.50 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C15C | 0.13 to 0.17 | 0.10 | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C15GC | 0.13 to 0.17 | 0.15 to 0.25c | 0.35 to 0.60 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C17C | 0.15 to 0.19 | 0.10 | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C17GC | 0.15 to 0.19 | 0.15 to 0.25c | 0.65 to 0.85 | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C20C | 0.18 to 0.22 | 0.10 | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C20GC | 0.18 to 0.22 | 0.15 to 0.25c | 0.70 to 0.90d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
| C25C | 0.23 to 0.27 | 0.10 | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | 0.020 to 0.060 | 0.30 | 0.50 |
| C25GC | 0.23 to 0.27 | 0.15 to 0.25c | 0.80 to 1.00d | 0.025 | 0.025 | 0.30 | 0.30 | 0.10 | —c | 0.30 | 0.50 |
製鋼の仕上げに必要な場合を除き、一覧にない元素を購入者の合意なく意図的に鋼へ添加してはなりません。スクラップなどの原料から意図しない元素が入らないよう、適切な措置を講じます。機械的性質や用途への適否を損なわない限り、残留元素を含む場合があります。
a 特記のない数値は上限です。
b アルミニウムは、同様の作用を持つ一種以上の元素で置き換えられる場合があります。
c C10GC、C15GC、C17GC、C20GC は二つの区分で納入できます。a)アルミニウムの上限0.015%、または b)アルミニウム無添加で溶融亜鉛めっき用にけい素0.15~0.25%。
d C2C、C20C、C20GC、C25C では、マンガン含有量を低くし、範囲の幅を0.20%として指定できます。
出典の注記:C25GC の行には ISO 4954:2018 の脚注記号 c と d がありますが、脚注本文には C25GC の記載がありません。記号と注記は原表のまま掲載しており、C25GC に条件を適用する前に確認が必要です。
3. 機械的性質
表A.3 — 冷間加工後に熱処理を行わない線材、棒鋼、線の機械的性質
| 鋼種 | 直径 | 納入状態 | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or +AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| 超、mm | 以下、mm | Rm 上限、MPa | Za 下限、% | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% | Rm 上限、MPa | Z 下限、% | |
| C2C | 2 | 5 | — | — | — | — | — | — | 310 | 80 | 350 | 75 | — | — |
| 5 | 10 | 360 | 75 | — | — | 450 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 10 | 40 | 360 | 75 | — | — | 440 | 70 | 300 | 80 | 340 | 75 | — | — | |
| 40 | 100 | 360 | 75 | — | — | 440 | 68 | 300 | 80 | 340 | 75 | — | — | |
| C4C | 2 | 5 | — | — | — | — | 320 | 77 | 360 | 73 | — | — | ||
| 5 | 10 | 390 | 70 | 330 | 75 | 470 | 66 | 310 | 77 | 350 | 73 | 410 | 70 | |
| 10 | 40 | 390 | 70 | 330 | 75 | 460 | 66 | 300 | 77 | 350 | 73 | 400 | 70 | |
| 40 | 100 | 390 | 70 | 330 | 75 | — | — | — | — | — | — | — | — | |
| C8C | 2 | 5 | — | — | — | — | — | — | 350 | 72 | 390 | 68 | — | — |
| 5 | 10 | 410 | 65 | 360 | 70 | 490 | 63 | 340 | 72 | 380 | 68 | 450 | 65 | |
| 10 | 40 | 410 | 65 | 360 | 70 | 480 | 63 | 340 | 72 | 380 | 68 | 440 | 65 | |
| 40 | 100 | 410 | 65 | 360 | 70 | — | — | — | — | — | — | — | — | |
| C10C / C10GC | 2 | 5 | — | — | — | — | — | — | 370 | 72 | 410 | 68 | — | — |
| 5 | 10 | 430 | 60 | 380 | 70 | 520 | 58 | 360 | 72 | 400 | 68 | 470 | 63 | |
| 10 | 40 | 430 | 60 | 380 | 70 | 510 | 58 | 360 | 72 | 400 | 68 | 460 | 63 | |
| 40 | 100 | 430 | 60 | 380 | 70 | — | — | — | — | — | — | — | — | |
| C15C / C15GC | 2 | 5 | — | — | — | — | — | — | 390 | 70 | 430 | 66 | — | — |
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | — | — | — | — | — | — | — | — | |
| C17C / C17GC | 2 | 5 | — | — | — | — | — | — | 430 | 67 | 470 | 63 | — | — |
| 5 | 10 | 520 | 58 | 440 | 65 | 610 | 56 | 420 | 67 | 460 | 63 | 530 | 60 | |
| 10 | 40 | 520 | 58 | 440 | 65 | 600 | 56 | 420 | 67 | 460 | 63 | 520 | 60 | |
| 40 | 100 | 520 | 58 | 440 | 65 | — | — | — | — | — | — | — | — | |
| C20C / C20GC | 2 | 5 | — | — | — | — | — | — | 470 | 67 | 510 | 63 | — | — |
| 5 | 10 | 560 | 55 | 480 | 65 | 650 | 53 | 460 | 67 | 500 | 63 | 570 | 60 | |
| 10 | 40 | 560 | 55 | 480 | 65 | 640 | 53 | 460 | 67 | 500 | 63 | 560 | 60 | |
| 40 | 100 | 560 | 55 | 480 | 65 | — | — | — | — | — | — | — | — | |
| C25C | 2 | 5 | — | — | — | — | — | — | 500 | 65 | 540 | 60 | — | — |
| 5 | 10 | 590 | 50 | 510 | 60 | 680 | 50 | 490 | 65 | 530 | 60 | 600 | 55 | |
| 10 | 40 | 590 | 50 | 510 | 60 | 670 | 50 | 490 | 65 | 530 | 60 | 590 | 55 | |
| 40 | 100 | 590 | 50 | 510 | 60 | — | — | — | — | — | — | — | — | |
| C25GC | 2 | 5 | — | — | — | — | 570 | 45 | — | — | 440 | 55 | — | — |
| 5 | 10 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 10 | 40 | 590 | 50 | — | — | 470 | 45 | — | — | 440 | 55 | 440 | 55 | |
| 40 | 100 | 590 | 50 | — | — | — | — | — | — | — | — | — | — | |
| a 数値は参考情報です。 | ||||||||||||||
参照版:ISO 4954:2018。抜粋は規格本文や納入ロットの検査証明書に代わるものではありません。附属書Aに、これらの鋼種の焼入性表はありません。
検査設備と参考画像
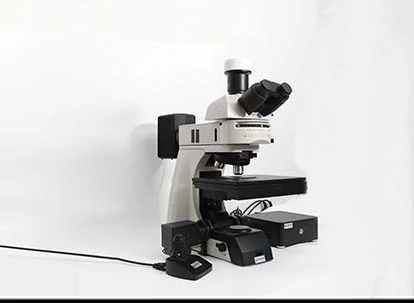
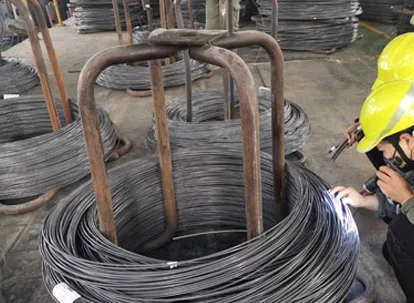
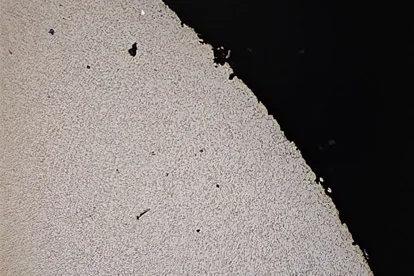
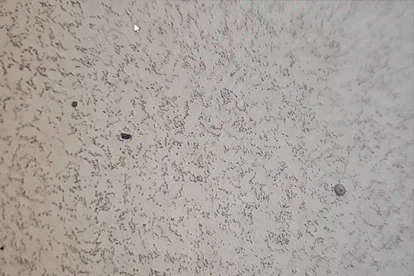
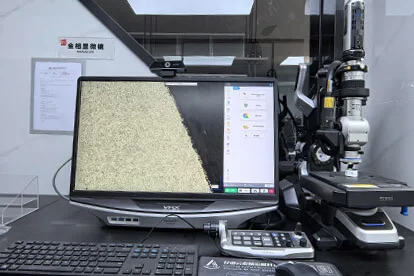
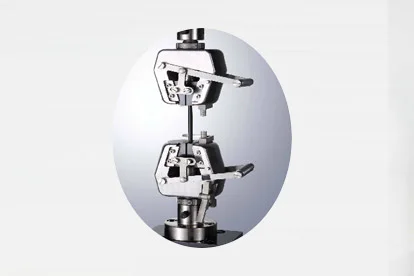
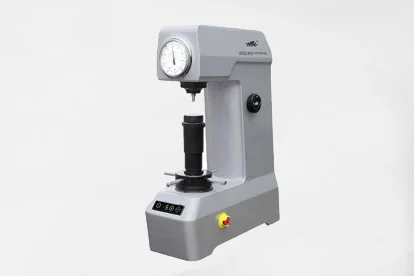
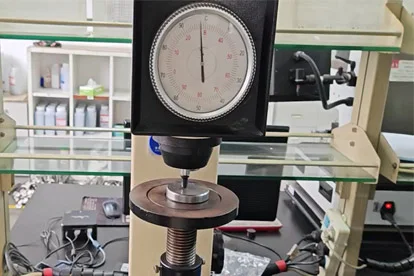
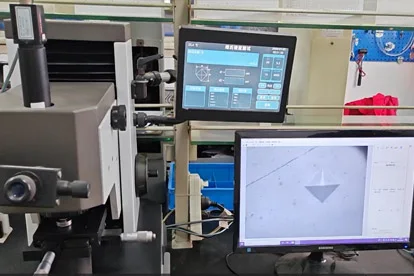
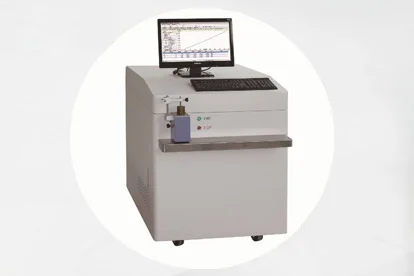
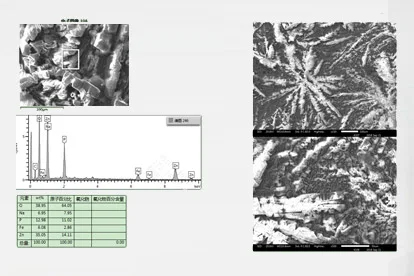
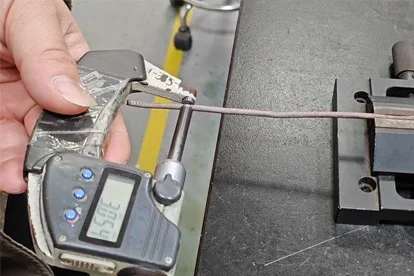
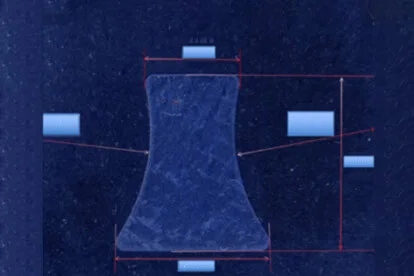
原カタログの画像は設備と検査方法の一例です。ロットの証明書ではなく、附属書Aの全鋼種にすべての試験が必要であることも示しません。倍率と硬さスケールは原表示です。実際の方法、条件、校正されたスケールは検査記録で確認してください。
納入・梱包
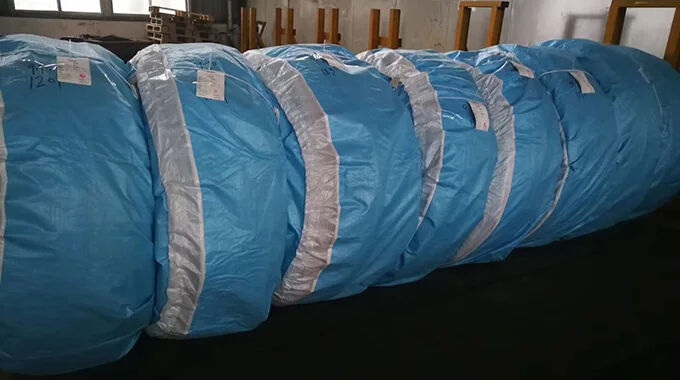
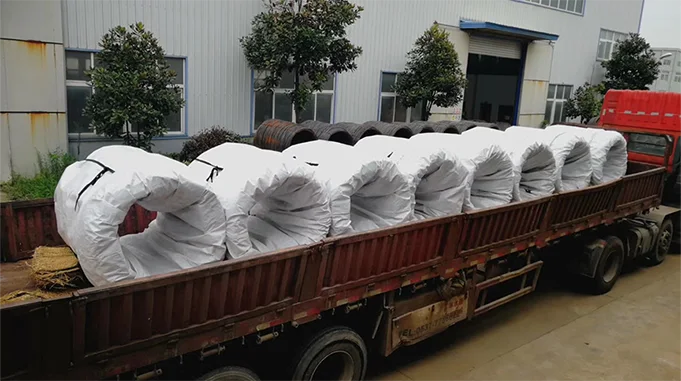
カタログにはコイル、直線材、輸出用木箱などの納入形態と、端面の木板、包装材、PP 織袋、線材ラック、パレットなどの保護方法を掲載しています。使用する方法は注文時に確認します。梱包画像は技術要件への適合や積込みの確認記録ではありません。