
NORMY JAKO ZÁKLAD · TECHNIKA V CENTRU POZORNOSTI
Materiály pro pěchování za studena: technická příručka
Technické znalosti propojující oficiální normy, chování materiálů a praxi pěchování za studena.
VŠECHNY ČLÁNKY
Technické články o pěchování za studena
V této kategorii nejsou články.
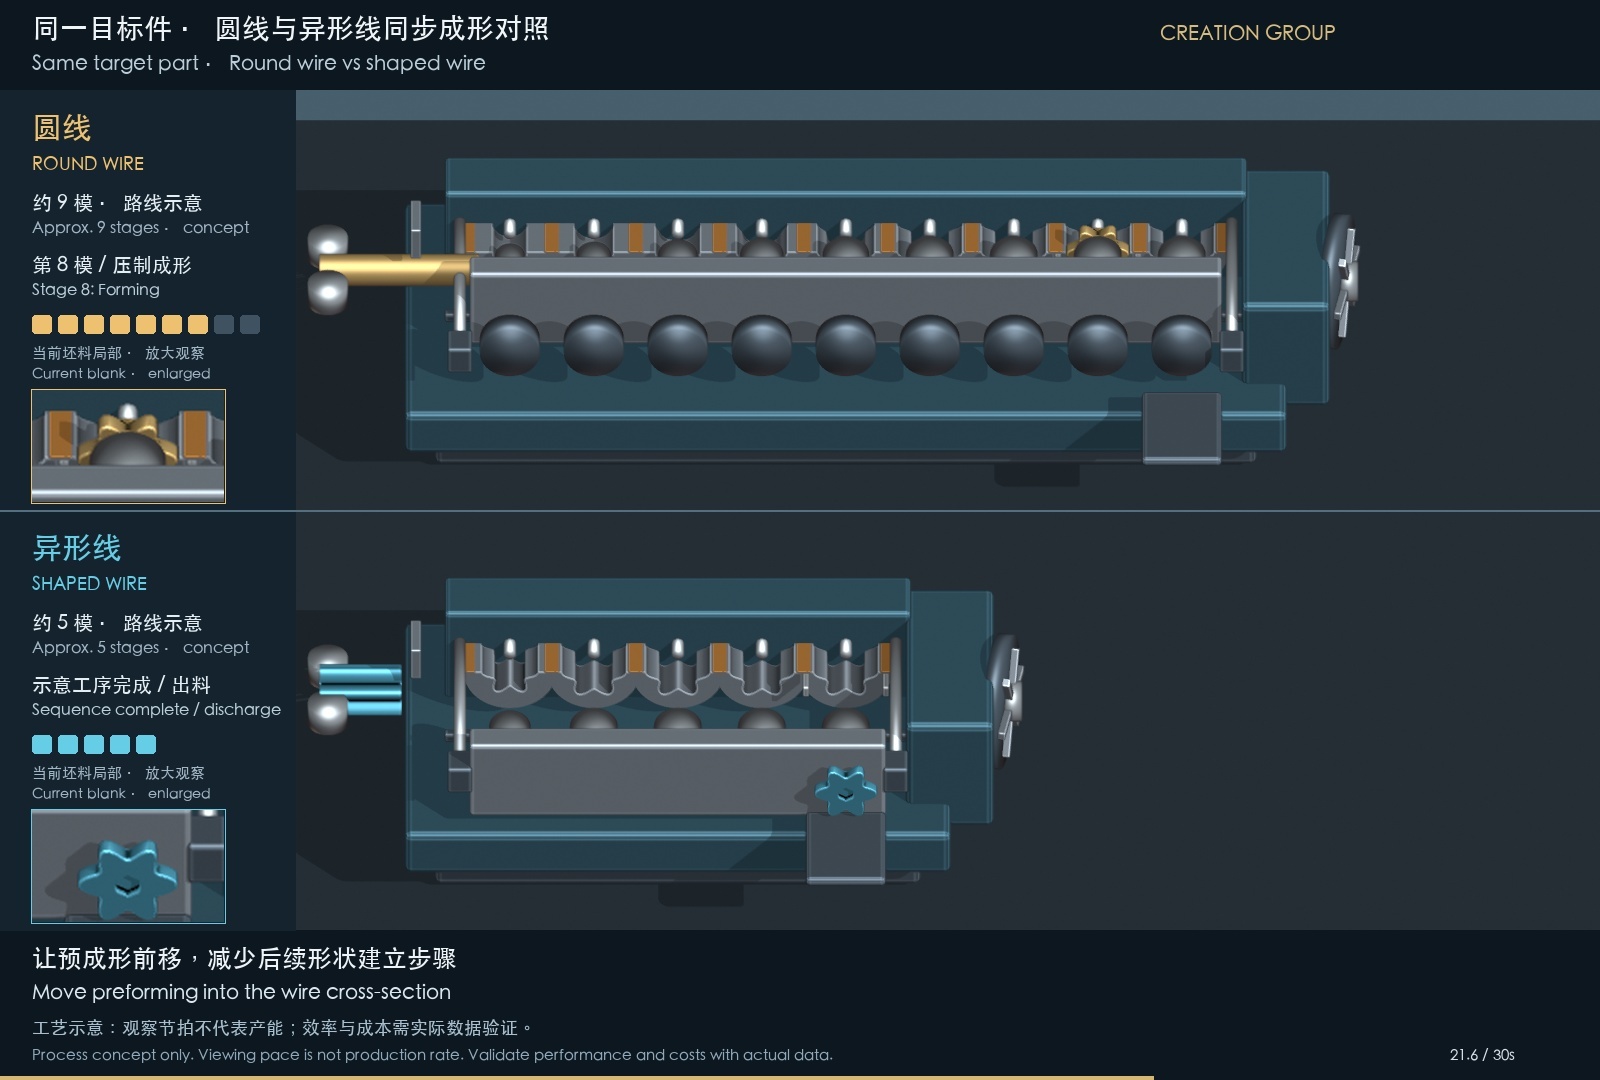
Pěchování za studena: srovnání postupů a nákladů
Porovnejte kruhový a profilovaný drát při stejném ročním počtu vyhovujících dílů. Animace a vzorové údaje ukazují postup výpočtu.
Přečíst článek →
Lze vynechat moření před žíháním válcovaného drátu SCM435 na kulovité karbidy?
Jak mohou okuje při prvním žíhání válcovaného drátu SCM435 na kulovité karbidy přispívat k povrchovému oduhličení a ovlivnit jakost dodávky.
Přečíst článek →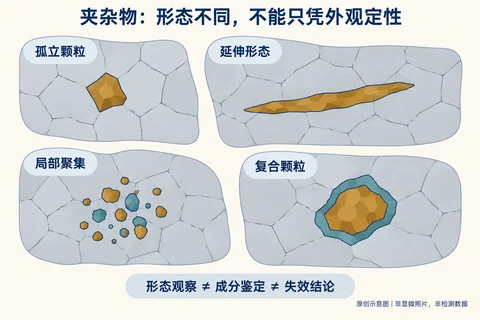
Vysvětlují vměstky prasknutí při pěchování?
Jak rozlišit identifikaci částic, hodnocení vměstků, shodu materiálu a důkaz, že se vměstky podílely na vzniku trhliny.
Přečíst článek →Proč se pro pěchování často volí kruhový drát?
Jak výchozí průřez a jeho rozdíl oproti konečné geometrii ovlivňují volbu kruhového nebo profilovaného drátu.
Přečíst článek →
Proč vznikají trhliny, i když je tvrdost v pořádku?
Případ šroubů pěchovaných za studena: posouzení vychází z prohlídky dílu, měření tvrdosti a provozních podmínek stroje.
Přečíst článek →Tváří se měkčí materiál vždy lépe?
Při posuzování tvářitelnosti zohledněte vedle tvrdosti také mikrostrukturu a podmínky výroby.
Přečíst článek →
Kyslíkový konvertor a elektrická oblouková pec: v čem se liší?
Rozdíly ve výrobě oceli a kritéria výběru materiálu pro objednávku. Ilustrace neukazují závod zákazníka.
Přečíst článek →
Proč po změně materiálu zůstaly rýhy?
Případ šestihranné matice 20MnB4 pro olejové vedení: jak oddělit vliv materiálu, mazání, nástrojů a stroje.
Přečíst článek →
Způsobuje rýhy vždy malá tloušťka fosfátové vrstvy?
Kdy může tenká vrstva přispívat ke vzniku rýh a co ověřit před změnou fosfátování.
Přečíst článek →Případ 01: síť trhlin na přírubě šroubu
Rozbor praskání při tváření s ohledem na lamelární mikrostrukturu a zpevnění povrchové vrstvy.
Přečíst článek →
Proč úspěšná zkouška nezaručuje stabilní sériovou výrobu?
Kapitola 10: přechod ze zkoušek na sériovou výrobu a ověření stability procesu.
Přečíst článek →
Tenkostěnná trubka S55C: stabilita materiálu a životnost nástrojů
Anonymizovaný případ sériové výroby: sferoidizace, tvrdost, oduhličení, mezikrystalová oxidace, mazání a stabilita rozměrů.
Přečíst článek →
Chová se tentýž materiál na jiném pěchovacím stroji odlišně?
Kapitola 9: vliv stroje, nástrojů, mazání a provozních podmínek na chování materiálu při pěchování za studena.
Přečíst článek →Proč se tentýž materiál hůře tváří na jinou součást?
Kapitola 8: geometrie, sled operací, tok materiálu a ověření na skutečné součásti.
Přečíst článek →
Proč i vyhovující fosfátová a mýdlová vrstva nemusí zajistit mazání?
Kapitola 7: zásoba maziva, deformace a odlupování vrstvy a tření při pěchování za studena.
Přečíst článek →
Jak tažení mění tvářitelnost téhož drátu?
Kapitola 6: průměr, zpevnění, povrch a podmínky tažení mohou změnit chování při pěchování.
Přečíst článek →
Jak vznikají povrchové vady dílů pěchovaných za studena?
Sledování původu vad od plynulého odlévání přes válcování, dopravu a moření až k tažení a pěchování.
Přečíst článek →
Proč vyhovující stupeň sferoidizace někdy tváření neusnadní?
Kapitola 4: vedle stupně sferoidizace má vliv rozložení a rovnoměrnost mikrostruktury.
Přečíst článek →
Proč praskne jen část dílů ze stejné šarže?
Kapitola 3: vyhovující průměrná hodnota může zakrývat místní problémy materiálu, dílu nebo procesu.
Přečíst článek →Co stanovuje norma a co se musí ověřit ve výrobě?
Kapitola 2: rozsah materiálové normy a důvody, proč nenahrazuje ověření výrobního procesu.
Přečíst článek →
Shoda materiálu a stabilita pěchování se posuzují zvlášť
Kapitola 1: shoda atestu, složení a vlastností sama nezaručuje stabilní pěchování za studena.
Přečíst článek →
Složení a dodací stavy 40Cr a ML40Cr
Porovnání 40Cr a ML40Cr podle GB/T 3077-2015, GB/T 6478-2015 a GB/T 28906-2025.
Přečíst článek →
Složení a dodací stavy 35CrMo a ML35CrMo
Porovnání 35CrMo a ML35CrMo podle GB/T 3077-2015, GB/T 6478-2015 a GB/T 28906-2025.
Přečíst článek →
V čem se liší SWRCH10A a SWCH10A
Rozlišení válcovaného a hotového drátu v JIS G 3507 a požadavky na kontrolu v objednávce.
Přečíst článek →
Kdy pro čtyřhrannou matici zvolit drát se čtvercovým průřezem?
Posouzení toku materiálu, geometrie blízké konečnému tvaru, zatížení nástrojů, průběhu vláken a celkových nákladů.
Přečíst článek →
Označení SUJ2 podle JIS G 4805
Vysokouhlíková chromová ložisková ocel SUJ2 a podmínky srovnání s jinými soustavami.
Přečíst článek →
Označení SCM435 podle JIS G 4053
Význam SCM435, rozsahy složení v JIS G 4053 a kritéria pro srovnání s jinými normami.
Přečíst článek →
Jak ověřovat označení SAE 1022A, 1010A, 1008A a 1006A
Rozdíly mezi SAE J403, JIS G 3507 a ASTM F2282 a požadavky, které je třeba potvrdit v objednávce.
Přečíst článek →