
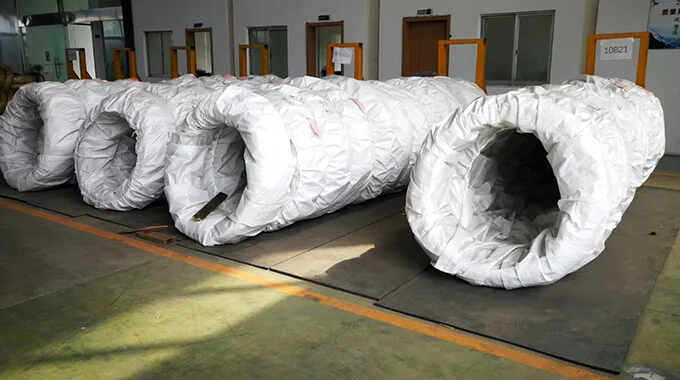
化学成分来源与适用范围
以下为所列标准版本的参考成分,非炉批实测;订单适用标准、原料与成品要求须分别确认。
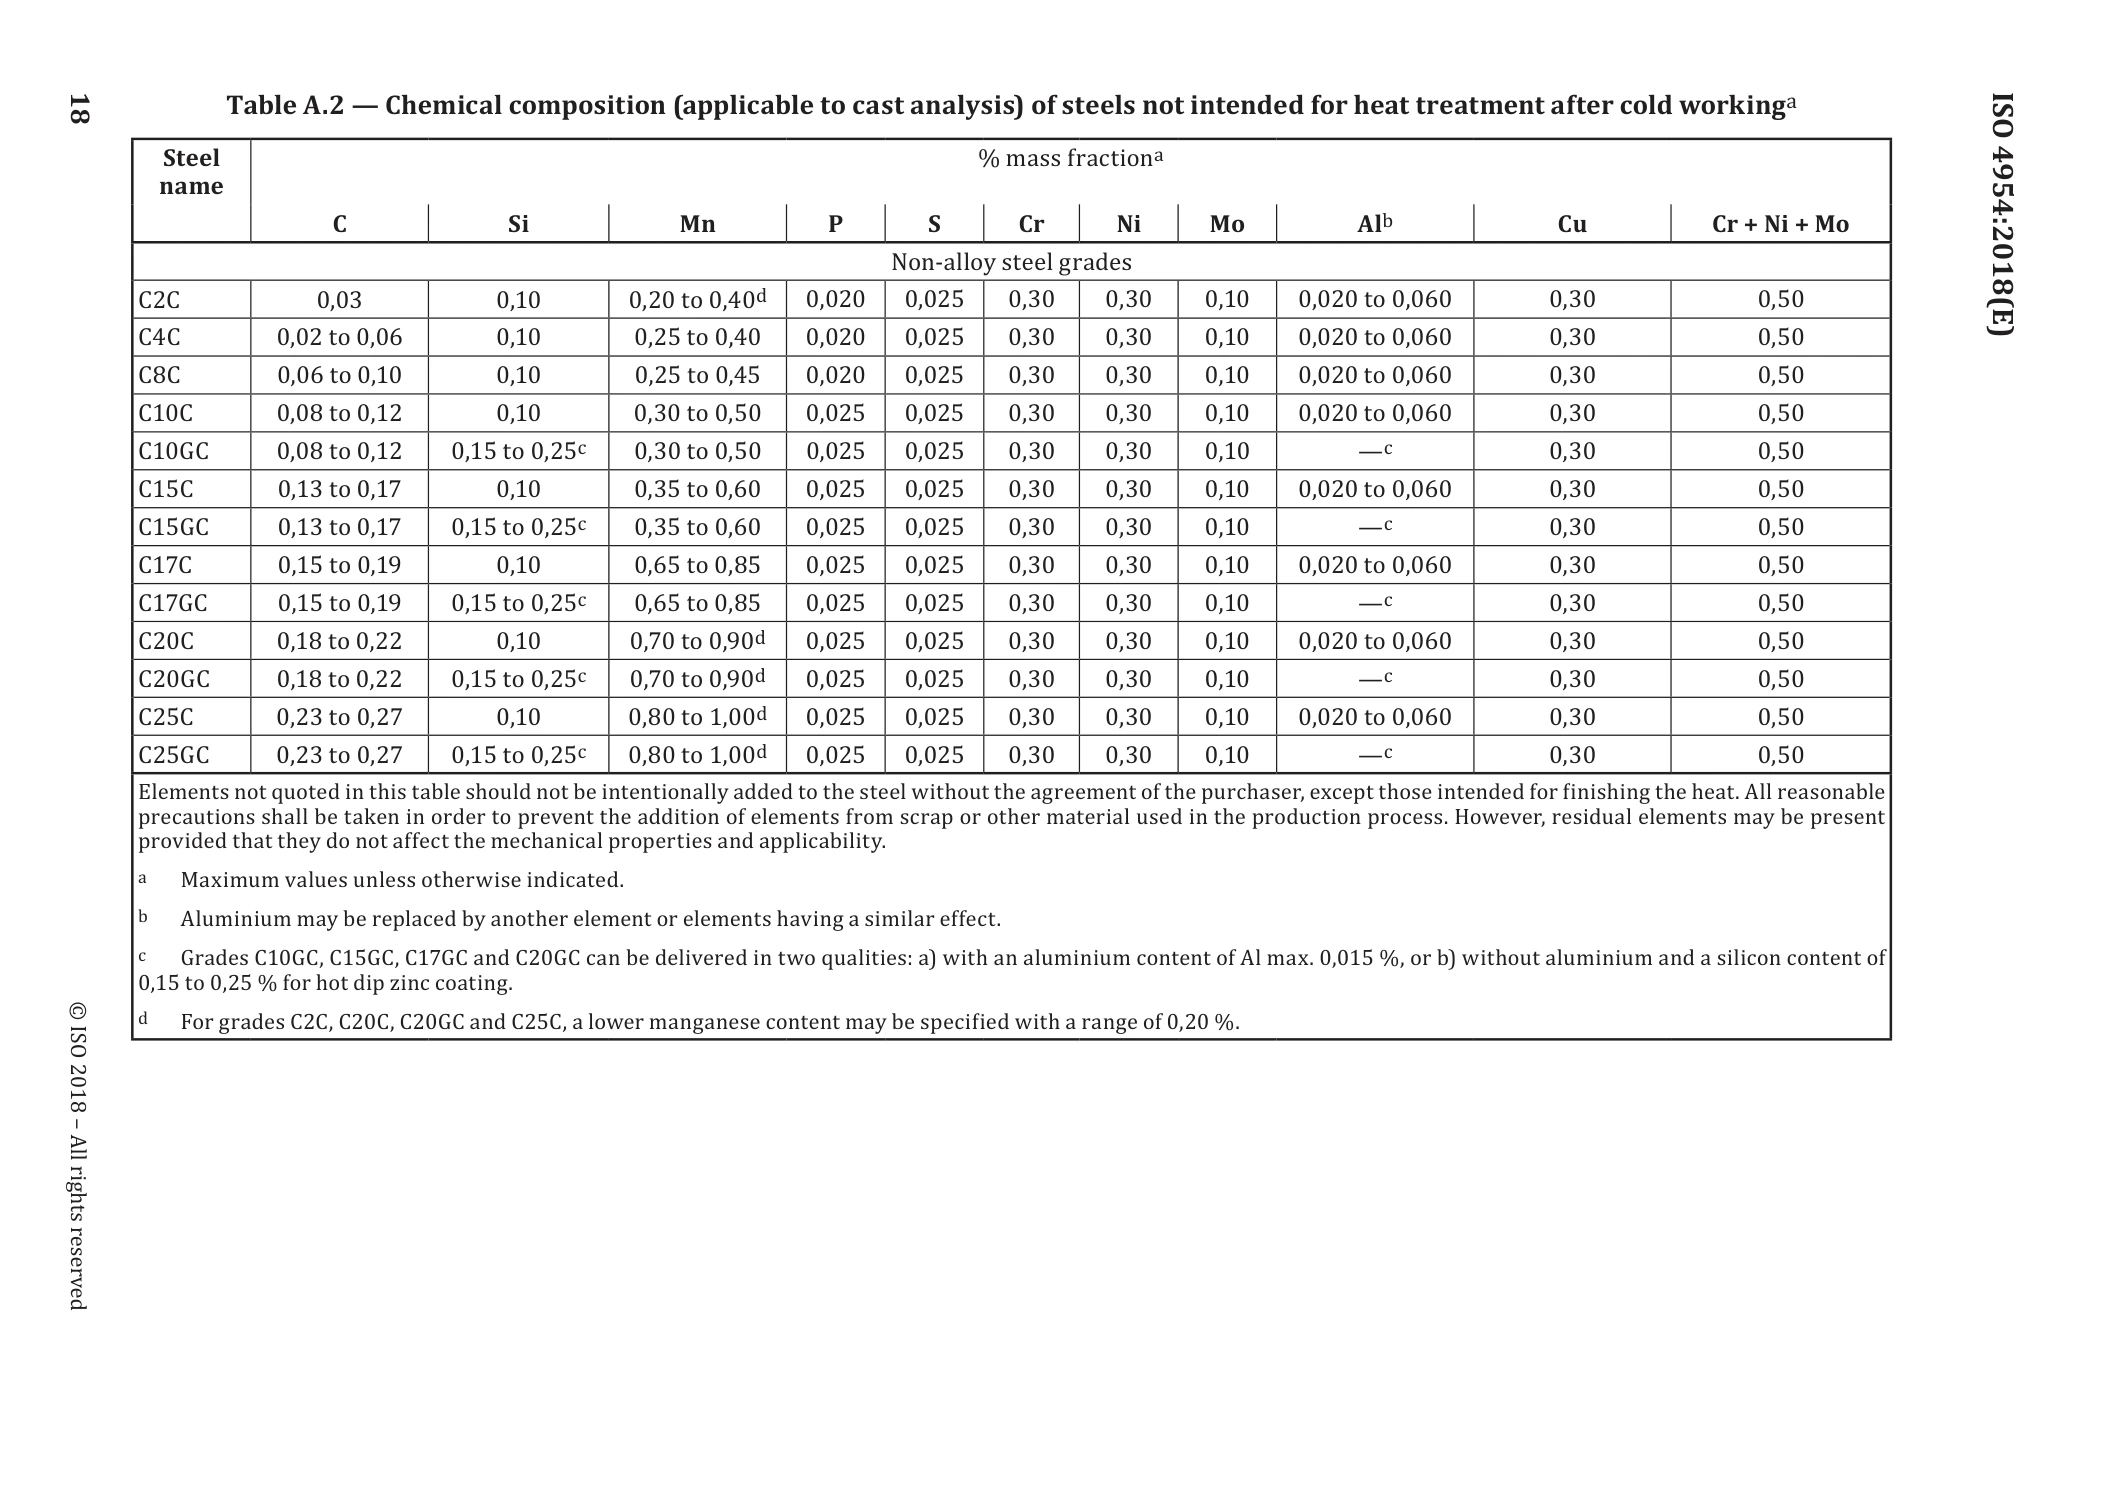
C15C · ISO 4954:2018
| 元素 | 质量分数 / % |
|---|---|
| C | 0,13 to 0,17 |
| Si | 0,10 |
| Mn | 0,35 to 0,60 |
| P | 0,025 |
| S | 0,025 |
| Cr | 0,30 |
| Ni | 0,30 |
| Mo | 0,10 |
| Al | 0,020 to 0,060 |
| Cu | 0,30 |
| Cr+Ni+Mo | 0,50 |
来源: ISO 4954:2018
1.交货条件的组合
表A.1-交货时热处理条件、产品形式和适用要求的组合
| Delivery condition | Symbols | Product form a | Applicable requirements | |||||
|---|---|---|---|---|---|---|---|---|
| Wire rod | Bar | Wire | ||||||
| Untreated (as hot-rolled) | +AR | X | X | - | Chemical composition as specified in Table A.2 | Mechanical properties as specified in T able A.3 | Supplementa- ry or special requirements as specified in Annex Eb | |
| peeled Untreated+ | peeled | +AR+PE | X | X | - | |||
| Cold drawn | +AR+C | - | X | X | ||||
| Cold drawn+ spheroidized | +AR+C+AC | - | X | X | ||||
| Cold drawn+ Spheroidized+skin passed | +AR+C+AC+LC | - | X | X | ||||
| Annealed to achieve spheroidized carbides + | As treated or peeled | +AC or AC+PE | X | X | - | |||
| cold drawn | +AC+C | - | X | X | ||||
| Other | Other delivery conditions may be agreed at the time of ordering | |||||||
| a X=applicable,—=not applicable b If agreed at the time of enquiry and order. | ||||||||
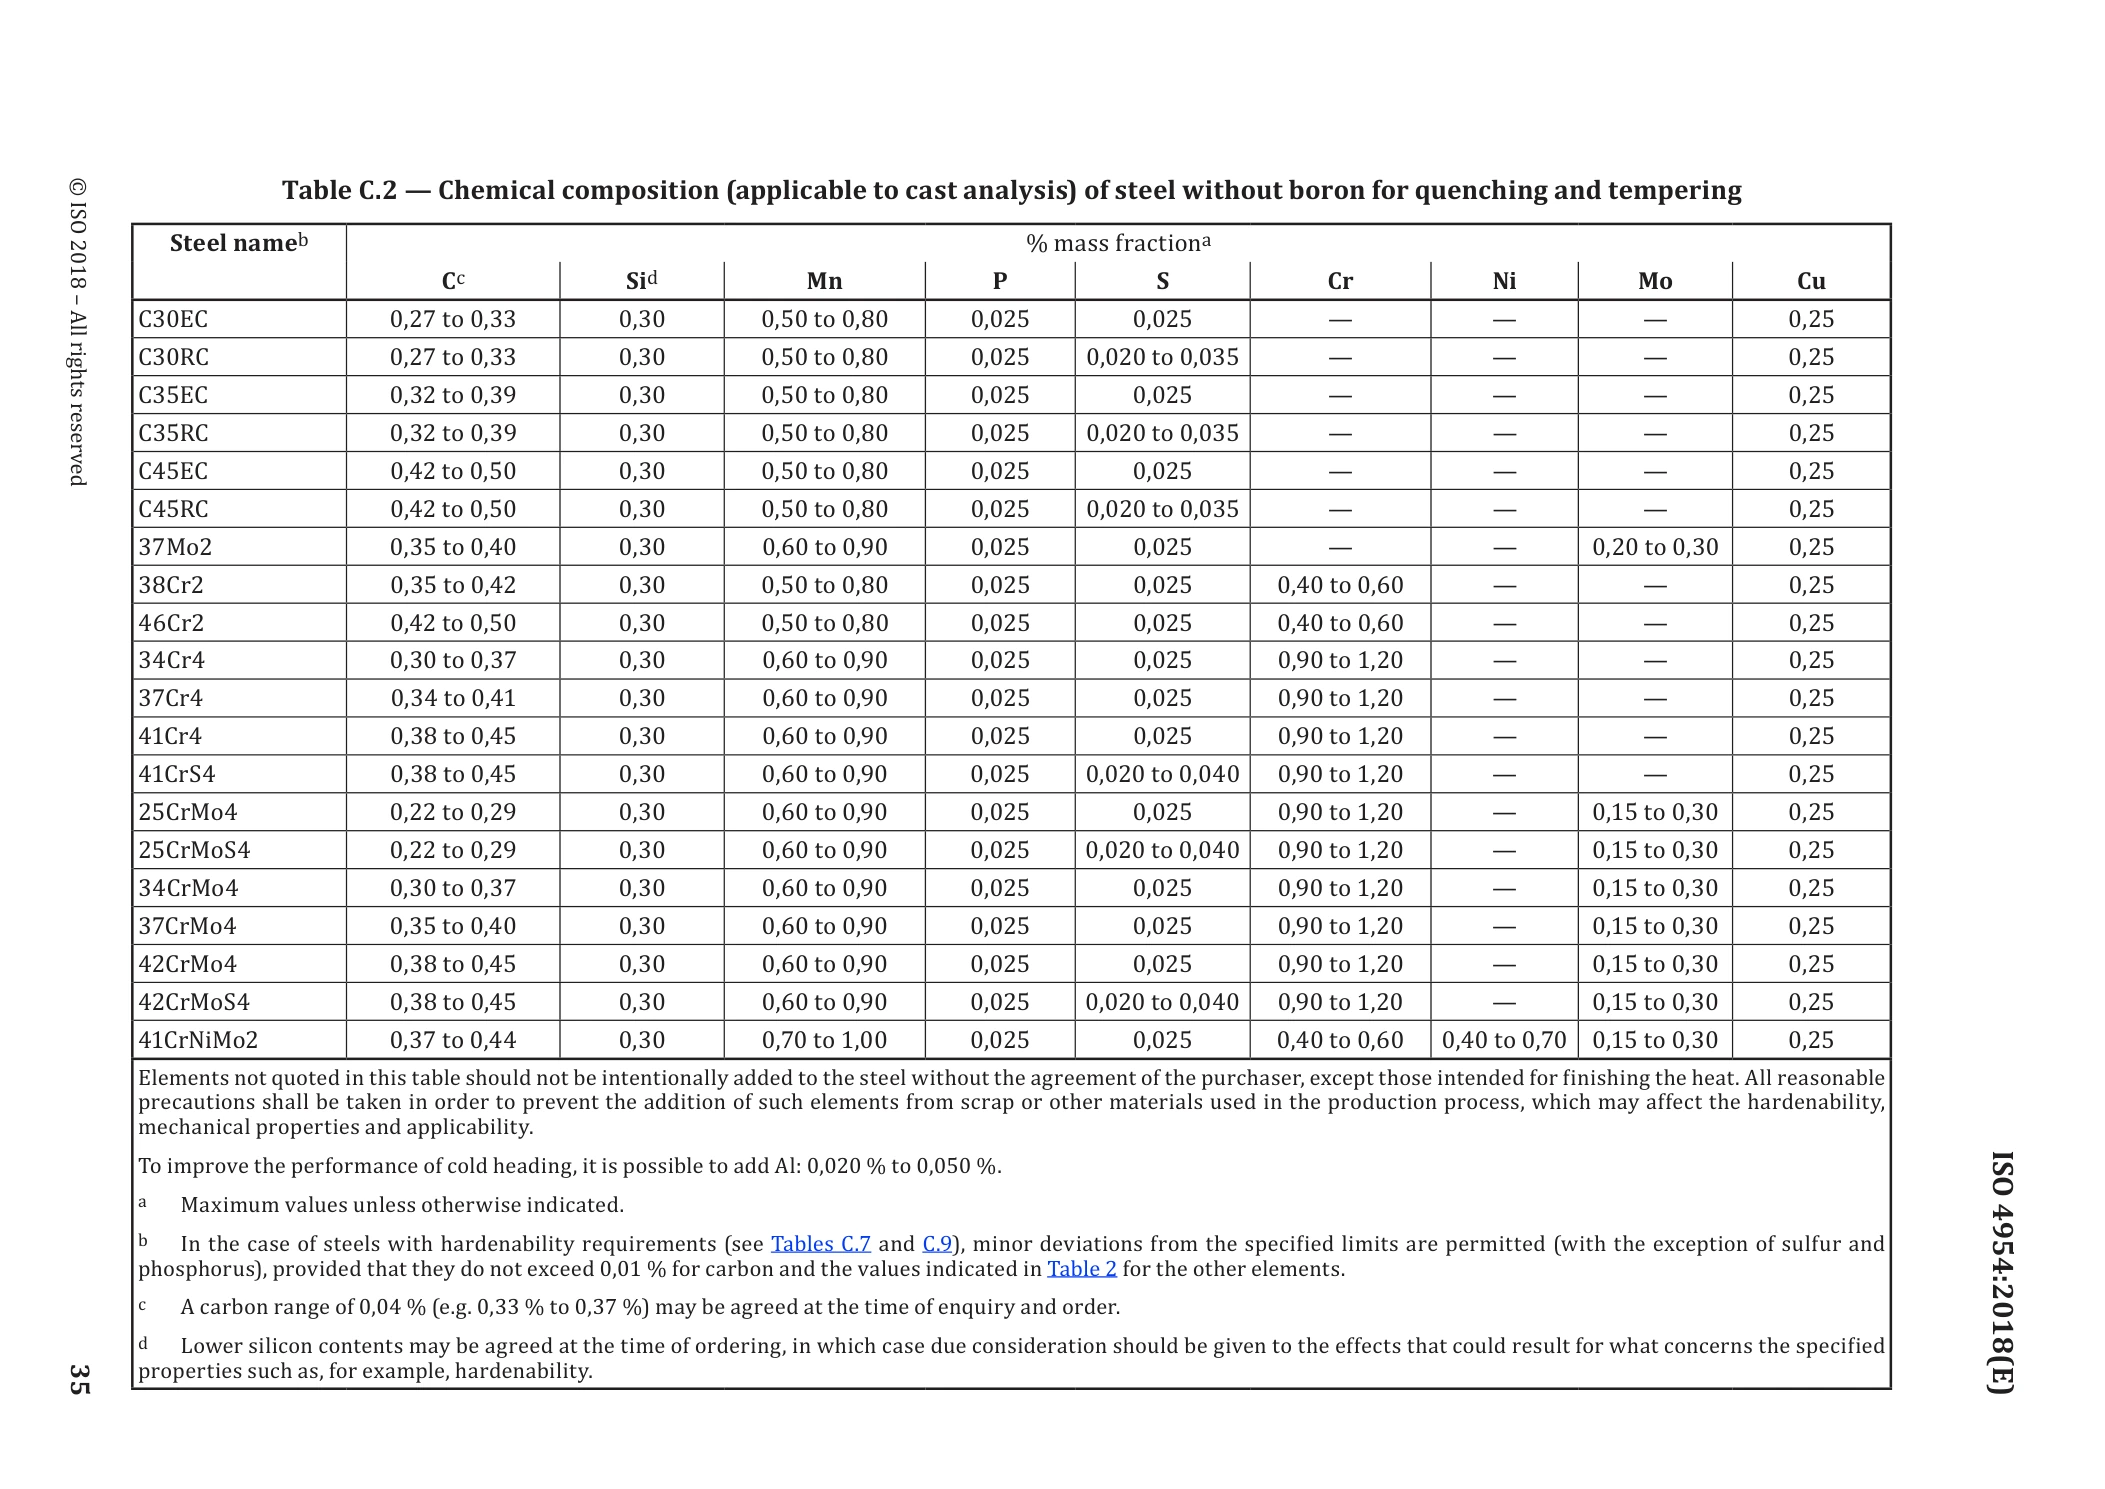
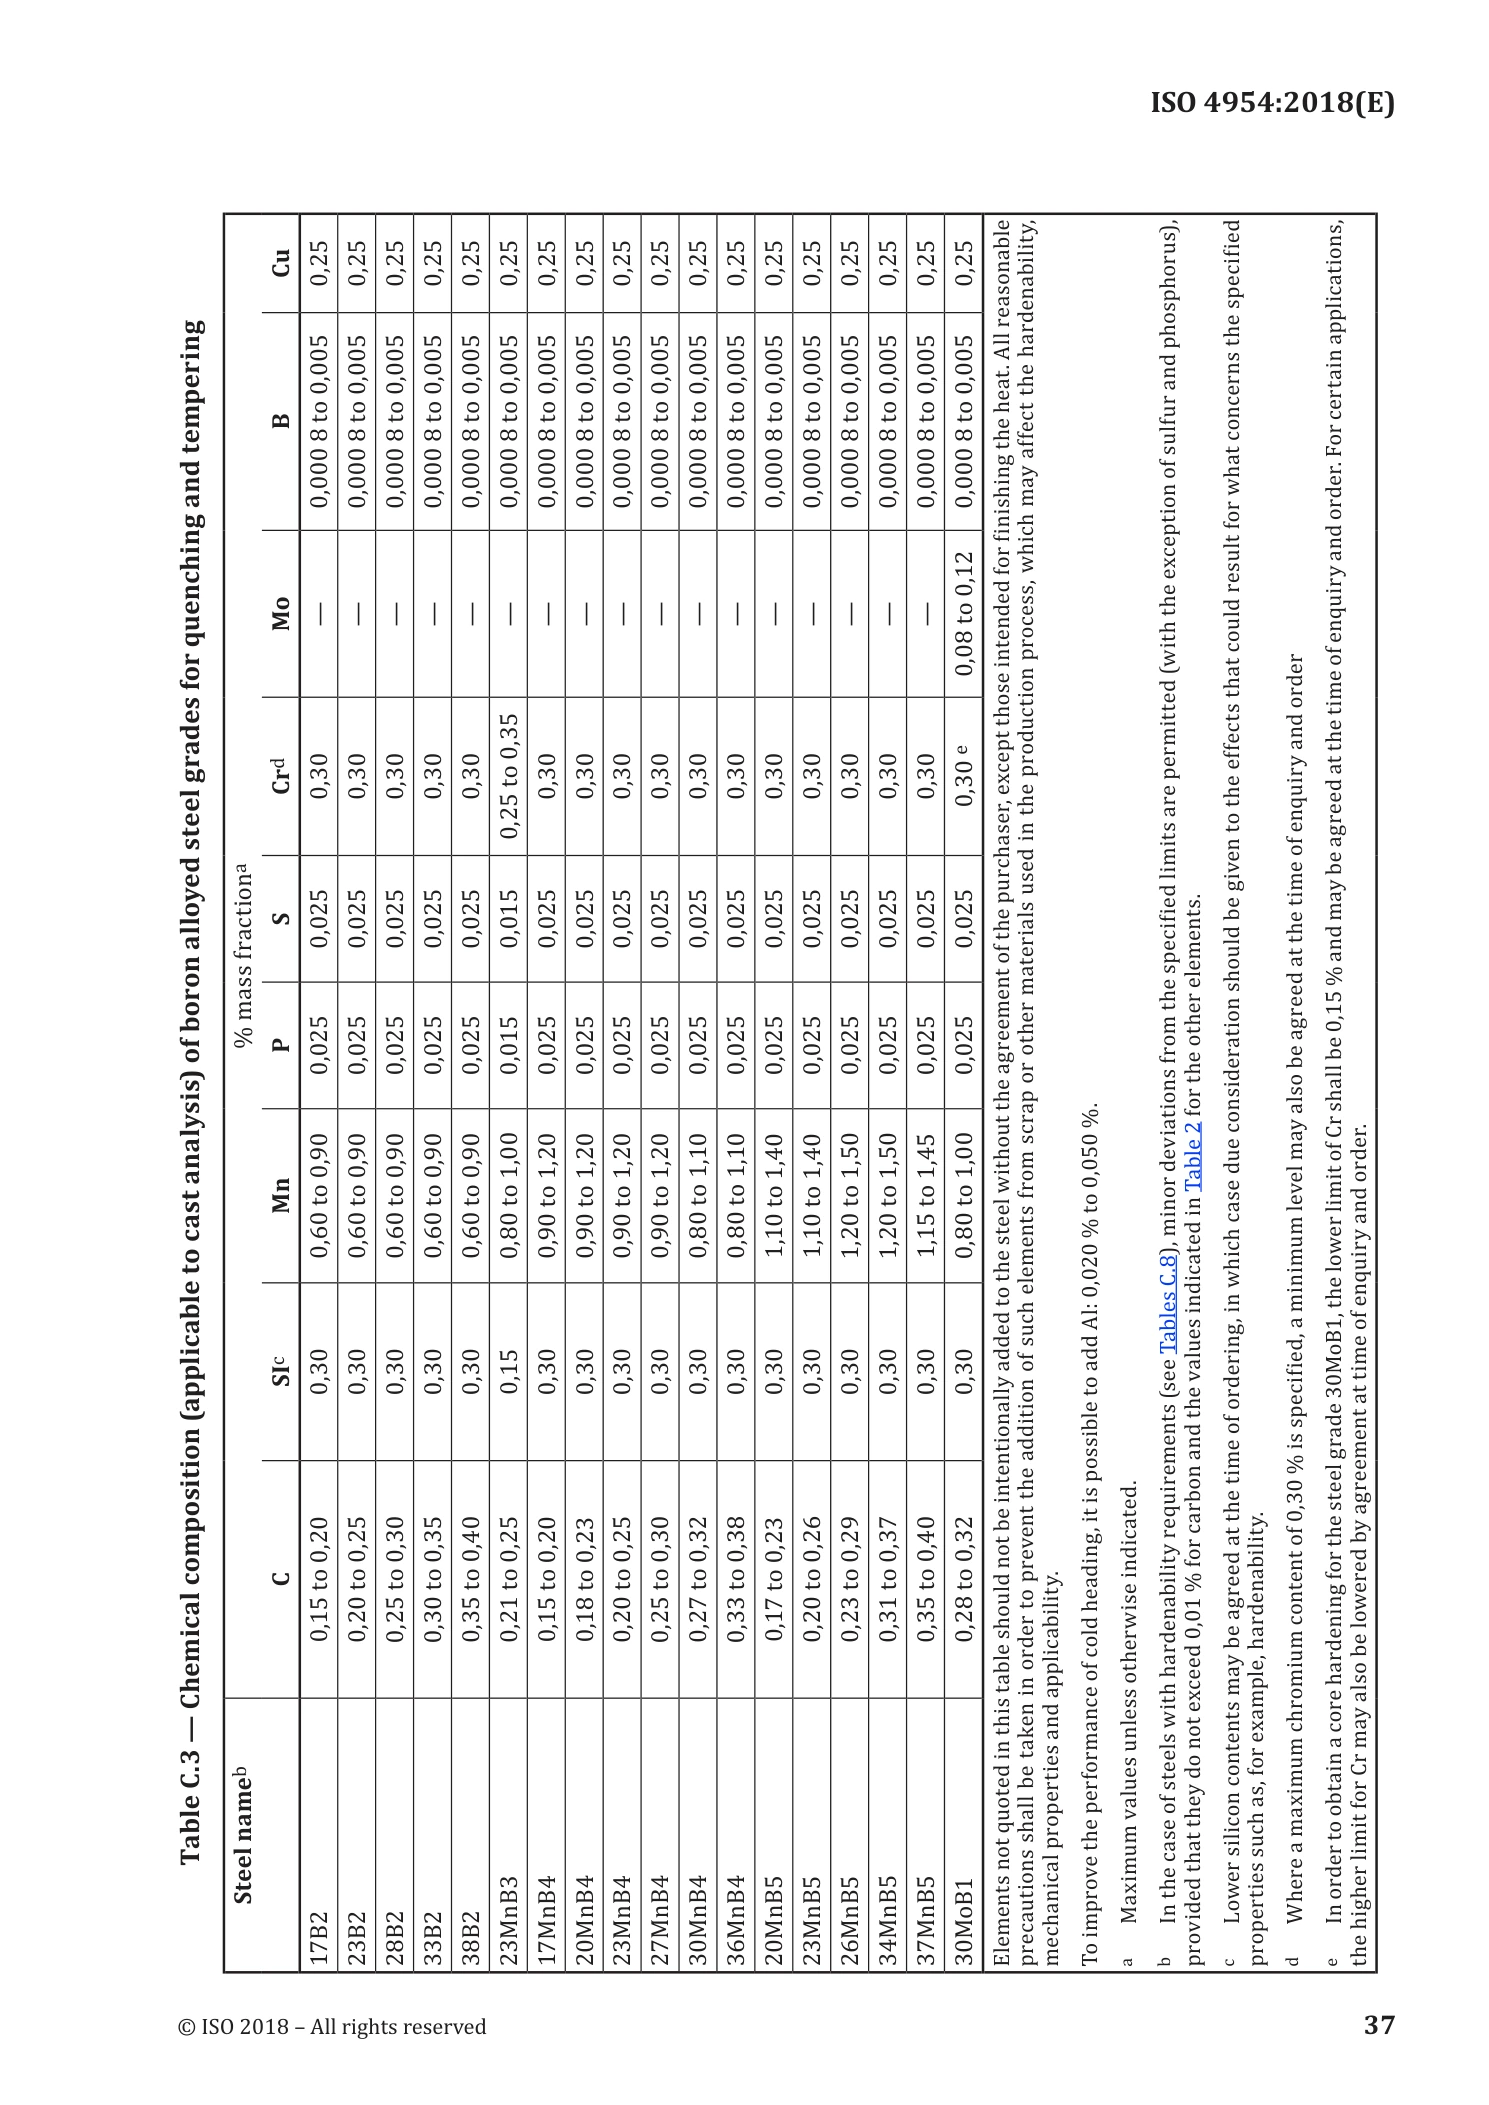
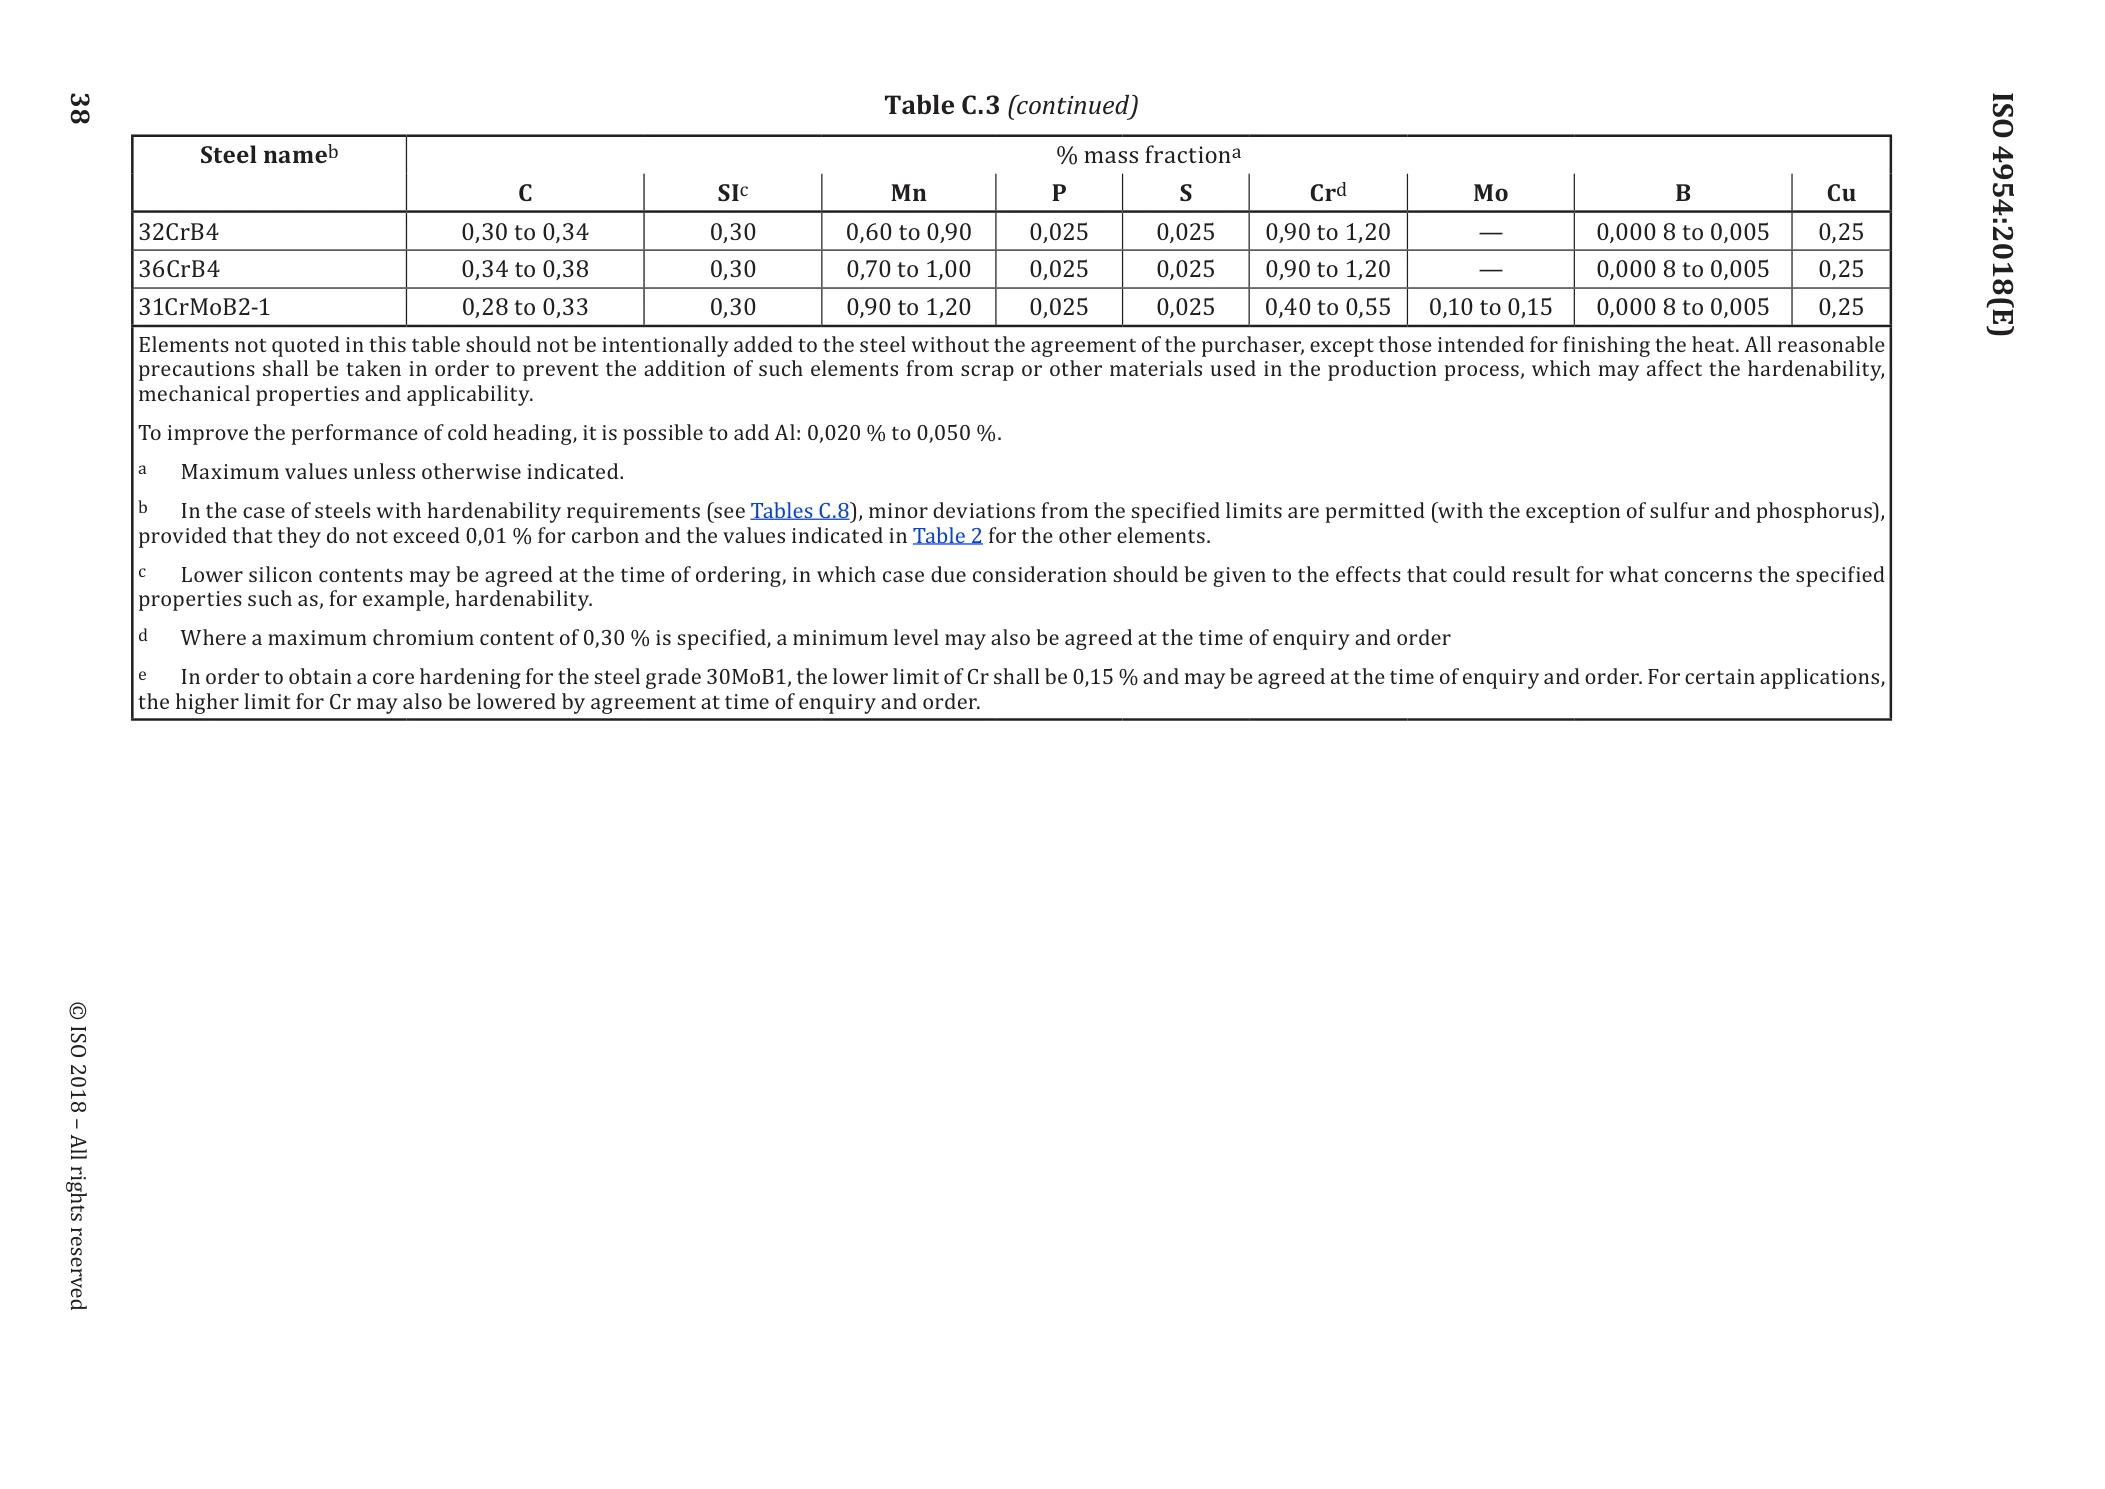
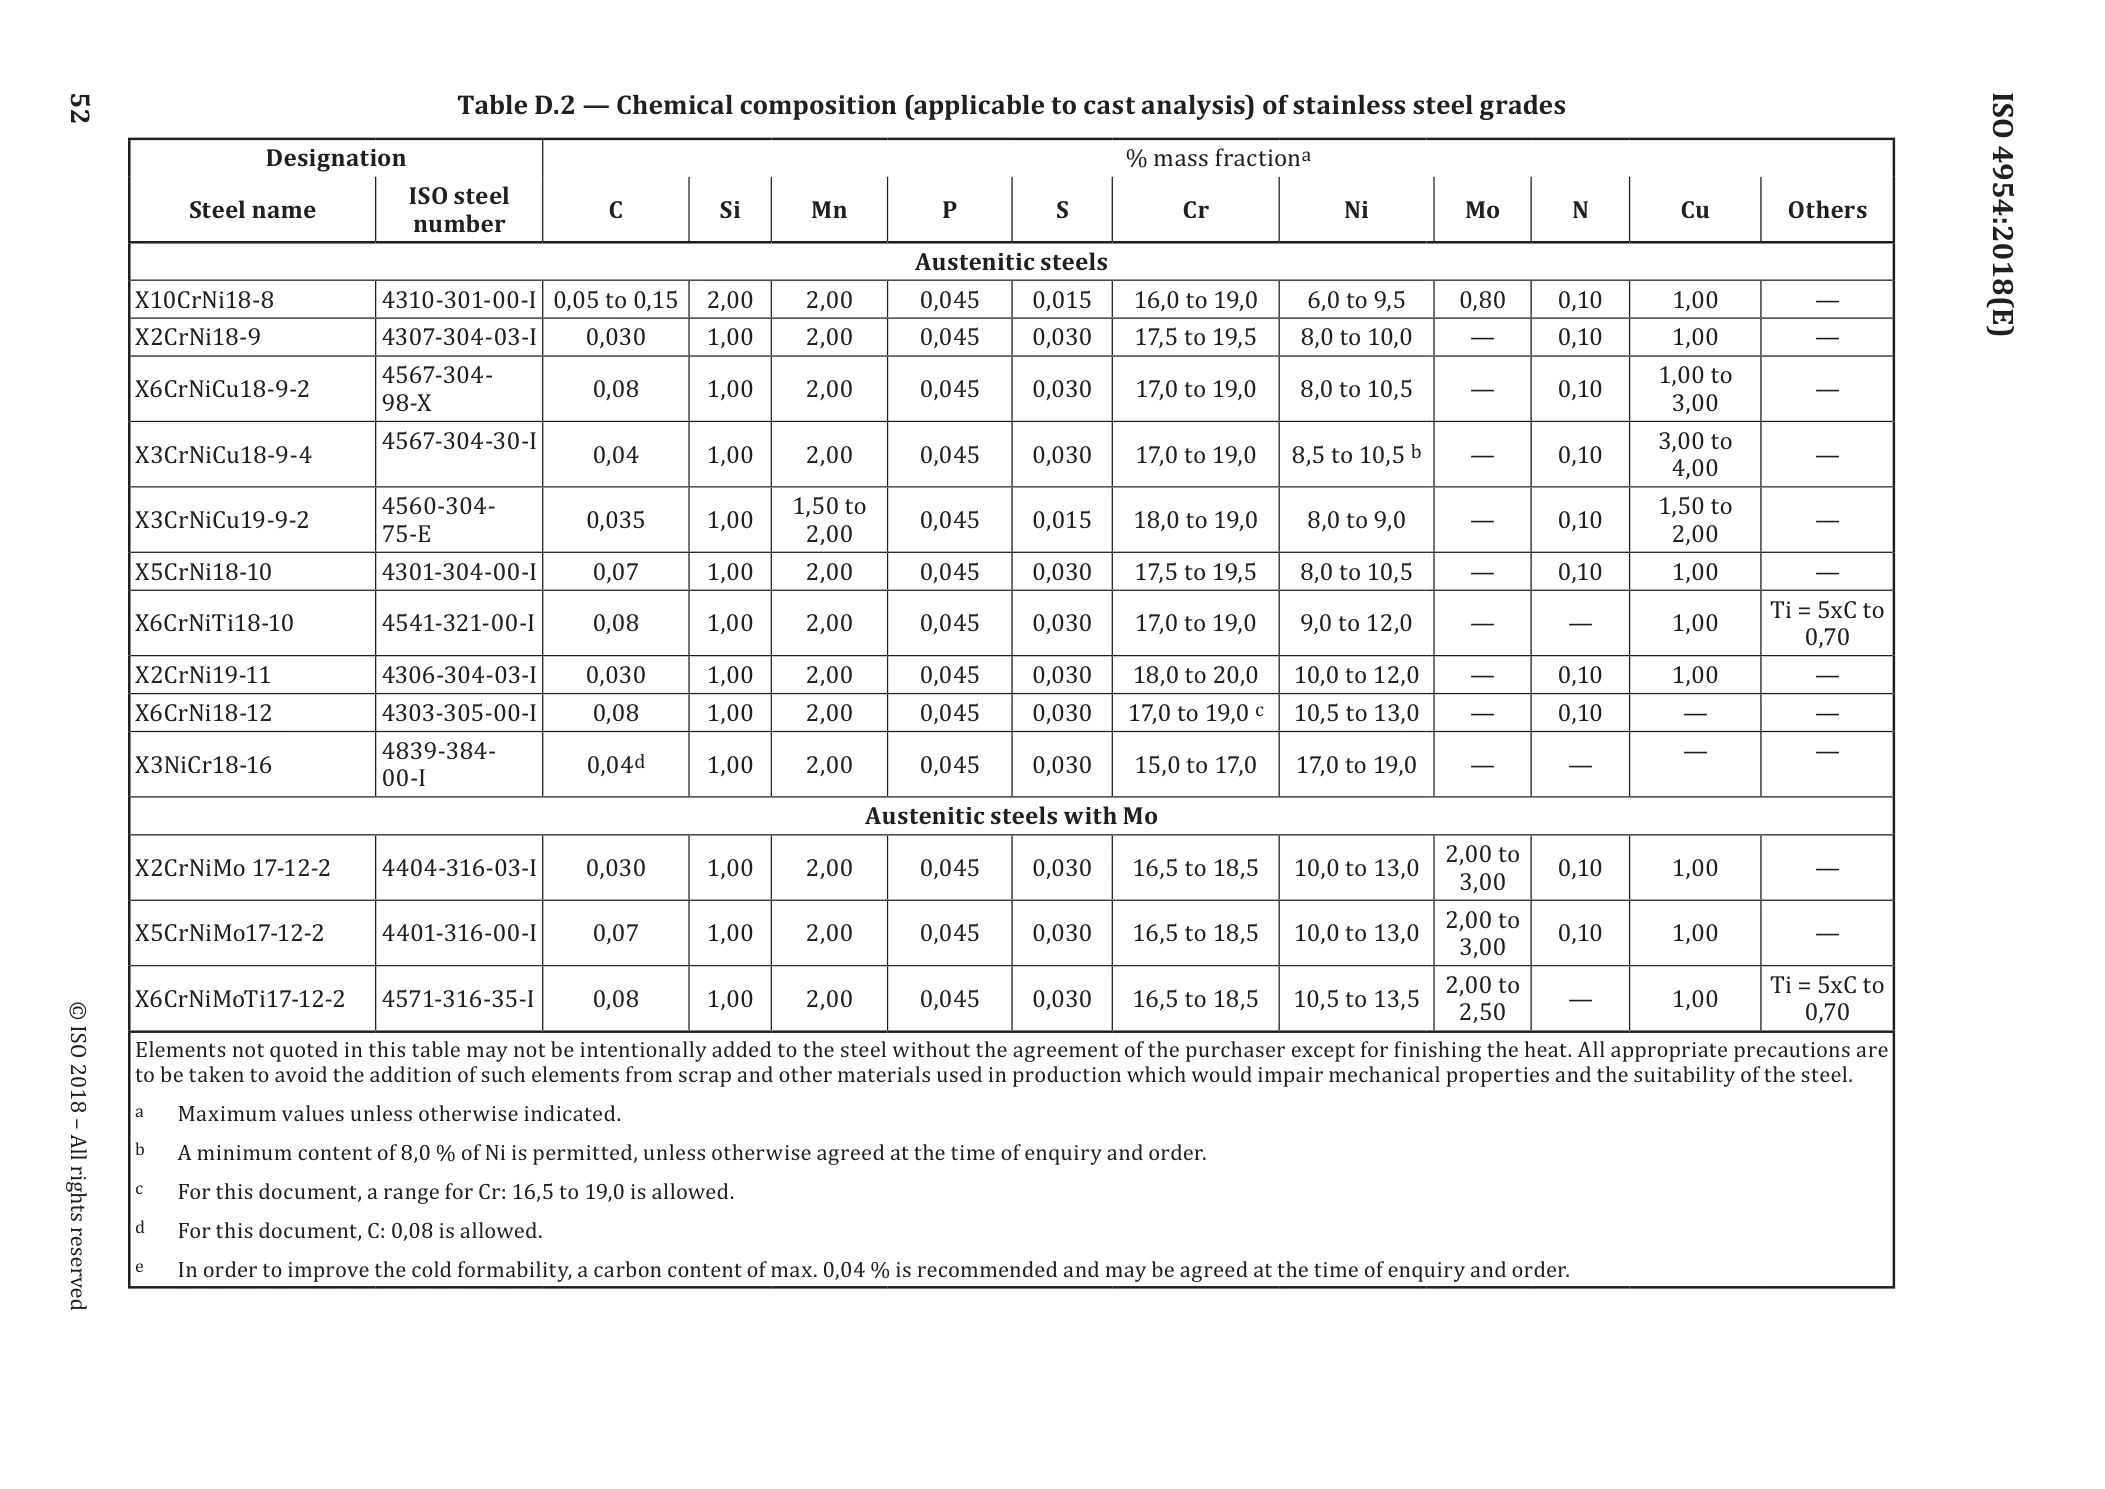
2.化学组成
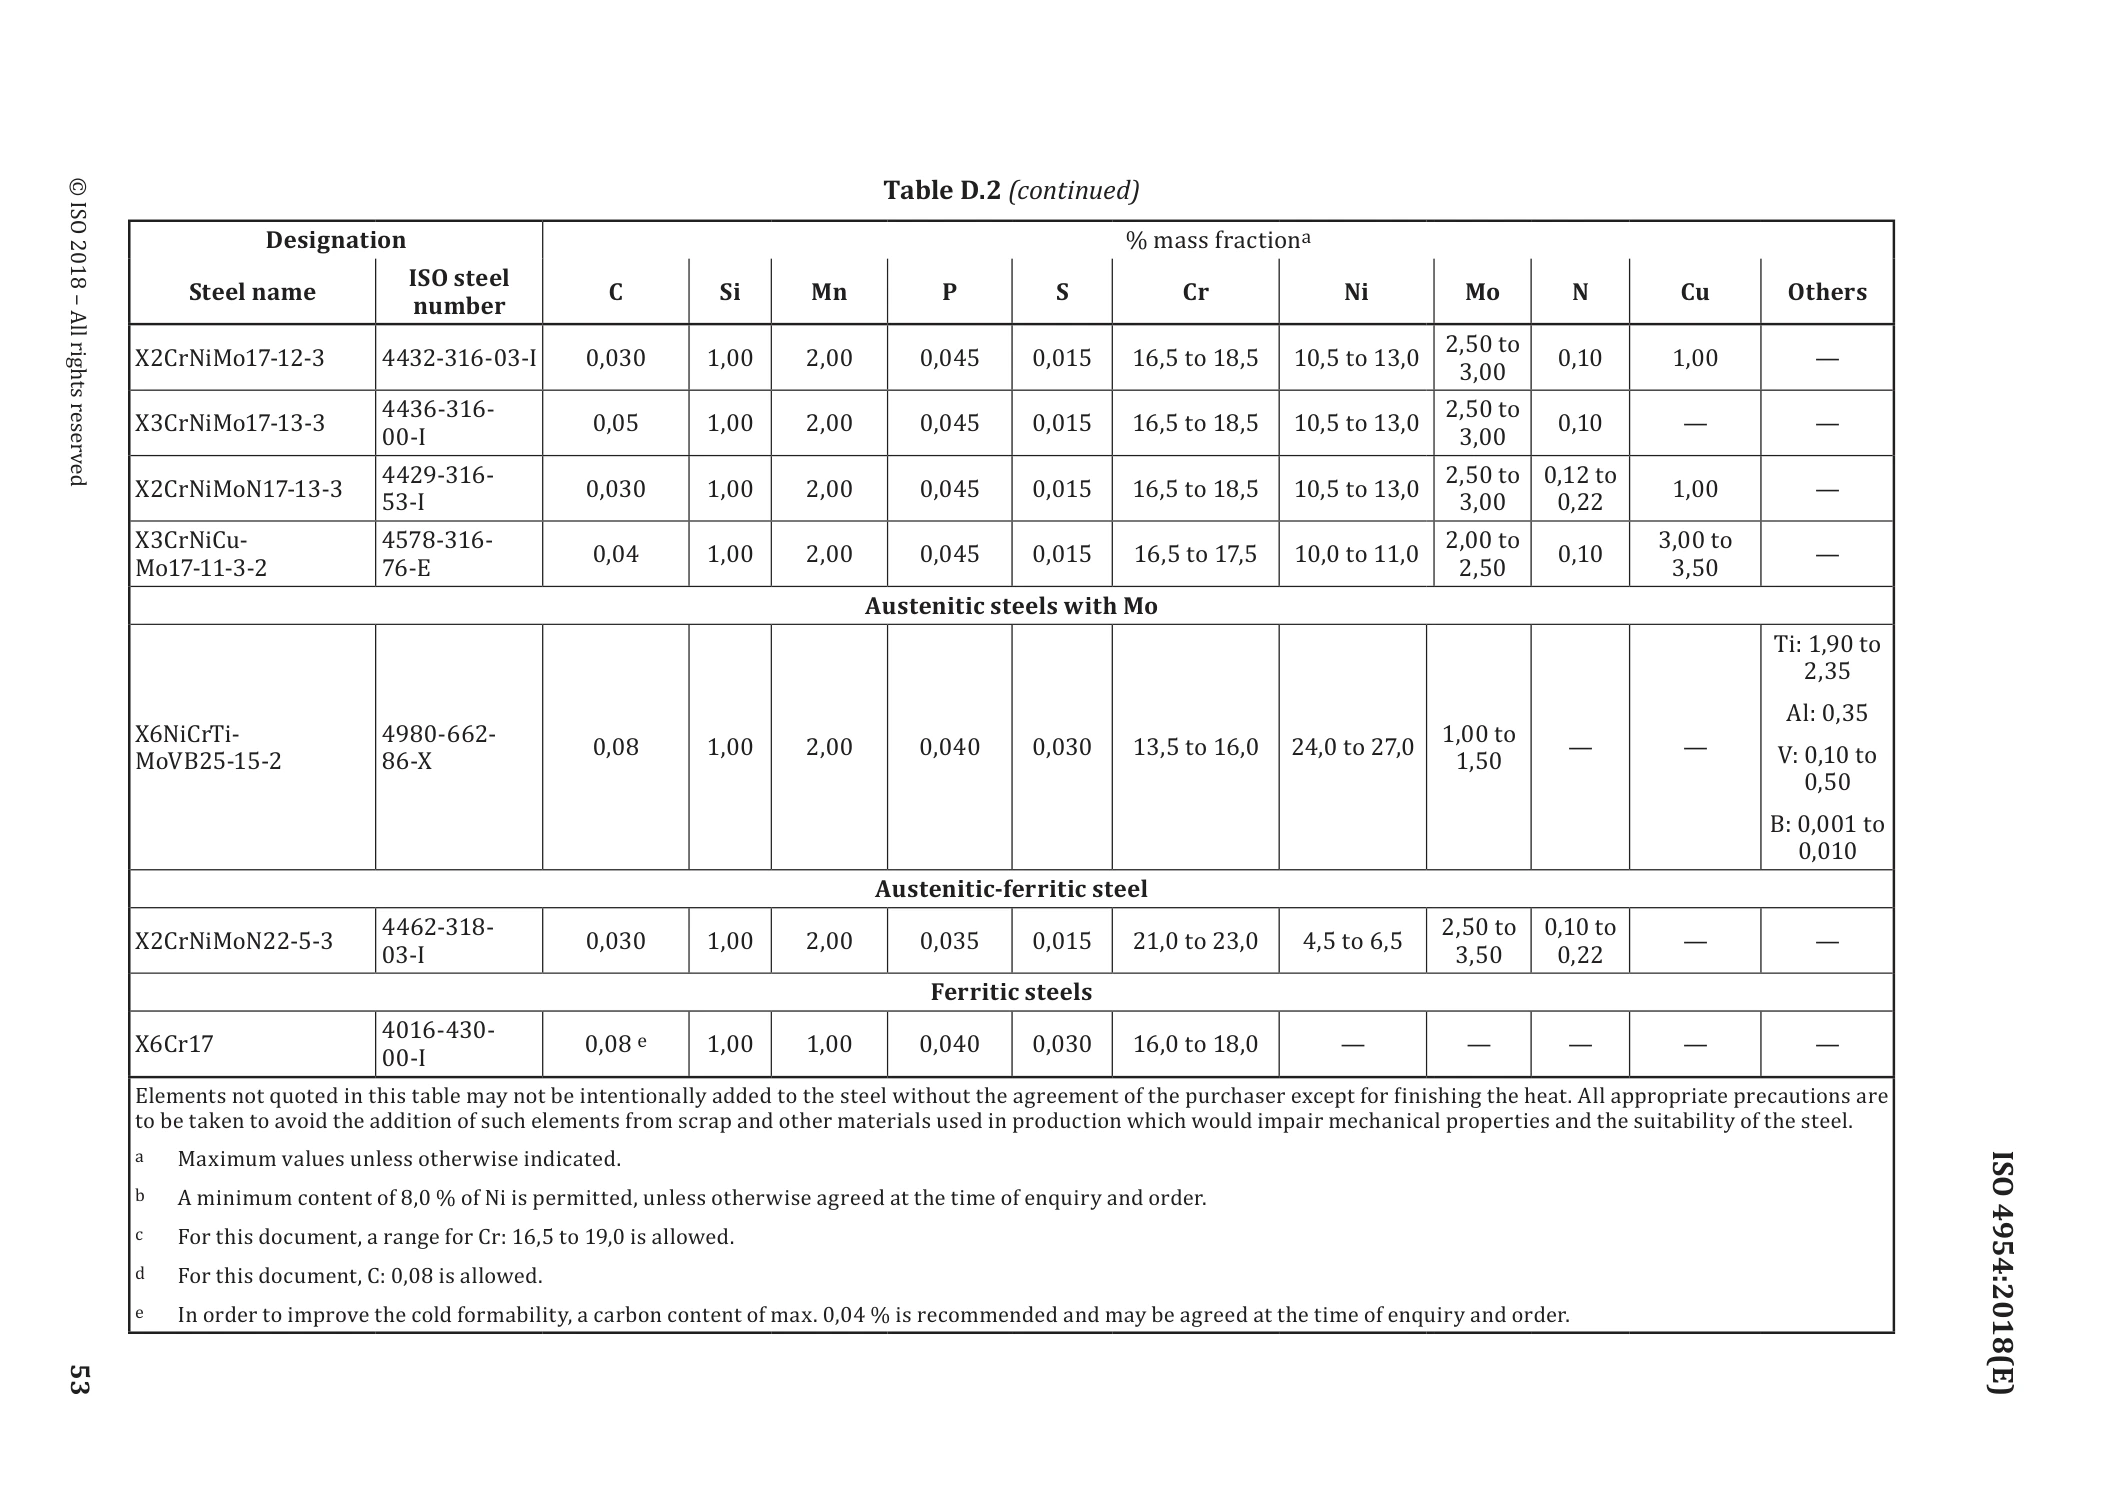
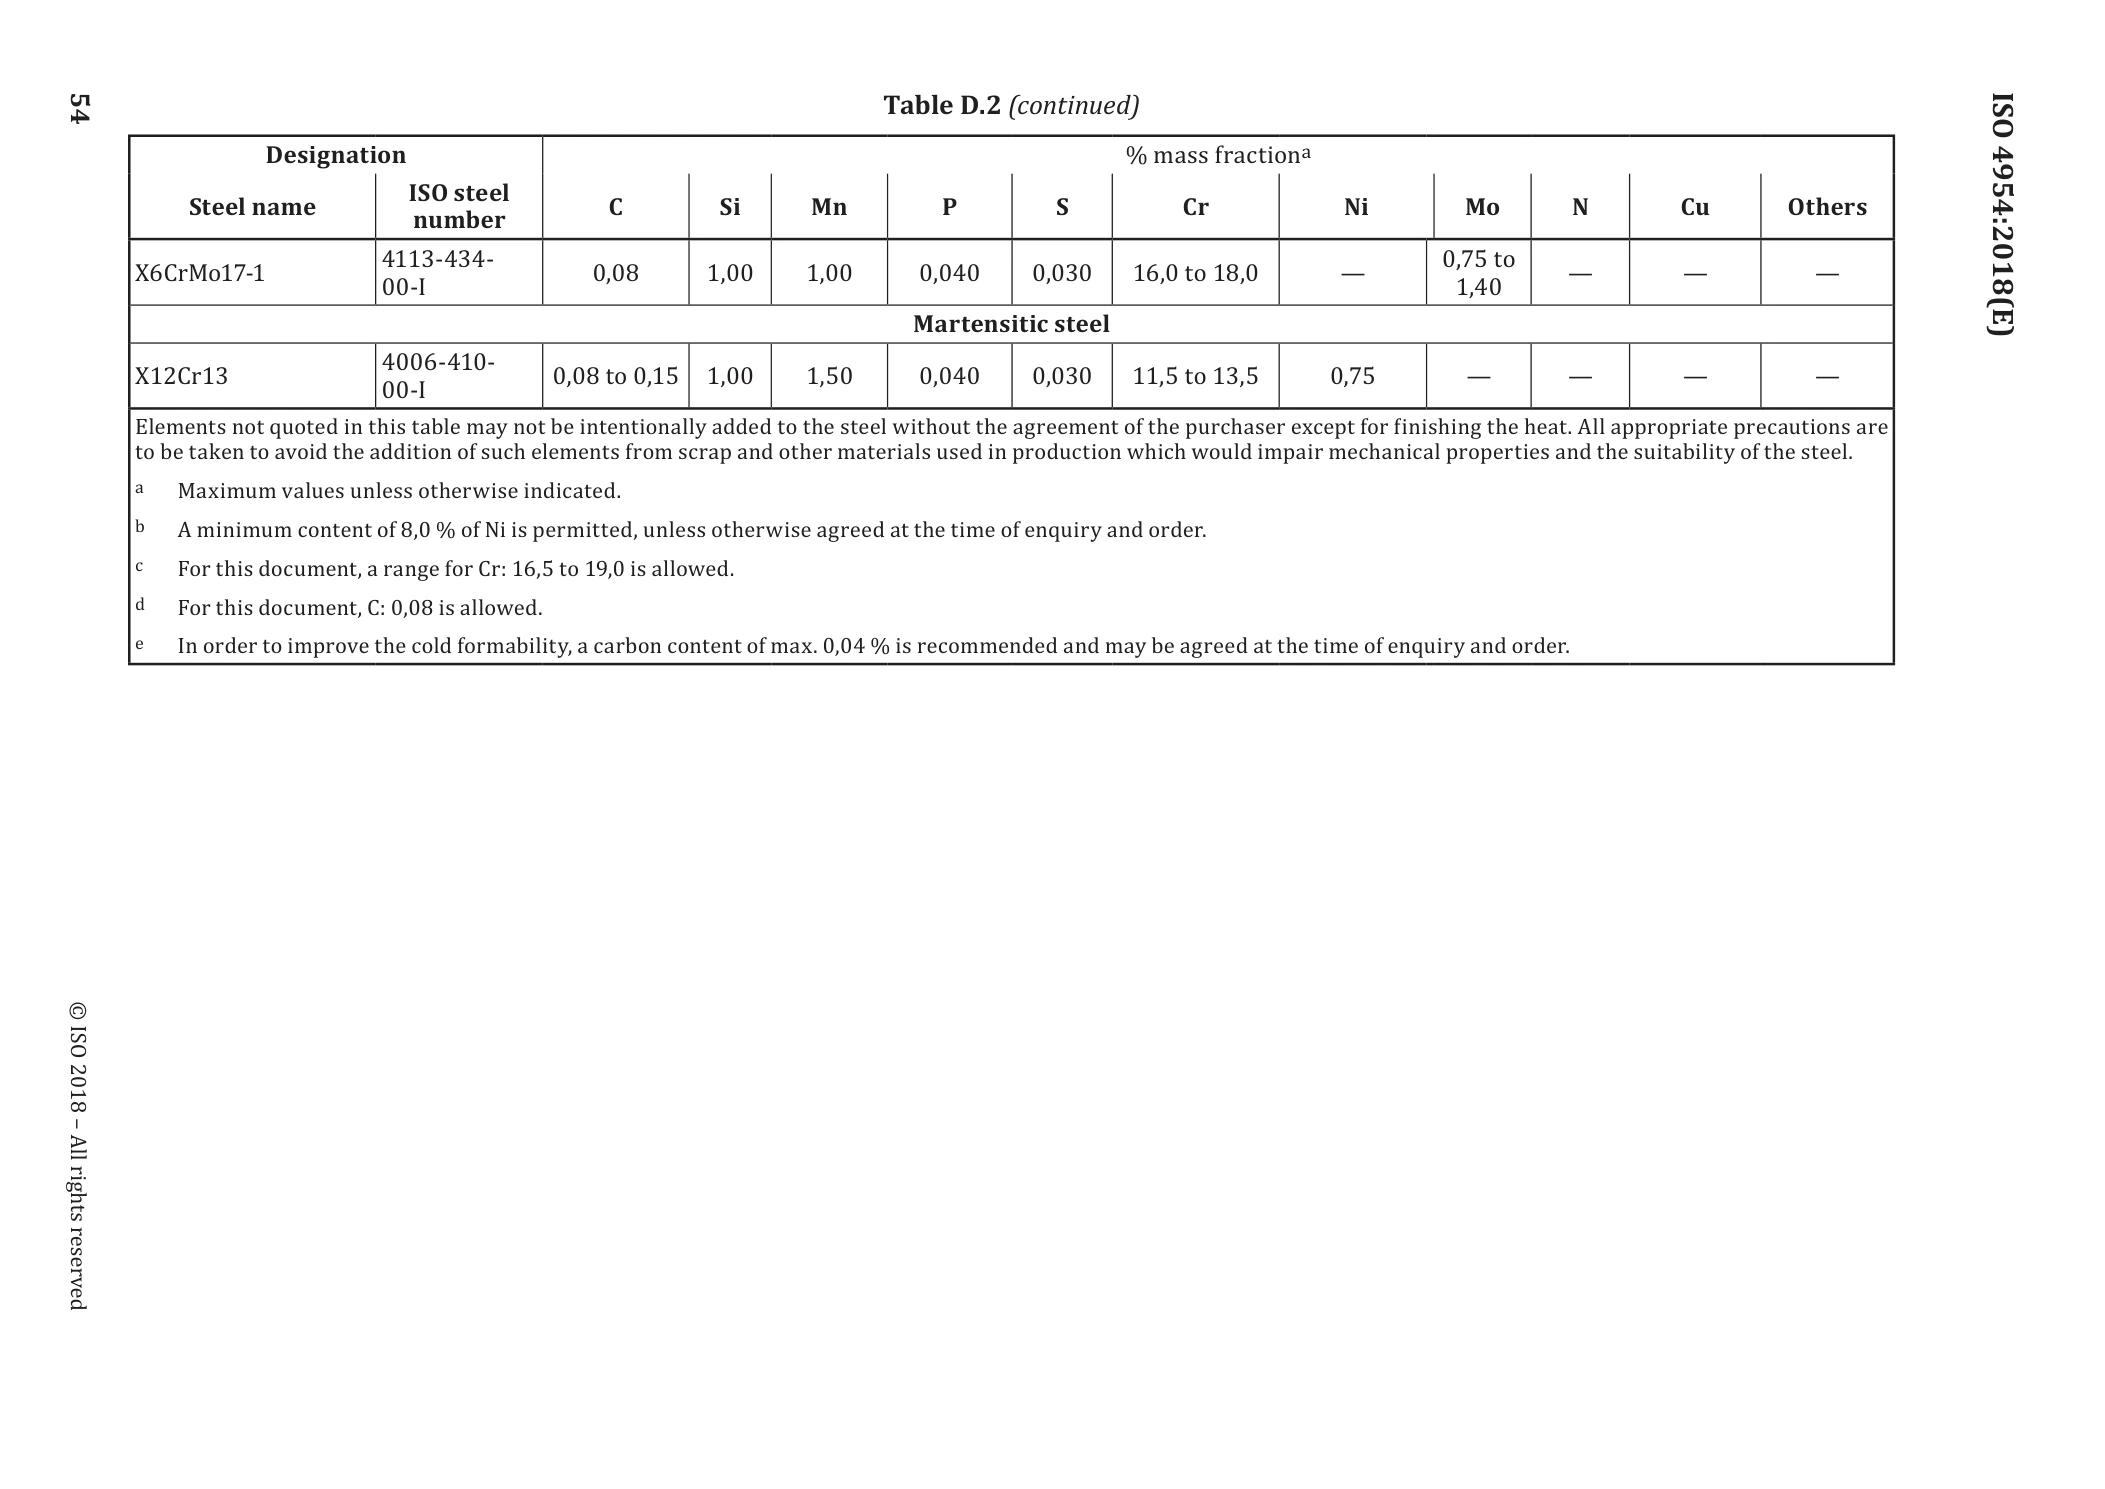
表A.2-冷加工后不用于热处理的钢的化学成分 (适用于熔炼分析) a
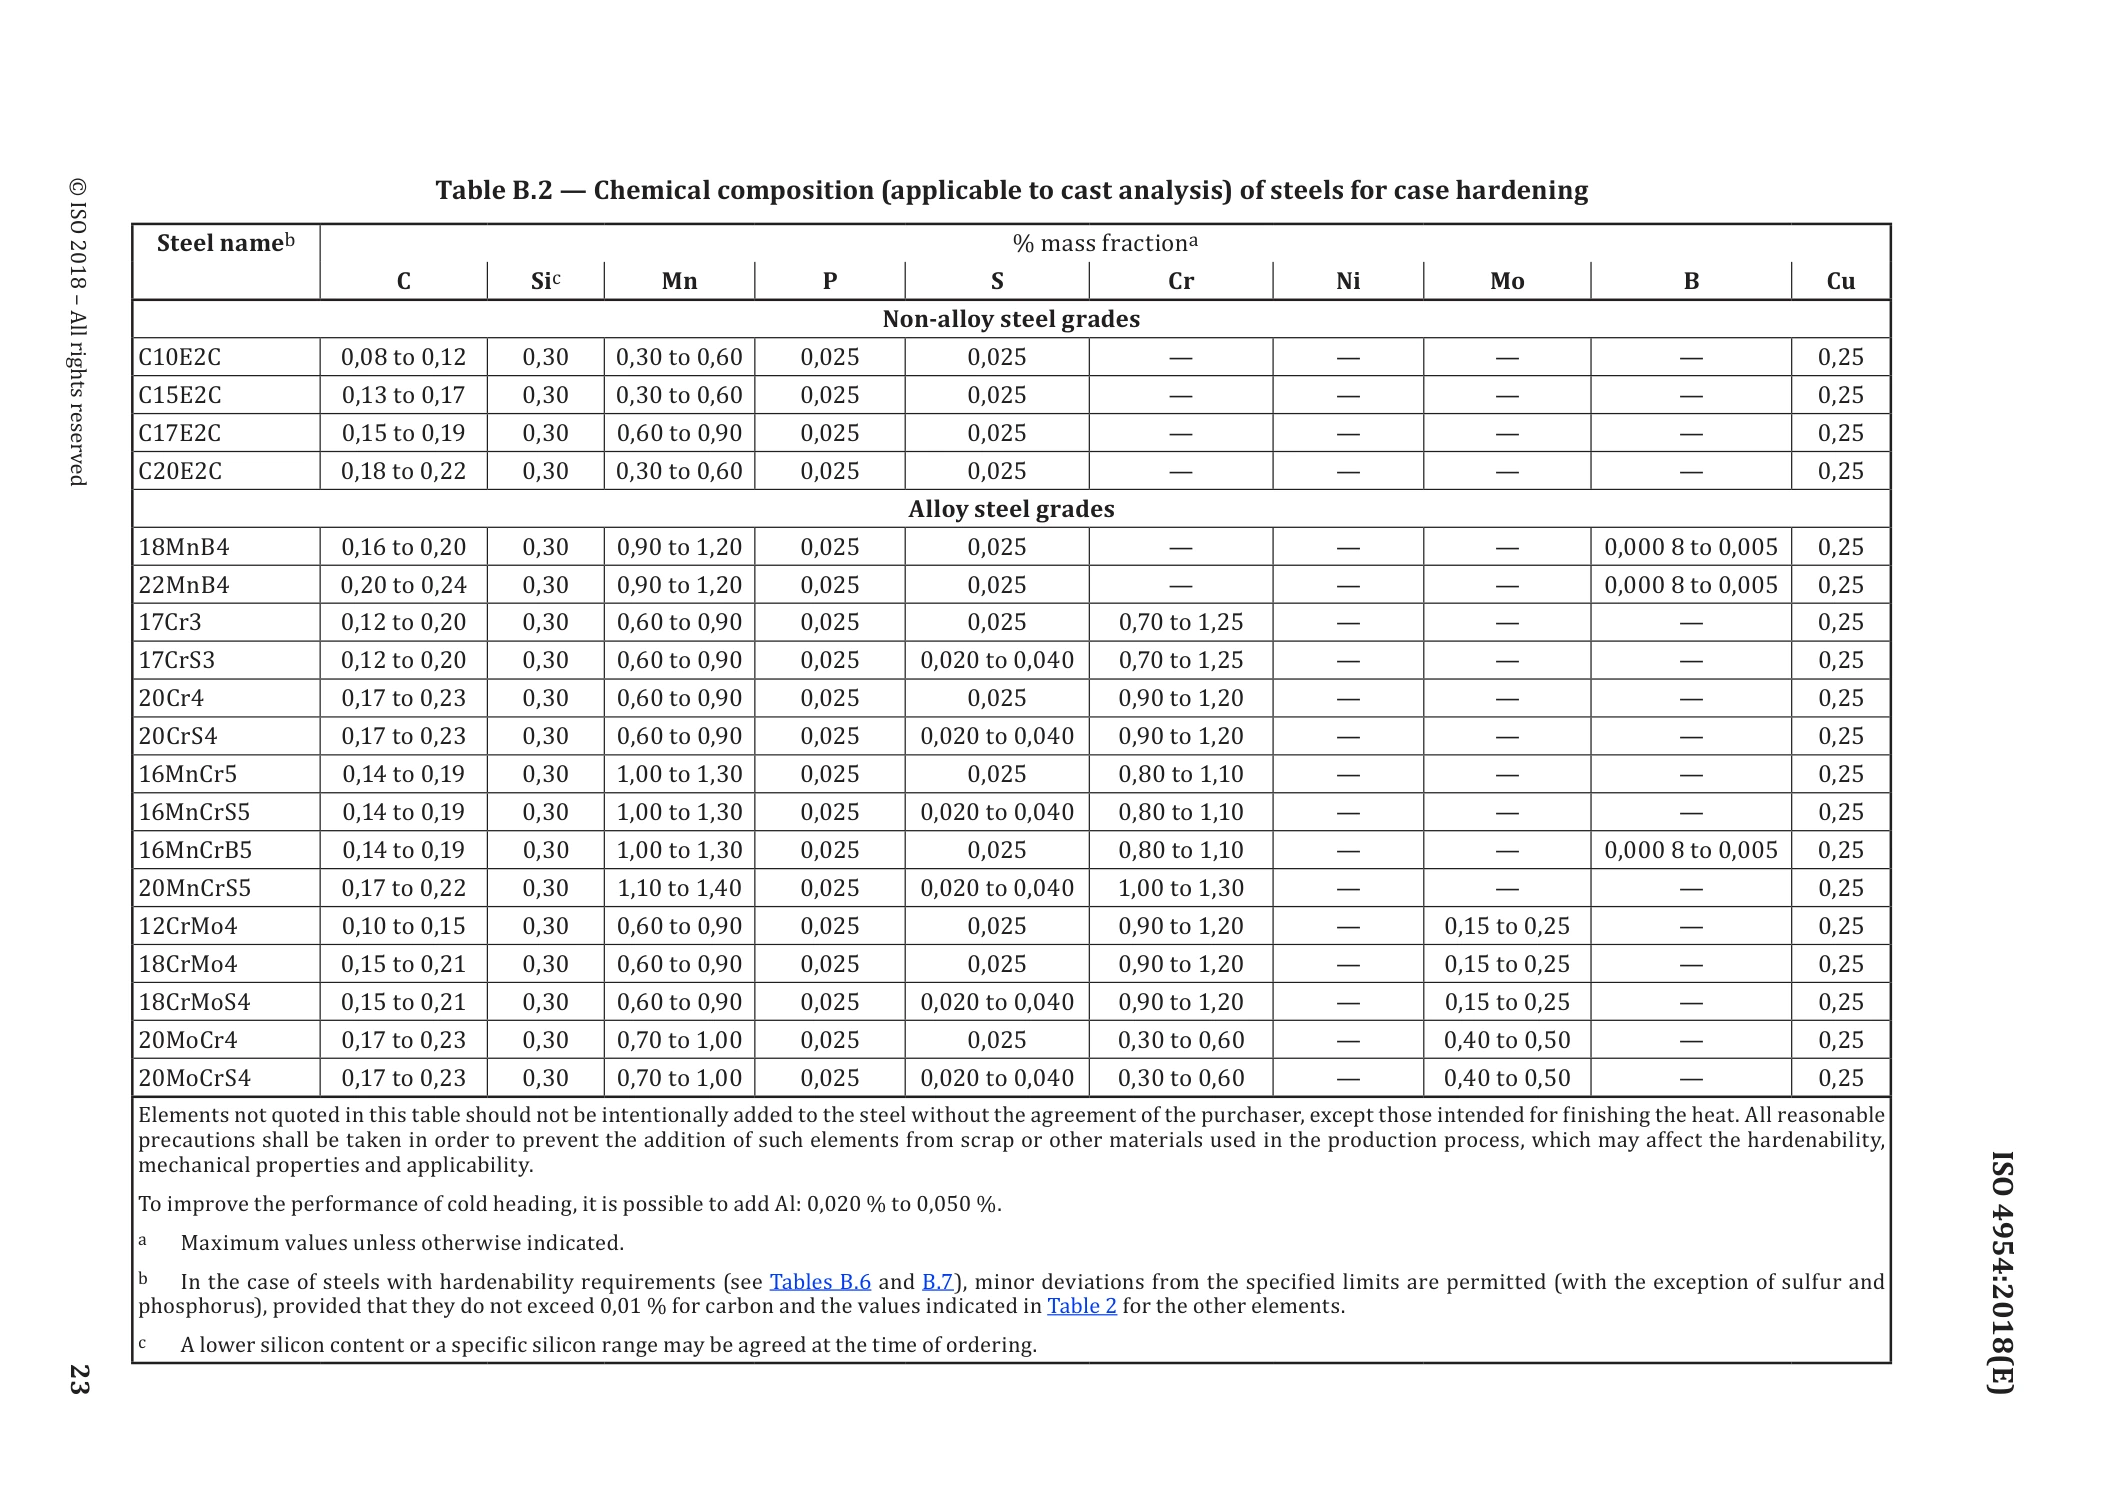
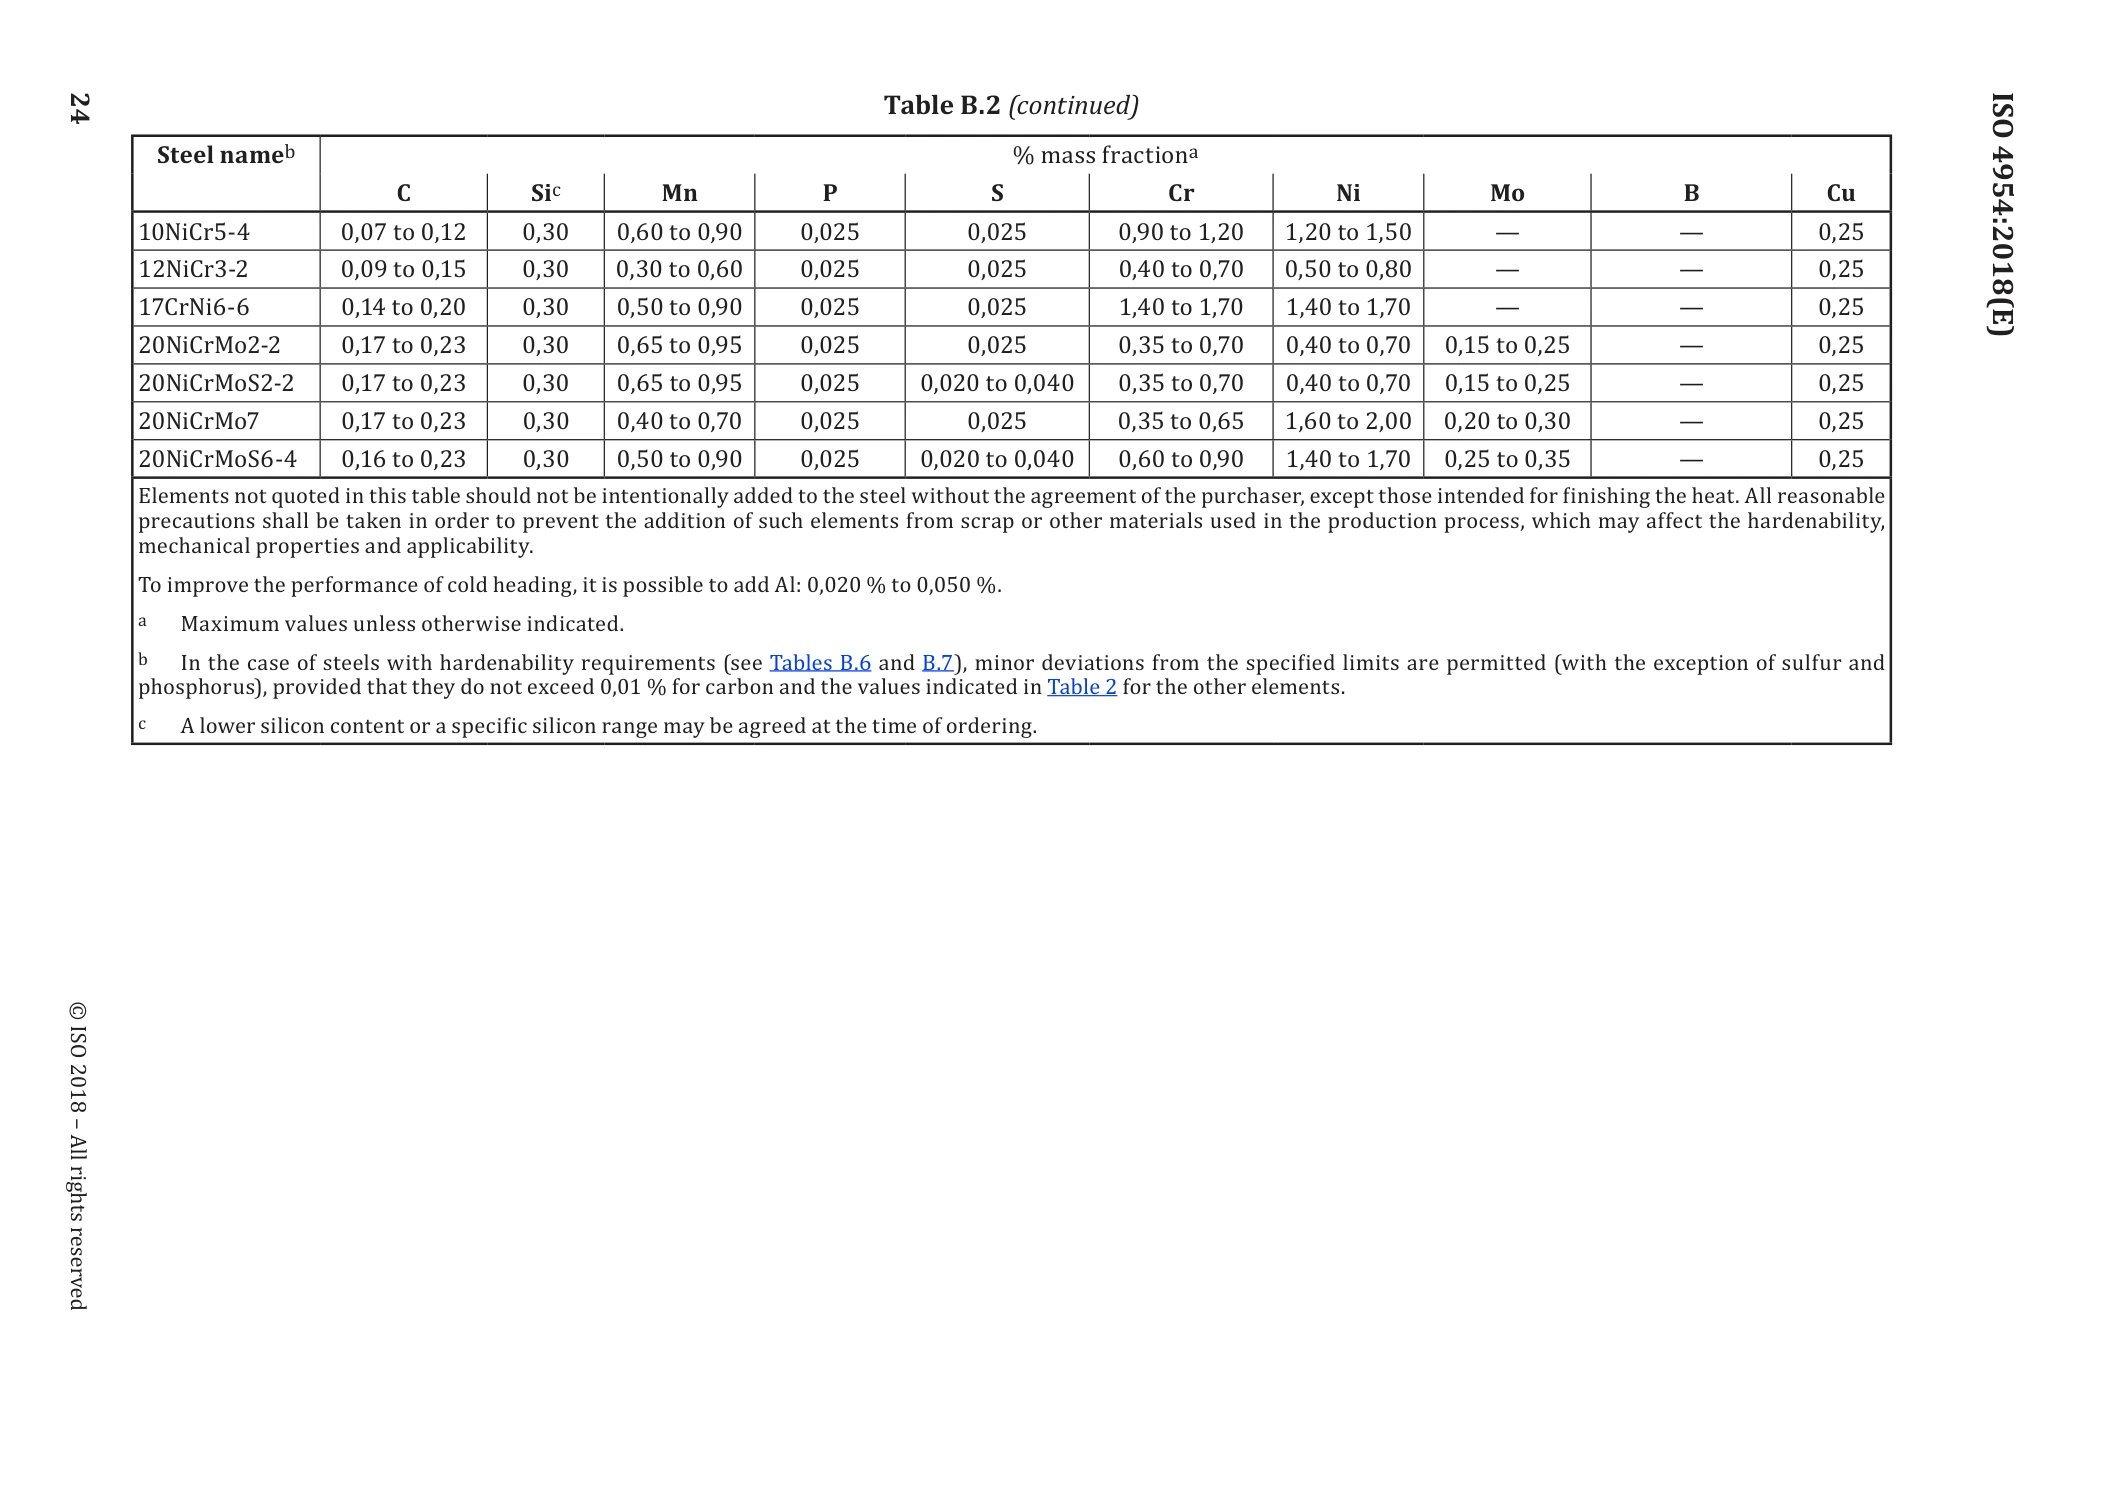
1111111
1111111
3.力学性能
表A.3-冷加工后不用于热处理的线材、棒材和线材的力学性能
| Steel name | Diameter | Delivery Condition | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| +AR or +AR+PE | +AC or+AC+PE | +AR+C | +AR+C+AC | +AR+C+AC+LC | +AC+C | |||||||||
| above mm | up to mm | Rm max. MPa | Z a min. % | R max. MPa | Z min. % | Rm max MPa | Zmin % | Rm max MPa | Zmin. % | Rmax MPa | Zmin. % | R max. MPa | Zmin. % | |
| C15C C15GC | 2 | 5 | —— | — | 390 | 70 | 430 | 66 | ||||||
| 5 | 10 | 460 | 58 | 400 | 68 | 550 | 56 | 380 | 70 | 420 | 66 | 490 | 63 | |
| 10 | 40 | 460 | 58 | 400 | 68 | 540 | 56 | 380 | 70 | 420 | 66 | 480 | 63 | |
| 40 | 100 | 460 | 58 | 400 | 68 | —— | —— | — | — | — | — | —— | —— | |
| a The values are given only for information. | ||||||||||||||