
Forme des carbures et aptitude au formage à froid
Le recuit de sphéroïdisation est utilisé sur certains aciers mi-carbone, à haute teneur en carbone, au bore ou alliés lorsqu’une déformation importante à froid est prévue. Le chauffage, le maintien et le refroidissement modifient la forme et la répartition des carbures. Le traitement peut réduire la résistance à la déformation et rendre la structure plus régulière. Choisir la gamme selon la nuance, l’état de départ, les moyens disponibles et les exigences de la commande.
Comment une structure sphéroïdisée peut-elle faciliter la frappe ?
- Elle peut réduire l’effort de déformation et les sollicitations des équipements.
- Elle peut réduire le risque de fissuration lors du formage en plusieurs opérations.
- Une dureté et une microstructure plus régulières peuvent aider à stabiliser la production.
- Les contrôles de dureté, de structure, de décarburation et les essais de formage restent à définir selon la commande. Le recuit seul ne garantit pas l’absence de fissures.
Du fil machine à l’expédition : exemple de gamme
L’ordre des opérations, le nombre de recuits et le tréfilage final varient selon la nuance, le diamètre, la déformation totale, l’état de livraison et l’accord avec le client.
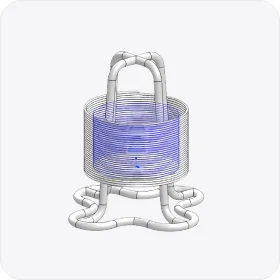 Fil machine (R)
 Décapage
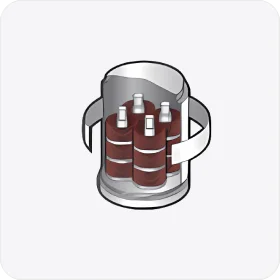 Recuit de sphéroïdisation (SA)
 Décapage et phosphatation (PC)
 Recuit de sphéroïdisation (SA)
 Tréfilage (D)
 Décapage et phosphatation (PC)
 Tréfilage (D)
 Contrôle
 Emballage
 Expédition
Quels paramètres contrôler pendant le recuit ?
L’atmosphère, l’uniformité de la température du four, le chauffage par rapport aux températures critiques, le temps de maintien et le refroidissement influencent la microstructure finale. Il n’existe pas de température ou de vitesse de refroidissement unique applicable à tous les aciers. Valider les paramètres pour la nuance, le four et la spécification de commande.
Codes d’opération
Les abréviations peuvent varier selon les clients et les fabricants. Décrire la gamme complète dans la spécification technique.
- PC — Décapage et phosphatation
- Retirer la calamine et préparer un revêtement qui facilite la lubrification au tréfilage.
- LA — Recuit à basse température
- Traitement choisi selon l’état du matériau.
- RA — Recuit
- Traitement destiné à adoucir le matériau ou à modifier sa microstructure.
- SA — Recuit de sphéroïdisation
- Favoriser une forme plus sphéroïdale des carbures pour faciliter le formage à froid.
- D — Tréfilage
- Réduire la section à travers une filière et maîtriser les dimensions.
- HD — Tréfilage sans recuit intermédiaire
- Tréfilage direct sans recuit intermédiaire.
- AIP — Recuit intermédiaire
- Recuit réalisé en cours de gamme.
Exemples de gammes
- Recuit : PC → RA
- Recuit de sphéroïdisation : PC → SA
- Tréfilage après recuit : PC → RA/SA → PC → D
- Tréfilage avant sphéroïdisation : PC → D → SA → PC
- Tréfilage final : PC → D → SA → PC → D
- Avec recuit à basse température : PC → LA → PC → D → SA → PC, puis D si nécessaire
- Avec sphéroïdisations et tréfilages répétés : PC → SA → PC → D → SA → PC → D
Vérifier l’état du fil livré
Selon la commande, vérifier la structure sphéroïdisée, la dureté, la décarburation, les propriétés mécaniques, la surface, les dimensions et les résultats d’un essai de refoulement à froid ou de formage. Les critères de réception viennent de la norme, du plan et de la spécification de commande. Aucune limite chiffrée universelle n’est donnée ici.