
Karbidform und Kaltumformbarkeit
Das Glühen auf kugeligen Zementit, auch GKZ-Glühen genannt, wird unter anderem bei Stählen mit mittlerem und hohem Kohlenstoffgehalt sowie bei Borstählen und legierten Stählen eingesetzt, wenn eine hohe Kaltumformbarkeit erforderlich ist. Geregeltes Erwärmen, Halten und Abkühlen verändert Form und Verteilung der Karbide, um den Umformwiderstand zu senken und das Gefüge zu vergleichmäßigen. Die Behandlung ist auf Stahlsorte, Ausgangsgefüge, Anlagenfähigkeit und Auftragsanforderungen abzustimmen.
Wie hilft ein kugeliges Karbidgefüge beim Kaltstauchen?
- Es kann den Umformwiderstand und die Anlagenbelastung verringern.
- Es kann die Widerstandsfähigkeit gegen Rissbildung bei der mehrstufigen Umformung komplexer Bauteile verbessern.
- Geringere Härte- und Gefügeschwankungen können die Fertigung stabilisieren.
- Härte, Gefüge, Entkohlung und Umformverhalten müssen geprüft werden. Das Glühen allein garantiert keine rissfreien Bauteile.
Vom Walzdraht zum Versand: ein Prozessbeispiel
Diese Folge gilt nicht unverändert für alle Werkstoffe. Reihenfolge, Anzahl der Glühschritte und abschließendes Ziehen hängen von Stahlsorte, Zielabmessungen, Gesamtumformung, Lieferzustand und Kundenvereinbarung ab.
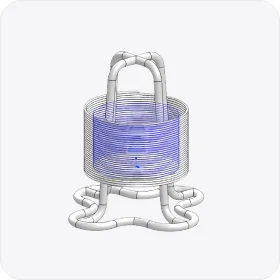 Walzdraht (R)
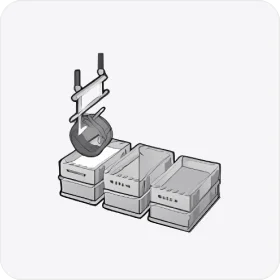 Beizen
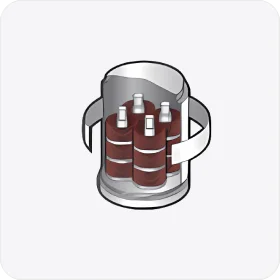 GKZ-Glühen (SA)
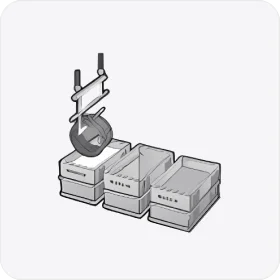 Beizen und Phosphatieren (PC)
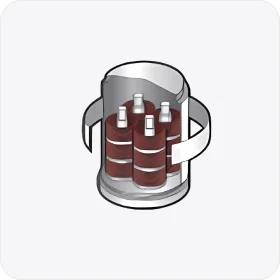 GKZ-Glühen (SA)
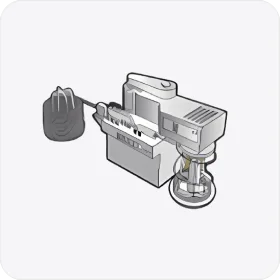 Drahtziehen (D)
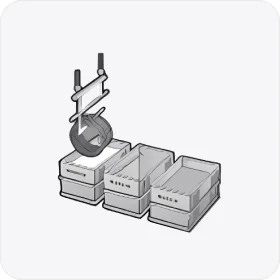 Beizen und Phosphatieren (PC)
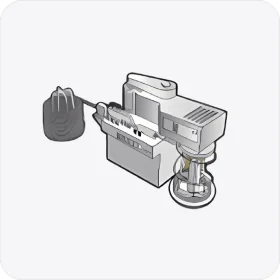 Drahtziehen (D)
 Prüfung
 Verpackung
 Versand
Anlagen und Videos zu den einzelnen Prozessschritten ansehen
Was ist beim Glühen zu kontrollieren?
Schutzatmosphäre, Temperaturgleichmäßigkeit im Ofen, Erwärmung im Verhältnis zu den Umwandlungstemperaturen, Haltezeit und Abkühlverlauf beeinflussen das Endgefüge gemeinsam. Hier wird keine einheitliche Temperatur oder Abkühlgeschwindigkeit für alle Stähle festgelegt. Die Parameter sind für Stahlsorte, Ofen und technische Auftragsbedingungen zu validieren.
Erläuterung der Prozesskürzel
Abkürzungen können bei verschiedenen Kunden und Herstellern unterschiedlich verwendet werden. Technische Vereinbarungen sollten die vollständige Prozessfolge nennen.
- PC — Beizen und Phosphatieren
- Zunder entfernen und eine Schicht zur Unterstützung der Schmierung beim nachfolgenden Ziehen erzeugen.
- LA — Glühen bei niedriger Temperatur
- Ein dem Werkstoffzustand angepasster Wärmebehandlungsschritt.
- RA — Glühen
- Glühschritt zum Erweichen oder zur Gefügeanpassung; die Abkürzung legt kein Normalglühen fest.
- SA — GKZ-Glühen
- Eine kugeligere Karbidform fördern, um die Kaltumformbarkeit zu verbessern.
- D — Drahtziehen
- Den Querschnitt durch ein Ziehwerkzeug reduzieren und Abmessungen kontrollieren.
- HD — Ziehen ohne Zwischenglühen
- Direktes Ziehen ohne zwischenliegenden Glühschritt.
- AIP — Zwischenglühen
- Ein Glühschritt innerhalb der Fertigungsfolge.
Beispielhafte Prozessfolgen lesen
- Glühen: PC → RA
- GKZ-Glühen: PC → SA
- Ziehen nach dem Glühen: PC → RA/SA → PC → D
- Ziehen vor dem GKZ-Glühen: PC → D → SA → PC
- Abschließendes Ziehen: PC → D → SA → PC → D
- Mit Glühen bei niedriger Temperatur: PC → LA → PC → D → SA → PC; bei Bedarf erneut D
- Wiederholtes GKZ-Glühen und Ziehen: PC → SA → PC → D → SA → PC → D
Glühen allein belegt nicht die Lieferqualität
Die Lieferprüfung sollte Karbidgefüge, Härte, Entkohlung, mechanische Eigenschaften, Oberfläche, Abmessungen sowie Kaltstauchversuche oder reale Umformversuche berücksichtigen. Die Annahmekriterien ergeben sich aus der anwendbaren Norm, der Kundenzeichnung und der technischen Auftragsvereinbarung. Allgemeingültige Zahlenwerte werden hier nicht festgelegt.