
FALLBEISPIELE · TECHNISCHE NACHWEISE
Technische Fallstudien zur Kaltumformung
Veröffentlichte technische Fallstudien, gegliedert nach Bauteil, Werkstoff, Prozessproblem und Validierungsweg.
Veröffentlichte Fallstudien
Werkstoffentscheidungen anhand realer Problemstellungen
Die Fallbibliothek enthält veröffentlichte technische Artikel. Die endgültige Werkstoffauswahl wird anhand von Zeichnungen, Normen, Mustervalidierung und schriftlicher Vereinbarung bestätigt.
RX-CE-030Fallbeispiel
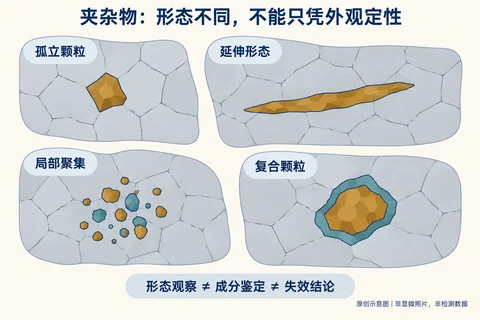
Einschlüsse und Kaltstauchrisse: Was die Nachweise tatsächlich belegen
Partikelbeobachtung, Normkonformität, Rissursache und Verantwortlichkeit trennen. Eine Ursachenzuordnung erfordert rückverfolgbare Probenahme, Analytik und Prozessnachweise.
Fallstudie lesen ->
RX-CE-029Fallbeispiel4 verknüpfte Produkte
Warum Kaltstauchdraht häufig mit einem runden Querschnitt beginnt
Runddraht ist vielseitig einsetzbar. Ein geeigneter vorgeformter Ausgangsquerschnitt kann anspruchsvolle Fließwege verkürzen; maßgeblich bleiben das konkrete Bauteil, die Werkzeuge und die Validierung in der Fertigung.
Fallstudie lesen ->
RX-CE-028Fallbeispiel
Risse nach dem Kaltstauchen: Was sagt die Härte aus?
Originalaufzeichnungen zeigen gerissene Schraubenköpfe und eine Anzeige von ungefähr 185 HV0.2. Diese Unterlagen allein bestimmen weder die Ursache noch eine Abnahmegrenze.
Fallstudie lesen ->RX-CE-027Fallbeispiel1 verknüpfte Produkte
Weicherer Draht ist nicht immer die bessere Lösung zum Kaltstauchen
Härtewünsche anhand des tatsächlichen Fertigungsproblems, des Gefüges, der Beschichtung und der Folgeprozesse bewerten. Ein möglichst niedriger HRB-Wert ist kein allgemeingültiges Ziel.
Fallstudie lesen ->
RX-CE-026Fallbeispiel
BOF- und EAF-Stahlerzeugung: Prozessweg und Qualität sind unterschiedliche Fragen
Einsatzstoffe und Wärmequelle verstehen, den tatsächlichen Herstellweg des Stahlwerks prüfen und den gelieferten Werkstoff anhand der vorgesehenen Erzeugnisanforderungen bewerten.
Fallstudie lesen ->
RX-CE-025Fallbeispiel1 verknüpfte Produkte
Warum bleiben Riefen nach einem Werkstoffwechsel bestehen?
Ein Fall mit 20MnB4-Rohrmuttern untersucht Durchgangsspiel im Werkzeug, Schmierstoffzustand und Filtration. Beobachtungen werden von bestätigten Ursachen getrennt.
Fallstudie lesen ->
RX-CE-024Fallbeispiel
Erklärt eine dünne Phosphatschicht Riefen beim Kaltstauchen?
Schichtmasse, Abdeckung, Haftung, Seifenschmierung und Verformungshistorie beeinflussen die Riefenbildung. Eine dickere Phosphatschicht ist keine allgemeingültige Abhilfe.
Fallstudie lesen ->RX-CE-023Fallbeispiel
Netzartige Risse im Schraubenflansch: Gefüge- und Härtebefunde
Vom Kunden als SCM435 bezeichnete Proben zeigen oberflächennahe Gefügeunterschiede und höhere HV0.1-Werte. Erklärungen durch Glühen und Aufkohlung bedürfen weiterer Verifizierung.
Fallstudie lesen ->
RX-CE-022Fallbeispiel
Kapitel 10: Von der Musterfreigabe zur stabilen Serienfertigung
Ein freigegebener Versuch belegt ein begrenztes Werkstoff- und Prozessergebnis. Die Bedingungen sind zu erhalten und die Validierung auf Ringe, Chargen und längere Produktionsläufe auszuweiten.
Fallstudie lesen ->
RX-CE-021Fallbeispiel
Kapitel 9: Werkstoffeignung auf unterschiedlichen Kaltstauchmaschinen
Identifiziertes Material, Stufenproben, Betriebsbedingungen und wiederholbare Produktionsergebnisse vergleichen, wenn dasselbe Teil auf zwei Maschinen unterschiedlich reagiert.
Fallstudie lesen ->RX-CE-020Fallbeispiel
Kapitel 8: Bauteilgeometrie und Umformfolge
Köpfe, Flansche, Bohrungen und Absätze verändern den Werkstofffluss. Vorformen und Stufenproben verbinden den Ausgangsdraht mit der endgültigen Geometrie.
Fallstudie lesen ->
RX-CE-019Fallbeispiel
Warum kann die Phosphat-Seifen-Schmierung beim Kaltstauchen versagen?
Restbeschichtung nach dem Ziehen, Haftung, Schmierstoff im Werkzeughohlraum und Umformbedingungen sind gemeinsam zu bewerten. Aussehen und Schichtmasse allein reichen nicht aus.
Fallstudie lesen ->
RX-CE-017Fallbeispiel
Kapitel 6: Wie Ziehen das Kaltstauchverhalten verändert
Die Ziehhistorie beeinflusst Kaltverfestigung, richtungsabhängiges Fließen und spätere Umformung. Abnahmen, Stufenpläne, Lagerung und tatsächliche Produktionsnachweise vergleichen.
Fallstudie lesen ->
RX-CE-015Fallbeispiel
Wo entstehen Oberflächenfehler, und warum bleiben sie bis zum kaltgestauchten Teil bestehen?
Schalen, Überlappungen, Risse und Riefen über Gießen, Walzen, Handhabung, Beizen, Ziehen und Kaltstauchen rückverfolgen. Den ersten Nachweis anhand von Prozessbefunden bestimmen.
Fallstudie lesen ->
RX-CE-014Fallbeispiel
Kapitel 4: Kugeliger Karbidzustand und tatsächliche Kaltumformbarkeit
Neben einer Bewertung des kugeligen Karbidzustands und der Härte sind Karbidform, -größe, -verteilung, Ferritzustand und repräsentative Probenahme entscheidend.
Fallstudie lesen ->
RX-CE-013Fallbeispiel
Kapitel 3: Örtliche Risse innerhalb einer Werkstoffcharge
Repräsentative bestandene Prüfungen können mit örtlicher Schädigung zusammentreffen. Den betroffenen Ringabschnitt rückverfolgen und feststellen, wo ein Fehler entstand und verstärkt wurde.
Fallstudie lesen ->RX-CE-012Fallbeispiel
Kapitel 2: Was Werkstoffnormen belegen können
Erzeugniskonformität von tatsächlicher Umformvalidierung trennen und dabei Gefüge, Ziehhistorie, Beschichtungen, Anlagen und Dauerproduktion berücksichtigen.
Fallstudie lesen ->
RX-CE-011Fallbeispiel
Kapitel 1: Werkstoffkonformität und Stabilität beim Kaltstauchen
Eine konforme Werkstoffspezifikation ist die Grundlage. Bauteilgeometrie, Werkzeuge, Anlagen, Schmierung und Produktionsbedingungen erfordern zusätzlich eine Prozessvalidierung.
Fallstudie lesen ->
RX-CE-009Fallbeispiel1 verknüpfte Produkte
ML40Cr und 40Cr: Mehr als ein Gütepräfix
40Cr und ML40Cr nach Normausgabe, Zusammensetzung, Stahlqualitätsklasse, Erzeugnisform und vorgesehenem Kaltstauchprozess vergleichen.
Fallstudie lesen ->
RX-CE-007Fallbeispiel
S55C-Dünnwandfall: Werkstoff- und Produktionskontrolle beim Kaltumformen
Ein anonymisierter Automobilfall verbindet S55C-Drahtzustand, Beschichtung und Chargengleichmäßigkeit mit dünnwandigem Umformen. Öffentliche Maße und Darstellungen sind keine Abnahmeaufzeichnungen.
Fallstudie lesen ->
RX-CE-008Fallbeispiel1 verknüpfte Produkte
35CrMo und ML35CrMo: Normen und Eignung zum Kaltstauchen
Vergleich der genannten Ausgaben von GB/T 3077, GB/T 6478 und GB/T 28906. Zusammensetzung, Erzeugnisform, Lieferzustand und Validierung des Kaltstauchens bleiben getrennt.
Fallstudie lesen ->
RX-CE-003Fallbeispiel5 verknüpfte Produkte
Von SWRCH10A zu SWCH10A: vom Walzdraht zum Draht
JIS G 3507 unterscheidet Walzdraht vom Fertigdraht. Das fehlende R kennzeichnet die Erzeugnisform und belegt für sich allein keine Normkonformität des Fertigdrahts.
Fallstudie lesen ->
RX-CE-006Fallbeispiel12 verknüpfte Produkte
Vierkantmuttern umformen: Warum der Ausgangsquerschnitt des Drahts zählt
Ein Beispiel mit SWRCH10A-Vierkantdraht von 13.80 mm erläutert den Einfluss der Ausgangsgeometrie auf die Eckenfüllung. Tatsächliche Vorteile erfordern zeichnungsbezogene Versuche und Fertigungsnachweise.
Fallstudie lesen ->
RX-CE-002Fallbeispiel4 verknüpfte Produkte
SUJ2: eine Wälzlagerstahlgüte im JIS-System
SUJ2 bezeichnet einen kohlenstoffreichen Chrom-Wälzlagerstahl. Das Suffix ist eine Gütekennzahl. Zusammensetzungs- und Abnahmeanforderungen ergeben sich aus der Erzeugnisnorm.
Fallstudie lesen ->
RX-CE-001Fallbeispiel19 verknüpfte Produkte
SCM435 im JIS-Stahlsystem lesen
SCM435 ist die JIS-Bezeichnung eines Chrom-Molybdän-Stahls. Festgelegter Kohlenstoffbereich, Lieferzustand und Erzeugnisnorm sind zu prüfen. Aus dem Namen allein folgt keine Gleichwertigkeit.
Fallstudie lesen ->
RX-CE-005Fallbeispiel3 verknüpfte Produkte
Was bedeuten 1022A, 1010A, 1008A und 1006A?
SAE-J403:2014-Güten, JIS-SWRCH-Bezeichnungen und ASTM-F2282-IFI-Bezeichnungen sind zu unterscheiden. Ein A-Suffix allein definiert keinen Werkstoff und gibt keinen Ersatz frei.
Fallstudie lesen ->