

Kapitel 9: Verhalten sich dasselbe Produkt, dieselbe Güte und Nennabmessung auf zwei Maschinen unterschiedlich, ist zuerst ein belastbarer Werkstoffvergleich herzustellen. Anschließend sind die tatsächlichen Umformbedingungen zu untersuchen. Produktionsaufzeichnungen, gekennzeichnete Proben und wiederholbare Ergebnisse sind aussagekräftiger als „Eine andere Maschine kann das Teil herstellen“.

Zuerst einen vergleichbaren Werkstoffzustand sicherstellen
- Charge, Ring und Probenahmestelle identifizieren. Soweit möglich, Material desselben Rings an bekannten Stellen vergleichen.
- Glühen, Ziehen, Beschichtung und vereinbarten Lieferzustand bestätigen.
- Prüfaufzeichnungen mit dem tatsächlich verwendeten Material verknüpfen, nicht nur mit derselben Güte.
- Handhabung, Lagerung und Bearbeitungs- oder Oberflächenänderungen vor dem Einlegen erfassen.
Dieselbe Güte und derselbe Durchmesser belegen keinen identischen Eingangszustand. Liegt ein belastbarer Vergleich innerhalb desselben Rings vor, dürfen unbestimmte Materialunterschiede nicht weiter als Erklärung dienen. Dann sind die Bedingungen und das Auftretensmuster der Auffälligkeit zu untersuchen. Rückverfolgbarkeit ermöglicht einen fairen Vergleich, weist aber keine Verantwortung zu.
Die tatsächlichen Umformbedingungen vergleichen
Abschnittslänge und Stirnflächenzustand, Verformungsaufteilung auf die Stufen, Produktionsgeschwindigkeit, Schmierstoffzufuhr und Temperatur nach längerem Betrieb können sich zwischen Maschinen unterscheiden. Der Werkstoff reagiert auf diese lokalen Fließ- und Kontaktbedingungen, nicht auf eine Maschinenmarke. Erfolgreiche Fertigung unter einem Bedingungssatz ist ein nützlicher Nachweis, validiert aber keinen anderen. Die Werkstoffkonformität gegenüber Erzeugnisnorm, Vereinbarung und anwendbaren Prüfungen ist getrennt zu bewerten.
Ort und Zeitpunkt der Auffälligkeit erfassen
- Folgt sie einem bestimmten Ring oder Abschnitt, oder tritt sie an mehreren Ringen auf?
- Besteht sie bereits beim Anfahren oder erst nach längerem Betrieb?
- Sind Lage, Erscheinungsbild und Richtung gleichbleibend?
- An welcher Stufe ist sie erstmals erkennbar?
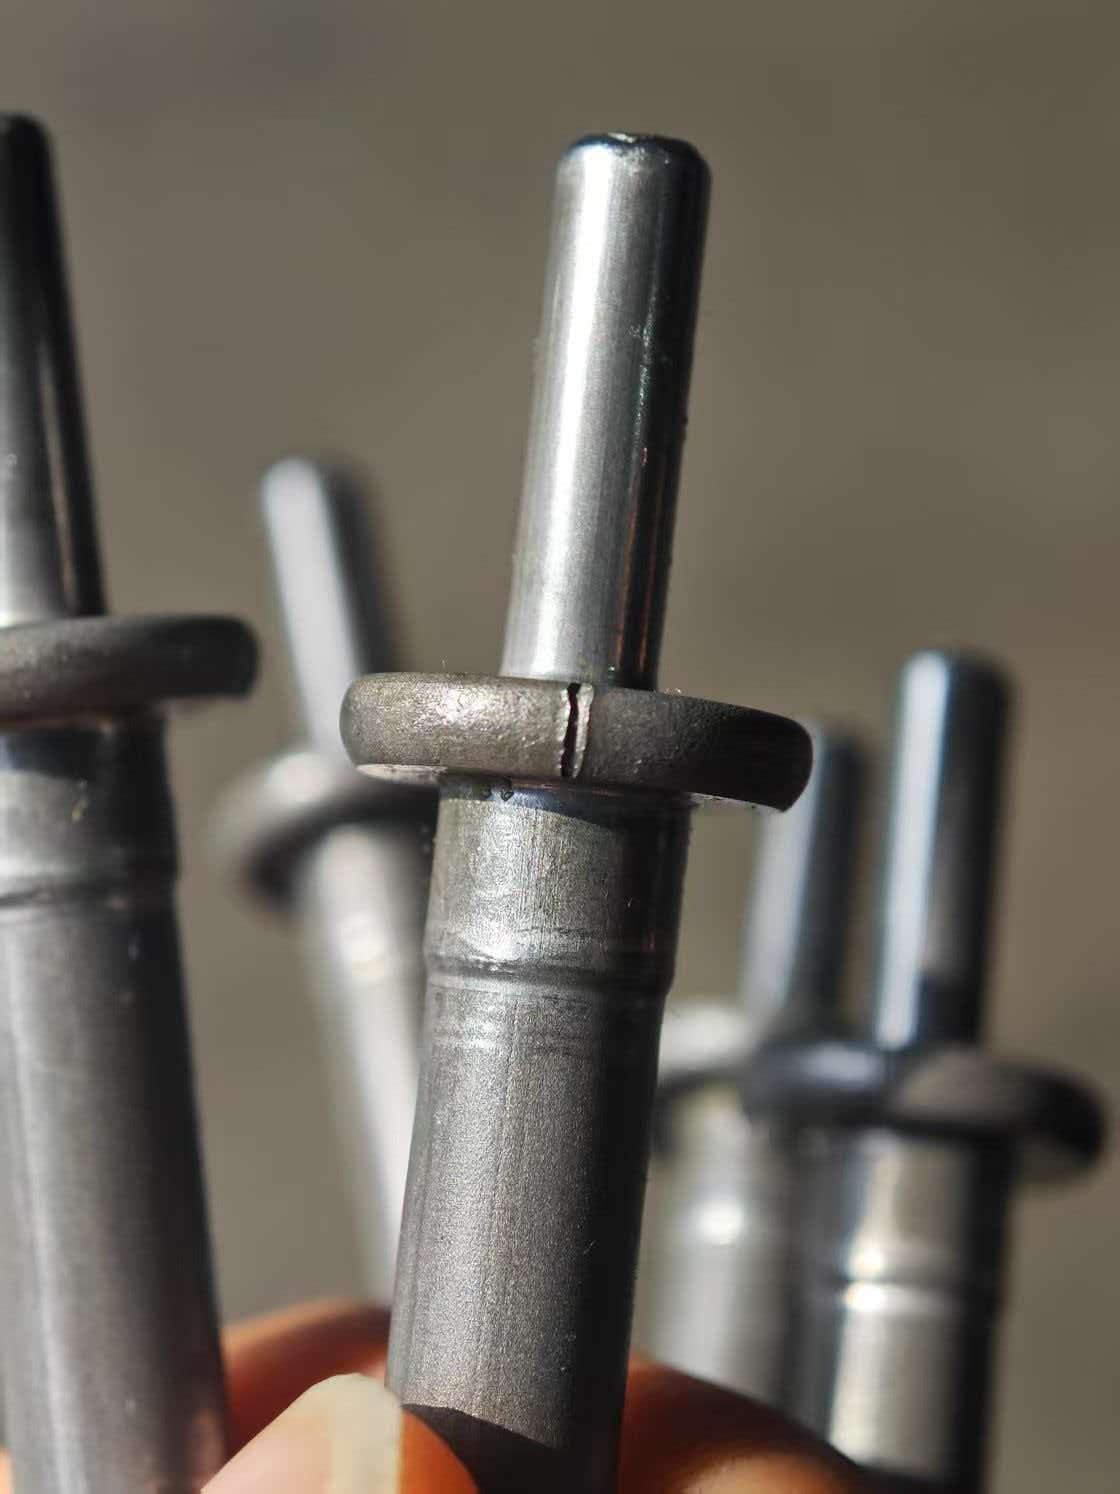
Stufenproben aufbewahren und Risslage, Anzahl und Verteilung erfassen. Ein Foto des Erscheinungsbilds beschreibt den Fehler, belegt aber nicht seine Ursache.
Aufzeichnungen, Proben und Prüfungen einander zuordnen
Gekennzeichneten Draht, abgeschnittene Rohlinge, Proben relevanter Stufen und fehlerhafte Teile aufbewahren. Am Fertigteil allein kann ein früherer Ursprung verdeckt sein. Schmelze, Bearbeitungsweg, Ring und Prüfergebnisse miteinander verknüpfen. Oberflächen-, Querschnitts-, Gefüge-, Bruch- oder mechanische Prüfungen nach der konkreten Fragestellung auswählen.

Ein Zugversuchsvergleich kann nach dem gewählten Verfahren Zugfestigkeit, Bruchdehnung oder Brucheinschnürung bewerten. Vergleichbare Probenahme und Werkstoffzustände sind zu bestätigen. Bei Härteuntersuchungen müssen Verfahren, Querschnitt, Prüfpunkte und Bedingungen feststehen.

Die Fotos von Zug- und Mikrohärteprüfung veranschaulichen Prüfverfahren; sie sind keine zugehörigen Ergebnisse zum gezeigten gerissenen Teil. Ein Einzelmesswert ersetzt keinen vollständigen Vergleich.
Einen aussagekräftigen Vergleich planen
| Aufzeichnungsgruppe | Aufzubewahrende Angaben |
|---|---|
| Werkstoff und Probenahme | Charge, Ring, Lieferzustand, Stelle und Probenkennzeichen. |
| Produkt und Prozess | Zeichnung, Rohlinge, Stufenproben und tatsächliche Betriebsbedingungen. |
| Geänderte Einflussgrößen | Einstellungen davor und danach; soweit praktikabel, den Haupteinfluss getrennt untersuchen. |
| Laufende Produktion | Hergestellte und geprüfte Stückzahlen, Anzahl auffälliger Teile, Zeitpunkt und Stelle. |
Soweit die festgelegten Prozess- und Sicherheitsbedingungen dies erlauben, sind Material mit stabiler Historie und untersuchtes Material unter beiden Bedingungssätzen zu vergleichen. Prüfen, ob der Unterschied wiederholt auftritt und dem Werkstoff, den Betriebsbedingungen oder deren Wechselwirkung folgt. Gleichzeitige Änderungen von Material, Geschwindigkeit und Schmierung können die Fertigung wiederherstellen, identifizieren aber nicht den wirksamen Faktor. Notwendige kombinierte Änderungen sind zu dokumentieren und später zu verifizieren.
Den Werkstoff auf die gesamte Fertigungsfolge abstimmen
Eine niedrigere Fließspannung kann einzelne Bearbeitungsschritte erleichtern; eine minimale Härte ist jedoch kein allgemeines Ziel. Gefüge, Oberflächenqualität, Abmessungen, Beschichtung, Folgeprozesse und Endeigenschaften sind zu berücksichtigen. Hängt die Endleistung vom Lieferzustand ab, kann eine Härtesenkung ohne Prüfung dieser Anforderungen ungeeignet sein.
Creation Group verknüpft rückverfolgbare Lieferaufzeichnungen und Werkstoffprüfungen mit Kundenzeichnung, Betriebsbedingungen und Stufenproben. Güte, Abmessung, Charge, Produktzeichnung sowie Draht- und Fehlerfotos helfen, vor der Maßnahmenwahl einen gezielten Vergleich festzulegen.
Technische Quellen
- Nippon Steel Technical Report 116: mittelgekohlter Walzdraht zum Kaltstauchen
- Ruan und Mitautoren: Bewertung beschichtungsbasierter Schmierstoffe im örtlich begrenzten Stabziehversuch
Diese Quellen erläutern Werkstoffentwicklung und Schmierstoffprüfungen. Sie validieren weder einen bestimmten Kundenwerkstoff noch einen Maschinenvergleich oder ein konkretes Produktionsergebnis.