
事例 STUDIES · ENGINEERING EVIDENCE
冷間成形の技術事例
材料、部品、製造、試験、破損解析の事例です。観察の範囲は各記事でご確認ください。
Published cases
実際の課題から考える材料選定
この事例集には公開済みの技術記事を掲載しています。最終的な材料選定は、図面、適用規格、試作品の検証、書面による合意に基づいて確定します。
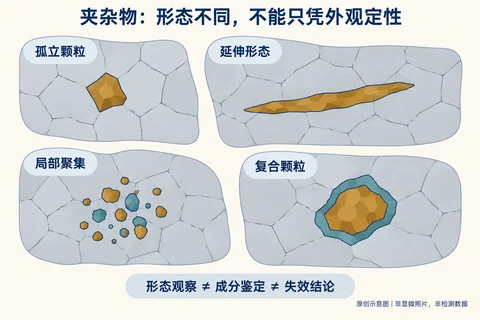
介在物評価、材料の合否、亀裂起点の確認を分け、追跡可能な証拠を集めます。RX-CE-030Case
介在物を見つけたときの冷間圧造割れの調べ方
夾雑物が見つかったからといって、材料が不合格であるとは限りません。また、等級判定が合格であっても、局所的な材料リスクを自動的に排除できるわけではありません。粒子の識別、検査の適合性と故障の因果関係に関する証拠の境界について説明します。
記事を読む →
丸線と異形線材を、送り、切断、材料流動、金型と良品当たりの費用で比較します。RX-CE-029Case4 related products
冷間圧造で丸線を使う理由と異形線材の選択
なぜ冷間圧造用線材の多くは丸線から始まるのでしょうか。丸線から異形線へと加工する際、本当に重要なのは「丸いかどうか」ではなく、材料が金型に入る前に、最終製品にどれだけ近づいているかということです。中秋節では「円」を重んじます。そして面白いことに、私たちが日々扱う冷...
記事を読む →
硬さの指示値と破壊起点、組織、工程条件を関連付けます。RX-CE-028Case
硬さが正常に見えても冷間圧造で割れる理由
裂け目の実物、硬度試験の結果、および機械の画面がすべて目の前にあります。問題は、単なる一つの数値があるかどうかではなく、その数値だけで全てを判断できるのかどうかです。頭部に明らかな裂け目のある冷間圧造ねじ 現場のワーク:頭部の一部に亀裂が確認できます。画像は異常な...
記事を読む →硬さに加え、組織、延性、表面、成形荷重、部品の要件を見ます。RX-CE-027Case1 related products
冷間圧造用材料は柔らかいほどよいのか
お客様が求めているのは、しばしば「低い硬度」ではなく、「より成形しやすいこと」です。冷間鍛造用材料を扱う際には、よく次のような言葉を耳にします。「この材料、もう少し柔らかくできませんか?」
記事を読む →
製鋼法だけでなく原料、精錬、残留元素、介在物と成形試験結果を比較します。RX-CE-026Case
転炉鋼と電炉鋼を冷間圧造向けに比較する
転炉と電気炉の原理を示す図解(顧客の製鉄所での実写ではありません)。本日、ある海外のお客様が当社とカスタム材料について打ち合わせをしている際、製鉄所で採用している製鋼方式についてお尋ねになりました。「電気炉ですか、それとも転炉ですか?」という質問です。この問いには...
記事を読む →
工程ごとの試料、金型のすきま、潤滑剤の供給を比較します。RX-CE-025Case1 related products
材料を替えても冷間圧造のかじりが残る場合
20MnB4オイルパイプナットのクレームから考える。「このロットは打ちにくいので、別のものに変えてみましょう。」冷間鍛造で表面が引っ掻けると、現場ではまず材料を変えることを考えがちです。しかし、材料を変えても問題が解決しない場合、次はどうすればよいのでしょうか。あ...
記事を読む →
リン酸塩皮膜と潤滑剤の残り方、金型との接触、傷が最初に出る位置を調べます。RX-CE-024Case
冷間圧造のかじりは皮膜量だけで判断できない
冷間圧造品の表面に引っ掻き傷が発生すると、現場ではよく「次のロットの材料は、リン酸塩皮膜をもう少し厚くしてほしい」という要望が出されます。この判断には一理あります。皮膜が十分でないと、確かに引っ掻き傷に対する耐性が低下する可能性があります。しかし、すべての引っ掻き...
記事を読む →断面の局所測定、硬さの指示値と、原因を判断するための追加証拠を整理します。RX-CE-023Case
破損解析事例:ボルトフランジの網目状の割れ
ケース01/冷間鍛造成形時の割れ ボルトのフランジが網目状に:層状組織と表面硬化から原因を追及する あるボルトでは、軸部は正常に見えても、冷間鍛造後のフランジの縁に細かな亀裂が発生していました。このような場合、「材料が硬すぎるのではないか」と一言尋ねるだけでは、十...
記事を読む →
短時間の試作と、コイル・ロット・温度・金型摩耗の変動を分けて評価します。RX-CE-022Case
試作合格から冷間圧造の量産安定性を確認する
冷間鍛造材料エンジニア講座・第10章 サンプルを提出した際、成形は順調で寸法も適切、表面仕上げも良好でした。皆は安堵の表情を浮かべ、「この材料なら問題ない」と口々に言いました。
記事を読む →
同じ材料を比較し、設備、金型、潤滑と工程条件の影響を切り分けます。RX-CE-021Case
設備を変えると冷間圧造の結果が変わる理由
エンジニアの教室・第9章|材料の適用性と実際の加工条件 前章では、製品の構造や成形工程が材料の使用特性に与える影響について議論しました。
記事を読む →頭部、フランジ、段差、穴の形状が局部変形に及ぼす影響を確認します。RX-CE-020Case
部品形状が変わると冷間圧造性も変わる
第8章:製品構造と成形工程 第8章のトップページ画像 冷間鍛造の現場では、次のような状況がよく見られます。同じ材料グレード・同じ規格で普通のボルトを生産しているときは非常にスムーズですが、大頭部や薄フランジ、深穴、あるいは多段階形状の製品に変更すると、充填不足や折...
記事を読む →
皮膜量に加え、伸線後の皮膜、金型との接触、潤滑剤の供給を確認します。RX-CE-019Case
リン酸塩・石けん皮膜が成形中に機能しない理由
第7章:皮膜が合格しても、変形後に十分な潤滑が得られるとは限らない 冷間鍛造の現場では、次のような異常がしばしば発生します。線材の表面色は均一で、リン・ソープ化皮膜の重量も規定範囲内にあるにもかかわらず、冷間鍛造機に投入すると、皮膜の粉化や剥離、潤滑剤の不足、製品...
記事を読む →
減面率、ダイス、潤滑、焼なましと素材状態の組合せを確認します。RX-CE-017Case
伸線が冷間圧造性に及ぼす影響
第6章:鋼線を細くすると、材料の状態も変わる 冷間鍛造の現場では、次のようなケースがよく見られます。材料の材種や製鉄所は同じで、最終的に引き出した線材の規格も同じなのに、冷間鍛造機に投入してみると、あるロットは順調に生産できる一方で、別のロットでは成形が不安定にな...
記事を読む →
製鋼・圧延から搬送、前処理、伸線、圧造までの試料をつないで原因を確認します。RX-CE-015Case
表面きずが冷間圧造品まで残る経路
連鋳ブランクから盤条の圧延、輸送・搬送、酸洗改質、引き抜き加工を経て冷間鍛造成形に至るまで、異常振痕、皮下気孔、夾渣、結疤、折り返し、裂紋、および引っ掻き傷の工程上の遺伝経路を追跡します。
記事を読む →
球状化率のほか、炭化物分布、残留層状組織、表層と芯部の差を確認します。RX-CE-014Case
球状化率が合格でも成形しにくい理由
球化アニーリングの目的は、中炭素鋼や合金鋼の冷間成形性を改善することです。しかし、現場で材料を判断する際には、「球状化率」が唯一の指標として扱われることがよくあります。球状化率と硬度さえ合格していれば、その材料は必ず冷間打ち抜きに適していると考えられますが、実際の...
記事を読む →
不良品と隣接する良品を比較し、最初に異常が出た工程を絞ります。RX-CE-013Case
同一ロットで一部の部品だけが割れる理由
第3章:平均的な合格でも、局所にリスクが存在する可能性がある 冷間鍛造の現場では、しばしば判断が難しい異常が発生します。同じ材料、同じ設備、同じ金型を使用しているにもかかわらず、大部分の製品は正常に生産されますが、ごく少数の製品で偶発的に割れが発生します。材質証明...
記事を読む →製品規格が定める要件と、金型・設備・潤滑・工位の検証を区別します。RX-CE-012Case
材料規格で分かることと工程検証の役割
前章では、一つの核心的な見解をお話ししました。すなわち、「材料規格が合格していても、冷間鍛造の生産が必ずしも安定するわけではない」ということです。それでは第二章ではさらに踏み込んで、材料規格が一体何を管理しているのか、そしてなぜ規格だけではプロセス検証に代えられな...
記事を読む →
規格で確認した項目と、部品形状や量産工程への適否を区別します。RX-CE-011Case
材料の規格適合と冷間圧造の安定性
材料の「合格」にもかかわらず、現場でなぜ問題が発生するのでしょうか。冷間鍛造の生産過程では、次のような状況がしばしば見られます。材料が工場に搬入された後、材質証明書はすべて揃っており、化学成分も規格に適合し、引張強度や硬度、寸法公差も要求範囲内にあるにもかかわらず...
記事を読む →
GB/T 3077-2015、GB/T 6478-2015、GB/T 28906-2025 に基づき、40Cr と ML40Cr を比較します。RX-CE-009Case1 related products
40Cr と ML40Cr の化学成分・納入要件
冷間圧造用線材および高強度ファスナーの材料選定において、40Crは非常に一般的な鋼種です。多くのお客様はML40Crを見ると、自然に「これは40Crの前に『ML』が付いただけなのではないか」と考えます。しかし、実際にはそう単純に理解することはできません。
記事を読む →
素材の組織、硬さ、表面と金型寿命の関係を、実際の図面・試験に照らして確認します。RX-CE-007Case
S55C 極薄肉管の冷間圧造事例
国際的な自動車部品の大手顧客向けに、S55C超薄肉冷間成形パイプを例として、球状化組織、硬度、脱炭、晶界酸化、皮膜潤滑および寸法公差が冷間鍛造の量産安定性にどのように影響するかを解説し、睿雄グループが材料供給の側面から顧客の量産ウィンドウの再現性をいかに確保してい...
記事を読む →
GB/T 3077-2015、GB/T 6478-2015、GB/T 28906-2025 に基づき、35CrMo と ML35CrMo を比較します。RX-CE-008案例1 个相关产品
35CrMo と ML35CrMo の化学成分・納入要件
35CrMo和ML35CrMo成分相近,但标准路线、化学成分控制和冷镦适用性不同。本文对比GB/T 3077、GB/T 6478、GB/T 28906-2025,说明选材时为什么不能只看牌号。
記事を読む →
JIS G 3507 の線材と線の区分、鋼種記号と注文書類の確認項目を解説します。RX-CE-003Case5 related products
SWRCH10A と SWCH10A の違い
本文では、SWRCH10A と SWCH10A の違いを分かりやすく説明します。R は Wire Rod(盤条)を表し、加工して Cold Heading Wire(冷間鍛造用線材)になると、JIS G 3507-2 のグレードから R が削除されます。
記事を読む →
SWRCH10A 13.80 mmの事例で、素材断面と角部充填、金型荷重、部品の安定性の関係を説明します。RX-CE-006Case12 related products
精密角ナット用の四角形断面線材
本稿では、四角ナットの冷間鍛造を例に挙げ、高精度が求められる異形部品において、なぜ四角異形線材の採用がより適しているのかを説明します。具体的には、材料の流れがより合理的になり、R角部分の充填性が向上し、寸法精度および金型寿命の安定性も高まります。
記事を読む →
JIS G 4805 の高炭素クロム軸受鋼 SUJ2 と、他規格の鋼種を比較するときの条件を説明します。RX-CE-002Case4 related products
SUJ2 の鋼種記号と JIS G 4805
SUJ2 は単なる任意の組み合わせによる材料記号ではなく、日本の JIS 鋼材命名体系における軸受鋼の鋼種記号です。本記事では、SUJ2 のアルファベットと数字の意味から説明し、S45C、SCM440、SUS304、SWCH/SWRCH など、よく見られる JIS...
記事を読む →
SCM435 の記号、JIS G 4053 の成分範囲、他規格との照合時の確認事項を解説します。RX-CE-001Case19 related products
SCM435 の鋼種記号と JIS G 4053
本文から日本のJIS G 4053規格に着目し、SCM435の名称の論理を解説します。SはSteel(鋼)、CはChromium(クロム)、MはMolybdenum(モリブデン)を表し、435はJISのクロムモリブデン鋼系列における材料番号で、約0.33~0.38...
記事を読む →
SAE J403、JIS G 3507、ASTM F2282 の鋼種記号を区別し、注文で確認する項目を整理します。RX-CE-005Case3 related products
「SAE 1022A、1010A、1008A、1006A」の確認方法
本稿では、SAE/JIS規格体系に基づき、1022A、1010A、1008A、1006Aといった商称について解説し、それらがSAE 1022、1010、1008、1006およびSWRCH銘柄とどのように異なるかを示します。
記事を読む →