
TEKNISKE EKSEMPLER · DOKUMENTASJON
Tekniske eksempler fra kaldforming
Publiserte tekniske eksempler ordnet etter del, materiale, prosessproblem og fremgangsmåte for validering.
Publiserte eksempler
Materialvurderinger med utgangspunkt i konkrete problemer
Samlingen viser publiserte tekniske artikler. Endelig materialvalg bekreftes gjennom tegninger, standarder, prøvevalidering og skriftlig avtale.
RX-CE-030Eksempel
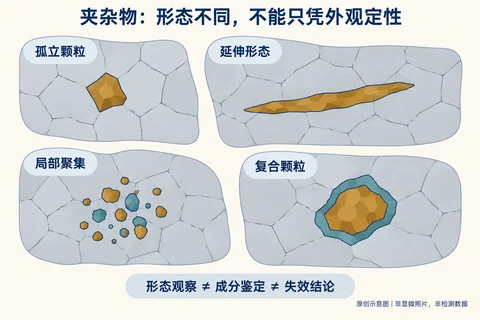
Sprekker i kaldstukede deler: Beviser inklusjoner i metallografien at materialet er årsaken?
Inklusjoner kan medvirke til sprekkdannelse, men et funn alene fastslår verken årsaken, samsvar for hele materialpartiet eller ansvaret. Observasjoner, prøvingskrav, skadeforløp og produksjonsforhold må knyttes sammen.
Les eksemplet ->
RX-CE-029Eksempel4 relaterte produkter
Om det runde under midthøstfestivalen: Hvorfor begynner tråd til kaldstuking som regel med en rund tråd?
Rund tråd er et allsidig utgangspunkt for kaldstuking. Profiltråd kan være relevant når et tverrsnitt nærmere sluttproduktet gir bedre materialflyt eller utfylling. Valget avhenger av produkt, verktøy, deformasjon og produksjonsvolum.
Les eksemplet ->
RX-CE-028Eksempel
Hvorfor oppstår sprekker etter kaldstuking når hardheten ser normal ut?
En avlesning på omtrent 185 HV0.2 kan bidra til undersøkelsen, men fastslår ikke alene årsaken til sprekker. Delen med feil, prøvingsresultatene og de faktiske formingsforholdene må vurderes samlet.
Les eksemplet ->RX-CE-027Eksempel1 relatert produkt
Er materialer til kaldstuking alltid bedre jo mykere de er?
Kunden trenger vanligvis ikke lavest mulig hardhet, men et materiale som kan kaldstukes og bearbeides stabilt. Hardhet må vurderes sammen med mikrostruktur, overflate, smøring og hele produksjonsruten.
Les eksemplet ->
RX-CE-026Eksempel
Oksygenkonverter og lysbueovn: Hva er forskjellen, og hvilken betydning har den for stålkvaliteten?
En kunde spør om et spesialtilpasset materiale fremstilles i oksygenkonverter eller elektrisk lysbueovn. Ovnstypen beskriver produksjonsmetoden, ikke en kvalitetsklasse. Materialets egnethet må vurderes ut fra den faktiske produksjonsruten og kundens krav.
Les eksemplet ->
RX-CE-025Eksempel1 relatert produkt
Overflateriper ved kaldstuking – hvorfor fortsetter de etter et materialbytte?
Ved overflateriper under kaldstuking prøver man ofte et annet materiale først. Men hva bør undersøkes dersom problemet vedvarer? I et kundetilfelle hadde utvendig sekskantede oljerørmuttere av 20MnB4 overflateriper, samtidig som maskinen laget unormale lyder.
Les eksemplet ->
RX-CE-024Eksempel
Skyldes overflateriper ved kaldstuking alltid et for tynt fosfatsjikt?
Når det oppstår overflateriper på kaldstukede deler, foreslås det ofte å gjøre fosfatbelegget tykkere på neste materialparti. Et utilstrekkelig belegg kan redusere motstanden mot overflateskader. Men hvis alle slike skader forklares med at belegget er for tynt, kan tiltakene føre i feil retning.
Les eksemplet ->RX-CE-023Eksempel
Sviktanalyse, eksempel 01: Nettformede sprekker i en bolteflens etter kaldstuking
Et innsendt SCM435-eksempel har avvikende mikrostruktur og forhøyet hardhet nær overflaten. Analysen foreslår samvirke mellom lamellær struktur og mulig karbonberikelse. Karboninnhold, årsaksforløp og forbedringseffekt er ikke endelig verifisert.
Les eksemplet ->
RX-CE-022Eksempel
Prøven kan kaldstukes uten problemer – hvorfor oppstår avvik i serieproduksjonen?
En godkjent prøve viser at løsningen fungerte under bestemte betingelser. Stabil serieproduksjon krever at materialtilstand, prosessbetingelser og dokumentasjon videreføres gjennom kveiler og senere partier.
Les eksemplet ->
RX-CE-021Eksempel
Samme materiale, ulik maskin: Hvorfor endres resultatet ved kaldstuking?
Før resultater fra ulike maskiner sammenlignes, må materialtilstand og faktiske formingsbetingelser være dokumentert. Sporbare prøver, registreringer og kontrollerte sammenligninger gir grunnlag for å undersøke forskjellene.
Les eksemplet ->RX-CE-020Eksempel
Samme materiale, nytt produkt: Hvorfor blir kaldstukingen vanskeligere?
Produktgeometri og formingstrinn bestemmer hvordan materialet skal flyte. Store hoder, tynne flenser, dype hull og brå diametertrinn kan kreve en annen materialfordeling selv om materialbetegnelse og dimensjon er uendret.
Les eksemplet ->
RX-CE-019Eksempel
Fosfat- og såpebelegget ser normalt ut – hvorfor svikter det likevel under kaldstuking?
Kapittel 7: At belegg er godkjent betyr ikke at det fortsatt kan smøre effektivt etter deformasjon. På koldstansarbeidsplasser oppst...
Les eksemplet ->
RX-CE-017Eksempel
Trådtrekking og formbarhet ved kaldstuking
Samme stålsort og dimensjon kan gi ulikt resultat ved kaldstuking. Vurder trekkreduksjon, trekkplan, belastningsretning og lagring.
Les eksemplet ->
RX-CE-015Eksempel
Hvor oppstår overflatefeil, og hvorfor følger de materialet frem til den kaldstukede delen?
Overflatefeil kan oppstå ved støping, valsing, transport, beising, trekking eller innmating og kapping. Sluttproduktet viser hvor feilen ble synlig; en sporbar prøverekke er nødvendig for å undersøke hvor den først oppstod.
Les eksemplet ->
RX-CE-014Eksempel
Kapittel fire: Sfæroidiseringsgraden oppfyller kravene – hvorfor er noen materialer likevel vanskelige å kaldstuke?
Lik sfæroidiseringsgrad og hardhet betyr ikke lik formbarhet. Karbidenes form, størrelse og fordeling, ferrittmatriksen og variasjoner gjennom tverrsnittet og kveilen må vurderes sammen med forholdene i produksjonen.
Les eksemplet ->
RX-CE-013Eksempel
Hvorfor sprekker bare noen få deler fra samme materialparti?
Representative prøver som oppfyller kravene, utelukker ikke lokale avvik. Sporadiske sprekker må undersøkes mot materialets og prosessens tilstand, sprekkstartstedet og avvikenes fordeling gjennom kveilen.
Les eksemplet ->RX-CE-012Eksempel
Kapittel to: Hva regulerer materialstandardene, og hvorfor kan de ikke erstatte prosessvalidering?
Materialstandarder fastsetter grunnleggende krav til blant annet kjemisk sammensetning, egenskaper, overflate og leveringstilstand. Stabil kaldstuking krever i tillegg validering av samspillet mellom materiale, produkt, verktøy, maskin og smøring.
Les eksemplet ->
RX-CE-011Eksempel
Kapittel én: Standardsamsvar garanterer ikke stabil kaldstuking
Materialsertifikat og godkjente prøver er grunnlaget for materialvurderingen. Stabil kaldstuking krever i tillegg at materialet passer sammen med produktgeometri, verktøy, maskin, overflatebehandling og smøring.
Les eksemplet ->
RX-CE-009Eksempel1 relatert produkt
Hva skiller ML40Cr fra 40Cr? Mer enn bare bokstavene «ML»
ML40Cr og 40Cr er kromlegerte stål med ulike standardgrunnlag og delvis ulike kjemiske intervaller. Valg og eventuell erstatning må vurderes mot leveringstilstand, produktgeometri, videre prosess og validering i produksjonen.
Les eksemplet ->
RX-CE-007Eksempel
S55C-rør med svært tynne vegger: Materialstabilitet og verktøylevetid ved kaldforming
Et anonymisert eksempel fra en internasjonal bilkomponentkunde viser hvordan kontroll av S55C-mikrostruktur, hardhet, overflate og smørebelegg inngår i arbeidet med stabil kaldforming av svært tynnveggede rør. Illustrasjoner er tydelig skilt fra formell prøvingsdokumentasjon.
Les eksemplet ->
RX-CE-008Eksempel1 relatert produkt
Hva skiller 35CrMo fra ML35CrMo? Standarder, sammensetning og egnethet for kaldstuking
35CrMo og ML35CrMo har ulike standardgrunnlag og kjemiske intervaller. Materialvalget må vurderes mot leveringsform, varmebehandling, produktgeometri og faktisk egnethet for kaldstuking; nærliggende sammensetning betyr ikke direkte utbyttbarhet.
Les eksemplet ->
RX-CE-003Eksempel5 relaterte produkter
Hvorfor blir SWRCH10A til SWCH10A? Hvor ble R-en av?
JIS G 3507 skiller mellom valsetråd og bearbeidet ståltråd til kaldstuking. SWRCH viser til valsetråden; SWCH brukes for den tilsvarende ståltråden. Endringen beskriver produktformen og erstatter ikke kontroll av materialets leveringstilstand og egenskaper.
Les eksemplet ->
RX-CE-006Eksempel12 relaterte produkter
Hvorfor kan kvadratisk profiltråd passe bedre til firkantmuttere med høye krav?
Et eksempel med SWRCH10A 13.80 mm viser hvordan et kvadratisk utgangstverrsnitt kan endre materialflyten og lette utfylling av hjørneradier. Egnethet, verktøylevetid og produksjonsfordeler må vurderes og bekreftes for det konkrete produktet.
Les eksemplet ->
RX-CE-002Eksempel4 relaterte produkter
Hvorfor heter stålet SUJ2? JIS-systemet for materialbetegnelser forklart
SUJ2 er en typebetegnelse for høykarbon-kromlagerstål i JIS G 4805. Artikkelen skiller navnesystemet fra produktkravene og forklarer hvorfor sammenligning med GCr15, 100Cr6 eller AISI 52100 ikke alene godkjenner direkte erstatning.
Les eksemplet ->
RX-CE-001Eksempel19 relaterte produkter
Hvorfor heter stålet SCM435? JIS-systemet for materialbetegnelser forklart
SCM435 er et krom-molybdenstål i JIS G 4053. Artikkelen forklarer betegnelsen, skiller tallet 435 fra en direkte karbonprosent og viser hvorfor standard, mikrostruktur, overflate og leveringstilstand må vurderes før materialvalg eller erstatning.
Les eksemplet ->
RX-CE-005Eksempel3 relaterte produkter
SAE 1022A, 1010A, 1008A og 1006A: Standardbetegnelser eller handelsforkortelser?
Artikkelen skiller mellom SAE-betegnelser, JIS-betegnelser og handelsforkortelser. Konklusjonen om A-suffiks er avgrenset til den kontrollerte SAE J403:2014-utgaven. Kundespesifikke betegnelser krever en uttrykkelig materialspesifikasjon.
Les eksemplet ->