
CASO STUDIES · ENGINEERING EVIDENCE
Casi di formatura a freddo
Casi di ingegneria organizzati per componente, materiale, problema di processo e metodo di convalida.
Casi pubblicati
La scelta dei materiali nei casi reali
La raccolta comprende gli articoli tecnici pubblicati. La scelta finale del materiale si conferma con disegni, norme, convalida dei campioni e accordo scritto.
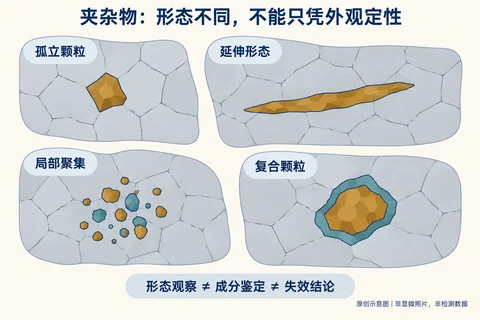
Distingue identificazione delle particelle, valutazione delle inclusioni, conformità del materiale e prova del nesso causale con la cricca.RX-CE-030Case
Le inclusioni bastano a spiegare una cricca da stampaggio?
Il rilevamento di inclusioni non equivale a dimostrare che il materiale sia non conforme; una valutazione di conformità non esclude...
Leggi l’articolo →
Come la sezione iniziale e la distanza dalla geometria finale orientano la scelta fra filo tondo e filo profilato.RX-CE-029Case4 related products
Perché per lo stampaggio a freddo si parte spesso dal filo tondo?
Perché i fili per la formatura a freddo iniziano per lo più da un filo tondo. Passando dal filo tondo al filo di forma speciale, ciò...
Leggi l’articolo →
Un caso su viti stampate a freddo: i riscontri sul pezzo, la durezza e le condizioni macchina vanno considerati insieme per valutare la causa.RX-CE-028Case
Durezza nella norma: perché compaiono comunque cricche?
Le immagini dei difetti, i risultati della prova di durezza e le schermate del macchinario sono tutti visibili. Il problema non è ta...
Leggi l’articolo →Per valutare la formabilità, occorre considerare microstruttura e condizioni di processo oltre alla durezza.RX-CE-027Case1 related products
Un materiale più tenero è sempre più facile da stampare?
I clienti spesso non cercano tanto una "bassa durezza", quanto piuttosto una "maggiore facilità di formatura". Quando si lavora con...
Leggi l’articolo →
Differenze tra i processi siderurgici e criteri di valutazione per un materiale su misura; le illustrazioni non raffigurano lo stabilimento del cliente.RX-CE-026Case
Convertitore a ossigeno e forno elettrico ad arco: quali differenze?
Schema dei principi di funzionamento del convertitore e dell'altoforno ad arco elettrico, non una foto reale scattata in un'acciaier...
Leggi l’articolo →
Un caso su un dado esagonale 20MnB4 per tubazione dell’olio mostra come distinguere materiale, lubrificazione, stampi e condizioni della macchina.RX-CE-025Case1 related products
Perché le rigature persistono anche cambiando materiale?
Partendo da un reclamo di un cliente riguardo ai dadi per tubi in 20MnB4: "Questo materiale è difficile da lavorare, proviamo con un...
Leggi l’articolo →
Quando un rivestimento sottile può contribuire alle rigature e quali altre condizioni verificare prima di cambiare la fosfatazione.RX-CE-024Case
Le rigature dipendono sempre dallo spessore del fosfato?
Sulla superficie dei pezzi stampati a freddo si verificano spesso delle abrasioni superficiali, e in loco viene spesso avanzata una...
Leggi l’articolo →Analisi della criccatura in formatura considerando microstruttura lamellare e incrudimento superficiale.RX-CE-023Case
Caso 01: cricche a reticolo sulla flangia del bullone
Caso 01 / Cracking nella formatura a freddo: il flangia del bullone si è trasformata in una rete di fratture: indagare le cause part...
Leggi l’articolo →
Capitolo 10: passaggio dalle prove alla produzione in serie e verifica della stabilità di processo.RX-CE-022Case
Perché un campione riuscito non garantisce una produzione stabile?
Aula per ingegneri dei materiali di stampaggio a freddo · Capitolo 10 Durante la spedizione del campione, lo stampaggio è avvenuto s...
Leggi l’articolo →
Capitolo 9: come macchina, stampi, lubrificazione e condizioni effettive cambiano il comportamento del materiale nello stampaggio a freddo.RX-CE-021Case
Lo stesso materiale si comporta diversamente su un’altra stampatrice?
Lezione per ingegneri · Capitolo 9|Applicabilità dei materiali e condizioni di lavorazione reali Nel capitolo precedente, abbiamo di...
Leggi l’articolo →Capitolo 8: geometria, sequenza delle operazioni, flusso del materiale e verifica sul pezzo effettivo.RX-CE-020Case
Perché lo stesso materiale è più difficile da stampare in un altro pezzo?
Capitolo 8: Struttura del prodotto e fasi di formatura Immagine della pagina iniziale del Capitolo 8 Nel processo di stampaggio a fr...
Leggi l’articolo →
Capitolo 7: riserva di lubrificante, deformazione del rivestimento, distacco e attrito nello stampaggio a freddo.RX-CE-019Case
Perché un rivestimento fosfato-sapone conforme può perdere efficacia?
Capitolo 7: Il film di rivestimento conforme non garantisce una lubrificazione efficace anche dopo la deformazione. Sul campo dello...
Leggi l’articolo →
Capitolo 6: diametro, incrudimento, superficie e condizioni di trafilatura possono cambiare il comportamento nello stampaggio.RX-CE-017Case
Come cambia la formabilità dello stesso filo dopo la trafilatura?
Capitolo 6: Il filo d’acciaio si assottiglia e lo stato del materiale cambia. Nel reparto di stampaggio a freddo è molto comune una...
Leggi l’articolo →
Traccia i difetti dalla colata continua, laminazione, trasporto e decapaggio fino alla trafilatura e allo stampaggio.RX-CE-015Case
Da dove provengono i difetti superficiali dei pezzi stampati a freddo?
Dal lingotto di colata continua, alla laminazione dei tondini, al trasporto e allo smistamento, fino alla decapaggio e rilavorazione...
Leggi l’articolo →
Capitolo 4: come distribuzione e uniformità della microstruttura influiscono sulla formabilità oltre al grado di globulizzazione.RX-CE-014Case
Globulizzazione conforme: perché lo stampaggio può restare difficile?
Lo scopo del ricottura di sferoidizzazione è migliorare la capacità di deformazione a freddo degli acciai a medio tenore di carbonio...
Leggi l’articolo →
Capitolo 3: una media conforme può nascondere rischi locali nel materiale, nel pezzo o nel processo.RX-CE-013Case
Perché si criccano solo alcuni pezzi dello stesso lotto?
Capitolo 3: La conformità media non significa che non vi siano rischi locali Nel reparto di imbutitura a freddo si riscontra spesso...
Leggi l’articolo →Capitolo 2: campo della norma sul materiale e ragioni per cui non sostituisce la convalida dello stampaggio.RX-CE-012Case
Che cosa controlla la norma e che cosa deve verificare il processo?
Nel capitolo precedente abbiamo esposto un concetto fondamentale: il rispetto degli standard dei materiali non garantisce necessaria...
Leggi l’articolo →
Capitolo 1: la conformità del certificato, della composizione e delle proprietà non garantisce la stabilità del processo di stampaggio a freddo.RX-CE-011Case
Materiale conforme e stampaggio stabile: due verifiche distinte
«Perché, anche se il materiale è conforme, la trafilatura a freddo continua a presentare problemi.» Il materiale è “conforme”, allor...
Leggi l’articolo →
Confronto fra 40Cr e ML40Cr secondo GB/T 3077-2015, GB/T 6478-2015 e GB/T 28906-2025.RX-CE-009Case1 related products
Composizione e stati di fornitura di 40Cr e ML40Cr
Nella scelta dei materiali per i fili da stampaggio a freddo e per gli elementi di fissaggio ad alta resistenza, il 40Cr è una quali...
Leggi l’articolo →
Caso di serie anonimizzato: globulizzazione, durezza, decarburazione, ossidazione intergranulare, lubrificazione e stabilità dimensionale.RX-CE-007Case
Tubo S55C a parete ultrasottile: stabilità del materiale e durata degli stampi
Prendendo come esempio il tubo a parete sottile per deformazione a freddo S55C utilizzato da un importante cliente internazionale de...
Leggi l’articolo →
Confronto fra 35CrMo e ML35CrMo secondo GB/T 3077-2015, GB/T 6478-2015 e GB/T 28906-2025.RX-CE-008Case1 related products
Composizione e stati di fornitura di 35CrMo e ML35CrMo
35CrMo e ML35CrMo presentano composizioni simili, ma differiscono per i processi standard, il controllo della composizione chimica e...
Leggi l’articolo →
Come la JIS G 3507 distingue vergella e filo finito, designazioni e controlli d’ordine.RX-CE-003Case5 related products
Differenze tra SWRCH10A e SWCH10A
Questo articolo spiega in modo semplice la differenza tra SWRCH10A e SWCH10A: R indica Wire Rod, ovvero il filo tondo da laminazione...
Leggi l’articolo →
Flusso del materiale, geometria prossima al pezzo, carico sugli stampi, fibre e costo complessivo nella valutazione dei dadi quadri.RX-CE-006Case12 related products
Quando conviene usare filo a sezione quadrata per un dado quadro?
Questo articolo prende come esempio la stampatura a freddo di un dado quadrato per illustrare perché gli elementi profilati con requ...
Leggi l’articolo →
Acciaio al cromo e ad alto carbonio SUJ2 per cuscinetti e condizioni di confronto con altri sistemi.RX-CE-002Case4 related products
Designazione SUJ2 secondo JIS G 4805
SUJ2 non è una sigla ottenuta combinando lettere a caso, ma piuttosto una designazione dell’acciaio per cuscinetti secondo il sistem...
Leggi l’articolo →
Significato di SCM435, intervalli di composizione nella JIS G 4053 e criteri di confronto con altre norme.RX-CE-001Case19 related products
Designazione SCM435 secondo JIS G 4053
Questo articolo parte dalla norma giapponese JIS G 4053 per analizzare la logica di denominazione dell’acciaio SCM435: S indica Stee...
Leggi l’articolo →
Differenze tra SAE J403, JIS G 3507 e ASTM F2282 e requisiti da confermare nell’ordine.RX-CE-005Case3 related products
Come verificare le designazioni SAE 1022A, 1010A, 1008A e 1006A
Questo articolo analizza le denominazioni commerciali come 1022A, 1010A, 1008A e 1006A secondo gli standard SAE/JIS, illustrando le...
Leggi l’articolo →