

Fagstoff om kaldstuking · Kapittel ni | Materialets egnethet og faktiske bearbeidingsforhold
Forrige kapittel beskrev hvordan produktgeometri og formingstrinn påvirker materialets oppførsel. Her ser vi på et vanlig produksjonsspørsmål: Hvorfor fungerer samme produkt, materialbetegnelse og dimensjon på én maskin, mens kaldstukingen gir andre resultater på en annen?
Når man står ovenfor slike forskjeller, må man først verifisere at materialenes tilstand er sammenlignbar, og deretter kontrollere de faktiske produksjonsforholdene. Vurderingene bør baseres på batchregistreringer, fysiske prøver og produksjonsdata, ikke bare på uttalelser som «andre maskiner klarer det» eller «det har alltid fungert tidligere».
Som materialleverandør må vi sette materialenes tilstand i sammenheng med kundens produktkonstruksjon og formingsprosesser. Vi må ikke bare sikre at leveringskvaliteten oppfyller kravene, men også verifisere materialets egnethet og stabilitet under reelle produksjonsforhold.
At materialet er godkjent er en grunnforutsetning; for stabil forming må dessuten materialenes tilstand passe til de faktiske prosesskravene.

[Illustrasjon 1: Levert tråd og kaldstukede deler i samme bilde] Bildetekst: Materialets egnethet må vurderes ut fra det konkrete produktet og formingskravene, fra levert tråd til ferdig kaldstuket del.
I. Først bekreft materialenes sammenlignbare tilstand
To trådkveiler med samme materialbetegnelse og diameter har ikke nødvendigvis identisk tilstand når de går inn i kaldstukingsmaskinen. Ulike ruter for gløding, trekking og overflatebehandling kan gi forskjeller i mikrostruktur, styrke, duktilitet og overflatetilstand. Materialopplysningene må derfor kontrolleres før produksjonsresultatene sammenlignes:
- Parti og kveilnummer: Kommer materialet fra samme parti og samme kveil, og er prøvestedene tydelig angitt?
- Leveringstilstand: Er rutene for gløding, trekking og overflatebehandling de samme?
- Testprotokoller: Kan testresultatene knyttes direkte til det materialet kunden faktisk bruker, og ikke bare til samme kvalitetsbetegnelse?
- Senere håndtering: Har transport, lagring eller tiden før bruk medført ekstra bearbeiding eller endring av overflatetilstanden?
Bruk helst materiale fra samme parti og kveil, med tydelig angitt prøvested. Er det allerede bekreftet at materialet kommer fra samme kveil, bør man gå videre fra antakelser om mulig materialforskjell og undersøke de faktiske formingsbetingelsene og avviksmønstrene. Materialkontrollen skal etablere et gyldig sammenligningsgrunnlag, ikke avgjøre ansvaret på forhånd.
II. Ulike maskiner krever kontroll av de faktiske formingsbetingelsene
Materialet skal oppfylle konkrete deformasjonskrav, ikke krav knyttet til maskinens merke eller modell. For samme produkt kan maskiner ha ulik kapplengde og endeflatetilstand, deformasjonsfordeling mellom trinn, produksjonstakt, smøretilførsel og temperatur etter kontinuerlig drift.
Slike forskjeller vil endre de lokale deformasjons- og kontaktforholdene materialet møter under formingen. Dermed representerer det at et sett med forhold gir normal produksjon viktig bruksinformasjon, men dette kan ikke umiddelbart brukes til å slå fast om materialet også egner seg under andre forhold.
Fra materialleverandørens side er det avgjørende å kjenne til disse forholdene for å avklare kundens faktiske krav til materialet, slik at valg av materiale, leveringstilstand og verifiseringsmetoder blir mer målrettet. Samtidig skal det fortsatt avgjøres ut fra relevante standarder, tekniske avtaler og inspeksjonsresultater om materialet i seg selv oppfyller kvalitetskravene – disse to aspektene kan ikke erstatte hverandre.
III. Finn først mønsteret i avvikene når produksjonsresultatene varierer
Produksjonsytelsen på ulike utstyr kan gi viktig informasjon til sammenlignende analyser. Fremfor umiddelbart å avgjøre om problemet ligger hos materialet eller ved bearbeidingen, er det langt nyttigere først å registrere omfanget, tidspunktet og plasseringen av de unormale hendelsene:
- Er avviket konsentrert i én kveil eller ett avsnitt, eller forekommer det i flere kveiler?
- Oppstår feilen allerede ved starten av produksjonen, eller viser den seg først etter en periode med sammenhengende produksjon?
- Er feilen lokalisert til samme område, og er utseendet og retningen lik overalt?
- Hvilken arbeidsstasjon er det første stedet der man kan observere avviket?
Opplysninger om avviket hjelper med å velge prøvested og videre undersøkelser. Bildet viser sprekker langs en flenskant. Registrer plassering, antall og fordeling, og behold prøver fra de aktuelle formingstrinnene for å fastslå når avviket først var til stede.
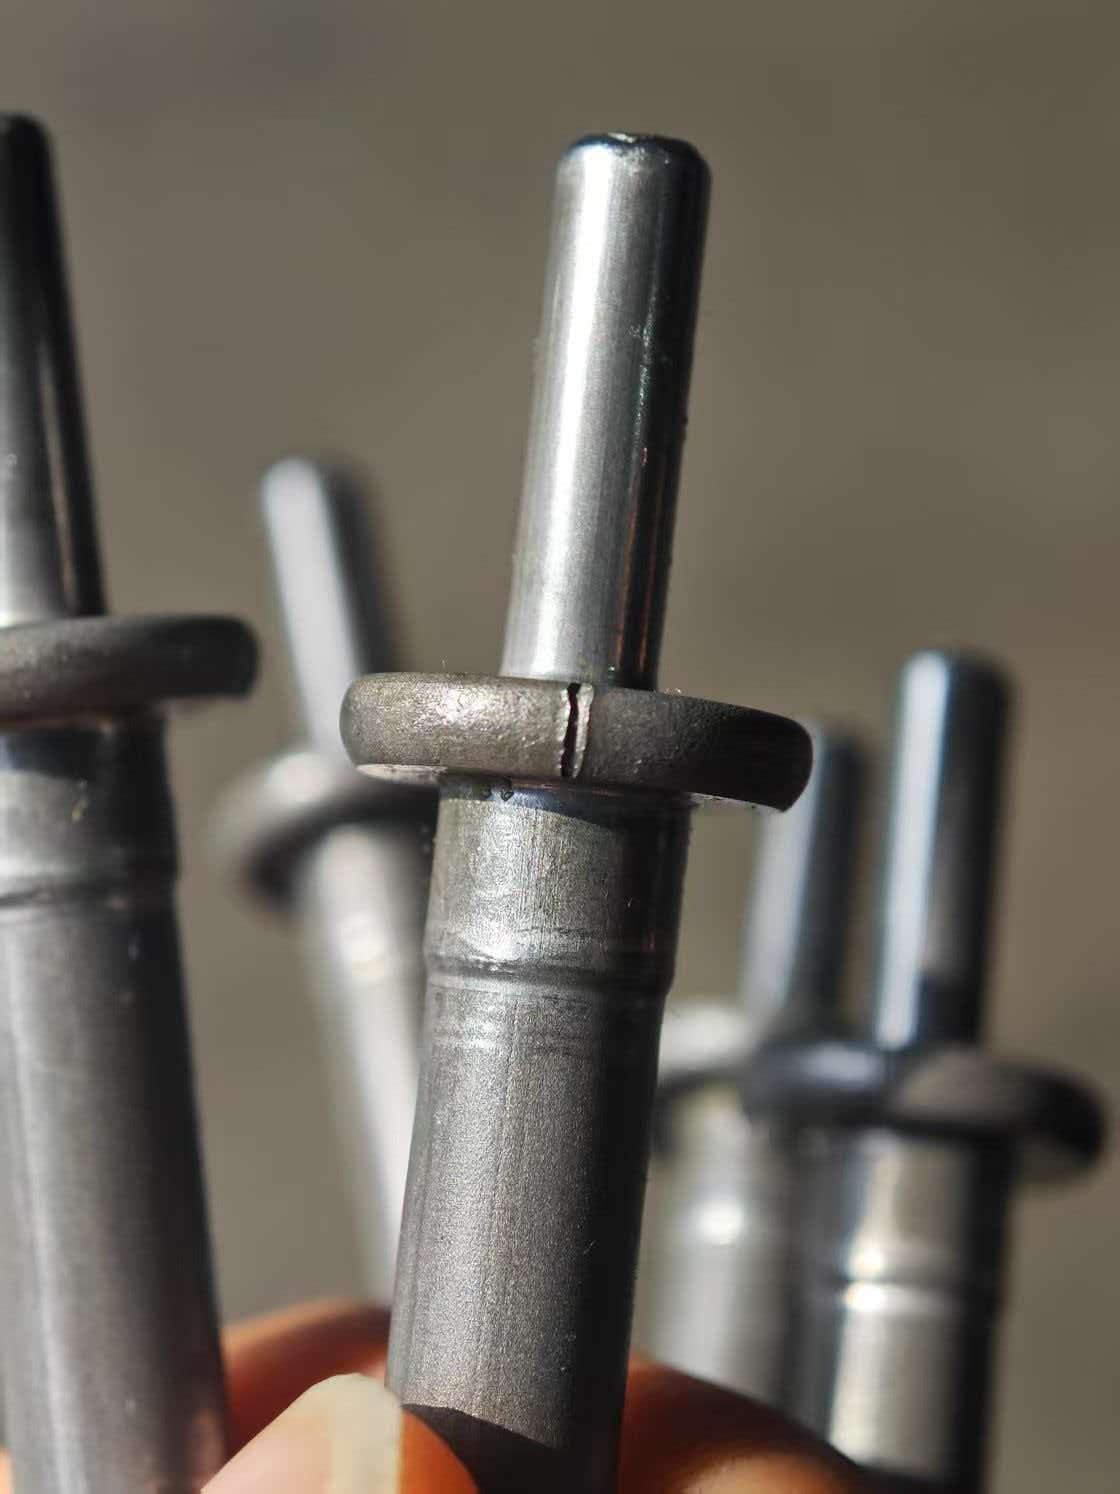
[Illustrasjon 2: Sprekker langs flenskanten] Bildetekst: Eksempel på synlige sprekker i en kaldstuket del, brukt til å vise avvikssted og morfologi.
En presis avviksbeskrivelse gir mer målrettet oppfølging. Fotografiet dokumenterer utseendet; årsaken må fortsatt undersøkes mot materialkontroll og prosessregistreringer.
IV. Knytt registreringer, fysiske prøver og prøvingsresultater sammen
Materialkontrollen skal ikke bare telle hvor mange prøvinger som er utført. Hver undersøkelse skal besvare et bestemt spørsmål og kunne spores til det aktuelle materialet og prøven.
Kontroller registreringene for å bekrefte materialopprinnelse og leveringstilstand. Knytt råmaterialparti, produksjonsrute, kveilnummer og prøvingsresultater til materialet kunden faktisk har brukt. Ved sammenligning mellom partier må også dimensjon, leveringstilstand og prøvetakingsbetingelser kontrolleres.
Undersøk materialet og ta vare på viktige prøver fra prosessen. Nummerer og oppbevar tråd, kappemner, prøver fra hvert formingstrinn og deler med avvik separat. Med bare den ferdige sprukne delen kan det være vanskelig å avgjøre om avviket allerede fantes tidligere.
Gjennomfør målrettede tester og velg analysepunkter basert på konkrete problemstillinger. Ved overflatefeil skal man legge vekt på form og fordeling; ved sprekkproblemer bør man etter behov undersøke tverrsnitt, mikrostruktur eller bruddflater. Hvis det dreier seg om materialets formbarhet, bør man supplere med kontroll av styrke-, plastisitets- og hardhetsparametere.
Strekkprøving: Undersøk materialets styrke og duktilitet. Etter prøveplanen vurderes strekkfasthet, forlengelse eller kontraksjon. Ved sammenligning av prøver må prøvingsmetode, prøvetakingsbetingelser og materialtilstand være sammenlignbare.

[Illustrasjon 3: Strekkprøving] Bildetekst: Fotografi fra materialprøving som viser en metode for undersøkelse av mekaniske egenskaper.
Hardhetsprøving: Vurder materialtilstanden sammen med målepunktenes plassering. Velg egnet metode for prøven og problemstillingen, og registrer prøvested, målepunkter og prøvingsbetingelser. Bildet viser et mikro-Vickers-inntrykk og målegrensesnittet for lokal hardhetsprøving.

[Illustrasjon 4: Mikro-Vickers-hardhetsprøving] Bildetekst: Fotografi med opprinnelig inntrykk og målemarkeringer bevart. Figur 3 og 4 viser prøvingsmetoder og er ikke tilhørende prøvingsresultater for den sprukne delen i artikkelen.
Ved undersøkelse av avvik bør prøvingsresultatene analyseres sammen med den tilhørende tråden, prøvene fra formingstrinnene og bearbeidingsbetingelsene. Verdien av prøvingen er å undersøke konkrete spørsmål, ikke å erstatte en samlet årsaksanalyse med én verdi.
5. Effektiv sammenligning er mer verdifull enn gjentatte materialbytter
Hvis materialer, hastigheter og smøreforhold endres samtidig, kan det være vanskelig å avgjøre hvilken faktor som har hatt den største innvirkningen, selv om produksjonsytelsen forbedres. For å sikre at sammenligningsresultatene kan verifiseres, bør materialleverandøren og bearbeideren i fellesskap definere referanseobjektet, dokumentasjonsinnholdet og evalueringmetodikken:
| Sammenligningspunkt | Dokumentasjonsinnhold |
|---|---|
| Material og prøvetaking | Batchnummer, rullenummer, leveringstilstand og prøvenummer |
| Produkt og prosess | Produkttegninger, skjærestumper og prøver fra alle arbeidsstasjoner, samt faktiske produksjonsforhold |
| Viktigste endringsfaktorer | Notater før og etter justeringer; unngå så vidt mulig å endre flere faktorer samtidig |
| Kontinuerlig produksjonsytelse | Produsert mengde, antall avvik, tidspunkt for hendelsene og plassering av feil |
Der det er mulig og under forutsetning av at de fastsatte prosess- og sikkerhetskravene overholdes, kan man sette et materiale med allerede bevist stabil bruk mot materialet som skal undersøkes, ved to forskjellige produksjonsforhold. Dermed kan man observere om forskjellene lar seg gjenta, og om disse forskjellene er knyttet til materialbatchen, bearbeidingsforholdene eller en kombinasjon av begge deler.
For å vurdere om en forbedring er effektiv, må man se på kontinuerlig produksjonsytelse, antall avvik og hvorvidt resultatene lar seg gjenta, ikke bare på om noen få prøver ble formet vellykket.
6. Materialet skal passe til produktet, ikke være mykest mulig
Å redusere kreftene som kreves for å forme materialet, kan hjelpe med formingen av visse produkter, men dette betyr ikke at «jo mykere jo bedre» bør bli en generell utvelgelsesprinsipp. Materialvalget må også ta hensyn til mikrostrukturen, overflatens kvalitet, dimensjonskontrollen og ytelseskravene etter formingen.
Ved valg av leveringstilstand må konkrete produktspørsmål besvares: Hvor skjer mesteparten av deformasjonen? Hvilken materialtilstand trengs? Er overflatebehandlingen egnet for den faktiske bearbeidingen? Tillater kravene til senere egenskaper en endret leveringstilstand? Kan tilstanden holdes ensartet mellom partiene?
For produkter som baserer sin endelige ytelse på en fastsatt materiell tilstand, må man i enda større grad holde seg til produktkravene og ikke foreta prosessjusteringer kun med tanke på å redusere hardheten. Ved vurderingen av materialplanen bør man ikke bare se på resultater fra enkelttester, men også på om leveringskvaliteten, formingsegenskapene og den etterfølgende ytelsen samtidig kan oppfylle kravene.
Ingeniørperspektiv
At samme materiale oppfører seg forskjellig på ulike utstyr bør være utgangspunktet for videre etterprøving, og ikke slutten på en skyldspill mellom materialleverandør og bearbeidingsbedrift. Materialleverandøren bør levere sporbar dokumentasjon og testresultater, mens bearbeidingsbedriften gir opplysninger om faktiske driftsforhold samt prøver fra de ulike prosessstadiene. Gjennom sammenlignende kontroll og verifisering kan man gradvis identifisere de faktorene som har innvirkning, og deretter utarbeide velfunderte forbedringsplaner.
For Creation Group ligger verdien av materialtjenesten i mer enn å levere tråd som oppfyller kravene. Leveringstilstand, prøveundersøkelser og tilbakemeldinger fra bruk knyttes til kundens konkrete produkt for løpende verifikasjon av materialets egnethet.
Ved vurdering av et materiale må man ta hensyn til formingskravene det skal oppfylle; ved analyse av avvik må man gå tilbake til de aktuelle komponentene, dokumentasjonen og verifikasjonsresultatene.
Ved ulik oppførsel under kaldstuking på forskjellige maskiner kan kunden gi Creation Group materialbetegnelse, dimensjon, parti, produkttegninger og bilder av tråd og deler med avvik. Et gyldig sammenligningsgrunnlag etableres før forbedringstiltak drøftes, slik at hver kontroll og prøve har et tydelig formål.
Tekniske referanser: ① Nippon Steel: Mikrostruktur og egenskaper i tråd av stål med middels karboninnhold til kaldstuking; ② Evaluering av smøreegenskaper for belegg ved kaldsmiing.